



Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
Scories de haut-fourneau et leur rôle dans le fonctionnement du fourneau
L'importance des scories de haut-fourneau (HF) pour atteindre un fonctionnement fluide du HF est illustrée par le vieux dicton « si vous prenez soin des scories, le fourneau prendra soin du reste ». Une quantité énorme de travail a été faite sur les scories HF en étudiant les propriétés, les mécanismes de formation et les impacts sur les opérations du fourneau. Une scorie de bonne qualité est nécessaire pour produire une bonne qualité de métal chaud dans le HF.
La pratique des scories HF doit répondre à certaines exigences pour un fonctionnement efficace du HF. Ces exigences incluent : (i) absorber tous les composants non-réduits non-volatils de la charge et les éliminer du HF, (ii) être liquide à faible viscosité, (iii) pouvoir absorber le soufre principalement contenu dans les combustibles, (iv) contenir la plus petite quantité possible d'oxyde de fer afin d'augmenter le rendement du métal chaud, (v) son volume doit être aussi bas que possible sans affecter la désulfuration, (vi) la plage de température où les composants de la charge deviennent cohésifs doit être étroite pour assurer une meilleure perméabilité de la colonne de charge, et (vii) sa qualité doit être telle qu'elle puisse être transformée en matériel vendable. Ces exigences sont en partie complémentaires et en partie mutuellement exclusives. Il est donc nécessaire de définir des priorités.
Heureusement, il existe des relations générales qui fournissent une vue plus pratique de la nature des scories qui peuvent être utilisées au quotidien. Il est important, cependant, d'avoir une compréhension de base de la nature fondamentale des scories HF pour comprendre les relations générales.
Fondamentaux des scories HF
Les fondamentaux des scories HF sont complexes. À environ 40 %, l'oxygène est le plus grand élément unique dans les scories. Les scories sont donc un système d'oxydes et de nature ionique. En raison de la nature du processus HF, la formation des scories est un processus à étapes multiples impliquant des changements considérables de composition et de température. Les quatre composants primaires des scories HF sont SiO2 (silice), CaO (chaux), MgO (magnésie), et Al2O3 (alumine). Ces quatre composants des scories HF forment de nombreux composés qui résultent en une large gamme de propriétés chimiques et physiques. Les composants mineurs des scories sont d'un intérêt particulier pour la chimie du métal chaud et le contrôle du fourneau, ajoutant à la complexité des propriétés physico-chimiques des scories.
Les fondamentaux des scories HF incluent des questions liées au processus HF. Ces questions incluent la formation des scories, l'écoulement dans le creuset, la structure moléculaire des scories et comment la structure se rapporte aux indices chimiques connus sous le nom de basicité, la solidification des scories, et l'impact des changements de l'état thermique du fourneau sur la composition des scories.
Formation des scories – Le HF est un réacteur à lit compact, gaz-solide-liquide, à reflux, échangeur de chaleur en contre-courant, pressurisé. Il a trois fonctions principales, à savoir (i) réduction des oxydes de fer en fer métallique (ii) fusion du fer métallique et des oxydes, ce qui permet (iii) la séparation des impuretés de la charge et du combustible du fer liquide. Ces caractéristiques du processus conduisent à la division du fourneau en trois zones verticales par rapport aux scories (i) à savoir (i) zone granulaire, (ii) zone de formation des scories, et (iii) zones de creuset. Ces trois zones et quelques réactions spécifiques pour chaque zone sont données dans la Fig 1.
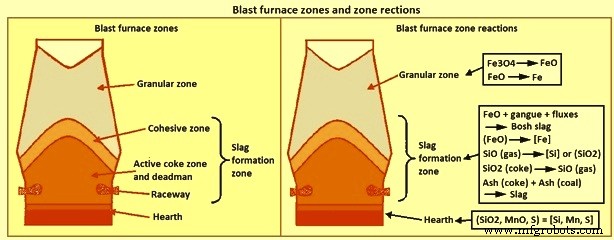
Fig 1 Zones du haut-fourneau et réactions de zone
La zone granulaire est située dans la partie supérieure du fourneau où tous les composants chargés sont en phases solides. La zone granulaire est limitée par la ligne de charge en haut et par le début de la formation de phases liquides, la zone cohésive, en bas. Au fur et à mesure que la charge descend à travers la zone granulaire, elle est chauffée par les gaz de la partie inférieure du fourneau et une partie de la réduction des oxydes de fer est effectuée. La quantité de réduction qui se produit dans la zone granulaire est une fonction de la nature des matériaux ferreux, de la distribution de la charge, et de la composition et des schémas d'écoulement du gaz.
La zone de formation des scories commence à la zone cohésive, où le ramollissement de la charge commence, et continue jusqu'en dessous de l'élévation des tuyères. La zone de formation des scories inclut donc la zone cohésive, la zone de coke actif, le deadman et la zone de course. Les scories formées dans la partie supérieure de la zone de formation des scories sont appelées les scories « bosh » ou « primaires », et les scories quittant la zone en bas sont les scories de « creuset ». Les scories primaires sont normalement supposées être composées de tous les composants de scories de la charge y compris les oxydes de fer non réduits dans la zone granulaire, mais n'incluent pas les cendres du coke ou du charbon injecté. La composition des scories change au fur et à mesure qu'elles descendent dans le fourneau en raison de l'absorption des cendres de coke et de charbon, du soufre et du silicium du gaz, et de la réduction de l'oxyde de fer. La température des scories augmente de l'ordre de 500 °C en descendant jusqu'à l'élévation des tuyères. Ces changements de composition et de température peuvent avoir un impact considérable sur les propriétés physiques des scories, spécifiquement la température de liquidus et la viscosité.
La troisième zone est la couche de scories dans le creuset du fourneau. Les scories produites dans la zone de formation des scories s'accumulent dans la couche de scories, remplissant les vides dans le coke de creuset et « flottant » sur la couche de métal chaud. Le métal chaud traverse la couche de scories pour atteindre la couche de métal chaud. La grande surface entre le métal chaud et les scories alors que le métal chaud traverse la couche de scories améliore la cinétique des réactions chimiques. Ces réactions entraînent des changements considérables dans la chimie du métal chaud. En particulier, les teneurs en [Si] et [S] avant d'entrer dans la couche de scories sont beaucoup plus élevées que celles dans la couche de métal chaud. La formation des scories dans la zone de formation des scories est très spécifique au fourneau en raison de l'impact des propriétés de la charge et du fonctionnement du fourneau.
Structure des scories – La conceptualisation de la structure des scories (Fig 2) est basée sur la structure formée par la silice. Au niveau moléculaire, l'atome de silicium est situé au centre d'un tétraèdre entouré de quatre atomes d'oxygène, un atome d'oxygène à chaque coin du tétraèdre comme montré dans Fig 2a. Chaque atome d'oxygène est lié à deux atomes de silicium et donc chaque atome d'oxygène est un coin de deux tétraèdres. Le partage des atomes d'oxygène résulte en un polymère ou réseau en trois dimensions dans l'état cristallin où tous les coins sont partagés (Fig 2b). Lorsque la silice est chauffée, certains des liens d'angle sont rompus mais la nature polymère de la structure est maintenue même lorsqu'elle est fondue comme montré dans Fig 2c.
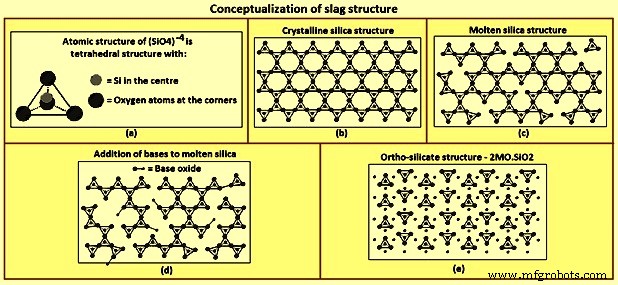
Fig 2 Conceptualisation de la structure des scories
L'ajout d'oxydes métalliques, tels que CaO et MgO, décompose la structure polymère. Ces oxydes agissent comme donneurs d'oxygène, remplaçant un atome d'oxygène dans un coin d'un tétraèdre et brisant la liaison coin-à-coin tétraèdre-à-tétraèdre (Fig 2d). La décomposition de la structure polymère continue avec l'ajout de plus d'oxydes métalliques jusqu'à ce que le rapport molaire d'oxydes métalliques à la silice soit égal à deux, à quel point toutes les liaisons coin-à-coin tétraèdre-à-tétraèdre sont rompues (Fig 2e). Le rapport molaire de deux est la composition ortho-silicate, 2CaO-SiO2, 2MgO-SiO2, et CaO-MgO-SiO2. Al2O3 agit de manière similaire à SiO2 en formant des polymères et en acceptant des atomes d'oxygène des oxydes basiques. Les oxydes qui acceptent l'oxygène, SiO2 et Al2O3, sont appelés oxydes acides. Les oxydes qui donnent de l'oxygène, CaO et MgO, sont appelés oxydes basiques.
Basicité des scories – Il est très utile lorsque l'on relie les propriétés d'un système multi-composants à sa composition de développer un indice basé sur la composition. Le problème dans le développement d'un indice est comment refléter la signification de chaque composant du système dans l'indice. La nature différente des oxydes acides (A) et basiques (B) a été utilisée dans le développement des indices de composition des scories, normalement appelés basicités. Des exemples d'indices de basicité qui ont été développés sont : (i) excès de bases = {(CaO) + (MgO)} – {(SiO2) + (Al2O3)}, (ii) basicité (B/A) = {(CaO) + (MgO)} / {(SiO2) + (Al2O3)}, (iii) ratio de Bell = {(CaO) + 0,7(MgO)} / {0,94(SiO2)+ 0,18(Al2O3)}, et (iv) basicité optique = {(CaO) + 1,11(MgO) + 0,915(SiO2) + 1,03 (Al2O3)} / {(CaO) + 1,42(MgO) + 1,91(SiO2) + 1,69(Al2O3)}.
Les indices de basicité peuvent être regroupés en catégories générales à savoir : (i) différences entre la quantité de bases et d'acides, comme montré dans l'équation (i) ci-dessus, (ii) rapports bases/acides basés sur les pourcentages en poids, comme montré dans l'équation (ii) ci-dessus, (iii) rapports bases/acides basés sur les concentrations molaires, comme montré dans l'équation (iii) ci-dessus, et (iv) somme de la basicité de chaque composant et sa concentration molaire, comme montré dans l'équation (iv) ci-dessus. Comme on pouvait s'y attendre basé sur la description précédente de la structure des scories, les indices qui reflètent la nature moléculaire de la composition des scories, équations (iii) et (iv) tendent à être de meilleurs prédicteurs des propriétés des scories. Cependant, l'indice défini par l'équation (ii) est probablement la définition la plus couramment utilisée.
Impact de la température – [Si], basicité, et volume des scories – Il y a une augmentation de la quantité de [Si] avec l'augmentation de la température du métal chaud dans le HF comme montré dans Fig 3. La quantité d'augmentation de [Si] pour une augmentation de température donnée varie de fourneau à fourneau, mais la tendance est la même pour tous les fourneaux. À mesure que [Si] augmente, (SiO2) diminue et donc la basicité augmente et le volume des scories diminue. La quantité d'augmentation de la basicité pour une augmentation spécifique de [Si] est une fonction du volume des scories. Fig 3a montre le changement de B/A pour des volumes initiaux de scories de 200 kg/tHM (kilogrammes par tonne de métal chaud) et 300 kg/tHM et pour la relation [Si] et température du métal chaud donnée sur la figure. La tendance normale démontrée ici est que plus le volume des scories est grand, plus le changement de B/A est petit pour le même changement de [Si] ou de température du métal chaud.
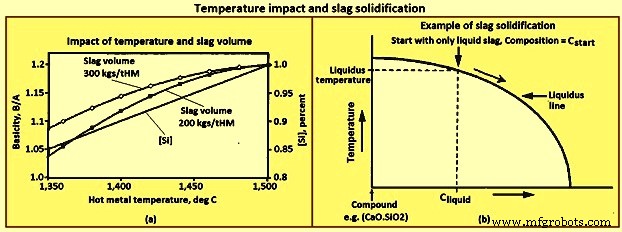
Fig 3 Impact de la température et solidification des scories
Solidification des scories – La définition commune de la température de fusion ne s'applique qu'à un système à composant unique tel que l'eau, où seul l'eau liquide existe au-dessus de la température de fusion et seule l'eau solide existe en dessous de la température de fusion. Les scories sont un système multi-composants et, par conséquent, n'ont pas la définition commune de température de fusion sauf à des compositions spécifiques. La majorité des compositions de scories ont à la fois des phases solides et liquides présentes sur une plage de températures. La température la plus basse à laquelle seule la phase liquide existe pour une composition spécifique est appelée la température de liquidus.
Fig 3b montre le chemin de solidification d'une scorie illustré sur le diagramme de phase simplifié. Commencez avec une scorie de composition Cstart à des températures où seule la scorie liquide existe. Au fur et à mesure que la scorie refroidit, en descendant verticalement sur le diagramme, la composition de la scorie liquide ne change pas jusqu'à l'intersection avec la « ligne de liquidus ». L'intersection avec la « ligne de liquidus » est la température de liquidus pour la composition Cstart. Une très petite quantité du composé solide se forme à la température de liquidus sur la gauche. Trois changements continuent à mesure que la température est davantage réduite en dessous de la température de liquidus : (i) plus de composé solide se forme, (ii) la quantité de scorie liquide diminue, et (iii) la composition de la scorie liquide change, se déplaçant vers la droite le long de la « ligne de liquidus ». Dans l'exemple, où le composé formé est 2CaO.SiO2, la basicité de la scorie liquide diminue à mesure que la scorie refroidit car 2CaO.SiO2 contient environ deux fois plus de CaO que de SiO2.
Le chemin de solidification montre comment un composé peut être formé même lorsque la composition de la scorie liquide est considérablement différente de la composition du composé. Le rapport de poids de CaO à SiO2 = 1,86 pour le composé di-silicate de calcium, 2CaO.SiO2. Bien qu'aucun HF n'ait jamais été opéré avec succès en utilisant des scories avec un rapport CaO/SiO2 approchant 1,86, des quantités considérables de di-silicate de calcium peuvent être formées dans les scories des HF en fonctionnement. La formation de di-silicate de calcium suffisante résulte en une scorie solide qui se décompose en poussière lors du refroidissement, connue sous le nom de scorie « tombante » ou « pulvérulente ». La décomposition est causée par l'expansion de volume de 10 % du di-silicate de calcium lors de son changement de phase à 675 °C. La directive rapportée pour éviter une scorie « tombante » est (CaO) < 0,9(SiO2) + 0,6(Al2O3) + 1,75(S).
Il est important de se rappeler que les diagrammes de phase sont basés sur des conditions d'équilibre. Les conditions d'équilibre impliquent que le taux de refroidissement est lent par rapport au taux des réactions, comme la formation de di-silicate de calcium. Le chemin de solidification décrit ci-dessus est « contourné » si le taux de refroidissement est très élevé comme dans la granulation des scories et, dans une moindre mesure, la pelletisation des scories. Le refroidissement rapide verrouille la composition dans une phase de verre solide, où la cinétique des réactions est trop lente pour que les composés se forment.
Écoulement des scories dans le creuset – Le contrôle du niveau des scories dans le creuset est important pour maintenir un fonctionnement stable du fourneau, surtout lorsque les taux de production de métal chaud ont été augmentés. Des niveaux de scories élevés entraînent une augmentation de la pression de soufflage et du travail de la paroi du bosh, et perturbent la descente uniforme de la charge. L'un des problèmes dans le contrôle du niveau des scories est l'écoulement des scories dans le creuset pendant la coulée. Dans le creuset, l'écoulement des scories vers le trou de coulée est plus difficile que l'écoulement du métal chaud vers le trou de coulée. L'écoulement du métal chaud a une force motrice plus grande en raison de la densité plus élevée du métal chaud par rapport aux scories. Le chemin d'écoulement du métal chaud est pensé être principalement à travers des régions « sans coke » en dessous et/ou autour du coke deadman. Le chemin d'écoulement des scories vers le trou de coulée passe à travers le coke deadman.
Fig 4 montre la configuration du creuset et une séquence possible d'étapes du creuset pendant la coulée qui mènent à une condition de creuset sec faux à la fin de la coulée. La surface du métal chaud est pensée rester relativement plate sur toute la zone du creuset tout au long de la coulée en raison de la haute densité du métal chaud et du chemin « sans coke » vers le trou de coulée. La surface des scories peut être considérablement plus basse dans la région autour du trou de coulée qu'aux autres régions du creuset. Lorsque le taux de coulée des scories est plus élevé que le taux d'écoulement des scories à travers le creuset vers la région du trou de coulée, une déplétion des scories se produit dans la région du trou de coulée et la surface des scories commence à s'incurver vers le bas vers le trou de coulée comme montré à l'étape 4 de Fig 4. La déplétion des scories continue jusqu'à ce qu'il n'y ait plus de scories au trou de coulée et que le fourneau semble sec alors qu'il reste encore des scories considérables dans le creuset comme montré à l'étape 5 de Fig 4. Minimiser la résistance à l'écoulement des scories dans le creuset minimise les scories restantes dans le creuset à la fin d'une coulée. La résistance à l'écoulement des scories dans le creuset est réduite à mesure que la porosité du lit de coke de creuset est augmentée et que la viscosité des scories est réduite.
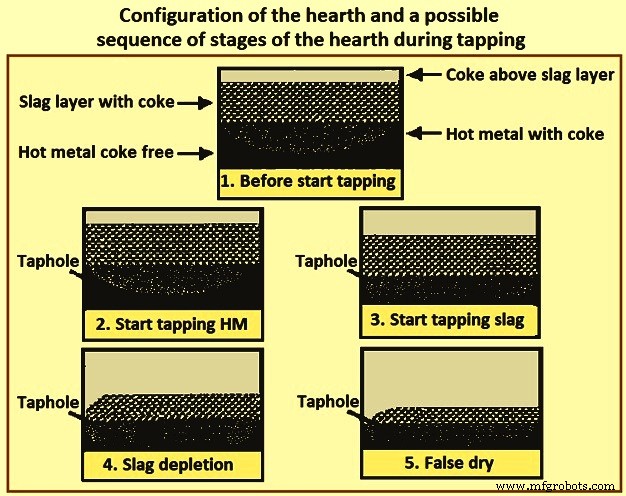
Fig 4 Configuration du creuset et séquence possible d'étapes du creuset pendant la coulée
Système d'oxydes
Environ 95 % des scories consistent en SiO2, CaO, MgO, et Al2O3. L'exigence de faible viscosité peut être satisfaite par une variété de composants dans ce système quaternaire. En ignorant la présence de MgO, le diagramme de phase du système d'oxydes ternaire CaO-Al2O3-SiO2 (Fig 5) montre une région de basse température de fusion qui est parallèle au binaire CaO-SiO2 avec une faible teneur en Al2O3. Cette région s'étend de la teneur élevée en SiO2 à l'isotherme de saturation pour 2CaO.SiO2 et puis pour une teneur en CaO essentiellement constante vers une teneur élevée en Al2O3. La teneur en MgO des scories n'affecte pas substantiellement la position relative de la région de basse température de fusion et n'affecte que les valeurs absolues des températures de fusion.
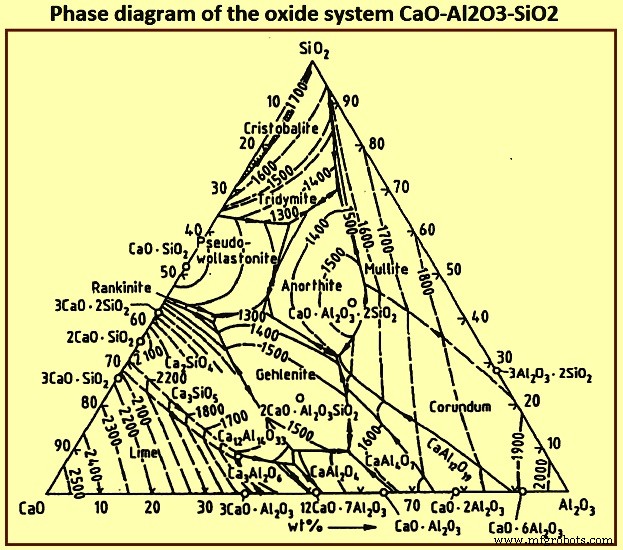
Fig 5 Diagramme de phase du système d'oxydes CaO-Al2O3-SiO2
Le système d'oxydes qui forme la base des scories HF est le système chaux-silice-alumine (CaO-SiO2-Al2O3) modifié en raison de la présence de certains pourcentages de MgO dans les scories. Fig 6 montre le diagramme de phase du système CaO-Al2O3-SiO2-10 % MgO.
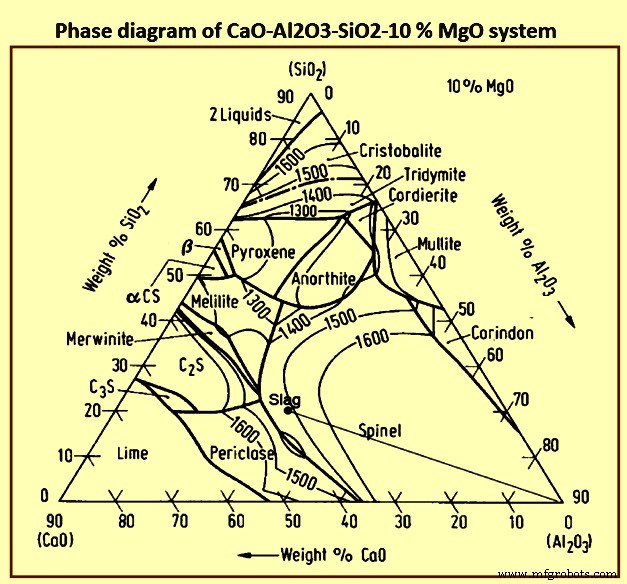
Fig 6 Diagramme de phase du système CaO-Al2O3-SiO2-10 % MgO
Les compositions des scories HF rencontrées sous diverses conditions de fonctionnement sont montrées dans Fig 7. La désulfuration du métal chaud augmente avec la basicité des scories, c.-à-d. avec l'augmentation de la teneur en CaO et/ou MgO, la région 1 dans Fig 7 peut donc être utilisée uniquement pour le traitement de charges à faible teneur en soufre. Puisque les constituants du gangue forment normalement une scorie à faible basicité, la région 1 représente largement la composition des scories sans ajout de fondants. Le fourneau peut être opéré à une température relativement basse en raison des points de fusion bas. La région 2 est atteinte pour une charge à faible teneur en fer avec des constituants de gangue acides. Ce mode de fonctionnement prévaut, et nécessite une désulfuration extensive du métal chaud en dehors du HF. L'atteinte d'une basicité qui résulte en une désulfuration adéquate à l'intérieur du fourneau nécessite un grand ajout de chaux (CaO) ce qui mène à un volume de scories élevé et donc un taux de coke plus élevé. La région 3 représente les compositions de scories préférées dans le monde pour les grands hauts-fourneaux. Dans ce cas, en fonction de la teneur en alumine, de la dolomie doit être ajoutée pour satisfaire les teneurs en MgO nécessaires.
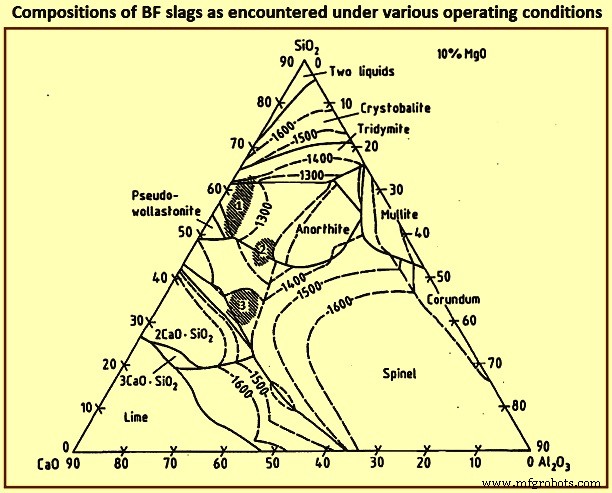
Fig 7 Compositions des scories HF rencontrées sous diverses conditions de fonctionnement
Le Tableau 1 montre les composants optimaux des scories HF. Les scories avec des basicités (B) plus élevées comme montré dans le Tableau 1 favorisent des conditions de ramollissement optimales. La plage de ramollissement et de fusion des constituants du gangue est d'environ 80 °C à 130 °C pour B= 0,5, et d'environ 20 °C à 50 °C pour B = 2. En raison de la température de fusion plus élevée des scories hautement basiques et de l'énergie supplémentaire nécessaire en raison de la plus grande quantité d'ajout de fondant, la basicité des scories est donc maintenue autour de 1,2.
| Tableau 1 Composition optimale des scories HF | |||
| Al2O3 | CaO | MgO | SiO2 |
| % | % | % | % |
| 5 | 43 | 16 | 36 |
| 10 | 44 | 14 | 32 |
| 15 | 44 | 12,5 | 28,5 |
| 20 | 45 | 11 | 24 |
| 25 | 48 | 8 | 19 |
| 30 | 56 | 5 | 9 |
| 35 | 54 | 4 | 7 |
Propriétés des scories
Les propriétés physiques et chimiques des scories sont principalement une fonction de la composition des scories et de la température. Ce qui suit décrit ces relations dans le but de développer des tendances générales.
Températures de liquidus – Les relations de la température de liquidus et de la composition pour les quatre composants primaires des scories sont représentées sur un diagramme de phase quaternaire. Fig 8 a été généré à partir de plans ternaires du diagramme de phase quaternaire. Figures 8a et 8b ne sont pas des diagrammes de phase. Il y a deux tendances générales dérivées de ces figures. La première est que les températures de liquidus augmentent avec les augmentations de (Al2O3) et B/A, et la seconde est que (MgO) dans la plage de 8 % à 14 % tend à minimiser l'augmentation de la température de liquidus causée par l'augmentation soit de (Al2O3) soit de B/A.
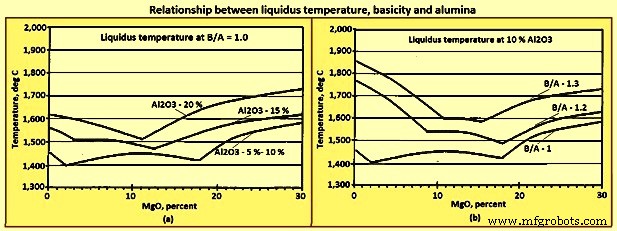
Fig 8 Relation température de liquidus, basicité, et alumine
Viscosité – La viscosité est une mesure de la quantité de force nécessaire pour changer la forme d'un matériau et est rapportée en unité appelée « poise ». Plus la viscosité est élevée, plus la force nécessaire pour faire couler un liquide est grande. À des fins de comparaison, considérant qu'à 20 °C la viscosité de l'eau est de 0,01002 poise, une viscosité typique acceptable des scories est d'environ 2 à 5 poise, et la viscosité du SiO2 liquide est de l'ordre de 100 000 poise. La viscosité élevée du SiO2 liquide est causée par la structure polymère. La décomposition de la structure polymère par les oxydes basiques abaisse la viscosité. La diminution de la viscosité de toutes les scories liquides avec l'augmentation du B/A est montrée Fig 9a. En général, la viscosité de tout mélange liquide/solide augmente à mesure que la quantité de solides en suspension augmente. L'impact de la température sur la viscosité des scories est considérablement plus élevé à des températures en dessous de la température de liquidus qu'au-dessus de la température de liquidus comme montré dans Fig 9b.
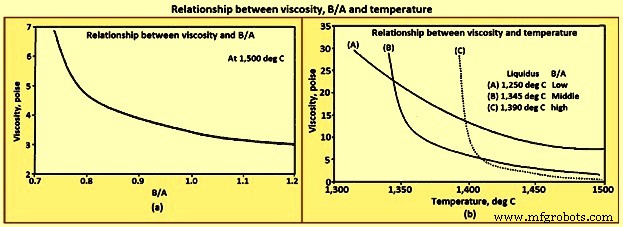
Fig 9 Relation entre viscosité, B/A et température
Il y a deux tendances générales qui sont vues pour la viscosité. Au-dessus de la température de liquidus, la viscosité des scories liquides diminue avec l'augmentation de la température et du B/A. À des températures en dessous de la température de liquidus, la viscosité diminue avec l'augmentation de la température, et la diminution du B/A.
Rapport de partage du soufre – La sidérurgie au HF est un très bon processus de désulfuration par rapport au processus de sidérurgie en raison de la différence dans le potentiel d'oxygène des scories des processus. L'effet du potentiel d'oxygène sur la désulfuration peut être montré en utilisant l'équation (CaO) + [S] = (CaS) + (FeO), où le potentiel d'oxygène est indiqué par (FeO). Plus le (FeO) est élevé, plus la réaction est poussée vers la gauche et plus le [S] est élevé. Les scories de sidérurgie avec (FeO) de 15 % à 25 % sont donc des scories de désulfuration plus faibles que les scories de creuset HF avec (FeO) de moins de 1 %.
Essentiellement tout le soufre entrant dans le HF quitte le fourneau dans le métal chaud et les scories. Une relation pour la prédiction de [S] peut être développée basée sur un bilan massique de soufre pour une tonne de métal chaud, selon l'équation (i) ci-dessous, et le terme rapport de partage du soufre défini selon l'équation (ii) ci-dessous. La prédiction de [S], par l'équation (iii) ci-dessous, est dérivée par la substitution de [S] de l'équation (i) dans l'équation (ii) et en résolvant pour [S].
Équation (i) : St = [S] /100 x 1 010 + (S) /100 x Svol où 1 010 est les kg de métal chaud dans une tonne de métal chaud incluant une perte de rendement de 1 %, St est la charge de soufre qui est le poids total de soufre en kg/tHM. Svol est le volume des scories qui est le poids des scories en kg/tHM. Équation (ii) : Sp = (S) /[S] où Sp est le rapport de partage du soufre. Équation (iii) : [S] = St x 100 / (Sp x Svol + 1 010).
Le Sp des scories peut être prédit basé sur l'équation (iv) : Sp = 147,7 x BB + 37,7 x [Si] – 190 et l'équation (v) : BB = {(CaO) + 0,7(MgO)} / {0,94(SiO2) + 0,18(Al2O3)}. Ici BB est la basicité telle que définie par le ratio de Bell. Il est à noter que les coefficients dans l'équation (iv) ont été développés à partir d'une analyse de régression d'un fourneau spécifique. L'équation (iv) et l'équation (v) ont été utilisées pour construire Fig 10(a), et l'équation (iii), l'équation (iv), et l'équation (v) ont été utilisées dans la construction de Fig 10 (b).
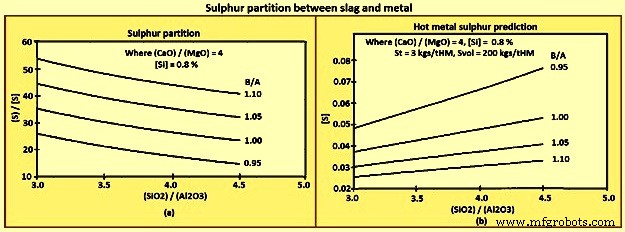
Fig 10 Partage du soufre entre scories et métal
Les tendances générales qui peuvent être dérivées des équations et figures ci-dessus sont : (i) [S] diminue avec la diminution de St et l'augmentation de Sp et Svol, (ii) cependant, Sp augmente normalement avec B/A, (iii) CaO est un meilleur désulfurisant que MgO, et (iv) Al2O3 a un effet plus faible sur Sp que SiO2.
Capacité alcaline – Un phénomène de « reflux » ou de « recyclage » se produit dans le HF en raison du flux en contre-courant des gaz versus solides/liquides, particulièrement pour le soufre, le zinc et les alcalins. Le recyclage de l'alcali potassium (K) est montré dans Fig 11a. Le phénomène de recyclage est quand un élément voyage vers le bas du fourneau en phase solide ou liquide, réagit pour former des espèces gazeuses dans les régions de température plus élevée du fourneau, puis remonte le fourneau sous forme de gaz, où il réagit et est absorbé par les phases solides/liquides dans la région de température plus basse du fourneau. Le recyclage résulte en des concentrations internes beaucoup plus élevées de l'élément recyclé que la concentration entrant ou sortant du fourneau. Par exemple, la charge interne de K peut être de 10 kg/tHM, lorsque les matériaux chargés ne contiennent que 2 kg/tHM.
Les alcalins n'ont pas d'effets bénéfiques, mais de nombreux effets délétères sur le HF. Les alcalins sont absorbés par les réfractaires, le coke et le minerai causant la dégradation des réfractaires et du coke, et le gonflement du minerai. Les alcalins peuvent également former des croûtes qui peuvent se décoller en perturbant la condition thermique du fourneau, ou s'accumuler et contraindre le flux de charge et de gaz. Les alcalins ne peuvent pas être évités car ils sont contenus dans tous les charbons, cokes, et dans une moindre mesure les minerais. La charge alcaline doit être minimisée partout où possible.
Une partie des alcalins quitte le fourneau dans le gaz de sommet, la quantité étant une fonction du profil de température du sommet. Les alcalins restants doivent être éliminés dans les scories. La capacité des scories à éliminer les alcalins du fourneau est appelée la capacité alcaline des scories. Les relations de la capacité alcaline à la composition des scories et à la température sont montrées dans Fig 11b. En général, la capacité alcaline augmente avec un B/A plus bas, et avec une température plus basse.
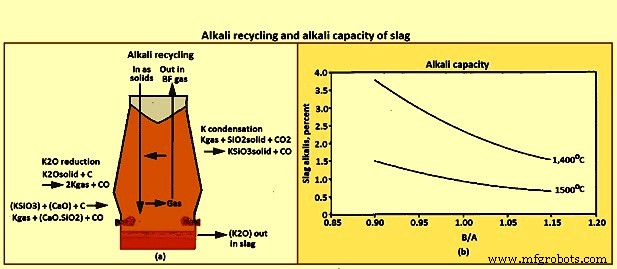
Fig 11 Recyclage alcalin et capacité alcaline des scories
Activité de la silice – Le [Si] produit est dépendant des matériaux de charge, du fonctionnement du fourneau, et de la chimie des scories. L'impact de la chimie des scories est montré dans l'équation [Si] = (SiO2) x GSiO2 / GSi x Keq / (P puissance 2)co. Ici CO est le monoxyde de carbone. Cette équation est développée à partir de la constante d'équilibre, équation Keq = {ASi x (P puissance 2)co} / { ASiO2 x Ac}, pour la réaction donnée dans l'équation (SiO2) + 2C = [Si] + 2COgaz, les définitions des activités de (SiO2) et [Si], équation ASiO2 = (SiO2) x GSiO2 et équation ASi = [Si] x GSi, et en supposant que l'activité du carbone dans le creuset est égale à un. La tendance implicite par l'équation [Si] = (SiO2) x GSiO2 / GSi x Keq / (P puissance 2)co est que le [Si] diminue à mesure que (SiO2) diminue.
Facteurs de conception des scories
Dans certains HF, une composition typique de scories formée à partir du gangue dans le minerai et des cendres du coke est de 9 % CaO, 5 % MgO, 75 % SiO2, et 10 % Al2O3. Une scorie de cette composition a une température de liquidus de l'ordre de 1 600 °C et ne s'écoule pas bien même au-dessus de sa température de liquidus. Donc, CaO et MgO sont ajoutés à la charge pour « fondre » le gangue et les cendres résultant en des températures de liquidus acceptables et des caractéristiques d'écoulement.
La conception de base des scories est la sélection des types et quantités de fondants à utiliser avec une charge et du coke pour produire des scories de propriétés acceptables. Les sélections de charge et de coke sont largement motivées par des questions économiques telles que les sources locales versus importées et le degré d'enrichissement. Ces forces économiques ont abouti à une large gamme de compositions de scories à travers le monde.
Les facteurs généraux à considérer dans la conception d'une scorie pour un fonctionnement normal sont : (i) température de liquidus, c'est-à-dire que les scories doivent être complètement liquides dans le creuset et la coulée, (ii) viscosité, c'est-à-dire que les scories doivent avoir une faible viscosité, une haute fluidité, afin de s'écouler du creuset et le long des rigoles de coulée, (iii) capacité de soufre, c'est-à-dire que le Sp doit être suffisant pour produire du métal chaud avec des teneurs en soufre dans les spécifications, (iv) capacité alcaline, c'est-à-dire que la capacité alcaline des scories doit être suffisante pour prévenir l'accumulation d'alcalins dans le fourneau, (v) contrôle du silicium du métal chaud, c'est-à-dire que l'effet de la chimie des scories sur le [Si] doit être considéré, (vi) volume des scories, c'est-à-dire que le volume des scories doit être assez élevé pour contribuer à la stabilité des propriétés des scories et de la qualité du métal chaud, mais pas si haut qu'il nécessite un combustible excessif ou contribue à l'instabilité du fourneau, (vii) propriétés robustes, c'est-à-dire que les propriétés des scories doivent être aussi insensibles que possible aux variations normales du fonctionnement du fourneau, spécifiquement la température du métal chaud, et (viii) utilisation finale, c'est-à-dire que les exigences de l'utilisation finale des scories doivent être considérées.
La conception des scories doit reconnaître que les facteurs ci-dessus ne sont pas indépendants et que la conception implique toujours un équilibrage des facteurs ci-dessus pour résoudre les tendances conflictuelles (Tableau 2).
| Tableau 2 Tendances conflictuelles normales | ||
| Paramètre souhaité | Basicité | Al2O3 |
| Température de liquidus plus basse | Plus basse | Plus basse |
| Viscosité plus basse | Plus haute | |
| Élimination K plus élevée | Plus basse | Plus basse |
| [S] plus bas | Plus haute | Plus haute |
| [Si] plus bas | Plus haute | Plus haute |
Deux exemples de conception de scories sont décrits ci-dessous. Dans le premier exemple (Tableau 3), le problème est d'augmenter l'élimination des alcalins sans augmenter le [S]. La résolution du problème est d'augmenter le volume des scories grâce à l'utilisation de SiO2 supplémentaire dans la charge, tout en diminuant la basicité des scories.
| Tableau 3 Exemple de conception de scories pour élimination accrue de K2O | |||||
| Basicité | Volume scories | K2O | K2O éliminé | (S) | S éliminé |
| B/A | kg/tHM | % | kg/tHM | % | kg/tHM |
| 1,10 | 225 | 0,47 | 1,30 | 1,82 | 5,00 |
| 1,05 | 282 | 0,55 | 1,55 | 1,77 | 5,00 |
| 1,00 | 290 | 0,63 | 1,85 | 1,72 | 5,00 |
| 0,95 | 298 | 0,71 | 2,10 | 1,68 | 5,00 |
Le problème dans le second exemple (Tableau 4) est de baisser le [Si] sans impacter négativement les autres propriétés des scories et le fonctionnement du fourneau. La résolution du problème est de diminuer (SiO2) en augmentant (Al2O3) en utilisant de la quartzite, un matériau de charge à haute teneur en (Al2O3), tout en maintenant (CaO) et (MgO) constants. Le changement de chimie des scories résulte en une diminution à la fois de [Si] et [S].
| Tableau 4 Exemple de conception de scories avec [Si] plus bas | |||||
| Période | Unité | Base | Numéro 1 | Numéro 2 | Numéro 3 |
| Basicité | 1,12 | 1,13 | 1,13 | 1,12 | |
| (MgO) | % | 11,8 | 11,5 | 11,7 | 11,5 |
| (Al2O3) | % | 7,8 | 10,2 | 10,3 | 11,7 |
| [Si] | % | 0,76 | 0,53 | 0,54 | 0,49 |
| [S] | % | 0,043 | 0,031 | 0,029 | 0,026 |
Scories après le HF
L'utilisation des scories HF est motivée par l'économie du traitement et la demande du marché. Dans l'endroit où le traitement et la commercialisation sont effectués par l'organisation produisant les scories, les marchés tendent à être locaux avec un traitement minimal. Selon la tendance actuelle, des organisations indépendantes prennent possession des scories liquides à la fin de la rigole de scories, ce qui a conduit à des marchés plus larges avec un traitement plus étendu. Le produit scories peut être classé par le taux de refroidissement.
Les scories refroidies à l'air sont celles produites avec de faibles taux de refroidissement. Ce sont des scories qui sont solidifiées dans des fosses et fréquemment refroidies avec des pulvérisations d'eau. Les plus grandes utilisations pour les scories refroidies à l'air sont dans la construction de routes, le ballast ferroviaire, et les granulats. Les scories refroidies à l'air ont également été utilisées dans la production de ciment, d'isolant en laine minérale, de toiture, et de verre.
Les scories pelletisées et granulées sont celles produites avec des taux de refroidissement élevés. Les scories pelletisées sont produites en versant les scories liquides sur un tambour rotatif, parfois avec de l'eau. Les scories granulées sont produites en versant directement les scories liquides dans une grande fosse de scories d'eau ou par l'utilisation de pulvérisations d'eau à haute pression qui brisent les scories en gouttelettes. Les scories refroidies rapidement ont été utilisées pour les mêmes applications que les scories refroidies à l'air. La haute teneur en verre des scories refroidies rapidement les rend particulièrement adaptées à la production de ciment Portland.
Processus de fabrication
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau
- Comment l'Ingénierie de Précision Propulse la Fabrication Moderne