



Sidérurgie Japonaise : Insights sur le Haut Fourneau et Études de Dissection
Comprendre la Production de Fonte au Haut Fourneau et les Études de Dissection au Japon
La production de fonte au haut fourneau (HF) est le moyen le plus viable de produire de la fonte (HM) principalement grâce à sa performance bien établie et prouvée, sa flexibilité d'utilisation des matières premières et sa haute capacité de conservation d'énergie thermique. Pas de dates définitives pour l'invention du HF. Cependant, d'importants designs et réingénieries ont commencé à être implémentés en Europe dès le 14e siècle. Depuis, la voie HF a dominé comme procédé de préférence sur les autres méthodes alternatives de production de fer.
Depuis son inception, le procédé HF a subi des développements évolutifs durables pour devenir un processus hautement efficient. Principaux développements : (i) modernisation installations, (ii) productivité four accrue, (iii) taux coke réduit, (iv) durée campagne four prolongée, (v) flexibilité et améliorations matériaux. Avancées technologiques pour améliorer économie, efficacité, respect environnement : (i) pratiques gestion/contrôle procédé, (ii) chargement coke central, (iii) opérations haute pression sommet four, (iv) fonctionnement avec enrichissement oxygène (O₂), (v) substitution coke coûteux par sources carbone alternatives (charbon pulvérisé, gaz naturel, huiles, plastiques), (vi) et bien d'autres. Le développement technologique a fait passer le HF d'une petite unité de production consommant beaucoup de combustible à son état actuel où des fours conçus pour produire 10 000 tonnes de fonte/jour sont courants dans plusieurs pays. Même avec cette augmentation dramatique de taille et production, de nombreuses réactions internes au four restent inconnues.
Matériaux de Charge Modernes
HF modernes opèrent principalement sur aggloméré (sinter), pelletes, minerai calibré/aggloméré, ou gîtes aggloméré/pelletes. Type et qualité dépendent de la philosophie d'exploitation de chaque usine, rendant les caractéristiques de production et réduction de ces matériaux d'importance suprême pour le procédé HF.
Développement du Procédé HF
Les développements ont été introduits progressivement, devenant pratiques standard. Ordre chronologique approximatif : (i) utilisation efficace gîtes préparés, (ii) injectants soufflage, (iii) haute pression sommet, (iv) haute température soufflage, (v) contrôle amélioré distribution gîte. Simultanément, augmentation progressive de la taille physique du HF.
Utilisation de Gîtes Préparés
Première préparation : simple calibrage des minerais chargés. Calibrage plus serré → perméabilité four améliorée → plus de vent soufflé → production HF accrue. Efficacité réactions réduction augmentée par élimination gros grumeaux minerai → taux coke diminué.
Agglomération (sintering) des minerais avant chargement = 2e étape importante. À l'origine, développée pour valoriser déchets ferreux (poussières foyers, calamines, fines minerai) en charge HF utilisable. Concept changé rapidement après succès aggloméré auto-fondant (self-fluxing) milieu années 1950 : flux retirés de la charge HF et introduits via l'aggloméré. Réduction taux coke + augmentation productivité. Situation actuelle : aggloméré = composant gîte établi dans usines HF modernes, encore en investigation continue pour améliorer ses propriétés.
Épuisement minerais haute teneur facilement disponibles → fournisseurs obligés upgrader produit par enrichissement + production pelletes haute teneur à partir du concentré. Processus large acceptation → gîte chargé HF avec haute teneur fer, faible gangue → production accrue + chute taux coke. Autre amélioration pelletes : perméabilité gîte accrue par calibrage serré. Mais utilisation pelletes non universelle : plusieurs pays HF opèrent principalement sur gîte aggloméré, pelletes/minerai calibré = faible proportion. Certains avis : ratio aggloméré élevé essentiel pour stabilité grands HF car aggloméré a propriétés haute température et distribution supérieures (pelletes roulent facilement → contrôle distribution difficile). Aussi, coke breeze usine coke consommé dans usine acier via aggloméré.
Injectants Soufflage
Trois injectants normalement utilisés : (i) vapeur, (ii) O₂, (iii) combustibles auxiliaires. Affectent température flamme (température flamme zone combustion tuyère). Vapeur et combustible auxiliaire baissent température flamme ; O₂ l'augmente. Température flamme théorique calculable, cruciale pour fonctionnement fluide et productivité avec grandes quantités O₂ et combustible auxiliaire. Température flamme basse → empêche réactions four → refroidissement four (chilling). Température flamme haute → endommage perméabilité par expansion zone fusion et évaporation alcalins/silice (SiO₂) dans gîte. Contrôle température flamme théorique en variant quantités injectants nécessaire pour fonctionnement fluide.
Analyse séparée des trois injectants : vapeur réagit avec coke → hydrogène (H₂) → augmente étendue réduction gîte → diminue taux combustible. Combustibles auxiliaires = principaux injectants. Type selon conditions locales. Injection apporte H₂ et CO supplémentaires → augmente degré réduction gîte → diminution taux coke. Combustion complète combustible auxiliaire à la tuyère essentielle : combustion incomplète altère perméabilité → effets adverses. Combustion insuffisante contrôlée par excès O₂ suffisant dans soufflage.
Injection O₂ augmente excès O₂ et température flamme, contrecarrant chute due vapeur/combustible auxiliaire. Utile pour diminuer quantité gaz bas-fonds (bosh gas), minimisant chenalement (channeling) gaz dans HF, inondation (flooding) et chargement (loading). Inondation = opération irrégulière. Chargement = situation où scorie fondue empêchée de descendre par vitesse gaz ascendante. Poids scorie doit devenir suffisant pour vaincre écoulement gaz pour descendre. Augmentation ratio O₂ dans soufflage → volume gaz/tonne HM diminue → chute transfert chaleur gaz→solides dans fût → baisse température fût. Augmentation productivité par enrichissement O₂ accélère descente gîte → moins temps transfert chaleur → matériaux entrent zone haute température sans préchauffage suffisant → refroidissement four → glissement (slipping) et pendage (hanging) gîte.
Pratique injectants requiert contrôle soigneux sur trois limites : (i) limite transfert chaleur gaz/solides, (ii) limite température flamme théorique, (iii) limite combustion complète combustible auxiliaire. Contrôle dans ces limites = bas taux combustible + haute productivité.
Haute Pression Sommet
Avantage : réduit vitesse gaz dans four → plus temps réduction gazeuse → diminution taux combustible. Pertes poussières diminuent (vitesse gaz insuffisante pour charrier poussières grossières). Alternative : plus de vent soufflé → production augmentée même vitesse gaz → prévention chenalement, inondation, chargement. Inconvénient principal : construction robuste nécessaire tout équipement HF (foyers, busette, parois, sommet, épuration gaz) = coûteux. Sommet HF seul = design spécial pour égaliser pression gaz système chargement et prévenir usure équipement chargement. Autre inconvénient : perte énergie gaz sommet haute pression, bien que turbine récupération gaz sommet puisse récupérer partie.
Malgré problèmes ingénierie, fonctionnement grands HF nécessite haute pression sommet pour : (i) baisser taux combustible, (ii) permettre productivité plus élevée.
Haute Température Soufflage
Air entrant HF par tuyères chauffé par combustion coke → plus air chaud entrant, moins coke consommé pour chauffer zone tuyère. Préchauffage air pas nouveau : fours à cowper (stoves) existent depuis plus d'un siècle. Mais seulement récemment températures >1300°C atteintes. Grâce modifications design cowper : (i) augmentation surface chauffée masonry (chequer work) par modification forme briques, (ii) réfractaires qualité supérieure supportant températures plus élevées, (iii) chambres combustion externes augmentant surface chauffée.
Améliorations Distribution Gîte
Contrôle distribution matériaux gîte important pour améliorer utilisation gaz et baisser taux combustible. Distribution correcte nécessaire pour contrôler forme zone cohésive HF → maximiser production et minimiser écoulement gaz paroi HF → prolonger durée vie four.
Avec augmentation taille four, distribution gîte pour distribution gazeuse stable interne ne peut être maintenue avec équipements chargement conventionnels (différences angle compilation, densité, forme). Problèmes partiellement résolus par installation blindage mobile contrôlant distribution matière à sortie cloche chargement. Développement sommet sans cloche (bell-less top) et Gimble top avec goulotte rotative capable distribution précise charge à toute position ligne de charge → résolution large du problème.
Aggloméré (Sinter) de Minerai de Fer
Dans beaucoup HF, aggloméré = composant majeur gîte. Composition chimique dépend autres composants gîte. Normalement : aggloméré fluxé (CaO/SiO₂ ~1,2) à sur-fluxé (CaO/SiO₂ ~1,7-2,2). Aggloméré fluxé = majorité gîte = aggloméré. Sur-fluxé = reste gîte acide → équilibrer chimie scorie pour composition acceptable. Aggloméré = extrêmement hétérogène (nature processus agglomération).
Structure de l'Aggloméré
Flux mélangés au minerai réagissent pendant agglomération, fondent, attaquent particules minerai. Agglomération complète petites particules possible, mais généralement grosses particules = attaque superficielle seulement. Refroidissement → précipitation phases différentes dans matrice scorie → mélange phases loin équilibre, matériau hétérogène dont phases dépendent ségrégation composants mélange initial (ex: particules chaux existaient avant agglomération → région riche chaux formée). Phases globales dépendent quantité agents fluxants. Aggloméré auto-fondant = principalement hématite + magnétite + petites quantités ferrites calcium (réaction minerai/chaux). « Ferrites » = quantités combinées différentes espèces ferrites produites selon basicité et particules minerai zone réaction. Basicité augmente → proportion ferrites augmente.
Dans aggloméré, ferrites généralement contaminées SiO₂ et Al₂O₃ (alumine) → produit = SFCA (silico-ferrite calcium alumine). SFCA formule générale « n1(Fe₂O₃)·n2(SiO₂)·n3(Al₂O₃)·5CaO », somme n1+n2+n3 ~12. Teneur Ca ~15% constante. Pratique : ferrites trouvées = 7Fe₂O₃·2SiO₂·3Al₂O₃·5CaO et 9Fe₂O₃·2SiO₂·0,5Al₂O₃·5CaO.
Réduction de l'Aggloméré
Type et quantité ferrites = rôle important propriétés réduction. Réductibilité ferrites non constante, varie selon type. Proportion ferrites augmente avec basicité aggloméré. Mais réductibilité ne suit pas même tendance. Basicité 1,0-1,5 : réductibilité hausse par augmentation ferrites type CaO·2Fe₂O₃ et CaO·FeO·Fe₂O₃. Basicité 1,4-1,5 : réductibilité baisse par chute proportion hématite + disparition CaO·2Fe₂O₃ + apparition 2CaO·Fe₂O₃ peu réductible. Basicité >1,5 : tendance haussière réapparaît par apparition CaO·Fe₂O₃ et CaO·FeO·Fe₂O₃.
Comportement réduction ferrites complexe : doivent décomposer pour réduction oxyde fer. Processus : d'abord oxydes fer supérieurs et ferrites riches oxyde fer réduits jusqu'à seul ferrite dicalcique et wüstite restants. Gaz attaque ferrite dicalcique : 2CaO·Fe₂O₃ + 3H₂ = 2CaO + 2Fe + 3H₂O (réversible). CaO libéré réagit immédiatement wüstite : 2CaO + 3FeO = 2CaO·Fe₂O₃ + Fe (réversible). Processus continue. Micro-photos montrent wüstite pas à frontière gaz → processus diffusion entre deux réactions nécessaire. Études : surface oxyde, ferrite dicalcique réduite en premier. Fer libéré sépare phase oxyde, calcium diffuse et réagit wüstite → fer sépare ou diffuse dans Fe₃O₄.
Pelletes de Minerai de Fer
Production pelletes : minerai enrichi par concassage + élimination gangue libérée. Généralement quartz ajouté production pelletes acides pour améliorer propriétés. Majorité pelletes = type acide (sans addition flux intentionnelle substantielle). Production pelletes acides : pelletes vertes cuites ~1300°C atmosphère oxydante. Favorise liaison particules par : (i) frittage grains hématite, (ii) oxydation + frittage grains magnétite, (iii) liaison scoriique (fusion traces gangue + bentonite pour résistance pelletes vertes). Phase scorie = essentiellement chaux, silice, oxyde ferrique, traces alcalins, magnésie, alumine.
Indication composition phase scorie : diagramme phases CaO-SiO₂-Fe₂O₃. Attention : diagrammes équilibre à utiliser prudemment (réactions rarement à équilibre), mais outils utiles. Peu/aucune réaction entre grains quartz et hématite pendant cuisson → pelletes acides = hématite, quartz, phase scorie, parfois magnétite (si cuisson insuffisante) depuis magnétite dans mélange pelletes.
Pelletes acides utilisées dans certains HF. Quantité dans gîte = selon pratique opératoire. HF opérant entièrement pelletes acides comme source unités fer : flux (calcaire/dolomite) pour formation scorie chargé dans HF comme partie gîte.
Pelletes Fluxées
Actuellement pelletes fluxées préférées. Flux incorporés dans pelette → évite chargement séparé four. Production pelletes fluxées : ajout chaux (flux) ou dolomite. Basicité pelletes augmente avec ajout flux → changement microstructure. Pelletes fluxées chaux : influence composition/quantité scorie + quantité hématite. Ajout chaux crée possibilité réaction hématite/chaux → ferrites calcium CaO·Fe₂O₃ ou 2CaO·Fe₂O₃ selon concentration chaux. Températures cuisson pelletes fluxées < pelletes acides pour éviter formation scorie excessive.
Pelletes fluxées : grains hématite entourés ferrites calcium (réaction chimique chaux). Parfois grain hématite original entièrement converti ferrites calcium (dépend taille grain hématite original). Effet chaux phase scorie double : (1) augmentation quantité scorie, (2) changement basicité. Composition exacte dépend quantités phases réagissantes, possibilités déductibles diagramme phases CaO-Fe₂O₃-SiO₂. Problème pelletes fluxées chaux : propriétés réduction relativement médiocres. A conduit production pelletes fluxées dolomite au lieu chaux.
Ajout magnésie à oxyde fer → réaction état solide + augmentation température fusion. Pelletes fluxées dolomite → magnésio-ferrites MgO·Fe₂O₃ ou (Mg,Fe)O·Fe₂O₃. Quartz pas entièrement absorbé pelletes fluxées dolomite (fusion magnésie/silice pas à température cuisson → seules réactions état solide possibles).
Mécanismes Réduction Pelletes
Pelletes acides : réduction gazeuse, cinétique réaction, réduction directe. Réduction gazeuse : O₂ retiré oxyde fer → pelletes acides suivent chemin hématite → magnétite → wüstite (>560°C) → fer métallique. Changements phases : réactions gazeuses réversibles avec CO réducteur. Équations : 3Fe₂O₃+CO=2Fe₃O₄+CO₂, Fe₃O₄+CO=3FeO+CO₂, Fe₃O₄+4CO=3Fe+4CO₂, FeO+CO=Fe+CO₂.
Mécanisme réduction hématite étudié extensivement : réduction pas par étapes discrètes (magnétite, puis wüstite...) mais produit structure chimique haut-bas si potentiel réduction gaz assez haut : particule hématite, couche magnétite, puis wüstite, couche externe fer métallique. Wüstite non-stoechiométrique (déficit ions fer). Lacunes = défauts importants comportement réduction oxydes fer : permettent diffusion fer à travers réseau oxyde fer. Retrait O₂ wústite → remplissage lacunes ions fer surface oxyde.
Réduction surface met en mouvement diffusion lacunes et défauts électroniques intérieur oxyde vers interface réaction. Réduction wústite → flux entrant ions métalliques réagit couche magnétite → réduit magnétite. Cycle se répète réduisant graduellement magnétite.
Cinétique réduction oxydes fer étudiée extensivement mais vues conflictuelles étape limitante vitesse. Réduction gazeuse oxydes fer nécessite étapes : (i) diffusion gaz réactif phase bulk gaz couche limite, (ii) diffusion gaz couche produit vers interface réaction, (iii) adsorption gaz interface réaction, (iv) réaction chimique interface, (v) désorption gaz produit interface, (vi) diffusion produits gazeux interface surface particule, (vii) diffusion gaz produit couche limite phase bulk gaz.
Grand conflit étape limitante, mais généralement réduction oxydes fer conforme équation McKewan K₁ = Kw/do = ro[1-(1-R)^(1/3)]/t où K₁ = vitesse avance interface hématite/magnétite (mm/min), Kw = constante vitesse (g/mm²/min), do = densité sphère oxyde fer pur (g/mm³), ro = rayon sphère oxyde fer (mm), R = conversion fractionnelle hématite→magnétite, t = temps réaction (min). Affirmé : étape limitante = réaction chimique.
Hills : principes transport masse → réaction contrôlée transfert masse/diffusion seule peut avoir caractéristiques identifiant réaction chimiquement contrôlée, particulièrement linéarité [1-(1-R)^(1/3)] vs temps. Hills postule : réaction contrôlée par (i) diffusion gaz couche produit et (ii) transport couche limite externe particule. Forme équation Hills : 3[1-(1-R)^(2/3)] - 2R(1-Bm) = C₂·t où R = réduction fractionnelle, t = temps réduction (s), Bm = DE/(Kg·ro), Bm = module transfert masse (ratio résistance diffusion couche produit / résistance transfert masse hors particule), DE = coefficient diffusion couche produit (mm²/s), Kg = coefficient transfert masse surface sphère réactive (mm/s), ro = rayon sphère (mm). C₂ = constante réaction réduction (propriétés sphère oxyde fer + conditions environnement).
Réduction températures ≥800°C : augmentation température → hausse vitesse réaction (si pas fusion particules). Augmentation porosité → hausse vitesse réduction.
Mécanisme réduction directe oxydes fer par carbone (C) = extrêmement important HF. Réduction directe quantités appréciables seulement températures >900°C. Réaction directe scindable : FeₓOᵧ + C = FeₓOᵧ₋₁ + CO. Réduction gaz : CO + FeₓOᵧ = FeₓOᵧ₋₁ + CO₂. x=1,2,3 ; y=1,3,4. Réaction perte solution (Boudouard) CO₂+C=2CO fournit CO réaction gazeuse. Réduction directe se produit via réduction indirecte → réduction directe oxydes solides HF = pas importance pour progression réaction.
Situation oxydes fer LIQUIDES réagissant avec C = très différente : surface contact oxyde liquide/C solide >> oxyde solide/C solide. Diffusion espèces réactives/produits dans liquide >> état solide. Effets → vitesses réaction bien supérieures systèmes oxyde liquide/C solide vs oxyde solide/C solide. Plus température réaction élevée, plus degré réduction élevé. Étape limitante réduction scories riches FeO change avec étendue réduction. Nucléation fer réduit + réaction chimique interface C/liquide = étape limitante jusqu'à haut degré réduction. Niveaux réduction élevés : étape la plus lente = diffusion O₂ couche limite scorie.
Influence Alcalins sur Réduction
Alcalins recirculent HF : vaporisation zone haute température + dépôt sur gîte/coke régions plus froides. Alcalins déposés descendent gîte/coke → vaporisés finaux. Nature recirculation = accumulation niveaux alcalins élevés dans HF → influence réduction matériaux gîte. Additions alcalins augmentent vitesse réduction pelletes acides/basiques. Niveau optimum additions alcalins, au-dessus duquel vitesse réduction diminue (formation scorie extensive). Pelletes fluxées dolomite : vitesse réduction diminue avec vapeurs alcalins gaz réducteur. Type alcalin important : NaOH meilleur promoteur réduction que NaCl même concentration cation sodium.
Augmentation vitesse réduction par ajout alcalins = gonflement accru exposant plus grande surface gaz réducteur. Alcalins causent réduction chimique non-liée surface : surface wústite continuellement exposée gaz réducteur au lieu d'être protégée par couche fer métallique. Réduction chimique non-surface = incorporation cations alcalins réseau wústice → inhomogénéité activité wústite → modification nucléation fer → réduction chimique non-surface. Gonflement pelletes = symptôme teneur alcalins excessive.
Comportement Gîte dans HF
Au long du procédé HF, richesse connaissances caractéristiques réduction oxydes fer, pelletes, agglomérés accumulée jusqu'à températures réaction ~1000°C. Au-delà, très peu connu réactions/ effets sur propriétés matériaux gîte HF. Même avec vaste info comportement matériaux gîte ≤1000°C, application difficile : examen interne HF en fonctionnement extrêmement difficile. Principaux « outils » échantillonnage HF fonctionnement : sondes gaz, température, gîte... mais couverture utile = très petit volume HF.
Corrélations entre comportement matériaux pendant réduction et procédé HF raisonnablement établies. Ex: matériaux montrant grand degré décomposition taille physique pendant réduction basse température → perméabilité four diminue pratique ; matériaux gîte hautement réductibles → taux combustible diminue. Pelletes gonflant extensivement pendant réduction → perte perméabilité four.
Études de Dissection
Percée majeure comportement matériaux HF : trempe eau plusieurs fours en fonctionnement + dissection méthodique + étude contenus. Distribution gîte interne HF dépend séquence chargement, poids charges, composants gîte, fonctionnement four → chaque four opère différemment. Figure 1 : structure interne HF Kukioka n°4. Couches minerai/coke maintenues jusqu'à zone ramollissement-fusion (zone cohésive). Début zone cohésive lors dissection : résistance physique accrue enlèvement matériau moyens mécaniques. Zone cohésive = matériaux commencent ramollir et fondre. Découverte : zone cohésive pas dans une région unique, mais distribuée forme géométrique raisonnable = insight majeur réactions internes HF fonctionnement.
Structure zone cohésive varie selon fonctionnement four. Exemple Figure 1 : structures trois fours différents. HF Hirohata n°1 : couches ramollies forme « donut » en structure « V » inversé. HF Kukioka n°4 : zone cohésive en « W ». HF Higashida n°5 : « V » inversé déformé par fonctionnement irrégulier avant trempe.
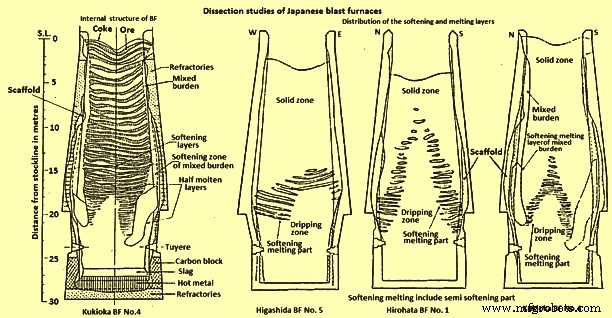
Fig 1 Études de dissection de hauts fourneaux japonais
Niveaux de Réduction
Étude étendue réduction chaque couche gîte HF Hirohata n°1 et Kukioka n°4 → caractéristiques intéressantes. Très peu réduction jusqu'à zone cohésive, où réduction rapide. Problème majeur trempe eau : réoxydation possible matériau gîte pendant refroidissement. Tests labo pour déterminer étendue réoxydation. Étude 1 : mesure réoxydation aggloméré labo, mêmes conditions refroidissement trempe HF, série différents niveaux réduction initiaux. Étude 2 : technique matériaux gîte divers degrés réduction refroidis depuis 3 températures (400°C, 800°C, 1000°C) à 200°C/heure atmosphère N₂. Résultat : bien que températures/degrés réduction différents, degré réoxydation final ~constant 20-25% → réoxydation augmente proportionnellement degré réduction initial. <300°C : pas réoxydation. Résultat : niveaux réduction à corriger (ex: 10-30% → 15-40%). Niveaux corrigés accord études dissection russes four trempé N₂.
Profils de Température
Isothermes internes fours estimées par combinaison méthodes. Méthode 1 : pelletes « Tempil » dans nombreux porte-graphite chargés avant soufflage final. Estimation température 200-1800°C. Problème : pas contrôle distribution porte-graphite dans HF. Autres méthodes : mesure graphitisation coke → estimation 1200-1700°C. Mesure résistance électrique coke → 1100-1700°C. Degré fusion minerai fer → 900-1400°C.
Comparaison isothermes avec distribution couches ramollissement-fusion (Fig 1 et 2) : zone cohésive existe sur plage ~1100-1500°C pour HF opérant principalement gîte aggloméré.
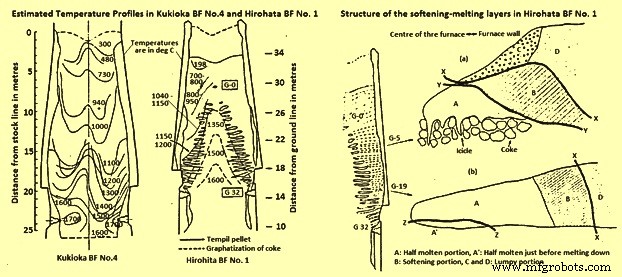
Fig 2 Profils température estimés HF Kukioka n°4 et Hirohata n°1 et structure couches ramollissement-fusion Hirohata n°1
Structure Couches Gîte dans Zone Cohésive
Type structure couche individuelle zone cohésive = dépend position couche dans HF. Deux couches Hirohata n°1 Figure 2. Couche G-5 près apex zone cohésive, couche G-19 près base. G-5 : 4 zones distinctes, dont 2 grumeleuses/granulaires (C, D). G-19 : une seule portion grumeleuse D. Différence forme évidente + remplacement « stalactites » (icicles) G-5 par portion demi-fondue avant fusion A dans G-19.
Réduction substantielle zone cohésive prouvée par données réduction chaque portion (Tableaux 1, 2). Chiffres côté bas car réoxydation par trempe eau a certainement eu lieu. Haut niveau réduction portion C = température réduction légèrement plus basse contact coke.
| Tableau 1 Degré réduction matériaux gîte couches ramollissement-fusion HF Hirohata n°1 | ||||
|---|---|---|---|---|
| Couche ramollissement-fusion | Portion* | Degré réduction % | ||
| Aggloméré | Minerai grumeau | Pelette | ||
| G-5 | A | 65,6 | 65,0 | 79,3 |
| C | 72,8 | 68,2 | 81,2 | |
| D | 11,5 | 12,3 | 14,6 | |
| G-19 | D | 35,4 | 36,6 | 41,3 |
* B: portion ramollissement, C et D: portions grumeleuses
| Tableau 2 Degré réduction pelletes portion grumeleuse | ||
|---|---|---|
| Couche ramollissement-fusion | Position échantillonnage (distance frontière*) (m) | Valeur moyenne réduction échantillon pelletes (%) |
| G3 | 2 | 12,7 |
| 0,2-0,3 | 23,1 | |
| G10 | 1 | 14,1 |
| 0,2-0,3 | (55)** | |
| G12 | 1,3 | 13,9 |
| 0,9 | 14,3 | |
| 0,5 | 12,3 | |
* Entre portion grumeleuse et ramollissement. ** Valeur pelette réduite non réoxydée.
Épaisseur couches ramollissement-fusion Hirohata n°1 : 400-500 mm (couches supérieures) à 70-100 mm (couches près base zone cohésive). Amincissement = compactage pression poids matériau au-dessus + amincissement naturel augmentation diamètre four descente matériau. Portions ramollissement : granules minerai fer combinés en contact. Particules aggloméré déforment peu, contrairement pelletes montrant déformation.
Métallisation pelette = 3 modes : (i) fer métallique uniformément distribué dans pelette, (ii) coquille métallique formée, cœur wústite, (iii) wústite réagit forme scorie migre vers coquille fer métallique, laissant cavité centrale. Raisons 3 modes non liées distribution dans couche ramollissement-fusion, mais différences entre pelletes ou écoulement gaz inégal dans couche.
Portion demi-fondue = fer métallique hautement compacté + petite quantité scorie. Calcaire/olivine présents = non scoriés. Stalactites (icicles) s'étendent dans vides coke = coquille métallique intérieur creux, gouttelettes scorie adhérant fer. Plus haute couche ramollissement-fusion dans four, plus grandes stalactites (ex: niveau G-1 : plusieurs centaines mm ; couches basses : 10-20 mm).
Structure couches ramollissement-fusion HF Kukioka n°4 = identique Hirohata n°1, sauf couches plus fines → structure moins distincte, stalactites plus petites.
Changements Composition Scorie
Changement chimique majeur phase scorie couches ramollissement-fusion = diminution teneur FeO scorie ruisselant depuis portion fusion. Grandes différences détectées microanalyse rayons X scories portion A : 2-20% FeO selon position. Mais teneur FeO scorie immédiatement avant séparation couche ramollissement-fusion = seulement 2-3%. Type scorie pas significativement différent aggloméré normal, mais granules minerai : quantité considérable fayalite produite. Descente scorie → changement composition graduel. Augmentation graduelle ratio CaO/SiO₂ = fluxage calcaire + chute SiO₂ (réduction SiO₂). Hausse Al₂O₃ = incorporation cendres coke scorie descendante.
Changements Composition Métal
Teneur carbone métal portion demi-fondue couche ramollissement-fusion : ~0,2% partie haute, 0,35-0,57% partie basse. Source C = action carburante CO, sauf métal contact coke. Tendances similaires HF Kukioka n°4. Hausse C stalactites = métal contact direct particules coke. Deux processus distincts séparation fer métallique couches : (1) via stalactites formées 1350-1400°C gouttant dans lit coke. Réduction oxydes fer stalactites rapide → fer métallique. (2) couches sans stalactites : fer métallique carburé par coke sous-jacent jusqu'à niveau C permettant fusion à température concernée. Température fusion ~1500°C.
Mécanisme prise silicium métal dans four = sujet discussion considérable. Études HF expérimental Liège (Belgique) avec sondes échantillonnage : niveau silicium augmente graduellement zone fusion → creuset, 75% silicium final HM atteint niveau tuyères. Dissections japonaises : niveau silicium métal niveau tuyères >> HM coulé. Explication divergence : prise silicium pendant trempe eau fours japonais. Expériences probabilité prise silicium trempe : prise silicium depuis scorie présente = possible. À garder à l'esprit analyse données dissection japonaises.
Niveau soufre (S) métal région ramollissement-fusion >> HM coulé. Zones granulaires : peu augmentation S → absorption S gaz ascendants par matériaux zone ramollissement-fusion plutôt que manque capacité absorption gîte zones granulaires. Manque quantités substantielles S gaz partie haute four explique profil horizontal <800°C. Plus température et basicité scorie montent, distribution S scorie/métal augmente. Recirculation S dans HF : Figure 3 circulation S HF Hirohata n°1.
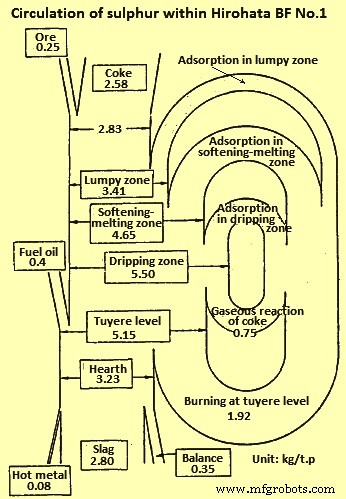
Fig 3 Circulation du soufre dans HF Hirohata n°1
Distribution Granulométrique
Changement taille physique composants gîte pendant descente = données four trempé. Problème majeur : dégradation matériau pendant trempe. Dégradation aggloméré max 400-600°C, augmente temps rétention. Niveaux réduction >30% : très peu dégradation. Estimation refroidissement HF Kokura n°2 : matériaux exposés longtemps conditions → dégradation considérable. Effet trempe eau sur dégradation aggloméré calculé : dégradation augmente temps après soufflage, dégradation considérable région milieu fût.
Appliqué four travail central (centre working = majorité gaz axe central) : dégradation aggloméré zone centrale (degré réduction élevé) = principalement processus réduction fonctionnement. Zone périphérique : degré réduction faible → dégradation principalement temps résidence long ~500°C pendant soufflage. Illustré résultats dissection HF centre working Hirohata n°1. Autre facteur maintien taille matériaux : région centrale Hirohata n°1, fissures si générées fusionnent immédiatement (hautes températures + réduction rapide). Dégradation = préoccupation majeure agglomérés. Examen distribution taille pelletes : quasi pas pulvérisées, forme originale maintenue.
Influence Écoulement Gaz
Pour prouver détermination forme zone cohésive par écoulement gaz : carottes prélevées Hirohata n°1 et Kukioka n°4, perméabilité déterminée. Perméabilité reliée écoulement gaz → profils distribution vitesse gaz préparés. Profils directement reliés distribution couches ramollissement-fusion. Écoulement gaz partie basse HF rapide 7-9 m/s, ralentit considérablement couches ramollissement-fusion 2-4 m/s → mauvaise perméabilité couches. Gaz remonte fût → vitesse diminue naturellement chute température gaz.
Contrôle Zone Cohésive
Forme zone cohésive varie HF à HF → attention contrôle nécessaire. Contrôle zone cohésive très dépendant distribution gîte. Production max au détriment taux combustible : profil fort centre working. Taux combustible minimisé : pratique moins centre working. Visible comparant HF fort centre working (Hirohata n°1) vs modéré (Kukioka n°4). Reliant productivité hauteur zone cohésive au-dessus tuyères (Figure 4) : plus haute position zone cohésive, plus grande productivité (au détriment augmentation taux combustible).
Autre point contrôle zone cohésive : effet revêtement réfractaire. Si température paroi four trop haute → usure réfractaire appréciable → durée vie HF réduite. Pour maintenir épaisseur réfractaire, contrôler zone cohésive pour températures paroi minimales.
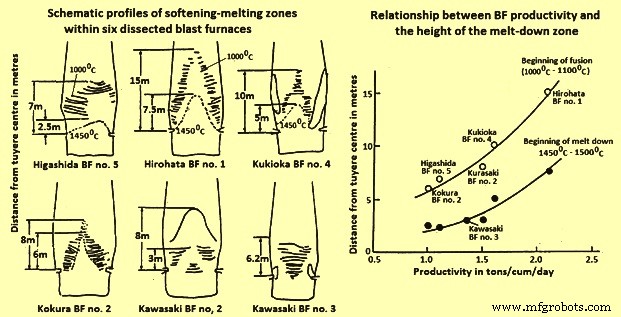
Fig 4 Profils schématiques zones ramollissement-fusion et relation productivité HF / hauteur zone fusion
Processus de Fusion
Rôle S fusion gouverné diagramme phases Fe-S-O. Nécessité réaction fer métallique solide + wústite gîte avec S gazeux gaz ascendants. Phases réagissent forment eutectique composition chimique 24% S, 9% O₂, 67% Fe, point fusion 915°C. Une fois formé, liquide gagne température descendant, dissout fer métallique solide + wústite → changement composition liquide le long chemin → à certain point, liquide se scinde en deux phases liquides conjuguées. Augmentation température → 1ère partie liquide dissout plus fer solide, composition suit chemin ; 2e partie dissout plus oxyde fer, autre chemin composition. Deux phases : (i) phase métal liquide, (ii) phase scorie liquide. Présence silice système n'altère pas appréciablement mécanisme. Déplace gap miscibilité → séparation liquide naissant en métal liquide + scorie liquide à températures plus basses.
Une fois formées, deux liquides suivent voies séparées. Métal liquide dissout fer solide, C, S → phase métal finale. Scorie descend dissout alumine, silice, chaux cendres coke, gangue gîte, flux → phase scorie finale. Étude : présence sulfure hydrogène mélange CO/N₂ abaisse point fusion aggloméré/pelletes par formation phase liquide Fe-S-O.
Alcalins aussi étroitement associés fusion initiale HF. Étude distribution alcalins : concentrés couches ramollissement-fusion. Raisons : composés alcalins inhérents gîte/coke chargés réduits, >800-900°C alcalins vaporisent (élément métallique ou cyanide), entraînés couches ramollissement-fusion où concentrent. Couches descendent → alcalins évaporent → cycle continue.
Processus de fabrication
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation de la production de fer : la chimie du haut fourneau
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- Optimisation des opérations de la gueulard de haut fourneau pour efficacité et fiabilité
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau
- Maîtriser l'usinage : procédés, outils et applications