



Optimisation de la sidérurgie au haut fourneau : le rôle de l'injection de charbon pulvérisé
Comprendre la sidérurgie au haut fourneau avec injection de charbon pulvérisé
L'injection de charbon pulvérisé dans le haut fourneau (HF) a été initialement motivée par les prix élevés du pétrole, mais maintenant l'utilisation de l'injection de charbon pulvérisé (ICP) est devenue une pratique standard dans l'exploitation du HF car elle satisfait l'exigence de réduction des coûts des matières premières, de la pollution et aussi le besoin de prolonger la vie des fours à coke vieillissants. L'injection du charbon pulvérisé dans le HF résulte en : (i) augmentation de la productivité du HF, c'est-à-dire la quantité de fonte (HM) produite par jour par le HF, (ii) réduction de la consommation des charbons à coke plus chers en remplaçant le coke par des charbons à coke tendres ou thermiques moins chers, (iii) aide au maintien de la stabilité du fourneau, (iv) amélioration de la constance de la qualité de la HM et réduction de sa teneur en silicium (Si), et (v) réduction des émissions de gaz à effet de serre. En plus de ces avantages, l'utilisation de l'ICP dans le HF s'est avérée être un outil puissant entre les mains de l'opérateur du fourneau pour ajuster la condition thermique du fourneau beaucoup plus vite que ce qui est possible en ajustant la charge de minerai par le sommet.
Le charbon pulvérisé a essentiellement deux rôles dans l'exploitation d'un HF. Il fournit non seulement une partie de la chaleur requise pour réduire le minerai de fer, mais aussi une partie des gaz réducteurs. Pour comprendre la production de HM dans un HF avec l'injection de charbon pulvérisé, il est nécessaire de comprendre ce qui se passe à l'intérieur du HF ainsi que les réactions chimiques et l'importance de la perméabilité dans le fourneau et comment les matières premières peuvent affecter ce paramètre.
Description du haut fourneau et zones
Le HF est essentiellement un fourneau à lit mobile en contre-courant avec des solides (minerai de fer, coke et fondant), et plus tard des liquides fondus, descendant le fourneau. Le charbon pulvérisé et l'air chaud de soufflage enrichi en oxygène (O₂) est injecté au niveau des tuyères près de sa base. Les gaz formés par les diverses réactions qui ont lieu remontent le fourneau, réduisant le minerai de fer pendant sa descente.
La charge du HF consiste en : (i) matière première porteuse de fer (minerai de fer en blocs, pellets, et frittage) et fondant (calcaire, dolomie, et quartz), et (ii) coke. Ces matériaux de charge sont chargés alternativement au sommet du fourneau. Les matériaux après chargement sont séchés et préchauffés par les gaz quittant le fourneau.
À mesure que la charge descend dans le fourneau, elle est chauffée et, à une température d'environ 500 °C, la réduction indirecte du minerai par le monoxyde de carbone (CO) et l'hydrogène (H₂) dans les gaz ascendants commence. La transformation des oxydes supérieurs de fer en oxyde de fer (FeO) commence dans cette zone. À mesure que la charge descend plus loin et est chauffée à un niveau de température d'environ 900–950 °C, la réduction directe de l'oxyde de fer par le coke solide a lieu. Le minerai est réduit par CO et H₂, et le dioxyde de carbone (CO₂) formé est immédiatement réduit par le coke en CO. L'effet net est la réduction du minerai par le coke. La réactivité du coke au CO₂ est un paramètre important car elle détermine la gamme de température où la transition de la réduction indirecte à la réduction directe a lieu.
Plus bas dans le fourneau, il y une région connue sous le nom de zone cohésive. Ici, la scorie commence à se former vers 1100 °C. Initialement, elle est relativement visqueuse, et entoure les particules d'oxyde de fer, empêchant une réduction supplémentaire. À mesure que la température augmente au niveau d'environ 1400–1450 °C, elle fond et la réduction continue. Cette région est critique en termes de perméabilité de la charge.
La zone suivante dans le HF est connue sous le nom de zone de coke fluide ou active. Dans cette zone, la température augmente à environ 1500 °C, le processus de fusion du minerai de fer et de la scorie continue. Il y a un mouvement substantiel dans cette région et le coke l'alimente vers le raceway. Le raceway est la partie la plus chaude du HF, où les températures peuvent atteindre 2200 °C. Il est créé quand l'air chaud de soufflage est injecté à travers les tuyères dans le fourneau. Le charbon pulvérisé est injecté avec l'air chaud de soufflage directement dans le raceway. La combustion et la gazéification du charbon et du coke se produisent, générant à la fois les gaz réducteurs (CO et H₂) et la chaleur nécessaire pour fondre le minerai de fer et la scorie et pour entraîner les réactions endothermiques.
L'air chaud de soufflage est enrichi en oxygène (O₂) afin de maintenir la température de flamme désirée et d'améliorer l'efficacité de combustion. Un HF a de nombreuses tuyères (le nombre dépend du diamètre de la poche du fourneau), chacune avec son propre raceway, disposées symétriquement autour de sa périphérie. La profondeur de chaque raceway est normalement dans la gamme de 1 à 2 m, dépendant de l'énergie cinétique de l'air chaud de soufflage.
Le matériau non brûlé quitte le raceway et remonte le fourneau dans les régions de culotte et de fourneau. Le métal fondu et la scorie passent à travers le « deadman » (lit de coke stagnant) vers la poche du fourneau où ils sont collectés et périodiquement retirés par la gueule de coulée. La scorie est ensuite écumée du fer liquide. Certains fourneaux ont des gueules de coulée séparées pour la scorie et le fer. Cela peut prendre environ 6–8 heures pour que les matières premières descendent jusqu'à la poche du fourneau, bien que le coke puisse rester pendant des jours, voire des semaines, dans le deadman. Le fer liquide, appelé HM, est transporté vers les installations de sidérurgie. Les exigences de qualité de la HM pour la sidérurgie sont une qualité de HM constante et une température aussi élevée que possible.
Le gaz chaud quittant le sommet du fourneau est connu sous le nom de gaz de sommet du HF. Il est refroidi, nettoyé, et utilisé dans l'usine sidérurgique comme gaz combustible, sa majeure partie étant utilisée pour le chauffage des fours à air chaud. La Fig. 1 montre la coupe transversale d'un HF indiquant les différentes zones avec leurs températures.
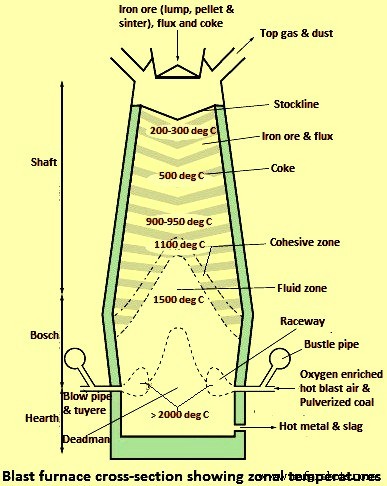
Fig. 1 – Coupe transversale du HF montrant les différentes zones avec leurs températures
Réactions chimiques dans le HF
Le HF peut être considéré comme un fourneau d'échange de chaleur et de masse en contre-courant puisque la chaleur est transférée du gaz ascendant à la charge du HF et l'O₂ de la charge descendante au gaz. La nature en contre-courant des réactions rend le processus global très efficace. Les réactions chimiques se produisant dans le HF sont de nature complexe. Les réactions majeures se produisant dans le fourneau sont décrites ici.
La réaction chimique principale est la réduction de la charge de minerai de fer en fer métallique. Cela signifie simplement l'élimination de l'O₂ des oxydes de fer de la charge de minerai par une série de réactions chimiques appelées réduction gazeuse ou réduction indirecte. Ces réactions sont les suivantes :
3Fe₂O₃ + CO = 2Fe₃O₄ + CO₂ (commence vers 500 °C)
3Fe₂O₃ + H₂ = 2Fe₃O₄ + H₂O
Fe₃O₄ + CO = 3FeO + CO₂ (se produit dans la gamme 600–900 °C)
Fe₃O₄ + H₂ = 3FeO + H₂O
FeO + CO = Fe + CO₂ (se produit dans la gamme 900–1100 °C)
FeO + H₂ = Fe + H₂O
Les réactions ci-dessus sont exothermiques et génèrent de la chaleur. En même temps que les oxydes de fer passent par ces réactions, ils commencent aussi à s'amollir et fondre. Aux hautes températures près de la zone fluide, le carbone (C) du coke réduit le FeO pour produire du fer (Fe) et du CO. Cette réaction, appelée « réduction directe », est hautement endothermique, et la chaleur qui l'entraîne est fournie par la chaleur spécifique contenue dans les gaz chauds du raceway.
FeO + C = Fe + CO
La combustion et la gazéification du charbon et du coke génèrent les gaz réducteurs (CO et H₂) qui remontent le fourneau. Quand le charbon et le coke entrent dans le raceway, ils sont enflammés par l'air chaud de soufflage et brûlent immédiatement selon la réaction suivante pour produire du CO₂ et de la chaleur :
C + O₂ = CO₂
Puisque la réaction a lieu en présence de C en excès à haute température, le CO₂ est réduit par la « réaction de Boudouard ou de perte en solution » suivante en CO, qui est une réaction endothermique :
CO₂ + C = 2CO
En plus, la vapeur d'eau (H₂O) produite pendant la combustion est réduite selon la réaction suivante qui est encore une réaction endothermique :
H₂O + C = CO + H₂
L'injection de charbon porteur de H₂ augmente la réduction indirecte. Le H₂ est un gaz réducteur plus efficace que le C (réduction directe). La réaction de régénération du H₂ (H₂O + C = CO + H₂) est moins endothermique et se déroule plus vite que la régénération du CO (réaction de Boudouard). Une teneur plus élevée en H₂ dans les gaz montants du HF favorise des taux plus élevés de réduction du minerai de fer, et augmente donc la productivité du HF. Cependant, une concentration plus élevée de H₂ peut aussi mener à des quantités plus élevées de fines de coke dans le fourneau.
Le calcaire et la dolomie descendent dans le fourneau et restent solides pendant qu'ils passent par les réactions de calcination suivantes :
CaCO₃ = CaO + CO₂
(Ca,Mg)CO₃ = (Ca,Mg)O + CO₂
Ces réactions sont endothermiques et commencent vers 870 °C. Le CaO (oxyde de calcium) et le MgO (oxyde de magnésium) aident à l'élimination du soufre (S) et des impuretés acides de la charge de minerai pour former la scorie liquide. Ils peuvent aussi aider à éliminer le S libéré du coke et du charbon.
Problèmes de processus
L'exploitation stable d'un HF dépend de la distribution uniforme du flux de gaz ascendant et du flux sans entrave de la HM et de la scorie vers la poche du HF. Donc, le maintien de la perméabilité dans le fourneau est important pour l'exploitation stable du fourneau, et donc la productivité du HF. La majorité des problèmes techniques associés à l'augmentation des taux d'injection de charbon sont une réponse aux exigences de perméabilité. Certains des problèmes essentiellement associés aux taux d'ICP élevés sont montrés à la Fig. 2.
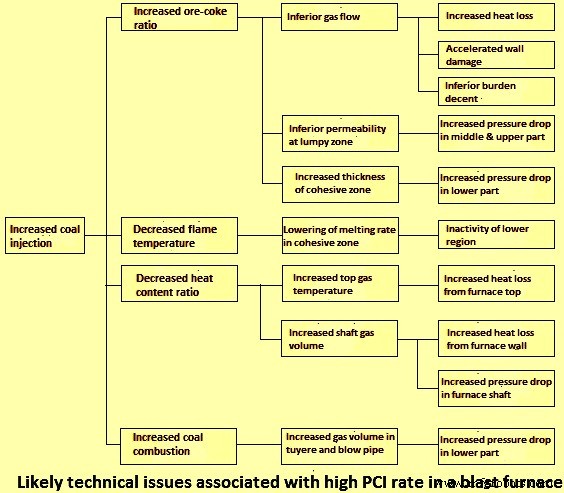
Fig. 2 – Problèmes techniques associés à un taux d'ICP élevé dans un HF
La perméabilité dans le fourneau est influencée par les propriétés de la charge de minerai, du coke et du charbon. Les fines générées à partir de ces matériaux peuvent s'accumuler, bloquant à la fois les flux de gaz et de liquides. Le char non brûlé du charbon et les fines de coke, par exemple, peuvent s'accumuler dans le nid d'oiseau, une zone relativement compacte entre le raceway et le deadman, et autour du bas de la zone cohésive. Cela peut résulter en des fluctuations de flux de gaz et une exploitation instable. Un flux de gaz périphérique peut avoir lieu, menant à une charge thermique accrue sur les parois du fourneau, particulièrement dans la partie inférieure. Cela peut raccourcir la vie du revêtement réfractaire du fourneau, accélérant ainsi le besoin d'une réparation capitale précoce.
L'efficacité du processus HF dépend du taux d'élimination de l'O₂ de la charge de minerai. Plus le gaz élimine l'O₂ de la charge de minerai, plus le processus est efficace. Donc, un contact intime entre le gaz et la charge de minerai est important. Pour l'optimisation de ce contact, la perméabilité de la couche de minerai doit être aussi élevée que possible. Le ratio du gaz s'écoulant à travers la charge de minerai et la quantité d'O₂ à éliminer de la charge doit aussi être en équilibre.
La perméabilité d'une couche de minerai est largement déterminée par la quantité de fines (< 5 mm) à l'intérieur. La majorité des fines sont normalement générées par le frittage, s'il est présent dans la charge chargée, ou du minerai en blocs. Il y a deux sources de fines : celles qui (i) font partie de la charge de minerai de fer, et (ii) générées par la dégradation des matériaux de charge de minerai pendant leur transport et chargement, et dans le fourneau.
Aussi, il est important de cribler les matériaux de charge pour enlever les fines avant qu'ils ne soient chargés dans le HF. Les tailles préférées pour différents matériaux sont typiquement 5–30 mm pour le frittage, 8–16 mm pour les pellets et 10–30 mm pour le minerai de fer en blocs. La plupart des HF opérant de nos jours à taux d'ICP élevés utilisent une grande proportion de charge de minerai préparée consistant en plus de 80 % de frittage et/ou pellets.
Dans le cas où les fines sont générées par la dégradation des matériaux de charge pendant leur transport et chargement, et dans le fourneau, il est important de contrôler les caractéristiques de dégradation des matériaux de charge. Il y a des essais standard pour déterminer la résistance des matériaux de charge de fer à la dégradation physique par impact et abrasion, et pour mesurer la désintégration pendant la réduction à basses températures.
Une charge de minerai à haute réductibilité est préférée. Il y a des méthodes standard pour la détermination de la réductibilité des matériaux constituant la charge de minerai. C'est plutôt malheureux qu'améliorer la réductibilité puisse augmenter la dégradation et la désintégration des matériaux de minerai. Des teneurs plus faibles en silice (SiO₂) et en oxyde de calcium (CaO), et des teneurs plus élevées en alcalins augmentent la réductibilité mais augmentent aussi la désintégration.
La perméabilité pour le flux de gaz se réduit dès que le matériau de charge commence à s'amollir et fondre. Donc, il est essentiel que les matériaux de charge commencent à fondre à des températures relativement élevées pour qu'ils ne ralentissent pas le flux de gaz pendant qu'ils sont encore hauts dans le fourneau. Une transition rapide de l'état solide à l'état liquide est aussi désirée. Les propriétés de fusion sont déterminées par la composition de la scorie. La fusion des pellets et du minerai en blocs commence typiquement dans la gamme de température 1000–1100 °C, alors que le frittage basique commence à fondre à des températures plus élevées.
De plus, la qualité des matériaux de charge doit être constante pour assurer une exploitation stable du HF. Aussi, elle doit être distribuée dans le HF de manière à atteindre une exploitation fluide avec une haute productivité.
Le coke a trois fonctions principales dans un HF : (i) chimique, (ii) thermique, et (iii) physique. En raison de sa fonction chimique, il joue le rôle d'agent réducteur. Sa combustion fournit des gaz pour réduire les oxydes de fer, et d'autres oxydes tels que la silice (SiO₂). Il fournit aussi du C pour la carburation de la HM. En raison de sa fonction thermique, le coke brûle dans le raceway ce qui fournit une source de chaleur pour fondre le fer et la scorie, et aussi pour entraîner les processus endothermiques. En raison de sa fonction physique, le coke fournit un support pour la charge de fer sur une matrice perméable, à travers laquelle les gaz et le fer liquide et la scorie peuvent s'écouler.
Le charbon contribue aux deux premières fonctions mais pas à la troisième fonction « physique ». Ici, le coke doit assurer la perméabilité pour le gaz du fourneau dans la région au-dessus de la zone cohésive, dans la zone cohésive, et pour le gaz et les produits fondu dans les régions de culotte et de poche. Le rôle du coke est particulièrement très important dans la zone cohésive où l'amollissement et la fusion du minerai de fer peuvent former des couches imperméables, séparées par des couches de coke perméables ou fenêtres. De plus, dans cette zone, le coke forme une grille solide qui supporte une partie du poids de la charge sus-jacente. En raison de la fonction physique du coke, il y a une limite à la quantité de charbon qui peut être injectée.
Une qualité de coke élevée et constante est requise pour diminuer la génération de fines qui peut mener à une mauvaise perméabilité, une exploitation instable du HF, avec une productivité résultante plus faible. Le taux auquel le coke se dégrade et génère des fines en descendant à travers le fourneau est principalement contrôlé par la réaction de Boudouard, le stress thermique, le stress mécanique et l'accumulation d'alcalins, selon sa position dans le fourneau et aussi les conditions d'exploitation. Ainsi, les propriétés principales du coke suivantes sont d'intérêt :
- Résistance à froid (dans le HF) – La résistance à froid détermine la résistance à la casse et à l'abrasion pendant la manutention. Les mécanismes de fragmentation et d'abrasion dominent la génération de fines dans la partie supérieure ou le fourneau du fourneau, et ces mécanismes sont souvent liés à la résistance à froid du coke. Des essais standard pour évaluer la dégradation mécanique (résistance à froid) du coke sont disponibles.
- Résistance à chaud – En raison de la résistance à chaud du coke, il y a la rétention d'intégrité structurelle dans les morceaux de coke quand ils réagissent avec le CO₂ à hautes températures. La réaction du coke avec le CO₂ (réaction de Boudouard) dans le raceway favorise sa dégradation et la production de fines. En plus, la dégradation causée par l'impact avec l'air chaud de soufflage à grande vitesse peut se produire. Le coke avec une résistance à chaud plus faible peut résulter en des raceways et zones cohésives déformés, et l'accumulation de fines de coke dans le deadman menant à des problèmes de perméabilité. Donc, la résistance et la stabilité de la structure du coke après sa réaction avec le CO₂ à haute température est un paramètre important. Deux indices sont utilisés pour donner une indication du comportement potentiel du coke à hautes températures : (i) l'Indice de Réactivité du Coke (IRC) et (ii) la Résistance du Coke après Réaction (RCR). Ceux-ci sont déterminés en utilisant des essais standard.
- Composition chimique – En ce qui concerne la composition chimique, ses cendres, le S (qui affecte le S dans la HM) et les teneurs en alcalins sont importantes. Les alcalins (et d'autres oxydes basiques tels que les oxydes de fer) augmentent la réactivité du coke envers le CO₂ en raison de leur effet catalytique, et abaissent sa résistance à l'abrasion. Ainsi, le coke est plus susceptible à la dégradation. Les cendres dans le coke ont normalement un effet adverse sur la performance du HF.
- Taille moyenne et distribution de taille – Le matériau sous-taille doit être criblé avant le chargement pour éviter d'éventuels problèmes de perméabilité. La distribution de taille impacte directement la perméabilité du fourneau, tant dans la zone du fourneau que dans les parties inférieures. La taille moyenne de coke chargé est typiquement dans la gamme 20–50 mm. Sous une exploitation stable du HF, la majorité des fines de coke sont consommées dans le fourneau par la réaction de Boudouard, la carburation de la HM et la réaction avec la scorie, avec seulement une petite quantité partant avec le gaz de sommet du HF.
Les taux de coke en dessous de 300 kg/t HM sont devenus la pratique de pointe dans les HF modernes avec ICP. Les valeurs les plus basses pour le taux de coke qui sont atteintes sont autour de 240 kg/t HM. L'utilisation de coke noix devient courante, la quantité dépendant des conditions locales. Le coke noix augmente le rendement global en C du HF. Il protège le coke grossier de la dégradation excessive de taille car il est préférentiellement gazéifié dans le fourneau.
Émissions et préoccupations environnementales
Globalement, l'industrie du fer et de l'acier représente la plus grande part des émissions de CO₂ (environ 27 %) du secteur manufacturier. C'est à cause de sa production énergivore, sa dépendance au charbon comme source d'énergie principale et le grand volume de production d'acier. Environ 60 % de la production mondiale d'acier passe par la route du HF et la sidérurgie par HF est l'une des principales sources d'émissions dans une usine sidérurgique, puisque la majeure partie de la consommation d'énergie est liée au processus HF à environ 2,4–3,1 Gcal/t d'acier brut, y compris les fours à air chaud. Puisque le CO₂ est associé au changement climatique, sa réduction est une préoccupation importante. Sont décrits ci-dessous la quantité, la composition et le pouvoir calorifique (PCS) du gaz de sommet du HF, les émissions atmosphériques, et les émissions de CO₂ et leur réduction, ainsi que brièvement les déchets liquides et solides.
Le gaz sale chaud du HF quitte le sommet du fourneau, sous pression, et passe par une usine de nettoyage des gaz (UNG) où les particules (principalement char non brûlé, suie et fines de coke) et l'eau sont enlevées, et le gaz du HF est refroidi. La quantité de poussières à enlever augmente avec l'augmentation des taux d'injection de charbon. Les UNG modernes sont des unités à plusieurs étapes où les particules grossières sont d'abord enlevées par séparation par gravité (collecteurs de poussières ou cyclones), suivies de l'élimination des fines par laveurs humides ou précipitateurs électrostatiques humides pour atteindre une teneur en poussières en dessous de 10 mg/m³. Dans certains HF, l'élimination sèche des fines en utilisant des filtres à manches est aussi pratiquée. Les UNG modernes permettent même de trier la poussière extraite en différents types pour sa réutilisation efficace.
Le gaz de sommet du HF contient environ H₂ – 4 %, CO – 25 %, et CO₂ – 20 %, le reste étant principalement de l'azote (N₂). Il a un PCS d'environ 810 kcal/m³, c'est-à-dire environ 35 %–40 % de la teneur en énergie du charbon et du coke est extraite du HF dans le gaz du HF. Le gaz du HF nettoyé est utilisé en divers endroits dans l'usine sidérurgique, y compris dans le chauffage de l'air de soufflage dans les fours à air chaud. Le PCS du gaz du HF influence son utilisation dans les processus en aval.
Les HF modernes sont normalement opérés à haute pression pour augmenter la productivité du fourneau. Dans de nombreux HF, une turbine de récupération de pression de sommet est utilisée pour générer de l'électricité à partir de la pression restante dans le gaz de sommet. La puissance de sortie de la turbine de récupération de pression de sommet peut couvrir environ 30 % des besoins en électricité pour tous les équipements du HF, y compris les ventilateurs pour l'air de soufflage. La quantité, la composition et le PCS du gaz du HF sont influencés par les propriétés du charbon ainsi que les conditions d'exploitation. Par exemple, les charbons à haute teneur en volatils (HV) ont typiquement une teneur en H₂ plus élevée et un PCS plus bas que les charbons à basse teneur en volatils (LV), et peuvent donc générer un gaz de HF avec une teneur en H₂ plus élevée et un PCS plus bas. L'injection de charbons HV augmente typiquement la quantité de poussières dans le gaz du HF comparé aux charbons LV. La quantité de poussières fines dans le gaz du HF est généralement plus élevée quand un charbon à très haute teneur en MV est injecté. L'augmentation du matériau carbonacé dans les poussières fines est identifiée comme de la suie, provenant de la combustion incomplète des MV du charbon.
Peu d'informations sont disponibles concernant les changements dans les émissions atmosphériques quand le charbon est injecté dans un HF. L'injection de charbon ne cause pas d'augmentation de la teneur en S du gaz du HF quand des charbons avec une teneur en S d'environ 0,8 % sont injectés dans le HF. Une étude pour l'inventaire du cycle de vie pour les HF a montré que les émissions de SO₂ et NO₂ diminuent réellement d'environ 22 % et 16 %, respectivement, quand le taux d'ICP augmente de 16 kg/t HM à 116 kg/t HM.
La limitation de la teneur en chlore (Cl) pour le charbon (typiquement en dessous de 0,05 %) est due aux propriétés corrosives des composés de chlore générés, en particulier l'acide chlorhydrique (HCl). Le chlore, formé dans le raceway quand le charbon est injecté, réagit avec les alcalins gazeux (du charbon ou des cendres de coke) pour former des chlorures d'alcalins (NaCl et KCl). Une partie de l'acide HCl généré est enlevée par le calcaire dans le fourneau. Les chlorures d'alcalins (aussi générés du minerai de fer) peuvent circuler dans le fourneau causant la désintégration du frittage et donc, une teneur accrue en fines et une détérioration de la perméabilité du fourneau. Les composés de Cl peuvent aussi corroder le revêtement réfractaire et les tuyaux dans l'UNG du HF. Ils sont enlevés dans l'eau de lavage du laveur.
La thermodynamique et la métallurgie du processus HF concentrent les éléments traces provenant du charbon, du coke et du minerai de fer dans différents flux de sortie. Les éléments à haute volatilité, tels que le cadmium (Cd) et le mercure (Hg), sont absorbés sur les poussières fines et partent dans le gaz de sommet du HF. Ils sont enlevés dans l'UNG (environ 75 % Cd et 90 % Hg). Le Cd et le Hg ne vont pas dans la HM ou la scorie. Les éléments moins volatils, tels que le zinc (Zn) et le cuivre (Cu), se partagent entre le métal liquide et la scorie. La majorité du Zn de toutes les sources d'entrée se dissout dans la HM à cause de la haute pression dans le HF, avec environ 70 % partant dans la HM et la scorie. Le plomb (Pb) a une température d'évaporation plus basse que le Zn, et peut s'accumuler dans le HF, baissant la productivité. La majeure partie du Pb provient du minerai de fer (frittage, minerai en blocs et pellets), suivi par le coke. La majorité quitte le HF absorbée sur les particules de poussières fines des matériaux de charge et du coke, et est enlevée dans l'UNG dans le laveur (plus de 80 %). Son transfert dans la HM est considéré d'importance mineure. Seulement environ 1 % chacun de Cd et Pb, et 5 % de Hg sont émis dans l'état gazeux métallique.
Les émissions de CO₂ des HF sont affectées par plusieurs facteurs. Les HF plus petits tendent à émettre plus de CO₂/t HM que les grands HF en raison de leur efficacité plus faible. Un HF plus grand est normalement plus efficace puisque les pertes de chaleur sont plus faibles et il est habituellement plus économique d'installer des équipements économes en énergie. La perte d'énergie pour un HF efficace est moins de 10 % de l'apport énergétique total. De plus, la qualité des matières premières influence la consommation d'énergie et donc les émissions de CO₂. Par exemple, les charbons à faibles cendres produisent des quantités plus faibles de scories que les charbons à hautes cendres, et donc une meilleure efficacité thermique est atteinte puisque moins d'énergie est nécessaire pour fondre les cendres. Pour chaque augmentation de pourcentage de la teneur en cendres du charbon injecté, environ 1,5 kg/t HM de coke supplémentaire est nécessaire, ce qui augmente l'apport en C et donc les émissions de CO₂.
La qualité du coke affecte la quantité d'agent réducteur (coke et charbon) nécessaire dans le HF et donc les émissions de CO₂. Une augmentation de 1 % des cendres de coke augmente le taux de scorie de 10–12 kg/t HM, et la demande d'énergie pour chaque 10 kg/t HM de scorie est d'environ 15 Mcal/t HM. La qualité du coke dépend de la qualité du charbon utilisé dans sa production et du processus de cokéfaction.
Les qualités des minerais de fer diffèrent dans leur composition chimique et teneur en fer, ce qui affecte l'énergie nécessaire pour la réaction de réduction pour produire du fer, et pour fondre le minerai de fer. La composition chimique de la gangue affecte la quantité de calcaire ou de chaux à ajouter pour atteindre la basicité de scorie nécessaire. Au total, ces facteurs peuvent faire une différence d'environ 240–480 Mcal/t dans les besoins énergétiques pour un HF. Cependant, la qualité du minerai de fer se détériore à cause de l'épuisement des gisements de haute qualité. Donc, les besoins énergétiques pour la sidérurgie augmentent à cause de ce facteur.
L'ICP réduit les émissions globales de CO₂ d'une usine sidérurgique comparé aux opérations tout coke. C'est principalement parce que l'ICP réduit le besoin de coke et donc la consommation d'énergie et les émissions de CO₂ des batteries de fours à coke. L'énergie économisée est en moyenne d'environ 840 Mcal/t de coke remplacé. L'ICP peut aussi réduire la consommation d'énergie dans le HF.
Une étude d'analyse du cycle de vie (ACV) évalue la performance environnementale des produits et matériaux de l'extraction des matières premières jusqu'à la fin de vie et l'élimination des déchets. Les phases initiales d'une ACV impliquent la réalisation d'un inventaire du cycle de vie, qui quantifie les matériaux, l'énergie et les émissions associés à un système particulier. L'industrie du fer et de l'acier a des flux complexes d'énergie et de matériaux, à l'intérieur et à l'extérieur des usines sidérurgiques. Beaucoup de produits peuvent être vendus « par-dessus la clôture » et certains peuvent être expédiés à de longues distances. Donc, l'utilisation complète de l'énergie de production et les émissions de CO₂ peuvent être considérablement plus élevées ou plus basses que l'empreinte du site ne le suggère. Par exemple, l'achat de coke et/ou d'électricité réduit les émissions de CO₂ sur le site mais augmente les émissions ailleurs. Les résultats de l'ACV dépendent de là où les frontières du système sont fixées.
L'Association Mondiale de l'Acier (AMA) a utilisé une approche ACV pour quantifier l'utilisation des ressources, l'énergie et les émissions environnementales associées à la production de quatorze produits de l'industrie de l'acier de l'extraction des matières premières jusqu'à la porte de l'usine sidérurgique (« du berceau à la porte »). L'inventaire du cycle de vie incluait les routes HF/four à oxygène basique et four à arc électrique. Un inventaire du cycle de vie pour les HF a montré une réduction d'environ 6,5 % de CO₂ quand le taux d'ICP est augmenté de 16 kg/t HM à 116 kg/t HM. Il y a une limite, toutefois, sur la quantité de charbon qui peut être injectée. Une étude a indiqué que le taux maximum de charbon qui peut être injecté est d'environ 250 kg/t HM. Cependant, selon l'AMA, une augmentation de l'injection de charbon au-dessus de 180 kg/t HM ne réduit pas la quantité de coke, et le charbon additionnel est juste gazéifié et produit plus de gaz de HF.
Dans une étude réalisée par la méthodologie ACV, il est estimé que les effets de réduction de CO₂ de l'ICP sont de 0,07 kg CO₂ à un taux d'injection de 0,1 kg/kg de HM.
Diverses études ACV montrent que l'injection d'agents réducteurs contenant de l'H₂, tels que le charbon, peut abaisser les émissions de CO₂ (comparé à l'opération tout coke puisque la teneur en H₂ du coke est seulement d'environ 0,5 %). De nouvelles réductions de CO₂ peuvent être atteintes en abaissant l'apport en C (coke et charbon). Les mesures pour accomplir cela peuvent être divisées en deux groupes :
- Ceux qui favorisent une exploitation du HF à plus haute efficacité. Ceux-ci incluent des températures de soufflage plus élevées, une efficacité du fourneau améliorée, et une température de zone de réserve thermique plus basse. Cependant, ces mesures réduisent aussi l'approvisionnement en gaz de sommet du HF pour les processus en aval. La minimisation de la production de gaz de sommet du HF réduit les émissions de CO₂ mais peut ne pas être possible dans les usines où l'utilisation du gaz de HF dans les processus en aval est importante.
- Mesures qui favorisent les économies d'énergie dans le processus de sidérurgie, telles que la réduction des pertes de chaleur du HF, le chargement de fer métallique, un taux de scorie plus bas, et l'exploitation avec un ratio de frittage plus bas ou du frittage pré-réduit.
De plus, le recyclage du gaz de sommet du HF décarboné vers le HF abaisse les émissions de CO₂. Cette technologie, communément appelée recyclage du gaz de sommet (RGS), enlève d'abord le CO₂ par un procédé commercial tel que « Selexol », avant de réchauffer et d'injecter le gaz de HF dans le fourneau et/ou à travers les tuyères. Elle nécessite d'opérer le fourneau avec un soufflage d'O₂ pur pour éviter l'accumulation de N₂ due au recyclage. Le CO₂ capturé peut être stocké sous terre. Le gaz de HF, qui consiste principalement en CO et H₂, réduit la consommation de C et augmente la productivité du HF. ULCOS (Sidérurgie à Très Faibles Émissions de CO₂), un consortium de 48 entreprises et organisations européennes, est pionnier de cette technologie. Les essais à l'échelle pilote de la technologie sur une période de six semaines ont résulté en une réduction allant jusqu'à 76 % des émissions de CO₂, à condition que le CO₂ capturé soit stocké.
Eaux usées et sous-produits
La production d'acier est un processus intensif en eau, consommant environ 180–200 m³ d'eau par tonne d'acier. Le HF consomme environ 14–17,5 m³ d'eau par tonne de HM, la majorité étant utilisée pour le refroidissement (pour refroidir les parois du HF et les tuyères), et pour abattre la scorie. L'eau est davantage utilisée dans l'UNG du HF. Les eaux usées générées par ces processus sont traitées avant d'être recyclées, avec plus de 90 % de l'eau recyclée. La quantité et la composition des eaux usées dépendent partiellement de la qualité des matières premières du HF. Par exemple, des matières premières à haute teneur en sel peuvent nécessiter des volumes significativement plus élevés d'eau de lavage dans les laveurs de gaz de sommet du HF. Le processus de traitement de l'eau peut enlever le Cd et d'autres métaux lourds dans les eaux usées avant qu'elles ne soient recyclées ou rejetées.
La production intégrée de fer et d'acier résulte en environ 450–500 kg de résidus et sous-produits par tonne d'acier brut produit. De cela, plus de 375 kg/t est de la scorie et environ 60–65 kg/t est de la poussière et des boues du nettoyage des gaz de combustion et de la calamine. Environ 86 % de tous les résidus et sous-produits peuvent être recyclés en interne et en externe, après traitement. La poussière grossière enlevée du gaz de sommet du HF par séparation sèche peut être recyclée en interne. La boue contenant les particules fines de l'UNG du HF est typiquement mise en décharge. Dans certaines usines, elle est aussi recyclée à travers l'usine de frittage.
Différentes formes de scories sont produites selon la méthode utilisée pour refroidir la scorie liquide. Celles-ci incluent la scorie refroidie à l'air, la scorie expansée ou moussée, la scorie pelletisée, et la scorie granulée. La majorité de la scorie peut être vendue, avec seulement une petite quantité utilisée pour la mise en décharge (moins de 10 %). Ainsi, la scorie du HF est considérée comme un sous-produit plutôt qu'un déchet. La scorie peut être utilisée dans la production de ciment, la construction routière, comme matériau de construction, et pour des usages spéciaux. Les utilisations possibles dépendent des propriétés et de la forme de la scorie.
La composition de la scorie dépend de la qualité des matières premières du HF. Elle est formée à partir du matériau de gangue dans le minerai de fer, et des cendres du coke et du charbon. Elle consiste principalement en silicates et alumino-silicates de Ca (calcium) et Mg (magnésium), avec d'autres composés de S, Fe (fer), Mn (manganèse), et d'autres éléments traces.
La quantité de scorie générée augmente avec l'augmentation des taux d'injection et l'augmentation de la teneur en cendres et en S des réducteurs. Le S dans la scorie provient principalement du charbon. Cependant, le S est efficacement capturé dans la scorie. C'est seulement le S présent à la surface qui est potentiellement lessivable. Les éléments traces sont aussi probablement capturés dans la scorie.
Processus de fabrication
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Optimisation de la production de fer : la chimie du haut fourneau
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau
- Systèmes d'injection directe : fonctionnement et importance pour les moteurs modernes
- Injection indirecte dans les moteurs : fonctionnement et importance
- Explorer les systèmes d'injection multipoint : fonctions, composants et performance