



Impact des Alcalins sur l'Efficacité de la Ferronnerie au Haut Fourneau
Effet des Alcalins sur le Procédé de Ferronnerie dans un Haut Fourneau
L'un des objectifs principaux lors de l'exploitation d'un haut fourneau (HF) est de maximiser la production de fonte (HM) de composition chimique désirée au coût minimum. Cela nécessite une base matière première de haute qualité et une exploitation régulière et fluide du HF. La qualité des matériaux de charge est cruciale pour éviter problèmes procédés causés par éléments indésirables entrant dans le fourneau. Dans ce domaine, attention doit être portée à la teneur en éléments indésirables dans la charge. Ces éléments causent problèmes technologiques dans le HF et affectent significativement le coût de production de la HM. Les principaux éléments indésirables dans la charge, problématiques pour l'élimination et la performance HF, sont les composés alcalins des métaux potassium (K) et sodium (Na).
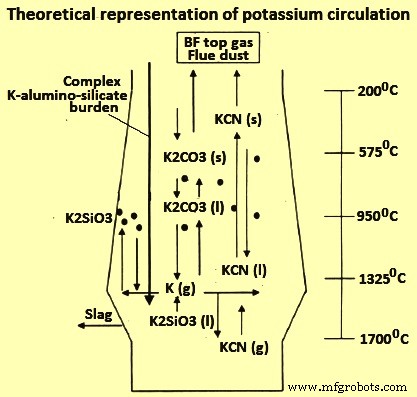
Dans le procédé HF, la présence d'alcalins a des influences négatives connues. Alcalins causent : réactivité coke plus élevée, ramollissement prématuré charge minerai, décomposition aggloméré, gonflement pellets, formation dépôts revêtement réfractaire HF accélérant usure revêtement. Effets négatifs dus à : effet catalytique gazéification coke, destruction structure C par insertion alcalins, formation échafaudages, attaque réfractaire. Alcalins introduits matières premières et par circulation alcalins (Fig 1) récupérés chemin zone haute température HF.
Présence alcalins → production abaissée et consommation coke plus élevée : ~4,5 % et 2,3 % respectivement par kg/t HM alcalins ajoutés charge sommitale. Alcalins diminuent production par : abaissement seuil réaction Boudouard réversible C(s) + CO₂(g) = 2CO(g), gazéification coke accrue, résistance coke réduite. Perméabilité gaz diminuée par dégradation coke et échafaudages parois → volume HF réduit.
Réactions Alcalins dans le HF
Dans toutes réactions alcalins ici, K substituable par Na. Réduction silicates alcalins par C : réactions réversibles K₂SiO₃ (laitier) + C(s) = 2K(g) + SiO₂(laitier) + CO(g), et K₂SiO₃ + 3C = 2K + Si(HM) + 3CO. Étendue dépend T° et pression partielle CO. Oxydes alcalins réduits par C coke ou CO : K₂O + C = 2K + CO, K₂O + CO = 2K + CO₂.
Alcalins volatilisés éléments ou réagissent C et N₂ (azote) région bosse formant vapeurs cyanure potassium (KCN) ou sodium (NaCN) : 2K + N₂ = 2KCN. Vapeurs emportées gaz fourneau, ne se dissolvent pas HM ni laitier. Points fusion/ébullition K : 63,4 °C / 759 °C ; Na : 97,7 °C / 883 °C. Points fusion KCN/NaCN : 622 °C / 562 °C ; ébullition : 1625 °C / 1530 °C. État : liquide shaft bas, gazeux raceway/foyer selon T°. Gaz emporté par gaz rapides HF.
Dans shaft où potentiel O₂ augmente (~1100 °C), K et KCN plus stables, oxydés par CO₂ en carbonates alcalins (K₂CO₃, Na₂CO₃) : 2K + 2CO₂ = K₂CO₃ + CO, 2KCN + 4CO₂ = K₂CO₃(s) + N₂ + 5CO. Oxydes alcalins par CO : 2KCN + CO = K₂O + 3C + N₂. Carbonates générés = fines blanches distribuées surface matériau charge ou revêtement brique.
Composants alcalins adsorbés matériau charge/coke forment nouveaux composés selon stabilité relative. K₂CO₃ et Na₂CO₃ solides < 891 °C et < 851 °C. Composés alcalins descendent avec charge, réduits/vaporisés à nouveau zone haute T° : K₂CO₃(l) + 2C = 2K + 3CO.
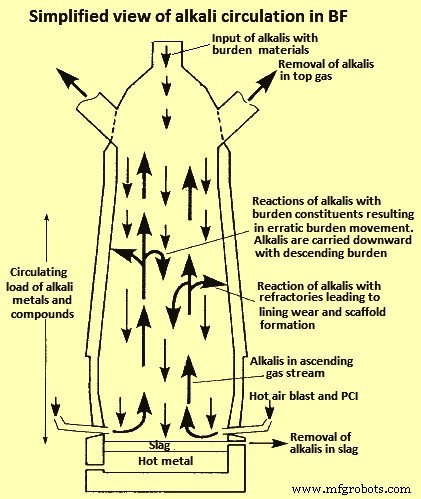
Majorité alcalins évacuée HF avec laitier. Mais partie alcalins laitier réduite → vapeurs alcalins remontent gaz. Vapeurs alcalins condensent partie haute HF : partie sort gaz tête, reste condense parois intérieures ou matériau alimentation. Volatilisation/condensation zones thermiques différentes → alcalins cyclent dans HF → accumulation et interactions autres matériaux. Impact significatif même petites quantités (< 5 kg/t HM). Vue simplifiée circulation alcalins HF : Fig 2. Études HF excavés : niveau alcalins max où T° > 1000 °C → concentration accrue partie basse HF.
Cycle Alcalins dans le HF
Alcalins entrent HF avec matériau ferreux et coke sous forme silicates (K₂SiO₃). Pour exploitation fluide/efficace, souhaitable limiter alcalins ~1,5-5 kg/t HM, mais normalement 2,5-7,5 kg/t HM selon usines. Des deux alcalins Na et K, K normalement principal composé entrant HF. Majorité alcalins sort laitier, certains gaz tête → sortent fourneau. Alcalins recyclés : éliminés laitier ou gaz. K va gaz tête plus (plus volatile) vs Na sort plus laitier.
Alcalins entrent silicates (K₂SiO₃). Études cycle : silicates descendent charge, cycle commence réduction silicate alcalin par C coke zone fusion : K₂SiO₃ + C = 2K + SiO₂ + CO. Réactions ~1550 °C (données thermodynamiques). Oxydes alcalins entrant/formés HF réagissent plus haut fourneau T° plus basses : K₂O + CO = 2K + CO₂ (instables). K₂O peut aussi dissoudre laitier primaire.
Vapeurs K produites niveau foyer réagissent charbon pulvérisé injecté et N₂ air chaud : 2K + 2C + N₂ = 2KCN(g,l). Point ébullition KCN 1625 °C → s'éloignant air chaud tuyères, T° chute → phase liquide. Temps zone tuyères très court (flux gaz élevé) → cyanures alcalins temps monter HF avant transformation liquide. Plus haut HF, cyanures alcalins réagissent CO₂ → carbonates stables < 1100 °C : 2KCN(l) + 4CO₂ = K₂CO₃ + N₂ + 5CO. Carbonates : suivent gaz tête sortent gaz, ou déposent charge condensation < 900 °C.
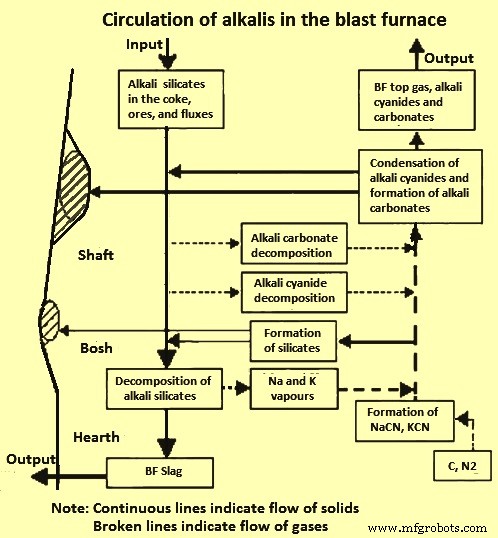
Comparé silicates alcalins, cyanures alcalins instables → SiO₂ présent partie foyer HF peut réagir cyanures → reformer silicates alcalins. Processus : silicates alcalins → vapeurs alcalins → remontent HF → sortent gaz tête ou réagissent CO₂ → carbonates = cycle alcalins. Vues différentes résumant légèrement différemment selon réactions exactes. Doutes si carbonates formés sommet HF (pas trouvés excavation HF). Mais accord principal : cyanures alcalins formés, alcalins circulent HF.
Fig 3 montre circulation alcalins HF. Matériau chargé descend zone haute T° avant silicates alcalins se décomposent vapeurs ou absorbés phase laitier primaire K₂O/Na₂O. Cycle indique aussi quand vapeurs alcalins réagissent silicates reformer silicates. Distribution vapeurs alcalins dépend chemins flux gaz et étendue flux central. Flux gaz grand effet distribution chaleur HF. Flux plus central = plus fusion centre, moins périphérie.
Formation Ammoniac et Cyanure d'Hydrogène dans le HF
Ammoniac (NH₃) supposé formé dans HF. Réactions base NH₃ et HCN formation : 2KCN + 3H₂O = K₂CO₃ + 2NH₃ + C, NH₃ + CO = HCN + H₂O. Ratio dépend paramètres : (i) humidité disponible, (ii) KCN disponible sommet, (iii) T° réactions. Seuil T° NH₃ ~600 °C, formation diminue exponentiellement jusqu'à 500 °C puis non détecté. NH₃ formé oxydé par Fe₂O₃ ou CO₂ → quantité diminue. Oxydation NH₃ par Fe₂O₃ ou MnO₂ dépend T° : T° basse MnO₂ oxydant plus fort, T° haute Fe₂O₃ plus fort.
HCN et NH₃ trouvés gaz tête → cinétique oxydation NH₃ pas assez rapide élimination complète. Plus eau gaz tête → plus formation NH₃ possible. Formation NH₃ complexe : plusieurs paramètres affectent :
- Température gaz de tête : dépend ratio réactions endothermiques/exothermiques HF. T° affecte teneur eau. T° basse → solubilité NH₃ eau accrue, HCN miscible eau → présence eau diminue présence gaz tête.
- Température flamme : effet mineur quantité vapeur alcalins et charge alcalins totale. T° haute nécessaire réduire silicates alcalins → gaz alcalins → démarre circulation. T° flamme abaissée → plus alcalins sortent laitier.
- Basicité : basicité plus basse → reprise alcalins laitier plus élevée → moins alcalins circulants HF → moins NH₃ produit.
- Teneur humidité : moins humidité apportée charge/autres voies HF → moins eau réaction formation NH₃.
Effet Alcalins et Élimination
Concentration alcalins matière première augmentée années récentes (disponibilité charbon cokéfiable haute qualité diminuée). Alcalins nuisibles exploitation HF : réactivité coke accrue (effet catalytique réaction perte solution/Boudouard).
Effet négatif majeur : catalyse réaction Boudouard réversible, abaissant T° réaction 900-950 °C → ~750-850 °C, augmentant réactivité coke selon qualité. Affecte structure coke négativement. Seuil Boudouard abaissé → plus C consommé HF réaction fortement endothermique → augmentation apport coke nécessaire pour exploitation stable : 2-10 kg coke/kg alcalins ou 6-11 kg selon sources.
Alcalins dans structure coke → résistance coke partie basse diminuée (réactivité accrue, dégradation). Vitesse réaction apparente coke niveau tuyères = 10x vitesse réaction coke aliment, liée quantité totale K. K augmente réactivité coke CO₂ → fracture coke par gonflement grains insertion K. Réactivité accrue peut être avantageuse (réduit T° exploitation HF, zone réserve thermique, abaisse T° réduction oxyde fer). Mais coke doit aussi soutenir charge → fracture coke à minimiser.
Études pénétration vapeur K dans coke : structure minéraux coke brisée par expansion volume minéraux alcalinisés (kalsilite). Surface entre minéraux/matrice C augmente par rupture minéraux → facilite interaction matière minérale/C/gaz HF → accélère gazéification coke. Expansion coke aussi possible : vapeurs alcalins pénètrent couches cristallines coke → composés intercouches. Résistance coke et soutien charge critique : effondrement charge → perméabilité gaz/liquide réduite → efficacité réduite production HM et émissions CO₂ accrues.
Petites particules coke tailles différentes → diminuent vides lit coke zone humide, surface coke augmente. Rupture coke favorise inondation, colmatage foyer, brûlure accrue tuyères/encoche laitier → limitent production fourneau. Tendance gaz ascendant transporté près parois augmente perméabilité abaissée → utilisation gaz diminuée → taux coke augmenté.
Autre effet alcalins : chance accrue formation échafaudages shaft (alcalins condensent revêtement lient fines). Échafaudages = accumulation matériau solide paroi projetant vers centre. Peuvent survenir milieu à partie haute shaft. Effet : descente charge ralentie/interrompue, cas extrêmes → suspension, glissement, chargement incontrôlé. Échafaudages réduisent volume travail HF. Vitesse gaz augmentée parties non affectées shaft → T° gaz tête augmentée, utilisation CO diminuée. Rupture échafaudages paroi → souvent foyer glacé. Échafaudages éliminables par augmentation temporaire T° fourneau ou flux gaz haute T° atteignant zone.
Matériau charge aussi collé par cyanures/carbonates liquides condensés → perméabilité lit réduite. Alcalins attaquent matériau réfractaire, surtout réfractaires base C (partie basse fourneau). Composés alcalins pénètrent blocs C → consommés formant vapeurs alcalins → durée vie revêtement plus courte, rechargement plus fréquent.
Élimination alcalins principalement laitier, meilleure à basicité basse. > 90 % alcalins éliminés laitier. Basicité = CaO/SiO₂. Études : basicité laitier plus basse → alcalins laitier augmentés. Problème basicité trop basse : S (soufre) plus élevé HM, S contré par CaO laitier, CaO plus bas basicité basse. Limite basicité basse pour qualité HM contrôlée diffère usines. Dépend paramètres HF et qualité matières premières. Basicité juste au-dessus/autour 1 = limite si alcalins éliminés et qualité HM maintenue.
Empêcher gazéification silicates alcalins : pression partielle CO maintenue haute. T° réaction 1550 °C → T° flamme plus basse aussi ralentit réduction/gazéification → charge alcalins abaissée. Élimination alcalins nécessite diminution recyclage matériaux alcalins vers HF (sinon réintroduits).
Réduction effet catalyse alcalins gazéification coke : ajouts cendres coke lient alcalins formes plus stables. Essais certains ajouts minéraux. Alcalins diffusant coke, revêtement ajout minéral stabilise alcalins surface coke → empêche dégradation parties internes coke.
Contrôle Charge Alcalins
Pour contrôler charge alcalins HF : apport alcalins maintenu bas possible. Si variation matières entrantes : mélange minerai bien fait minimiser risque sections haute alcalins HF. Précaution : éviter recyclage poussières foyers hautes teneurs alcalins. Minimiser risque formation échafaudages : augmenter résistance charge ferreuse et coke éviter formation fines.
HF exploitable flux gaz central. T° gaz tête centre augmentée → partie alcalins sort vapeur gaz tête. Mais T° gaz tête plus haute → pertes chaleur accrues.
Alcalins recyclés diminués, sortent laitier par exploitation HF laitier acide. Basicité laitier plus basse → K/Na basiques plus facilement absorbés laitier (chaux CaO et magnésie MgO occupent mêmes sites réseau silice que oxydes alcalins). Basicité diminuée : diminuer basicité charge ferreuse et apports fondants. Mais basicité plus basse → S accru HM (S lie Ca laitier).
Autre possibilité : augmenter volume laitier → diminue activité oxydes alcalins laitier → augmente absorption alcalins et sortie laitier. Mais volume laitier accru → taux coke accru.
T° plus basse HF → réduction/vaporisation alcalins diminuée. Exploitation HF T° flamme plus basse → charge alcalins diminuée mais productivité diminuée et taux coke accru. Charge alcalins aussi diminuable : haute pression partielle CO (s'oppose réaction gazéification alcalins). Atteignable par enrichissement O₂ blast ou haute pression sommet.
Processus de fabrication
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- HIsmelt : technologie de réduction directe avancée pour la production de fer liquide
- Procédé HIsarna de production de fer : acier ultra-faible en carbone
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau