



Injection de déchets plastiques dans les hauts fourneaux pour la récupération d'énergie
Injection de déchets plastiques dans un haut fourneau
Le recyclage des déchets plastiques (DP) par injection dans un haut fourneau (HF) est pratiqué dans quelques HF, surtout au Japon et en Europe. L'utilisation de plastiques dans le HF permet aussi de récupérer l'énergie des DP et est donc parfois considérée comme récupération d'énergie. Les procédés de fabrication du fer basés sur le HF peuvent utiliser les DP par l'une des méthodes suivantes :
- Carbonisation avec le charbon pour produire du coke.
- Chargement par le sommet du HF, bien que cela génère du goudron indésirable par la décomposition des plastiques dans le fourneau.
- Gazéification des plastiques à l'extérieur du HF. Le gaz de synthèse résultant est alors injecté par les tuyères.
- Injection comme solide par les tuyères de manière similaire au charbon pulvérisé (CP). Normalement, c'est fait comme une co-injection de DP et de charbon dans le HF.
La première tentative d'injection de déchets plastiques (IDP) dans un HF a été faite aux Aciéries de Brême en 1994, avec une injection commerciale commençant un an plus tard. Le premier système intégré pour l'injection de déchets plastiques était aux Usines Keihin de NKK (maintenant JFE Steel) au Japon.
Avantages et inconvénients de l'injection de DP
L'injection de DP dans le HF présente plusieurs avantages environnementaux, opérationnels et économiques :
- Réduction de la quantité de déchets plastiques mis en décharge ou incinérés.
- Consommation plus faible de coke et de CP, économisant ainsi les ressources en charbon. Cependant, ni les DP ni le CP ne peuvent remplacer complètement le coke. La quantité de coke remplacée dans le HF dépend partiellement de la qualité des DP.
- Économie de ressources énergétiques. Le bénéfice des ressources économisées par l'injection de DP mélangés est d'environ 11 Gcal/t.
- Diminution des émissions de dioxyde de carbone (CO₂) car l'énergie de combustion des DP est généralement au moins aussi élevée que celle du CP normalement injecté, et leur ratio plus élevé d'hydrogène (H₂) sur carbone (C) signifie que moins de CO₂ est produit dans le HF par les processus de combustion et de réduction du minerai de fer.
- Consommation d'énergie plus faible car le H₂ est un agent réducteur plus favorable que le C. La régénération du H₂ est plus rapide et moins endothermique que celle du monoxyde de carbone (CO). Ainsi, l'IDP peut réduire la consommation d'énergie, ce qui signifie aussi moins d'émissions de CO₂.
- Haute efficacité énergétique, d'au moins 80 %. Environ 60 % des plastiques injectés sont consommés dans la réduction du minerai de fer, et environ 20 % de l'énergie dans les 40 % restants des gaz est utilisée comme combustible dans l'usine sidérurgique. Ainsi, l'utilisation des DP est un processus efficace dans un HF.
- Les DP ont une teneur en soufre (S) et en alcalins plus faible que le charbon. Les injectants à faible teneur en S sont souhaités en raison des effets du S sur la qualité de la fonte (HM). Les alcalins peuvent contribuer à la dégradation du coke, à la désintégration du frittage et à la détérioration du revêtement réfractaire du fourneau.
- Émissions plus faibles de dioxines et de furanes. Les émissions de dioxine aux Aciéries de Brême étaient de 0,0001–0,0005 ng/m³ de gaz d'échappement, valeurs bien en dessous des normes. Typiquement, aucune contamination gazeuse supplémentaire ne survient, donc le gaz de sommet du HF peut être utilisé dans l'usine sidérurgique.
Les principaux inconvénients de l'IDP sont le coût de la collecte et du traitement du matériau. Les DP proviennent de nombreuses sources, y compris les ménages, l'industrie et l'agriculture, et sont donc largement distribués. Donc, la collecte et leur traitement sont coûteux. Les déchets sont hautement hétérogènes, consistant en mélanges de divers types de plastiques. Différents déchets plastiques nécessitent différents traitements. Les plastiques à haute teneur en chlore (Cl), comme le polychlorure de vinyle (PVC), doivent être déchlorés, ajoutant aux coûts de préparation. Les composés de Cl peuvent corroder le revêtement réfractaire du HF et les tuyaux dans l'usine de nettoyage des gaz (UNG) de sommet de HF. La performance du HF est principalement régie par la qualité et la constance des DP, du coke et du minerai de fer.
La qualité des DP, comme celle du CP, influence la qualité de la HM, la stabilité et la productivité du HF, et la composition du gaz de sommet du HF. Une fois injectés, la performance de combustion des plastiques est importante car ils peuvent influencer défavorablement l'exploitation du HF.
Types de plastiques
Les plastiques sont normalement fabriqués à partir de molécules d'hydrocarbures simples (monomères) dérivées du pétrole ou du gaz. Ces dernières subissent une polymérisation pour former des polymères plus complexes à partir desquels les produits sont manufacturés. Des additifs, tels que des antioxydants, des colorants et d'autres stabilisants, sont ajoutés pour donner aux plastiques des propriétés spécifiques.
Le plastique est un terme général décrivant une gamme de matériaux et de composés. Il y a plus de 20 groupes distincts de plastiques avec des centaines de variétés. Ceux-ci peuvent être classés en deux types principaux : (i) thermoplastiques, et (ii) thermodurcissables. Le second type consiste en plastiques qui ont été durcis par un processus de durcissement. Une fois durcis, ils ne peuvent pas être ramollis par chauffage et ne sont donc pas appropriés pour l'injection dans le HF. Ceux-ci incluent le polyuréthane, les résines époxy et phénoliques.
Les principaux types de plastiques appropriés pour l'injection dans le HF sont les thermoplastiques, qui s'amollissent quand chauffés et durcissent au refroidissement. Ceux-ci consistent en cinq familles principales : (i) polyéthylène (PE), qui inclut le polyéthylène basse densité (PEBD) et haute densité (PEHD), (ii) polypropylène (PP), (iii) téréphtalate de polyéthylène (PET), (iv) polychlorure de vinyle (PVC), et (v) polystyrène (PS), sous forme de PS solide et de polystyrène expansé (PSE).
Les HF où l'IDP a été réalisée pour la première fois utilisaient des plastiques d'emballages et de contenants. Les HF injectent des DP mélangés mais ce n'est pas toujours défini. Une définition couramment utilisée est que les DP mélangés incluent tous les emballages plastiques non-bouteilles.
Les DP sont un matériau hautement hétérogène. Ils consistent mostly en polymères hydrocarbonés combustibles et additifs. Il a été estimé que seulement 3 % du carbone total utilisé comme agent réducteur reste non oxydé. Les polymères ont différentes propriétés physiques et chimiques. La composition chimique des principaux groupes de polymères est donnée dans le Tableau 1. Les injectants consistent en mélanges de ces groupes de polymères (et, en plus, peuvent contenir du PVC). Donc, le tableau inclut les compositions typiques des DP. Pour des fins de comparaison, la composition chimique du CP et de l'injectant fioul sont données.
| Tableau 1 – Composition chimique typique des déchets plastiques, CP et fioul | |||||||||
|---|---|---|---|---|---|---|---|---|---|
| Élément | Unité | PE | PP | PS | PET | PVC | Mélange DP | CP | Fioul |
| Carbone | % | 85,60 | 85,75 | 92,16 | 64,71 | 41,40 | 77,80 | 79,60 | 85,90 |
| Hydrogène | % | 14,21 | 14,15 | 7,63 | 3,89 | 5,30 | 12,00 | 4,32 | 10,50 |
| Soufre | % | – | – | – | – | 0,03 | 0,90 | 0,97 | 2,23 |
| Cendres | % | 0,19 | 0,10 | 0,21 | 0,17 | 0,40 | 4,90 | 9,03 | 0,05 |
| Chlore | % | – | – | – | – | 47,70 | 1,40 | 0,20 | 0,04 |
| Potassium | % | – | – | – | – | – | 0,05 | 0,27 | 0,001 |
| Sodium | % | – | – | – | – | – | 0,09 | 0,08 | 0,001 |
Le DP mélangé doit répondre à certaines exigences de spécification. Les valeurs typiques sont : 3 % ou moins d'humidité, 0,4 % ou moins de chlorures, et 8 mm ou moins de taille de particule. Il y a des limites sur la quantité de métaux lourds et de métaux traces dans le mélange DP, car ceux-ci peuvent affecter la qualité de la HM. Une spécification typique est donnée dans le Tableau 2.
| Tableau 2 – Spécification typique pour les métaux lourds et éléments traces dans les déchets plastiques | ||
|---|---|---|
| Élément | Unité | Valeur |
| Chlore | % | < 2 |
| Soufre | % | < 0,5 |
| Mercure | g/t | < 0,5 |
| Cadmium | g/t | < 9 |
| Plomb | g/t | < 250 |
| Zinc | g/t | < 1000 |
| Cuivre | g/t | < 1000 |
| Arsenic | g/t | < 5 |
| Chrome | g/t | < 500 |
| Nickel | g/t | < 500 |
Globalement, les plastiques utilisés pour l'IDP dans le HF ont les propriétés suivantes :
- Ratio H₂/C élevé (typiquement plus élevé que le charbon). L'injection de plastiques augmente la quantité de H₂ dans le HF et dans le gaz de sommet. Une augmentation de la teneur en H₂ du gaz de culotte abaisse la densité du gaz de culotte, et réduit donc la chute de pression ou permet un flux de gaz plus grand pour la même pression. Comme la réduction par H₂ est moins endothermique que la réduction directe, il y a une diminution des besoins énergétiques. La capacité du H₂ et de la vapeur d'eau (H₂O) à diffuser dans et hors des particules individuelles de charge de minerai est significativement plus élevée que le CO et le CO₂. Une diffusivité plus élevée favorise des taux de réduction plus rapides, surtout à basses températures. La température adiabatique de flamme au niveau du raceway (RAFT) optimale est aussi plus basse à cause de la teneur plus élevée en H₂ dans le raceway. Cependant, une concentration plus élevée de H₂ dans le fourneau du HF peut mener à des quantités accrues de fines de coke dans le fourneau, diminuant ainsi la perméabilité.
- Pouvoir calorifique (PCS) élevé, dans de nombreux cas plus grand que le CP. Le PCS typique du PE est d'environ 11 Mcal/kg, PS environ 9,7 Mcal/kg, PET environ 5,6 Mcal/kg, et PVC environ 4,5 Mcal/kg (bien qu'il y ait de grandes variations entre PVC rigide et flexible). Plus le PCS est élevé, plus la quantité de chaleur fournie par le matériau est grande, et donc plus grande est la réduction de la consommation de coke.
- Faible teneur en S et alcalins (souvent plus faible que le charbon).
- Faible teneur en cendres s'il n'y a pas de chargeur plastique (typiquement plus faible que le charbon mais plus élevée que le fioul). Peu de scories additionnelles sont produites. Mais l'injection de DP a conduit à une augmentation de la chute de pression (baisse de la perméabilité du fourneau), qui a été attribuée au composant cendres provenant des DP. Le point de fusion élevé (environ 1750 °C) des cendres signifie qu'elles ne forment pas facilement de scories.
- Haute teneur en Cl si le PVC est présent. Presque tout le chlore quitte le HF sous forme d'acide chlorhydrique (HCl), qui peut corroder les tuyaux par lesquels le gaz de sommet du HF circule. Le PVC est typiquement retiré des DP bien que des procédés de déchloration aient été développés. La teneur en chlore du mélange DP est typiquement limitée à moins de 2 %, c'est-à-dire environ 3 % de PVC. Une préoccupation a été exprimée sur la formation possible de dioxines et furanes via le HCl généré, mais les mesures dans le gaz de sommet du HF ont montré de faibles teneurs.
La résistance et la dureté des DP peuvent être un problème. Les plastiques agglomérés à faible résistance sont facilement brisés pendant le transport (ce qui peut mener à des blocages et problèmes de combustion et donc à une baisse de l'efficacité de combustion (EC)). L'utilisation de DP dans le HF permet la récupération additionnelle de matériaux ferreux présents dans les flux de déchets riches en plastiques. L'injection de 1 kg de DP remplace typiquement environ 1,3 kg de CP, et environ 1 kg de fioul lourd dans le HF. La substitution de coke par l'IDP est limitée à environ 30 %, bien que des valeurs de 40 % aient été citées. Le HF a besoin d'une qualité d'injectant constante pour une exploitation stable. Donc, la préparation des DP est une étape essentielle.
Préparation des DP pour l'injection
La qualité des injectants DP est importante non seulement en termes de leur utilisation dans le HF lui-même, mais aussi dans la préparation, la manutention et la distribution des matériaux au fourneau. L'injectant DP est préparé et convoyé vers une trémie de stockage. Il est ensuite transporté pneumatiquement à travers des tuyaux individuels ou via un distributeur vers les lances d'injection des tuyères individuelles.
Deux des exigences les plus critiques pour l'utilisation réussie des DP dans le HF sont leur disponibilité et les coûts de traitement. Les déchets sont souvent hautement hétérogènes et souvent mélangés avec d'autres matériaux. Donc, la collecte et le tri des déchets contenant des résidus plastiques sont coûteux. Le but de l'usine de traitement est de fournir une matière première de qualité constante avec la taille de particule requise et en quantité suffisante. L'étendue du traitement requis dépend de l'état dans lequel le déchet est reçu.
Les matériaux étrangers tels que les métaux et le sable doivent être enlevés car ils peuvent causer des problèmes, y compris l'abrasion dans les systèmes d'injection et des éléments de broyage dans les moulins, et une qualité inférieure de HM. Les additifs ajoutés à certains produits plastiques pendant la fabrication peuvent aussi mener à des problèmes d'abrasion. De petites quantités de papier, pierres et sable incluses avec les plastiques ne causent pas de problèmes car elles sont évacuées dans la scorie du HF.
Le matériau déchet contient de nombreux types différents de plastique qui nécessitent un tri pour un traitement séparé. Cela ajoute aux coûts de préparation. En plus, les coûts sont influencés par la taille de particule requise, qui affecte l'efficacité de combustion et de gazéification des DP. L'automatisation, quand possible, peut aider à réduire ces coûts. Le matériau déchet collecté est normalement séparé en deux flux : (i) plastique solide, qui est déchiqueté, les contaminants métalliques enlevés magnétiquement, puis broyé en pièces de 6–10 mm, et (ii) plastique film qui est coupé en pièces, le PVC enlevé par séparation centrifuge, puis fondu et aggloméré par l'utilisation de la chaleur de friction pour former des pellets de taille de particule 6–10 mm.
Dans le cas où l'IDP inclut des déchets municipaux, le déchet est traité de manière similaire (flux plastique solide et film). Il peut y avoir nécessité d'une étape de déchloration. Les pellets de PVC séparés sont chauffés avec du coke dans un four rotatif sous atmosphère d'azote (N₂) à environ 300–350 °C, les décomposant en hydrocarbures et acide HCl. Les hydrocarbures sont séparés du coke et injectés dans le HF. L'acide HCl récupéré peut soit être utilisé dans l'usine sidérurgique, soit vendu. La résistance des plastiques agglomérés et leur combustibilité peuvent être améliorées par l'ajout de carbonate de calcium (CaCO₃).
En Europe, un procédé appelé Redop (Réduction du minerai de fer dans HF par plastiques des déchets municipaux) a été développé. Une bouillie de la fraction de plastique mélangé (séparée des déchets municipaux) est chauffée dans un réacteur agité à une température de 230–300 °C. Le HCl libéré est neutralisé par l'ajout d'une base hydrosoluble diluée. Les plastiques déchlorés fondent en gouttelettes, la taille desquelles est déterminée par l'agitation et par les traces de cellulose encore présentes. Au refroidissement, les gouttelettes de plastique se solidifient en granulés ayant < 0,15 % Cl qui sont appropriés pour l'injection dans le HF.
Système d'injection
Le système d'injection transporte pneumatiquement et dose les DP depuis le silo de stockage à travers le vase d'injection, où il est pressurisé jusqu'à ou au-dessus de la pression du HF, vers les lances d'injection des tuyères. Les lances injectent les DP en quantités égales à travers les tuyères, qui sont disposées symétriquement autour de la circonférence du HF. Un facteur critique dans la conception du système de distribution est d'assurer une alimentation uniforme de réducteur à chaque tuyère sans fluctuations dans la voie de livraison des DP. Toute interruption dans l'approvisionnement des DP peut rapidement mener à de graves problèmes. Plus le taux d'injection est élevé, plus les conséquences d'une interruption non planifiée sont sérieuses.
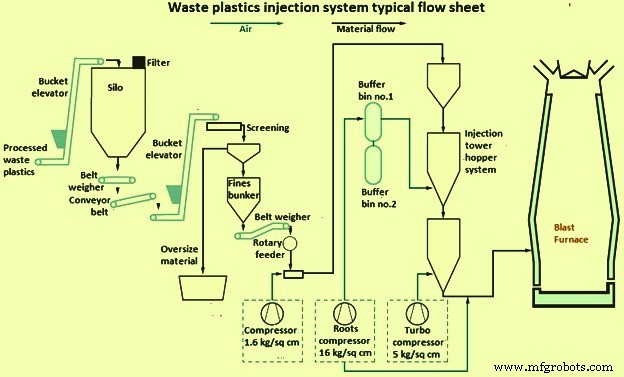
Fig. 1 – Schéma de flux typique pour le système d'injection de DP
Si les DP sont injectés avec le CP, ils peuvent être transportés : (i) par des systèmes d'injection et lances complètement séparés, (ii) par des systèmes d'injection séparés vers une lance commune, et (iii) comme un mélange. Dans la plupart des cas, le charbon et les DP sont transportés séparément en raison de leurs tailles de particules différentes (le charbon est pulvérisé tandis que les DP sont dans la gamme 1–10 mm) et densités.
Au moins deux vases d'injection sont nécessaires pour fournir un flux continu de DP au HF. Fondamentalement, il y a deux arrangements de ces vases :
- Arrangement en série où le vase supérieur réalimente périodiquement le vase inférieur, qui est toujours maintenu sous pression, et qui injecte les DP continuellement dans le HF. Donc, les vases d'injection sont pesés en continu et le débit des DP est soigneusement contrôlé. L'encrassement des bacs par la ouate de plastique peut se produire.
- Arrangement où les deux vases injectent alternativement. Une opération de chevauchement est nécessaire pour maintenir l'injection de DP pendant la période de changement.
Les DP depuis les vases d'injection peuvent être transportés : (i) par des tuyaux individuels vers chaque tuyère, la quantité de DP étant indépendamment contrôlée et chargée dans chaque tuyau, et (ii) par un tuyau commun vers un distributeur adjacent au HF qui divise alors équitablement les DP dans les tuyaux individuels menant à chaque tuyère. Un avantage de la seconde méthode est que la distance entre l'usine de préparation et le HF peut être plus longue qu'avec le système de tuyaux individuels. Les différences dans le routage des tuyaux vers les tuyères et le partage inévitablement inégal des DP aux points de division peuvent résulter en une alimentation inégale aux tuyères. Les déséquilibres peuvent aussi causer une usure inégale sur les tuyaux et le distributeur.
Selon le ratio DP/gaz de transport, les DP sont transportés pneumatiquement du vase d'injection vers les tuyères soit en (i) phase diluée, soit (ii) phase dense. Le gaz de transport pour les DP est généralement de l'air comprimé. La vitesse du gaz pour les DP en systèmes à phase dense est de 3–8 m/s. Certaines usines utilisent le transport en phase diluée pour les pellets de plastique (jusqu'à 10 mm).
La vitesse du gaz de transport doit toujours être supérieure à la vitesse de transport minimale pour prévenir les blocages. Cette vitesse minimale dépend de plusieurs paramètres incluant la pression du système et le diamètre du tuyau, et ces variables interagissent entre elles. La basse vitesse dans les systèmes à phase dense signifie une faible usure des tuyaux et composants, alors que la haute vitesse des systèmes à phase diluée peut mener à l'usure, particulièrement aux coudes de tuyaux. Le taux d'usure est déterminé par la dureté, la forme et la vitesse des particules. Les agglomérés de plastique ont une forme de particule irrégulière qui peut causer l'érosion, tandis que les pellets de plastique extrudés ont une forme régulière. Les particules de plastique broyées sont plus dures que les pellets agglomérés. Le revêtement des parties des tuyaux sujettes à l'érosion avec, par exemple, un matériau élastomère d'uréthane fournira une résistance à l'abrasion, ainsi que le retard de l'accumulation de fines qui peuvent mener à des blocages.
Les propriétés des DP liées aux blocages des lignes de transfert incluent : (i) la teneur en humidité qui doit être contrôlée pour prévenir les blocages, et (ii) la présence de particules ultrafines. La distribution de taille des particules des plastiques mélangés agglomérés est importante. La proportion de particules de taille < 250 µm doit être limitée à 1 % quand la spécification de taille de particule est 0–10 mm et les granulés sont convoyés en phase diluée. Aussi, pour une injection stable, il est essentiel qu'environ 50 % des plastiques injectés aient une taille de particule supérieure de 6 mm. L'utilisation de particules de plastique fibreuses est difficile car les fibres s'agglomèrent pour former des particules plus grosses bloquant les tuyaux. La ouate de plastique peut aussi bloquer les tuyaux. Les particules de plastique peuvent devenir électrostatiquement chargées pendant leur transport dans les pipelines, les faisant adhérer aux parois. Dans les cas graves, les tuyaux peuvent se bloquer, surtout aux coudes. L'ajout d'un matériau fin à écoulement libre peut influencer l'effet.
Les blocages peuvent être réduits par des améliorations dans la disposition des tuyaux et les systèmes de distribution. Le système d'injection a des méthodes pour détecter et éliminer les blocages. Les lignes de transfert incluent des ports de purge où les blocages sont éliminés, typiquement avec de l'air à haute pression. Un test simple et pratique est nécessaire pour évaluer l'écoulabilité et la manipulabilité des DP. Cela permet d'identifier les matériaux problématiques avant qu'ils ne soient utilisés.
La lance d'injection injecte les DP dans le tuyau de soufflage qui mène à la tuyère. Les particules sont immédiatement chauffées par l'air chaud de soufflage, s'enflamment, se gazéifient et brûlent. La conception et le placement de la lance influencent l'EC des DP. Des problèmes de blocage de lance et de tuyère et de fusion de l'extrémité de la lance peuvent survenir. Les blocages sont mostly dus aux DP étant chauffés à une température où ils deviennent collants et adhèrent à la surface des lances d'injection et des tuyères. Il y a des procédures définies pour détecter et éliminer ces blocages avant qu'ils ne causent des problèmes.
Combustion
Les raceways sont des régions vitales du HF même si leur volume total ne dépasse généralement pas 1 % du volume interne du HF. Ils alimentent le processus en chaleur et agents réducteurs. L'injection de DP affecte les conditions du raceway qui, à leur tour, ont des conséquences en dehors du raceway. Les particules non brûlées quittant le raceway peuvent causer des problèmes opérationnels tels que perméabilité réduite, distributions de gaz et température indésirables, érosion excessive du coke, et augmentation du char entraîné. La quantité de char non brûlé augmente avec l'augmentation des taux d'injection. Ainsi, le comportement de combustion et de gazéification des plastiques injectés dans le raceway est un facteur important pour une exploitation stable du fourneau. Le comportement de combustion des déchets plastiques est donné à la Fig. 2.
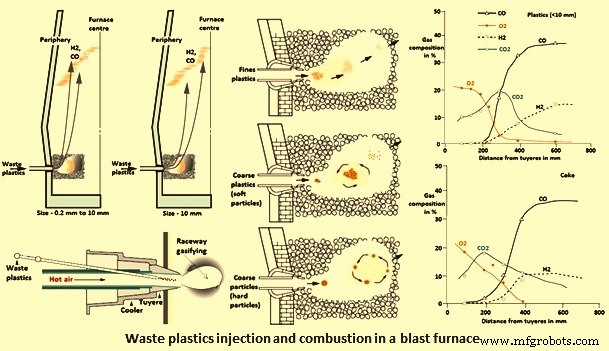
Fig. 2 – Comportement de combustion des DP dans le HF
Il est évident que le HF peut consommer plus de DP injectés que ceux combustés dans le raceway puisque le matériau non brûlé est consommé ailleurs dans le HF. La combustion des plastiques suit un chemin similaire au CP, sauf que certains types de plastique se décomposent thermiquement en un liquide combustible et un gaz volatile. Moins de char est formé à partir de ces plastiques qui ont une teneur en cendres plus faible que le charbon. Donc, la combustion du gaz peut être plus importante que la combustion du char. Les particules de plastique ont une faible conductivité thermique et donc le transfert de chaleur dans le raceway est élevé. Le comportement de combustion dépend du type de plastique, de ses propriétés (dureté/densité) et de sa taille. Les particules plus grosses ont un temps de séjour plus long dans le raceway, par exemple environ 4–6 secondes pour des particules de 7 mm.
Ce sont les caractéristiques de combustion des DP plutôt que la combustion du coke qui régissent la composition du gaz et la distribution de température dans le raceway car elles sont préférentiellement combustées. La Fig. 2 montre comment la composition du gaz (y compris H₂) varie dans un raceway simulé (modèle chaud) quand des déchets plastiques sont injectés. Pour comparaison, la Fig. 2 inclut la composition du gaz pour une opération tout coke quand seul l'air chaud est soufflé à travers la tuyère.
L'étendue de la combustion (EC), et donc la quantité de matériau non brûlé transporté hors du raceway, dépend de plusieurs facteurs qui incluent : (i) propriétés des DP, telles que la teneur en matières volatiles (MV), la taille de particule, et la densité, et (ii) conditions d'exploitation, par exemple, composition et température du gaz de HF, et position et conception de la lance.
Les types de plastiques varient en composition, structure et degré d'ordre (cristallinité). Par exemple, les structures du PP, PS et PVC diffèrent de celle du PE car ceux-ci contiennent respectivement le méthyle (CH₃), le benzène et le Cl comme unité répétitive. Le PE consiste en une longue chaîne d'hydrocarbures aliphatiques faite du monomère éthylène. Le PEHD et le PEBD ont essentiellement une structure moléculaire similaire sauf la ramification de chaîne qui est responsable des différences de densité. Ainsi, le comportement de décomposition thermique des divers constituants des DP diffère. La décomposition thermique du PE, comme exemple, favorise une plus grande libération de H₂ comparé au CO.
L'injection de plastiques abaisse le RAFT car ils favorisent les réactions endothermiques. L'IDP a un effet de refroidissement plus fort que l'injection de charbon pulvérisé (ICP), et l'effet dépend du type de plastique. Le téréphtalate de polybutylène (PBT) a un effet de refroidissement plus élevé que le PE qui, à son tour, est plus grand que le PS. Des taux d'injection de 100 kg pour les plastiques de bas grade et jusqu'à 170 kg pour le PS sont théoriquement possibles sous des conditions de tuyère constantes sans encourir une chute de température de flamme en dessous de 2000 °C (Fig. 3). L'augmentation de la température de soufflage et/ou l'enrichissement en O₂, et/ou la diminution de l'humidité du soufflage peuvent compenser l'effet de refroidissement des DP.
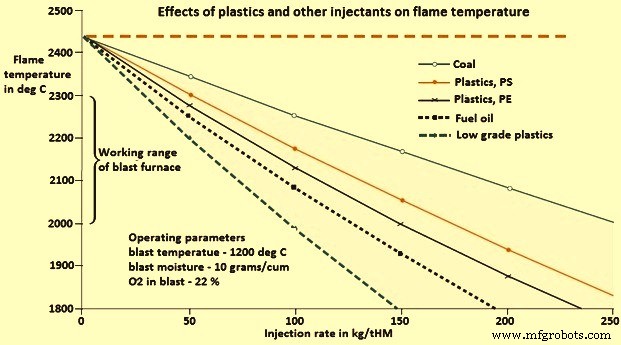
Fig. 3 – Effets des plastiques et autres injectants sur la température de flamme
Des études d'analyse thermogravimétrique (ATG) ont montré que le comportement de pyrolyse du PS, PP, PBT, PEBD et PEHD sont similaires, avec une perte de poids rapide d'hydrocarbures se produisant dans une gamme de température étroite d'environ 80–100 °C. La pyrolyse du PS commence et finit avant le PP qui, à son tour, commence et finit avant le PE. Le comportement de dégradation thermique du PVC est plus complexe. D'abord le benzène (C₆H₆) et puis le Cl sont libérés, suivis par la dégradation des hydrocarbures restants qui se produit à une température similaire aux autres plastiques. De plus, le PVC produit une fraction de char, contrairement aux autres plastiques. Il a une structure plus complexe. En général, le PE (et certains autres types de plastiques) se décompose thermiquement en un liquide combustible et un gaz volatile.
Certaines études ont montré que le PVC produit un char contrairement au PEBD, PEHD, PP et PS (sans agent colorant) qui ne donne aucun résidu solide après pyrolyse, il génère une grande quantité de suie. Aussi, le PVC produit beaucoup de suie, suivi, dans l'ordre, par PS, PP, et PE. Le PVC montre aussi une ignition plus rapide et des temps de pyrolyse et de combustion plus courts que le PE, PP et PS de taille similaire. L'ignition plus rapide est attribuée à l'« énergie d'activation pour la dégradation thermique » plus basse du PVC (20–33,5 kcal/mol pour le PVC comparé à 48–72 kcal/mol pour les autres plastiques). Les différences dans le comportement de pyrolyse entre les divers plastiques sont aussi dues aux différences dans leur structure chimique qui peut altérer leur réactivité. La réactivité du PS est plus grande que celle du PP qui, à son tour, est plus élevée que le PEBD et le PEHD.
La performance de combustion des DP est influencée par leur taille de particule. Pour une conversion complète, et donc une utilisation efficace des DP, le chauffage, la dévolatilisation, la pyrolyse et la combustion des particules doivent avoir lieu entre leur entrée dans l'air chaud de soufflage et la limite du raceway.
Le comportement de combustion des différents DP varie. Le PE est régulièrement utilisé comme matériau de substitution pour étudier l'IDP dans un HF en raison de l'abondance de ses dérivés dans les DP. La température d'ignition du PE augmente avec l'augmentation de la taille de particule (360 °C avec 3–5 mm comparé à 380 °C avec une taille de particule 6–10 mm) quand il est brûlé dans l'air. Cela est attribué à la plus grande surface de contact des particules plus fines avec l'O₂. Donc, les particules de plastique plus fines sont attendues d'avoir une EC plus élevée que les plus grossières.
Une analyse de la concentration de CO₂ dans le gaz généré (souvent utilisée comme mesure de l'EC) montre que les plus grosses particules de PE subissent la combustion plus loin des tuyères, et donc prennent plus de temps à brûler dans le HF que les plus fines. C'est à cause de la faible conductivité thermique des plastiques. L'analyse montre aussi qu'en plus d'avoir une température d'ignition plus basse, le PE a un temps de combustion plus court et un taux de combustion plus élevé comparé au charbon avec une taille de particule de 0,6–0,7 mm. C'est puisque le PE se décompose en gaz combustible à haute température. La combustion du gaz de pyrolyse avec l'O₂ est une réaction gaz-gaz, qui est une réaction plus rapide.
Une étude avec combustion de PE et DP mélangés dans un four électrique sous un flux d'air chaud et mesure des teneurs en CO et CO₂ du gaz généré, a montré que le taux de combustion des particules plus petites des deux matériaux est plus rapide que les particules plus grosses à 1200 °C, mais à 1250 °C, la taille de particule avait peu d'influence sur le processus de combustion. Comme prévu, l'EC (termée ratio de combustion et définie comme le ratio de la teneur en C à la teneur en C originale) des particules de même taille est meilleure à la température plus élevée. Les particules plus petites ont une EC plus élevée pendant les 200–600 premières secondes, mais après cette période l'EC est inversée en ce que les particules plus grosses avaient une EC plus élevée.
L'ajout de CaCO₃ améliore la résistance des plastiques agglomérés, permettant aux particules de circuler plus longtemps dans le raceway. Il abaisse également le point de fusion de la scorie formée, réduisant ainsi la chute de pression dans le fourneau causée par la détérioration de la perméabilité.
Une étude a été réalisée en Allemagne pour le comportement de combustion des DP avec la même composition (76 % C, 10 % H₂, 8 % O₂, et 5 % cendres) et taille de particule (3–6 mm) mais préparés de différentes manières. Trois types de plastiques ont été étudiés : aggloméré (fraction après broyage et élimination des substances indésirables), granulé (après fusion à 100 °C) et re-granulé (après pressage additionnel, ayant la densité la plus élevée). Le plastique aggloméré (broyé) avait la plus haute EC due à sa plus grande surface et densité la plus faible, suivi par le granulé puis le re-granulé. L'EC des trois types de plastique était faible puisque les grosses particules ne pouvaient pas brûler complètement dans le temps de séjour disponible.
L'utilisation efficace des DP nécessite des changements opérationnels pour compenser les altérations dans les paramètres du raceway et leur effet ailleurs dans le HF (tel que l'état thermique, le régime de scorie et la dynamique des gaz). L'injection de DP jusqu'à 10 kg/t HM n'est pas censée perturber l'exploitation du HF. Les mesures pour intensifier la combustion des DP dans la région tuyère/raceway, et donc augmenter les taux d'injectant, incluent : (i) augmentation de la quantité d'O₂ dans les tuyères, et (ii) ajustement de la température et de l'humidité du soufflage.
L'oxygène peut être ajouté à la tuyère par : (i) enrichissement de l'air chaud de soufflage, (ii) injection à travers les lances de DP, et (iii) lances d'O₂ séparées. L'addition d'O₂ signifie que plus d'O₂ est disponible pour participer à la combustion des DP dans le raceway. Ainsi, l'EC augmente. Cependant, l'influence de l'enrichissement en O₂ sur l'EC est limitée.
L'enrichissement en O₂ de l'air chaud de soufflage produit à la fois une réduction du flux de gaz de culotte et une hausse de la température de flamme. Le premier effet peut aider à contrer l'augmentation de la résistance de la charge (perméabilité plus faible) et la chute de pression associée aux taux d'injection élevés. Le second effet peut aider à compenser l'effet de refroidissement de la décomposition des volatils des DP. Les teneurs en CO et H₂ augmentent aussi avec l'enrichissement en O₂, résultant en une réduction améliorée des minerais de fer dans le fourneau central. Le PCS du gaz de sommet du HF s'améliore normalement avec l'enrichissement en O₂. La limite inférieure de l'enrichissement en O₂ est généralement déterminée par la quantité nécessaire pour maintenir le RAFT requis, avec plus d'O₂ requis à mesure que la teneur en volatils des DP augmente. Si la température de flamme devient trop haute, alors la descente de la charge peut devenir erratique. Une température de flamme trop basse entrave la combustion des DP et la fusion de la charge de minerai. La limite supérieure dépend du maintien d'une température de gaz de sommet suffisante. À mesure que l'O₂ augmente, le flux massique de gaz dans le HF diminue, ce qui diminue le flux de chaleur vers la région supérieure du HF pour le séchage de la charge. La limite supérieure de la température de gaz de sommet peut aussi être régie par le besoin de protéger l'équipement de gaz de sommet. D'autres limitations à l'enrichissement en O₂ incluent son coût et sa disponibilité.
La mesure clé pour la combustion à taux d'injectant élevés est une haute température de soufflage. L'enrichissement en O₂ joue un rôle plus important comme moyen de contrôler le flux de gaz dans le HF plutôt que de contrôler la combustion des DP. Généralement, une température d'air chaud de soufflage plus élevée est une mesure moins coûteuse que l'enrichissement en O₂ car elle permet une consommation plus faible d'O₂. L'augmentation de la température de soufflage réduit aussi la consommation de coke. Les DP ont un effet de refroidissement plus fort sur la température de flamme que le charbon.
Bien que l'augmentation de la température de soufflage élève le RAFT avec l'injection de PE, il a été trouvé dans une étude que peu importe la température de soufflage (900 °C, 1000 °C, et 1100 °C) et l'enrichissement en O₂ (0,7 % et 1,2 %), le RAFT maximal qui peut être atteint est d'environ 1950 °C. Cela suggère que la température de soufflage et l'enrichissement en O₂ n'affectent que la cinétique de combustion (taux), et non la thermodynamique, tant que les particules de plastique commencent à brûler, la température maximale liée à l'enthalpie de combustion reste constante.
La baisse de l'humidité du soufflage peut aider à compenser les effets de refroidissement de l'IDP. Si le RAFT devient excessif, alors l'humidité du soufflage peut être augmentée. L'augmentation de l'humidité de l'air chaud de soufflage signifie plus de H₂ dans le gaz de culotte pour la réduction du minerai de fer. Le RAFT optimal dans les HF opérant avec des teneurs en H₂ plus élevées peut être plus bas que ceux opérant avec des teneurs en H₂ plus faibles. En plus, la vitesse de soufflage peut être ajustée pour non seulement améliorer la combustion des déchets plastiques, mais pour maintenir la longueur requise de la zone de raceway qui est critique pour obtenir de bonnes conditions dans la poche.
Char non brûlé
Avec l'augmentation du taux d'injection, la combustibilité des DP a tendance à diminuer, résultant en matériau non brûlé (char, fines et cendres volantes) quittant le raceway. Une partie de ce matériau, avec les débris de coke, s'accumule au fond du raceway, dans le nid d'oiseau, entravant le flux de gaz montant et les solides entraînés dans cette zone. La majorité est entraînée vers le haut où elle peut s'accumuler sous la zone cohésive, diminuant la perméabilité et donc la productivité du HF. Les changements dans la perméabilité de la zone inférieure du fourneau peuvent aussi affecter la qualité de la HM et la viscosité de la scorie.
Le matériau non brûlé a tendance à s'accumuler aux positions où de grands changements dans le flux de gaz se produisent. Finalement, il est entraîné dans le flux de gaz, passant à travers les fentes de coke de la zone cohésive, et remontant le fourneau, où il peut influencer la perméabilité de la charge, et est finalement émis avec le gaz de sommet du HF. Des taux d'injection de DP plus élevés augmentent aussi le volume des gaz de combustion, et donc le flux de gaz, et changent la charge thermique dans la partie inférieure du HF. En plus, plus de scories est produite.
La déposition de matériau fin non brûlé est un phénomène complexe consistant en plusieurs mécanismes de génération, réactions, écoulement multiphasique, accumulation et ré-entraînement. Différents modèles de flux de gaz ont été développés pour comprendre et prédire le comportement du matériau fin dans le HF. Avec des schémas de chargement de charge appropriés (tels que le chargement central de coke) et l'utilisation de coke plus fort, beaucoup de problèmes relatifs au flux de gaz ont été résolus.
L'expérience a montré que la plupart du char non brûlé est consommé dans le HF. Les trois mécanismes pour cela sont : (i) gazéification avec CO₂ et H₂O, (ii) réaction avec le fer liquide (carburation), et (iii) réaction avec la scorie. Il est avantageux si le char non brûlé participe aux réactions de réduction du minerai, remplaçant ainsi plus de coke et abaissant la quantité de solides non brûlés dans le gaz de sommet du HF.
La réaction des chars avec CO₂ et H₂O commence dans le raceway, mais comme le temps de séjour pour les fines particules est très court pour une réaction appréciable, la gazéification se produit principalement dans le fourneau du HF. Les réactions du C du char avec CO₂ (réaction de Boudouard) et H₂O sont plus lentes que la combustion du char. Les chars résultant des DP et du coke compétitionnent l'un avec l'autre pour le CO₂ et l'H₂O. Les chars des DP sont plus réactifs que ceux du coke et sont donc préférentiellement gazéifiés. Ainsi, la dégradation du coke par la réaction de Boudouard diminue avec l'augmentation des taux d'IDP.
Il a été rapporté que le taux de gazéification au CO₂ du char d'DP agglomérés (diamètre de particule 400–500 µm) est environ 10 fois plus élevé comparé au char de CP (50 µm), malgré sa taille plus grande. Les taux ont été déterminés en utilisant une thermobalance. Le taux de gazéification au CO₂ du char de PVC est aussi légèrement plus élevé que le char de CP. Il a aussi été rapporté que le taux de réaction du char non brûlé des DP (300–400 µm) est environ la moitié de celui du char de CP (50 µm). Bien que le char de DP ait un temps de séjour plus long dans le lit de coke compacté en raison de sa taille plus grande, il a un faible taux de gazéification en raison de sa surface spécifique assez petite. Donc, il peut s'accumuler dans la partie inférieure du HF, diminuant la perméabilité, à moins que l'EC dans le raceway soit élevée.
La réactivité du C dans le char non brûlé au CO₂ et H₂O dépend non seulement de sa surface (taille de particule) mais aussi de sa structure et composition, ainsi que des conditions d'exploitation. Aussi, comme le temps de séjour pour les particules à hautes températures est trop court dans un HF, la gazéification du char se produit principalement à des températures décroissantes dans le fourneau. Les propriétés du char changent à mesure qu'il monte dans le HF, et donc sa réactivité au CO₂ et H₂O. L'atmosphère réactive n'est pas uniforme, par exemple, les concentrations de CO, CO₂, H₂ et H₂O varient à différents endroits dans le HF. Normalement, des concentrations plus élevées de H₂ et CO sont trouvées à la périphérie comparé au centre du HF pour les déchets plastiques avec une taille de particule de 0,2–1 mm mais l'inverse se produit avec l'injection de particules de plus grande taille (< 10 mm).
L'injection de DP augmente la concentration en H₂ du gaz de culotte. Puisque le taux de réaction chimique de la réduction par H₂ est plus élevé que celui du CO, l'étendue de la réaction de Boudouard diminue à mesure que le H₂ de culotte augmente. Le CO₂ et l'H₂O sont présents dans la partie supérieure du HF en raison de la réduction des oxydes de fer. Sous ces conditions, la gazéification du char par CO₂ est susceptible d'être contrôlée par le taux des réactions chimiques. Dans la partie inférieure du HF, la gazéification du char est partiellement contrôlée par diffusion. Donc, le taux de réaction global de la gazéification du char est probablement influencé par la réactivité chimique du char au CO₂ dans cette région. La réactivité du char envers le CO₂ est influencée par sa structure chimique, les structures moins ordonnées étant plus réactives.
La présence de certains minéraux dans les cendres du char, tels que Fe et alcalins, peut catalyser la réaction de gazéification au CO₂, alors que d'autres minéraux, tels que la silice (SiO₂) et l'alumine (Al₂O₃), peuvent ralentir la réaction. Selon sa composition, les cendres peuvent aussi retarder la conversion du C en raison du blocage des particules de char comme résultat de l'augmentation de la proportion de formation de scories dans la particule de char. Dans la partie inférieure du HF, les alcalins condensés des gaz recirculants peuvent avoir un effet catalytique. La perte de C par gazéification augmente la teneur en cendres du char. En général, les DP ont une teneur en cendres (minérale) plus faible que le CP et sont donc plus susceptibles d'être consommées dans le HF.
La carburation de la HM commence dans la phase solide dans la zone cohésive du HF, et se poursuit pendant la descente des gouttelettes de métal à travers le coke actif, le deadman et les zones de poche. Le char non brûlé et le matériau fin quittant le raceway peuvent contacter le métal liquide qui goutte dans les zones de culotte et de poche. Le C et d'autres éléments, tels que Fe, Si et S, se dissolvent du char dans le Fe liquide influençant la composition de la HM. La dissolution du C contribue à la carburation du Fe liquide, et commande le niveau de consommation de char par la HM. C'est critique quand l'EC est faible. Si la HM est proche de la saturation quand elle atteint les zones de deadman et de poche, le matériau non brûlé ne peut pas être consommé, diminuant ainsi la perméabilité dans ces régions. Le C provient des matériaux DP non brûlés, ainsi que du coke.
La dissolution du carbone du char non brûlé dans le métal liquide est influencée par les conditions d'exploitation et les facteurs suivants :
- Taille de particule du char – Le char non brûlé qui maintient sa forme originale réagit très peu avec le Fe liquide et la scorie car il ne peut pas pénétrer dans les liquides. Cependant, s'ils sont agglomérés en particules plus grosses ou capturés par les plus gros morceaux de coke, alors ils se comportent comme le coke de culotte et carburisent le métal jusqu'à saturation.
- Structure du char – Généralement, le taux de dissolution s'améliore à mesure que la structure du C devient plus ordonnée.
- Matière minérale du char – En général, SiO₂, Al₂O₃ et magnésie (MgO) ralentissent la cinétique de dissolution du C, tandis que le fluorure de calcium (CaF₂) et les oxydes de Fe augmentent le taux. L'effet de la chaux (CaO) est moins clair. La réaction du calcium (Ca) avec le S dans le métal produit une couche de CaS (sulfure de calcium) qui entrave le transfert de C. La température de fusion des cendres (TFC) est aussi l'un des mécanismes de contrôle qui limitent la dissolution du C. La formation d'une couche de cendres sur le matériau carbonacé réduit la surface disponible pour la dissolution, retardant ainsi les taux de dissolution du C. Une TFC basse permet l'élimination facile des cendres, sous forme de scorie liquide. Cela résulte en une exposition constante de surface de C frais à la HM, permettant le transfert de masse de C vers le fer liquide.
- Composition du métal liquide – Elle change avec le temps. Le taux de dissolution du C diminue typiquement à mesure que la teneur en C du métal liquide augmente. Une teneur en S plus élevée retarde aussi la dissolution du C. La combustion des DP et du coke libère des oxydes de soufre (SOx) qui peuvent réagir avec le métal et la scorie descendants. C'est moins un problème avec les DP car ils ont typiquement une teneur en S plus faible que le charbon et le coke.
Le char non brûlé, les cendres, les fines et le coke peuvent interagir avec la scorie qui goutte. La composition de la scorie change à mesure qu'elle descend le HF, avec la concentration en oxyde de Fe étant continuellement abaissée à mesure qu'elle est réduite. Les réactions à l'interface entre le char solide et la scorie liquide jouent un rôle majeur dans la consommation de char car elles influencent la cinétique des réactions de réduction et la surface de contact entre la scorie et le char disponible pour la réaction.
Les facteurs influençant les interactions du char non brûlé avec la scorie incluent la composition de la scorie, la teneur en C du char, et la teneur en cendres du char et sa composition, ainsi que les conditions d'exploitation du fourneau. Fondamentalement, la consommation de char par les scories se produit à travers les mécanismes suivants :
- Réduction des oxydes de Fe dans les scories par le C du char – Les caractéristiques de mouillage ont un effet significatif sur le mécanisme de réduction dominant. Les caractéristiques de mouillage des scories varient avec la composition de la scorie, la température, le temps, et le matériau carbonacé. Le mouillage varie en fonction du temps puisque la réduction de l'oxyde de Fe dans la scorie par le char, et la dissolution des composants de cendres du char dans la scorie, résultent en variations continues dans les compositions de la scorie et du char. Une augmentation de la température résulte normalement en un mouillage amélioré à l'interface scorie/C. Le taux de réduction augmente généralement avec l'augmentation de la teneur en FeO de la scorie (2 %–10 %) et avec l'augmentation de la température de réaction (1300–1600 °C).
- Réduction du SiO₂ dans la scorie par le C du char – C'est une fonction de la température. À des températures < 1500 °C, seule la réduction de l'oxyde de Fe se produit. À des températures plus élevées, tant le SiO₂ que les oxydes de Fe dans la scorie sont réduits, résultant en une consommation accrue du char. Le SiO₂ est réduit par le C, via le SiO gazeux, en Si ou carbure de silicium (SiC). L'auto-réduction du SiO₂ dans les cendres du char par le C peut aussi se produire, résultant en une consommation supplémentaire du char. La cinétique de réduction du SiO₂ est influencée par la mouillabilité des chars par les scories. Le comportement de mouillage s'améliore avec une augmentation de la teneur en SiO₂ de la scorie, et avec une augmentation de la température (1500–1700 °C). Des quantités plus élevées de SiO₂ et d'oxydes de Fe dans les cendres du char facilitent les interactions scorie/C, menant à une consommation améliorée de ces oxydes par les réactions de réduction.
- Interaction entre composants dans la scorie et le char – Cette interaction mène à l'assimilation de composants de cendres du char tels que le S. En plus, la réduction du MgO dans la scorie par le C du char peut mener à une consommation supplémentaire. L'auto-réduction des oxydes dans les cendres du char par le C peut aussi contribuer à la consommation de char.
En plus, la présence de char non brûlé dans la scorie peut interférer avec l'écoulement en augmentant la viscosité de la scorie, alors que l'assimilation du char augmente normalement la fluidité de la scorie de culotte. Les changements dans la mobilité de la scorie peuvent affecter la position et la forme des zones fluides et cohésives. Une scorie à haute viscosité autour des tuyères mène aussi à de graves problèmes de flux de gaz. La viscosité de la scorie est une fonction complexe de la composition de la scorie, de la température et de la pression partielle d'O₂. Ainsi que le char non brûlé et le coke, les cendres non brûlées des DP peuvent interagir avec la scorie. Tous ces matériaux carbonacés contribuent des oxydes à la scorie. En général, des quantités plus élevées de SiO₂ ou Al₂O₃ (composants acides) augmentent la viscosité de la scorie, alors qu'une basicité plus élevée (CaO ou MgO plus élevés) abaisse la viscosité de la scorie à cause de la dépolymérisation du réseau de silicate. La viscosité de la scorie diminue avec l'augmentation de la teneur en FeO (0 %–20 %) à basicité fixe. La basicité est généralement déterminée par le ratio CaO/SiO₂. Puisque les scories n'assimilent pas complètement le char et les cendres dans la région de culotte, la scorie de culotte a normalement une basicité plus élevée que la scorie d'écoulement. L'addition de fondants peut aider à résoudre les problèmes de formation de scories.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Injection de gaz de cokerie : booster l'efficacité du haut fourneau et réduire les émissions de CO2