



Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
Systèmes de chargement en gueulard des hauts fourneaux
L'une des principales améliorations technologiques dans le développement du haut fourneau (HF) a été l'installation d'équipements de chargement. À l'origine, les matières premières étaient déversées dans un fourneau à gueulard ouvert par la tête de tunnel. Les opérateurs de HF ont réalisé qu'un fourneau à gueulard ouvert présentait deux inconvénients : premièrement, le gaz inflammable quittant le fourneau ne pouvait pas être capté pour alimenter les chaudières, et deuxièmement, la distribution des matières premières causait des inefficacités opérationnelles du fourneau. Les premiers efforts en 1832 en Allemagne pour capter le gaz ont abouti à l'installation d'un couvercle articulé sur le trou de chargement qui n'était ouvert que lorsque les matières premières étaient déversées depuis les brouettes. Une ouverture a également été pratiquée sur le côté du fourneau, située au niveau du haut du fourneau. Cette ouverture était équipée d'un tuyau appelé descente qui transportait le gaz de HF au niveau du sol pour être brûlé dans des équipements auxiliaires.
Le problème d'inefficacité du HF dû au chargement des matières premières nécessitait une solution plus complexe qui a évolué en plusieurs étapes. La cause de cette inefficacité, décrite par des taux de combustible élevés, était due au fait que le matériau fin déversé par le trou de chargement au centre du HF restait au centre du tas tandis que les particules grossières roulaient vers la paroi du fourneau. Cela résultait en une perméabilité plus élevée à la périphérie du HF et donc la majorité du gaz et de la chaleur remontait le long des parois. Cela était préjudiciable à l'opération du HF car le matériau au centre du HF atteignait la zone du bosh non préparé pour la fusion et, en même temps, le flux de gaz excessif à la paroi augmentait l'usure du revêtement.
La première tentative pour résoudre ce problème de distribution de la charge a été l'introduction d'un appareil de chargement « coupe et cône ». Il consistait en un entonnoir conique inversé en fonte fixé au sommet du fourneau alimentant le trou de chargement. Ce cône représentait environ 50 % du diamètre de la gorge. À l'intérieur du cône, se trouvait une coupe en fonte, suspendue sur une poutre de balancier opposée à un contrepoids. La coupe était relevée manuellement à l'aide d'un treuil connecté au contrepoids. Cet appareil a réussi à capter le gaz mais une grande quantité de matériau grossier roulait encore vers la paroi. La modification suivante de l'équipement coupe et cône a été de suspendre un cône tronqué en fonte à l'intérieur du fourneau. Cela a entraîné le déplacement du pic de matières premières plus près de la paroi, de sorte que les particules grossières pouvaient maintenant aussi rouler vers le centre du fourneau, résultant en une meilleure perméabilité centrale et un meilleur flux de gaz.
Évolution vers les systèmes à cloche
L'étape évolutive suivante dans le chargement, qui a éliminé complètement le système coupe et cône, a été de suspendre un cône inversé qui s'ouvrait vers le bas dans le fourneau. C'était le premier gueulard à cloche de HF. Cette cloche a réussi à repousser le pic de paroi, ce qui a réduit le flux de gaz autour de la périphérie et augmenté le flux de gaz au centre, mais le gaz de HF s'échappait du fourneau à chaque abaissement de la cloche. La solution a été d'avoir une cloche et un couvercle pour le trou de chargement. Lorsque le matériau était déversé depuis la brouette, le couvercle était levé mais la cloche restait fermée, gardant le gaz dans le HF. Ensuite, le couvercle était fermé et la cloche était abaissée, ce qui gardait aussi le gaz dans le HF et donnait en même temps la bonne distribution de la charge. Les résultats de ces améliorations ont été une meilleure efficacité des réactions physiques et chimiques à l'intérieur du HF, ce qui a réduit les besoins en combustible, augmenté la productivité et diminué l'usure du revêtement réfractaire.
Le système à cloche unique et trémie permettait à de grandes quantités de gaz de s'échapper chaque fois que la cloche était ouverte. Il n'a pas fallu longtemps pour réaliser qu'en utilisant une seconde cloche et trémie au-dessus de la première, un espace étanche au gaz pouvait être fourni entre les deux cloches pour empêcher le gaz de processus du haut fourneau de s'échapper lorsque la petite cloche était ouverte. La cloche supérieure et la trémie n'avaient pas besoin d'être aussi grandes que la inférieure car plusieurs charges pouvaient être déposées à travers elle sur la cloche inférieure et la cloche supérieure pouvait être fermée avant que la cloche inférieure ne soit ouverte pour déverser les charges dans le fourneau. Ce système à deux cloches fournissait un flux plus constant de gaz de haut fourneau pour le système de cowpers et réduisait considérablement la quantité de gaz perdu dans l'atmosphère.
Le système à deux cloches a continué d'être le seul système de chargement pour les hauts fourneaux dans le monde jusqu'à ce que S.A. Paul Wurth au Luxembourg développe le système de chargement sans cloche (BLT) et que la première application industrielle réussie du système de chargement BLT ait eu lieu en 1972. Bientôt, le système de chargement BLT a supplanté le système à deux cloches car il offrait un certain nombre d'avantages aux opérateurs de HF. En 2003, Siemens VAI (maintenant Primetals Technologies) a introduit le concept Gimbal de chargement. Ce système de chargement a été utilisé avec succès pour les processus Corex et Finex pour le chargement. La première application du Gimbal pour charger un haut fourneau a eu lieu en 2009, lorsqu'il a été utilisé pour le HF C de Tata Steel à leur usine de Jamshedpur.
Système de chargement à deux cloches
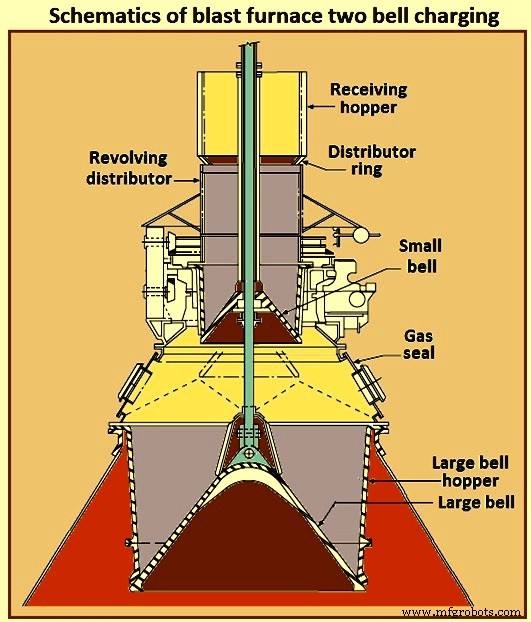
Le système de chargement à deux cloches en gueulard consiste en un distributeur de matériau, une petite cloche et une grande cloche comme montré à la figure 1. Le diamètre de la grande cloche est normalement de 1,5 à 1,8 m plus petit que le diamètre de la ligne de charge. Le bord inférieur de la face supérieure de la cloche forme un joint contre le bord inférieur de la trémie de la grande cloche. Les cloches sont connectées par une tige et se déplacent dans la direction verticale au moyen de vérins pneumatiques.
Les matériaux de charge peuvent être livrés au sommet du fourneau par chariot à benne et treuil ou par un convoyeur à bande et sont déversés dans la trémie supérieure ou la trémie de réception de la petite cloche. Avec la grande cloche fermée, la petite cloche est abaissée et le matériau de charge est déposé sur la grande cloche. Cette procédure est répétée plusieurs fois, puis, avec la petite cloche maintenue fermée, la grande cloche est abaissée et le matériau est déchargé dans le fourneau sans permettre à aucun des gaz de processus de s'échapper. En utilisant cette méthode de chargement, la grande cloche, la petite cloche et la trémie sont soumises à de forts chocs et à une abrasion sévère et doivent être remplacées deux ou trois fois pendant la campagne du revêtement du fourneau.
La majorité des systèmes de chargement à deux cloches sont équipés d'un distributeur rotatif. La petite cloche et la trémie, la tige de la petite cloche et les plaques d'usure font partie du distributeur. À chaque chariot de matériau déchargé sur la petite cloche, la petite cloche et la trémie tournent vers une position sélectionnée et se vident. Cela assure une distribution améliorée du matériau sur la grande cloche en plaçant les matériaux plus gros plus uniformément autour du périmètre de la grande cloche. Les cloches sont normalement revêtues d'un matériau dur dans la zone où elles sont soumises à l'usure la plus sévère due à l'impact des matériaux de chargement. Le revêtement dur est également appliqué sur les surfaces d'assise des cloches et des trémies. Les cloches sont supportées par des tiges de cloche, qui sont attachées à des contrepoids par un arrangement de levier qui restreint leur mouvement à une direction verticale seulement. La tige de la petite cloche est creuse et la tige de la grande cloche passe à travers. Des matériaux d'étanchéité sont utilisés entre les tiges de cloche pour empêcher l'échappement du gaz. La figure 1 montre les schémas du système de chargement à deux cloches du haut fourneau.
Le chargement du fourneau se fait en quatre étapes comme montré à la figure 2. Pendant l'étape 1, le matériau de charge est amené au sommet du fourneau soit par un chariot à benne et treuil, soit par un convoyeur à bande et est livré à une trémie de réception. La petite cloche et les grandes cloches sont toutes deux en position fermée. Les matériaux de charge du chariot ou du convoyeur sont déversés dans la trémie au-dessus de la petite cloche. Le gaz s'écoule du sommet du fourneau par les montées situées dans le dôme (cône supérieur). Pendant l'étape 2, avec la grande cloche fermée, la petite cloche est abaissée et le matériau de charge est déposé sur la grande cloche. Cela est répété plusieurs fois. Pendant l'étape 3, la petite cloche est fermée pour empêcher l'échappement du gaz dans l'atmosphère. La grande cloche est abaissée et le matériau de charge est déchargé dans le haut fourneau. Pendant l'étape 4, les deux cloches sont fermées et le système est prêt pour un chargement répété.
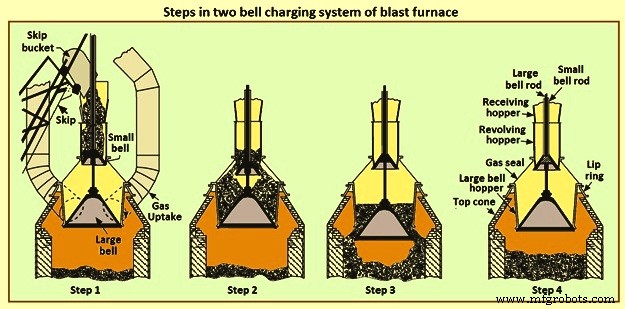
À chaque charge de matériau du chariot ou du convoyeur, la petite cloche et la trémie tournent vers une position sélectionnée avant que le matériau ne soit déchargé. Cela assure une distribution améliorée des matériaux sur la grande cloche. Les cloches et la surface d'assise des cloches et de la trémie sont revêtues dur. La tige supportant la grande cloche passe à travers la tige creuse supportant la petite cloche, permettant ainsi un fonctionnement indépendant des cloches. Dans ce système de chargement, la petite cloche, la grande cloche et la trémie sont soumises à de forts chocs et doivent être remplacées 2 à 3 fois pendant une campagne du revêtement du HF. Dans ce système de chargement, il est extrêmement difficile de maintenir un joint étanche au gaz pour une pression en gueulard supérieure à 100 kPa. De plus, le système de chargement à deux cloches a des limitations quant à la distribution de la charge dans le HF. La distribution de la charge joue un grand rôle dans l'atteinte d'une haute productivité dans le HF.
Avec l'utilisation de haute pression en gueulard, particulièrement au-delà de 100 kPa, il est extrêmement difficile de maintenir un joint étanche au gaz avec l'arrangement conventionnel cloche et trémie. De plus, l'augmentation des exigences de productivité a nécessité l'augmentation subséquente des quantités de matériaux manipulés par l'équipement de gueulard. Les opérateurs et concepteurs de HF ont réalisé l'importance de la flexibilité de la distribution de la charge pour permettre une meilleure performance du fourneau et la modification de l'équipement de chargement en gueulard pour l'atteindre. Cela a conduit au développement de différents types d'équipements de chargement en gueulard pour répondre à cette exigence.
Le système à deux cloches nécessite moins de hauteur que les autres systèmes et c'est un dispositif comparativement simple. L'inconvénient est que le joint de la grande cloche et le joint de gaz de la trémie de la grande cloche sont difficiles à maintenir à haute pression en gueulard. Un bon joint ne peut pas être maintenu à la périphérie de la grande cloche ou de la petite cloche car ces zones sont dans le flux de matière première. En raison de la grande taille et du poids lourd des composants, la fabrication et la maintenance sont difficiles, lentes et coûteuses et nécessitent un temps d'arrêt considérable du fourneau pour les remplacer.
La solution à ce problème était de développer un équipement de chargement en gueulard qui peut réduire drastiquement ou surmonter le problème d'étanchéité efficace associé à la détérioration de la cloche et de la trémie. Fondamentalement, deux autres types d'unités de chargement en gueulard ont été développés et sont en opération sur les HF à haute pression en gueulard d'aujourd'hui. L'un est un système à deux cloches avec soupapes d'étanchéité et goulotte rotative au-dessus de la petite cloche. L'autre est un système sans cloche qui incorpore une goulotte rotative.
Système à deux cloches avec soupapes d'étanchéité et goulotte rotative
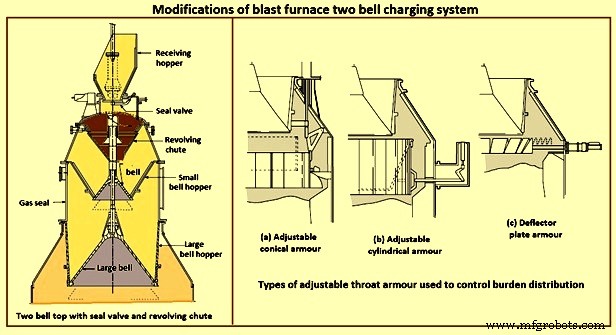
Ce système consiste en une grande cloche, une petite cloche, et une chambre d'étanchéité avec une goulotte rotative ajoutée au-dessus de la petite cloche comme montré à la figure 3. Les matériaux sont introduits sur la petite cloche à travers deux ouvertures, chacune équipée d'une soupape d'étanchéité. Ces soupapes d'étanchéité sont plus petites que la petite cloche et les surfaces d'étanchéité sont hors du flux de matériau, conduisant à une étanchéité efficace. La goulotte rotative consiste en une ou deux ouvertures, qui dirigent le flux de matériau uniformément sur la petite cloche. La trémie de la petite cloche est fixe et la petite cloche n'a qu'un mouvement vertical. La grande cloche et la trémie sont les mêmes que dans le type à deux cloches.
L'avantage de ce système est qu'il surmonte les déficiences du système conventionnel à deux cloches. En plaçant des soupapes d'étanchéité au-dessus de la cloche supérieure, cet arrangement assure que la grande cloche est toujours à la même pression. La grande cloche fonctionne uniquement comme un dispositif de distribution de la charge et n'a pas d'exigence d'étanchéité au gaz. Les composants contenant la pression sont les soupapes d'étanchéité et la petite cloche. Ces deux composants sont considérablement plus petits et plus faciles à maintenir pendant les courtes durées des arrêts planifiés du HF.
Système à cloche avec blindage réglable
Un inconvénient du système de chargement à cloche est le manque de capacité de distribution de la charge. Cela est normalement défini comme la capacité de modifier l'épaisseur des couches de coke et de minerai à travers le rayon de la ligne de charge du fourneau. Avec un équipement de chargement à cloche, le placement du matériau de charge devient plus difficile avec l'augmentation des dimensions du HF. Le gueulard de fourneau à cloche, qui décharge le matériau dans le fourneau depuis le bord de la grande cloche, ne permet pas de contrôle sur la distribution de la charge. Les opérateurs de HF ont essayé de varier la vitesse de la cloche pour changer la distribution, mais cela a eu très peu d'effet.
Un système de blindage de gorge réglable, utilisé en connexion avec un équipement de chargement en gueulard à cloche, a été développé (figure 3) pour contrôler et varier la distribution de la charge afin qu'une perméabilité optimale dans le fourneau du HF puisse être atteinte. Le blindage de gorge réglable fait varier le diamètre au sommet du fourneau et, dans certains cas, change également la pente du blindage. Le matériau tombant de la cloche impacte contre le blindage et trouve sa position au niveau de la ligne de charge en fonction de la position réglée du blindage. Les réglages sont totalement circonférentiels, mais il y a une limite à la quantité de réglage qui peut être atteinte.
Il existe plusieurs types de conception de blindage mobile. L'une des conceptions de blindage réglable consiste en des plaques en acier coulé disposées pour former un cylindre, dont le diamètre peut être augmenté ou diminué par l'opérateur du fourneau pendant le chargement comme montré à la figure 3(a). Les plaques en acier coulé sont séparées et suspendues de manière à se chevaucher. Le mouvement est permis sous l'impact de la charge tombante et une partie de l'énergie d'impact est convertie en énergie cinétique, ce qui réduit l'usure abrasive. Chaque plaque est accrochée à un levier triangulaire. Les leviers triangulaires sont pivotés dans des supports fixés à la coquille du sommet du fourneau, et sont connectés à l'anneau de traction par des liaisons.
Un autre type de blindage qui a été développé a également adopté des plaques suspendues comme montré à la figure 3(b). Les plaques sont suspendues à un support circulaire fixe et la liaison d'entraînement est attachée au bas de chaque plaque, permettant une gamme de réglages allant d'un cylindre vertical à une goulotte conique. Une autre forme de blindage de gorge réglable qui a été développée est un type déflecteur, actionné par des vérins hydrauliques comme montré à la figure 3(c). Comparé au blindage à goulotte conique, ce système nécessite beaucoup moins d'espace vertical entre la cloche et la ligne de charge à l'intérieur du fourneau.
Les systèmes de blindage réglable continueront d'être utilisés, en particulier dans les grands fours, aussi longtemps que les systèmes de chargement à cloche sont en usage. L'expérience sur les très grands fours a montré qu'une distribution de charge correcte à partir d'une cloche avec un diamètre supérieur à 7 m devient de plus en plus difficile. Dans de tels cas, un équipement de chargement sans cloche peut être une très bonne alternative.
Système de chargement sans cloche (BLT)
Un développement dans l'équipement de chargement en gueulard qui a résulté en un bond quantique en technologie a été le gueulard sans cloche. Il a révolutionné le chargement en gueulard des HF. Les ingénieurs de SA Paul Wurth au Luxembourg ont inventé le système de chargement « sans cloche » (BLT) pour le HF en 1969. Sa première application industrielle réussie a eu lieu en 1972. Cette conception a rapidement gagné en popularité depuis sa première application industrielle.
Le système de chargement BLT présente plusieurs avantages : (i) il permet un chargement presque continu du HF puisque pendant que la goulotte rotative distribue le contenu d'une trémie de verrouillage, l'autre peut être remplie, (ii) il résout le problème d'étanchéité au gaz sous haute pression, (iii) il offre une flexibilité dans la distribution de la charge du HF puisqu'il peut effectuer le chargement à un anneau, multi-anneaux, en spirale, par secteur, et par point, tant en mode manuel qu'automatique, (iv) sa vanne de régulation de charge assure une distribution précise et constante des matériaux de charge, (v) il assure une stabilité et une efficacité opérationnelles améliorées du HF conduisant à un meilleur contrôle de la chimie de la fonte, (vi) il contribue à l'augmentation de la productivité du HF, (vii) il réduit le taux de coke du HF et aide à atteindre des taux d'injection de charbon pulvérisé plus élevés, (viii) il contribue à une durée de campagne plus longue grâce à la réduction des charges thermiques sur les parois du HF, (ix) il réduit considérablement le temps et la fréquence de maintenance de l'équipement de gueulard puisque la goulotte peut être remplacée en peu de temps, (x) l'équipement de gueulard est de construction légère et compacte comparé aux autres systèmes de chargement à haute pression, (xi) les dépenses d'exploitation (OPEX) sont plus faibles, et (xii) il contribue à de meilleures performances du HF grâce à une distribution précise de la charge.
Le système de chargement BLT est un système vital pour relever les défis opérationnels actuels des HF. Cela est dû au fait que : (i) il y a un fonctionnement plus fluide du HF avec l'avantage supplémentaire d'une variabilité réduite de la teneur en silicium dans la fonte, (ii) le contrôle des pertes de chaleur aux parois grâce à un meilleur chargement entraîne une durée de vie accrue des éléments de refroidissement ou du revêtement réfractaire, ce qui à son tour conduit à une durée de campagne du HF plus longue, (iii) la technologie et les équipements sont fiables et éprouvés, et (iv) il peut être intégré avec un système de chargement par chariot à benne et treuil ou par convoyeur à bande. Cependant, la hauteur de l'équipement de gueulard BLT est supérieure à celle du système de chargement à deux cloches.
En utilisant le système de chargement BLT, on peut fréquemment atteindre une distribution de charge souhaitée de manière flexible, ce qui indique qu'une distribution de gaz souhaitée peut également être atteinte. Les quatre méthodes de chargement de base sont le chargement par un point, le chargement multi-anneaux, le chargement à anneau unique et le chargement par secteur, où un point signifie que la goulotte ne bouge pas du tout et le chargement par secteur indique que la goulotte peut tourner dans une petite région. Lorsque l'angle d'inclinaison de la goulotte est suffisamment grand pour le chargement à anneau unique, la distribution de la charge est assez similaire à la distribution de charge en « V » obtenue avec les systèmes de chargement à cloche. Si l'angle de la goulotte est assez petit pour un anneau unique, la distribution ressemble à la distribution de charge en « M » également trouvée dans les fours à cloche. Cela signifie que le système de chargement sans cloche peut imiter la pleine fonction du système de chargement à cloche, et une distribution de charge plate peut être réalisée par le chargement multi-anneaux.
Les principaux composants du système de chargement BLT sont : (i) une trémie de réception mobile, (ii) une ou deux trémies de verrouillage équipées de soupapes d'étanchéité supérieures et inférieures et d'une vanne de contrôle de flux de matériau, (iii) une tuyère d'alimentation centrale verticale, (iv) une goulotte de distribution rotative à angle réglable, (v) un mécanisme d'entraînement rotatif et d'inclinaison, (vi) des systèmes hydrauliques, de lubrification et de refroidissement, et (vii) des systèmes de surveillance et de contrôle.
Il y a eu deux types de systèmes de chargement sans cloche, à savoir trémies de type parallèle et trémie de type central. Une non-uniformité de la distribution de la charge à travers la section transversale de la gorge est un inconvénient des trémies parallèles, qui était le premier type inventé, puisque les positions des deux bacs de stockage de matériau ne sont pas sur la ligne centrale du HF. Les trémies de type central ont surmonté le problème de distribution de charge non uniforme, mais ne peuvent être utilisées que sous une intensité de fusion normale ou faible plutôt qu'élevée en raison de la structure des trémies.
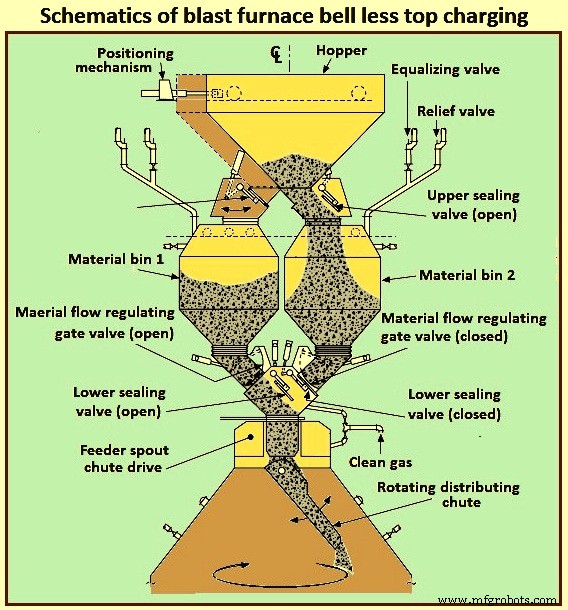
En opération, le chariot ou le convoyeur à bande remplit la trémie de verrouillage avec la matière première. La trémie de verrouillage est ensuite scellée et pressurisée à la pression de fonctionnement du gueulard du fourneau. Chaque trémie de verrouillage est équipée d'une soupape d'étanchéité supérieure et inférieure et d'une vanne de contrôle de flux de matériau. Les trémies de verrouillage sont utilisées alternativement. Lorsqu'une est en cours de remplissage, l'autre est en cours de vidage. Par conception, les soupapes d'étanchéité sont toujours hors du chemin du flux de matériau pour prévenir l'abrasion du matériau, ce qui réduit la probabilité d'un problème d'étanchéité. La vanne de contrôle de flux s'ouvre à des positions prédéterminées pour les différents types de matières premières pour contrôler le taux de décharge. Les trémies de verrouillage sont revêtues de plaques d'usure remplaçables. Les soupapes d'étanchéité inférieures et les vannes de contrôle de flux sont dans un boîtier commun étanche au gaz avec les goulottes de flux de matériau, qui dirigent le matériau à travers une tuyère de décharge centrale située dans le carter principal d'engrenages.
Pendant l'opération des HF équipés d'un équipement de chargement BLT, le chariot ou le convoyeur apporte le matériau de charge à la trémie de réception. Lorsque la trémie de verrouillage est vide, le matériau peut entrer après que la pression dans la trémie de verrouillage a été réduite à celle de l'atmosphère en ouvrant la vanne d'étanchéité supérieure et les vannes de régulation supérieures. Après que tout le matériau a été chargé dans la trémie, la vanne de régulation supérieure et la vanne d'étanchéité supérieure se ferment. La trémie de verrouillage est ensuite pressurisée à la pression de fonctionnement du gueulard du fourneau. Les trémies de verrouillage sont utilisées alternativement, c'est-à-dire qu'une est en cours de remplissage pendant que l'autre est en cours de vidage.
Lorsque la ligne de charge a descendu jusqu'à la hauteur de consigne, détectée soit par des tiges de niveau mécaniques, soit par radar, la vanne d'étanchéité inférieure et la vanne de régulation inférieure s'ouvrent toutes les deux. Le matériau est alors déchargé dans le HF à travers un distributeur vers la goulotte rotative, formant de nouvelles couches sur la surface de la charge. La goulotte de distribution tourne autour de l'axe vertical du fourneau et change vers des angles prédéterminés par rapport au plan horizontal. Ce système a la flexibilité de charger les matériaux en anneaux distincts, en anneaux en spirale de diamètre plus petit, ou de remplissage par point/zone. De plus, la quantité de matériau dans chaque zone de décharge peut être contrôlée avec précision si désiré.
Après que tout le matériau a été chargé par la goulotte, la vanne de régulation inférieure et la vanne d'étanchéité inférieure se ferment. Les tiges de niveau (ou radar) commencent à suivre la surface de la charge après la fermeture de la vanne de régulation inférieure. Après que le niveau de charge a atteint le point de consigne, la même procédure de chargement est répétée pour le prochain déversement de matériau.
Par conception, les soupapes d'étanchéité sont toujours hors du chemin du flux de matériau pour prévenir l'abrasion du matériau. Cela réduit la probabilité de problème d'étanchéité. La vanne de contrôle de flux s'ouvre à des positions prédéterminées pour les différents types de matériaux de charge pour contrôler le taux de décharge. Les trémies de verrouillage sont revêtues de plaques d'usure remplaçables. Les soupapes d'étanchéité inférieures et les vannes de contrôle de flux sont dans un boîtier commun étanche au gaz avec la goulotte de flux de matériau, qui dirige le matériau à travers une tuyère de décharge centrale située dans le carter principal d'engrenages. La figure 4 montre les schémas du chargement en gueulard sans cloche du haut fourneau.
Les améliorations apportées à la conception du système BLT se sont concentrées sur deux domaines : (i) l'élimination ou la réduction de la ségrégation des particules fines dans les trémies de verrouillage avant la goulotte rotative, et (ii) le développement d'une unité plus petite pour l'installation sur les nombreux HF plus petits déjà en exploitation. Pour répondre à la première condition de concentration de fines, une conception qui incorpore une goulotte rotative dans une grande trémie de réception positionnée au-dessus de la grande trémie de verrouillage unique donne le résultat souhaité de disperser le matériau fin uniformément dans toute la charge.
Le problème de l'installation d'un système BLT sur les fours existants plus petits a été résolu avec le développement du gueulard compact. Cette conception utilise une goulotte de distribution qui peut être changée au moyen d'une installation par porte et une conception qui permet l'accès à travers l'unité d'engrenage principal. De plus, la hauteur totale de la trémie de verrouillage a été réduite par une conception différente de vanne de flux et une conception de soupape d'étanchéité à double actionnement.
Système de chargement Gimbal
Le but du système de chargement Gimbal est de faciliter la distribution contrôlée du matériau de charge dans le HF via une goulotte oscillante de type Gimbal à travers une trémie de rétention et une ouverture variable de vanne de matériau de sorte que le système de chargement sous pression au-dessus puisse fonctionner indépendamment du système de distribution. Il utilise une goulotte de distribution conique, supportée par des anneaux dans un arrangement Gimbal, produisant une inclinaison indépendante et combinée de l'axe de la goulotte.
Le système de chargement Gimbal a été éprouvé avec succès dans l'environnement ardu de haute température et haute pression du vaisseau fusible Corex. Ce système a maintenant été étendu à la technologie HF. La conception innovante du Gimbal permet des possibilités de chargement infinies, pour améliorer la distribution de la charge au HF. La simplicité robuste de l'entraînement fournit une solution élégante à un coût d'investissement minimal. Le distributeur Gimbal, en tant que partie du système global de chargement en gueulard du HF, offre une solution de chargement entièrement intégrée, générant une amélioration significative de l'exploitation et du coût de maintenance du HF. La conception est adaptée pour l'installation sur de nouveaux HF, et également pour la rénovation d'installations HF existantes avec un impact minimal sur l'équipement existant.
En plus des avantages obtenus des efficacités opérationnelles, dès le départ, les objectifs de toute nouvelle conception comparée aux équipements traditionnels de gueulard sans cloche sont aussi de fournir : (i) l'interchangeabilité avec les équipements de gueulard sans cloche existants comme mise à niveau ou rénovation, (ii) une conception plus simple éliminant les boîtes de vitesses planétaires complexes et vulnérables et les boîtes de vitesses d'inclinaison des conceptions traditionnelles, (iii) l'actionnement hydraulique fournissant répétabilité et précision sur tout le cycle de vie, (iv) une période prolongée entre les périodes de remplacement de goulotte requises, (v) une réduction des dépenses en capital (CAPEX) et des dépenses d'intégration, et une réduction des OPEX en minimisant les arrêts non planifiés du fourneau et en réduisant les coûts du cycle de vie de l'équipement.
Pour atteindre ces objectifs, Primetals Technologies et Woodings Industrial Corporation ont un portefeuille de systèmes de distribution de matériaux hydrauliques adaptés aux petits, moyens et grands HF dans le monde entier. Le système Gimbal utilise une goulotte de distribution conique, supportée par des anneaux dans un arrangement Gimbal, produisant une inclinaison indépendante et combinée de l'axe de la goulotte.
Le portefeuille comprend l'unité de chargement hydraulique Woodings et le gueulard Gimbal, et il incorpore une gamme complète d'équipements de distribution de gueulard de fourneau complémentaires, incluant les bascules de distribution, soupapes d'étanchéité supérieures, trémies, soupapes d'étanchéité inférieures, vannes de flux de matériau et assemblages de vannes à lunettes, tous déchargeant à travers des goulottes de distribution à entraînement hydraulique.
Le but du système de distribution Gimbal en gueulard est de faciliter la distribution contrôlée du matériau de charge dans le HF via une goulotte oscillante de type Gimbal à travers une trémie de rétention et une ouverture variable de vanne de matériau de sorte que le système de chargement sous pression au-dessus puisse fonctionner indépendamment du système de distribution.
La goulotte inclinable est entraînée par deux vérins hydrauliques, montés à 90 degrés l'un de l'autre. Ce type de suspension et d'arrangement d'entraînement ne résulte pas en une rotation de la goulotte inclinable, mais en un chemin circulaire par superposition des deux mouvements d'inclinaison. Le fonctionnement indépendant ou combiné des vérins permet à l'axe de la goulotte d'être dirigé vers n'importe quel angle, ou même le long de n'importe quel chemin. Le mouvement est fourni par deux vérins hydrauliques, chacun opérant à travers un arbre, une bielle et un joint universel afin d'entraîner les anneaux Gimbal. Par le mouvement des vérins hydrauliques, la goulotte de distribution permet une distribution précise du matériau avec un potentiel pour un nombre infini de motifs de chargement à des vitesses variables. Ceux-ci incluent le chargement en anneau, en spirale, au centre, par point, par segment ou par secteur, offrant un contrôle complet du chargement du matériau dans le fourneau.
L'ensemble du distributeur est enfermé dans un boîtier étanche au gaz, qui est monté directement sur la bride supérieure du cône supérieur du HF. Le boîtier contient une goulotte d'entrée fixe et une goulotte de distribution inclinable supportée par des anneaux dans un arrangement Gimbal permettant une inclinaison indépendante et combinée de l'axe de la goulotte. L'assemblage est fabriqué à partir d'une combinaison de matériaux en acier inoxydable et au carbone, avec la goulotte d'entrée fixe et le corps de la goulotte inclinable revêtus de matériau céramique pour donner une protection d'usure supérieure. Un système de refroidissement à eau en circuit fermé fournit l'eau de refroidissement à travers les arbres principaux, les roulements Gimbal et les roulements de joint universel afin de refroidir les éléments mobiles du système de distribution Gimbal.
Les caractéristiques clés de la conception Gimbal sont : (i) conception simple et robuste, utilisant des leviers entraînés par les vérins hydrauliques, (ii) les vérins d'entraînement sont montés hors de l'enveloppe sous pression, donc non soumis aux conditions de service chaudes et poussiéreuses, (iii) l'arrangement d'anneaux Gimbal donne un mouvement d'inclinaison simple dans deux plans, qui lorsqu'ils sont superposés donne une distribution à 360 degrés, et (iv) l'usure sur la goulotte inclinable est égalisée autour de sa circonférence donnant une durée de vie opérationnelle prolongée.
Le gueulard Gimbal du HF est un système de chargement sous pression automatisé, contrôlé par ordinateur, conçu pour : (i) recevoir des charges de minerai, coke et matériaux divers dans la trémie de rétention, indépendamment du système de distribution en dessous, (ii) libérer ces décharges, selon les besoins, vers une goulotte de distribution dynamique située sous la trémie de rétention, et (iii) distribuer le matériau selon des motifs prescrits vers la ligne de charge du fourneau conformément à une matrice de chargement prédéterminée. Le contrôle de la goulotte de distribution Gimbal est entièrement intégré dans le logiciel global de chargement du fourneau. Le système fournit un haut niveau de précision et de contrôle pour les mouvements Gimbal et donc le positionnement de la goulotte de distribution. Le distributeur de matériau Gimbal est montré à la figure 5.
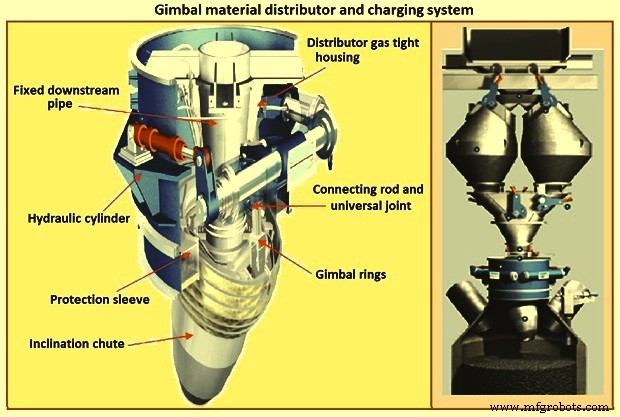
Le système Gimbal est un système de chargement élégant, simple et robuste conçu pour le fonctionnement à haute température et haute pression. Le système facilite la distribution contrôlée du matériau de charge dans le HF à travers une goulotte oscillante de type Gimbal à travers une trémie de rétention et une ouverture variable de vanne de matériau de sorte que le système de chargement sous pression au-dessus puisse fonctionner indépendamment du système de distribution. Le Gimbal utilise une goulotte de distribution conique, supportée par des anneaux dans un arrangement Gimbal produisant une inclinaison indépendante et combinée de l'axe de la goulotte.
Le gueulard Gimbal du HF présente à la fois des avantages opérationnels et des avantages d'ingénierie. Les avantages opérationnels d'un système de chargement incorporant une goulotte de distribution et un système de trémie de verrouillage sont bien éprouvés sur les hauts fourneaux dans le monde entier. Le gueulard Gimbal, éprouvé dans les applications Corex exigeantes, permet de suivre une philosophie de chargement similaire, et ouvre plus de possibilités pour l'amélioration du chargement. Les principaux avantages opérationnels de la distribution améliorée du matériau par goulotte et système de trémie de verrouillage sont : (i) le HF peut être optimisé en termes de taux de combustible, (ii) le taux de coke diminue par rapport à deux cloches sans blindage mobile, (iii) les taux d'injection de combustible peuvent être augmentés et cela offre le potentiel de remplacer le coke cher par du charbon bon marché ou du gaz naturel, (iv) l'amélioration de l'injection de combustible permet des augmentations de la température de vent, de l'enrichissement en oxygène et donc une productivité accrue, et (v) une maintenance moins chère évitant les longs arrêts pour changements de cloches.
La distribution du matériau par goulotte donne une meilleure : (i) contrôle de la distribution du matériau, (ii) utilisation du gaz, (iii) contrôle des températures des parois du fourneau pour réduire les charges thermiques et prolonger la durée de vie du fourneau, et (iv) possibilité de chargement de fines au niveau des parois du fourneau. D'autres avantages spécifiques par l'utilisation d'une goulotte de distribution conique et Gimbal sont : (i) la forme conique empêche le déversement de matériau sur le côté, comme c'est possible avec une goulotte « ouverte » ce qui permet un positionnement précis des matériaux à la ligne de charge, (ii) en utilisant les nombreux chemins de la goulotte, tout déséquilibre de charge possible dû à la géométrie de la trémie de gueulard du fourneau peut être corrigé, (iii) les revêtements de goulotte s'usent à un taux uniforme autour de toute la surface intérieure, cela assure des caractéristiques de flux de matériau stables et des courbes de chute dans le temps, et (iv) le distributeur Gimbal n'a pas besoin de l'extrême précision de l'anneau de gueulard du fourneau normalement associée aux autres alternatives.
La simplicité du Gimbal comparée aux autres solutions donne un certain nombre d'avantages d'ingénierie. Les avantages d'ingénierie incluent : (i) des mécanismes de levier simples permettent aux vérins d'entraînement d'être montés hors de l'enveloppe sous pression et donc non soumis aux conditions de service chaudes et poussiéreuses, (ii) les revêtements de goulotte inclinable s'usent à un taux uniforme autour de toute la surface intérieure, puisque le matériau s'écoule sur toute la périphérie alors que la goulotte fait une révolution complète et cela prolonge la durée de vie d'usure du composant (une durée de vie de 5 ans est prévue pour la goulotte inclinable), (iii) la goulotte de forme conique maintient son revêtement céramique en place, (iv) l'utilisation d'engrenages de haute précision coûteux (comme nécessaires pour certaines alternatives) est évitée, (v) les roulements Gimbal sont refroidis à l'eau sur un système de refroidissement en circuit fermé et cela réduit le potentiel de fuite dans le fourneau, ou de contamination de l'eau, et (vi) les roulements sur l'assemblage Gimbal lui-même sont étanches à vie.
Processus de fabrication
- Top 5 Systèmes de Fabrication Flexible pour Vitesse et Qualité
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Facteurs clés influençant la consommation de coke dans les opérations de haut fourneau