



Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
L'injection de charbon pulvérisé (PCI) est un processus qui consiste à injecter de grands volumes de fines particules de charbon dans la raceway du haut fourneau (HF). Le charbon pulvérisé est un combustible auxiliaire important dans la production de fer au HF. La PCI fournit un combustible auxiliaire pour le remplacement partiel du coke et s'est avérée favorable tant économiquement qu'environnementalement. Elle peut entraîner une amélioration substantielle de l'efficacité du HF et ainsi contribuer à la réduction de la consommation d'énergie et des émissions environnementales.
Lorsque le charbon pulvérisé est injecté dans le HF par les tuyères et buses, le charbon est une source de chaleur et un réducteur, en raison des réactions de dévolatilisation, gazéification, combustion et formation de char non brûlé. Aujourd'hui, le charbon pulvérisé est largement utilisé dans les HF comme remplacement partiel du coke métallurgique. La PCI est une technologie bien établie pour la production de métal chaud (MC) dans un HF. Elle est pratiquée dans la plupart des HF et tous les nouveaux HF sont normalement construits avec capacité PCI. La composition et les propriétés du charbon utilisé peuvent influencer l'exploitation, la stabilité et la productivité du HF, la qualité du MC, et la composition du gaz de HF.
Critères de performance de la PCI
Dans le scénario actuel, de nombreux critères mesurent la performance de la PCI. Le premier est la pulvérisation et la manipulabilité. Les principaux coûts d'exploitation de la PCI, hors coûts du charbon, sont liés à la pulvérisation et la distribution du charbon au HF. Le second concerne l'exploitation du HF. La qualité du charbon injecté peut influencer la qualité du MC, la stabilité du HF, et la composition du gaz de gueulard. Les cendres du charbon injecté : (i) peuvent agir comme inhibiteur du processus d'oxydation, (ii) sont un principal apporteur d'alcalis indésirables, et (iii) consomment de l'énergie de fusion. Le troisième concerne le bénéfice économique. Le principal avantage est le remplacement du charbon cokéfiable coûteux plus les coûts d'exploitation de cokéfaction, bien que d'autres avantages comme l'amélioration de la productivité aient été observés, cette amélioration dépendant de la qualité du coke. Les avantages économiques et opérationnels importants de la PCI dans le HF incluent :
- Moindre consommation de charbons cokéfiables coûteux. Remplacer le coke HF par des charbons cokéfiables tendres ou thermiques moins chers réduit les coûts de réducteur.
- Durée de vie des fours à coke prolongée car moins de coke doit être produit. Important car de nombreux fours arrivent en fin de vie et un investissement significatif est nécessaire pour les remplacer ou les maintenir.
- Le système PCI est moins coûteux qu'une batterie de fours à coke supplémentaire. Coût capital plus bas signifie amortissement et intérêts moindres sur le MC.
- Productivité HF plus élevée, c'est-à-dire plus de MC produit par jour (en conjonction avec d'autres changements opérationnels).
- Plus grande flexibilité d'exploitation. Par exemple, la PCI permet d'ajuster la température de flamme, et les conditions thermiques dans le HF peuvent être changées beaucoup plus vite qu'en ajustant la charge au sommet.
- Amélioration de la cohérence de la qualité du MC et de sa teneur en silicium.
- Réduction des émissions globales de l'usine, particulièrement émissions réduites de cokéfaction dues à la diminution des besoins en coke.
Historique
L'injection de charbon pulvérisé fut développée au 19e siècle, mais pas implémentée pour l'usage industriel. Au début des années 1960, la PCI fut implémentée avec succès chez AK Steel aux USA et Shougang en Chine. Bien que des essais dans plusieurs pays à cette époque eurent prouvé que la technologie de transport pneumatique et d'injection de charbon était disponible, l'économie et la facilité relative du processus firent que l'injection de fioul et de gaz naturel devint plus populaire. Dans les années 1980, l'intérêt pour la PCI s'intensifia, provoqué principalement par les augmentations dramatiques du prix du fioul en 1973 et 1979, et son potentiel comme remplacement du coke commença à être réalisé. Au début des années 1980, des installations d'injection furent installées en Europe et au Japon, avec des taux d'injection normalement entre 40-90 kg/tMC et taux de remplacement de coke de l'ordre de 0,9 kg coke/kg charbon. Le processus s'est développé très vite et dans la seconde moitié des années 1980, il y eut des pratiques réussies à des taux de 180-200 kg/tMC. Dans les années 90, les technologies PCI devinrent matures. Mais le vrai passage à la PCI n'a eu lieu que quand le coût du coke métallurgique a commencé à augmenter dû à la demande globale accrue.
Charbon pour PCI
L'importance relative des différents aspects de la qualité du charbon pour la PCI a varié, à mesure que la technologie d'injection s'améliorait et que le taux d'injection augmentait. À la fin des années 1970, déclenchée par la crise pétrolière, l'intérêt pour la PCI fut renouvelé et le charbon considéré comme carburant de remplacement économique pour le fioul. Comme la combustibilité était considérée importante, les charbons utilisés étaientmostly des charbons thermiques, facilement disponibles et beaucoup moins chers que les charbons cokéfiables durs et tendres.
Après la focalisation initiale sur la combustibilité, l'attention se porta sur la compréhension de l'impact de la qualité du charbon sur le remplacement du coke. Pendant cette période, on vit que les charbons à faible volatils (FV) donnaient de meilleurs rapports de remplacement que les charbons à haut volatils (HV).
Quant à la pulvérisation, les quatre paramètres principaux pour le pulvérisateur sont : (i) débit d'alimentation, (ii) débit d'air, (iii) réglage du classifieur (cyclone et filtre à manches), et (iv) pression de broyage (charge sur rouleau/bille). Le débit, la pression de broyage et le réglage du classifieur influencent directement la charge du pulvérisateur et donc la puissance nécessaire. Le débit d'air influence indirectement la puissance en impactant l'efficacité du classifieur.
Les caractéristiques de broyage des charbons sont typiquement décrites par les résultats d'un petit nombre de tests analytiques standards. Sur cette base, des prédictions sont faites sur le comportement de broyage anticipé. Il y a une tendance générale à réduire l'évaluation du comportement de broyage à l'HGI (Hardgrove Grindability Index), mesure de la broyabilité. Plus l'HGI est petit, plus le charbon est dur et moins broyable. La broyabilité est un facteur important pour la pulvérisation. Elle influence la finesse du produit, la consommation d'énergie et le débit.
La teneur en humidité du charbon influence la pulvérisation. Il est nécessaire de réduire l'humidité totale au niveau d'humidité d'équilibre pour réduire les problèmes de manipulation dans le moulin et les silos. L'humidité du charbon sortant du pulvérisateur doit être aux deux tiers de l'humidité d'équilibre. La quantité d'humidité à éliminer est donnée par : « humidité éliminée = (humidité reçue) - 2/3 (humidité d'équilibre) », où l'humidité d'équilibre pour charbons sub-bitumineux et supérieurs est approximativement : « humidité d'équilibre = 0,69 + 0,84 × (humidité air sec) + 0,18 × (humidité air sec)² ». L'humidité d'équilibre varie avec le rang, la composition macérale, et la teneur en cendres.
Le type de charbon et son humidité de surface régissent les besoins de séchage. La capacité de séchage d'un pulvérisateur dépend de l'étendue de la charge circulante, de la capacité à mélanger rapidement les retours secs du classifieur avec l'alimentation humide, et du rapport air et température d'entrée que le design tolère.
Le système de processus PCI
Le système PCI comprend plusieurs sous-systèmes de la réception du charbon à l'injection à chaque tuyère. Il constitue six sous-systèmes : (i) stockage et déchargement du charbon brut, (ii) pulvérisation et séchage, (iii) transport, stockage et alimentation du charbon pulvérisé au système d'injection, (iv) distribution uniforme du charbon pulvérisé à chaque tuyère, (v) combustion du charbon pulvérisé, et (vi) installations de prévention d'explosion. Les caractéristiques importantes sont décrites ci-dessous.
Le réservoir est conçu à haute capacité pour que même si une ligne de pulvérisation s'arrête, l'injection puisse continuer jusqu'à l'ajustement des conditions opérationnelles correspondantes, comme la réduction de la charge de minerai ou la préparation pour l'arrêt.
Il y a trois réservoirs d'alimentation : un d'où le charbon est déchargé, le second en attente, et le troisième en phase de dépressurisation, remplissage et pressurisation après chargement.
La tuyauterie de transport, composée d'un tuyau dense et d'un tuyau dilué, assure un transport fluide avec faibles pertes de charge. La tuyaute haute pression entre le réservoir et les tuyères n'a pas de pièces mobiles sauf les vannes d'arrêt, assurant haute disponibilité et facilitant contrôle et maintenance.
Pour la pulvérisation et le stockage, un système fiable de prévention d'explosion est établi par installation de suppressions d'explosion, extincteurs, etc.
Pour une exploitation réussie, attention doit être portée aux phénomènes dans le HF : (i) degré de combustion du charbon injecté ou comportement du char non brûlé dans le lit de coke affectant la distribution du flux de gaz dans la zone de charge, (ii) comportement du cendres fondues ou possibilité de dépôt dans la zone tuyère-buse, (iii) perméabilité ou distribution du flux de gaz dans la zone de charge affectée par le ratio minerai/coke augmentant avec le taux d'injection, et (iv) propriétés thermiques représentées par la température du gaz de bosh ou le rapport de flux thermique affectant les réactions dans la partie inférieure.
Le positionnement de la lance d'injection dans la buse est important pour assurer la combustion complète dans la zone de raceway et éviter le dépôt de cendres à l'extrémité de la buse. La feuille de flux typique est montrée à la Fig. 1.
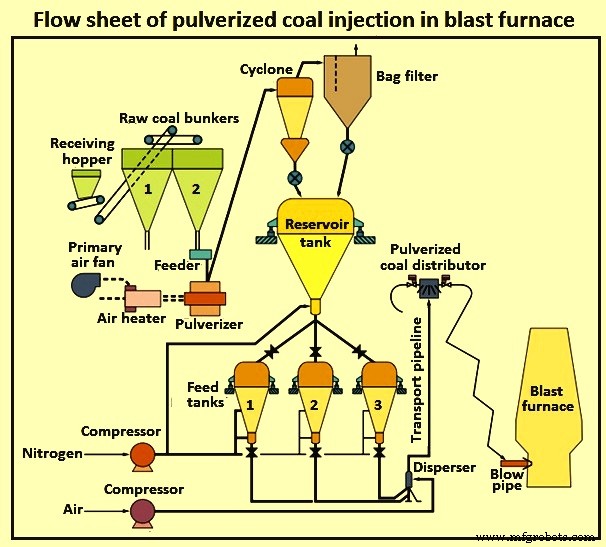
Fig. 1 Feuille de flux typique de l'injection de charbon pulvérisé dans le haut fourneau
Le processus d'injection de charbon
Le processus PCI est basé sur le concept simple de transporter le charbon finement broyé et séché par un gaz vecteur (normalement azote) vers le HF où il est distribué aux différentes tuyères et injecté par une lance dans la buse. Dans la buse, il est mélangé avec de l'air chaud enrichi en oxygène et fourni au HF dans la raceway.
Le charbon brut est reçu dans la trémie de réception. Il est criblé et traité pour éliminer les matériaux parasites et stocké dans des silos. Le charbon est pulvérisé, séché et convoyé pneumatiquement au classifieur en système à passage unique. Le charbon est séché soigneusement pour prévenir la siltation et le compactage. Le charbon pulvérisé est déposé dans un réservoir unique où il est stocké sous conditions inertes.
Le charbon est alimenté par gravité du réservoir vers les réservoirs d'alimentation qui sont pressurisés avec gaz inerte dans un processus par lots où les réservoirs se remplissent, alimentent, évacuent ou maintiennent pour fournir un flux continu. Le débit est régulé par la pression du gaz inerte en fonction de la variation de poids du réservoir. Le flux dense unique d'un réservoir est combiné avec le gaz de transport (azote) au té de mélange.
Un seul tuyau transporte le mélange charbon/gaz vers un distributeur au HF (Fig. 2). Au distributeur, le flux unique est divisé automatiquement en flux multiples égaux et convoyé par un tuyau dans chaque tuyère pour injection. Un système de détection de blocage protège contre le blocage des tuyères.
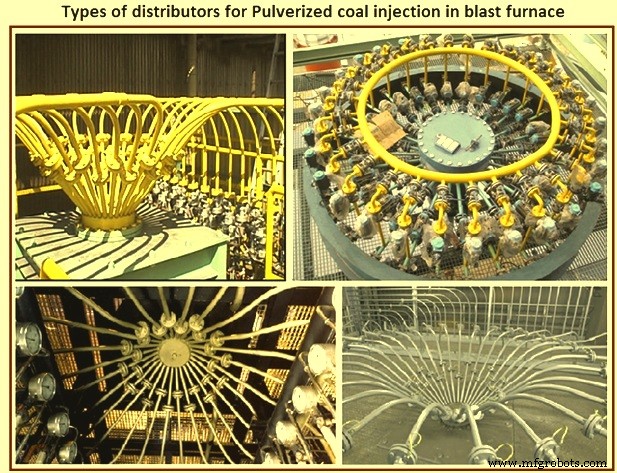
Fig. 2 Types de distributeurs
Plusieurs caractéristiques importantes du processus PCI : en système bouclé, le gaz émis du filtre est partiellement recirculé à l'entrée du pulvérisateur, créant une condition inerte minimisant la teneur en oxygène et réduisant les risques d'explosion de poussière de charbon.
Le gaz de résidus de cowper du HF avec le gaz de HF (si nécessaire) est utilisé comme source d'énergie pour le séchage, réduisant la consommation d'énergie primaire. L'humidité du charbon peut être éliminée très efficacement sans refroidisseur de gaz ni condenseur. L'utilisation de gaz inerte pendant l'opération du réservoir réduit les risques d'incendie et d'explosion.
Le poids total du charbon injecté est contrôlé précisément par un système de cellules de charge qui s'ajuste continuellement pour atteindre le point de consigne. Les arrangements parallèles des réservoirs assurent un flux continu. Le système de distribution est simple et efficace sans pièces mobiles.
Le taux d'injection est normalement contrôlé en modulant la position d'une vanne de dosage à la sortie des réservoirs. Le système assure une distribution uniforme entre toutes les tuyères et a la capacité inhérente de redistribuer automatiquement le charbon total injecté si l'injection est interrompue dans une ou plusieurs tuyères.
L'azote pressurisé est utilisé pour l'injection du réservoir vers la tuyauterie. Avec une petite quantité de gaz de transport additionnel, le charbon est convoyé et injecté sous conditions de phase dense. Dans ces conditions, un chargement d'environ 40-50 kg de charbon par kg de gaz est atteint.
Le charbon est convoyé à une vitesse de seulement quelques m/s. La faible vitesse réduit l'usure dans la tuyauterie, augmentant sa durée de vie. Le système de convoyage dense est puissant et peut transporter sur de longues distances.
La distribution uniforme du charbon pulvérisé aux tuyères est très importante. Pour opérer le HF avec haute efficacité, la distribution uniforme de la charge et du flux de gaz dans la direction circonférentielle est essentielle. Le taux de charbon injecté par chaque tuyère doit être aussi uniforme que possible. Une précision de distribution d'environ 1,5 % est souhaitée (la précision normale de distribution de l'air chaud est d'environ 2,5 %), obtenue par un distributeur (Fig. 2). Le schéma de l'injection à la tuyère et la raceway est montré à la Fig. 3.
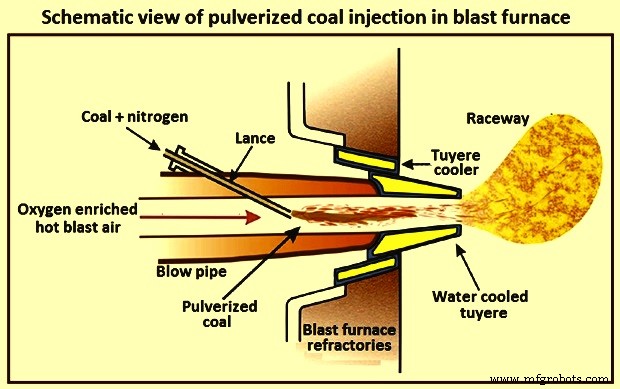
Fig. 3 Schéma de l'injection de charbon pulvérisé à la tuyère et la raceway
Exploitation du HF et PCI
Il a été observé qu'à des taux PCI supérieurs à 140 kg/tMC, des changements se produisent dans l'exploitation du HF : (i) réduction du ratio coke/minerai, (ii) taille de la raceway, (iii) réduction de la perméabilité du coke autour de la raceway, (iv) changements dans la distribution de température dans la raceway, (v) dégradation mécanique du coke dans la raceway, et (vi) diminution de la température du deadman. Tous ces changements sont interdépendants et influencés par les propriétés et la quantité de charbon injecté, la qualité du coke et les conditions de soufflage.
Perméabilité
Les flux de gaz, liquides et la descente de la charge sont dynamiques, menant à l'apparition et disparition de zones non-actives dans le bosh, deadman, ou gueulard. Pour haute productivité et exploitation stable à taux PCI élevés, une exigence critique est un flux de charbon constant et des propriétés constantes à travers chaque tuyère. La qualité constante du charbon peut être contrôlée par mélange des charbons PCI et le flux par contrôles individuels sur chaque tuyère. Les propriétés du charbon peuvent impacter les flux complexes dans la zone inférieure, mais cet impact n'est pas significatif si flux stable et qualité constante sont atteints. Le charbon injecté peut influencer la perméabilité dans la zone inférieure par :
- Combustibilité affectant la quantité de matériel non brûlé (char et suie) sortant de la raceway.
- Génération de fines de coke dans la raceway due à l'énergie communiquée au coke par l'impulsion du soufflage. La quantité dépend de la qualité du coke. L'impulsion du soufflage est influencée par le degré de combustion dans la tuyère.
- Viscosité des scories influençant l'écoulement des scories et MC à travers la zone deadman et la pénétration des gaz chauds de la raceway dans le deadman qui réduit davantage la viscosité dans cette zone.
Des changements opérationnels peuvent adresser la perméabilité réduite à taux d'injection élevés. Par exemple, le chargement central de coke augmente la perméabilité de l'arbre du HF et l'augmentation de la profondeur de la raceway améliore la perméabilité et réduit les pertes de charge thermique. Certaines influences de la PCI sur l'exploitation sont montrées à la Fig. 4.
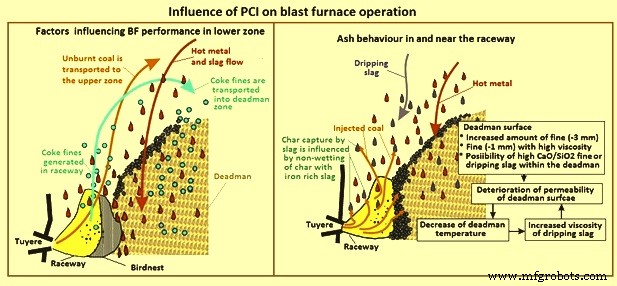
Fig. 4 Influence de la PCI sur l'exploitation du HF
Impact du char non brûlé
À faibles taux PCI, les fines de coke générées dans la raceway sont consommées par combustion, réaction de perte en solution, et autres réactions dans la zone inférieure. À taux croissants, on observe une augmentation de l'entraînement de fines du sommet et de la profondeur physique de la raceway et de l'instabilité du HF. Cependant, l'augmentation de l'entraînement de carbone est du coke fin avec quelques quantités de suie et de char non brûlé négligeable. Le char non brûlé peut être bénéfique car en sa présence, la résistance à l'usure du coke est augmentée. Ce comportement semble limité au coke à faible réactivité et haute résistance.
Combustibilité du char
On observe que la combustibilité du charbon injecté au niveau de la tuyère diminue avec l'augmentation du taux d'injection ou la diminution des matières volatiles du charbon. Cependant, la combustibilité à 700 mm au-dessus de la tuyère est supérieure à 95 % pour tous les charbons grâce à la réaction de perte en solution du char non brûlé. Le char non consommé par perte en solution est piégé dans le HF ou sort comme poussière. On estime que le taux d'injection maximal est de 230 kg/tMC à une efficacité de combustion de 75 %.
Les conditions intenses de combustion dans la tuyère et la raceway mènent à une libération plus élevée de volatils. En évaluant les caractéristiques des charbons à faible volatils, on a trouvé que le rapport des volatils libérés aux volatils proximaux (VM) augmentait significativement avec le rang (teneur en carbone) à hauts taux de chauffe. Il y a une évidence claire de la fragmentation des particules brûlantes. Le flux de char non brûlé de la raceway impacte la perméabilité de la zone inférieure et de la zone deadman.
La fragmentation peut se produire pendant la dévolatilisation (fragmentation primaire) et pendant la combustion du char (secondaire). La fragmentation primaire est influencée par le VM. Les grosses particules de char produisent bien plus de particules de cendres volantes que les petites. Le rang du charbon a aussi une influence majeure. L'étendue de la fragmentation tend à augmenter avec le rang et à diminuer avec la charge en cendres.
Dans le HF, le taux de chauffe rapide, températures élevées, oxygène enrichi et charbons généralement de rang plus élevé pour PCI, tous contribuent à la fragmentation primaire dans une tuyère. Sous ces conditions, la surface externe d'une particule peut durcir par réaction avec l'oxygène ou recuit thermique avant la dévolatilisation complète du noyau interne. Cela mène à une fragmentation explosive de la particule.
La réactivité du char augmente avec le VM dû aux changements de morphologie, cependant aux températures élevées de combustion du char dans la raceway, la réactivité chimique a très peu de signification car les taux sont limités par la diffusion de l'oxygène vers la particule, et les temps de combustion dépendent plus de la taille de la particule et de la concentration en oxygène. La teneur élevée en cendres dans le char influence négativement le comportement de combustion. La combustibilité du charbon FV peut être améliorée par mélange avec un charbon HV, car le charbon HV diminue le temps d'inflammation et augmente la température dans la tuyère.
La composition des cendres du char non brûlé peut influencer l'effet catalytique des cendres sur la réaction de perte en solution. Selon sa composition, les cendres peuvent aussi retarder la conversion du carbone par blocage des pores du char comme conséquence de l'augmentation de la proportion de formation de scories dans les particules. Bien que beaucoup de char soit consommé par les réactions dans le four grâce à la réactivité significativement plus élevée du char comparée au coke, on croit normalement que le char non brûlé joue un rôle significatif dans la désactivation du deadman en réduisant sa perméabilité aux flux de gaz et liquides. La réduction de perméabilité est considérée comme augmentant avec l'augmentation du taux d'injection car la combustibilité diminue dû à la diminution du rapport d'air en excès. Une partie du char non brûlé peut être capturée par les scories qui gouttent, bien que la quantité capturée soit influencée par le comportement non-mouillant du char avec les scories riches en fer.
La fragmentation du charbon/char et la combustion contrôlée par diffusion sont les raisons principales pour lesquelles le VM a peu d'effet sur la combustibilité des charbons PCI.
Dépôt de char non brûlé dans le HF
Le dépôt de char non brûlé et de fines de coke dans les zones inférieures est un phénomène complexe de plusieurs mécanismes : réaction, écoulement multiphase, accumulation, et ré-entraînement. Il a été montré par mesures dans un HF et numériquement que la forme et la taille de la raceway changent dynamiquement avec l'accumulation et la ré-entraînement de poudre dans la zone inférieure. Ces changements ont grossièrement deux périodes : la plus courte est les fluctuations usuelles dans la raceway et la plus longue correspond au grand changement avec l'écoulement dû à l'accumulation de poudre. C'est le grand changement dans le flux de gaz qui peut mener à des vitesses de gaz élevées près de la paroi du HF résultant en pertes de chaleur plus élevées et usure des parois.
L'accumulation de poudre dans un lit compacté a été examinée expérimentalement et numériquement. Le travail expérimental dans un lit 2D avec particules de 3 mm et poudre de 0,075 mm a montré l'influence du chargement de poudre et de la vitesse superficielle du gaz sur l'accumulation dans une région correspondant au plancher et au nid d'oiseau de la raceway. L'influence de différentes formes de zone cohésive sur l'accumulation a aussi été montrée expérimentalement. L'analyse numérique montre beaucoup du même comportement d'accumulation que les données expérimentales. Elle a aussi montré l'influence significative de la taille de la poudre sur l'accumulation dans la zone deadman.
L'analyse numérique de l'influence de poudre fine (char non brûlé et coke fin) a montré que le char et le coke fin ayant différents diamètres et densités ont différents motifs d'écoulement, zones d'accumulation, et zones de réaction. La densité de la poudre générée a un effet significatif sur le motif d'écoulement surtout pour les grosses particules. À mesure que les particules deviennent plus grosses que 1 mm, leur tendance est de se déposer du flux gazeux ascendant et de descendre dans le deadman détériorant sa perméabilité. Tout char non brûlé est préférentiellement entraîné avec le flux gazeux vers la région supérieure où il réagit avec le MC qui goutte et/ou le gaz. Il y a des preuves de l'existence d'un nid d'oiseau avec une très haute teneur en fines. La quantité dépend de la qualité du coke et des niveaux PCI. Les grosses et lourdes fines de coke tendent à quitter le flux gazeux et s'accumuler dans la zone deadman avec un effet néfaste sur la perméabilité de la zone inférieure.
L'analyse numérique récente et l'échantillon physique ont confirmé que la quantité de char non brûlé accumulée dans la zone deadman est relativement faible et n'augmente pas avec l'augmentation du taux PCI. Ainsi, le char non brûlé a peu d'influence dans la partie inférieure et l'augmentation de la résistance de perméabilité. Il est plus probable que le dépôt de coke fin ait une influence plus significative sur la perméabilité du HF que le char non brûlé.
Influence des propriétés du coke
Il est souvent dit que le besoin de sinter et coke de haute qualité est essentiel pour atteindre des taux PCI élevés et maintenir une haute productivité. Il est le plus important d'améliorer la perméabilité globale du HF pour atteindre une haute productivité à taux PCI élevés. Normalement, les HF avec opérations PCI élevées utilisent du coke à haute résistance (indice tambour) et du sinter à faible SiO₂ et Al₂O₃ avec d'excellentes propriétés de réduction à haute température. Plusieurs HF asiatiques atteignent des productivités élevées avec taux PCI dépassant 200 kg/tMC en utilisant des matières premières de haute qualité.
Basé sur l'expérience industrielle, on a vu que la taille du coke de bosh augmente avec la résistance à froid (I40), avec la résistance à chaud (CSR), avec la taille grossière du coke, et diminue avec le taux PCI. Des résultats de ratissage de tuyère à « Corus Ijmuiden HF » ont montré qu'un point I40 résulte en 1,5 % plus de coke de bosh au-dessus de 40 mm. Il a été trouvé qu'il n'y a pas de relation entre le taux d'injection et la quantité de coke fin au niveau de la tuyère. Les données d'injection et I40 suggèrent une dégradation maximale du coke autour de 120 kg/tMC PCI.
Une étude examinant le comportement du coke dans la zone inférieure sous taux PCI élevés a trouvé que le char est préférentiellement consommé. Cela abaisse la concentration de CO₂ autour de la particule de coke et étend la couche de réaction du coke autour de la surface et vers l'intérieur. En présence de char injecté, la résistance à l'usure du coke a augmenté et le volume de pores total a augmenté. Cette résistance à l'abrasion accrue avec taux PCI élevés peut être la raison de l'augmentation de la taille du coke de bosh à taux PCI élevés.
L'analyse d'échantillons de coke prélevés au niveau tuyère a montré qu'à taux PCI élevés, les propriétés à haute température (CSR et CRI) ont un effet positif plus large sur la perméabilité que les propriétés de résistance à froid. Il semble que la perméabilité ne s'améliore pas après une valeur CSR d'environ 65-70 %.
Dans une étude avec données de plusieurs HF avec taux PCI supérieurs à 170 kg/tMC, les HF ont un indice de foyer (HI = CRI - 2,5 × CSR + 100 %) au-dessus de 97 %, bien qu'aucune relation claire entre HI et taux d'injection n'ait été trouvée. Il a aussi été observé que la productivité augmente avec HI. Il a été suggéré qu'à taux PCI élevés, le coke doit résister à l'abrasion (faible I10) et avoir un CSR élevé.
Dans une étude examinant l'influence de la qualité du coke sur la productivité, un indice global de qualité du coke a été développé. Cet indice donne une indication de la variation de chaleur au fond du HF et donc une idée de la perméabilité du foyer et de l'arbre. L'indice est défini par : Iglobal.coke = 0,5 × [(I40 - 3,42 × I10 + 100) + (CSR - 2,6 × CRI + 100)]. La variation de la variation de chaleur au fond peut être expliquée par la variation de Iglobal.coke. Cet indice est utilisé dans certaines usines pour déterminer la stratégie d'exploitation : si Iglobal.coke est bas, le taux d'injection et la production sont diminués. Il a été considéré que l'addition de charbon non brûlé aux fines de coke existantes mène à une perméabilité plus faible dans la zone deadman résultant en stabilité réduite du lit de coke.
Cependant, la perméabilité diminue avec l'augmentation du VM et de la gamme de taille plus fine du charbon pulvérisé. Une explication : comme la combustibilité augmente (VM accru et/ou broyage plus fin), il y a plus de combustion dans la tuyère donnant un plus grand volume de gaz injectés dans la raceway, menant à une plus grande impulsion de soufflage. Cette plus grande impulsion cause l'augmentation de la profondeur de la raceway et l'augmentation de la dégradation du coke de la raceway, menant à un entraînement accru de fines de coke.
Dans une étude examinant l'influence de l'énergie de soufflage sur la formation de la raceway, une relation linéaire entre l'énergie de soufflage et la profondeur de la raceway a été vue. Un modèle 2D montre une relation linéaire entre la vitesse de soufflage et la profondeur pour taille de coke et dimensions HF constantes. L'augmentation de l'instabilité du deadman et de la dégradation du coke due à l'impulsion accrue a été modélisée. Ces modèles montrent que la profondeur augmente linéairement avec la vitesse pour une résistance de coke constante.
En utilisant les données de diverses études, la variation de l'impulsion de soufflage avec la teneur en carbone du charbon injecté est estimée. Cela montre comment le rang du charbon injecté influence la génération de fines de coke. Un charbon HV typique produit jusqu'à deux fois plus de fines de coke qu'un charbon PCI FV dû à l'impulsion accrue résultant de la combustion des volatils dans la tuyère. Les données opérationnelles montrent qu'à des taux d'injection d'environ 170 kg/tMC, la perméabilité et la productivité augmentent quand la profondeur de la raceway est augmentée (impulsion plus élevée). L'expansion de la raceway réduit la zone deadman et augmente la zone où MC et scories peuvent descendre et où le flux de gaz peut monter.
En Europe, la résistance à froid du coke et au Japon, la résistance à chaud est utilisée comme paramètre pour surveiller la qualité du coke par de nombreuses usines opérant à taux PCI élevés. Il y a des preuves que la résistance du coke seule n'est pas suffisante pour prédire la dégradation due aux mécanismes physiques et chimiques.
Influence de la chimie des cendres de charbon sur la viscosité des scories
La viscosité des scories peut influencer la productivité du HF car la productivité est liée au phénomène d'inondation qui peut se produire dans la zone inférieure. La viscosité peut influencer négativement la perméabilité et le facteur d'inondation liquide. Des échantillons de tuyère d'un HF japonais ont donné un aperçu précieux de l'influence des cendres du charbon injecté sur les propriétés physiques des scories qui gouttent et la perméabilité de la région entourant la raceway pour haute productivité et opérations à taux PCI élevés.
Ces dernières années, plusieurs études ont porté sur la prédiction des viscosités des scories en raison de leur importance pour le comportement d'écoulement dans les HF. Dans une étude, un modèle de viscosité quasi-chimique a été développé pour des scories entièrement liquides dans le système Al₂O₃-CaO-FeO-MgO-SiO₂, montrant un bon accord entre données expérimentales et prédictions sur toute la gamme compositionnelle. La composition influence la température de liquidus dans les systèmes SiO₂-CaO-MgO-Al₂O₃. Une température critique des scories à laquelle la viscosité change abruptement a été décrite. À une basicité < 1,3, la température critique est ~1 340 °C et à basicité > 1,3, ~1 380 °C. La diminution de la teneur en MgO diminue la viscosité mais la température des scories est le facteur majeur.
Une étude en laboratoire a montré que le mélange de flux pulvérisés avec les cendres de coke et charbon réduit le point de fusion des scories de tuyère de plus de 200 °C. Simultanément, la viscosité est hautement améliorée. Dans une autre étude, les réactions à l'interface char non brûlé/fer ont été examinées. Il a été trouvé que la dissolution du carbone dans le fer liquide est influencée plus par la chimie de la couche de cendres formée à l'interface que par d'autres facteurs. Une augmentation de la silice ralentit la dissolution du carbone. La vaporisation du silicium peut se produire dans certains charbons. De plus, la formation de fer ferritique à la surface peut aussi ralentir la dissolution.
Les alcalis du coke ou PCI qui intéressent le plus les opérateurs de HF sont Na₂O et K₂O. Dans le HF, il y a une recirculation des alcalis car les vapeurs produites dans la section inférieure se condensent dans la région supérieure. Une charge alcaline élevée peut mener à la formation de scories (crânes) sur la paroi du HF menant à des irrégularités comme le pendage et le glissement. La teneur en chlore du charbon injecté peut augmenter la recirculation des alcalis. Le niveau de charge recirculante peut être contrôlé en ajustant le volume et la chimie des scories.
Les résultats d'une étude sur l'influence des alcalis indiquent que : basicité des scories diminuée, température du foyer diminuée, températures du gaz de gueulard augmentées, utilisation de charge à faible alcalis sont des facteurs importants pour le contrôle des alcalis. Le contrôle le plus efficace est de limiter l'apport d'alcalis à 2,0-2,5 kg/tMC. L'interaction principale des alcalis avec le coke se produit quand le coke traverse la zone de recirculation s'enrichissant en alcalis. Cela affaiblit le coke et le rend plus susceptible à la rupture. L'étendue dépend probablement du type de texture carbonée. Le coke perd ses alcalis en descendant à travers la zone haute température près de la raceway.
Avec la PCI, les alcalis du charbon injecté s'évaporent dans la raceway et se condensent dans la zone deadman à cause de la chute de température. Les valeurs maximales de teneur en alcalis sont autour de 2 m du nez de la tuyère. L'accumulation d'alcalis dans la zone deadman peut mener à des problèmes de perméabilité associés au flux de MC vers le foyer. Dans une étude sur l'effet du chlore et alcalis, il a été trouvé qu'une réduction des apports de chlore et alcalis améliorait la perméabilité du HF.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Injection de gaz de cokerie : booster l'efficacité du haut fourneau et réduire les émissions de CO2
- Facteurs clés influençant la consommation de coke dans les opérations de haut fourneau