



Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
Système de refroidissement du haut fourneau
Compte tenu de l'énorme investissement en capital nécessaire pour le rechargement des hauts fourneaux (HF), d'importants efforts ont été déployés par le passé pour prolonger la durée de campagne des HF. Les développements dans le processus de fabrication de la fonte au HF et les progrès en science des matériaux ont amélioré la productivité, la consommation de combustible, la qualité du produit et la durée de campagne du HF. Jusqu'aux années 1990, la durée d'une campagne de HF était principalement influencée par la durée de vie du bas du fourneau, c'est-à-dire la zone soumise à la charge thermique la plus élevée. Si le transfert de chaleur, les contraintes thermiques et la durée de vie de la campagne du fourneau ne sont pas analysés, cela peut entraîner la défaillance du HF.
Un refroidissement efficace est nécessaire pour équilibrer la charge thermique et l'usure associée du revêtement interne du fourneau, et pour protéger la coquille et ses éléments de refroidissement. Les systèmes de refroidissement d'un HF jouent un rôle clé dans la durée de campagne d'un HF et donc dans les coûts d'exploitation. Des éléments de refroidissement avec circulation d'eau sont installés entre la coquille du HF et le revêtement réfractaire dans la partie supérieure du fourneau pour protéger ces composants du rayonnement thermique.
Fritz W. Lurman, un expert renommé des HF de l'époque, a déclaré en 1892 : « indépendamment de l'utilisation de matériaux dits réfractaires, le meilleur moyen de maintenir les parois du HF est l'eau de refroidissement ». La fonction du système de refroidissement du HF est de refroidir la coquille du fourneau et d'empêcher la surchauffe et la perforation subséquente. Le système de refroidissement évacue l'excès de chaleur généré dans le HF qui autrement serait supporté par la coquille. Le système de refroidissement empêche ainsi l'augmentation de la température de la coquille et du revêtement. Il existe plusieurs méthodes pour le refroidissement de la coquille du HF.
Évolution historique des systèmes de refroidissement
Les systèmes de refroidissement des HF sont en développement depuis 1884. Au début (jusqu'aux années 1920), le refroidissement n'était appliqué qu'aux zones du creuset et du bosh. Dans les années 1930 et 1940, le refroidissement a également été étendu au fourneau. Simultanément, des méthodes de refroidissement externe comme le refroidissement par aspersion et par chemise de la coquille du fourneau ont été essayées. Cette méthode reposait sur l'extraction de la chaleur à travers la coquille du fourneau vers le fluide de refroidissement, générant de fortes contraintes thermiques pendant le transfert de chaleur et compromettant ainsi l'intégrité de la coquille.
Par le passé, en plus de ses propres refroidisseurs, la partie de la coquille adjacente au creuset et au fond du fourneau était également refroidie dans certains fours à l'extérieur par aspersion d'eau. De plus, à une époque antérieure, des caissons de refroidissement de différentes tailles, nombres et conceptions étaient utilisés pour transférer la chaleur du fourneau vers un fluide de refroidissement en conjonction avec le refroidissement externe (refroidissement par aspersion, double coquille).
Refroidisseurs à lames (staves) en fonte
Les HF avec lames de refroidissement en fonte fonctionnent depuis le milieu des années 1900. Une lame est un dispositif de refroidissement comportant un ou plusieurs canaux d'eau internes, installé en nombre sur la surface interne d'un HF pour protéger sa coquille en acier du gaz à haute température et de la charge fondue dans le fourneau, et pour maintenir le profil à l'intérieur du fourneau. Les trois propriétés principalement requises d'une lame sont : (i) longue durée de vie et fiabilité, (ii) capacité de refroidissement appropriée, et (iii) capacité d'isolation thermique.
La première est la longue durée de vie et la fiabilité. Comme il est impossible de réparer une lame depuis l'extérieur du HF en raison de sa structure, un travail de remplacement important est nécessaire lorsque les lames sont endommagées. Les lames endommagées ont de graves effets néfastes sur les opérations du HF, provoquant un long arrêt de soufflage et une chute de température à l'intérieur du fourneau due à une fuite d'eau, ou une modification du profil pouvant entraîner une défaillance opérationnelle. Pour cette raison, une longue durée de vie stable est nécessaire pour les lames.
La seconde est la capacité de refroidissement appropriée. Pour protéger la coquille du gaz à haute température d'environ 1 200 °C et des matériaux liquides, une capacité de refroidissement appropriée des lames est nécessaire. Comme une forte capacité de refroidissement est nécessaire pour refroidir la partie du fourneau entre le bosh et la partie inférieure du fourneau qui est exposée à haute température, une lame en cuivre est utilisée pour cette partie dans plusieurs cas.
La troisième est la capacité d'isolation thermique. Un HF dans lequel l'oxyde de fer est réduit et fondu à haute température doit avoir une structure d'isolation thermique pour ne pas gaspiller l'énergie thermique. D'autre part, comme décrit ci-dessus, les lames sont refroidies pour maintenir le profil à l'intérieur du HF et pour protéger la coquille. Elles retirent donc l'énergie thermique du gaz et des matériaux à haute température. Le retrait de chaleur par une lame implique une consommation équivalente de combustible (coke), augmentant directement le taux d'agent réducteur (RAR). Une augmentation du RAR peut à son tour entraîner une augmentation des émissions de dioxyde de carbone et augmenter le prix de revient de la fonte. Pour cette raison, les lames doivent avoir une isolation thermique appropriée (restriction de l'évacuation de chaleur), c'est-à-dire la capacité de minimiser l'énergie thermique prélevée à l'intérieur du fourneau, ainsi qu'une capacité de refroidissement appropriée. Conventionnellement, des briques à faible conductivité thermique sont incorporées à l'avant d'une lame en fonte pour obtenir à la fois la capacité de refroidissement et l'isolation thermique. Pendant ce temps, une lame en cuivre est utilisée pour former une couche d'isolation thermique à partir de matériau semi-liquide situé devant les lames en refroidissant ce matériau avec la forte capacité de refroidissement pour le faire adhérer à la surface interne des lames.
Développement des lames de refroidissement
Les lames de refroidissement ont commencé à être développées vers le milieu des années 1900. Le refroidissement par lames en fonte était à l'origine une découverte de l'ex-Union soviétique, d'où il s'est propagé initialement vers l'Inde et le Japon. Dans les années 1970, les lames de refroidissement en fonte ont acquis une acceptation mondiale. Depuis l'introduction des lames de refroidissement en fonte, les travaux de développement du refroidissement des HF se sont accélérés et aujourd'hui une grande variété de refroidisseurs tels que refroidisseurs à plaques, refroidisseurs cigares, etc. sont disponibles pour le refroidissement interne de la coquille du fourneau afin de s'adapter aux conditions extrêmes de contrainte dans un HF moderne de grande capacité et haute performance. L'avantage du refroidissement par lames par rapport au refroidissement par plaques plates est l'effet de refroidissement « couverture » des lames par rapport à l'effet de refroidissement « point par point » des plaques plates et des refroidisseurs cigares. Cela assure une performance de refroidissement plus uniforme.
Pour la majorité des HF de grande capacité fonctionnant aujourd'hui, les ingénieurs concepteurs ont opté pour l'utilisation de lames pour le système de refroidissement car elles permettent un refroidissement intensif et, surtout, uniforme du fourneau. Classiquement, les lames sont fabriquées en fonte nodulaire, coulée autour des tuyaux d'eau de refroidissement. Elles sont installées sur toute la coquille du fourneau, de la plaque de fond jusqu'à la gorge. Cependant, les lames sont fréquemment soumises à de lourdes contraintes causées par de fortes charges thermiques, particulièrement dans les zones du bosh et du ventre, ce qui peut limiter la durée de la campagne du fourneau. Cela peut entraîner la perte de tout le corps de la lame, ne laissant que les tuyaux conducteurs d'eau. On pense que tant la conductivité thermique du matériau en fonte que le transfert de chaleur entre la tuyauterie et le corps coulé peuvent être le problème. Même avec les meilleurs systèmes de refroidissement connus, la zone inférieure de la coquille restait le point faible du HF.
Lames en cuivre : une avancée majeure
Les lames étaient conventionnellement fabriquées en fonte, mais la viabilité de leur fabrication en cuivre, qui a une excellente conductivité thermique, a été confirmée en Allemagne vers le milieu des années 1990, et depuis, les lames en cuivre sont utilisées pour plusieurs HF. En 1993, les lames en cuivre ont été introduites pour la première fois en Allemagne au HF n°2 de Thyssen Krupp à Schwelgern et au HF « B » à Salzgitter. La production de lames en cuivre, en utilisant soit des passages d'eau percés à la place de tuyaux, soit en prévoyant des canaux appropriés lors du coulage des dalles de cuivre, s'est avérée être une étape significative dans la conception des HF modernes.
La théorie selon laquelle la conductivité thermique élevée du cuivre entraîne une dissipation accrue de la chaleur du processus a été réfutée. La conductivité élevée du cuivre entraîne de basses températures de surface et une formation rapide d'une mince couche qui réduit l'évacuation de chaleur du fourneau. L'effet de refroidissement est si intense qu'une couche protectrice se forme en quelques minutes, même devant une lame non protégée. Des résultats récents ont montré que le niveau de chaleur évacuée du fourneau est même inférieur à celui observé avec des lames en fonte.
L'effet isolant de ces couches maintient les pertes de chaleur au minimum. Pour cette raison, lorsque le HF n°2 de Stahlwerke Bremen a été rechargé, aucun matériau réfractaire permanent n'a été installé devant les lames au-dessus des tuyères. Seule une mince couche de protection projetée a été appliquée. Ces lames se sont avérées si performantes qu'aujourd'hui l'utilisation de lames en cuivre dans la zone de forte charge thermique est la technologie de pointe pour les HF. Le bas du fourneau n'est plus considéré comme un facteur limitant la durée de campagne du HF. Au contraire, l'état du creuset dicte la durée de campagne du HF. Les lames de refroidissement en cuivre actuelles isolent la coquille externe de la chaleur de processus générée dans les fours fortement sollicités. Pourtant, selon leur position dans le HF, elles sont soumises à des niveaux différents de charge thermique.
Formation du skull : clé du succès
La clé d'un fonctionnement réussi d'un système de refroidissement dans des HF à forte charge thermique est la formation d'un skull (croûte) sur la face chaude de l'élément de refroidissement. Ce skull est composé de vapeurs condensées, de laitier solidifié et de métal qui s'attache à la surface de l'élément de refroidissement par éclaboussures, goutte-à-goutte et gel. L'épaisseur peut varier jusqu'à 20 mm. La stabilité du skull dépend principalement de la capacité de refroidissement et de la capacité d'adhérence mécanique de l'élément de refroidissement auquel il adhère. La sévérité du flux de gaz au niveau de la paroi affecte également la rétention du skull. Le skull est un isolant naturel si sa teneur en métal est faible. Pendant les périodes de charge thermique extrême (jets de gaz à haute température ou perturbations du processus), le skull peut se détacher, puis se reformer par la suite. La chute et la reconstruction des skulls provoquent des fluctuations significatives des charges thermiques sur la paroi du fourneau avec des charges de pointe dans la gamme de 300 000 à 500 000 W/m².
Par conséquent, la conception du revêtement et du refroidissement doit normalement être capable de gérer de telles charges thermiques pour éviter les défaillances prématurées. Des investigations détaillées ont révélé que plus l'efficacité de refroidissement de l'élément de refroidissement est élevée, plus le skull est stable et plus il adhère longtemps à l'élément de refroidissement en conservant ses propriétés isolantes et protectrices. Le résultat est que les systèmes de refroidissement à haute efficacité entraînent normalement des pertes de chaleur globales plus faibles du fourneau.
Refroidissement de la zone de manteau
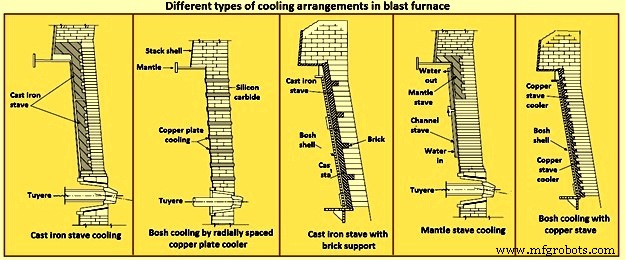
Alors que la majorité des HF sont de type autoportant sans supports sur la coquille du fourneau, certains designs de fourneaux intègrent un manteau où le fourneau est soutenu au niveau du sol soit par des colonnes en acier, soit en béton. L'utilisation d'un manteau élimine normalement la zone du ventre. Le manteau est une partie intégrante de la conception du fourneau de ces fours et doit être protégé contre la surchauffe dans les mêmes conditions que celles rencontrées dans la zone du ventre des HF autoportants. Le refroidissement du revêtement du fourneau dans la zone du manteau en utilisant des plaques en cuivre est difficile en raison de l'accès limité pour le remplacement et de la longueur des refroidisseurs à plaques nécessaire. L'utilisation de lames dans cette zone a l'avantage d'offrir une couverture de refroidissement complète du manteau. La figure 1 montre l'arrangement de refroidissement par lames au niveau du manteau ainsi que les différents types d'arrangements de refroidissement dans les HF.
Fluctuations de charge thermique dans les HF modernes
Les HF modernes peuvent avoir des taux de production supérieurs à 3 tonnes de fonte par mètre cube de volume utile par jour. Ce niveau de productivité dans le HF est atteint en utilisant des matériaux de charge améliorés, des techniques de distribution de charge, le contrôle de processus, des températures de vent chaud élevées, l'enrichissement en oxygène et l'injection de combustible auxiliaire. Cependant, ces pratiques de haute productivité entraînent des charges thermiques élevées et des fluctuations de charge thermique agissant sur les parois du HF. Bien que la zone spécifique et l'ampleur des charges de pointe puissent varier considérablement entre les fours, les zones du ventre et du bas du fourneau rencontrent normalement les fluctuations de chaleur les plus élevées, comme le montre la figure 2.
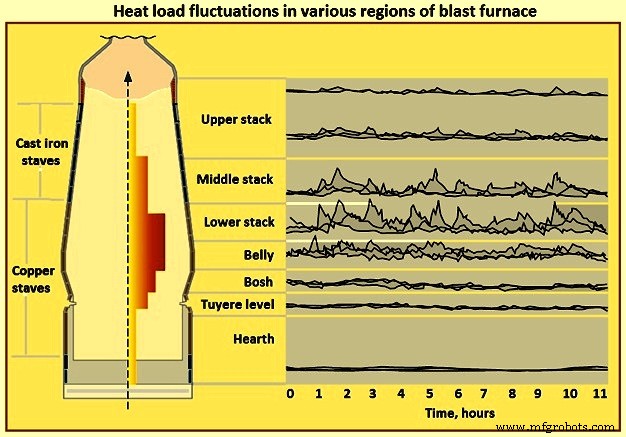
La zone dans laquelle la charge thermique la plus élevée est subie est étroitement liée à la position et à la forme de la zone cohésive et au schéma de chargement spécifique du fourneau. La cause majeure des fortes fluctuations de chaleur est l'irrégularité des jets de gaz à haute vitesse qui s'évacuent vers les parois du fourneau à travers les fentes de coke dans la charge. Les températures élevées et fluctuantes sont les principales charges que les éléments de refroidissement dans les HF doivent supporter. La composition et la qualité de la charge ont été observées comme affectant considérablement les charges thermiques et les fluctuations de chaleur. Une charge de HF avec plus de 70 % de sinter peut entraîner des charges de pointe de 100 000 à 200 000 W/m², tandis qu'une charge avec un pourcentage élevé de granulés ou de minerai en morceaux peut générer des charges de pointe de plus de 400 000 W/m². Selon la charge thermique attendue, différents éléments de refroidissement doivent être appliqués. Le tableau 1 donne un aperçu des différents designs de refroidissement et réfractaires avec leurs capacités maximales de charge de pointe.
| Tableau 1 : Aperçu des différents designs de refroidissement et réfractaires avec leurs capacités maximales de charge de pointe | |
|---|---|
| Design | Charge de pointe en W/m² |
| Refroidisseurs à plaques avec réfractaires alumineux | 50 000 |
| Lames en fonte, première génération | 100 000 |
| Lames en fonte plus épaisses avec circuits d'eau de refroidissement multiples | 200 000 |
| Refroidisseur à plaques, espacement rapproché (300 mm) avec réfractaires spéciaux | 400 000 |
| Lames en cuivre haute performance | 500 000 |
Il est important de souligner ici que cette charge thermique de pointe est le facteur déterminant principal pour la survie à long terme du revêtement du fourneau ou des éléments de refroidissement.
Types d'éléments de refroidissement
Les divers éléments de refroidissement développés pour le système de refroidissement du HF sont : (i) lames en fonte de différentes générations, (ii) refroidisseurs à plaques en cuivre à espacement dense, (iii) refroidisseurs cigares, et (iv) lames de refroidissement en cuivre. Ces éléments de refroidissement sont décrits ci-dessous.
Lames de refroidissement en fonte
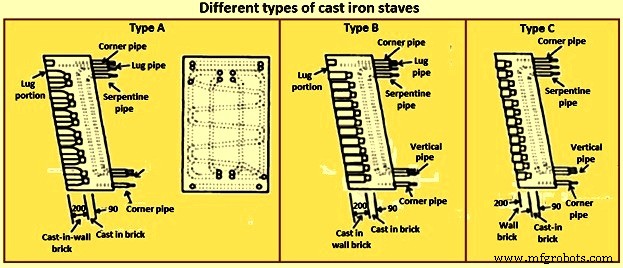
Pour les lames de refroidissement en fonte, de la fonte grise lamellaire perlité alliée était initialement utilisée, mais elle a été remplacée de nos jours par de la fonte ductile ou nodulaire, car elle est moins sujette aux fissures à des températures supérieures à 760 °C. Récemment, des lames en acier coulé en remplacement des lames en fonte ont également été testées avec succès. L'effet de refroidissement des lames en fonte est déterminé par la taille et la forme des tubes d'eau de refroidissement à l'intérieur du refroidisseur à lame. Les dimensions typiques des lames en fonte consistent en 1,8 à 2,4 m de longueur, 0,8 à 1,1 m de largeur et 0,25 à 0,6 m d'épaisseur. Différents types de lames de refroidissement en fonte sont montrés à la figure 3. Les refroidisseurs de type C sont beaucoup plus minces et sont conçus pour économiser l'espace à l'intérieur du fourneau afin d'augmenter son volume utile.
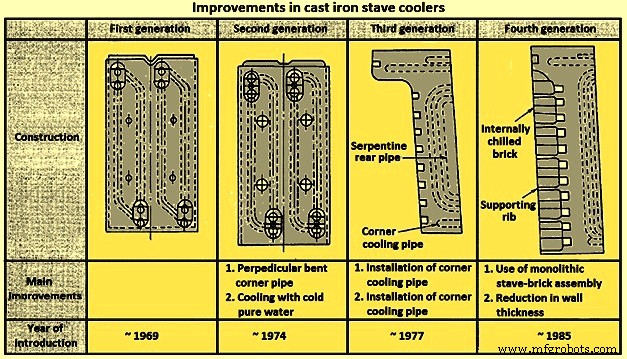
Depuis l'acquisition de la technologie des lames en fonte de l'ex-Union soviétique en 1969, les Japonais ont apporté diverses améliorations pour renforcer la durabilité des lames. Celles-ci incluent le resserrement de l'espacement des tuyaux et l'installation de tuyaux de refroidissement d'angle et de tuyaux serpentins arrière. Les lames de quatrième génération se caractérisent par le fait qu'elles ont deux plans de refroidissement, quatre tubes verticaux dans le plan côté chaud et un tube serpentin sur le plan côté froid. Les lames sont équipées de nez refroidis et/ou de supports pour le maintien des matériaux réfractaires. De plus, les angles des lames sont intensivement refroidis. Les matériaux réfractaires sont coulés dans des trous de support spéciaux dans les lames. Les améliorations apportées de la première à la quatrième génération de lames de refroidissement en fonte sont montrées à la figure 4.
Les lames en fonte dans les zones du bosh et du fourneau du HF ont une durée de vie moyenne d'environ 8 à 10 ans. Les lames en fonte échouent généralement en raison de la perte de matériau en fonte et de l'exposition de la bobine de tuyaux interne. La fonte se fissure en service en raison des fortes charges thermiques auxquelles elle est exposée. Des espaces aléatoires entre les tubes de refroidissement et la fonte réduisent la quantité de chaleur évacuée. De plus, la différence entre les coefficients de dilatation thermique des matériaux du tube et du refroidisseur proprement dit peut provoquer la séparation de la fonte du tube et la destruction du refroidisseur. L'utilisation de refroidisseurs en fonte dans lesquels les tubes sont plus proches de la fonte complique la conception de la coquille sans nécessairement augmenter la durée de vie du système de refroidissement.
Le mécanisme de défaillance des lames en fonte sous de fortes charges thermiques fluctuantes est dû à la faible conductivité thermique (environ 45 W/m·K) de la fonte. Les lames en fonte ont une efficacité de refroidissement inférieure comparée aux lames en cuivre en raison de la conductivité relativement faible de la fonte et de la présence d'une couche isolante. Cette couche crée une barrière thermique entre le tube refroidi à l'eau et le corps de la lame en fonte, réduisant le transfert de chaleur. Un transfert de chaleur inefficace entraîne une température de face chaude de la lame en fonte considérablement plus élevée (plus de 700 °C) et une déformation thermique subséquente de la lame en fonte. Le corps en fonte subit également une transformation de volume de phase à des températures élevées, entraînant une fissuration par fatigue, une perte de matériau du corps de la lame et l'exposition des tuyaux de refroidissement en acier directement à la chaleur du fourneau.
Refroidisseurs à plaques plates en cuivre
Les refroidisseurs à plaques plates en cuivre, comme leur nom l'indique, sont des plaques plates disposées horizontalement dans la coquille du fourneau. Ces refroidisseurs à plaques plates ont été utilisés dans presque tous les HF européens. Ces refroidisseurs sont soit soudés, soit coulés en cuivre électrolytique. Avec ce dernier, il n'y a alors pas de problèmes aux joints de soudure et il y a une plus grande uniformité des propriétés du matériau sur l'ensemble de l'élément de refroidissement. Ce type de refroidisseur est normalement utilisé dans la zone du bosh jusqu'au bas du fourneau inclus. Il est normalement conçu pour maintenir des vitesses d'eau élevées dans tout le refroidisseur, assurant ainsi un coefficient de transfert de chaleur à la fois uniforme et élevé. Des refroidisseurs à plaques plates en cuivre typiques sont montrés à la figure 5.
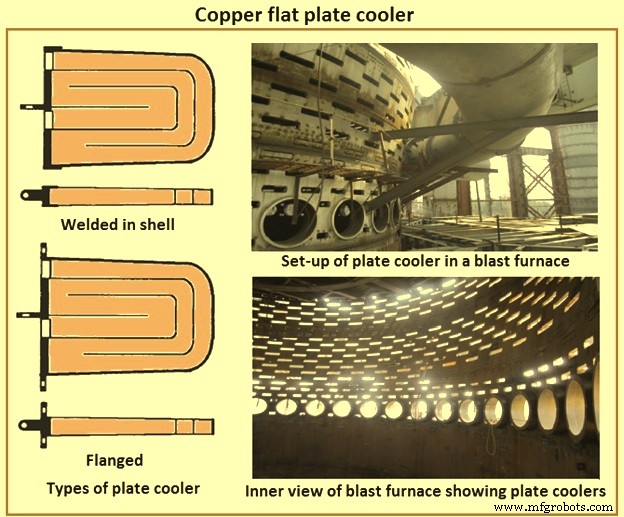
Les dimensions normales des plaques des refroidisseurs à plaques plates en cuivre consistent en 0,5 à 1,0 m de longueur, 0,4 à 0,8 m de largeur et une hauteur d'environ 75 mm. L'espacement vertical des refroidisseurs est de 0,3 à 0,6 m. Dans les zones à fortes charges thermiques, particulièrement dans les zones du bosh et du bas du fourneau, l'espacement est fréquemment réduit à 0,25 m. Les refroidisseurs à plaques en cuivre ont une plus grande uniformité des propriétés du matériau sur l'ensemble de l'élément de refroidissement. Dans les régions du HF soumises à des dommages mécaniques, la face avant des éléments de refroidissement est normalement renforcée avec des matériaux spéciaux. Ces refroidisseurs sont majoritairement soudés à la coquille du HF pour assurer une étanchéité au gaz. Les refroidisseurs à plaques plates en cuivre ont normalement plusieurs canaux avec une ou deux chambres indépendantes. Des pertes de charge d'eau minimales sont assurées tant dans la tuyauterie que dans l'élément lui-même.
L'un des designs de refroidisseur à plaques plates en cuivre comporte six passes avec une seule chambre. Ces refroidisseurs sont conçus pour maintenir des vitesses d'eau élevées dans tout le refroidisseur, assurant ainsi un coefficient de transfert de chaleur uniforme et élevé.
La défaillance des refroidisseurs à plaques en cuivre est attribuée à quatre mécanismes de défaillance : (i) flèche, (ii) défaillances des soudures de tuyaux, (iii) défaillances des soudures de bouchons, et (iv) abrasion de la face. Une comparaison entre refroidisseur à plaques en cuivre et lame de refroidissement en fonte est donnée au tableau 2.
| Tableau 2 : Comparaison entre systèmes de refroidissement | |||||
|---|---|---|---|---|---|
| Description | Unité | Refroidisseur à plaques en cuivre | Lame de refroidissement en fonte | ||
| Moyenne | Maximum | Moyenne | Maximum | ||
| Surface de refroidissement spécifique par m² de coquille | m²/m² | 1-2 | 2,5 | 0,8-1 | 1-2 |
| Débit d'eau de refroidissement spécifique par m² de coquille | m³/h | 5-10 | 3-5 | ||
| Vitesse typique de l'eau de refroidissement | m/s | 0,5-1 | 2-2,5 | 1-1,2 | 2,5-3 |
Refroidisseurs cigares
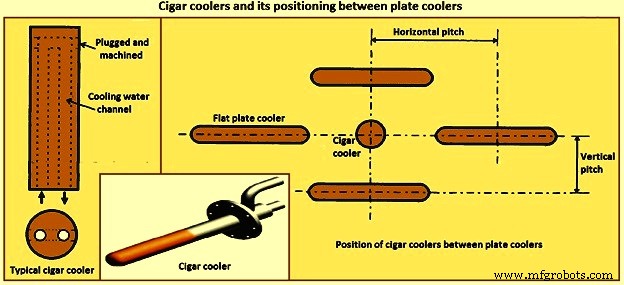
Les refroidisseurs cigares sont utilisés pour un refroidissement plus intensif ou avec un espacement insuffisant des refroidisseurs à plaques plates existants. Ils sont également connus sous le nom de chemises en cuivre. Les refroidisseurs cigares sont utilisés dans les zones ouvertes entre les refroidisseurs à plaques plates lorsque un refroidissement plus intensif est nécessaire ou s'il y a un espacement insuffisant des refroidisseurs à plaques plates existants. Ils sont aussi parfois utilisés pour des améliorations du système de refroidissement existant pendant une campagne. Le refroidisseur cigare est normalement usiné à partir d'une barre de cuivre massif pour former un noyau cylindrique et un canal unique est ajouté par perçage et bouchage.
Les refroidisseurs cigares sont normalement insérés sur les axes centraux entre les refroidisseurs à plaques plates adjacents sur un plan horizontal et vertical. Pour l'installation d'un refroidisseur cigare, un trou cylindrique est normalement percé à travers la coquille du fourneau et le revêtement réfractaire existant avec une foreuse à carottage. L'utilisation de refroidisseurs cigares dans les zones du bosh, du ventre et du bas du fourneau augmente la surface du système de refroidissement. Comme cette zone du HF a la température et les fluctuations de température les plus élevées, l'utilisation de refroidisseurs cigares peut augmenter la résistance du revêtement réfractaire aux mécanismes d'attaque chimique et mécanique. Cependant, comme l'utilisation de refroidisseurs cigares entraîne une augmentation des ouvertures dans le fourneau, il est nécessaire de vérifier la résistance de la coquille avant son utilisation. Un refroidisseur cigare typique et son positionnement entre les refroidisseurs à plaques vu de l'extérieur de la coquille du HF sont montrés à la figure 6.
Lames en cuivre
Compte tenu du vaste investissement en capital nécessaire pour le rechargement des HF, de grands efforts ont été faits pour prolonger la durée de campagne des HF. La technologie des lames en cuivre est l'un des produits de ces efforts.
La lame en fonte, en raison de ses caractéristiques matérielles, cause une détérioration du matériau dans la partie inférieure du haut fourneau, qui est exposée à une forte charge thermique. Cela a rendu difficile d'atteindre une durée de vie stable de 20 ans en utilisant la lame en fonte. En tant que moyen de refroidissement alternatif à la lame en fonte compte tenu de la forte charge thermique, la lame en cuivre laminée a été développée. Ce type de lame est fabriqué à partir d'une plaque de cuivre laminée sur laquelle des trous sont percés et des tuyaux d'alimentation et d'évacuation d'eau sont soudés pour former des canaux d'eau. L'utilisation de lames en cuivre laminées a commencé en Allemagne au milieu des années 1990 et s'est étendue aux HF de plusieurs pays.
D'autres lames en cuivre développées à ce jour incluent les lames en cuivre coulé avec canaux d'eau formés à l'aide d'un noyau dans le processus de coulée, et les lames en cuivre avec tuyaux Monel coulés, avec canaux d'eau formés à l'aide de tuyaux Monel pliés en forme de canal et coulés.
Les lames en cuivre ont été utilisées pour la première fois dans les HF à la fin des années 1970 comme meilleur élément de refroidissement de paroi pour forte charge thermique. À mesure que la productivité des HF s'intensifiait et que les objectifs de durée de campagne souhaités augmentaient à 20 ans, il est devenu évident que les lames en cuivre avaient le meilleur potentiel pour répondre ou dépasser ces exigences. Bien que l'utilisation des lames en cuivre soit devenue prévalente au milieu des années 1990, la majorité des installations datent de l'an 2000 ou après. Le développement des lames en cuivre a été mené à la fois au Japon et en Allemagne pour une utilisation dans la région du bosh, du ventre et du bas du fourneau afin de faire face aux fortes charges thermiques et aux grandes fluctuations de température. Alors que le Japon a opté pour les lames en cuivre coulé, les lames en cuivre allemandes sont des plaques de cuivre laminées ayant des tolérances externes serrées et avec perçage pour les passages de refroidissement. Les lames en cuivre percées et bouchées sont généralement conçues pour quatre tuyaux d'eau en ligne droite en haut et quatre tuyaux d'eau en ligne droite en bas. Les matériaux pour les bobines de tuyaux internes incluent le Monel, le cuivre ou l'acier. Contrairement aux lames en fonte, les lames en cuivre sont conçues pour être liées au tuyau de refroidissement.
Le canal d'eau d'une lame en cuivre était formé principalement en perçant un trou dans une plaque de cuivre laminée et en soudant des tuyaux d'eau aux extrémités du trou, et parfois par coulée en utilisant un noyau en sable jetable, mais le travail de soudure du cuivre était indispensable dans les deux cas. Bien que les lames en cuivre conventionnelles se soient avérées excellentes en capacité de refroidissement, leur fabrication nécessitait plusieurs étapes de travail, et donc elles étaient coûteuses.
Actuellement, le type de lame en cuivre le plus populaire est la lame en cuivre laminée, dont le processus de fabrication implique le perçage de trous sur une plaque de cuivre. Les extrémités des canaux d'eau de cette lame sont bouchées par soudage. La lame en cuivre avec tuyaux en acier coulés, qui a été développée, est fabriquée en coulant des tuyaux en acier pliés dans le cuivre, un processus de fabrication complètement différent de celui de la lame en cuivre laminée conventionnelle. Cette méthode de fabrication unique a permis d'atteindre une haute efficacité énergétique et une longue durée de vie des HF, ce qui ne peut pas être réalisé avec la lame en cuivre laminée.
Problèmes des lames en cuivre laminées et solutions
Les lames en cuivre laminées présentent parfois trois problèmes : (i) déformation, (ii) fissuration des soudures due à la fatigue thermique, et (iii) usure. Le premier problème est la déformation. Les lames en cuivre laminées se déforment en raison de la différence de dilatation thermique entre la surface interne de la lame, exposée au gaz à haute température, et la surface externe de la lame qui est refroidie. Elles sont sérieusement déformées lorsque une lame est trop longue ou lorsque les positions des boulons de fixation ne sont pas appropriées. Une telle déformation peut causer l'usure d'une partie saillante et la rupture d'une soudure en raison du gaz à haute température s'écoulant vers les joints et les faces arrière des lames. Le second problème est la fissuration des soudures. En raison de la fatigue thermique, cela se produit car les soudures des lames en cuivre laminées sont soumises à des contraintes thermiques répétées. En raison de la fluctuation de température, les lames en cuivre laminées entraînent fissuration et rupture. Le troisième problème est l'usure. Le minerai de fer, le sinter et le coke ont une dureté supérieure à celle du cuivre. Ces matériaux usent les lames en cuivre lorsqu'ils contactent la surface de la lame et descendent. En général, le taux d'usure d'une lame en cuivre dépend de la force de contact et de la vitesse de descente du matériau en contact avec la surface de la lame, de la dureté du cuivre et du matériau, et de la forme du matériau.
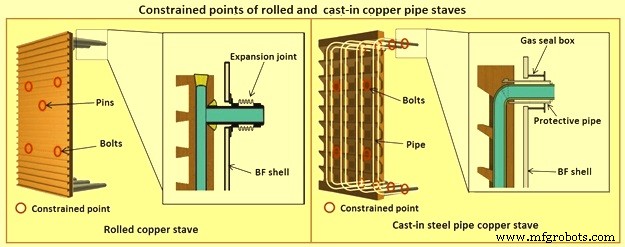
Le développement de la lame en cuivre coulée a pris en compte les aspects suivants. Selon le premier aspect, pour la prévention de la déformation, une conception appropriée de la longueur de la lame et des points de contrainte des boulons est importante. Le premier aspect est que l'utilisation de la lame en cuivre avec tuyaux en acier coulés avec sa propre conception est bénéfique pour réduire efficacement le risque de déformation. La figure 7 montre les points de contrainte d'une lame en cuivre laminée et de la lame en cuivre avec tuyaux en acier coulés. Une lame en cuivre laminée est contrainte à la coquille par des boulons de montage et des goupilles. Pour éviter que la soudure à la base d'un tuyau montant ne soit endommagée par les contraintes, la tuyauterie montante est connectée à la coquille par un joint de dilatation. En raison de cette structure, les extrémités supérieure et inférieure de la lame sont librement déplaçables, ce qui rend la lame facilement déformable. La forte charge thermique appliquée répétitivement à la lame en cuivre au cours des fluctuations des opérations du HF, etc., cause une accumulation progressive de déformation plastique, et résulte en une grande déformation. Il y a des cas où la déformation à l'extrémité supérieure a atteint 50 mm ou plus et une soudure a été rompue, sous la condition d'une lame trop longue, d'une position de boulon inappropriée, ou d'une charge thermique élevée dépassant la condition de conception.
Une haute fiabilité et de faibles coûts de fabrication sont réalisés dans le cas de la lame en cuivre avec tuyaux en acier coulés par une technologie de coulée pour incorporer un tuyau en acier dans une coulée de cuivre appliquée à la production de la nouvelle lame en cuivre. Cette technologie de coulée a été développée sur la base de la fabrication des lames en fonte. La nouvelle lame en cuivre avec tuyau en acier incorporé a les avantages de : (i) haute capacité de refroidissement puisque la coulée de cuivre de haute pureté assure une capacité de refroidissement aussi élevée que celle d'une lame en cuivre conventionnelle, (ii) haute fiabilité puisque l'incorporation d'un tuyau en acier dans une coulée de cuivre élimine la soudure du cuivre dans la formation d'un canal d'eau et la possibilité de fuite d'eau, (iii) grande flexibilité de conception puisque la fabrication par coulée et incorporation d'un tuyau en acier permet une flexibilité bien plus grande dans la conception de la lame que celle des lames en cuivre conventionnelles en termes de forme de la lame et d'arrangement du canal d'eau, et (iv) faibles coûts.
La lame en cuivre avec tuyaux en acier coulés a les caractéristiques de résistance à la déformation suivantes. Comme montré à la figure 7, pour la lame en cuivre avec tuyaux en acier coulés a, des boîtes d'étanchéité au gaz en plus des boulons qui sont utilisés pour fixer les tuyaux de protection aux extrémités de la lame. Cela applique la contrainte de déplacement aux extrémités supérieure et inférieure de la lame. De plus, comme le tuyau de protection est coulé dans le corps de la lame en cuivre, aucune soudure avec risque de rupture n'est utilisée.
De plus, la lame en cuivre avec tuyaux en acier coulés utilise des tuyaux en acier, qui sont plus rigides que le cuivre et servent d'ossature. L'utilisation de tuyaux en acier fournit une structure plus résistante à la déformation que les lames en cuivre conventionnelles. La surface interne de la lame en cuivre avec tuyaux en acier coulés est rendue bosselée. Comme les lames en cuivre laminées ont une forme de section transversale rectangulaire, la température augmente aux emplacements sur la surface interne de la lame éloignés des canaux d'eau. En revanche, la lame en cuivre avec tuyaux en acier coulés utilise une surface bosselée pour rendre la distance entre la surface interne de la lame et chaque canal d'eau pratiquement constante autour du canal d'eau. Cela permet à la surface interne de la lame d'être uniformément refroidie. Un tel refroidissement uniforme réduit à son tour la différence de température entre les surfaces interne et externe de la lame, et supprime les contraintes thermiques et la déformation.
En outre, sous forte charge thermique, une déformation plastique de compression est causée sur la surface interne de la lame d'une lame en cuivre laminée par la différence de température entre les surfaces interne et externe de la lame, ce qui peut entraîner une déformation de la lame. En revanche, la surface interne de la lame en cuivre avec tuyaux en acier coulés est isolée à chaque bosse, ce qui rend les contraintes de compression moins susceptibles d'agir sur la lame et supprime la déformation plastique. Ainsi, la surface bosselée de la lame en cuivre avec tuyaux en acier coulés réduit les contraintes et déformations qui agissent sur la lame, et supprime la déformation. De plus, comme la lame en cuivre avec tuyaux en acier coulés forme les canaux d'eau en utilisant des tuyaux en acier, le soudage par bouchage ou la soudure de connexion de tuyaux, qui sont indispensables pour la fabrication des lames en cuivre laminées, ne sont pas nécessaires. En évitant l'utilisation de soudure, qui sont des parties structurellement faibles, le risque de rupture des soudures peut être éliminé.
Les lames en cuivre préviennent l'usure par les scories formées en utilisant leur forte capacité de refroidissement, évitant ainsi le contact direct avec le matériau descendant devant la lame. Cependant, une telle accrétion tombe fréquemment en raison des fluctuations pendant les opérations du fourneau. Sans accrétion, l'usure d'une lame en cuivre dépend de la force de contact et de la vitesse de descente du matériau devant la lame, de la dureté du cuivre et du matériau, et de la forme du matériau. Compte tenu de cela, les contre-mesures contre l'usure réalisables pour une lame incluent la réduction de la force de contact et de la vitesse de descente du matériau lorsqu'il n'y a pas d'accrétion, en plus de la rétention stable de l'accrétion, ainsi que l'empêchement de la réduction de la dureté du cuivre. Alors que les rainures pour les lames en cuivre laminées sont formées par usinage, la lame en cuivre avec tuyaux en acier coulés forme des nervures par coulée intégrale, permettant de former des formes de nervures comme souhaité. Basé sur cette caractéristique, la lame en cuivre coulée a normalement une structure de nervures orientées vers le haut avec résistance à l'usure. La dureté du cuivre dépend de la capacité de refroidissement.
S'il n'y a pas d'accrétion sur la surface interne du fourneau d'une lame en cuivre laminée, le matériau une fois entré entre les nervures bouge à peine car les nervures sont petites. Par conséquent, le matériau devant la lame descend sans être influencé par les nervures. En revanche, comme les nervures de la lame en cuivre avec tuyaux en acier coulés font face vers le haut et sont grandes, le matériau qui est entré entre les nervures est déchargé à nouveau dans le fourneau, créant un flux (transfert de charge). À ce moment, le matériau est déchargé vers le haut. Ce flux ascendant repousse le matériau devant la lame vers le fourneau, réduisant la force de contact et la vitesse de descente du matériau aux pointes des nervures.
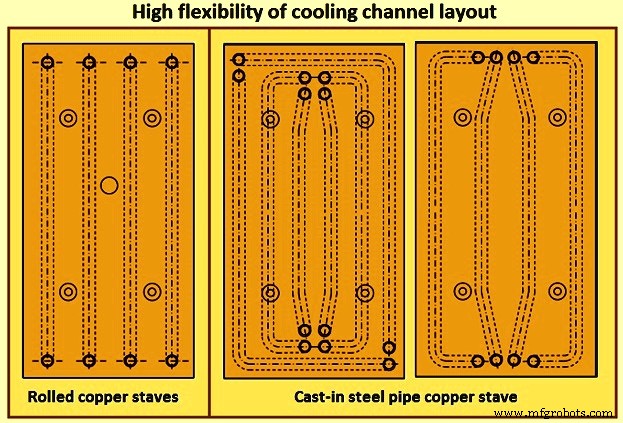
En plus des avantages techniques pour prolonger la durée de vie et économiser l'énergie, la lame en cuivre avec tuyaux en acier coulés a également la caractéristique de haute flexibilité de conception. Lorsqu'une lame en fonte ou un refroidisseur à plaques qu'un HF utilise est cassé et qu'il faut faire quelque chose pour prolonger la durée de vie, le remplacement par une lame en cuivre en utilisant l'ouverture de coquille existante peut être nécessaire. Dans le cas des lames en cuivre laminées, comme les canaux d'eau sont formés par perçage, la disposition des canaux d'eau est restreinte, rendant difficile la formation libre de canaux d'eau d'une manière adaptée à l'ouverture de coquille existante. En revanche, les canaux d'eau de la lame en cuivre avec tuyaux en acier coulés, qui sont formés en utilisant des tuyaux en acier pliés, permettent une disposition flexible adoptant des tuyaux en acier pour l'ouverture existante de la coquille. La figure 8 montre la haute flexibilité de la disposition des canaux de refroidissement dans la lame en cuivre avec tuyaux en acier coulés.
Dispositions des systèmes de refroidissement
Les systèmes de refroidissement à eau sont normalement conçus pour fonctionner en boucle fermée plutôt que dans les systèmes ouverts conventionnels. Cela permet au réseau de tuyauterie d'être nettoyé chimiquement, et en contrôlant la chimie de l'eau tout au long de la campagne, cette surface propre peut être maintenue, assurant ainsi un transfert de chaleur maximal. Le développement de l'étanchéité des tubes de refroidissement à la coquille tend vers l'utilisation de joints de dilatation métalliques toujours plus fins et plus « souples ». Pour les deux systèmes, c'est-à-dire refroidisseurs à plaques plates ou lames, il y a une utilisation croissante de coudes et tuyaux en caoutchouc.
Les séries indépendantes sont typiques pour la distribution d'eau dans les refroidisseurs à plaques. Avec les lames de refroidissement, il est normal de prévoir un certain nombre de collecteurs d'alimentation et de retour indépendants conformément au nombre de tubes. Cela garantit qu'en cas de défaillance d'un système d'alimentation, les tubes des lames restantes reçoivent un refroidissement suffisant. Les tubes de nez et d'angle sont connectés à des circuits d'eau supplémentaires.
L'augmentation de la productivité du HF s'est accompagnée d'une plus grande demande de systèmes de refroidissement efficaces. Des systèmes de refroidissement haute performance sont nécessaires pour assurer que le processus opérationnel se déroule sans problème même sous un tel stress. Une solution de système de refroidissement fiable et efficace est nécessaire dans les zones fortement chargées du HF. Il existe trois types de circuits de refroidissement normalement utilisés pour les systèmes de refroidissement des HF. Ce sont : (i) circuits de refroidissement en boucle fermée, (ii) circuits de refroidissement en boucle fermée combinés, et (iii) circuits de refroidissement semi-fermés ou ouverts ou circuit de refroidissement par évaporation.
Circuits de refroidissement en boucle fermée
Ces circuits de système de refroidissement sont normalement conçus avec deux ou trois circuits d'eau en boucle fermée sous pression d'azote avec recirculation forcée. Les avantages d'un tel système, comparé à un circuit de refroidissement en boucle ouverte, sont : (i) le circuit peut être exploité avec de l'eau traitée, adoucie, (ii) pas de corrosion, d'encrassement et de colmatage des tuyaux et éléments de refroidissement, (iii) faible coût pour les additifs chimiques, (iv) faible consommation d'eau, (v) pas de contact avec l'oxygène de l'air ambiant, (vi) détection de fuite très sensible possible, (vii) augmentation de la température d'évaporation de l'eau de refroidissement due au fonctionnement sous pression d'azote réglable (ex. pression – 8 bar, température d'évaporation – 170 °C), (viii) faible consommation d'énergie électrique, car seule la perte de charge doit être couverte par les pompes et la hauteur différentielle n'est pas à considérer, (ix) réglage et contrôle faciles du débit pour les différents éléments de refroidissement, (x) faibles coûts de maintenance, et (xi) durée de vie plus longue des équipements de circuit et éléments de refroidissement résultant en une haute disponibilité et donc une haute productivité.
Circuits de refroidissement en boucle fermée combinés
Ces circuits constituent une solution économique, mais toujours efficace, fiable et sûre. L'eau de refroidissement est utilisée pour refroidir en série différents blocs d'éléments de refroidissement, tout en respectant les exigences d'exploitation des éléments de refroidissement individuels. Le débit total est considérablement réduit tandis que la différence de température de l'eau de refroidissement reste dans une plage acceptable et que la tour de refroidissement fonctionne efficacement.
Circuits de refroidissement semi-fermés, ouverts ou par évaporation
Ces circuits peuvent également être utilisés comme option en fonction des conditions du site. Cette solution est principalement bonne pour les mises à niveau à coût minimum sur les HF existants.
Processus de fabrication
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Facteurs clés influençant la consommation de coke dans les opérations de haut fourneau