



Comprendre la Formation d'Échafaudages dans les Shafts de Haut Fourneau
Formation d'Échafaudage dans le Shaft du Haut Fourneau
Le terme « échafaudage » (scaffold) désigne l'accrétion ou formation de croûtes sur la paroi du haut fourneau (HF) causant une diminution de la section transversale du shaft. L'échafaudage peut se produire à un niveau relativement haut du shaft ou relativement bas (près du sommet du bosse). Il est difficile de généraliser les types car il y a peu de commun entre structure et localisation d'échafaudages de différents HF. Cependant, on peut généralement les classer en deux groupes : (i) échafaudages laminés, (ii) échafaudages non laminés. Les échafaudages à structure laminée consistent en couches alternées de fer métallique (Fe) et charge riche en alcalins. Formation typique d'un grand échafaudage : Fig 1.
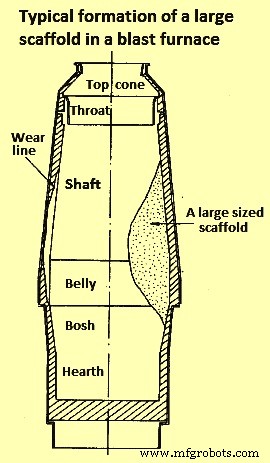
Les échafaudages peuvent causer des suspensions (hanging) dans le HF. La suspension se produit quand la charge, en descendant, rencontre une résistance très forte → arrêt mouvement charge. La suspension peut rompre, puis le matériau tombe à cause de l'espace créé sous la suspension. Après rupture, le glissement entraîne chute grande quantité matériau → fonctionnement irrégulier HF → distribution gaz non uniforme avec implications paramètres HF.
Prérequis pour Formation Échafaudage Stable et Nuisible
- Présence matériau adapté dans charge HF pour construire échafaudage (ex : fines, charge mal criblée, aggloméré avec caractéristiques dégradation réduction basse température inférieures, aggloméré stocké longtemps/humide/froid, ou coke petit calibre)
- Présence matériau agglomérant (cimentant) pour agglomération matériau charge
- Mécanisme fixation (ancrage) pour construire échafaudage sur paroi shaft : liaison chimique avec matériau revêtement, ancrage physique autour plaques refroidissement, construction arche vers parois bosse, ou simple condensation matériau agglomérant sur paroi
- Apport continu composants adhérents
- Échafaudage formé assez résistant pour résister forces usure matériaux descendants
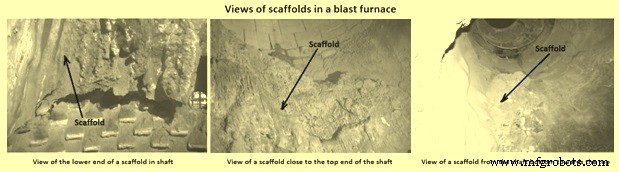
La localisation dépend : matériau agglomérant, matériau adhérent, matériaux charge, exploitation fourneau, caractéristiques constructives (éléments refroidissement, matériau revêtement). Peut se situer à divers niveaux : shaft, bosse, ventre. Fig 2 montre quelques vues.
Composition chimique typique racine et croûte dure échantillons échafaudages de quelques HF européens : Tableau 1.
| Tableau 1 : Analyse typique d'échafaudages d'échantillons de HF européens | ||||
|---|---|---|---|---|
| N° | Composition | Racine de l'échafaudage | Croûte dure | |
| Échantillon 1 | Échantillon 2 | |||
| % | % | % | ||
| 1 | C | 4,24 | 1,59 | 8,4 |
| 2 | Fe (total) | 56 | 33 | 42,6 |
| 3 | SiO₂ | 5,4 | 21 | 5,9 |
| 4 | Al₂O₃ | 9,51 | 5,16 | 1,26 |
| 5 | CaO | 11,9 | 20,6 | 5,35 |
| 6 | MgO | 4,95 | 6,08 | 1,91 |
| 7 | ZnO | 0,002 | N.D. | 23,3 |
| 8 | PbO | 0 | N.D. | 0,26 |
| 9 | K₂O | 0,86 | 1,57 | 3,1 |
| 10 | Na₂O | 0,36 | 0,76 | 1,3 |
| 11 | S | 4,2 | 0,05 | 0,20 |
Échafaudages dans la Bosse et le Ventre
Dans un HF idéal, formation et décollement (peeling) d'échafaudages se produisent continûment sans grandes variations pertes refroidissement ou chimie laitier. Dans HF anciens avec plaques refroidissement et revêtement céramique, cet équilibre est difficile, surtout quand revêtement érodé. Dans HF récents avec staves ou revêtement plaques cuivre-graphite, séquence régulière formation/décollement alterné. Décollement normalement 2+ fois par semaine.
L'échafaudage : fines coke, composants minerai réduit, laitier, poussières (suie), alcalins condensés. Type fragile, se décolle facilement. S'il reste longtemps sur paroi bosse, surtout s'il couvre circonférence, devient mécaniquement stable et gagne en résistance. Oxydes fer réduits Fe métallique, frittés ensemble, carbonisés. Carbone coke gazéifié par réaction perte solution laissant place poussières et matériaux condensés (ex: K₂O). Si échafaudage reste longtemps à hautes températures bosse : compact, contient surtout Fe et laitier. Plus longtemps il reste, plus dimensions augmentent, risque perturbations graves grandit.
Formation typique : (i) beaucoup fines et aggloméré mal criblé caractéristiques dégradation réduction basse température inférieures, (ii) fines ségrègent côté paroi (flux gaz faible, T° basse, réduction lente), (iii) racine zone cohésive basse dans bosse, peut être charge mixte, (iv) descente charge arrêtée par suspension ou arrêt maintenance, (v) décrépitation aggloméré continue par réduction, (vi) matériau ramolli/demi-fondu colle élément refroidissement et solidifie, (vii) reprise descente charge (glissement suspension ou redémarrage après arrêt), matériau adhérent reste en place, (viii) Zn et alcalins condensent du gaz dans matériau stagnant agglomérant fines, (ix) formation racine échafaudage, (x) surface couche stagnant vers charge : condensation composés agglomérants/poussières → croûte dure Fe, ZnO, K₂O, composants laitier, (xi) croissance continue vers haut et légèrement vers centre. Si croissance autorisée : peut croître temps sans troubles significatifs, puis perturbations graves : foyer glacé, casses tuyères, etc.
Échafaudages dans Shaft Moyen et Inférieur
Traditionnellement alcalins considérés cause formation échafaudages shaft HF. À T° > 1100 °C, alcalins réduits/vaporisés laitier fondu, remontent avec gaz. Cyanures alcalins formés 900-1000 °C, à < 750-880 °C vapeurs condensées/oxydées par CO₂ en carbonates. Alcalins peuvent réagir matériaux charge, poussières, revêtement si T° assez haute. Système Na₂O-K₂O-MgO-CaO-Al₂O₃-SiO₂ : nombreuses compositions point fusion bas, certains ~700 °C. À T° fluctuantes : fontes dissolvent plus solide T° monte, agglomèrent particules T° descend. Difficile fixer composition fonte comme phase agglomérante. Phases cristallisées points fusion > phase fondue initiale. Ex: KAlSiO₄ (kalsilite) souvent trouvé échafaudages, bien que point fusion > 1700 °C. Influence K formation échafaudages : Fig 3.
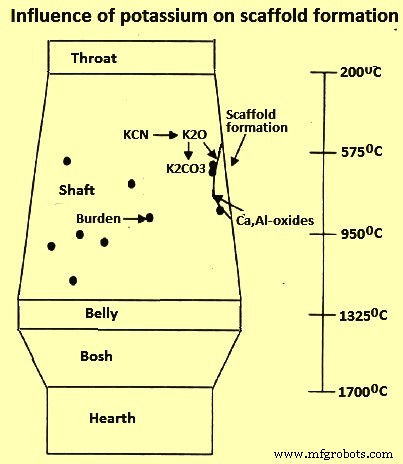
Zinc réduit ~800 °C, évaporé 907 °C. Oxydé ZnO parties froides charge où T° < 800 °C et ratio CO₂/(CO₂+CO) > 0,2.
Échafaudage croît vite sans mécanisme usure (mouvement charge descendante). Pendant mouvement, morceaux coke bords durs agissent comme matériau meulage. Croissance = équilibre adhésion/usure. Facteurs contributifs nombreux. Difficile pointer un seul facteur. Somme nombreux facteurs déclenche croissance.
Échafaudages dans le Shaft Supérieur
Échafaudages shaft supérieur très communs quand matériaux charge pas soigneusement criblés ou propriétés rupture basse température médiocres. Fines charge ségrègent vers parois ou formées par décrépitation aggloméré. Quantités excessives fines → chute pression élevée → « suspensions poussière » (dust hangings). Matériau fin stagnant base composés agglomérants ZnO, K₂CO₃. Parfois humidité charge humide/froide condense dans fines côté paroi.
Racine échafaudage milieu shaft, préférentiellement ancrée autour plaques refroidissement saillantes. Racine haute → difficile détruire par fusion laitier. De plus, échafaudage shaft supérieur rend difficile/impossible contrôle distribution minerai/coke rayon fourneau.
Causes de Formation d'Échafaudages
Plusieurs théories sur initiation formation, mais toutes acceptent alcalins et/ou Zn impliqués. Différence : alcalins/Zn agissent seulement initiateurs ou responsables tout processus. Pas certain si présence alcalins/Zn prérequis ou aggravant seulement.
Basé études chimiques/minéralogiques échantillons plusieurs HF, formation échafaudages peut être cause unique ou multiple. Causes résumées :
Zinc
Zn et composés Zn trouvés plusieurs échantillons. Accumulation Zn par cyclage dans HF. Composés Zn (ZnO) entrent avec charge ferreuse. Zn fond 419,7 °C, évapore 906 °C, point fusion ZnO 1975 °C. Selon pression partielle Zn et teneurs CO/CO₂, H₂/H₂O, ZnO réduit hautes T° conditions niveau tuyères réactions réversibles : ZnO + C = Zn + CO, ZnO + CO = Zn + CO₂, ZnO + H₂ = Zn + H₂O. Zn gazeux métallique remonte shaft, conditions changent → Zn oxydé à nouveau, condense sur matériau charge. Précipitation forme couche blanchâtre-verdâtre sur matériau. ZnO reste collé/descend avec charge (haut point fusion). Avec nouveau Zn entrant, Zn accumule dans HF tant qu'il n'est pas extrait.
Oxydation/réactions produisent divers composés Zn établis études minéralogiques. ZnO le plus fréquent. Autres : silicate zinc (Zn₂SiO₄), gahnite (ZnAl₂O₄), hardystonite (Ca₂ZnSi₂O₇), franklinite (ZnO·Fe₂O₃). ZnO peut agglomérer fines/poussières charge → échafaudage shaft. Tel échafaudage pas nécessairement attaché directement paroi entière couverte.
Cas typique HF charge Zn très élevée jusqu'à 45 kg/t HM : Zn accumule plus vite que HF faibles concentrations. Mais échafaudages Zn pas problème HF particulier. Concentrations Zn peuvent atteindre montants élevés dans tout HF si Zn non extrait par action spécifique (hautes T° gaz de tête).
Frittage (Sintering)
Si partie charge ferreuse maintenue état accumulé longue période → réduite même T°/atmosphère shaft. Accumulation riche grains Fe métallique près phases laitier. Pression charge + T° > 900 °C → grains Fe métallique frittés ensemble. Accumulation solide Fe épais. Par sa stabilité, seulement attaché paroi bas accumulation shaft → formation échafaudage.
Alcalins
Alcalins entrent HF avec matériau ferreux et coke sous forme silicates. Accumulation similaire Zn. Réduits niveau tuyères, remontent shaft, condensent T° 882 °C (Na) et 779 °C (K).
Vapeurs alcalins remontent avec gaz environnant condensent partie haute HF : partie sort gaz de tête, reste condense parois intérieures ou matériau alimentation. Volatilisation/condensation zones thermiques différentes → alcalins cyclent dans HF → accumulation et interactions autres matériaux alimentation. Impact significatif même petites quantités (< 5 kg/t HM). Vue simplifiée circulation alcalins HF : Fig 4. Études HF excavés : niveau alcalins max où T° > 1000 °C → concentration accrue partie basse HF.
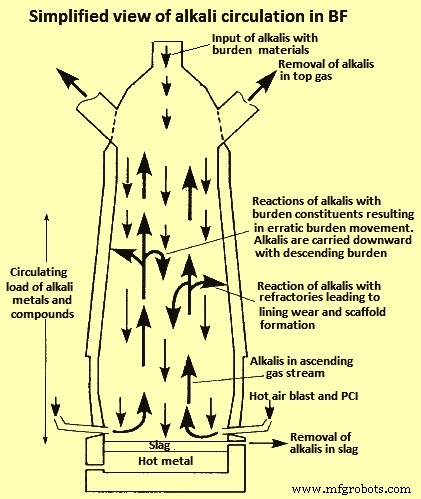
Réactions formant oxydes alcalins points fusion > T° shaft. Alcalins peuvent agglomérer charge/poussières. Si précipités paroi shaft, collent parties charge → échafaudage.
Pas essentiel que échafaudages principalement alcalins se forment dans tout HF. Cependant, couches minces contenant kalsilite (KAlSiO₄) et autres composés K₂O présentes. Formées directement paroi. Comportement KAlSiO₄ important : colle parties charge → échafaudage. Parties ferreuses réduites/frittées → échafaudage solide. KAlSiO₄ pas composition stable → peut réagir → peu/peu alcalins trouvés plus tard échantillons échafaudage.
Zone Pâteuse (Mushy Zone)
À ~1100 °C, matériau charge ferreux commence ramollir. Structures molles zone pâteuse forcées par poids charge à coller ensemble. Arrêt fourneau ou régions froides paroi atteintes → zone pâteuse solidifie, attache paroi → couche avant échafaudage. Échafaudage perturbe flux gaz shaft, force flux autre direction. Si flux gaz changé → T° restent sous niveaux originaux → échafaudage peine à fondre. Réduction/frittage génèrent couche grains Fe métallique phases laitier encore plus dure à enlever. Très gros échafaudages HF où T° > 1100 °C : phases laitier + grains Fe métallique frittés. Très peu Zn/alcalins. Estimation : pas ces éléments, mais solidification matériau pâteux responsable collage initial. Indicateurs : faible carburation Fe, particules coke étroitement encloses.
Eau
Eau entre HF : (i) aggloméré/coke humide, surtout aggloméré stockage ouvert non protégé intempéries (pluie), (ii) injection vapeur niveau tuyères, (iii) injection eau liquide sommet charge si T° gaz de tête dépasse valeur. Aussi près sommet charge, régions froides paroi, vapeur eau peut condenser. Le long paroi shaft, eau liquide coule → niveaux plus profonds. Eau accumule poussières/fines charge, colle agglomérats paroi. Longue période : frittage/réduction → échafaudage solide.
Eau coulant paroi shaft réduit T° régions paroi. Chute T° → Zn/alcalins condensent plus vite → processus formation échafaudage accélérés. Eau atteint régions chaudes → s'évapore, phase liquide court plus bas shaft. Vapeur eau réduit teneur H₂/H₂O → équilibre réaction réversible ZnO + H₂ = Zn + H₂O déplacé vers ZnO.
Diagramme prédominance système Zn-O-H₂ (Fig 5) : trois phases fonction teneur H₂/H₂O et T°. Phases : (i) Zn liquide Zn(l), (ii) vapeurs Zn Zn(v), (iii) ZnO solide ZnO(s). Calculé données thermochimiques substances pures. Lignes pleines coudées point ébullition = lignes coexistence Zn/ZnO équilibre. Zn stable au-dessus, ZnO en-dessous. Lignes coexistence fonction activité Zn, a(Zn). Gaz idéaux : a(Zn) = pression partielle Zn(v). Conditions HF normales : valeurs activité 0,1-0,01 vapeurs Zn. Plus conditions éloignées lignes coexistence, plus produit créé avant rééquilibre. Si plus ZnO formé, chances extraire Zn par hautes T° gaz de tête déclinent.
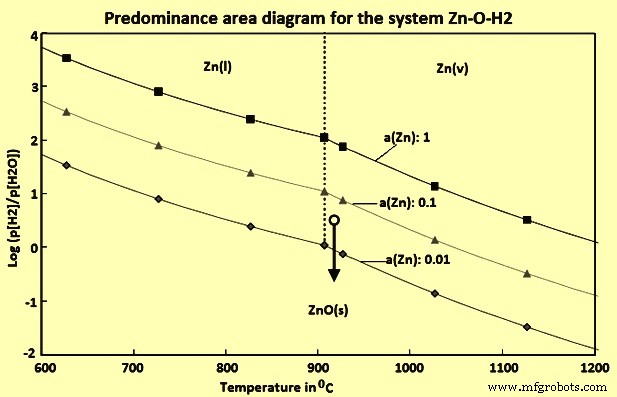
Cercle noir : quantité H₂ = 3x vapeur eau T° peu au-dessus ébullition Zn. Selon pression partielle Zn, équilibre thermomécanique proche, probablement même faveur Zn(v). Si eau ajoutée, s'évapore, H₂/H₂O décline direction flèche. Conditions plus loin lignes coexistence → quantité ZnO formée augmentée. Après précipitation, échafaudage se forme plus vite (processus accéléré).
Chaux avec Eau
Si trop chaux vive ajoutée agglomération, peut forcer aggloméré à se fendre/éclater si contact eau et réaction. Résultat : augmentation fines charge dans HF. Généralement fines charge plus faciles agglomérer → soutiennent formation échafaudage. Dans HF, chaux vive + eau → ciment. Ciment agglomère charge → échafaudage très stable, solide. Si parties ferreuses réduites/frittées → échafaudage encore plus stable.
Processus de Formation d'Échafaudages
Échafaudages : coquille solide côté interne HF + couche matériau charge lâche entre coquille et paroi. Études : coquille solide se développe le long d'une isotherme. Pendant formation, isotherme positionnée coquille solide. Deux structures coquille solide possibles : (i) grains Fe métallique phases laitier, (ii) charge collée par ZnO. Deux processus formation possibles.
Premier processus : charge ferreuse molle solidifie le long isotherme si T° interne HF chute. Raisons : arrêt ou fluctuation procédé. Intervalle temps assez long : charge Fe réduite, frittée ensemble T°/atmosphère shaft. Fin : grains Fe métallique phases laitier formés.
Second processus : Zn, alcalins, composés précipitent quand T° tombe sous certain point. Seulement à certaine T°, réactions/précipitations créent assez composés Zn/alcalins pour lier charge. Produit : structures coke/aggloméré liées par ZnO. Pendant réduction/frittage charge Fe, Zn peut réagir/s'évaporer. Cas : grains Fe métallique phases laitier = produit final échafaudage (premier processus : coke/aggloméré lié ZnO).
Échafaudage formé par l'un ou l'autre processus explique : forme coquille solide, couche matériau lâche, formation en quelques jours. Une fois coquille existe : perturbe flux gaz shaft, force flux autre direction. Résultat flux changé : T° peuvent rester sous niveaux originaux → échafaudage peine à fondre. Condensation/précipitation couche matériau lâche accumule plus tard Zn/composés alcalins. Accumulation peut mener nouvelle couche devant coquille existante. Coquille existante = support structurel croissance nouvelle couche, protège abrasion.
Échafaudages normalement formés continûment. Teneurs alcalins/Zn gaz ascendant déposées sur charge/réfractaire T° diminue haut shaft. Phénomène → échafaudages croissant lentement. Vitesse croissance couche réfractaire ~ quelques mm/semaine. Formation principalement influencée par charge alcalins/Zn et distribution T° shaft.
Perturbations/interruptions procédé HF → charge commence fritter. Si région basse : charge descendante enlève partie/tout matériau aggloméré. Si agglomération partie haute shaft : charge partiellement agglomérée devient stagnante. Matériau dessous aussi stagnant. Tout réduit lentement temps → Fe réduit. Pendant réduction et selon distribution T° HF, fumées alcalins/Zn déposent surfaces particules oxyde Fe, forment composés avec alumine/magnésia silicates. Vitesse croissance ce phénomène considérablement plus grande vs formation dépôt alcalins/Zn réfractaire. Vitesse dépend : extension zone charge agglomérée initiale, distribution T°, quantité fines gaz ascendant.
Mesures pour Éviter Formation d'Échafaudages
Si échafaudages grossissent beaucoup : perturbent procédé HF, réduisent efficacité. Échafaudages solides parfois seulement éliminables par dynamitage. Mesures radicales parfois inévitables. Mais possible d'intervenir mesures moins extrêmes quand échafaudages encore petits, surtout pendant formation. Mesures :
Capacité Refroidissement
Pour initier fusion matériau solidifié paroi shaft et empêcher solidification zone pâteuse régions froides paroi, réduire capacité système refroidissement shaft. Minimiser nombre boîtes refroidissement partie haute shaft. Moins refroidissement → T° interne assez haute empêcher solidification zone pâteuse pendant arrêts HF. Alternative : charger fortes quantités coke près paroi avant arrêt. Coke placé pour rester région où partie basse échafaudage colle normalement paroi. Empêche solidification/collage matériau mou paroi, car coke ne ramollit pas T° shaft.
Chargement Coke Près Paroi
Fortes quantités coke, préférentiellement régions paroi → élèvent T° → fondent échafaudages. Hausse T° empêche/réduit condensation Zn/alcalins → empêche développement nouveaux échafaudages. Premiers résultats visibles 2-3 jours après initiation. Inconvénient : usure accrue réfractaire paroi shaft, utilisation gaz réduite.
Silice
Silice réagit matériau échafaudage → composés eutectiques silice points fusion bas. Silice ajoutée régions paroi → fond échafaudages paroi shaft.
Chargement Central Fines Charge
Fines charge plus faciles agglomérer/réduire. Si chargées HF : doivent entrer région centre. Minimise chances collage agglomérats fines paroi shaft.
Équilibrage Alcalins et Laitier Acide
Bilan entrées/sorties donne info quantité réelle alcalins procédé HF. Alcalins extraits HF par laitier acide. Laitier acide augmente S dans HM. Équilibrage important : opérer HF laitier acide période limitée → inconvénients minimaux.
Glissement Forcé
Glissement forcé : arrêt pression blast quelques minutes. Force charge descente brutale shaft, sommet charge s'enfonce. Force soudaine poids charge → échafaudages se brisent. Glissement forcé seulement fin coulée, prévenir perte qualité/contamination HM par matériau glissant.
Optimisation Caractéristiques Constructives HF
Surtout sommet froid, boîtes refroidissement agissent comme ancrage futurs échafaudages. Contrairement staves, boîtes génèrent points froids distribués paroi shaft. Points froids = points départ idéaux condensation/solidification. Staves même effet refroidissement → champ T° stable, sans minima extrêmes. Staves moins enclins générer échafaudages.
Haute Température Gaz de Tête
Zn extrait procédé HF par hautes T° gaz de tête, pas temps vapeurs Zn condenser/réagir. T° gaz de tête optimale ~350 °C. Avec fortes quantités coke région paroi, charges Zn 45 kg/t HM gérables au HF.
Processus de fabrication
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation des opérations du haut fourneau avec le coke noix : efficacité et avantages économiques
- Optimisation de l'efficacité du haut fourneau par injection de charbon pulvérisé
- Prévention des irrégularités dans l'exploitation du haut fourneau : stratégies éprouvées
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Systèmes de chargement en gueulard de haut fourneau optimisés pour l'efficacité et la sécurité
- Optimisation de la production de fer : la chimie du haut fourneau
- Revêtement Réfractaire de Haut Fourneau : Protection des Enveloppes pour Fonctionnement Continu
- Facteurs clés influençant la consommation de coke dans les opérations de haut fourneau