



Préparation et Chargement Efficaces du Gîte du Haut Fourneau pour des Opérations Stables
Préparation et Chargement du Gîte du Haut Fourneau
Le haut fourneau (HF), hormis son creuset, est essentiellement un passage pour les gaz et les particules de gîte qui se déplacent en contre-courant. L'exigence fondamentale pour un fonctionnement stable est de maintenir dans le four une couche de gîte en mouvement peu fluctuante. Plus précisément, il faut former un écoulement gazeux stable et une structure de couche de gîte sans mélange. Ces deux aspects sont étroitement liés. La stabilité de l'écoulement gazeux dépend presque entièrement de la perméabilité du gîte, déterminée par sa structure de compactage (taille des particules, distribution granulométrique, rapport de fines, etc.) et par le comportement de descente du gîte (écoulement solide).
En principe, le procédé HF est un système d'écoulement 4 phases (solides, gaz, liquides, poudres) complexe, en contre-courant, co-courant et/ou transversal. Les interactions entre phases sont distinctes et localisées dans différentes régions. On distingue normalement cinq zones distinctes (Figure 1) : (i) zone grumeleuse, (ii) zone cohésive, (iii) zone de coke actif, (iv) zone de combustion (raceway), et (v) zone morte (région centrale du creuset). En raison des différences de phases et d'interactions, il n'existe pas un unique mouvement ou pattern d'écoulement du gîte dans tout le volume du HF.
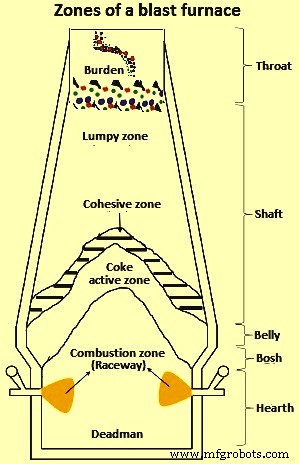
Fig 1 Zones d'un haut fourneau
Il existe généralement quatre types distincts de régions d'écoulement solide : (i) région d'écoulement piston (plug flow) avec vitesse uniforme de descente du gîte depuis la ligne de charge jusqu'au-dessus de la zone cohésive/de fusion, (ii) région d'écoulement stagnant (zone morte) : masse discontinue de particules de coke partiellement réagies au centre du creuset, (iii) région d'écoulement partiellement stagnant adjacente à la zone morte avec mouvement lent de coke partiellement réagi, et (iv) région d'écoulement convergent autour du raceway avec variation significative de vitesse des particules entre zone morte et paroi.
Le mécanisme de descente du gîte implique la disparition du minerai et du coke par réaction, fusion et combustion, le mouvement des particules au sommet de la couche et près de la paroi, et l'infiltration de matière fine dans une couche grossière. Les facteurs influençant la descente incluent : l'état des matières premières (taille, résistance, distribution — ratio minerai/coke), l'état du raceway (injection combustible auxiliaire), et le profil de la paroi interne.
Exigences du Gîte et Optimisation
Le fonctionnement du HF est très sensible au profilage, à la distribution granulométrique et à tous les facteurs affectant performance et productivité. Pour assurer un fonctionnement fluide, il est essentiel d'optimiser la distribution des matières solides (minerai, coke, flux) à la ligne de charge. Contrôler l'état interne du HF par un contrôle approprié de la distribution du gîte à ce niveau est crucial.
Le gîte doit satisfaire des exigences mécaniques, chimiques et thermiques. La charge doit former une structure solide et perméable pour supporter le gîte et laisser passer le gaz réducteur dans le fût. La désagrégation précoce du gîte est à éviter car la formation de fines perturbe l'écoulement gazeux réducteur dans le fût, diminuant l'efficacité. Donc, le chargement de matières fines dans le HF doit être éliminé.
La descente du gîte, les réactions chimiques, les profils thermiques et le mouvement des liquides dans les zones doivent être optimisés pour maximiser la productivité et assurer la stabilité. Une productivité élevée et stable s'obtient par l'optimisation des processus intra-four et des opérations périphériques : contrôle rigoureux des propriétés physico-chimiques et de la distribution des particules des matières premières. Les processus intra-four (changements physiques et réactions chimiques de la charge) et les opérations auxiliaires périphériques (stockage, récupération, transport, entreposage, déchargement, convoyage, chargement) sont des fonctions chevauchantes indissociables pour le bon fonctionnement du HF.
Classification des Matériaux de Charge
Les matières de charge (minerai, coke, flux) sont classées comme solides en vrac (bulk solids), ressemblant à des particules solides discrètes en contact. Comme tout matériau granulaire, ils sont composés de particules en interaction. Leur structure interne est évolutive. Selon la classification du Tableau 1, le matériau de charge HF est classé comme solide brisé/discontinu.
| Tableau 1 Termes qualitatifs pour la classification granulométrique des solides en vrac | |||
|---|---|---|---|
| N° | Plage de taille (mm) | Terme typique | |
| Composant | Vrac | ||
| 1 | < 0,1 | Particule | Poudre |
| 2 | 0,1 à 1 | Granule | Solide granulaire |
| 3 | 1 à 3 | Grain | Solide brisé |
| 4 | ≥ 3 | Grumeau | Solide brisé |
La manipulation des solides en vrac pose un défi de maintien de l'homogénéité. En considérant des particules de mêmes propriétés physiques/chimiques comme composants discrets, le mélange (intentionnel ou non) entraîne inévitablement une partition naturelle des composants : la ségrégation (démélange). Naturellement ou industriellement, la ségrégation peut être bénéfique (séparation physique) ou néfaste (mélange) selon la fonction visée.
Aspects Théorriques de la Manipulation du Gîte
Le gîte HF comprend : coke, aggloméré (sinter), pelletes, minerai calibré (CLO), calcaire, dolomite, minerai de manganèse, quartzite. Le procédé HF est essentiellement sensible à la taille, la distribution et la résistance des matériaux. La distribution affecte la montée des gaz, la chimie du procédé, les transferts de chaleur et masse entre phases. La résistance est cruciale car la charge augmente à la descente, et l'intégrité est compromise par les réactions chimiques à haute température/pression où l'attrition et la rupture prévalent.
Le coke HF sert de structure portante car c'est le seul matériau descendant jusqu'au creuset avec réactions de solution partielle. Il représente une forte proportion des coûts de production de fonte. Ces dernières années, on cherche à substituer le coke par des sources de carbone moins chères, notamment l'injection de charbon pulvérisé (PCI) au raceway. Mais il y a une limite théorique : sans coke suffisant, la perméabilité chute, menant à l'engorgement et au pendage (hanging/slipping).
La composition du gîte détermine les variables intra-four (températures de fusion, ramollissement, paramètres de réduction), affectant la production si la distribution n'est pas optimisée. D'où la nécessité d'un contrôle approprié de la distribution. Le Tableau 2 donne les plages de tailles typiques.
| Tableau 2 Plage de taille typique des matériaux de gîte HF | |||
|---|---|---|---|
| N° | Composant | Taille (mm) | |
| Minimum | Maximum | ||
| 1 | Coke HF | 25 | 50 |
| 2 | Minerai calibré | 10 | 30 |
| 3 | Aggloméré (sinter) | 5 | 30 |
| 4 | Pelletes minerai de fer | 8 | 20 |
| 5 | Calcaire | 10 | 40 |
| 6 | Dolomite | 10 | 40 |
| 7 | Minerai de manganèse | 10 | 40 |
| 8 | Quartzite | 10 | 40 |
| 9 | Coke noix (nut coke) | 10 | 25 |
Les phénomènes physiques et la structure d'écoulement des matériaux granulaires (dont le gîte HF) semblent simples au premier abord mais montrent un comportement complexe, difficile à comprendre et prédire. La situation est compliquée par le manque d'informations directes sur les paramètres de mélange/ségrégation. Cependant, vu la taille des agrégats et la large distribution, la tendance à la ségrégation est un problème opérationnel sérieux à réduire au maximum.
Comportement d'Écoulement et Manipulation des Matériaux en Vrac
La compréhension fondamentale du comportement et de l'écoulement des matériaux en vrac reste incomplète, malgré la connaissance d'éléments de mécanique des poudres depuis le milieu du 19e siècle. Cela s'explique par les caractéristiques uniques et complexes de la physique de l'écoulement.
Un aspect notable : la capacité d'un mélange macroscopique de particules à se déméler (de-mixing) du fait des propriétés individuelles. Ces observations résultent de la tendance naturelle à la formation de patterns et à l'auto-organisation, née du comportement fluide de ces matériaux.
Bien que ressemblant à des fluides tout en étant solides, leur comportement global est parallèle aux observations dans ces formes de matière communes. Contrairement aux autres formes où la dynamique est affectée par la température ordinaire, cet effet est négligeable pour les matériaux en vrac. La compétition entre advection chaotique/mélange (typique des fluides) et ségrégation induite par l'écoulement (sans équivalent fluide) est responsable de l'auto-organisation observée.
Le comportement macro des processus fondamentaux est gouverné par les contacts inter-particulaires et forces de frottement au niveau micro. Pour les tailles de charge HF (>5 mm), les forces de surface (électrostatiques, Van der Waals, capillaires) sont négligeables. L'écoulement correspond à des solides non cohésifs (cohésion typique des poudres superfines/ultrafines <10 µm).
Classification de l'Écoulement des Matériaux en Vrac
L'écoulement se classe selon ses composants (groupes de particules aux mêmes caractéristiques : taille, densité, forme). La structure d'écoulement est difficile à analyser, influencée par interactions particule-particule, excitations externes et conditions aux limites. Pas de méthode générique unique pour décrire toutes les structures. Selon la durée de contact des particules, plusieurs types d'écoulement distincts peuvent être établis.
L'écoulement granulaire montre un nombre variable d'états métastables instables, qui persistent indéfiniment sans perturbations externes (vibrations). Leur maintien dépend du temps de contact particules/parois, donc de la fraction volumique solide par rapport au volume total de fluide (gaz/liquide). L'écoulement granulaire se classe donc en dilué ou dense (dominé par les contacts), selon la fraction volumique solide. L'écoulement dense se sous-catégorise en dominé par les collisions ou dominé par les contacts, selon le temps de contact. Dans ces trois classifications, le comportement est distinctif.
Interactions fluide-particule (portance, traînée) dominent le mouvement dans les écoulements dilués. Collisions particule-particule/particule-paroi ou contacts continus dominent les écoulements denses.
La Figure 2 représente schématiquement la classification entre écoulements dilués, denses dominés par collisions, et denses dominés par contacts. Les classifications diluées s'observent dans séparateurs cycloniques, lits fluidisés, écoulement trémie HF. Les écoulements denses (collision et contact) sont typiques des matériaux en vrac HF lors du déchargement, stockage et transport.
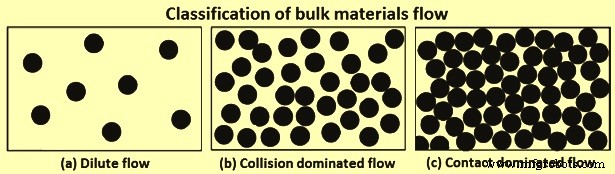
Fig 2 Classification de l'écoulement des matériaux en vrac
Deux Classifications de l'Écoulement Dense
Caractéristique commune : progression structurelle en fonction des échelles de longueur et temps, menant typiquement à la formation de patterns par réorientation des particules, pilotée par des structures d'échelle intermédiaire. L'échelle particulaire (micro) est séparée de l'échelle macro/continuum par l'échelle intermédiaire. Comprendre les interactions complexes des assemblages d'écoulement granulaire est crucial pour quantifier la ségrégation/démélange. Il faut établir la relation entre comportement macro-structurel (vrac) et dynamique micro-structurelle (discret).
Écoulements Dominés par les Collisions
Écoulement dispersé, énergétique, particules interagissant par collisions binaires quasi-instantanées. Effets inertiels négligeables. Collisions inélastiques, dissipation d'énergie. Source de travail requise pour maintenir la « fluidité » du matériau granulaire. Comportements distinctifs : formation d'amas (clustering) et ondes de densité (particules s'écoulant en régions de vitesse différente de la moyenne).
Écoulements Dominés par les Contacts
Collisions fortement corrélées, ni binaires ni instantanées, mais durables et multiples. Deux caractéristiques : contrainte de cisaillement critique en dessous de laquelle l'écoulement est possible, et dépendance complexe au taux de cisaillement au démarrage. Structure d'écoulement complète requiert inclusion de caractéristiques visco-plastiques.
Plusieurs lois constitutives proposées selon différents traitements : ajout degré de liberté par rotation locale, règle d'écoulement stochastique, modification coefficients théorie cinétique (termes visqueux, fréquence collisions, dissipation). Une formulation récente avec le nombre d'inertie (taux de cisaillement × √(masse particule/pression)) apparaît robuste, reproduisant une large gamme de caractéristiques visco-plastiques des écoulements dominés par contacts.
Mélange et Ségrégation des Matériaux Granulaires
La manipulation granulaire est complexe quand homogénéité et distribution uniforme sont requises, du fait de la tendance naturelle à la ségrégation, surtout si les tailles varient beaucoup. Contrairement aux fluides où le mélange favorise l'homogénéité, l'écoulement granulaire présente un miroir mélange/ségrégation : un mélange prolongé favorise le démélange (ségrégation). Pour le gîte HF soumis à des manipulations répétitives, il est utile de traiter le mélange comme une caractéristique silencieuse.
L'ordre naturel du matériau granulaire est la ségrégation (déviation du comportement uniforme). Selon l'état du système (chargement, stockage, déchargement, transport), différents mécanismes de ségrégation opèrent. Principaux moteurs : différence de taille, différence de densité, différences micro-propriétés (effets frictionnels, coefficient de restitution, angle de repos). La taille des particules semble le facteur le plus important.
Mécanismes de Ségrégation des Matériaux Granulaires
Treize mécanismes proposés dans une étude pour minimiser la ségrégation, mais la plupart sont cas spéciaux ou chevauchants. Classification simplifiée en cinq mécanismes principaux. Fluidisation et agglomération concernent particules fines/cohesives, non applicables au gîte HF. Les trois mécanismes restants applicables au chargement, stockage, déchargement, transport du gîte HF :
Mécanisme de Percolation ou Tamisage Dynamique
Lorsque des particules à distribution de tailles interagissent (ex: trémie de stockage), une consolidation spontanée se produit : particules fines percolent et tamisent vers le bas à travers les interstices des grosses fractions. Naturellement, quand les matériaux granulaires s'écoulent, l'écart granulaire s'élargit, créant des interstices. Petites particules peuvent s'insérer sous une grosse, l'inverse est moins probable → flux net ségrégatif des fines vers le bas, loin de la surface libre. C'est la percolation. À l'état stationnaire, les particules se ségrègent avec une couche de fond riche en fines. Figure 3.
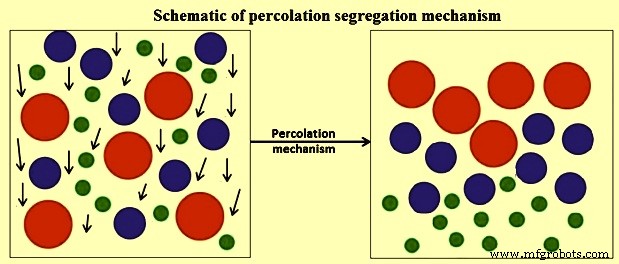
Fig 3 Schéma du mécanisme de ségrégation par percolation
Dans un système binaire diamètres d1 et d2 (d2 > d1), le tamisage spontané se produit si d1/d2 ≤ 0,1547. Premier usage de ce ratio critique pour modèle détaillé de ségrégation par différence de taille dans écoulement en goulotte basé sur percolation.
La percolation est intensifiée par induction de cisaillement par vibration (ex: cribles vibrants) : même grosses particules et haute densité migrent vers le haut. Suggère que seules considérations géométriques nécessaires pour ségrégation en systèmes vibrés. Trois conditions principales : (i) ratios critiques de taille pour tamisage, (ii) fines non cohesives pour passer interstices, (iii) existence contrainte/mouvement inter-particulaire suffisant pour augmenter probabilité d'orientation des fines vers interstices multiples.
Mécanisme de Trajectoire
Vu aux points de transfert : remplissage trémies, déchargement trémies, fin de tapis convoyeurs (Figure 4). Différentes tailles se déplacent à vitesses différentes par frottements différentiels → ségrégation. Expliqué mathématiquement : particules projetées horizontalement dans fluide. Particule diamètre d, densité Dp, traînée loi Stokes : distance max X = Dp·Vi·(Dp)²/18·Vf. Pour matériaux HF (tailles grandes, traînée négligeable) : équation de trajectoire adimensionnelle y/x = tan A – [g/2(cos A)²]·x/Vi. Trajectoire indépendante de la taille (masse) mais dépend de la vitesse aléatoire initiale de chaque particule en vol libre.
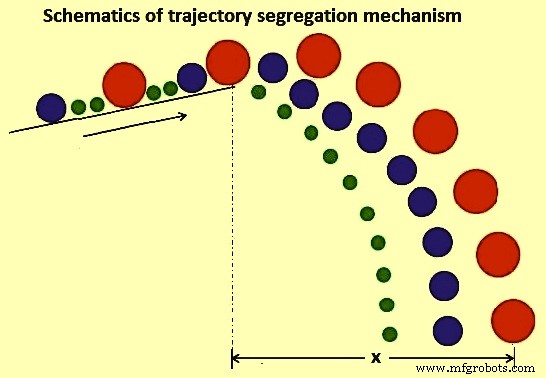
Fig 4 Schéma du mécanisme de ségrégation par trajectoire
Mécanisme de Différence de Micro-Propriétés
Trois effets : (i) effet frictionnel, (ii) coefficient de restitution, (iii) angle de repos.
Effet frictionnel : Matériau à deux composants avec coefficients de frottement statique F différents → ségrégation. Cas particule sphérique masse m, hauteur h, coefficients frottement glissement Fs, roulement Fr, rayon r, pente angle A (Figure 5). Conservation énergie : si équilibre instable satisfaisant m·g·sin A·r = m·g·cos A·Fr. Distance de déplacement X = (h/Fs)·(cos A)²·(1-Fs/tan A) et X = (r·h/Fr)·(cos A)²·(1-Fr/r·tan A). Distance dépend du diamètre avec coefficient roulement → ségrégation. Frottement glissement : indépendant taille et masse.
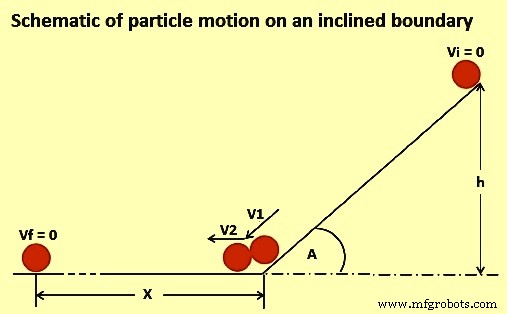
Fig 5 Schéma du mouvement d'une particule sur une frontière inclinée
Coefficient de restitution : Effet dynamique. Collisions particules/frontières → rebond à vitesses différentes, position finale déterminée par résilience interfaciale. Ex: chargement sur tas ou en trémie. À l'impact au sommet du tas, particules peu résilientes ne rebondissent pas, piégées. Particules haute résilience rebondissent, position finale éloignée, concentration en périphérie.
Angle de repos : Observé lors du tasage. Angle de pente (angle de repos) dépend du type de matériau, indépendant du nombre de particules. Ségrégation axiale influencée par angle de repos statique/dynamique (tambours rotatifs). Dépend paramètres matériau (taille, distribution, forme, forces frottement) → mécanisme mixte.
Classification de la Ségrégation Granulaire
Basée sur variables du processus : (i) propriétés physiques (taille, densité, forme), (ii) apport énergie (vibration, gravité, cisaillement), (iii) orientation mouvement (horizontal, vertical), (iv) équipement (trémie, goulotte, convoyeur).
Mais l'approche la plus courante classe par mécanisme naturel/établi créant la ségrégation. La ségrégation est considérée comme phénomène de surface : mécanismes indépendants des particules sous les couches superficielles. En principe, on peut rendre compte des mécanismes en ne considérant que le comportement des particules de la couche superficielle mobile. Dans divers types, le mécanisme global est souvent combinaison de plusieurs mécanismes interactifs. Ex: tamisage = cas particulier de percolation et déplacement/migration (principe commun : fines filtrent vers le bas par rapport aux grosses).
Quantification de la Ségrégation
Bien que mécanismes et effets soient compris, pour maîtriser les problèmes, il faut passer de l'évitement au contrôle. Mesures qualitatives/quantitatives précises nécessaires pour comprendre et contrôler les effets, surtout pour gîte HF en manipulation répétitive. Description complète de la distribution particulaire = exercice non trivial. Mais pour charger précisément la ligne de charge, il faut connaître la distribution des matériaux et quantifier mélange/ségrégation dans les écoulements granulaires.
Indices de Mesure de la Ségrégation
La ségrégation est une fraction d'un écoulement granulaire complexe. L'opacité rend l'extraction de données physique difficile, voire impossible. L'incorporation de formulations théoriques dans simulations de modélisation mathématique facilite la caractérisation du mélange/ségrégation. La quantification est importante : inclusion complète des inter-relations entre facteurs causant la ségrégation et équations du mouvement des particules. Plusieurs indices de qualité de mélange granulaire (mesure quantitative de ségrégation) proposés, exprimés en termes statistiques ou nombres adimensionnels. Métrique courante : écart-type relatif (RSD) pour système mono-composant. Métrique industrielle reflétant l'état macro de mélange du système entier.
Métriques mélange/ségrégation = base de nombreux indices. Échantillon groupé et mesure de variance particulière définissent l'indice. Bien qu'informatif, inconvénient majeur : moyennage sur domaine de mesure en négligeant la variation distribution particule-particule qui reste inconnue. De plus, concepts classiques/fondamentaux concluent que la ségrégation granulaire est un phénomène de surface.
Études ont montré corrélation entre formes équipements, modes opératoires, propriétés matériaux et comportement mélange/ségrégation. Défi majeur : méthodologie de caractérisation unificatrice décrivant la dynamique de mélange et traitant la ségrégation complexe. Nouvelle approche : caractériser l'évolution des relations particule-particule dans matières premières au sein du système de chargement pour informer l'étendue du mélange/ségrégation dans le temps et l'espace. Pivot : certaines aspects de la relation entre particule et ses plus proches voisins permettent de déduire des insights sur la dynamique évolutive des particules.
Modèles Mécanistes de Ségrégation d'Écoulement Granulaire
Cinétique ségrégation généralement encadrée en statistiques/probabilités. Limite : réflexion absolue de la nature physique exclue + échec à prescrire la direction de la ségrégation → généralisation limitée, connaissances empiriques. Première étude pionnière modèles mécanistes incorporant toute la physique des tendances dé-mélange réelles : application théories cinétiques pour mélanges matériaux granulaires pour étudier tendances ségrégation basées sur percolation. Combinaison analyse statistique et dimensionnelle, formulations valides pour contacts frictionnels durables négligeables avec taux cisaillement suffisamment élevés pour que contributions dominantes aux contraintes totales soient dues collisions particule-particule et particule-frontière. Observation : en écoulement goulotte avec fractions volumiques solides élevées, forte probabilité formation petits vides par rapport aux grands. Effet : petites particules tamisent et s'accumulent à la base du lit. Flux net ségrégation direction normale à surface goulotte des petites particules.
Ces modèles donnent une appréciation physique, mais l'évaluation de fondamentaux clés (coefficients de dispersion) n'est pas petite et ne peut être établie par ces modèles. Une étude suggère interactions statistiques/mécaniques mixtes basées sur théorie cinétique gaz denses pour compréhension générale des causes de ségrégation écoulement granulaire.
Regroupement (clustering) : l'écoulement granulaire subit amortissement (perte énergie après collisions). Changement vitesse/mouvement non uniforme → formation amas. Équations constitutives proposées basées sur théorie cinétique pour écoulements collisionnels rapides. Utilisation expressions théorie cinétique pour analyse ségrégation granulaire : utilisable seulement pour particules inelastiques, tailles différentes, faibles fractions volumiques. Limitation : systèmes typiques = écoulements dominés par contacts, hautes fractions volumiques. Théorie plus utile si équations constitutives établies pour particules inelastiques, tailles différentes, hautes fractions volumiques.
L'écoulement granulaire ressemble à un miroir mélange/ségrégation : mélange prolongé favorise ségrégation. Gradients concentration → mélange ; contributions individuelles gradients pression/température → ségrégation dans systèmes granulaires avec distributions tailles et différences densités.
Les aspects théoriques de la manipulation en vrac donnent un arrière-plan général mais compact sur écoulement granulaire, ségrégation surface libre, mécanismes et approches théoriques. Stockage, manipulation, transport du gîte HF sont sujets à la ségrégation. Ex: aggloméré HF a plus de ségrégation granulométrique en trémie et plus de variation hors trémie que le coke HF.
Système de Chargement du HF
Le système de chargement du procédé HF peut être décrit comme un réseau d'équipements et mécanismes conçus pour charger les matériaux dans le HF selon une certaine séquence, quantité et débit assurant la productivité prescrite et le niveau de ligne de charge. Trois sous-systèmes : (i) dosage (batching), (ii) transport, (iii) chargement dans le four. Le dosage se fait au stock-house recevant les matières solides en vrac de leurs sources (stocks, usine agglomération, fours à coke), stockant chaque matériau dans silos individuels pour plusieurs heures d'alimentation. Processus dosage : cribles, trémies pesées, tapis convoyeurs, doseurs, systèmes contrôle pour préparer lots de charge. Transport : acheminement au sommet du four, par tapis convoyeurs ou skip (benne). Troisième sous-système : réseau équipements/mécanismes pour chargement et contrôle. Système global interconnecté et contrôlé par programme de charge automatisé.
La productivité peut être limitée par la capacité du dosage (stock-house) à livrer les matières. Cause : flux transitoire matières, réglages équipements, exigences charge (ratios gîte). Source typique de changement transitoire composition : changements matières livrées aux silos stock-house (« transitions de stock »). Se produit avec matières récupérées (substitution coke/aggloméré frais par stockés). Matières récupérées altèrent performance vs fraîches. D'où utilité de connaître les différentes matières et les tracker précisément dans le système de chargement pour contrôler optimalement gîtage et paramètres soufflage, maintenant la stabilité opérationnelle.
Autre caractéristique importante : mélange et ségrégation de la charge. Pesée précise de plusieurs matériaux dans même trémie = livraison séquentielle. Mais au déchargement, matériaux s'entremêlent inévitablement, donnant composition livrée variable dans le temps. Impératif d'avoir une précision de cette composition variable pour estimer la variation radiale de chimie et propriétés physiques du matériau livré au four.
Matières gîte subissant manipulations multi-étapes → contrôle accru nécessaire pour haute productivité et stabilité. Dosage et transport = zones clés pour opérateur HF. Pour fonctionnement fluide, opérateur doit tracker précisément les matières gîte jusqu'à leur livraison au système de chargement.
Système global interconnecté, contrôlé par programme de charge automatisé coordonné par processus événement discrets. Anciens HF plus petits. Petits fours : quantité théorique coke = facteur contrôlant charge ; avec skip, capacité optimale = skips pleins de coke.
HF modernes : au-delà besoin faire face aux exigences gîte de plus grandes capacités, deux facteurs opérationnels supplémentaires : (i) soutenabilité, (ii) opérations respectueuses environnement. Soutenabilité = haute productivité réalisée par technologies. Poids total skip = facteur contrôlant charge → fours modernes travaillent avec skips pleins de composant minerai. Vu grande taille HF actuels, capacités skip requises très grandes → conception/installation skip pour système charge continu énorme = défi. Nécessite capacité livraison gîte suffisante. D'où fours modernes équipés convoyeurs à bande. Installations charge HF modernes : stock-house + convoyeur vers système de chargement sans cloche (BLT - Bell Less Top).
Système de Chargement BLT
Matière convoyée vers BLT, chargée dans trémies matière sommet HF (bins) utilisées alternativement. Pendant remplissage d'une, l'autre se décharge. Fonctionnement trémies pesées et trémies matière essentiellement identique → description comportement particulaire pendant convoyage (tapis), stockage intermédiaire (bins, trémies pesées), déchargement final (goulotte ou chute libre).
Comportement Particules sur Tapis Convoyeur
Matériau granulaire fractions de tailles et densités variables → ségrégation. Phénomène détaillé transport mécanisme granulaire sur tapis reste limité. Ségrégation sur système convoyage difficile à expliquer sans simplification élaborée. Système à définir en débit massique et vitesse tapis favorisant développement lit particulaire. Mécanisme opératoire ségrégation établi seulement si système bien défini. Figure 6 : représentation schématique ségrégation granulométrique au point de transfert tapis mobile.
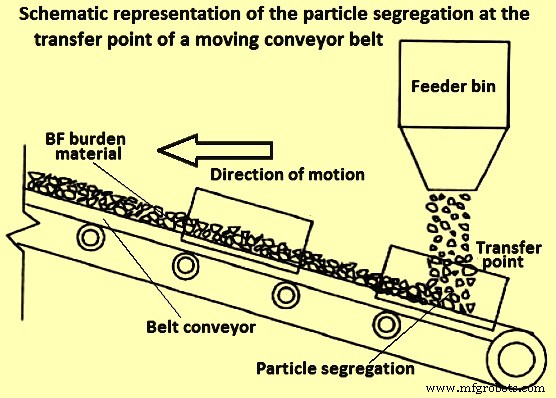
Fig 6 Représentation schématique de la ségrégation particulaire au point de transfert d'un tapis convoyeur mobile
Quatre mécanismes principaux ségrégation mouvement matériau sur tapis : (i) percolation, (ii) migration particulaire, (iii) trajectoire, (iv) ségrégation surface libre.
Comportement Particules dans Bins Matériaux et Trémies Pesées
Bins et trémies pour stockage et déchargement vers étape suivante. Ont en principe : (i) mécanisme alimentation/remplissage défini, (ii) temps de rétention, (iii) région déchargement définie en bas. Les trois étapes contribuent au comportement global d'écoulement au déchargement. Simulations physiques/numériques pour clarifier information pertinente sur ségrégation dans différents types trémies : cylindriques, bins, coniques, en coin. Opération souhaitable : écoulement proportionnel. Mais écoulement gravitaire → sortie difficilement contrôlée, effets cisaillement et dynamiques inhérents causant ségrégation.
Mécanismes prévalents ségrégation bins/trémies : surface libre (alimentation), percolation (rétention), trajectoire (déchargement). Importance aussi de la taille particulaire et dimensions géométrie frontière pendant vidange/déchargement.
Étude influence angle interne trémies sur écoulement granulaire : identifié entraves significatives écoulement libre pour solides sans cohésion par vélocimétrie image particulaire numérique (PIV). Règle empirique : pour éviter archeage mécanique (imbricage particules), ratio Do/dp(max) dans 5-10. Do = diamètre sortie frontière, dp(max) = diamètre particulaire max approprié. Ratio = nombre adimensionnel caractéristique, influencé principalement angle de repos et distribution granulométrique.
Autre étude : au moins 8 éléments doivent traverser la largeur totale de tout dispositif manipulation granulaire pour capturer rhéologie écoulement matériau. Diamètre plus grosse fraction ≤ 1/8 largeur sortie trémie, tapis, ou tout dispositif sortie manipulation granulaire.
Comportement Particules en Écoulement Goulotte
Écoulement goulotte = caractéristique commune stock-house et BLT. Avec BLT (réception charge, trémies matière, goulotte rotative/distributeur), goulotte a importance supplémentaire. Principes fondamentaux goulotte système chargement sommet HF = mêmes qu'en stock-house.
Écoulement goulotte caractérisé par trois étapes (Figure 7) : (i) mouvement gîte avant goulotte, (ii) sur goulotte, (iii) après goulotte. Trois classifications d'écoulement différentes → considérations différentes pour étudier comportement. Avant goulotte : collisions particules ignorables (écoulement dilué). Sur goulotte : description mathématique avec composante vitesse le long goulotte comme vitesse initiale. Au bout goulotte : trajectoire matériaux détermine point impact → dispersion/distribution finale dans frontière/équipement suivant. Mécanismes ségrégation tapis convoyeur s'appliquent aussi à goulotte → ségrégation Figure 7 possible. Trois flux identifiés : flux central sandwiché entre flux inférieur et flux surface. Force principale : gravité.
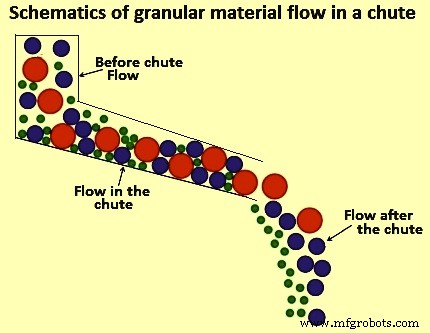
Fig 7 Schéma de l'écoulement de matériau granulaire dans une goulotte
Connaissance ségrégation charge utile pour comprendre proportionnement charge dans intensification procédé HF. Mais intensification nécessite capacité système chargement optimisée car productivité HF peut être limitée par capacité stock-house à fournir charge. Besoin d'adresser et optimiser étapes multi-manipulation dans chaîne produit.
Analyse de Capacité du Système de Chargement
Fonctionnement système chargement HF aussi critique que conception HF. Figure 8 : représentation schématique système chargement HF moderne avec convoyeur. Séquence flux matière complexe.
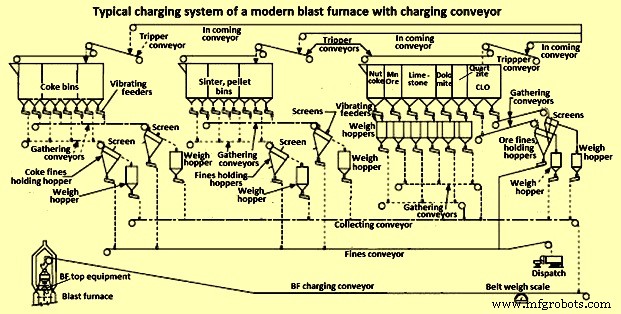
Fig 8 Système de chargement typique d'un haut fourneau moderne avec convoyeur de chargement
Pour haute productivité, conception système chargement nécessite : flexibilité opérationnelle, capacité charge supplémentaire, haute efficacité criblage, nombre limité opérations remplissage/déchargement/transfert (causent ségrégation). Route importante efficacité HF : utilisation pleine capacité système chargement. Si stock-house mal conçue et livraison gîte non optimale → famine HF par indisponibilité matières → perte productivité.
Figure 8 : nombreuses opérations unitaires assemblage stock-house, toutes effet cascade sur performance globale et livraison sortie vers BLT. Pour comprendre macro-comportement mouvement gîte et performance système, représentation efficace/complète éléments saillants et relations à établir. Techniquement : description étapes manipulation, exigences matériaux, durée/séquençage opérations. Mais systèmes complexes stock-house = tâche énorme clarifier toute info processus unitaire. Mélange jugement ingénierie, expérience processus similaires, hypothèses raisonnables pour données entrée modèle et conception stock-house.
Modélisation de l'Optimisation du Système de Chargement HF
Système chargement HF = mouvement matière multi-manipulation. Défi majeur : satisfaction opportune exigences et changements soudains processus. Simulations souvent utilisées pour optimiser systèmes manipulation matières. Simulateurs conception assistée par ordinateur : modélisent processus transitoires et continus → pas utilisables pour opérations chargement HF = processus batch et semi-continu au mieux. Deux options pour modéliser batch/semi-continu : tableurs (Excel) et simulation événement discret (DES - Discrete Event Simulation).
Modèles tableurs : plateforme courante focalisée bilans matière, dimensionnement équipements, analyse coûts. Développement = code extensif (macros/sous-routines) en VBA dans Excel. Faciles à construire, applicables systèmes simples, mais manquent robustesse, deviennent ingérables pour systèmes grands/complexes. DES = modèle mathématique/logique système physique décrivant changements d'état à points précis temps simulé. Nature changement d'état et temps changement = description précise requise. Fonctionnalité clé DES réussi : exigence upfront détails précis système et interruptions. DES peut statistiquement comptabiliser temps arrêts et événements. Modules créables/réutilisables, multiples qualités/changements entrées processus gérables. Donc généralement modèle base DES utilisé pour système chargement HF.
Analyse cyclogrammes = technique modeste modélisation DES souvent utilisée systèmes chargement HF pour optimisation. Concept : fonction minimisation durée globale séquence début-fin (temps livraison) cycle chargement. Temps livraison déterminé par ordre activation mécanismes, durée leurs séquences, longueur intervalles entre opérations individuelles. Minimum durée cycle = système sans pauses entre cycles opérationnels mécanismes individuels + activation séquence efficace.
Avec cyclogrammes : difficile incorporer changements temps réel conditions entrée système. Structure exclut incorporation détaillée variables micro-système (comportement déchargement, tendance ségrégation matériaux). Faiblesses cyclogrammes → modèle DES livraison charge basé représentation mathématique/logique = meilleur choix optimisation stock-house HF.
Processus de fabrication
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Principales considérations de conception pour les hauts fourneaux et leurs équipements auxiliaires
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Sidérurgie au four à induction : technologie de fusion électrique efficace
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Optimisation des systèmes de refroidissement des hauts fourneaux pour une efficacité et une longévité accrues
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau