



Sondes et instruments avancés pour surveillance précise du haut fourneau
Le haut fourneau (HF) fonctionne sur le principe d'échange chaleur gaz/solide contre-courant : zone tuyères (raceway) → ligne de charge (stock line), et d'échange oxygène (O₂) contre-courant : zone fusion → ligne de charge. Matériaux charge solides (matériaux ferreux : minerai, sinter, pellets ; coke ; flux) chargés sommet fourneau. Air normalement enrichi O₂, parfois combustibles auxiliaires, injecté tuyères près fond. Temps rétention matériaux ferreux ~8 h, gaz ~quelques secondes. Temps résidence coke foyer : 1–4 semaines. Fonte liquide (FL) et scorie liquide vidées intervalles réguliers multiples gueulards fond. Scorie séparée fonte → manutention poches FL. HF doit opérer : haute productivité, bas taux combustible, flexible, stable, haute efficacité, longue durée campagne.
HF souvent appelé "boîte noire" : termes "condition fourneau", "niveau chaleur fourneau" usage dominant + nombreux domaines inconnus procédé. Raison : difficulté mesure. Trois phases gaz/solide/liquide coexistent, réaction procédant non-uniformément direction radiale, processus variation temps-dépendante, paramètres mesurés toujours en mouvement atmosphère haute température, haute pression, poussières.
Sondes généralement utilisées HF : (i) sonde radar niveau charge/vitesse descente, (ii) lance allumage gaz sommet HF, (iii) sonde fixe "au-dessus charge" T°/pression/échantillonnage gaz, (iv) profileur mobile "au-dessus charge" profils charge/vitesse descente/T°/pression/échantillonnage gaz, (v) sonde mobile "au-dessus charge" T°/pression/courbes chargement/échantillonnage gaz, (vi) sondes horizontales "dans charge" T°/pression/couches charge/échantillonnage gaz. Autres : détecteurs ligne de charge, caméras thermovision, profileurs, sondes acoustiques T° gaz sommet, sondes impact, sondes verticales descendantes, sondes balayage, caméras infrarouge, sondes tuyères.
Évolution surveillance haut fourneau
Opération HF évoluée : activité purement expérience → activité soutenue principes scientifiques/métallurgiques. HF n'est plus "boîte noire". Partie importante évolution = introduction/utilisation sondes/instruments mesure sophistiqués transmettant opérateur HF info utile état processus. Pour fonctionnement fiable HF : essentiel collecter paramètres opérationnels via dispositifs détection → processus HF transparent opérateur. HF moderne = grand nombre sondes/instruments/dispositifs mesure → monitoring grand nombre signaux → présentation significative opérateur. Sondes/instruments typiques HF anciens Fig. 1.
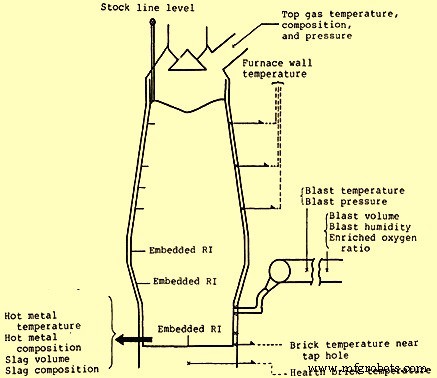
Fig. 1 : Sondes, instruments et dispositifs de mesure typiques des anciens hauts fourneaux
40–50 dernières années : nombreuses sondes/dispositifs développés contrôle processus HF. Connaissance distribution charge : sonde verticale, sonde horizontale, caméra thermovision gorge. Combinaison système mesure distribution écoulement gaz + système contrôle distribution charge → contrôle HF flexible. Précision mesure/contrôle distribution charge améliorée par profileurs divers + magnétomètre. Développement analyseurs gaz : chromatographie gaz conventionnelle → instruments intervalles mesure courts + haute précision → spectromètres masse. Mesure zone tuyères : thermomètres corps tuyère, télévisions tuyère, sondes tuyère (infos température zone raceway ou distribution gaz). Avec modèles mathématiques estimation chaleur fourneau/estimation zone fusion → amélioration système contrôle global HF.
Signaux HF moderne via système élaboré sondes/instruments/dispositifs collecte données adéquates processus total analyse/contrôle précis = très nombreux. Total signaux E/S (I/O) sondes/instruments = ordre 24 000. Signaux binaires E/S ~18 500–19 000, signaux température ~1 200–1 500, autres signaux analogiques ~4 000, signaux pesée ~70.
Sondes/dispositifs mesure HF = grande avancée base développements récents électronique, optique, informatique. Ordinateurs → monitoring meilleurs paramètres HF : affichage variables + modèles établis + comparaison variables + bases données stockage variables/évolution processus.
Application typique sondes/dispositifs HF moderne Fig. 2.
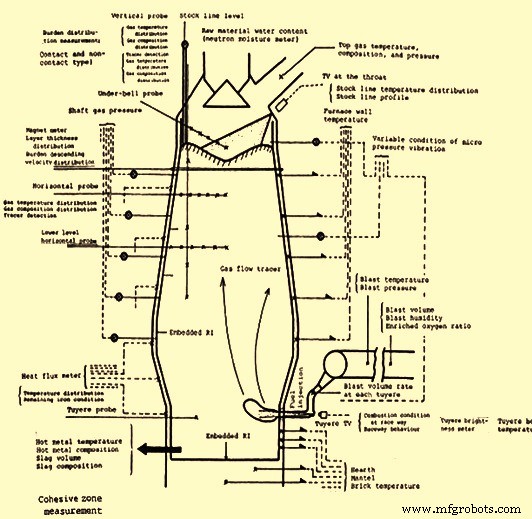
Fig. 2 : Application typique des sondes et dispositifs de mesure dans un haut fourneau moderne
Réactions HF = très complexes : trois phases gaz/solide/liquide coexistent, réactions non-uniformes direction radiale, variation temps-dépendante, paramètres mesurés en mouvement atmosphère haute T°/pression/poussières → difficulté mesure. Difficulté mesure paramètres HF → fourneau divisé zones. Zones HF et mesures souhaitées par zone :
Zone grumeleuse (Lumpy zone)
Réduction indirecte. Paramètres souhaités opérateur : distribution température, perméabilité gaz, degré réduction, vitesse descente charge, changement propriétés physiques charge. Mesures : quantité/distribution granulométrique, distribution couches mélangées (matériaux solides) ; quantité/composition/T°/pression (gaz ascendants). Mesures typiques : profil surface charge, distribution épaisseur couches, T° surface charge, composition gaz, distribution T°/pression.
Mesure directe zone grumeleuse = relativement facile → développement capteurs info riche. Zones mesure importantes : distribution charge, distribution écoulement gaz, évolution temporelle → affectent réduction, échange chaleur, perméabilité gaz, comportement descente charge. Trois facteurs estimation distribution charge : (i) épaisseur couche, (ii) taille charge, (iii) distribution vides. Seule distribution épaisseur couches mesurable profileurs. Capacité profileurs limitée : profil surface seulement, pas changements profil par chargement. Mesures invalides couches mélangées. Capteur récent magnétomètre : mesure possible changements profil surface charge, distribution épaisseur couches incluant couches mélangées, distribution vitesse descente.
Distribution écoulement gaz = résultat distribution charge. Mesure très importante → affecte opération HF. Déterminée par quatre facteurs : (i) débit, (ii) T°, (iii) composition, (iv) pression. Paramètres normaux mesurés : distributions T°, composition, pression (faciles mesure). Sondes horizontales/verticales + manomètres paroi fourneau → valeurs satisfaisantes distributions T°/composition/pression. Mesure directe distribution débit gaz dans charge = souhaitable mais méthodes précises pas développées. Estimation débit gaz par modèles mathématiques utilisant données T°/composition/pression gaz.
Zone cohésive (Cohesive zone)
Trois réactions : (i) réduction indirecte, (ii) réduction directe, (iii) réaction perte solution. Toutes influencent zone cohésive. Mesures zone grumeleuse + mesures niveau/profil charge = importantes zone cohésive.
Zone cohésive = résistance maximale écoulement gaz HF → indice stabilité opération distribution gaz fourneau/descente charge. Mesure position/profil zone cohésive = très importante. Actuellement position/profil zone cohésive = pas mesurables directement → paramètres mesurés directement sondes utilisés estimation zone cohésive modèles mathématiques.
Zones gouttelement, raceway, homme mort (Dripping, raceway and deadman zones)
Activités : (i) formation scorie, (ii) combustion coke/combustibles auxiliaires, (iii) circulation métalloïdes (Zn, S, alcalins), (iv) réactions réduction directe/perte solution résiduelles. Mesures souhaitées : perméabilité liquide, distribution écoulement métal/scorie, réactions métalloïdes, descente coke, combustion coke, formation homme mort, extension raceways. Mesures typiques : (i) volume soufflage chaque tuyère, (ii) longueur raceway, (iii) luminosité raceway, (iv) mouvement coke, (v) taille coke, (vi) T° corps tuyère.
Phénomènes : descente coke, formation homme mort, écoulement fonte/scorie, combustion coke raceway tuyère, réaction métalloïdes, désulfuration. Compréhension : perméabilité gaz/liquide + niveau T° = importantes. Zones = conditions finales fonte/scorie déterminées → info importante à mesurer/comprendre. Mesures actuellement possibles : (i) distribution T° mottes refroidissement (cooling stave), (ii) T° corps tuyère, (iii) état raceway tuyère. Développements dispositifs mesure zones = lenteur : méthodes mesure difficiles + confusion philosophie quoi mesurer/comment organiser phénomènes. Zones : modèle estimation modèles mathématiques → état final fonte/scorie ASAP + contrôle conditions.
Zone foyer (Hearth zone)
Collecte/séparation/stockage fonte/scorie liquides. Activités : désulfuration/carburation fonte. Perméabilité liquide importante. Mesures souhaitées : (i) niveau fonte/scorie + comportement, (ii) alimentation coke + élimination combustion, (iii) désulfuration/carburation fonte, réaction métalloïdes. Mesures typiques : monitoring comportement fonte/scorie + monitoring remplacement coke foyer. Modèle estimation modèles mathématiques utilisé présentement.
Méthodes mesure contrôle processus HF
Distribution charge
Méthodes utilisées : (i) profileur contact, (ii) profileur sans contact, (iii) magnétomètre. Profileur contact = profil surface charge seulement. Ni changements profil par chargement, ni couches mélangées. Erreurs mesure grandes surtout distribution charge perturbée. Profileurs sans contact = meilleurs (ne perturbent pas distribution charge). Magnétomètre = mesure intérieur charge + mesure changement profil surface par chargement + couches mélangées.
Distribution écoulement gaz
Méthodes distribution vitesse écoulement gaz : (i) débitmètre fluide, (ii) débitmètre gaz fil chaud, (iii) méthode thermocouple chauffé, (iv) méthode traceur gaz. Premières trois : quantités gaz obtenues pression/gaz/T°/composition. Méthode traceur = mesure instantanée, ne perturbe pas distribution charge.
Niveau et profil zone cohésive
Mesure directe ou indirecte. Indirecte : calculs hypothèses + paramètres mesurés (pression/température/composition gaz). Sondes horizontales T°/composition gaz. Mesure instantanée. Distribution pression gaz fourneau = mesure pression paroi fourneau = continue, sans perturber charge. Directe : sonde verticale insertion, méthode RI, réflectométrie triple domaine (TDR). TDR = continue, autres deux = instantanées. Sonde verticale = avantage données T°/pression/composition aussi.
Maintenance enveloppe HF
Opération haute efficacité/stable enveloppe HF + revêtement réfractaire : instrumentations basées profil interne réfractaires HF + maintenance enveloppe. Durée vie prolongée HF = contribution majeure réduction coûts → signification mesure maintenance enveloppe : info usure réfractaires, accumulation échafaudages (scaffold), protection équipements refroidissement/équipements attachés fourneau contre dommages.
Conventionnellement : mesure enveloppe/réfractaires = principalement T°, points mesure augmentés exigences étendues. Avancées récentes méthodes : méthode impulsion potentiel électrique ou méthode réponse thermocouple → mesure directe épaisseur réfractaire. Maintenance enveloppe HF → intégration système contrôle enveloppe ordinateur pour gérer points mesure accrus + modèle mathématique estimation ligne usure réfractaire. Instrumentations courantes maintenance enveloppe/réfractaires :
- Usure réfractaire et accumulation échafaudages : plusieurs méthodes. Thermocouple = méthode établie mais points limités, dépend T° fourneau. Caméra thermovision infrarouge = graphiques motif, dépend T° fourneau. Méthode fluxmètre chaleur : points limités, dépend T° fourneau. Autres : (i) méthode réponse thermocouple, (ii) méthode impulsion potentiel, (iii) méthode RI intégré, (iv) méthode forage. Mesurent épaisseurs parois mais ne détectent pas augmentation épaisseur. RI intégré : 1 point/RI. Forage : difficile exploitation normale.
- Protection équipements refroidissement fourneau : mesures détection précoce dommages : (i) quantité CO dissous eau refroidissement, (ii) débit différentiel eau refroidissement, (iii) T° alimentation/décharge eau refroidissement, (iv) H₂ gaz sommet HF. Deuxième méthode = sensible qualité eau. Troisième = charge thermique équipements refroidissement. Quatrième = ne détecte pas portion endommagée.
- Protection équipements attachés HF : équipements attachés protégés contre défaillance. Épurateurs gaz : mesure/contrôle T°/pression gaz sommet. Tuyères/tuyaux soufflage : mesure volume soufflage + quantité combustible auxiliaire chaque tuyère.
Processus de fabrication
- Contrôle de température brassage maison DIY : Surveiller et réguler avec Arduino
- Construisez vos propres instruments de vol : Horizon artificiel & Compas avec Arduino & MPU-6050
- Combinaison capteurs diélectriques AC et DC pour surveillance précise polymérisation composites
- Scories de haut-fourneau : essentielles pour un fonctionnement optimal du fourneau
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Optimisation du gaz de haut fourneau : génération, utilisation et efficacité
- Optimisation de la productivité du haut fourneau : paramètres clés et stratégies
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Réduction des Émissions de CO₂ dans la Ferronnerie au Haut Fourneau