



Dégazage sous vide de l'acier liquide : amélioration résistance et qualité
Pendant l'aciérie primaire, gaz O₂, H₂, N₂ se dissolvent dans l'acier liquide. Effets néfastes sur propriétés mécaniques/physiques. O₂ dissous ne peut être éliminé comme O₂ moléculaire → désoxydation. Terme "dégazage" = élimination H₂ et N₂ acier liquide. Procédé sous vide = dégazage sous vide acier liquide. Procédés dégazage sous vide effectués en poches de coulée acier.
Élimination H₂ et N₂ nécessaire : tous deux nuisent propriétés acier. Solubilité H₂ acier faible température ambiante. Excès H₂ rejeté solidification → trous d'épingle (pinholes) → porosité acier solidifié. Quelques ppm H₂ = cloques (blistering) + perte ductilité traction. N₂ : solubilité max 450 ppm Fe liquide, < 10 ppm température ambiante. Excès N₂ rejeté solidification → trous de soufflure (blowholes) ou nitrures. Excès N₂ = fragilisation ZAT soudage aciers + altération aptitude formage à froid.
Début 1950s : problème production acier teneur gaz minimale résolu par développement méthode traitement vide acier liquide poche avant coulée. Méthode proposée scientifiques AM Samarin et LM Novik (ex-URSS) 1940. Première essai industriel ex-URSS 1952 usine métallurgique Enakievskii. 1954 ex-RFA, Bochumer Verein : méthode dégazage flux métal essayée. Introduction industrielle méthode poche traitement vide = ex-URSS 1955. Nouveau trend aciérie = traitement vide acier.
Caractéristiques générales dégazage sous vide
- Désorption gaz = réaction interfaciale gaz/métal. H₂/N₂ atomique acier liquide doit diffuser interface gaz/métal → conversion H₂/N₂ moléculaire → désorption. Efficacité traitement vide ↑ avec surface acier liquide exposé vide ↑. Surface accrue (filet mince ou agitation gaz) → accélération dégazage.
- Température acier liquide ↓ pendant dégazage vide. Surface flux exposé vide ↑ → chute température ↑.
- Temps dégazage = minimum requis.
- Degré dégazage ↑ avec degré vide ↑. Vide ordre 1 mm Hg ou < 1 mm Hg (1 mm Hg = 1 torr) utilisé pratique. Capacité pompage vide = adéquate.
Classification procédés dégazage sous vide
Procédés utilisés classés en trois types : (i) dégazage par filet (stream degassing), (ii) dégazage par recirculation (circulation degassing), (iii) dégazage poche ou cuve (ladle/tank degassing).
Dégazage par filet (stream degassing)
Acier liquide versé dans autre vessel sous vide. Exposition brutale filet vide → dégazage très rapide (surface accrue par fragmentation filet en gouttelettes). H₂ dissous évacué pompe vide. Majorité dégazage pendant chute filet. Hauteur chute = paramètre design important. Variantes :
- Poche vers lingotière (ladle to ingot mould) : lingotière préchauffée hot top dans chambre vide. Au-dessus : poche de coulée (tundish). Acier vidé poche à surchauffe 30 °C. Poche au-dessus tundish. Coulée fond poche → tundish souhaitable. Schéma Fig. 1.
- Poche vers poche (ladle to ladle) : poche avec tige obturateur dans chambre vide. Poche acier liquide four primaire au-dessus chambre, joint étanche vide. Ajouts alliage sous vide. Filet tombe poche où acier dégazé. Ajouts alliage sous vide.
Certaines usines : dégazage pendant vidage. Acier liquide four primaire → tundish/petite poche → filet tombe poche évacuée. Poche fermée haut couvercle spécial ouverture échappement. Acier surchauffe 25–30 °C vidé poche.
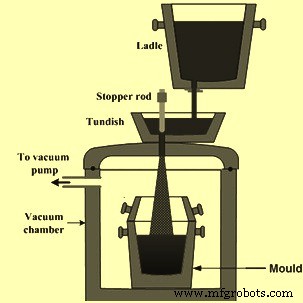
Fig. 1 : Schémas dégazage poche vers lingotière
Dégazage par recirculation (circulation degassing)
Acier liquide circule en continu chambre vide par dispositif spécial. Chambre vide positionnée au-dessus poche avec tuba(s) (snorkel) trempés bain acier liquide. Deux types (Fig. 2) : (i) Ruhrstahl-Heraeus (RH), (ii) Dortmund-Hörder (DH). RH = deux tubas trempés poche. DH = un tuba, aspire répétitivement acier liquide chambre vide puis le relâche poche. RH décrit article séparé (lien).
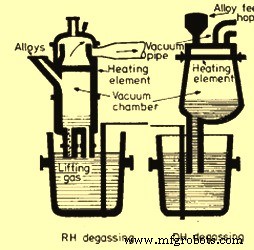
Fig. 2 : Schémas procédés dégazage par recirculation
Procédé RH : enveloppe cylindrique réfractaire deux pattes (tubas) conçue : acier liquide monte une patte, redescend poche après dégazage autre patte. Haut enveloppe : échappement, ajouts alliage, fenêtre observation/contrôle. Enveloppe : briques chamotte partie haute, briques Al₂O₃ partie basse (haute température). Tubas : réfractaires Al₂O₃. Argon (Ar), gaz porteur, injecté tuba entrée → ↑ vitesse acier liquide entrant tuba entrée.
Opération dégazeur RH :
- Chauffage chambre température désirée (900–1500 °C variable).
- Abaissement chambre acier liquide niveau désiré.
- Évacuation chambre → acier monte chambre.
- Introduction gaz porteur → expansion → force flottabilité ↑ vitesse montée acier tuba entrée.
- Dégazage acier chambre → reflux autre tubas poche. Acier dégazé légèrement plus froid acier poche. Force flottabilité différence densité (acier plus froid + dense) agite bain.
- Taux circulation acier chambre contrôle dégazage. Taux circulation = f(quantité gaz porteur, degré vide). 110 t acier dégazé 20 min circulation 12 t/min. Consommation spécifique Ar ~0,075 m³/t.
- Ajouts ferro-alliages fin dégazage selon surchauffe.
Avantages RH : (i) pertes chaleur relativement faibles, (ii) ajouts alliage ajustables précisément, (iii) capacité pompage vide faible suffisante (volume évacuer plus petit vs poche-poche/filet).
Procédé DH : faible quantité ~10–15 % masse totale acier liquide dégazée à la fois. Processus répété jusqu'à niveau dégazage requis. Dispositif vessel/poche similaire sauf : (i) vessel cylindrique un tuba, (ii) vessel équipé chauffage.
Chambre DH : chauffage, ajouts alliage, échappement. Fond vessel : tuba trempable acier liquide. Partie haute chambre : briques chamotte, partie basse : briques Al₂O₃. Tuba : briques Al₂O₃ haute qualité. Longueur tuba suffisante pour réaliser effet pression atmosphérique montée acier tuba. Étapes opération DH :
- Chambre DH préchauffée, abaissée poche tuba sous surface acier.
- Chambre évacuée déplacée haut/bas → acier entre chambre.
- Déplacement 50–60 fois, temps cycle 20 s.
- Dégazage adéquat possible 20–30 cycles.
- Couche scorie maintenue poche → minimiser pertes chaleur.
- DH opère surchauffes plus basses vs RH (chambre DH a chauffage).
Dégazage poche ou cuve (ladle/tank degassing)
Poche placée cuve vide, agitée gaz inerte pendant évacuation cuve. Alternative : poche avec joint périphérique pour couvercle formant chambre vide.
Acier liquide traitable dégazeur cuve sans réchauffage arc. Deux systèmes agitation : (i) agitation inductive bain acier, (ii) agitation bain bullage Ar plaque poreuse fond poche.
Pratique dégazage cuve pour : (i) réduire concentrations gaz dissous acier liquide, (ii) homogénéiser composition/température bain, (iii) éliminer inclusions oxydes acier liquide, (iv) conditions favorables désulfuration. Élimination S = réactions scorie-métal promues par bullage Ar fort dans enveloppe vide. Procédé cuve nécessite : (i) évacuation rapide cuve vide, (ii) maintien vide tout en aspirant fort débit gaz inerte, (iii) disponibilité immédiate, (iv) résistance poussières, (v) fonctionnement sûr conditions sévères.
Poche équipée plaque poreuse fond purge Ar. Poche dans chambre vide. Chambre : trémie ajouts éléments selon besoin. Gaz agitation introduit soit haut travers toit tube réfractaire immergé, soit plaque poreuse fond poche. Désulfuration acier tué total : mieux purger Ar fond poche. Agitation bain ↑ taux élimination gaz. Élimination vigoureuse gaz → éclaboussures acier liquide. Poche non remplie complètement ~25 % hauteur = franc-bord (freeboard) pour gouttelettes éclaboussées. Pression 1–10 mm Hg dégazage efficace. Pendant dégazage : ajouts désoxydation/alliage. Certains cas : poche chauffée compenser pertes chaleur dégazage. Efficacité dégazage : report scorie four primaire = minimal. Scorie reportée = FeO → teneur O₂ acier en équilibre FeO scorie → O₂ acier ↑.
Exigences fondamentales dégazage poche : (i) franc-bord suffisant contenir ébullition scorie/acier induite vide, (ii) gaz inerte percolant bain acier pour agitation, séparation inclusions, amélioration performance dégazage vide, (iii) surchauffe suffisante acier éviter formation croûte (skull), (iv) moyens livrer additifs poche dans cuve vide.
Connexion Ar poche établie poche en place cuve vide. Cuve évacuée pressions opération par système pompage vide. Émissions évacuées système pompage, collectées avant pompes ou déchargées eau contenue puits chaud (hot well) mur barrage (weir wall) béton. Gaz procédé, y compris ceux entraînés eau décharge inter-condenseur, épuisés puits chaud ventilateur motorisé → cheminée équipée brûleur flare. Eau puits chaud pompée tour refroidissement système eau contact.
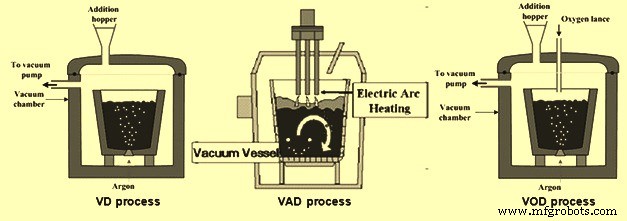
Fig. 3 : Schémas procédés dégazage poche
Procédé VD (Vacuum Degassing)
Unité simple dégazage poche avec provisions ajouts alliage. Vide créé système pompage. Pression 0,5 mm Hg. Capable : (i) homogénéisation bain acier (température, composition), (ii) ajustement fin chimie, (iii) désoxydation améliorée + réduction H₂, N₂, O₂. Désulfuration = problème majeur chaleurs traitées directement VD depuis four primaire. Problème résolu : scorie réduite poche avant envoi VD + désulfuration renforcée mélange scorie-métal.
Procédé VAD (Vacuum Arc Degassing)
Dégazage cuve avec électrodes réchauffage acier liquide. Procédé unitaire unique : poche cuve vide, agitation gaz inerte plaque poreuse fond, chauffage électrodes, ajouts alliage. Après ajout chaux acier liquide poche, arc sous pression 250–300 mm Hg → ↑ température + fusion chaux → dégazage courte durée + ajouts ajustement chimie + dégazage profond pressions 1 mm Hg. Agitation Ar continue toutes étapes, ajustement débit Ar selon opérations. Taux chauffage ~3–4 °C/min, pendant chauffage débit Ar côté bas. Système : sous vide, réaction C-O₂ et C-Al₂O₃ haute température arc = grande aide bas O₂ sans produit réaction solide. Niveaux H₂ 1,5 ppm atteints (transfert masse intense Ar + pression partielle H₂ basse par dilution CO libéré). Avantage principal : degré désulfuration élevé 80 % pour aciers teneurs S 0,005 %. VAD = procédé largement utilisé production acier propre.
Procédé ASEA-SKF
Groupe intégré unités traitement : généralement dé-scoriage séparé, chauffage arc, traitement vide. Scorie éliminée re-pochage (éviter re-phosphoration) → ajouts ferro-alliages. Chauffage arc → ↑ température compenser refroidissement ajouts alliages → dégazage atmosphère vide ↓ O₂ + dé-hydrogénation H₂ 1,5 ppm. Méthode = agitation électromagnétique → flottation inclusions → production aciers propres. Actuellement unités ASEA-SKF intègrent agitation gaz inerte basique pour désulfuration.
Procédé VOD (Vacuum Oxygen Decarburization)
Unité dégazage cuve + lance soufflage O₂. O₂ additionnel : (i) production nuances inox extra-bas C (décarburation forcée), (ii) chauffage chimique acier liquide + ajouts Al/Si (procédé VD-OB). Pompe vide dimensionnée capacité supérieure (volume gaz dégagé accru).
VOD = procédé vide important production inox. Principalement nuances inox spéciales nécessitant C, N₂, H₂ très bas. Poche chambre vide, provision lancing O₂ joint étanche vide + ajouts alliage. Principe : oxydation préférentielle C sur Cr → pertes Cr minimales.
Franc-bord réduit poche → teneur C initiale acier liquide = aussi bas que 1 %. Injection O₂ 100–250 mm Hg. Si oxydé puis C. Décarburation = début co-bullage déterminé température initiale et teneur Si acier. Taux décarburation constant = f(débit O₂). Ratio CO/CO₂ surveillé : teneur C bain 0,08 % → ratio ↑ rapide. Au-delà C limite, taux décarburation chute indépendant débit O₂ + oxydation Cr simultanée. Lancing O₂ arrêté, pression vessel réduite, agitation Ar poursuivie réaction O₂ dissous/C résiduel. Rapporté : agitation vigoureuse → C réduit 0,005 % et C+N₂ total < 0,015 % atteints.
Séquence affinage contrôlée combinaison : variation débit O₂, distance pointe lance-surface bain, contrôle pression vide, débit Ar. Ajout chaux/Al suffisants → excellente désulfuration acier liquide.
Système pompage vide
Système pompage vide = force motrice procédés dégazage vide acier liquide. Trois types de base : (i) éjecteurs vapeur avec étages condensation nécessaires, (ii) éjecteurs vapeur + pompes anneau liquide, (iii) systèmes pompage mécanique sec. Jets vapeur = base débit massique constant, pompes vide anneau liquide = base volume constant. Combinés = point équilibre économique pour avantages meilleurs caractéristiques chacun. Systèmes pompage vapeur éjecteurs et éjecteurs + pompes anneau liquide Fig. 4.
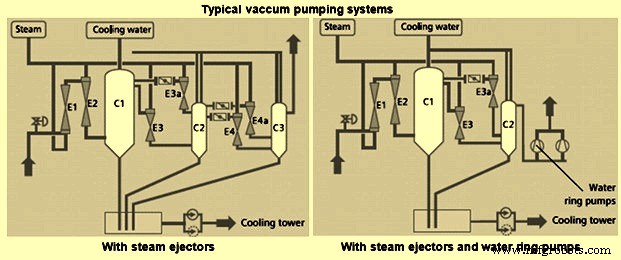
Fig. 4 : Systèmes de pompage vide typiques
Facteurs sélection système pompage vide :
- Quantité gaz dissous à éliminer. Pression absolue, chimie acier, débit Ar affectent taux élimination gaz par système pompage.
- Charge pression conception système en "équivalent air sec".
- Charge système doit satisfaire différentes pressions (si requis système dégazage).
- Volume système impliqué.
- Temps procédé requis atmosphère → vide profond.
- Pression absolue finale système. Détermine nombre étages nécessaires.
- Quantité Ar requise. Détermine énergie agitation et taux élimination gaz dissous.
- Taux fuite air entrant système.
- Pression/température vapeur cas systèmes éjecteurs vapeur.
- Température eau refroidissement cas systèmes éjecteurs vapeur.
- Coût vapeur et électricité.
Chaque système dégazage conçu pour exigences spécifiques procédé dégazage vide.
Processus de fabrication
- Concevoir des workflows de processus : harmoniser talents humains et automatisation robotique
- Procédé FINEX : Production avancée de fer liquide à partir de fines de minerai et charbon non cokéfiable
- Choix du site idéal pour une aciérie greenfield : guide complet
- Technologie de dégazage sous vide RH : amélioration de la qualité et de l'efficacité de l'acier
- Métallurgie de la poche de distribution (tundish) : optimisation du transfert d'acier pour la coulée continue
- Production avancée d'acier inoxydable : du four à arc électrique aux techniques modernes à base d'oxygène
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Optimiser la performance poinçon-matrice avec des grades d'acier à outils premium
- Matériaux optimaux pour pièces tournées CNC de précision