



Optimisation de l'élimination du soufre dans l'acier liquide
La solubilité du soufre (S) dans le fer (Fe) liquide est élevée. Mais sa solubilité dans le fer solide est limitée : 0,002 % dans la ferrite à température ambiante, 0,013 % dans l'austénite vers 1000 °C. Au refroidissement, le soufre est libéré de la solution sous forme de sulfure de fer (FeS) formant un eutectique avec le fer environnant. L'eutectique se ségrège aux joints de grains. Température eutectique basse (~988 °C). L'eutectique Fe-FeS affaiblit liaison intergranulaire → chute nette propriétés acier températures déformation à chaud.
Pendant coulée continue acier liquide, soufre présent : (i) forme sulfures indésirables → faiblesses granulaires et fissures solidification, (ii) abaisse point fusion et résistance intergranulaire, (iii) contribue fragilité acier → concentreur contrainte, (iv) entraîne "fragilité à chaud" (hot shortness). Soufre dans acier solide comme inclusions FeS : effets néfastes multiples traitement. Pendant déformation, inclusions FeS = sites amorçage fissures et zones faibles. Inclusions soufre affectent négativement ténacité, ductilité, aptitude formage, soudabilité, résistance corrosion. Augmentation teneur manganèse (Mn) (> 0,2 %) prévient formation FeS. Mn réagit activement avec sulfures fer pendant solidification : FeS (scorie) + Mn (acier) = MnS (scorie) + Fe.
Température fusion sulfure manganèse (MnS) élevée (~1610 °C) → acier contenant Mn déformable à chaud. Mais inclusions MnS : (i) cassantes (moins ductiles que l'acier), (ii) bords vifs possibles, (iii) situées entre grains acier. Tous facteurs = influence négative inclusions sulfures sur propriétés mécaniques.
Désulfuration acier liquide
Soufre = impureté nuisible affectant qualité interne et superficielle → désulfuration essentielle pendant aciérie. Exigences croissantes propriétés matériaux nuances acier → demande extrême propreté acier. Production acier propre (précipitation sulfures) → teneur S acier liquide aussi basse que possible. Pratique : élimination S acier liquide principalement en poches pendant aciérie secondaire.
Désulfuration acier aciérie secondaire dépend : température, concentrations S et O₂ acier, mais principalement composition chimique et propriétés physiques scorie. Affinage acier liquide aciérie secondaire pour gamme compositionnelle requise → optimisation paramètres procédé.
Aciéries modernes : fours primaires = traitement fonte + fusion ferraille. Autres objectifs métallurgiques (alliage, homogénéisation, affinage, ajustement température) = aciérie secondaire avec contrôle scorie de surface. Poche scorie : protège acier liquide atmosphère oxydante ET support opérations métallurgiques. Scorie poche = propriétés physiques/chimiques adaptées : bas point fusion, bas potentiel oxygène, haute capacité soufre.
Désulfuration aciers liquides scorie affinage poche = un des procédés les plus importants aciérie secondaire. Mais contrôle procédé = directives empiriques encore aujourd'hui. Écarts teneurs S visées souvent observés. Amélioration contrôle procédé par connaissance thermodynamique/cinétique réaction désulfuration = importance majeure, surtout production aciers teneurs S très basses.
Thermodynamique désulfuration acier liquide
Quatre aspects importants : (i) capacité sulfure, (ii) rapport distribution soufre, (iii) potentiel désulfuration, (iv) vitesse désulfuration.
- Capacité sulfure = aptitude scorie liquide adsorber soufre. Caractérisée par équilibre phase scorie/phase gaz pressions partielles S/O₂. Propriété ne dépendant que température et composition scorie. Mesurable directement essais isobares isothermes. Données capacités sulfure nombreux systèmes scories binaires, ternaires, multicomposants disponibles littérature. Capacité sulfure scorie ↑ normalement avec température ↑ et concentration oxydes basiques ↑. Scories poche hautement basiques = à utiliser pour désulfuration acier. Modèles mathématiques calcul capacité sulfure scories liquides multicomposants développés.
- Rapport distribution soufre : soufre distribué entre phases métal/scorie à l'équilibre. Dépend normalement activité oxygène acier liquide. Désulfuration plus efficace avec activité oxygène ↓.
- Potentiel désulfuration = f(composition scorie). Caractérisation comportement scorie : indice saturation chaux = rapport teneur CaO réelle / teneur CaO scories saturées chaux. Indice change avec composition scorie. Valeur indice scorie saturée chaux = 1. Scories indice < ou > 1 = sous-saturées ou excès chaux. Influence indice saturation chaux sur potentiel désulfuration Fig. 1. Potentiel maxi = scories saturées chaux. Sous-saturation chaux scorie poche → ↓ désulfuration raisons thermodynamiques. Excès chaux → scories hétérogènes → ↓ potentiel désulfuration raisons cinétiques. Optimisation composition scorie requise pour élimination satisfaisante S acier liquide.
- Vitesse désulfuration : capacité sulfure et potentiel désulfuration = capacité maxi absorption S scorie à l'équilibre thermodynamique. Pratique : temps traitement poche à adapter production aciérie. Affinage rapide poches souhaitable. Températures aciérie : vitesse réaction phases métal/scorie mostly déterminée par transport masse. Désulfuration scorie affinage surface poche : vitesse = f(vitesse transport S phase métal → interface métal/scorie ET vitesse transport interface → phase scorie). Transfert masse rapide par agitation gaz intensive → accélération vitesse désulfuration. Agitation gaz acier liquide poche = pratique standard. Gaz inerte (Ar) injecté acier liquide traversant plaques poreuses fond poche ou lance immergée par haut. Gaz injecté remonte bulles → séparé surface bain. Force flottabilité bulles → champ écoulement circulant acier liquide poche. Configuration champ écoulement = grande importance désulfuration. Vitesse écoulement acier ↑ avec débit gaz agitation ↑ → accélération réactions acier/scorie.
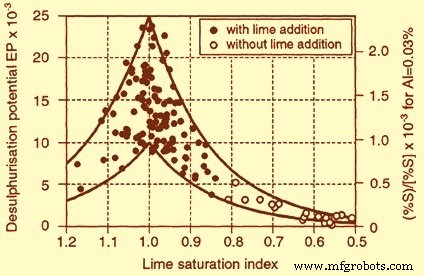
Fig. 1 : Influence de l'indice de saturation en chaux sur le potentiel de désulfuration
Vitesse désulfuration ↑ considérablement si débit agitation gaz dépasse valeur critique. Phénomène peut être causé par émulsification gouttelettes scorie dans phase métal.
Aspects théoriques émulsification scorie
Désulfuration acier liquide réaction scorie-métal = réaction échange entre deux phases non-miscibles, gouvernée thermodynamiquement par rapport partage soufre phases, cinétiquement par surface échange interphasique et force motrice transfert soufre. Aspects cinétiques influençables par effets fluido-dynamiques. Agitation bain par injection gaz affecte vitesse relative interface métal/scorie → affecte coefficient transport masse soluté. Vitesses interface élevées → émulsification scorie → grande augmentation surface échange. Mélange efficace métal bain liquide → atteinte plus rapide teneur S finale visée dans acier liquide → ↓ durée opération désulfuration. D'un côté, actions agitation trop intenses (coûts opérationnels élevés, pertes température bain) à éviter.
Connaissance fluido-dynamique poche induite injection gaz nécessaire pour meilleures conditions : (i) interface métal-scorie favorisant émulsification → accélération cinétique chimique, (ii) bain poche permettant mélange acier juste désulfuré interface avec acier liquide masse poche → mélange parfait toute poche niveau S cible.
Énergie mécanique transférée bain par : (i) soufflage fond, une/multiple plaques poreuses, (ii) soufflage haut, lance, (iii) soufflage combiné. Investigations effets agitation gaz fluido-dynamique poche, focus parcours gaz ou processus interface scorie-métal (réaction désulfuration). Aspects pertinents :
- Plusieurs procédés aciérie agitation bain : temps mélange ∝ puissance transférée bain poche puissance 0,3–0,4.
- Soufflage fond mono-plaque temps mélange courts bain/débit gaz fixes = plaque excentrée par rapport poche. Position entre 1/4 et 1/2 rayon poche généralement désirée.
- Multiples plaques poreuses agitation poche = réglage soigneux pour vitesse relative interface scorie-métal favorisant émulsification. Positions asymétriques = efficacité maxi réduction temps mélange. Positions symétriques → recirculations zones contre-courants détruisant effets agitation. Soufflage lance = bénéfique émulsification, soufflage fond = bénéfique mélange poche. Soufflage combiné adapté = fusion deux effets désirés.
- Études effets propriétés scorie émulsification : conditions critiques vitesse acier interface scorie et débit gaz plaques pour onset émulsification. Relations intègrent propriétés physiques scorie (viscosité, densité).
- Paramètres conditions améliorées mélange poche et transfert masse interface scorie-métal : rapport diamètre poche (D) / hauteur bain (H). Normalement D/H ≈ 1.
- Données littérature effet débit injection gaz vitesse désulfuration : aspect le plus intéressant = débit gaz onset pour ↑ significative vitesse désulfuration.
Procédé désulfuration
Deux options principales élimination S acier liquide : (i) réaction métal-scorie, scorie surface mélangée intensivement acier liquide, (ii) injection calcium (Ca) métallique acier liquide → précipitation sulfures.
Scorie surface poche après aciérie primaire = (i) scorie reportée four primaire, (ii) produits désoxydation, (iii) scorie résiduelle poche chauffe précédente, (iv) usure revêtement poche, (v) agents formation scorie chargés poche.
Désulfuration efficace : acier désoxydé ET report scorie four primaire minimisé. Poches revêtements chamotte/alumine = inadaptées si bas niveau S acier visé. Revêtements dolomite/autres réfractaires basiques = à utiliser pour désulfuration efficace.
Après vidage acier liquide four primaire : quantité scorie reportée inconnue. Autre paramètre inconnu : perte Al pendant vidage → quantités variables Al₂O₃ scorie. Aciérie secondaire : essentiel connaître composition/quantité scorie poche juste après vidage pour modifier scorie désoxydation/désulfuration. Normalement : chaux (CaO), alumine (Al₂O₃), désoxydant scorie pour modifier scorie. Désulfuration : réduire teneur massique FeO et MnO bas niveau. Procédé étapes :
- Ajustement scorie : (i) désoxydation scorie, (ii) saturation chaux
- Homogénéisation et liquéfaction scorie
- Réduction FeO et MnO
- Agitation intensive désulfuration
Selon réacteurs métallurgiques (dégazage vide, four poche, etc.) étapes durées différentes. Temps traitement aciérie secondaire d'abord déterminé par temps coulée. Temps coulée aciéries = 25–60 min selon facteurs. Coulée rapide → temps court aciérie secondaire → insuffisant pour toutes étapes. Désulfuration = connaissance métallurgique + aspect logistique = grand défi aciériste.
Pratique scorie synthétique normalement utilisée désulfuration acier liquide. Objectifs :
- Couvrir surface acier liquide → réduire pertes chaleur
- Éviter réoxydation acier liquide O₂ atmosphérique
- Éliminer inclusions acier liquide
Scorie synthétique : désulfuration 50–60 % niveau S initial. Propriétés souhaitables : (i) haute capacité sulfure, (ii) basique, (iii) fluide pour vitesses réaction rapides, (iv) pas usure réfractaire excessive.
Bullage Ar pour mélange intensif désulfuration efficace. Scorie synthétique basicité/capacité sulfure désirées, acier désoxydé → désulfuration jusqu'à 0,005 %.
Conception scorie synthétique
Poches revêtements briques dolomite/magnésite : composants majeurs scorie initiale poche = CaO, Al₂O₃, SiO₂, FeO, MnO, MgO. Traitement poche désulfuration : FeO, MnO bien réduits. Teneurs CaO, Al₂O₃, SiO₂, MgO maintenues gamme appropriée scorie liquide homogène. Excès CaO, MgO → scories hétérogènes → influence négative performance → éviter.
Scorie synthétique = CaO, CaF₂, Al₂O₃, faible SiO₂. Composant principal = chaux (CaO). Fluorure calcium (CaF₂) ↑ capacité sulfure scorie + fluidifie scorie. Al fréquent pour désoxyder acier liquide (transfert S acier→scorie suivi transfert O scorie→acier → désoxydation efficace acier = impératif désulfuration efficace).
Composition typique scorie synthétique : 45–55 % CaO, 10–20 % CaF₂, 5–16 % Al₂O₃, jusqu'à 5 % SiO₂. Scorie pré-fondue état solide.
Problèmes pratique scorie synthétique
- Désulfuration variable chauffe à chauffe si report scorie four primaire non contrôlé. Niveau O₂ acier liquide = même pour résultats constants.
- CaO composant principal = hygroscopique → reprise H₂ dans acier.
- Bullage Ar pour agitation bain. Chute température bullage Ar = 10–25 °C chaleur 150–250 t. Chute = pertes rayonnement surface + transfert chaleur bullage Ar. Scorie attaque réfractaire poche. Excès CaF₂ → usure réfractaire. Température vidage élevée = effet usure réfractaire.
Scorie pré-fondue base CaO-Al₂O₃ faible CaF₂ réduit problèmes usure réfractaire et reprise H₂. Composition CaO/Al₂O₃ sélectionnée fusion 1400–1450 °C. Faible CaF₂ ajoutable. Scorie re-fondue pour désulfuration = problèmes réduits vs scorie pré-fondue.
Paramètre important caractériser scorie synthétique aptitude désulfuration acier liquide = capacité sulfure scorie. Étendue désulfuration = f(étendue désoxydation). Acier tué Al désulfure plus efficacement qu'acier désoxydé Fe-Mn ou Fe-Si.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Des fibules antiques à la fabrication moderne : l'épingle de sûreté expliquée
- Zinc : propriétés, applications et processus de production
- Roulements à billes : Évolution, fabrication et assurance qualité
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Choisir les bons grades d'acier à outils pour une performance optimale