



Optimisation de la performance de l'acier : stratégies de déphosphoration
Les effets du phosphore (P) sur les propriétés des aciers sont résumés au Tableau 1. Le P a des effets à la fois positifs et négatifs.
| Tableau 1 : Effets du phosphore sur les propriétés des aciers | ||
|---|---|---|
| N° | Propriété | Effet du phosphore |
| 1 | Résistance | Fortement positive (renforce la ferrite) |
| 2 | Durcissabilité au revenu (bake hardenability) | Positive |
| 3 | Ductilité | Fortement négative |
| 4 | Galvanneal | Peut améliorer résistance au poudrage |
| 5 | Phosphatabilité | Positive |
| 6 | Émaillage | |
| a. Écaillage (fish scaling) | Négative | |
| b. Décapage (pickling) | Positive | |
| 7 | Soudabilité | Pas nuisible pour teneurs < 0,1 % |
| 8 | Perte noyau tôles magnétiques (core loss) | Fortement négative |
| 9 | Ténacité à la rupture | Fortement négative |
Les aciers à faible teneur en P sont nécessaires pour applications exigeant haute ductilité : tôles minces, aciers à emboutissage profond, pipelines, etc. Autrefois, le contrôle du P n'était pas un défi majeur : minerais de fer à faible P disponibles abondamment et bon marché. Récemment, avec la hausse des prix du minerai, on utilise des minerais moins chers à teneur en P plus élevée → contrôle du P devenu activité critique en aciérie.
Outre le P des minerais, le P entre aussi dans l'acier liquide par recyclage des scories de convertisseur (BOF). Recyclage via usine d'agglomération ou directement au haut fourneau pour récupérer fer et chaux, minimiser élimination scories. Sinter ou scories BOF chargées au haut fourneau augmentent inévitablement teneur P de la fonte → charge P accrue sur l'aciérie.
Déphosphoration en aciérie intégrée
Dans les aciéries intégrées, l'élimination du P a lieu normalement pendant l'aciérie primaire, généralement le procédé BOF. Pour répondre aux nouvelles exigences de contrôle du P, il faut améliorer la compréhension de la thermodynamique et de la cinétique de la réaction de partage du P entre scories et métaux liquides pendant l'aciérie.
La déphosphoration est devenue technique métallurgique cruciale pour produire aciers de haute qualité. Le P étant contrôlé par réactions dans le convertisseur, la technique à double scorie est généralement appliquée pour obtenir aciers tués à faible P. Mais cette technique augmente temps opératoire et diminue rendement métal. En plus problèmes productivité, quantité énorme de scories BOF générée.
Le P peut aussi être éliminé pendant l'affinage. En fait, > 90 % du P entrant dans le bain peut être éliminé au convertisseur. Capacité d'affinage de la scorie dépend de nombreuses variables : compositions scorie/métal, température, temps, intensité agitation scorie/métal.
La teneur en P dans l'acier liquide pendant vidage, désoxydation, soufflage gaz inerte, coulée peut augmenter graduellement par introduction avec désoxydants et réduction depuis scorie. Cette possibilité doit être prise en compte pour maintenir conditions déphosphoration. Suite réactions acier/scorie/désoxydants, équilibre P se déplace vers augmentation P dans l'acier malgré baisse température significative. Déphosphoration dépend alors substantiellement rapport poids acier/scorie. Rôle de ces facteurs déductible de l'équilibre P suivant :
(P dans scorie poche) + (P dans acier poche) = (P dans métal vidé) + (P dans scorie piégée par acier dans poche) + (P des désoxydants).
Réaction du phosphore et équilibre thermodynamique
Premières études complètes déphosphoration (années 1940) : FeO et CaO = constituants scorie nécessaires. Réaction exothermique, capacité scorie déphosphoration ↓ avec température ↑. Déphosphoration favorisée par : température ↓, teneur FeO ↑, basicité scorie ↑.
Nombreuses corrélations développées pour prédire rapport partage P f(composition métal/scorie, température). Désaccords persistent entre données laboratoire et partage équilibre prédit.
Quantification équilibre P = cruciale, mais nombreux fours aciérie n'opèrent pas à l'équilibre (formation scorie liquide, cinétique, contraintes temps). Important de savoir à quelle proximité de l'équilibre les fours opèrent pour suggérer compositions scorie optimales favorisant déphosphoration.
Études précoces : conditions agitation et composition scorie = deux variables clés pour élimination P optimale. Sur-saturation scorie en CaO et MgO n'apporte pas bénéfice notable.
Phénomènes interfaciaux dynamiques interface métal-scorie = rôle significatif comportement cinétique, dû échange éléments surface-actifs (ex. O₂) qui abaisse tension interfaciale → émulsification spontanée. Le P ne joue pas rôle dans émulsification spontanée et est rapidement éliminé avant début phénomènes interfaciaux dynamiques. Émulsification peut-être par désoxydation métal après élimination P, métal devenu sur-saturé en O₂ raison inconnue. Surface estimée augmente > ordre grandeur pendant périodes début/intermédiaire réaction. Goutte métal se brise en centaines micro-gouttelettes, émulsionnant métal dans scorie. Avec temps, surface diminue, gouttelettes coalescent. Résultats similaires observés goutte Fe oxydée.
Années 1950 : proposition réaction sous forme simple :
2P + 5O = P₂O₅ (liquide)
Énergie libre évaluée avec estimation entropie fusion P₂O₅ :
ΔG = –740 375 + 535,365 T J/mol
À T > 1382 K, ΔG positive → décomposition P₂O₅ en P et O. Élimination P nécessite réduction P₂O₅. Coefficient activité P₂O₅ ↑ par silice (SiO₂), ↓ par oxydes basiques (CaO, MgO).
Années 1980 : études supplémentaires partage P divers systèmes scories. Indications : rapport distribution P ↑ avec teneur CaO scorie ↑ et température ↓. Effet CaF₂ sur déphosphoration = même que CaO sans relever point fusion scorie. Effets BaO et Na₂O étudiés : équivalences CaO de Na₂O et BaO = 1,2 et 0,9 base % poids.
Distribution P différents systèmes scories étudiée maintes fois, plusieurs corrélations développées. Conclusions résumées :
- Teneurs CaO, MgO, SiO₂, P₂O₅, FeO, MnO scorie influencent partage P.
- Scorie liquide = entièrement ionisée, P existe comme ion phosphate.
- Log partage P ↑ avec 2,5 log % FeO (thermodynamique) et basicité scorie ↑ → coefficient partage ↑.
- Augmentation basicité (CaO/SiO₂) jusqu'à 2,0 = fort effet ↑ partage P. Au-delà 2,5, augmentation beaucoup moins marquée.
- Rapport partage P ↑ initialement avec FeO ↑ puis ↓ après certain niveau (fonction basicité et température). Valable FeO 15–25 %. Plus précisément : partage P indépendant FeO > 19 %. Partage P semble ↓ avec MgO ↑ à 1600–1650 °C.
- Scories 0,2–1,0 % P₂O₅ : log coefficient activité P₂O₅ = fonction linéaire CaO, MgO, pas dépendance température. Scories > 1 % P₂O₅ : log coefficient activité = fonction linéaire CaO + dépendance température.
- Augmentations concentrations Ca²⁺, Fe²⁺, Mg²⁺ → ↓ coefficient activité P₂O₅ ; (SiO₄)⁴⁻ = effet inverse.
- Polymérisation P ne se produit pas extensively scories aciérie habituelles.
Autres approches modélisation partage P acier/scorie tentées. 2011 : modèle thermodynamique exhaustif basé théorie coexistence ions-molécules (IMCT) pour prédire rapport distribution P entre scories CaO-SiO₂-FeO-Fe₂O₃-MnO-Al₂O₃-P₂O₅ et acier liquide. IMCT : scorie = ions simples (Ca²⁺, Fe²⁺, Mg²⁺, O²⁻), molécules simples (P₂O₅, SiO₂, Al₂O₃), silicates, aluminates, molécules complexes. Chaque espèce ionique participe réactions formant molécules complexes depuis couples (Me²⁺, O²⁻) et molécules simples, sous équilibre thermodynamique. Molécules P considérées : P₂O₅, 3FeO·P₂O₅, 4FeO·P₂O₅, 2CaO·P₂O₅, 3CaO·P₂O₅, 4CaO·P₂O₅, 2MgO·P₂O₅, 3MgO·P₂O₅, 3MnO·P₂O₅. 3CaO·P₂O₅ et 4CaO·P₂O₅ contribuent 96 % et 4 % partage P mesuré.
Discussion = équilibre P acier liquide/scorie liquide. Mais nature multicomposant scories aciérie → phases solides possibles en équilibre avec scorie liquide. Études substantielles phases solides spécifiques communes scories aciérie. Focus : scories contenant 2CaO·SiO₂ et particules CaO. Phases solides présentes scories aciérie pendant BOF, rôle déphosphoration (phosphates dissous dedans).
Affinage phosphore procédé BOF
"Bon aciériste = bon fabricant de scorie" = dicton personnel aciérie, très pertinent BOF. Bon contrôle formation/composition scorie = affinage optimal, minimise risque re-soufflage O₂ ou ajouts fin de chauffe. Début soufflage : lance haute au-dessus métal. Premières 3–4 min : Si métal s'oxyde rapidement avec Fe → scorie riche FeO, SiO₂. Ajouts substantiels chaux et chaux dolomitique dans convertisseur. Soufflage continue : chaux solide dissoute en continu → masse scorie ↑, basicité ↑. Décarburation continue : scorie mousse, CO généré ↓ FeO scorie. Fin soufflage : taux décarburation ↓, oxydation Fe redevient significative. Température métal augmente 1350 → 1650 °C ; température scorie ~50 °C > métal fin soufflage.
Mécanisme dissolution chaux = pertinent BOF et élimination P. Dissolution rapide chaux = opportunité productivité ↑, temps/coût ↓. Mécanisme dissolution = f(composition scorie, niveau saturation silicate dicalcique 2CaO·SiO₂). Scorie initiale riche FeO, SiO₂. Chaux ajoutée commence dissolution → couche 2CaO·SiO₂ se forme autour particules solides → ralentit dissolution. Couche solide peut rompre, scorie pénètre pores particule chaux → dissolution continue. Pénétration scorie = f(viscosité, taille pores particule).
Phases solides oxydes coexistant souvent scorie BOF → important comprendre influence particules solides élimination P. Études solubilité P différentes particules solides (CaO, 2CaO·SiO₂, 3CaO·SiO₂). Inférences :
- Partage P entre particules 2CaO·SiO₂ et scorie varie 2–70 selon FeO et basicité scorie ↑. Dépendance température partage P = très faible. Particules 2CaO·SiO₂ isolées → transformation complète uniforme 2CaO·SiO₂–3CaO·P₂O₅ en 5 s.
- Contact particule CaO avec scorie CaO-FeO-SiO₂-P₂O₅ : encapsulation rapide par couche 2CaO·SiO₂–3CaO·P₂O₅ et scorie CaO-FeO sans P₂O₅ formée entre particule CaO et solution solide 2CaO·SiO₂–3CaO·P₂O₅.
- Deux routes transfert P scorie → 2CaO·SiO₂. (1) Précipitation 2CaO·SiO₂–3CaO·P₂O₅ depuis scorie liquide après transfert P phase métal. (2) Particules 2CaO·SiO₂ déjà présentes avant transfert P. P diffuse alors dans particules 2CaO·SiO₂ précipitées sans P. Taux transfert par précipitation ≫ diffusion. Particules 2CaO·SiO₂ préexistantes n'améliorent pas nécessairement élimination P.
Pendant soufflage BOF : environnement très dynamique. Jet O₂ frappe surface scorie puis métal liquide → émulsion gaz-scorie-métal triphasique → ↑ surface interfaciale totale réactions chimiques phases. Gouttelettes métal éjectées en continu bain métal → mélange scorie-gaz réaction temps donné. Génération gouttelettes métal = cruciale cinétique BOF.
Taux affinage BOF = f(cinétique chimique) mais aussi f(temps résidence goutte métal dans scorie). Temps résidence calculé goutte éjectée bain métal trajet balistique traversant scorie < 1 s = trop court réaction significative. Mais étude comportement gouttes Fe-C scorie : formation "halo" gaz pendant décarburation maintient goutte suspendue scorie 50–200 s. Modèle modifié incluant effet décarburation sur densité apparente goutte → prédit temps résidence cohérents.
Rapport "Imphos: Improving Phosphorus Refining" (2011) : profils rapport métal/scorie, distribution taille gouttes métal émulsion scorie/métal, distribution P interface scorie-métal, dissolution chaux. Cinq profils élimination P définis Fig. 1 : (i) profil P quasi constant, (ii) profil réversion P, (iii) profil forte élimination P, (iv) profil réversion + ralentissement, (v) réversion + élimination rapide P. Pour chaque profil, quantité métal et composition étudiées émulsion scorie/métal et bain principal. Teneur P gouttes métal scorie généralement ≤ bain principal → élimination P pilotée par déphosphoration gouttes métal émulsion, pas bain principal. Observation intéressante : débuts soufflage, élimination P gouttes émulsionnées beaucoup plus rapide que décarburation.
Gouttes métal extrêmement appauvries P (<< 100 ppm) alors > 1 % C encore dans bain. Potentiellement lié halo gaz + émulsification → temps résidence ↑ débuts soufflage → temps réaction scorie hautement oxydante → élimination P rapide si taille goutte appropriée. Élimination P fortement liée génération gouttes métal → hauteur lance idéale chaque stade soufflage pour maximiser génération gouttes et créer bonne émulsion scorie/métal/gaz. Hauteur lance ↓ → moins gouttes générées.
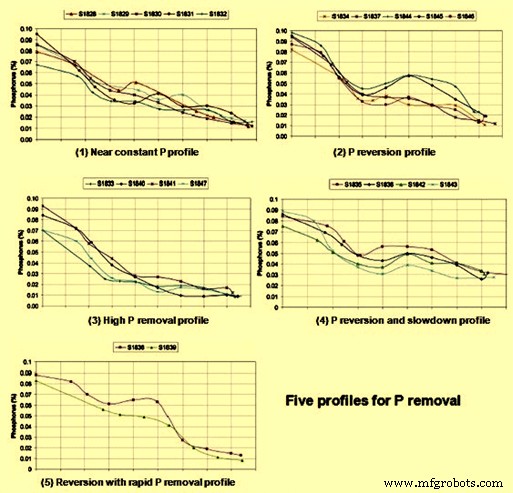
Fig. 1 : Différents profils d'élimination du phosphore
Mécanisme déphosphoration BOF résumé :
- Début soufflage (lance haute) : bonne éjection gouttes → élimination P rapide.
- Soufflage continue, décarburation génère CO → FeO scorie réduit → scorie pas assez oxydante. Réversion P dans bain : gouttes re-phosphorées retournent bain principal. Surtout si dissolution chaux non optimale.
- Fin soufflage : décarburation ralentit, FeO scorie ↑ → déphosphoration favorisée à nouveau. Peut ne pas compenser réversion antérieure.
- Résultats optimaux : surveillance étroite FeO et CaO scorie. Ajouts minerai fer utiles pour maintenir FeO idéal → oxydation P parallèle décarburation.
Cinétique élimination phosphore
Équilibre P largement étudié, cinétique élimination P moins. Mais mêmes principes réactions métallurgiques haute température s'appliquent. Quand P dissous dans Fe contacte scorie, plusieurs étapes (illustration basique phénomène) pendant réaction déphosphoration :
- Transfert masse phase métal : [P] et [O] vers interface scorie-métal
- Transfert masse phase scorie : (O²⁻) vers interface scorie-métal
- Réaction chimique interface scorie-métal : formation (PO₄)³⁻
- Transfert masse phase scorie : (PO₄)³⁻ loin interface réaction
Températures élevées → réaction chimique interface = rapide et à l'équilibre. Étapes limitantes possibles : transfert masse phase métal, scorie, ou les deux (si pas phases solides absorbant P dans scorie).
Étude cinétique déphosphoration fonte Fe-C(sat)-P par scories oxydantes : défi principal = quantifier correctement force motrice réaction dû potentiel O₂ non-équilibre interface scorie/métal. Non-équilibre = décarburation métal liquide ↓ potentiel O₂ métal. Scorie = potentiel O₂ haut, métal = potentiel O₂ bas. Résultat : réaction déphosphoration suit cinétique ordre 1 selon concentration P métal. FeO ↑ → coefficient transfert masse scorie ↑ (viscosité ↓), même si FeO impacte positivement/négativement force motrice. Transfert masse phase scorie = étape limitante déphosphoration métal.
Étude récente approche mathématique quantification transfert masse P métal/scorie. Coefficient transfert masse apparent = f(tension interfaciale), affectée par flux masse élément surface-actif (ex. O₂), surtout conditions transfert masse rapide. Changements paramètre transfert masse liés phénomène interfacial dynamique → ↑ transfert masse pendant périodes flux O₂ élevé interface. Flux O₂ élevé suggéré ↓ tension interfaciale réaction → ↑ surface interfaciale ou coefficient transfert masse ou les deux.
Études : émulsification spontanée pendant périodes transfert masse intense éléments surface-actifs → réduction prononcée tension interfaciale deux liquides non-miscibles. Tension interfaciale équilibre : teneurs O₂ et S (soufre) métal = rôle significatif. CaF₂ et Na₂O ↑ tension interfaciale, MnO ↓. Une étude : flux O₂ > ~0,1 g-atome/m²·s → tension interfaciale → ~0. Flux O₂ < 0,01 g-atome/m²·s → tension interfaciale remonte rapidement vers tension équilibre.
Cinétique déphosphoration beaucoup moins étudiée qu'équilibre P métal-scorie. Désaccords : transfert masse métal, scorie ou les deux contrôle taux réaction. Nature réaction → phénomène interface dynamique = rôle significatif taux global. Émulsification spontanée quand transfert masse rapide O₂ interface systèmes métal-scorie → ↓ substantielle tension interfaciale → ↑ surface réaction et taux global. Calcul direct changements surface réaction émulsification spontanée = très difficile.
Processus de fabrication
- Guide expert matériaux impression 3D métal : aciers, superalliages, titane, cuivre, aluminium
- Inconel vs Acier Inoxydable : Choisir le Bon Alliage pour Applications Haute Température et Résistance à la Corrosion
- Comprendre les nuances d'acier à outils : types, propriétés et applications
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Granulation des scories de haut fourneau en coulée : Aperçu du procédé
- Optimisation des opérations du haut fourneau avec des scories à haute teneur en alumine
- Le rôle de l'azote dans les performances de l'acier
- Comprendre les scories : rôle, utilisations et avantages dans l'industrie
- Soudage Électro-Scories (ESW) : Procédé, Avantages et Applications