



Essai de traction des fer et aciers : indicateurs clés de performance pour applications structurales
Les propriétés mécaniques des fers et aciers sont souvent évaluées par essai de traction. Cette technique, bien standardisée, est économique et nécessite peu d'équipement. Comme ces matériaux sont utilisés en applications structurales, ils doivent présenter des propriétés de traction conformes aux codes et normes pertinents — généralement des niveaux minimaux de résistance et de ductilité. De ce fait, l'information issue des essais de traction est souvent sous-exploitée. Pourtant, l'examen direct des interactions métallurgiques influençant les résultats peut considérablement améliorer l'utilité des données. L'analyse de ces interactions, corrélée aux variables métallurgiques/matériau/application (traitement thermique, état de surface, environnement d'essai, état de contrainte, expositions thermomécaniques prévues), permet des gains significatifs en efficacité et qualité d'utilisation des fers et aciers en ingénierie.
L'essai de traction sert à de multiples fins. Les propriétés de traction figurent dans les spécifications matériaux pour garantir la qualité et prédire le comportement sous diverses formes de chargement (au-delà de la traction uniaxiale). Les résultats guident la sélection des matériaux pour usages d'ingénierie. C'est une technique relativement simple et peu coûteuse pour générer des données de propriétés mécaniques servant à la sélection, qualification et utilisation en applications d'ingénierie. Ces données établissent l'adéquation à une application donnée et/ou fournissent une base de comparaison avec matériaux de substitution.
Comportement élastique des fers et aciers
Les structures en fer/acier sont conçues pour que le matériau subisse des chargements élastiques en service normal. Ces charges produisent des déformations élastiques (réversibles). Le balancement d'un gratte-ciel en acier par vent fort en est un exemple visible. La flexion d'un essieu automobile ou l'allongement d'un pont au passage de véhicules sont des déformations élastiques moins perceptibles. L'amplitude de la déformation dépend des modules d'élasticité du matériau supportant la charge. Bien que les modules d'élasticité ne soient pas généralement déterminés par essai de traction, le comportement en traction peut illustrer l'importance des propriétés élastiques dans la sélection et l'utilisation des fers et aciers.
Le module de Young du fer (207 GPa) est près de 2× celui du cuivre (117 GPa) et ~3× celui de l'aluminium (69 GPa). Grâce à son module plus élevé, un composant en fer se déforme moins qu'un composant similaire en Cu ou Al sous charge équivalente. Exemple : en essai de traction, déformations élastiques pour barres de 12,8 mm de diamètre chargées à 455 kg : 0,00016 mm/mm (Fe), 0,00029 mm/mm (Cu), 0,0005 mm/mm (Al). La capacité de l'acier à résister à la déformation élastique vient de sa "raideur", dont le module de Young (E) est une mesure. Constructions nécessitant grande rigidité = composants massifs ou matériaux à module élastique élevé. Le fer et l'acier sont souvent choisis pour applications exigeant haute rigidité.
L'équation définissant le module de Young, σ = Eε, repose sur l'observation que la déformation de traction ε est linéairement proportionnelle à la contrainte appliquée σ. Cette relation linéaire explique bien le comportement sous la plupart des situations pratiques. Mais sous chargement cyclique ou vibratoire, même un léger écart par rapport à l'élasticité linéaire pure devient important. Une mesure de cet écart est la réponse anélastique du matériau.
Anélasticité
L'anélasticité est un processus de déformation entièrement réversible mais dépendant du temps. Cette dépendance temporelle vient de l'absence de mouvement atomique immédiat sous charge. Plusieurs mécanismes existent, dont le mouvement diffusif d'atomes d'impuretés — sauts vers sites de réseau voisins rendus favorables par la charge.
Le chargement de traction d'un alliage Fe-C produit des déformations élastiques, distordant sa structure cubique centrée (cc) en tétragonale centrée (ct). Le C en solution solide produit une distorsion similaire. Différence fondamentale : la distorsion moyenne sous traction est anisotrope (chaque maille s'allonge dans la direction de la charge, se contracte latéralement par effet Poisson). La distorsion moyenne par dissolution du C est isotrope, bien que chaque atome de C crée une distorsion localisée anisotrope.
Les atomes de C en solution dans le Fe occupent des sites interstitiels (Fig. 1). Trop gros pour ces sites, un atome C au site X écarte les atomes Fe A et B, allongeant la maille en direction x. De même site Y → allongement y, site Z → allongement z. Dans un grain Fe (α) non contraint, atomes C répartis aléatoirement en sites X, Y, Z. Bien que chaque maille soit distordue dans une direction, la distorsion globale du grain est isotrope.
L'application d'une contrainte de traction crée des sites interstitiels favorisés. Contrainte // x : sites X favorisés. Contrainte // y : sites Y. Contrainte // z : sites Z. Pendant l'essai, atomes C migrent/diffusent vers sites favorisés par la charge. Migration dépendante du temps et température = cause de déformation anélastique. Application brutale de charge peut élastiquement déformer le réseau si vite que la migration du C vers sites favorisés n'a pas lieu au moment du chargement.
Mais si le matériau reste sous charge, la migration dépendante du temps produit une déformation réseau additionnelle (tendance du C interstitiel à pousser atomes Fe dans direction de la contrainte). Cette déformation additionnelle = déformation anélastique. De même, si la charge est brutalement libérée, la déformation élastique récupère instantanément, mais la récupération anélastique prend du temps (relocalisation du C interstitiel vers distribution uniforme). La dépendance temporelle des déformations élastique et anélastique est schématisée Fig. 1.
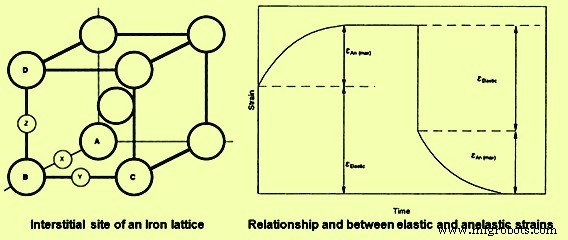
Fig. 1 : Réseau fer et dépendance temporelle des déformations élastique et anélastique
La combinaison déformation élastique + anélastique fait que le module de Young, mesuré en traction, dépend du taux de chargement (ou déformation) et produit amortissement/frottement interne sous chargement cyclique/vibratoire. La déformation anélastique cause la relaxation de contrainte en traction quand l'éprouvette est chargée et maintenue à déplacement fixe. Cette relaxation, souvent appelée "effet élastique retardé", résulte d'une chute de charge dépendante du temps (charge nécessaire pour maintenir le déplacement fixe diminue quand atomes migrent vers sites favorisés et déformation anélastique se produit). Cet effet démontre l'importance du temps/taux de chargement sur les résultats.
La déformation réversible totale sous charge de traction = somme déformations élastique + anélastique. Application rapide → déformation anélastique → 0 (temps insuffisant) → déformation totale = vraie déformation élastique. Application très lente → déformation anélastique accompagne le chargement → déformation réversible totale > déformation réversible en chargement rapide. Module de Young mesuré à bas taux de déformation < module mesuré à haut taux → module d'élasticité dépendant du taux de déformation. Valeur basse = "module relaxé", valeur haute = "module non relaxé".
Capacité d'amortissement
Essais de traction et chargements cycliques sont souvent à taux intermédiaires entre comportement pleinement relaxé et pleinement non relaxé. Donc, en chargement/déchargement, la portion initiale/courte de la courbe contrainte-déformation = comportement non relaxé ; portions ultérieures/longues = comportement plus relaxé. Transition non-relaxé → relaxé = hystérésis dans la courbe contrainte-déformation = perte d'énergie pendant le cycle. Perte d'énergie ∝ amplitude hystérésis. Perte d'énergie attribuable aux effets anélastiques dans le réseau = "frottement interne". Le frottement interne joue un rôle clé dans la capacité d'absorption d'énergie vibratoire. Absorption → élévation température pendant cycle. Mesure de susceptibilité au frottement interne = capacité d'amortissement.
L'anélasticité, le frottement interne, la relaxation de contrainte et les modules d'élasticité dépendent aussi de la microstructure et des conditions d'essai. Ces propriétés ne sont pas habituellement déterminées par essai de traction, mais elles, ainsi que les paramètres machine, influencent la forme de la courbe contrainte-déformation.
Limite proportionnelle
La contrainte apparente nécessaire pour initier la courbure dans la relation contrainte-déformation de traction = limite proportionnelle (LP). Définie comme contrainte maximale où la déformation reste proportionnelle à la contrainte. L'écart à la proportionnalité peut venir de l'anélasticité et/ou de l'initiation de la déformation plastique. La capacité de détecter ces phénomènes dépend de la précision des mesures contrainte/déformation. La valeur mesurée de LP diminue quand la précision augmente. Comme LP dépend de la précision d'essai, elle n'est généralement pas rapportée comme propriété de traction. Sa valeur a peu ou pas d'utilité pour la sélection/qualification/utilisation en ingénierie. La limite d'élasticité (Re) est une contrainte bien plus reproductible et pratique.
Écoulement des matériaux et début de plasticité
La limite d'élasticité (Re) des fers/aciers = contrainte où le matériau montre un écart spécifié à la proportionnalité contrainte-déformation. Très petit écart peut venir d'effet anélastique, mais cet écart est entièrement réversible et ne représente pas l'initiation de déformation plastique significative (écoulement). Valeur théorique de Re = E/2π (E = module élasticité, π = 3,14159). Théoriquement, l'écoulement n'a pas lieu sauf si contrainte appliquée = fraction significative du module. Cette estimation surestime la Re mesurée d'un facteur ≥ 150 pour fers/aciers. L'écart théorie/réel vient du mouvement des dislocations. Dislocations = défauts du réseau cristallin ; leur mouvement = mécanisme principal de déformation plastique. Les techniques modifiant Re agissent sur les interactions de défauts pour modifier la facilité de mouvement des dislocations.
Mobilité des dislocations dépendante de : teneur en alliage, écrouissage antérieur, taille/forme/distribution des inclusions et particules de seconde phase, taille de grain. Résistance ↑ avec teneur alliage ↑ (atomes alliage/impuretés interagissent avec dislocations et bloquent mouvement suivant). Renforcement par interaction défaut ponctuel / défaut linéaire.
L'écrouissage à froid augmente efficacement la résistance. Mécanisme : nombre de dislocations ↑ avec % écrouissage ↑. Dislocations additionnelles contraignent le mouvement des autres. Exemple : interaction défaut linéaire / défaut linéaire. Laminoir, estampage, forgeage, tréfilage, matriçage, extrusion fournissent l'écrouissage nécessaire.
Joints de grain et de phase bloquent aussi le mouvement des dislocations. Re ↑ avec nombre de joints de grain ↑ et/ou % phase secondaire ↑. Diminution taille grain → densité joints de grain/volume ↑ → densité défauts surfaciques ↑. Interactions défaut surfacique/défaut linéaire limitent mobilité dislocations → Re ↑ quand taille grain ↓ et nombre particules phase secondaire ↑.
Fers/aciers montrent large gamme de Re grâce aux différents mécanismes de renforcement. Gamme dépend taille grain, % écrouissage, distribution particules phase secondaire, autres paramètres microstructuraux quantifiables. Valeur du paramètre dépend historique thermomécanique du matériau. Connaître variables métallurgiques clés ≈ nécessité pour interpréter intelligemment données Re et concevoir/utiliser structures/composants en ces matériaux.
Définition courante de Re : contrainte pour déformation plastique de 0,002 mm/mm (0,2 % offset). Écart mesurable à la proportionnalité. Contrainte pour cet écart = Re à 0,2 % offset. Mouvement significatif de dislocations nécessaire avant 0,2 % écart. En essai standard, Re 0,2 % offset ≈ indépendant variables machine, effets serrage, déformations non-linéaires réversibles (anélasticité). Donc propriété reproductible pour décrire propriétés mécaniques. Important : magnitude Re (ou toute propriété de traction) dépend structure de défauts du matériau testé. Historique thermomécanique à connaître si Re utilisé comme paramètre de conception significatif.
Point d'écoulement (yield point)
L'initiation du mouvement des dislocations dans certains fers/aciers (surtout aciers bas carbone à température ambiante) est brutale, pas graduelle. Cet écoulement brutal rend la méthode 0,2 % offset impraticable. Courbe contrainte-déformation acier doux = point d'écoulement (PE), Re décrit par contrainte d'écoulement inférieure. PE vient des interactions atomes solutés (dissous) / dislocations dans réseau solvant (hôte). Interaction soluté-dislocation aciers doux = migration C vers dislocations et interaction. Concentration soluté élevée près dislocations → PE dû à ségrégation C aux dislocations.
Beaucoup de sites interstitiels autour dislocations sont élargis = sites basse énergie/favorisés pour atomes solutés. Sites occupés → atmosphère riche en soluté associée à la dislocation. Mouvement dislocation restreint (séparation dislocation/atmosphère C nécessaire). Séparation effectuée → contrainte pour mouvement continu diminue → contrainte d'écoulement inférieure atteinte en traction. Processus = mouvement dislocations dans régions localisées de l'éprouvette. Régions = bandes déformées = bandes de Lüder. Une fois initiées, déformation additionnelle propage bandes Lüder sur toute longueur de jauge à contrainte constante = contrainte d'écoulement inférieure. Quand toute section de jauge a écoulé, courbe remonte (interaction dislocations/dislocations) → écrouissage inicia.
Existence PE et bandes Lüder importante : impact ramollissement brutal + déformation localisée sur techniques mise en forme. Ex. : écoulement localisé brutal = écoulement saccadé. Indésirable en tréfilage (charge équipement change rapidement, grosse libération énergie à absorber). Bandes Lüder localisées = marques d'étirement (stretcher strains) en estampage. Apparentes sur surfaces estampées → détérioration aspect, utilité réduite. Si matériau sans PE est estampé : surface lisse (écrouissage répartit déformation uniformément).
Effets de la taille de grain sur l'écoulement
Fers/aciers applications structurales = polycristallins. Grand nombre de cristaux/grains microscopiques. Taille grain difficile à définir précisément (forme 3D complexe). Si grain supposé sphérique → diamètre grain (d) utilisé. Pour précision : intercept moyen grain (I), rapport (Sv) surface joint grain / volume grain. Paramètres établis par métallographie quantitative.
Pour raisons historiques, d = mesure la plus courante pour décrire influence taille grain sur Re. Relation Hall-Petch : Re liée à taille grain par équation empirique.
Joints de grain = barrières au mouvement dislocations → dislocations s'empilent derrière joints. Empilement concentre contraintes à pointe. Contrainte suffisante → nouvelles dislocations nucléées dans grain adjacent. Magnitude contrainte à pointe dépend nombre dislocations dans empilement. Nombre dislocations dans empilement ↑ avec taille grain ↑ (volume grain plus grand). Différence facilité nucléation nouvelles dislocations grand grain vs grain fin pureté comparable → différence Re.
Effet de l'écrouissage et de l'écrouissage par déformation
Déformation plastique fers/aciers T > température recristallisation = travail à chaud. T < température recristallisation = travail à froid. En essai traction T > recristallisation : pas d'écrouissage significatif, Re = contrainte maxi supportée efficacement. Courbe contrainte-déformation : contrainte pour déformation plastique continue ↑ avec déformation de traction ↑.
Contrainte pour déformation continue = contrainte d'écoulement (flow stress) à déformation de traction donnée. Contrainte d'écoulement croissante avec déformation = base augmentation résistance par travail à froid. Effet taille grain sur résistance conservé pendant écrouissage. Conservation dépendance taille grain/résistance pendant écrouissage = possibilité interaction mécanismes renforcement. Ex. : écrouissage renforce par interaction défaut ponctuel/dislocation, effets additifs à alliage.
Résistance pas seule propriété affectée par écrouissage. Ductilité ↓ avec écrouissage ↑. Si écrouissage trop poussé, barre acier peut fissurer/rupturer pendant écrouissage. Effet global : augmentation résistance + diminution ductilité → aire sous courbe contrainte-déformation ↓. Important : aire = travail/énergie pour rompre barre ; énergie ↓ avec % écrouissage ↑.
Écrouissage (laminage, tréfilage, estampage, forgeage) change microstructure. Forme grain résultante = direction écoulement métal pendant traitement. Échantillon laminé à froid : grains allongés/aplatis (semi-sphériques → galettes). Tréfilage barre : grains aiguilles. En plus forme grain, intérieur grain déformé par opérations écrouissage. Bandes haute densité dislocations (bandes déformation), joints de jumeaux courbés, joints grain rugueux/distordus. Changements microstructure induits déformation = anisotropes → propriétés traction aciers ouvrés souvent anisotropes. Microstructures écrouissies et propriétés associées modifiables significativement par recuit. Changements microstructuraux par chauffage températures élevées = dépendants temps et température (mouvement atomes nécessaire).
Résistance à la traction (Rm)
Capacité d'écrouissage = caractéristique comportement mécanique distinguant fers/aciers d'autres matériaux ingénierie. Pas tous matériaux métalliques la montrent. Ex. : chrome (Cr) très cassant, rupture en traction sans écrouissage. Courbes contrainte-déformation matériaux cassants ≈ matériaux céramiques. Rupture avant déformation plastique significative. Pas de vraie Re, contrainte rupture = contrainte maxi supportable. Mais fers/aciers : déformation plastique avant rupture, contrainte maxi supportable ≫ Re. Cette contrainte maxi (basée dimensions initiales) = résistance à la traction (Rm) ou limite de traction.
Marge entre Re et Rm = facteur sécurité opérationnel pour fers/aciers en structures. Hors cette marge, valeur réelle Rm a peu d'utilité pratique. Capacité structure résister charges complexes service = peu relation avec Rm. Conception structurelle doit être basée sur l'écoulement. Rm facile à mesurer, souvent rapportée (contrainte maxi courbe). Codes ingénierie spécifient parfois exigence Rm.
Historiquement, Rm avec réductions basées expérience (éviter écoulement) utilisée calculs conception. Amélioration précision mesure courbes contrainte-déformation → utilisation Rm réduite, années 1940 plusieurs codes basés sur écoulement. Grande base empirique corrèle Rm avec dureté, résistance fatigue (Rf), rupture contrainte, propriétés mécaniques. Ces corrélations, exigences codes historiques, fait que conceptions avec matériaux cassants basées sur Rm = base technique utilisation continue Rm comme critère conception.
Écrouissage et autres mécanismes renforcement fers/aciers n'augmentent pas Rm aussi vite que Re. Processus renforcement souvent accompagnés réduction capacité déformation plastique. Réduction ↓ capacité absorption énergie avant rupture, souvent important pour utilisation réussie. Analyse comportement traction donne aperçu capacités absorption énergie.
Ténacité
Capacité absorption énergie sans rupture = ténacité. Ruptures fers/aciers généralement initiées à défauts préexistants. Défauts = éléments microstructure (assez petits) ou fissures macroscopiques (légèrement plus grands) ou discontinuité visuellement observable (cas extrême). Acier ténace résiste propagation défauts par écoulement/déformation plastique. Max déformation près pointe défaut. Rupture = contrainte traction + déformation plastique (déformation) → courbe contrainte-déformation peut estimer ténacité. Mais tests spécifiques mesurent ténacité (échantillons pré-fissurés, choc et mécanique rupture). Calculs ténacité basés comportement traction = estimations, pas pour conception.
Aire sous courbe contrainte-déformation = mesure énergie absorbée pendant essai traction. Estimation grossière ténacité. Déformation plastique traction fers/aciers = généralement plusieurs ordres grandeur > déformation élastique accompagnante → plasticité/mouvement dislocations très important développement ténacité. Démontré par courbes matériaux cassant, semi-cassant, ductile. Rupture cassante = peu/pas déformation plastique → aire A = 0,5 σ ε. Estimation énergie rupture à partir propriétés traction typiques acier doux (Re 205 MPa, Rm 415 MPa, déformation rupture 0,3) = 1,12 J/mm³ section jauge.
Rapport énergie rupture ductile / énergie rupture cassante = 900. Ratio ↑ avec déformation rupture ↑ et écrouissage ↑. Relation aire/énergie approximative. Utilité = facilité essai + aperçu importance plasticité prévention rupture. Déformation plastique 0,01 % seulement = effet remarquable sur capacité absorption énergie sans rupture.
Ténacité = propriété très importante nombreuses applications structurales. Flèches grues, coques navires, essieux, engrenages, accouplements = absorption énergie service. Résistance chargements sismiques, surpressions systèmes, accidents mineurs = ténacité nécessaire. Augmentation résistance fers/aciers → ductilité ↓, souvent ténacité ↓. Augmentation résistance → probabilité rupture induite service ↑ quand ténacité importante pour service satisfaisant.
Vu en comparant aires sous deux courbes contrainte-déformation Fig. 2. Aires hachurées Fig. 2 = module de résilience. Résilience = capacité absorption énergie par processus élastique. Module résilience = aire sous portion élastique courbe contrainte-déformation. Augmentation Re et/ou diminution module Young → module résilience ↑ → capacité absorption énergie sans déformation permanente ↑.
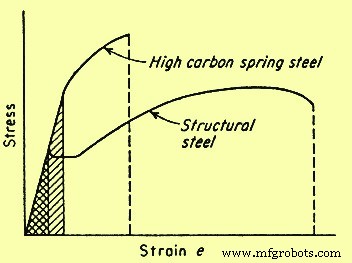
Fig. 2 : Comparaison courbes contrainte-déformation aciers haute et faible ténacité
Ductilité du matériau
Ductilité en traction généralement établie par mesure : allongement à rupture ou rétrécissement de section (RS) à rupture. Mesure ductilité intéresse de trois façons : (i) indiquer étendue déformation sans rupture en mise en forme (laminage, formage, extrusion), (ii) indiquer au concepteur capacité écoulement plastique avant rupture, (iii) indicateur changements niveau impuretés ou conditions traitement. Mesure ductilité à spécifier pour évaluer qualité matériau même sans relation directe mesure ductilité / performance.
Ductilité traction = mesure très utile évaluation qualité. Codes/normes spécifient souvent valeurs minimales ductilité. Raisons : assurer ténacité adéquate sans spécification ténacité plus coûteuse. Changements composition/traitement → changements ductilité traction. Aptitudes mise en forme fers/aciers mieux corrélées à capacité écrouissage qu'à ductilité. Capacités écrouissage nombreux fers/aciers usage ingénierie quantifiées par analyse comportement contrainte-déformation vraies.
Relation contrainte-déformation vraies
Conversion comportement contrainte-déformation conventionnel (ingénierie) → vraies contrainte-déformation montre que maximum courbe conventionnel résulte de l'instabilité de traction, pas diminution résistance matériau. Chute courbe conventionnelle = artificielle (calcul contrainte basé section initiale). Essais/analyses montrent : pour plupart fers/aciers, instabilité traction correspond à début étranglement (necking) éprouvette. Étranglement = localisation déformation. Une fois étranglement initié, vraie déformation ne peut être calculée depuis allongement éprouvette. Vu limitations analytiques données contrainte-déformation conventionnelles, si données traction utilisées pour comprendre/prédire réponse métallurgique pendant déformation fabrication, relation vraies contrainte-vraies déformation préférée.
Déformation accommodable sans rupture en emboutissage profond varie selon matériau. Ex. : acier inoxydable austénitique embouti avec succès à 50 % RS ; acier ferritique échoue après ~20–30 % RS opérations similaires. Les deux subissent > 50 % RS en traction. Différence aptitude emboutissage corrèle avec exposant écrouissage (n) → apparente depuis pente courbes vraies contrainte-déformation.
Valeurs n typiques : ferritique 0,25, austénitique 0,5. Matériau parfaitement plastique n = 0, solide complètement élastique n = 1. Majorité fers/aciers n entre 0,1 et 0,5. Exposants écrouissage corrélés à capacité dislocations contourner/ franchir autres dislocations/obstacles = "glissement croisé" (cross slip). Glissement croisé facile → dislocations ne s'empilent pas → n bas. Acier doux = glissement croisé facile. n ↑ quand glissement croisé plus difficile. Glissement croisé très difficile acier inoxydable austénitique → n ≈ 0,5.
Éprouvettes traction, tôles, fils, barres, autres sections = variations ponctuelles taille section, Re, autres hétérogénéités microstructurales/structurales. Déformation plastique initie aux régions localement faibles. Sans écrouissage, déformation plastique initiale réduit section nette et focalise déformation continue zones faibles. Mais écrouissage → contrainte d'écoulement région déformée ↑. Augmentation contrainte d'écoulement → charge pour déformation plastique continue zone ↑ → déformation se répartit dans section. n ↑ → augmentation contrainte faible ↑ → tendance déformation plastique uniforme ↑. Impact majeur sur aptitude fabrication fers/aciers.
Ex. : RS maxi accommodable emboutissage = valeur n déterminée comportement vraies contrainte-déformation. Grâce à corrélation, effet variables procédé (taux déformation, température) évaluable par essai traction. Base estimation effet variables sans évaluation directe en processus.
Effets température et taux de déformation
Re plupart fers/aciers ↑ avec taux déformation ↑ et ↓ avec température ↑. Dépendance = combinaison facteurs métallurgiques. Ex. : dislocations = déplacements → ne peuvent bouger > vitesse son. Vitesse dislocations → vitesse son → glissement croisé de plus en plus difficile → n ↑ → contrainte d'écoulement à déformation donnée ↑ → Re ↑. Diminution ductilité et transition ductile→cassante possible associées à augmentations Re induites par taux déformation.
À bien des égards, diminution température ≈ augmentation taux déformation. Mobilité dislocations ↓ quand température ↓ → pour plupart fers/aciers, résistance ↑ et ductilité ↓ quand températures baissent. Si réduction mobilité dislocations suffisante, ductilité réduite jusqu'à rupture cassante. Fers/aciers montrant transition ductile→cassante quand température baisse = ne pas utiliser applications structurales T < température transition.
Mouvement dislocations inhibé par interactions dislocation-dislocation et atomes alliage/impuretés (aliens). Effet = temps et température dépendant. Interaction ↑ Re et limite ductilité. Processus le plus efficace quand : temps suffisant atome alien ségrège à dislocation ET vitesse dislocation ≈ vitesse diffusion atome alien. Donc à température donnée, interaction dislocation-atome alien maxi à taux déformation intermédiaire. Bas taux : atome alien diffuse aussi vite que dislocation bouge → peu/pas tendance séparation dislocation/atmosphère soluté. Hauts taux : une fois séparation faite, pas temps suffisant réétablir atmosphère pendant essai. Mouvement atomes ↑ avec température ↑ → taux déformation permettant interaction = température dépendant. Comme interaction limite ductilité, allongement traction peut montrer minimum à température intermédiaire test où interaction très efficace.
Effet interaction dislocation-atome alien temps-dépendant sur courbe contrainte-déformation = "vieillissement par déformation" (strain aging) et "vieillissement dynamique par déformation" (dynamic strain aging). Vieillissement par déformation apparent quand essai traction matériau avec PE net est interrompu. Si éprouvette déchargée après déformation au-delà PE, région déformation Lüder, portion écrouissage courbe, deux comportements à la reprise :
- Rechargement court délai : portion élastique rechargement // courbe élastique originale, déformation plastique reprend au niveau contrainte atteint avant interruption.
- Délai déchargement/rechargement suffisant ségrégation atome alien à dislocation : PE réapparaît, déformation plastique ne réinitie pas au niveau contrainte déchargement. Réapparition PE = vieillissement par déformation. Force pic vieillissement = f(temps, température) (diffusion/ségrégation soluté-dislocation nécessaire).
Si taux déformation traction dans gamme où ségrégation peut se produire pendant essai → vieillissement dynamique par déformation observé. Ségrégation pince dislocation mobile → contrainte d'écoulement ↑, nouveau niveau atteint → dislocation séparée atmosphère soluté → contrainte d'écoulement ↓. Alternance hausse/baisse contrainte d'écoulement → courbe contrainte-déformation dentelée (serrated).
Écoulement dentelé usuel acier doux (élément allié/impureté mobile). Effet étudié détaillé par Portevin et LeChatelier = effet Portevin-LeChatelier. Conditions traitement à sélectionner pour éviter vieillissement par déformation = contrôle taux déformation et température traitement.
Méthodes d'essai spéciales
Essai traction donne info basique réponse fers/aciers chargement mécanique. Température essai et taux déformation (ou chargement) normalement contrôlés (effets sur réponse métallurgique). Essai traction mesure généralement résistance et ductilité. Paramètres souvent sensibles configuration éprouvette, environnement essai, manière conduite essai. Méthodes essai traction spéciales développées pour mesurer effet conditions essai/échantillon sur résistance/ductilité. Incluent : essai traction entaillé et essai traction à faible taux de déformation.
Essai traction entaillé
Fers/aciers applications ingénierie souvent requis résister chargement multiaxial et fortes concentrations contrainte (configuration composant). Essai traction standard = performance barre lisse chargement uniaxial. Différence application/échantillon test → réduit capacité prédire réponse conditions application anticipées. Réduction ductilité induite chargement multiaxial/concentration contrainte peut ne pas être visible résultats essai. Essai traction entaillé développé pour minimiser cette faiblesse et examiner comportement matériau en présence défauts, entailles, concentrations contrainte.
Éprouvette entaillée = entaille 60° rayon racine < 0,025 mm. État contrainte juste sous pointe entaille → tension triaxiale. Aciers ductiles : cet état ↑ Re et ↓ ductilité. Augmentation Re = effet état contrainte sur dynamique dislocations. Contrainte cisaillement nécessaire mouvement dislocations. Chargement triaxial pur = pas contrainte cisaillement. Mouvement dislocations pointe entaille limité → valeur Re ↑. Contrainte mouvement dislocations réduit aussi ductilité éprouvette entaillée. Aciers faible ductilité : réduction ductilité induite entaille si sévère que rupture avant Re 0,2 % offset.
Sensibilité matériaux fers/aciers à effet entaille = "sensibilité à l'entaille". Quantifiée par rapport résistance entaillée / Rm barre lisse. Matériau sensible entaille : rapport < 1. Données traction barre lisse ne prédisent pas satisfaisamment comportement service. Matériau ténace ductile souvent "renforcé par entaille" : rapport sensibilité > 1 → essai traction standard = prédicteur conservateur performance.
Essai à faible taux de déformation
Environnements essai peuvent avoir effets néfastes comportement traction fers/aciers. Caractérisation effet environnement = essai traction dans environnement d'intérêt. Sévérité attaque environnementale ↑ avec temps ↑ → essais traction effets environnement souvent à taux déformation très bas. Taux bas → temps essai ↑ → exposition maxi environnement. Type essai = "essai à faible taux de déformation" (SSRT) ou "essai à vitesse d'allongement constante" (CERT). Exposition environnement agressif → ↓ résistance et/ou ductilité. Réduction accompagnée fissuration surface et/ou changement mode rupture. SSRT/CERT montrant effets néfastes → matériau sensible dégradation environnementale.
Sensibilité → préoccupation utilisation matériau cet environnement. Inversement, essai peut montrer comportement traction non influencé par environnement → matériau convenable application. SSRT/CERT pour criblage matériaux expositions service potentielles et/ou examiner effets changements opérationnels anticipés sur matériaux systèmes processus. But : éviter utilisation matériaux conditions dégradant résistance/ductilité → rupture prématurée. En plus données traction, preuves effet environnemental néfaste aussi trouvées examen morphologie rupture éprouvettes CERT/SSRT.
Caractéristiques de rupture
Rupture traction fers/aciers ductiles généralement initie internement portion étranglée barre traction. Particules (inclusions, phase secondaire dispersée, précipités) = sites nucléation. Processus : micro-cavité (micro-void) à interface particule-matrice. Déformation continue agrandit micro-cavité jusqu'à contact autres micro-cavités → coalescence. Processus = "coalescence micro-cavités" → topographie surface rupture à alvéoles (dimples) caractéristique rupture ductile.
Topographie surface rupture cassante ≠ coalescence micro-cavités. Rupture cassante initie généralement imperfections surface externe → propagation clivage transgranulaire ou séparation joint grain. Topographie résultante = facettée (motif rivière typique clivage) ou intergranulaire (aspect "bonbon de roche"). Matériau intrinsèquement cassant ou fragilisation par traitement thermique, baisse température essai, environnement agressif, entaille vive éprouvette.
Température, taux déformation, environnement essai, état surface éprouvette = généralement bien établis. Comprendre effets tels paramètres sur caractéristiques rupture éprouvette = très utile détermination susceptibilité dégradation fers/aciers fabrication ou application. Tout traitement thermique/condition essai changeant processus rupture coalescence micro-cavités → mode rupture plus cassant → ↓ ductilité et ténacité → rupture précoce conditions service sélectionnées. Processus rupture très sensible condition métallurgique échantillon + conditions essai → caractérisation surface rupture = composant important nombreux programmes essai traction.
Processus de fabrication
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Tendances clés façonnant l'industrie du fer et de l'acier aujourd'hui
- Matériaux en acier et outils de poinçonnage : résistance, durabilité et performance
- Acier inoxydable vs acier doux : lequel est supérieur pour le poinçonnage ?
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Fer de fonte : propriétés clés, composition et utilisations industrielles
- Matières premières essentielles dans la production de fer et d'acier