



Prévention du fissuration induite par l'hydrogène dans le soudage des aciers au carbone et faiblement alliés
Le soudage à l'arc est un procédé d'assemblage des aciers par coalescence, utilisant généralement un métal d'apport compatible. Avant d'obtenir un joint bien lié, les surfaces doivent être chauffées au-dessus de la température de fusion pour assurer une fusion complète avec le métal de soudure. Bien que les réactions métallurgiques — fusion, solidification et transformations en état solide — ne soient pas inhabituelles, les températures et vitesses de refroidissement observées sont extrêmes.
Des gaz actifs sont présents et peuvent se dissoudre dans l'acier fondu. Les flux sont introduits pour allier et protéger le métal de soudure. Les joints étant généralement rigides, ils contraignent les changements dimensionnels dus au retrait et aux transformations en état solide, générant des contraintes résiduelles d'une magnitude équivalente à la limite d'élasticité (Re). Comme les transformations métallurgiques ne se produisent pas en conditions d'équilibre et que les contraintes sont élevées, de nombreuses réactions peuvent se produire dans le métal de soudure ou la zone affectée thermiquement (ZAT), créant des défauts qui affaiblissent la solidité de l'assemblage.
Compte tenu de la grande variabilité des procédés de soudage, il est difficile de détailler les mécanismes exacts ou les corrections possibles. De plus, de nombreuses mesures correctives deviennent évidentes une fois les défauts expliqués. Un problème, lié à l'hydrogène (H₂), n'est toutefois pas simple. Ce problème devient de plus en plus pertinent avec le soudage croissant d'aciers faiblement alliés à haute résistance (HSLA), faisant de la fissuration induite par l'hydrogène (FIH) un sujet crucial.
Classification des aciers
Les aciers au carbone et faiblement alliés couvrent une large gamme de compositions et de propriétés. Ils sont souvent classés selon leur teneur en carbone et/ou en éléments d'alliage : aciers au carbone ordinaires, aciers carbone-manganèse (C-Mn), aciers à carbone moyen, aciers faiblement alliés, aciers HSLA et aciers microalliés. Récemment, une nouvelle classification intègre le mode de traitement : les aciers traités thermomécaniquement (TTM). Les frontières entre ces catégories sont souvent floues, chevauchantes et parfois subjectives.
Aciers à faible teneur en carbone
Les aciers à faible teneur en carbone contiennent jusqu'à ~0,30 % C et ~1,65 % Mn. La plupart des aciers laminés utilisés en soudage appartiennent à ce groupe, avec une soudabilité variable. Les aciers < 0,15 % C se soudent par tous les procédés. Ceux entre 0,15 % et 0,30 % C (aciers doux) se soudent jusqu'à 25 mm d'épaisseur ; au-delà, des précautions supplémentaires sont nécessaires.
Aciers HSLA
Les aciers HSLA offrent de meilleures propriétés mécaniques que les aciers au carbone conventionnels, avec une limite d'élasticité (Re) de 290 à 550 N/mm². De type C-Mn, ils contiennent de très faibles ajouts de niobium (Nb) et vanadium (V) pour l'affinage du grain et le durcissement par précipitation. Généralement identifiés comme aciers microalliés, ils sont soudés en état laminé ou normalisé. Leur soudabilité est comparable à celle de l'acier doux.
Une nouvelle famille d'aciers HSLA à faible teneur en carbone, durcissables par vieillissement au cuivre (Cu), a été développée. Ces aciers ne sont pas véritablement faiblement alliés (Cu + Ni + Cr ≈ 1 %). Leur soudabilité est excellente grâce à leur très faible teneur en carbone (< 0,06 %). Utilisés en état trempé et vieilli, ils sont parfois classés comme aciers TTM. Leur avantage sur certains aciers trempés-revenus est la réduction du préchauffage requis. Toutefois, ils ne se soudent pas comme les aciers doux.
Aciers trempés-revenus (Q&T) et aciers traitables thermiquement (HTLA)
Les aciers Q&T sont traités thermiquement pour obtenir Re = 350–1030 N/mm² (ex. aciers Ni-Cr-Mo). Les assemblages soudés ne nécessitent généralement pas de traitement thermique ultérieur, sauf un traitement de détente (post-soudage) dans certains cas critiques. Les aciers HTLA sont normalement réausténitisés, trempés et revenus après soudage. Ils développent Re > 960 N/mm² en état trempé-revenu. Les métaux d'apport ne pouvant atteindre cette combinaison résistance/ténacité en état soudé ou détendu, le traitement complet de l'assemblage est nécessaire après soudage.
Aciers TTM
Produits par laminage contrôlé suivi de refroidissement accéléré ou trempe en ligne, les aciers TTM combinent haute résistance et haute ténacité avec une bonne soudabilité. Leur teneur en éléments d'alliage est très faible (C < 0,06 %), permettant des Re ≥ 700 N/mm². Ils se soudent généralement sans préchauffage, mais ce dernier peut devenir nécessaire aux niveaux de résistance les plus élevés pour prévenir la fissuration du métal de soudure.
Aciers Cr-Mo
Largement utilisés pour applications à haute température, les aciers Cr-Mo contiennent 0,5–9 % Cr et 0,5–1,0 % Mo. Livrés en état normalisé-revenu ou trempé-revenu, leur trempabilité raisonnable impose des précautions contre la fissuration à froid assistée par l'hydrogène (FCAH). L'application de service impose souvent des exigences supplémentaires : résistance au fluage du métal de soudure et de la ZAT, ou limitation de la dureté maximale de la ZAT pour éviter la corrosion sous contrainte.
Susceptibilité relative des aciers à la FCAH
Graville propose d'évaluer la susceptibilité à la FCAH via l'équivalent carbone (EC) comparé à la teneur en carbone (diagramme de Graville, Fig. 1). Zone I : faible C, faible trempabilité, faible susceptibilité. Zone III : C et trempabilité élevés, toutes conditions de soudage produisent des microstructures sensibles aux fissures — mesures bas H₂ (préchauffage, post-traitement) indispensables. Zone II : C plus élevé, trempabilité plus faible ; on peut éviter les microstructures sensibles en limitant les vitesses de refroidissement de la ZAT via l'apport de chaleur et, secondairement, le préchauffage.
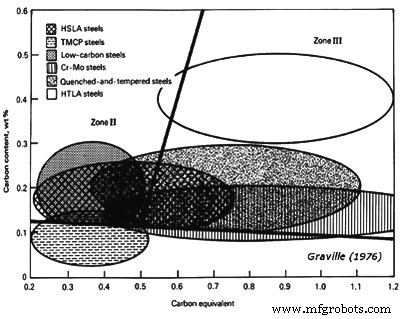
Fig. 1 : Diagramme de Graville — susceptibilité à la FCAH selon teneur en C et EC
L'EC considéré : EC = %C + (%Mn + %Si)/6 + (%Ni + %Cu)/15 + (%Cr + %Mo + %V)/5. La susceptibilité augmente de la zone I à III. Les aciers traitables thermiquement (zone III), Cr-Mo, Q&T et certains HSLA nécessitent une attention particulière. Les aciers à faible C se soudent aisément sauf en fortes épaisseurs. Les aciers TTM, conçus pour se situer en zone I, offrent une excellente soudabilité. Le diagramme ne représente qu'un aspect ; la préférence pour éviter la FCAH est de choisir des compositions vers le coin inférieur gauche.
Défauts courants du soudage à l'arc
Porosité
Causée par l'emprisonnement de poches de gaz (H₂, N₂), plus solubles dans le fer liquide que solide. Lors de la solidification, les gaz tentent de s'échapper, mais les vitesses élevées en piègent une partie. L'emprisonnement dépend des taux de dissolution des gaz et de solidification. Taux de dissolution élevé : bulles s'échappent. Taux faible : gaz reste en solution (évite porosité mais risque FIH ou ténacité médiocre). Taux intermédiaire : nucléation et croissance de bulles piégées. Forme sévère : "trous de ver" (wormholes) quand taux d'évolution gazeuse = taux de solidification, créant des poches allongées.
Sources d'H₂ : humidité dans les flux, hydrocarbures (lubrifiants de filage, contaminants de surface), fuites d'eau en soudage MIG/MAG (GMAW). Sources de N₂ : air aspiré par protection gazeuse insuffisante (débits trop bas = courants d'air ; trop forts = aspiration atmosphérique). En soudage à l'électrode enrobée (SMAW) : arc trop long par manque de compétence.
Manque de fusion
Formes : pénétration insuffisante, absence de fusion à la racine, manque de fusion sur les parois. Causes : (i) énergie insuffisante (courant inadéquat), (ii) vitesse de translation excessive (métal de soudure devance l'arc), (iii) angle d'électrode ou position de travail incorrects.
Pénétration et fusion à la racine : souvent dus à un design de joint inadapté au procédé ou non-respect des mesures pour une pénétration adéquate (courant trop bas). En procédés sous gaz, mauvais gaz de protection possible. Ex. : mélanges riches en argon (Ar) donnent pénétration peu profonde avec "doigt" central profond mais décentré, peu fiable. Mélanges riches en hélium (He) ou CO₂ offrent pénétration plus uniforme et profonde. Mauvaise fusion à la racine en soudage mono-face : modifier le design ou souder des deux faces.
Manque de fusion paroi : souvent dû à l'absence de techniques de contrôle par le soudeur. En GMAW : transfert en court-circuit inadapté pour fortes épaisseurs. Ce transfert (faible énergie, faible pénétration, solidification rapide) convient aux tôles minces (< 6 mm) toutes positions. Arc pulvérisé (Ar) et arc enfoui (CO₂) : dépôts trop massifs/fluides pour positions verticales/surplomb, efficaces en position plate/horizontale. Arc pulsé (Ar riche) : efficace toutes positions, pénétration et contrôle du bain suffisants.
Fissures à chaud
Appelées fissures de solidification ou de ligne médiane, causées par la ségrégation de constituants bas-fondants le long de la ligne médiane de joints contraints. Apparaissent immédiatement après (ou pendant) le soudage. Surfaces bleuites (revenu) si brisées. Causées 주로 par soufre (S) et phosphore (P), plus probables dans aciers alliés à haut carbone. Source principale : métal de base. Susceptibilité selon équation empirique UCS = 230×%C + 190×%S + 75×%P + 45×%Nb – 12,3×%Si – 5,4×%Mn – 1. UCS < 10 : faible susceptibilité ; > 30 : élevée ; 10–30 : contrôle des techniques nécessaire.
Fissures de cratère et de ligne médiane plus probables avec procédés à forte dilution (pénétration profonde). Profil de cratère en goutte pointue (vitesses élevées) favorise fissures de retrait (fissures de cratère). Profil goutte et pénétration profonde : soudage sous flux (SAW) et GMAW/CO₂. Problème aussi en cordons d'angle très concaves (section insuffisante face aux contraintes transversales de retrait).
Prévention : maintenir S+P < 0,06 % (ou < 0,03 % pour joints fortement contraints en aciers haute résistance). Si S ou P excessifs : (i) techniques peu pénétrantes, (ii) vitesses lentes évitant cratères goutte, (iii) profils de cordon convexes, (iv) remplissage des cratères en fin de passe.
Délamination (lamellar tearing)
Se produit dans le métal de base sous contrainte traversante, juste sous la ZAT. Associé aux aciers à structure bandeuse avec inclusions minces sous les surfaces. Si acier "sale" utilisé : modifier le design pour minimiser la contrainte traversante au niveau du soudage.
Morsure (undercut)
Gouge irrégulier généralement au brin supérieur d'un cordon d'angle horizontal. Métal de base fondu par l'arc mais non rechargé. Causé par conditions mal choisies (angle, vitesse, courant). Plus probable pour cordons d'angle avec pattes > 8 mm. En GMAW : gaz Ar avec < 2 % O₂. Aussi en position verticale : balayage excessif.
Recouvrement (overlap/rollover)
Associé aux cordons d'angle : courant trop bas pour fondre le métal de base ou vitesse trop basse pour le métal déposé. Mauvaise manipulation de l'électrode en SMAW.
Inclusions
Scories piégées entre passes. Origines : flux non fondus piégés, scories coulées devant l'arc et recouvertes, scories solidifiées non éliminées entre passes, calamine épaisse non éliminée avant soudage. Fréquent en SMAW (technique défaillante). Prévisible sur cordons très bombés/rugueux (bords difficiles à nettoyer ou pénétrer). Prévention : (i) former soudeurs à profils plats précis, (ii) positionner cordons pour dépôts plus fluides/énergétiques, (iii) éviter rouille entre passes, (iv) conditionner correctement entre passes (nettoyage/meulage).
Fissuration induite par l'hydrogène (FIH)
Phénomène principalement associé aux soudures en aciers faiblement alliés. Facteurs contributifs : (i) présence d'H₂, (ii) forte contrainte de traction, (iii) microstructures sensibles, (iv) températures entre ~200 °C et -100 °C, (v) temps. Aux niveaux de résistance inférieurs (~490 N/mm²) : fissures longitudinales dans la ZAT (fissures sous-cordon). Aux niveaux supérieurs (~830 N/mm² et +) : fissures transversales dans le métal de soudure aussi.
L'expression "fragilisation par l'hydrogène" suggère qu'il dégrade la ténacité, mais c'est un abus de langage. Essais de choc sur matière entre fissures montrent une ténacité équivalente aux soudures sans H₂. La ductilité en traction peut chuter car la FIH peut survenir pendant l'essai, réduisant la section transversale. Défaut de rupture caractéristique : "œil de poisson" (fish-eye). "Fissuration à froid" différencie ces fissures des fissures à chaud (ségrégation bas-fondante). "Fissuration retardée" : la FIH peut ne pas apparaître pendant jours/semaines. Quand anticipée, les soudures ne sont pas radiographiées pendant une semaine ou plus pour laisser les fissures se développer.
Mécanisme
L'hydrogène est une impureté universelle en soudage à l'arc : eau dans les flux, lubrifiants organiques sur fils d'apport, débris dans les joints, humidité de l'air aspirée dans l'arc. L'H₂ a une solubilité plus élevée dans le Fe liquide que solide, décroissant avec la température dans le Fe solide. Solubilité ~30 ppm (poids) au-dessus du liquidus (1500 °C), ~8 ppm à l'état solide, < 1 ppm à 400 °C. La solidification rapide retient l'H₂ dissous. Bien qu'une partie s'échappe (bulles, porosité), une quantité substantielle reste en solution sursaturée. Aussi peu que 1 ppm peut causer des fissures dans les aciers haute résistance.
Pendant le refroidissement, l'H₂ atomique diffuse rapidement : vers la ZAT, vers l'air, ou reste dans le métal de soudure. Dans les bonnes conditions, ces atomes mobiles cherchent failles et discontinuités du réseau et s'y concentrent. Associés aux contraintes résiduelles (contrainte externe + changements de volume par solidification/transformations), ils élargissent les discontinuités en microfissures. Les contraintes localisées se relâchent brutalement quand les atomes pénètrent les fissures et se piègent en molécules. Microfissures aux pointes vives = concentrations de contraintes élevées où d'autres atomes s'accumulent. Cycle contrainte-fissuration jusqu'à : (i) section réduite → rupture, (ii) H₂ échappé suffisamment → concentration sous seuil critique, (iii) fissures sous-cordon ont réduit contraintes résiduelles sous seuil.
La FIH ne se produit pas spontanément mais par étapes discrètes, observables acoustiquement. Sur petits échantillons, progression suivable par variations de résistance. La surveillance montre l'initiation, la progression par étapes jusqu'à la rupture, et la sensibilité au niveau de contrainte externe. Rupture rapide si contrainte > résistance à la traction (Rm), avec ou sans H₂. Mais avec assez d'H₂, la FIH s'initie à contraintes bien inférieures à Rm. Avec assez d'H₂ et temps, la FIH cause la rupture. Temps d'initiation et de rupture augmente quand la contrainte diminue.
Point critique : la FIH ne se produit pas en dessous d'une contrainte critique. Outre la contrainte appliquée, la quantité d'H₂ dissous joue un rôle clé. Plus d'H₂ → moins de contrainte nécessaire pour initier la FIH, et temps d'initiation réduit. Interaction contrainte/H₂ : temps d'initiation et contrainte critique sont inversement proportionnels à la teneur en H₂.
Troisième variable : microstructure (métal de soudure ou ZAT). Martensite gémellée (C > ~0,3 %) très sensible, mais problème possible avec toutes microstructures aciculaires (bainite incluse). Cette hypothèse peut être discutable car microstructures aciculaires = aciers haute résistance, et contraintes élevées aggravent la FIH. Cependant, un acier à microstructure tolérante peut avoir une contrainte critique plus élevée qu'un acier plus fort à microstructure sensible. En général, l'acier plus fort est plus sensible à l'H₂ (initiation plus précoce, contrainte critique plus basse). Différences observées entre aciers martensitiques haute résistance et aciers bainitiques plus faibles.
Les inclusions sont aussi importantes. La ténacité des aciers HSLA est dégradée par les impuretés, surtout sous forme d'inclusions. Mais comme les inclusions peuvent servir de pièges aux atomes d'H₂, elles peuvent avoir un effet bénéfique. Certains aciers de très haute pureté se sont révélés surprenamment sensibles à la FIH. Il ne faut pas conclure qu'une contrainte externe est nécessaire pour la FIH. Le retrait différentiel du soudage par fusion produit toujours des contraintes résiduelles ≥ Re du composant le plus faible. La plupart des métaux d'apport étant plus résistants que le métal de base, les contraintes résiduelles ≈ Re du métal de base. On peut minimiser la FIH en choisissant un métal d'apport plus faible (sous-adapté) pour réduire les contraintes résiduelles. Dans certaines applications (fatigue), une structure plus faible mais saine vaut mieux qu'une structure avec FIH. Mais avec microstructure sensible et assez d'H₂, la contrainte critique peut être très faible (<< contraintes résiduelles typiques) : la FIH se développe alors avant que la structure ne quitte l'atelier.
Observation importante : le mécanisme de FIH est affecté par la température. Risques minimes au-dessus de ~200 °C (diffusion trop rapide pour concentration aux défauts). En dessous de -130 °C, mobilité de l'H₂ quasi nulle → FIH improbable.
Contrôle de la FIH
Au vu des exigences métallurgiques, plusieurs approches pour éviter la FIH : (i) réduire contraintes résiduelles, (ii) éviter microstructures aciculaires (ou privilégier bainite vs martensite), (iii) réduire H₂ dissous pendant le soudage, (iv) laisser l'H₂ s'échapper avant qu'il ne cause des dégâts. La meilleure approche dépend de : taille du composant, propriétés mécaniques requises, service prévu, procédé de soudage, contraintes de coûts. Souvent, compromis et combinaison d'approches sont les plus rentables.
Contraintes résiduelles ≈ Re du matériau le plus faible du joint. Configurations à forte triaxialité : contraintes résiduelles >> Re. Les concepteurs utilisent rarement des matériaux plus faibles juste pour réduire les contraintes, mais il faut reconnaître l'impact de la FIH sur la durée de vie en fatigue. Compromis plus acceptable : redessiner l'assemblage avec sections plus épaisses. D'autres approches permettent d'exploiter la résistance des aciers faiblement alliés sans FIH.
Le changement de microstructure (métal de soudure ou ZAT) étant peu probable (sauf choix d'un autre acier), sélectionner le matériau le plus tolérant à la FIH. Autre méthode : traitement thermique post-soudage sous température critique. L'acier étant plus faible à haute température, chauffage à une température permettant l'écoulement plastique réduit substantiellement les contraintes résiduelles. Pour acier à structure martensite revenue, température optimale = température de revenu d'origine (~620 °C). Ce traitement = revenu de détente (SR). Pour efficacité : maintenir l'assemblage dans four assez grand avant que sa température ne descende sous 200 °C, puis chauffer/refroidir lentement pour éviter distorsions. Vu température/temps, tout H₂ diffusible s'échappe. Mais sauf si détente nécessaire pour d'autres raisons, SR est coûteux.
Le post-chauffage a aussi sa place. Pas besoin de réchauffer >> 200 °C pour accélérer l'échappement de l'H₂ tout en évitant la plage de températures propice à la FIH. Bon pour composants assez petits pour être préchauffés au four avant soudage et retournés immédiatement après pour laisser tout l'H₂ s'échapper. Crucial pour aciers d'alliage très haute résistance, très sensibles à la fissuration par H₂.
Résultat similaire en ralentissant le refroidissement post-soudage : plus de temps pour l'échappement de l'H₂ avant 200 °C, et transformation de l'austénite en microstructures plus douces, moins sensibles à la FIH.
Le taux de refroidissement des soudures à l'arc dépend principalement de : (i) température du joint avant soudage (ambiante, inter-passe, ou préchauffage), (ii) apport d'énergie de l'arc, (iii) épaisseur du joint. Préchauffage ↑ → refroidissement ↓. Apport d'énergie E = VI/S (V = tension, I = courant, S = vitesse). Apport ↑ → refroidissement ↓. Épaisseur : chaleur extraite par conduction dans le corps de l'assemblage. Conduction maxi en refroidissement 3D (épaisseur > ~25 mm). Moins efficace en sections minces → vitesse de refroidissement inversement proportionnelle à l'épaisseur. Rayonnement/convection influencent aussi les sections minces, mais moins que conduction.
Ces variables s'intègrent en une équation unique pour le taux de refroidissement à une température donnée : CRt = K [(T-To)² / E], où CRt = taux de refroidissement à T, K = constante (avec ajustement épaisseur si < 25 mm), To = préchauffage ou température inter-passe, E = apport d'énergie. En combinant : CRt = K [(T-To)² × S / VI]. Cette équation prédit microstructure soudure/ZAT avec diagrammes de transformation en refroidissement continu (CTT), déterminant les taux de refroidissement au-dessus desquels martensite/bainite sont assurés ou évités. Utilisable aussi pour calculer le taux de refroidissement à la température critique pour l'évolution de l'H₂ et l'évitement de la FIH.
L'ajustement des procédés se fait en variant courant ou vitesse. Tension = variable fortement dépendante (procédé, électrodes/flux/gaz, courant) — pas variable de contrôle du refroidissement.
L'autre méthode courante : contrôler préchauffage ou température inter-passe. De petits changements ont un fort effet sur le refroidissement vers 200 °C (critique pour FIH). Ex. : préchauffage 20 → 100 °C = refroidissement à 200 °C réduit ~1/3. Préchauffage 150 °C = refroidissement réduit ~10× (très significatif pour aciers haute résistance peu tolérants à la FIH).
Le préchauffage est coûteux, affecte la microstructure et rend les conditions de travail pénibles. Mais vital pour réduire la FIH. Le préchauffage affecte la contrainte critique inférieure dans la ZAT d'acier haute résistance soudé à l'électrode enrobée (Rm ~750 N/mm²). À 25 °C (ambiante) : rupture par FIH en < 10 min à ~490 N/mm². Contrainte critique inférieure ~415 N/mm². Préchauffage 120 °C → contrainte critique 620 N/mm² (~Re de l'acier, mais encore risqué). Pour éviter totalement la FIH dans ces conditions : préchauffage > 150 °C nécessaire.
Plusieurs approches pour choisir le préchauffage optimal : (i) tables empiriques listant aciers et mesures recommandées (préchauffage, post-chauffage) ; (ii) relation quantitative tendances fissuration/trempabilité via EC. Formule EC = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4.
Pour soudage à l'électrode enrobée, préchauffage recommandé selon EC montre dispersion mais tendance linéaire globale. Approximation rapide : To = 200 × EC (To en °C). Pour inclure la dispersion : To = 210 × EC (+15 à -45). Bande de dispersion 60 °C assez large → utiliser la borne supérieure pour éviter problèmes. Mais si ramollissement métallurgique à éviter : essais en laboratoire pour déterminer préchauffage minimum efficace (en tenant compte apport énergie, épaisseur, procédé).
Mesure de l'H₂
Mesure directe de l'H₂ dans le métal de soudure difficile. Sans précautions pour empêcher son échappement avant analyse, la quantité mesurée n'est pas représentative de celle ayant causé la fissure. Échantillon à analyser rapidement ou surgeler dans N₂ liquide pour stopper la diffusion. Méthode AWS recommandée : mesure volume H₂ s'échappant d'un cordon d'essai ~75 mm, collecté dans tube eudiométrique (bain mercure/glycérine) ou chambre d'isolement d'un chromatographe gazeux.
Méthodes indirectes : mesure des sources d'H₂. Fils GMAW/SAW : hydrocarbures de surface (spectrométrie de masse). Flux SMAW/SAW : humidité adsorbée (perte de masse après séchage ~400–425 °C). Problème : efficacité de transfert H₂ fil/flux → soudure difficile à prévoir (dépend technique). Résultats empiriques relient H₂ dans consommables à FIH dans assemblage. Comparaison entre procédés difficile. Même mesures d'évolution gazeuse imparfaites : seul H₂ diffusible mesuré. Partie reste en solution, partie piégée dans défauts/inclusions.
Importance du procédé de soudage
Le soudage à l'arc nécessite métal d'apport (bâtonnets, fils continus, tubes) et méthodes de protection/contrôle de l'arc et du métal déposé. Surfaces de tous ces matériaux contaminées par résidus de lubrifiants de filage riches en H₂. GMAW : gaz de protection. Fils fourrés : gaz + flux. SAW et SMAW : flux seulement. Tous les flux = sources d'eau chimiquement combinée ou adsorbée. Teneur en H₂ dissous dans le métal de soudure variable, entre et au sein des procédés.
Parmi procédés à électrode consumable, GMAW = plus bas niveaux d'H₂, source principale = lubrifiant résiduel sur fil. Fil totalement sec inacceptable (alimentation difficile). Lubrifiant résiduel généralement pas problématique pour Re < 520 N/mm². Vers 620 N/mm², devient facteur potentiellement important si FIH à éviter, sauf préchauffage élevé. Re > 830 N/mm² : lubrifiant résiduel à minimiser au maximum.
Importance des résidus reflétée par effets de l'H₂ sur FIH dans soudures Re = 930 N/mm² minimisés par contrôle du refroidissement. Taux de refroidissement déterminé à 540 °C (proche transformation austénite→martensite). À taux rapide ~30 °C/s : 4 ppm H₂ sur fil → FIH. Pour sécurité : H₂ < 3 ppm. En ralentissant refroidissement à 540 °C < 20 °C/s (technique/préchauffage) : tolérance H₂ sur fil ↑ à 5 ppm.
Difficile de prédire transfert H₂ vers soudure depuis contaminants de surface décomposés dans l'arc (niveau ppm unitaire). Niveau trop bas pour technique d'évolution gazeuse. Tolérance accrue à bas taux de refroidissement due autant à microstructure plus douce qu'à échappement H₂. Pour haute résistance, taux de refroidissement élevé nécessaire. Chute brutale de résistance si taux < 10 °C/s. Pour soudure la plus résistante sans FIH : minimiser tout contaminant contenant H₂.
Niveaux d'H₂ très bas impossibles avec autres procédés à l'arc (flux nécessaires vs gaz de protection). Les flux absorbent l'eau. Importance de l'humidité dans flux SAW sur sensibilité à la fissuration d'un métal de soudure Re = 830 N/mm² : H₂ diffusible 7 ml/100g abaisse contrainte critique à 105 N/mm² (1 ppm H₂ ≈ 1,11 ml/100g). Même séchage flux pour H₂ diffusible < 2 ml/100g n'élimine pas FIH : contrainte critique < 415 N/mm². Conditions de soudage SAW inacceptables. Soit acier anormalement sensible à l'H₂, soit flux incapable d'être séché suffisamment.
Problème FIH similaire en SMAW quand résistance soudure > 480 N/mm². D'où développement d'électrodes bas H₂ pour minimiser/prévenir le problème. Enrobage bas H₂ formulé sans matière organique, cuit > 430 °C pour humidité résiduelle ~0,1 % (minimum praticable : absence d'humidité = enrobage friable). Effet de la cuisson sur humidité résiduelle à la fabrication : même avec contrôle formulation/cuisson, humidité enrobage ne peut être réduite assez pour prévenir FIH dans aciers Re > 830 N/mm².
Humidité électrodes bas H₂ spécifiée ≤ 0,2 % (attendue dans contenants hermétiques neufs). Mais exposées à air chaud/humide : réabsorption humidité. Vitesse selon constituants enrobage. Parfois > 1 %. D'où stockage en fours chauffés par temps chaud/humide, exposition atmosphère atelier courte.
Enrobages résistants à l'humidité développés contre réabsorption. Sûrs en atmosphère modérément humide/tiède. Précautions supplémentaires en conditions tropicales. Électrodes "mouillées" récupérables par recuisson à températures proches fabrication. Temps séchage ~1 h à 400–425 °C. Mais recuisson non répétée : poudres métalliques alliées dans l'électrode s'oxydent → alliages plus pauvres/faibles.
Recuisson fait chuter Mn et Si du métal de soudure → baisse Re. Même avec recuisson très contrôlé. En conditions atelier, pertes significativement plus grandes en Mn, Si et propriétés mécaniques attendues.
Processus de fabrication
- Soudage alliages titane / acier inoxydable : défis et meilleures pratiques
- Facteurs clés qui prolongent la durée de vie des outils dans l'usinage des aciers au carbone et alliés
- Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
- Optimisation de la zone affectée thermiquement et des propriétés du métal d'apport en soudage des aciers
- Technologies de capture et stockage du carbone : Protéger la planète et améliorer l'efficacité énergétique
- Techniques avancées de forgeage pour les aciers au carbone et alliés
- Comprendre la corrosion de l'acier au carbone : Causes, effets et prévention
- Soudage à l'Arc Carbone : Procédé, Équipement et Applications Modernes
- Soudage TIG : applications clés, avantages et limites