



Optimisation de la zone affectée thermiquement et des propriétés du métal d'apport en soudage des aciers
Zone affectée thermiquement et propriétés du métal d'apport dans le soudage des aciers
De nombreux facteurs contrôlent les propriétés du métal d'apport et de la zone affectée thermiquement (ZAT) lors du soudage des aciers au carbone (C) et faiblement alliés. Le métal d'apport et la ZAT sont fréquemment appelés assemblages soudés en acier. Les procédés de soudage, consommables et paramètres influencent aussi ces propriétés. Les propriétés des assemblages soudés sont également influencées par les atmosphères corrosives et chargements cycliques auxquels ils sont fréquemment soumis.
Zone affectée thermiquement (ZAT)
Lors de la sélection des aciers, les caractéristiques de la ZAT sont plus importantes que le métal d'apport. En effet, les propriétés métallurgiques et mécaniques de la ZAT sont directement liées à l'acier sélectionné. Cependant, ces propriétés peuvent être ajustées par les paramètres de soudage et le traitement thermique post-soudage (TTPS). De plus, les problèmes métallurgiques et/ou de soudabilité liés aux caractéristiques de la ZAT sont plus difficiles à résoudre que ceux du métal d'apport. Les problèmes dans le métal d'apport peuvent souvent être surmontés en changeant l'électrode et/ou autres consommables. En comparaison, les difficultés avec la ZAT ne peuvent souvent être résolues qu'en changeant l'acier de base, mesure généralement très coûteuse, ou en changeant l'apport de chaleur. Différents équivalents carbone (EC) empiriques ont été développés et utilisés pour évaluer la soudabilité et la tendance à la fissuration induite par l'hydrogène (H₂) (FIS) des aciers de base.
L'équation d'EC la plus utilisée, aussi employée par l'Institut International de la Soudure (IIS), est : EC = %C + %Mn/6 + (%Cu + %Ni)/15 + (%Cr + %Mo + %V)/5. Au Japon, le paramètre de caractérisation de composition Ito-Bessyo, Pcm, est plus largement utilisé. Pcm est considéré comme permettant une évaluation plus réaliste de la soudabilité des aciers à faible carbone, comparé à l'équation IIS. L'équation est : Pcm = %C + %Si/30 + (%Mn + %Cu + %Cr)/20 + %Ni/60 + %Mo/15 + %V/10 + 5B. Une autre équation japonaise est le nombre d'équivalent carbone (NEC) incorporant à la fois l'équation IIS et Pcm. Le NEC est similaire à Pcm pour aciers à teneur en C < 0,17 %, et suit l'équation IIS à teneurs plus élevées. L'équation est : NEC = %C + A(C) [%Si/24 + %Mn/6 + %Cu/15 + %Ni/20 + (%Cr + %Mo + %Nb + %V)/5 + 5B], avec A(C) = 0,75 + 0,25 tanh [20 (%C – 0,12)].
Bien que ces équations EC aient été initialement développées pour caractériser la tendance à la fissuration par H₂, elles sont aussi utilisées pour évaluer la trempabilité des aciers basée sur la chimie. Il existe une corrélation entre EC, Pcm et le volume de martensite dans les régions à grains grossiers et affinés. À mesure que Pcm augmente, le volume de martensite et la dureté augmentent dans les deux régions.
Diverses régions dans la ZAT des aciers ferritiques ont été définies et caractérisées en utilisant une température de pointe spécifique du cycle thermique de soudage ZAT en conjonction avec le diagramme d'équilibre Fe-C. Ces régions sont : grains grossiers, grains affinés, intercritique, sous-critique, et partiellement liquide. Cependant, le comportement métallurgique dans la ZAT subissant chauffage et refroidissement rapides est un processus hors équilibre. Par conséquent, un diagramme de transformation en refroidissement continu (DCC) est plus approprié pour prédire les microstructures dans la ZAT. Le taux de refroidissement est étroitement associé à l'épaisseur de l'acier, la géométrie du joint et l'apport de chaleur de soudage. Le taux le plus critique en soudage est celui entre 800 °C et 500 °C. À mesure que l'apport de chaleur augmente ou l'épaisseur diminue, le taux de refroidissement entre ces températures diminue.
Les effets des principaux éléments d'alliage dans les aciers au carbone et faiblement alliés sur la microstructure et la ténacité de la ZAT indiquent que le carbone a un rôle très important dans la dureté globale des aciers soudés. Cela se voit clairement par son rôle dans les équations EC et Pcm. Une augmentation du niveau de carbone favorise la formation de produits de transformation à basse température, comme bainite et martensite, et entraîne une réduction significative de la résistance au clivage de la ZAT.
Le manganèse (Mn), en plus du durcissement par solution solide, abaisse la température de transformation austénite-ferrite tout en apportant des effets de renforcement par affinage des grains. Cependant, le niveau de Mn doit être limité pour minimiser la ségrégation de solidification et le bandage microstructural.
Le chrome (Cr) est un élément de renforcement par solution solide et formateur de carbures. Il augmente la trempabilité et améliore la résistance à l'oxydation et la corrosion. L'ajout de Cr est favorable quand la précipitation de carbures de Cr supprime la formation de lames de ferrite par effet d'épinglage.
Le nickel (Ni) a un effet bénéfique sur la transformation de l'acier, similaire au Mn, en abaissant la température de transformation austénitique. L'ajout de Ni améliore aussi la ténacité et apporte un effet de durcissement par solution solide.
Le vanadium (V) et niobium (Nb) sont ajoutés en petites quantités pour obtenir les propriétés mécaniques souhaitées. En formant V(C,N) et Nb(C,N), V et Nb retardent la recristallisation et la croissance des grains d'austénite pendant le laminage et la normalisation. Pendant le soudage par fusion, particulièrement avec apport de chaleur élevé, V(C,N) et Nb(C,N) se dissolvent dans la ZAT avec températures de pointe > 1100 °C et re-précipitent pendant le refroidissement plus lent. La re-précipitation affaiblit la ténacité de la ZAT.
Le titane (Ti), sous forme de nitrure de Ti stable, empêche le grossissement du grain d'austénite antérieur dans les régions proches de la frontière de fusion.
Métal d'apport
L'utilisation d'un matériau d'apport est très courante dans de nombreux procédés de soudage par fusion. Lors de la sélection du métal d'apport/électrode approprié, les considérations principales sont : (i) si le métal d'apport peut être produit sans défaut, et (ii) s'il est compatible avec l'acier de base et peut fournir des propriétés satisfaisantes. Ces caractéristiques sont déterminées par : (i) chimie de l'électrode, (ii) dilution de l'acier de base, (iii) matériau fondant ou gaz de protection, et (iv) solidification du bain et refroidissement et transformation subséquents.
La sélection du métal d'apport n'est pas basée sur l'appariement de la chimie avec l'acier de base, mais sur l'appariement des propriétés du métal d'apport et de l'acier de base. Utiliser un métal d'apport de chimie identique à l'acier de base peut ne pas donner les résultats souhaités, car les microstructures du métal d'apport sont entièrement différentes de celles de l'acier de base. Pour de nombreux aciers au carbone et faiblement alliés, la solidification et le refroidissement rapide impliqués dans le soudage par fusion résultent en un métal d'apport ayant une résistance plus élevée et une ténacité plus faible que l'acier de base à chimie identique. Par conséquent, le métal d'apport contient fréquemment un niveau de carbone inférieur à l'acier de base. La résistance du métal d'apport n'est pas améliorée en augmentant le carbone, mais en ajoutant des éléments d'alliage apportant un renforcement par solution solide ou précipitation et modification des microstructures.
La microstructure du métal d'apport dans les aciers au carbone et faiblement alliés contient une variété de constituants, allant de la ferrite bloc, à la ferrite aciculaire, bainite, martensite. Les effets des éléments d'alliage et refroidissement sur la microstructure sont exprimés dans un diagramme DCC schématique (Figure 1), tandis que les effets sur la dureté et ténacité à l'entaille sont montrés Figure 2.
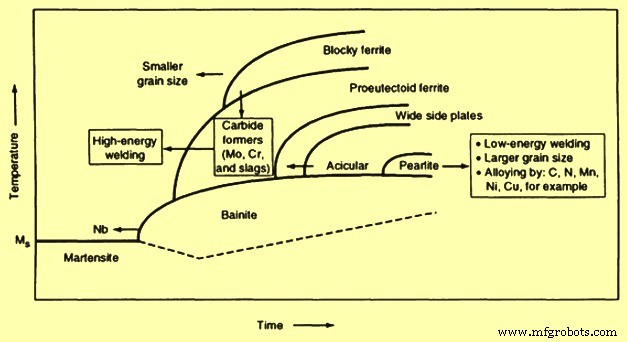
Fig 1 Effets des éléments d'alliage et refroidissement sur la microstructure du métal d'apport
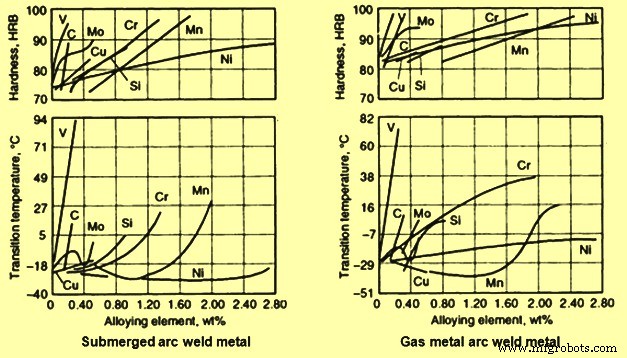
Fig 2 Effets des éléments d'alliage sur la dureté et ténacité à l'entaille du métal d'apport
La fusion de l'acier de base et le mélange subséquent avec le métal d'apport font que la chimie finale du dépôt se situe entre celle de l'acier de base et du métal d'apport. Quand le métal d'apport a la même chimie que l'acier de base, la chimie finale reste théoriquement la même. Selon la quantité d'acier de base fondu et de métal d'apport ajouté, la chimie finale peut être estimée par l'équation de dilution : % dilution = (poids acier base fondu / poids total acier utilisé) × 100. Des facteurs comme la configuration du joint et la préparation des bords influencent la dilution. Les procédés et paramètres augmentant la pénétration peuvent aussi augmenter la dilution.
Dans un soudage monopasse, la teneur de certains éléments dans le métal d'apport peut être estimée par : « Élément dans métal d'apport = (élément dans métal base × dilution) + (élément dans métal d'apport) × (1 – dilution) ». Dans certains cas, une dilution plus grande est favorable, compte tenu du changement moins drastique des propriétés mécaniques à travers la frontière de fusion. Cependant, dans les applications de rechargement ou surfacage, il est plus souhaitable de minimiser la dilution, car le métal d'apport contient des éléments d'alliage plus chers pour impartir des propriétés spécifiques. Quand on craint que l'acier de base introduise des impuretés/éléments indésirables, une technologie réduisant la dilution est suggérée. Cela inclut considérations pour phosphore (P), soufre (S), et teneurs plus élevées en carbone et silicium (Si), qui affectent défavorablement les propriétés du métal d'apport.
Comparaison soudage monopasse et multipasse
En termes de propriétés mécaniques, particulièrement ténacité, le métal d'apport multipasse est généralement meilleur que monopasse pour les raisons : (i) le cycle thermique de réchauffage de chaque passe successive normalise et affine des parties de la microstructure du passe précédent, (ii) les passes successives reviennent le métal d'apport précédent et réduisent les contraintes des passes précédentes, (iii) l'apport énergétique total par passe est réduit, limitant la croissance des grains, et (iv) les passes précédentes fournissent un certain préchauffage qui ralentit le taux de refroidissement du passe suivant.
On observe que la ductilité du métal d'apport (section transversale) augmente avec l'augmentation de la surface totale à grains affinés. De plus, quand un fondant actif est utilisé en soudage à l'arc submergé (SAS), le nombre de passes est limité. C'est dû à la tendance des éléments d'alliage (Si, Mn) à s'accumuler pendant le soudage multipasse, détériorant les valeurs de ténacité à la rupture dans le passe final.
Soudabilité et types d'aciers
Les aciers HSLA (high strength low-alloy) sont conçus pour avoir des propriétés mécaniques et soudabilité améliorées par rapport aux aciers au carbone conventionnels. Ces améliorations sont obtenues par l'ajout de petites quantités d'éléments d'alliage (Nb, V, Ti, N₂, C) qui renforcent la ferrite, augmentent la trempabilité et contrôlent la taille de grain. La plupart sont fournis à l'état laminé, normalisé, et certains à l'état traité par précipitation. La taille de grain plus fine et la plus grande quantité de perlite expliquent la résistance et ténacité plus élevées. De plus, la teneur en carbone plus faible (0,22 % max) donne une bonne soudabilité.
Normalement, la soudabilité des aciers HSLA est similaire aux aciers doux. Bien qu'ils aient une bonne soudabilité, la considération du préchauffage et contrôle de l'H₂ reste importante. La fragilisation dans la ZAT à grains grossiers est une préoccupation. Elle est due au refroidissement lent menant à la formation de microstructures indésirables : lames de ferrite grossières (ferrite Widmanstätten et bainite supérieure) et ferrite de joint de grain, particulièrement à hauts apports d'énergie.
Pour les aciers HSLA contenant Nb et V, le métal d'apport et ZAT montrent une faible ténacité à l'entaille à hauts apports de chaleur (soudage électro-escories et SAS). L'apport élevé augmente l'étendue de la ZAT à grains grossiers. Le faible taux de refroidissement associé réduit la possibilité d'affinage des grains et augmente la précipitation de carbures Nb et V, menant à la fragilisation. L'apport élevé et la dilution plus importante amènent aussi le problème de durcissement par précipitation des carbures Nb et V dans le métal d'apport.
L'utilisation d'aciers avec de petites additions de Ti (0,04 % max) et N₂ minimise efficacement la croissance des grains dans la ZAT à grains grossiers. C'est dû à la plus grande stabilité du nitrure Ti à la température de pointe dans les régions grossières (> 1100 °C), où les carbures Nb et V retournent en solution.
Les aciers à faible carbone comprennent deux types : (i) < 0,15 % C, et (ii) aciers doux 0,15-0,30 % C. Pour ces aciers à l'état recuit, la microstructure majeure est ferrite relativement tendre avec particules de carbure dispersées, alors qu'à l'état laminé à chaud ou normalisé, ils ont des ilots de perlite. Pendant le soudage par fusion, la ZAT subit transformation ferrite-austénite au chauffage, et austénite-ferrite au refroidissement. À ce niveau de carbone, le durcissement dans la ZAT est d'environ 10 HRC ou moins.
Cependant, quand l'assemblage subit une mise en forme à froid, il est suggéré de limiter le carbone à 0,06 %. La ZAT des aciers à carbone plus élevé n'a généralement pas une bonne ductilité pour accommoder la déformation de mise en forme à froid.
Quand l'acier à faible carbone est fourni comme acier effervescent (rimmed), sa région centrale tend à contenir des concentrations de composés comme CO et CO₂, et éléments comme S et P, par ségrégation pendant l'action d'effervescence. De plus, les gaz de la réaction entre O₂ dissous et C sont piégés dans la région centrale. Pendant le soudage, une certaine quantité de métal de base fond et se mélange au métal d'apport par dilution. La haute température du bain permet à la réaction incomplète O₂-C de reprendre et aux CO/CO₂ piégés d'évoluer. Si la solidification est trop rapide pour que les gaz s'échappent, leur piégeage mène à des pores dans le métal d'apport. Une désoxydation suffisante du bain est la voie pratique pour éviter la porosité en soudant des aciers effervescents.
Quand l'acier est fourni comme acier tué (killed), la porosité n'est plus un problème. Au lieu de cela, une scorie réfractaire visqueuse se forme parfois sur la surface du bain, rendant l'écoulement du métal liquide lent et la manipulation difficile. La scorie devient visqueuse quand les désoxydants (Al, Ti, Zr) forment des oxydes à températures de fusion relativement élevées. Ce problème est plus aggravé avec le soudage oxyacétylénique, à cause des températures plus basses. La solution habituelle est de sélectionner un métal d'apport contenant assez de Mn et Si pour abaisser le point de fusion et améliorer l'écoulement de la scorie.
L'acier doux est aussi considéré soudable, et la fissuration à froid n'est généralement pas un problème quand C < 0,2 % et Mn < 1,0 %. Préchauffage, contrôle température interpasses, TTPS, ou techniques spéciales ne sont généralement pas nécessaires pour épaisseurs ≤ 25 mm. La teneur en carbone est généralement plus élevée dans les aciers plus épais pour fournir la résistance requise. De plus, le taux de refroidissement ZAT pendant le soudage par fusion d'acier plus épais est plus élevé. Donc, pour épaisseur > 25 mm, ou C > 0,3 % et Mn > 1,4 %, des précautions appropriées et l'utilisation d'électrodes ou fondants à bas H₂ sont nécessaires pour prévenir la fissuration par H₂.
Un conseil utile pour sélectionner des aciers C-Mn et micro-alliés C-Mn avec soudabilité et ténacité optimales, établi par Dolby : pour aciers > 0,1 % C, utiliser un acier de base à faible teneur en C et faible EC, mais haute ténacité. Choisir un acier traité Al pour limiter la largeur de la région à grains grossiers dans la ZAT et minimiser le N₂ libre (précipités Al-N relativement stables). L'acier doit être propre. L'acier traité Al ou dégazé sous vide a des niveaux de S plus bas. Le traitement calcium (Ca) pour contrôle de forme des sulfures améliore les propriétés mécaniques dans la direction traversante et réduit le déchirement lamellaire associé aux problèmes de fissuration par liquation.
En utilisant un procédé à fort apport d'énergie pour aciers de même composition C-Mn, l'ajout de Nb et V abaisse la ténacité ZAT, à cause des précipitations de carbures/carbonitrures Nb et V pendant refroidissement et réchauffage. Les aciers micro-alliés < 0,1 % C ont généralement une ténacité plus élevée et tendance réduite à la fissuration par H₂ dans la ZAT. Choisir des aciers propres traités Al à hautes valeurs de ténacité pour les raisons données pour aciers C-Mn. La même précaution s'applique pour procédés à fort apport d'énergie.
Un acier faiblement allié à faible teneur en carbone doit être choisi. Une haute résistance au clivage peut être obtenue quand la trempabilité est suffisante pour développer de la martensite à faible carbone pour les conditions de soudage utilisées. Attention au TTPS d'acier avec quantité substantielle de précipitation secondaire d'éléments durcissants (Nb, V). Attention aussi au TTPS d'acier contenant quantités élevées d'éléments résiduels (P, Sb, As, Sn).
Choisir un acier propre traité Al à haute ténacité pour les raisons données pour acier C-Mn. La même précaution pour procédés à fort apport d'énergie s'applique.
L'acier TMCP (thermo-mechanically controlled process) montre des propriétés de résistance, ténacité et soudabilité considérablement améliorées. Cette technologie utilise un refroidissement accéléré permettant d'atteindre le même niveau de résistance à un niveau de carbone plus bas que l'acier laminé conventionnel (moins de 0,06 %). Au lieu de renforcer en augmentant le carbone, l'acier TMCP développe sa résistance et ténacité à partir de la ferrite très fine et microstructure de seconde phase (perlite ou bainite finement dispersée) lors du refroidissement accéléré. Par la réduction du carbone et EC, cet acier améliore considérablement la résistance à la fissuration à froid induite par H₂ (FIS). Donc, les soucis de préchauffage, contrôle température interpasses, TTPS ne sont pas critiques. Cependant, l'adoucissement ZAT, particulièrement à forts apports de chaleur, est une préoccupation, car la microstructure favorable de l'acier TMCP est révertie pendant le refroidissement lent dans la ZAT à fort apport.
L'acier Cr-Mo (molybdène) est un matériau relativement bon marché comparé aux aciers hautement alliés, utilisé dans l'énergie et pétrochimie pour sa résistance à l'oxydation, fluage haute température et corrosion sulfure. Le Cr donne la résistance à l'oxydation/corrosion, le Mo augmente la résistance haute température. La présence de carbures stables finement distribués améliore la résistance au fluage. Du fait de la teneur en éléments d'alliage et ~0,15 % C, cet acier est trempable à l'air. Généralement fourni à l'état normalisé revenu ou trempé revenu (Q&T). La soudabilité est très similaire aux aciers Q&T et faiblement alliés trempables. Le problème majeur dans la ZAT est la fissuration dans la région durcie à grains grossiers, ainsi que l'adoucissement ZAT entre Ac1 et Ac3. La fissuration de réchauffage pendant TTPS et l'exposition long terme à haute température causent aussi de sévères difficultés. Pour cet acier, un préchauffage et température interpasses appropriés doivent être sélectionnés, et une technique de soudage bas H₂ utilisée.
Bien qu'un TTPS ne soit pas nécessaire pour acier Cr-Mo à faible Cr et faibles épaisseurs, il est fréquemment conduit immédiatement après soudage comme partie de la technique. Le TTPS d'un assemblage Cr-Mo est parfois appelé traitement de détente. Il vise à soulager les contraintes résiduelles par fluage et à revenir les microstructures durcies pour améliorer la ténacité à la rupture de la ZAT et du métal d'apport. Un effet bénéfique additionnel est de permettre une plus grande dissipation de H₂ dans la zone de soudure et réduire la probabilité de FIS. Bien que fréquemment utilisé, cet acier est susceptible à la fissuration de détente dans la ZAT pendant un tel traitement ou fissuration de réchauffage pendant le processus post-soudage, incluant exposition courte à haute température. La gamme de température pour fissuration détente/réchauffage est 500-700 °C. Le mécanisme n'est pas clair, mais serait lié au renforcement de l'intérieur des grains par précipitation.
La fissuration se produit pendant le réchauffage quand les joints de grains relativement tendres, exempts de précipités, ne peuvent accommoder la déformation plastique pendant le fluage. Un paramètre « Psr » a été développé pour relier la susceptibilité au fissuration de réchauffage pour aciers contenant max 1,5 % Cr, 1,0 % Cu, 2,0 % Mo, 0,15 % V, Nb, Ti. La relation : Psr = %Cr + %Cu + 2×%Mo + 10×%V + 7×%Nb + 5×%Ti – 2.
Quand Psr < 0, le matériau est considéré sensible à la fissuration de réchauffage. Cependant, avec > 2 % Cr, la tendance est éliminée. Un autre paramètre prenant en compte les éléments tramp et menant à fragilisation des joints de grains et augmentant la susceptibilité, est le « facteur de composition métallique » (FCM) : FCM = %Si + 2×%Cu + 2×%P + 10×%As + 15×%Sn + 20×%Sb. Une valeur FCM plus élevée augmente aussi la susceptibilité.
Les techniques de soudage usuelles pour réduire la probabilité de fissuration de réchauffage : (i) réduire les concentrateurs de contrainte dans la conception, (ii) utiliser des pratiques minimisant les contraintes résiduelles (augmenter préchauffage, réduire contention), (iii) réduire la résistance du métal d'apport pour accommoder la déformation plastique quand applicable, (iv) réduire la concentration de contrainte dans la région à grains grossiers.
L'acier Q&T est normalement fourni à l'état traité thermiquement (austénitisation et/ou trempe et revenu) pour obtenir de hautes propriétés de résistance. La trempabilité est telle que la ZAT consiste en microstructures de martensite et bainite à faible carbone. Ce type de microstructure ZAT à l'état soudé a des propriétés mécaniques désirables proches de l'acier de base. Donc, cet acier n'a généralement pas besoin de TTPS ou détente, sauf situations spéciales.
Contrairement aux autres aciers faiblement alliés trempables où un fort apport d'énergie est utilisé pour éviter la formation de martensite dans la ZAT, l'utilisation d'acier Q&T nécessite que les conditions de soudage incluent un taux de refroidissement dans la ZAT suffisamment rapide pour assurer la reformation de microstructures martensite et bainite. C'est nécessaire car un taux de refroidissement ZAT trop lent cause la transformation de l'austénite ZAT en ferrite et mélange bainite-martensite. Pendant la transformation de ferrite pro-eutectoïde depuis l'austénite, l'austénite non transformée s'enrichit en carbone qui se transforme ensuite en bainite et martensite dures et cassantes. Cette microstructure mixte ferrite-bainite-martensite mène à la fragilisation de la ZAT à grains grossiers. Plus le refroidissement est lent, plus l'étendue de fragilisation est grande. Un taux de refroidissement critique plus rapide (moins d'apport de chaleur) est nécessaire pour éviter la transformation de microstructure mixte cassante en soudant des aciers moins trempables ou plus minces.
Une autre préoccupation pour le soudage d'aciers Q&T est le maintien strict de la technique bas H₂ pour prévenir la fissuration à froid sous perle. Le préchauffage est l'un des moyens les plus efficaces pour réduire la tendance à la fissuration à froid. Cependant, le préchauffage réduit aussi significativement le taux de refroidissement ZAT. Il doit donc être appliqué de manière à atteindre un taux de refroidissement satisfaisamment rapide dans la ZAT.
En soudant un acier Q&T de niveau de résistance plus élevé, la tendance à la fissuration par H₂ dans le métal d'apport augmente. Donc, la teneur en humidité admissible dans l'enrobage d'électrode et fondant, ainsi que la manipulation, deviennent beaucoup plus critiques. Pour Q&T avec Re < 480 N/mm², 0,4 % humidité est la limite dans l'électrode enrobée, alors que pour Re > 690 N/mm², la limite est 0,1 %. L'utilisation d'une technique de perle de revenu peut aussi aider à éviter les régions indésirables de haute dureté et faible ténacité dans la ZAT.
Le soudage multipasse est une bonne technique pour les aciers Q&T. En plus de l'effet d'affinage et revenu sur le métal d'apport du passe précédent, l'apport de chaleur plus faible du multipasse comparé au monopasse aide à atteindre un taux de refroidissement rapide. Quand la fissuration par H₂ dans le métal d'apport est une préoccupation, le multipasse à couches minces doit être utilisé, avec trempage à la température interpasses pour un temps prédéterminé avant le passe suivant. Bien que cette technique aide à dissiper l'H₂ dans chaque passe, elle réduit la productivité.
Dans les aciers Q&T, il y a une région d'adoucissement dans la ZAT causée par un cycle thermique avec température de pointe entre Ac1 et Ac3 (région intercritique). À températures < Ac3 pendant chauffage, les carbures ne se dissolvent pas complètement dans l'austénite. Donc, le niveau de carbone dans l'austénite est d'une concentration plus faible. Pendant refroidissement, l'austénite non saturée se transforme à haute température et résulte en une microstructure à résistance plus faible.
Considérations dans l'assemblage soudé
Les aciers au carbone et faiblement alliés pour applications structurales ne sont généralement pas utilisés en atmosphères sévèrement corrosives. Cependant, ils sont souvent utilisés en conditions modérément corrosives, comme raffineries et pipelines gaz/pétrole acides. La présence d'un soudage mène normalement à une réduction de la résistance à la corrosion pour : (i) variations de composition entre acier de base, ZAT, métal d'apport favorisant la corrosion galvanique, (ii) contraintes résiduelles de soudage menant à corrosion sous contrainte (CSC), (iii) discontinuités de soudage comme défauts de surface, sites favorables pour corrosion locale.
En atmosphère corrosive, la prévention de FIS et corrosion sous contrainte sulfure (CSCS) est importante. FIS, observée dans aciers à haute et faible résistance, même sans contrainte, se produit principalement dans l'acier à faible résistance exposé à atmosphère contenant H₂. Du fait de son refroidissement et solidification rapides, le métal d'apport forme une structure dendritique avec inclusions d'oxydes dispersées en globules fins. Il a été vu que le métal d'apport, même sans métal d'apport de chimie spéciale, ne développe pas de FIS jusqu'à une dureté max de 280 HV. En comparaison, FIS a été observée principalement dans l'acier de base et ZAT.
CSC est définie comme phénomène de fissuration sous conditions corrosives sulfureuses sous contrainte. L'acier pour atmosphère contenant H₂S peut être choisi convenablement. Généralement, 22 HRC (248 HV) est suggéré comme limite de dureté pour acier utilisé pour tuyauterie en application gaz acide.
Dans un assemblage soudé, la ZAT devient normalement plus dure que l'acier de base, et est par conséquent plus susceptible à CSC. En plus de la microstructure plus susceptible, d'autres facteurs contribuant défavorablement : contraintes résiduelles et angle d'entrée du cordon comme concentrateur de contrainte. Quand les joints sont Q&T ou normalisés, la ZAT disparaît et la tendance de l'ancienne ZAT à développer CSC est altérée. La susceptibilité CSC est plus élevée à l'état brut que Q&T (TTPS).
Les fissures de fatigue dans une structure soudée sous chargement cyclique se développent souvent aux régions de pointe de cordon. C'est dû au fait que la pointe est une région de concentration de contrainte. C'est le point où l'acier de base et le métal d'apport se rencontrent où les changements sont les plus grands. De plus, l'intrusion de scorie du soudage est fréquemment présente à la pointe. Différentes techniques ont été utilisées pour améliorer la résistance à la fatigue en réduisant la concentration de contrainte à la pointe et renfort : (i) enlèvement du renfort des deux côtés d'un joint bout à bout par usinage au niveau de l'acier de base, (ii) augmentation du rayon et angle d'entrée des pointes par meulage mécanique des régions d'intersection, (iii) changement de l'état de contrainte résiduelle de surface par écrouissage à froid de la surface du cordon et acier de base à la pointe, (iv) revêtement et peinture pour prévenir la corrosion dans la région de concentration, (v) augmentation du rayon et angle par ajout d'un cordon des deux côtés des renforts avec métal d'apport à haute fluidité, (vi) conditions de soudage donnant un rayon et angle plus grands, (vii) re-fusion de la surface aux pointes pour aplatir et lisser les profils par soudage TIG (GTAW).
Effet de la technique de soudage sur les propriétés de l'assemblage
L'AWS (American Welding Society) définit une technique de soudage comme la méthode détaillée et la pratique incluant tous les procédés de soudage de joint impliqués dans la production d'un assemblage. Dans une revue détaillée de la relation entre techniques et propriétés, les conclusions sont :
- Pour toute combinaison procédé/acier, les techniques ont un rôle prédominant, avec l'électrode (si métal d'apport utilisé), dans la détermination de la qualité et propriétés mécaniques. Cependant, ces deux variables (techniques et propriétés) n'ont pas de relation cause-effet directe.
- Les propriétés mécaniques de l'acier sont attribuables seulement à sa solidité, microstructure, composition chimique, et à son type (base, métal d'apport, métal déposé par vapeur, électrodéposé, etc.). La réponse aux forces mécaniques dépend de son état présent, non de la manière dont cet état a été créé.
- La recherche métallurgique a établi des relations entre propriétés et microstructure : relation inverse taille de grain/résistance, différence résistance perlite/martensite, effet fragilisant des films de joints de grains, effet nocif des inclusions, etc. D'un autre côté, il n'y a pas de relation directe entre le réglage du courant d'une machine et les propriétés finales. La vraie relation cause-effet est : (i) courant accru introduit plus de chaleur, (ii) chaleur accrue affecte ZAT et structure du métal d'apport d'une manière particulière selon chimie, phases présentes, etc., (iii) différence de structure résulte en différentes propriétés mécaniques.
Les facteurs liés à la technique spécifique affectant les propriétés :
Température de préchauffage
Le préchauffage est l'application de chaleur à l'acier de base immédiatement avant soudage, brasage, soudure tendre, ou coupage. La température dépend de nombreux facteurs : composition et masse de l'acier, température ambiante, technique de soudage.
Le préchauffage sert à : (i) réduire les contraintes de retrait dans le cordon et acier adjacent, principalement important avec joints fortement contraints, (ii) fournir un taux de refroidissement plus lent dans la plage critique (~880-720 °C), empêchant le durcissement excessif et abaissant la ductilité du cordon et ZAT, (iii) fournir un taux de refroidissement plus lent jusqu'à 200 °C, permettant plus de temps pour que l'H₂ présent diffuse hors du cordon et acier adjacent pour éviter la fissuration sous perle.
Chalumeaux gaz, brûleurs, fours de traitement thermique, résistances électriques, induction basse fréquence, fours temporaires sont quelques méthodes. Le choix dépend de : température, durée, taille et forme des pièces, production unitaire ou continue. Pour applications critiques, la température doit être contrôlée précisément. Des systèmes de chauffage contrôlables sont utilisés avec thermocouples fixés directement sur la pièce. Le thermocouple mesure la température exacte et fournit un signal au contrôleur qui régule le combustible ou la puissance électrique. En régulant précisément, la température peut être maintenue à des limites serrées. De nombreuses normes exigent un contrôle précis.
Température interpasses
La température interpasses, dans les soudages multipasses, est dénotée par les températures minimum et maximum du métal d'apport déposé et acier adjacent avant le démarrage du passe suivant. Normalement, l'acier nécessitant un préchauffage à une température spécifiée doit aussi être maintenu à cette température entre passes. Avec beaucoup d'assemblages, l'apport de chaleur pendant le soudage est suffisant pour maintenir la température interpasses. Sur un assemblage massif, il n'est pas possible que l'apport de chaleur soit suffisant. Si c'est le cas, un chauffage au chalumeau entre passes est généralement nécessaire.
Une fois l'assemblage préchauffé et le soudage commencé, il faut finir le plus vite possible pour éviter le besoin de chauffage interpasses. Comme le but du préchauffage est de réduire le taux de refroidissement, il s'ensuit logiquement que le même refroidissement lent doit être donné pour tous les passes. Cela ne peut se faire qu'en maintenant une température interpasses au moins égale à la température de préchauffage. Sinon, chaque perle individuelle est soumise au même taux de trempe élevé que la première perle d'un assemblage non préchauffé.
Les températures minimales requises sont basées sur l'acier spécifique, procédé, et épaisseur. Quand l'accumulation de chaleur devient excessive, l'assemblage doit être laissé refroidir, mais pas en dessous du minimum interpasses. La température de la zone doit être maintenue entre minimum et maximum.
Traitement thermique post-soudage (TTPS)
Un TTPS est normalement considéré nécessaire pour les soudures dans les sections épaisses, afin de réduire le haut niveau de contraintes résiduelles à l'état soudé et améliorer la ténacité et tolérance aux défauts. De nombreuses normes de fabrication donnent des directives sur durée et température, bien que des différences existent. Pour évaluer le temps et température nécessaires, il faut savoir comment ces paramètres répondent à différents programmes.
Dans tous les traitements thermiques, sauf fusion possible, le taux de chauffe et temps peuvent être spécifiés. La température maximale est liée à la composition, le temps de maintien (à température max) à l'épaisseur, et le taux de refroidissement au traitement particulier et à la norme. Le taux de chauffe varie généralement 150-180 °C/heure. Le temps de maintien est typiquement 2,5 min/mm d'épaisseur max pour assurer un chauffage uniforme. Le taux de refroidissement varie aussi 150-180 °C/heure jusqu'à une température spécifique. Parfois, le taux peut être augmenté quand la pièce a refroidi à une certaine température. Les taux de chauffe, maintien, refroidissement font généralement partie de la spécification et doivent être suivis explicitement.
Effets du TTPS sur les propriétés ZAT des soudures en acier C-Mn
Une étude a été menée pour montrer les effets du TTPS sur la variation des propriétés ZAT (résistance, dureté, ténacité) avec différents paramètres. L'étude a porté sur un acier C-Mn de 50 mm tué au Si, traité Al et Nb. Ce grade est de plus en plus utilisé en appareils sous pression et structures offshore. Le procédé SAS a été utilisé avec apport ~3,4 kJ/mm du passe de remplissage. Les effets de cycles TTPS multiples, souvent rencontrés en fabrication d'appareils sous pression ou réparations, ont été étudiés de la même manière.
Des essais de traction longitudinaux de la ZAT ont été conduits. Aucun effet notable dû aux cycles multiples de détente n'a été noté dans la ZAT. Les valeurs observées dépassaient les exigences minimales de la tôle. Une ductilité et allongement adéquats ont été observés à 600 °C. Aucun effet notable du temps de TTPS sur Re, Rm ou ductilité à cette température. Les données indiquaient seulement une réduction mineure de Re et Rm avec l'augmentation de la température. Aucun effet significatif sur la ductilité.
Pour essais Charpy, cinq températures d'essai : 0, -20, -40, -60, -80 °C. Trois éprouvettes par température. Pour les soudures, un échantillon du premier côté ZAT, un du second côté, un à mi-épaisseur associé aux soudures second côté. Les données montraient que les cycles multiples n'avaient qu'un effet marginal : légère augmentation des valeurs basses à basses températures à deux et trois cycles, particulièrement pour éprouvettes usinées à mi-épaisseur.
Bien que le TTPS prolongé n'ait pas entraîné de variation appréciable des propriétés Charpy ZAT aux positions 1/4 t et 3/4 t, une chute prononcée des niveaux d'énergie absorbée a été vue après 4 heures pour échantillons usinés à mi-épaisseur. La ténacité à mi-épaisseur semble chuter avec le temps, ce qui n'arrive pas aux positions 1/4 t.
Les effets de l'augmentation de la température TTPS montraient qu'aucun effet prononcé sur la ténacité n'existe, sauf à mi-épaisseur. Ici, il semble y avoir une tendance à l'augmentation de la température de transition avec l'augmentation de la température TTPS.
Une enquête sur la dureté a aussi été menée. Des parcours de dureté dans la macro-section de deux soudures après TTPS, de l'acier de base non affecté vers le métal d'apport. Parcours similaires sur soudures 1 et 2 à l'état soudé. Sur chaque macro-section, trois parcours aux positions : (i) 3 mm sous surface premier côté, (ii) mi-épaisseur, (iii) 3 mm sous surface second côté. Charge 98 N sur machine Vickers. Les données à l'état soudé montraient : acier ~170-180 HV, métal d'apport 200-220 HV, pic dureté ZAT < 240 HV.
Les TTPS multiples avaient peu d'influence sur dureté ZAT ou acier, avec pics ZAT < 240 HV et acier ~140-160 HV. Dans tous les cas, la dureté à mi-épaisseur était légèrement plus élevée qu'en surface, à cause d'une bande ségréguée, fréquente dans les aciers coulés en continu.
La dureté du métal d'apport montrait un effet plus notable sous cycles multiples. Soudures 1 et 2 avaient dureté uniforme ~200 HV, mais après 3ème cycle, dureté chutait à 160-220 HV, valeurs les plus basses à mi-épaisseur. Les valeurs montraient seulement une légère réduction de dureté ZAT avec l'augmentation du temps. Dureté acier inchangée. Le métal d'apport se comportait de manière non systématique. Dureté ~190-210 HV après 1h, augmentant à ~200-220 HV après 2h, diminuant à ~160-195 HV après 4h.
La dureté de l'acier et ZAT semblent assez insensibles à la température TTPS. Pas de tendances évidentes. Cependant, une légère baisse de dureté acier a été vue. La dureté du métal d'apport semble décliner après TTPS 650 °C, avec valeurs ~180-190 HV, comparé à ~190-210 HV à 550 et 600 °C.
On a conclu qu'augmenter le temps TTPS à 600 °C, que ce soit en prolongeant un traitement unique ou par multiples traitements, avait peu d'effet sur les propriétés mécaniques. De plus, augmenter la température de 550 à 650 °C n'entraînait pas de chute significative de résistance ou dureté ZAT. Cependant, une preuve de chute de ténacité Charpy V à mi-épaisseur avec l'augmentation de température a été trouvée.
Apport de chaleur
Le procédé et la technique influencent l'apport d'énergie pour faire un soudage. Plus l'apport est élevé, plus le taux de refroidissement est lent. L'apport est fonction du courant, tension d'arc, et vitesse de défilement. Pour l'augmenter, il faut augmenter le courant ou réduire la vitesse. Le courant est lié au procédé et taille d'électrode. L'apport est calculé par H = EI (60/S) où H est l'apport en joules par mesure linéaire, E tension en volts, I courant en ampères, S vitesse (mesure linéaire) par minute. En augmentant l'ampérage ou la tension, l'apport augmente, mais en augmentant la vitesse, il diminue. La tension a un effet mineur car elle varie peu comparé aux autres facteurs.
En général, un apport plus élevé réduit le taux de refroidissement. À utiliser avec soin, car avec aciers Q&T, un apport très élevé tend à adoucir la ZAT et réduire son niveau de résistance. Pour aciers à faible trempabilité, il est possible de produire une ZAT non durcie en augmentant l'apport. Pour aciers à haute trempabilité, la tendance à la fissuration et dureté max sont réduites par un refroidissement plus lent. Ces facteurs limitent l'apport applicable. Normalement, le préchauffage est utilisé pour réduire les taux de refroidissement.
Le procédé influence aussi l'apport. Chaque procédé a un cycle thermique différent. Par exemple, taux de montée, température max, temps à haute température, taux de refroidissement sont très différents pour SMAW (soudage à l'arc avec électrode enrobée) et soudage électro-escories (SEW). Les procédés à plus haute concentration de chaleur font monter et descendre la température plus rapidement. Pour SMAW, la montée est quasi instantanée, et le taux de refroidissement de l'acier de base est très rapide. Pour SEW, la montée est plus lente, maintenue à haute température longtemps, puis diminue lentement.
Les changements de température pendant le soudage à l'arc sont beaucoup plus rapides et brusques que pour la plupart des procédés métallurgiques. Les réactions métallurgiques de la chaleur du soudage ne suivent pas les relations normales de traitement thermique. Les changements de température avec SEW sont plus similaires à ceux de la métallurgie de fonderie.
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Comprendre les cordons de soudure : types, formation et indicateurs de qualité
- Comprendre les projections de soudage : causes et techniques de réduction efficaces
- Chrome : oligo-élément essentiel, propriétés et applications pratiques
- Le Traitement Thermique Expliqué : Procédés, Méthodes et Avantages
- Techniques professionnelles de soudage MIG pour tôles d'acier : conseils d'experts et bonnes pratiques
- Défauts de Soudage Courants : Causes, Identification et Remèdes Efficaces
- Guide Complet de l'Inspection et des Essais de Soudage