



Comprendre les projections de soudage : Causes et techniques de réduction efficaces
Qu'est-ce que les projections de soudage (spatter) ?
Les projections (spatter) sont des gouttelettes de métal fondu ou matériau non métallique projetées/éclaboussées pendant le soudage. Ces petits morceaux chauds peuvent voler et tomber sur l'établi ou le sol, d'autres collent au métal de base ou aux alentours. Faciles à identifier : billes rondes solidifiées.
Le spatter survient surtout en soudage MIG (GMAW). En excès, recyclable en fourneau pour structures solides.
La qualité du métal soudé détermine fortement la quantité de projections : composition, revêtement, propreté surface.
Le spatter est le cauchemar de nombreux soudeurs ; on ne peut l'éliminer totalement, mais le réduire significativement. En lisant chaque cause, appliquez les solutions pour souder sans douleur.
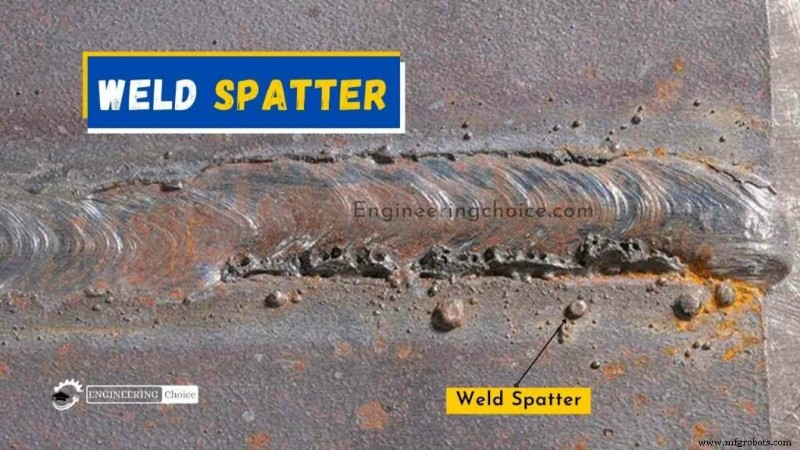
Causes des projections et comment les réduire
Le spatter est généralement causé par la perturbation du bain de fusion. Ces particules nuisent au design ingénierie en altérant la surface du métal de base quand elles collent. Elles peuvent aussi blesser en atelier sans précautions. Dangereux dans industries pétrolières. Causes principales :
- Arc trop long
- Arc trop court
- Propreté surface métal de base
- Choix gaz (CO2 = plus projections)
- Mauvais angle de soudage
- Déséquilibre tension/ampérage
- Vitesse dévidage fil incorrecte
Marques, dommages, fissures, pores laissés sur le métal de base peuvent initier la corrosion.
1. Composition du métal
Certains métaux ne sont pas faits pour le soudage. Composants ajoutés aux résistances diverses n'incluent pas la soudabilité. Autres vendus comme soudables mais fabriqués au minimum coût, avec additifs bon marché dans le mélange.
Si projections vous préoccupent, n'utilisez pas ces métaux. Matériaux bon marché attrayants, mais contaminants et composants non soudables causent projections excessives.
Prévention : Mauvais choix pour souder. Changer de métal = seule façon de minimiser spatter ici. Si imposés, suivez section « autres solutions » pour réduire impact.
2. Revêtement du métal
Parfois projet exige revêtement spécifique avant soudage : galvanisation, placage zinc (électrogalva), chrome, peinture, caoutchouc, tout ce qui couvre la surface.
Plus le matériau est pur, plus le cordon est propre, moins de spatter. Certains revêtements (acier pré-primé rayon) sont conçus sans contaminants de soudage = pas de spatter ajouté, mais la majorité compliquent la vie si non enlevés.
Prévention : Meulez le revêtement là où vous soudez. La couche fondra en soudant, mais meuler avant donne surface pure = beaucoup moins spatter. Meulez au moins 20 mm (¾ pouce) autour du joint. La chaleur intense consommera tout ce qui est près, produisant spatter même pas directement dans le joint.
3. Métal sale
Comme composants internes et revêtements, la saleté contribue significativement au spatter. Huile, graisse, traits marqueur, poussière : ne fusionnent pas bien avec le cordon → spatter.
Prévention : Nettoyez avant souder. Soudage = processus simple, spatter minimal si prep faite, nettoyage crucial. Peu d'effort : coup de chiffon avant chauffe = cordon lisse, spatter minimal.
4. Métal d'apport soudable
Métal de qualité = cordon de qualité = spatter minimal. Bon métal mais fil/baguettes bas de gamme = retour case départ spatter.
Apport bas de gamme
On en a pour son argent : pour éliminer spatter, choisissez apport de qualité. Quelle que soit la discipline, consommables doivent avoir composition pour cordons propres.
Comme métaux de base, entreprises ajoutent composants sans lien avec soudage pour baisser coûts. Toujours soudables et apportent remplissage, mais spatter excessif = compromis typique.
Prévention : Étudiez qualité des apports prévus avant achat. Pas le moins cher pour économiser, ni le plus cher pour « le meilleur ». Étudiez types, achetez produit qualité = moins spatter.
Apport contaminé
Soudeurs laissent consommables à l'air sans couvercle. Contaminés huile, poussière, rouille par inactivité. Saleté/rouille direct dans cordon = spatter excessif.
Prévention : Protégez consommables : couverts quand non utilisés. Baguettes inox moins critiques (pas rouille), mais si à l'air, essuyez avant soudage. Poussière acier peut faire rouiller baguettes inox et contaminer cordons. Si meulez acier, tenez baguettes inox à l'écart.
Bobines MIG généralement couverte, mais fil toujours en sac quand non utilisé, sauf usage fréquent ou couvercle bobine étanche. Humidité sur bobine découverte → rouille.
Baguettes SMAW (stick) moins critiques : flux élimine air/impuretés du cordon. Mais baguettes mouillées/huileuses = beaucoup plus spatter, donc sac/contenant quand même.
5. Réglages du poste
Métal de qualité, consommables top, tout nettoyé impeccable, vous lancez en pensant que tout ira bien → spatter terrible. Qualité matériaux nécessaire, mais si réglages wrong = même problème.
Réglages MIG
Cause courante spatter MIG : vitesse dévidage excessive ou irrégulière. Spatter quand fil d'apport entre dans bain. Fil solide fond vite par chaleur extrême. En fondant, devient liquide = bain.
Si fil assez chaud avant d'atteindre l'acier, fond doucement dans bain = spatter minimal. Trop froid = fil frappe bain avant fondre = pop + éclaboussures + spatter.
Réglages doivent être assez chauds pour fondre fil avant bain à bon rythme. Trop chaud = fil fond trop loin du bain = spatter par grand espace entre bain et métal liquéfié voyageant vers bain. Peut aussi créer pointe buse collante (fil fond près).
Résidus s'accumulent → avance irrégulière (fil colle) → plus spatter. Chaleur soudage = ampérage et tension.
Réglages SMAW
Même principe : chaleur adaptée aux baguettes et épaisseur. Trop froid = pas consistance lisse, alterne soudage/collage = spatter excessif, cordon laid, frustration.
Trop chaud = cordon régulier possible, mais vitesse bien plus rapide pour éviter brûlage/sous-coupe. Vitesse excessive = plus projections. Chaleur constante parfaite pour épaisseur/baguettes = cordon le plus propre.
Prévention : Pour vérifier que poste ne cause pas spatter, entraînez-vous sur chute propre pour affiner réglages MIG/SMAW. Utile de connaître réglages recommandés poste/consommables (sur emballage), mais ne comptez pas dessus si spatter persiste. En soudage, variables réelles = essai/erreur souvent meilleure option.
6. Technique du soudeur
Début en atelier, mon chef règle poste idéal. Pièces préparées et nettoyées immaculément. Pourtant, en attaquant confiant, cordon me crache dessus, gâchis sur châssis.
Tout bon sauf technique. Leçon : bien préparer = crucial, mais apprendre bonnes méthodes = tout aussi crucial.
Techniques MIG
Torche MIG à angle ≥ 20° = projections garanties. Angle droit change pénétration/formes cordon, MAIS crucial pour spatter. Angle travail utile, mais > 15° = plus spatter.
Vitesse fil constante = spatter minimal. Vitesse progression constante + main stable = cordon propre. Plus constant dans technique requise = moins spatter. Trouvez bon angle, vitesse, trajectoire, tenez-les.
Technique adaptée au type cordon/matériel. Ex. : pousser ou tirer bain. Haute chaleur constante requise = tirer (torche inclinée sens inverse progression). Plus dispersion chaleur = pousser (incliné vers progression). Mauvaise technique = spatter excessif.
Techniques SMAW
Moins de techniques SMAW déterminant spatter, mais tirer = plus spatter que pousser. Quand possible pousser, mais pas systématiquement une technique car moins spatter. Bonne méthode pour bon cordon = crucial aussi en SMAW.
Vitesse progression correcte, assez rapide pour cordon propre, mais plus vitesse = plus spatter. Trouvez bon rythme et tenez-le constant.
7. Gaz de soudage
Gaz = élément crucial spatter. Type gaz influence propreté cordon → quantité spatter. Divers gaz pour protéger MIG, mais argon et CO2 = plus courants et meilleurs.
CO2 pur : Moins cher. Protège bien, pénétration profonde, mais connu pour beaucoup plus spatter qu'argon.
Argon pur : Principalement MIG alu (alliage peu spatter) et TIG inox. Ne donne pas bons cordons MIG acier, effet similaire CO2 pur = mauvais spatter.
Mélange Argon/CO2 : Divers mélanges selon MIG : 95/5 à 80/20 Ar/CO2. Plus acier épais = % CO2 plus haut. Bon mélange pour épaisseur = cordon le plus lisse, moins spatter.
Comment nettoyer le spatter ?
En suivant solutions ci-dessus pour minimiser spatter, résultats significatifs, mais généralement reste du spatter. Quel que soit projet, spatter laid = à enlever.
Contrairement à l'alu, spatter acier/inox = défi à enlever. Trois solutions finales : n'arrêtent pas spatter, mais évitent qu'il ruine travail ou perde temps.
Anti-projections (Anti-spatter)
Spray huileux appliqué zone soudage. Soudable sans affecter qualité. Empêche spatter de coller au métal → billes libres sur projet. Se brossent ou s'enlèvent facilement au ciseau. Produit utile, mais pas parfait : certain spatter peut encore fondre dans pièce.
Ruban de soudage (Welding Tape)
Pas ruban plastique ordinaire. Généralement aluminium, appliqué où protéger spatter, mais pas directement sur joint comme anti-spatter.
Option chère, mais pour parties critiques (surface usinée, partie intouchable), option parfaite. Prix variable selon fournisseur, mais garde tout spatter hors zones appliquées.
Autres rubans/matériaux moins chers possibles. Attention : plupart fondent, brûlent, s'enflamment aux projections brûlantes. Ruban aluminium = spatter ne passe pas.
Ciseau/Marteau à pointer (Spatter Chisel/Hammer)
Après toutes solutions pour cordon parfait, quelques points spatter restants : ciseau/marteau à pointer = meilleure solution. Ressort dans manche + ciseau froid = enlève facilement tout résidu. Rapide, facile, peu de traces.
Meuleuse
Meilleur ami soudeur avec disque à lamelles = autre dernier recours. N'enlève pas par éclat comme marteau, mais meule pour finition propre. Si finition meulage nécessaire sur projet, rapide d'oublier marteau et passer coup de meuleuse sur zones touchées pendant qu'on meule ailleurs.
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Comprendre les Fumées de Soudage : Dangers et Stratégies de Réduction Efficaces
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Comprendre les cordons de soudure : types, formation et indicateurs de qualité
- Soudage à la baguette (Stick) expliqué : équipement, processus et guide pas à pas
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Comprendre les projections de soudage : causes et techniques de réduction efficaces
- Réduire les temps d'arrêt, augmenter la productivité : stratégies éprouvées