



Soudage à la baguette (Stick) : Équipement, techniques et guide pas à pas
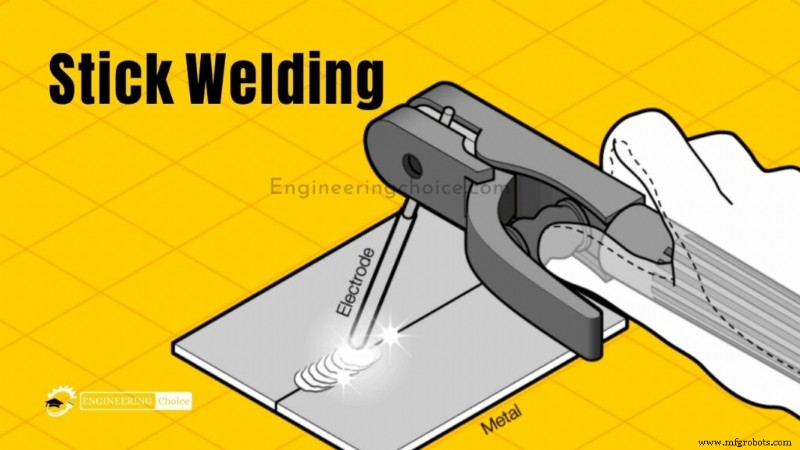
Le soudage à la baguette se fait en amorçant un arc électrique entre une électrode métallique et la pièce. Un courant électrique traverse l'électrode, la fond dans la pièce et forme un bain de fusion. L'électrode est enrobée de flux qui fond et protège le bain de la contamination atmosphérique.
Le flux forme une couche de scorie sur le cordon qu'il faut pointer (chipper) et brosser une fois le soudage terminé. Procédure simple, prisée des soudeurs extérieurs car insensible au vent — contrairement au MIG/TIG qui utilisent des bouteilles de gaz.
Qu'est-ce que le soudage à la baguette (SMAW) ?
Le soudage à l'arc métallique protégé (SMAW), aussi appelé soudage manuel à l'arc (MMA/MMAW), soudage à l'arc sous flux, ou familièrement « stick welding », est un procédé manuel à l'arc utilisant une électrode consommable enrobée de flux pour déposer la soudure.
Un courant électrique (alternatif ou continu) d'une source d'alimentation forme un arc entre l'électrode et les métaux à assembler. La pièce et l'électrode fondent formant un bain de métal fondu (bain de fusion) qui refroidit pour former le joint.
Pendant le dépôt, l'enrobage flux se désintègre, libérant des vapeurs servant de gaz de protection et formant une couche de scorie, les deux protégeant la zone de soudure de la contamination atmosphérique.
Grâce à la polyvalence du procédé et la simplicité de son équipement et fonctionnement, le SMAW est l'un des premiers et plus populaires procédés de soudage au monde.
Il domine dans la maintenance et réparation, et bien que le soudage à l'arc fourré gagne en popularité, le SMAW reste utilisé massivement dans la construction de structures acier lourdes et la fabrication industrielle. Principalement pour fer et aciers (dont inox), mais aussi aluminium, nickel, alliages cuivre.
De quoi avez-vous besoin pour commencer à souder ?
1. Équipement de sécurité
La sécurité est la priorité absolue. Lisez et suivez toutes les infos et instructions de sécurité du manuel de tout équipement utilisé.
Protection corporelle contre chaleur, UV et projections d'arc. Vêtements longs manches ignifugés, lunettes de sécurité et casque de soudage pour tête et yeux.
Soudage seulement avec ventilation adéquate (fumées). À l'extérieur avec brise = OK. En intérieur = ventilation nécessaire. Extraction = meilleure élimination des fumées.
2. Poste à souder baguette (Stick Welder)
Pas de soudage baguette sans poste. Soit poste multiprocédé (MIG, TIG, Stick), soit poste baguette seul (moins cher).
Beaucoup de modèles sur le marché. Consultez notre guide complet pour choisir un poste baguette.
3. Pince de masse (Ground Clamp)
Généralement fournie avec le poste. Branchez sur le poste et serrez sur la pièce.
4. Outils d'enlèvement de scorie
Le stick produit de la scorie. Il faut nettoyer après soudage. Meilleur : marteau à pointer + brosse métallique.
5. Choisir votre électrode
Des centaines de types d'électrodes baguette existent. Choisissez celle adaptée à votre projet. Les plus populaires : 6010, 6011, 6012, 6013, 7014, 7024, 7018.
Sur acier doux, toute électrode E60 ou E70 convient. 7018 = probablement la plus populaire, cordons très solides. 6013 = bon choix pour débutants.
Pour choisir, comprenez les 4 chiffres :
- Premiers deux chiffres = résistance à la traction minimale (ex. 60 = 60 000 psi). Doit correspondre au métal de base.
- Troisième chiffre = positions utilisables. 1 = toutes positions, 2 = plat seulement.
- Quatrième chiffre = courant utilisable et type d'enrobage. Tableau de référence ci-dessous.
6. Réglage du poste pour soudage baguette
Réglage simple. Polarité dépend de l'électrode : vérifiez AC/CC-/CC+. Pour débuter, essayez électrodes 6013 en CC- sur tôle acier 5 mm (3/16 pouce).
Comment déposer votre premier cordon baguette
Tout réglé, prêt à souder. Vérifiez réglages, prenez deux chutes de métal en joint bout à bout. Le stick demande de l'habileté : entraînez-vous d'abord sur chutes avant projet réel.
Amorcer l'arc
Électrode en place dans porte-électrode, allumez le poste. Pour amorcer : posez la pointe sur le métal, et tirez-la vivement comme pour allumer une allumette. Si l'arc prend, relevez très légèrement l'électrode et tirez-la le long du métal.
Si l'électrode colle, décollez-la par légère torsion. Si l'arc coupe, vous avez trop relevé l'électrode : abaissez-la. Arc allumé = bruit de friture (bacon). Si bruit fort/agressif = ampérage trop haut, baissez-le.
Déplacer l'électrode
Arc allumé → déplacez l'électrode le long du joint. Avant de bouger, angle correct : 15 à 30° par rapport à la verticale.
Angle de soudage baguette
Angle correct → tirez lentement l'électrode vers vous. Ne poussez pas : la scorie serait piégée dans le bain → porosité.
Gardez main stable : coude libre sur table, main tenant l'électrode calée. Testez plusieurs fois, corrigez avec section dépannage en fin d'article.
Autres positions de soudage
Pour angle rentrant (T inversé), ajustez angle ~35° au-dessus horizon. Sinon le cordon tombe par gravité. Plus de scorie = angle plus grand nécessaire. Angle trop petit = scorie tombe dans bain = défauts.
Erreurs courantes et comment les réduire
Débutant en stick, vous ferez des erreurs, même expérimenté en MIG/TIG. Erreurs fréquentes : arc trop long, mauvais angle de traction, vitesse inadaptée, température wrong.
- Beaucoup de projections : Cause fréquente = arc trop long. Tenez l'électrode juste au-dessus de la pièce, sinon arc instable, saute erratiquement. Projections + grincement strident = ampérage trop haut, baissez.
- Porosité : Cause principale = angle trop raide. Si scorie pas maintenue derrière le bain par traction inclinée, elle se mélange au bain → porosité.
- Sous-coupe (Undercut) : Petit cratère au pied du cordon entre cordon et plaque, affaiblit la soudure. Sous-coupe + aspect brûlé = ampérage trop haut (trop chaud).
- Cordon fin : Idéal ≈ 2,5 × diamètre électrode. Trop étroit = pénétration insuffisante. Ralentissez ~moitié vitesse initiale, résultats meilleurs.
- Cordon bosselé : Traction trop lente = métal d'apport s'accumule, bosselé. Ou ampérage trop bas = pénétration limitée, apport reste sur joint.
- Difficulté d'amorçage : Arc trop froid = arc faible. Montez ~15 A, testez.
5 étapes pour améliorer votre technique de soudage baguette
Pour beaucoup, surtout débutants ou occasionnels, le stick (SMAW) est l'un des procédés les plus difficiles à apprendre. Les experts qui posent de beaux cordons à chaque fois forcent l'admiration. Ils le font paraître facile.
Nous pouvons y arriver en soignant 5 éléments de base : réglage courant, longueur d'arc, angle électrode, manipulation électrode, vitesse progression = CLAMS (Current, Length, Angle, Manipulation, Speed). Bien gérer ces 5 points améliore les résultats.
1. Pré-preparation
Le stick est le plus tolérant sur métal sale/rouillé, mais ne pas nettoyer n'est pas une excuse. Brosse métallique ou meuleuse pour enlever saleté, graisse, rouille de la zone à souder.
Ignorer cela réduit chances de bon cordon du premier coup. Conditions sales → fissuration, porosité, manque fusion, inclusions. Aussi : zone propre pour pince de masse. Bon contact électrique = qualité d'arc maintenue.
Positionnez-vous pour bien voir le bain. Tête sur le côté, hors fumées, pour souder dans le joint et garder l'arc sur le bord d'attaque du bain. Stance confortable pour soutenir et manipuler l'électrode.
Ne vous découragez pas ! Courbe d'apprentissage avec le stick, dont le nom viendrait du fait que débutants « collent » (stick) l'électrode à la pièce.
2. Réglage du courant
L'électrode choisie détermine si machine en CC+, CC- ou AC. Vérifiez réglage correct pour votre application. (CC+ ≈ 10 % pénétration en plus à ampérage donné vs AC ; CC- = mieux pour métaux fins.)
Ampérage correct dépend principalement diamètre et type électrode. Fabricant indique plage sur boîte.
Choisissez ampérage selon : électrode (règle : 1 A par 0,025 mm / 0,001 pouce diamètre), position (~15 % moins chaleur en plafond vs plat), inspection visuelle cordon fini. Ajustez par 5-10 A jusqu'au réglage idéal.
3. Longueur d'arc
Longueur correcte varie selon électrode et application. Bon départ : longueur d'arc ≤ diamètre de l'âme métallique (cœur) de l'électrode. Ex. : 6010 3,2 mm (1/8 pouce) → tenue ~3,2 mm du métal de base.
4. Manipulation de l'électrode
Chaque soudeur manipule différemment. Développez votre style : observez, pratiquez, notez techniques donnant meilleurs résultats. Sur matériau ≤ 6 mm (1/4 pouce), tissage généralement inutile (cordon trop large). Souvent cordon droit suffit.
Pour cordon plus large sur épais : manipulez latéralement, séries de cercles chevauchants en « Z », demi-cercles ou pas saccadés. Limitez mouvement latéral à 2× diamètre âme. Pour zone plus large : passes multiples ou cordons filés.
En vertical montant : concentrez-vous sur les côtés du joint, le milieu suit. Avancez lentement au milieu pour que le bain suive, marquez pause aux côtés pour bonne reprise paroi. Si aspect « écailles de poisson » = avancé trop vite, pas tenu assez longtemps aux côtés.
5. Vitesse de progression
Vitesse doit maintenir l'arc dans le premier tiers du bain. Trop lent = cordon large, convexe, pénétration faible, risque « cold-lap » (cordon posé en surface).
Trop rapide = pénétration réduite, cordon étroit/très bombé, sous-remplissage ou sous-coupe (zone hors cordon concave/creuse). Notez fin de cordon sur image : aspect irrégulier comme si bain peinait à suivre.
Avantages du soudage à la baguette
- Portable. Petit poste soude épais, léger, pas de dévidere fil ni bouteille gaz.
- Meilleur choix extérieur. Gaz = mauvais résultats par vent.
- Plus facile à maîtriser que TIG, mais demande de l'habileté.
- Soudable sur métal avec calamine ou rouille.
Inconvénients du soudage à la baguette
- Plus d'habileté que MIG : distance électrode-métal à maintenir pendant consommation.
- Beaucoup plus projections et scorie.
- Nettoyage accru = efficacité réduite.
- Cordon moins complexe/esthétique que TIG.
Processus de fabrication
- Explorer la 6G : le futur de la connectivité ultra-rapide
- Soudage MIG expliqué : principes et maîtrise du procédé
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Soudage à l'Arc Carbone : Procédé, Équipement et Applications Modernes
- Brasage du Cuivre Expliqué : Techniques et Astuces pour Connexions Solides et Fiables
- Comprendre les Fumées de Soudage : Dangers et Stratégies de Réduction Efficaces
- Soudage à la baguette (Stick) expliqué : équipement, processus et guide pas à pas
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Comprendre les projections de soudage : causes et techniques de réduction efficaces