



Comprendre la porosité en soudage : Causes, symptômes et prévention
Qu'est-ce que la porosité en soudage ?
La porosité de soudage est un défaut causé par l'absorption d'azote, d'oxygène et d'hydrogène piégés dans le bain de fusion et libérés lors de la solidification, créant des poches ou pores en surface ou dans le cordon. La porosité peut être en surface ou interne.
L'absorption d'azote et d'oxygène dans le bain provient généralement d'une protection gazeuse insuffisante. La porosité peut être aléatoire : orientation aléatoire, distances inégales. Ou isolée : espacée d'un pouce de tous côtés.
La porosité est la présence de cavités dans le métal de soudure causées par le piégeage de gaz libérés du bain lors de la solidification. Elle prend plusieurs formes :
- Porosité distribuée – Pores répartis dans tout le cordon.
- Pores ouverts en surface – Pores brisant la surface.
- Ver de terre (Wormhole) – Pores allongés donnant aspect arête de poisson sur radiographie.
- Tuyères de cratère (Crater Pipes) – Cavité de retrait en fin de cordon causée par retrait à la solidification.
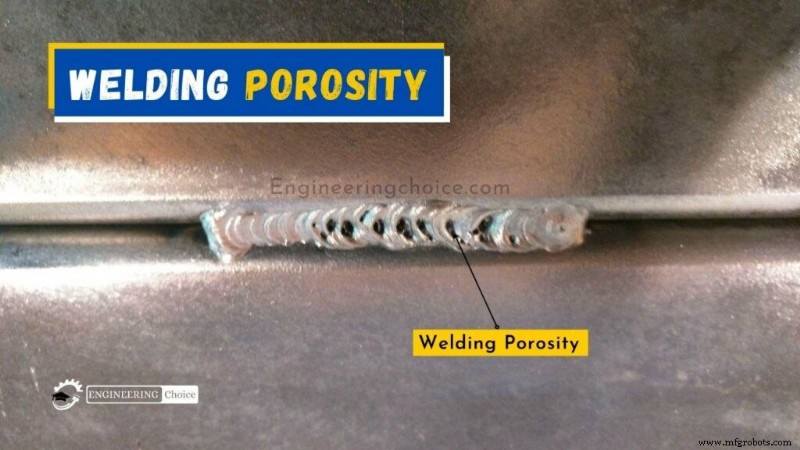
Causes et prévention des défauts en soudage
1. Porosité distribuée et pores en surface
Porosité distribuée = pores fins dans tout le cordon. Pores ouverts en surface indiquent généralement forte porosité distribuée. Cause : absorption N₂, O₂, H₂ dans bain fondu, libérés à la solidification et piégés.
Absorption N₂/O₂ = généralement protection gazeuse défaillante. 1 % d'air dans gaz de protection → porosité distribuée ; > 1,5 % → pores ouverts massifs. Fuites ligne gaz, débit trop fort, courants d'air, turbulence excessive du bain = causes fréquentes.
Hydrogène : électrodes/flux mal séchés, humidité surface pièce. Graisse/huile sur pièce ou fil d'apport = sources courantes H₂.
Revêtements (primaires, traitements zinc) génèrent fumées abondantes. Risque piégeage gaz > en joints T que joints bout à bout, surtout fillet des deux côtés.
Mention spéciale : primaires « soudables » (faible zinc). Pas nécessaire de les enlever, mais si épaisseur > recommandation fabricant, porosité probable, surtout hors MMA.
Comment prévenir porosité distribuée et pores en surface ?
Identifier et éliminer la source de gaz :
Entradement d'air
- Colmater toute fuite d'air
- Éviter turbulence du bain
- Utiliser apport avec désoxydants suffisants
- Réduire débit gaz excessif
- Éviter courants d'air
Hydrogène
- Sécher électrodes et flux
- Nettoyer et dégraisser surface pièce
Revêtements de surface
- Nettoyer bords joint juste avant soudage
- Vérifier épaisseur primaire soudable < max recommandé
2. Vers de terre (Wormholes)
Pores allongés donnant aspect arête de poisson (herringbone) sur radiographie. Indiquent grande quantité de gaz formée puis piégée dans métal solidifiant.
Gaz excessif = contamination surface massive ou revêtements primaires très épais. Piégeage favorisé dans cavités : jeu sous membre vertical d'un joint T horizontal-vertical soudé en fillet des deux côtés.
Soudage joints T sur plaques primées : épaisseur revêtement sur bord membre vertical ≤ max fabricant (typ. 20 µm), éviter surépaisseur par surpulvérisation.
Comment prévenir les vers de terre ?
Éliminer gaz et cavités.
Génération de gaz
- Nettoyer surfaces pièce au niveau et autour du joint
- Éliminer toute contamination : huile, graisse, rouille, résidus END
- Enlever revêtements surface au niveau joint pour métal blanc
- Vérifier épaisseur primaire < max fabricant
Géométrie du joint
- Éviter géométrie créant cavité
3. Tuyère de cratère (Crater pipe)
Se forme lors solidification finale du bain, souvent associée porosité gazeuse.
Imperfection = retrait à la solidification. Conditions exagérant variation volume liquide-solide la favorisent. Extinction arc → solidification rapide du bain.
En TIG, techniques autogènes ou arrêt fil avant extinction arc affectent formation cratère et peuvent favoriser tuyère.
Comment prévenir les tuyères de cratère ?
Contrôler vitesse d'extinction arc ou technique soudeur manipulant arc et fil.
Élimination de l'arrêt
- Languette de sortie (run-off tag) pour éteindre arc hors joint soudé
- Meuler cratère d'arrêt avant électrode suivante ou passe suivante
Technique soudeur
- Réduire progressivement courant pour réduire bain (fonctions slope-down / crater fill)
- Ajouter apport (TIG) compenser retrait bain
Comment réparer la porosité dans les soudures ?
Même avec toutes les préventions, faible chance d'apparition. Heureusement, réparable sous conditions.
D'abord détecter porosité : ressuage ou inspection magnétique (radiographie ou ultrasons pour défauts sous-surface). Pores petits, surtout sections épaisses, difficiles à détecter.
La porosité elle-même ne se « répare » pas. On répare la soudure en enlevant la zone poreuse par gougeage localisé ou meulage. Seulement si porosité localisée. Si généralisée : enlever tout le cordon, repréparer joint, resouder selon procédure.
Combien de porosité est acceptable ?
Pas de réponse universelle : dépend du code de construction soudage. Ceci dit, l'AWS (American Welding Society) impose : diamètres pores visibles ≤ 9,4 mm (3/8 pouce) sur tout pouce linéaire de cordon, et ≤ 19 mm (3/4 pouce) sur 30 cm (12 pouces) de cordon.
En cas de doute : vérifiez votre code de construction et refaites la soudure.
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Comprendre les Fumées de Soudage : Dangers et Stratégies de Réduction Efficaces
- Maîtriser le Soudage du Titane : Procédé Éprouvé et Techniques
- Comprendre les cordons de soudure : types, formation et indicateurs de qualité
- Soudage à la baguette (Stick) expliqué : équipement, processus et guide pas à pas
- Comprendre la porosité en soudage : causes, détection et techniques de prévention
- Comprendre les projections de soudage : causes et techniques de réduction efficaces
- Comprendre les cordons de soudure (bead welds) : types, techniques et applications