



Cordons de soudure expliqués : Types, caractéristiques et repérage d'un cordon de qualité
Qu'est-ce qu'un cordon de soudure ?
Un cordon de soudure est créé en déposant du métal d'apport dans un joint entre deux pièces métalliques. C'est un dépôt de métal d'apport en un seul passage de soudage, aussi appelé perle de soudure.
Le cordon est déposé sur et dans la surface de la pièce quand le fil ou l'électrode fond et fusionne dans l'acier. Un cordon filé (stringer) est étroit, avec seulement un mouvement de traction ou une légère vibration ; un cordon large (weave) est plus large avec plus de vibration.
Un bon cordon se repère facilement : droit, régulier, sans scorie, fissures ni trous. Pas de rupture dans le cordon. Ni trop fin, ni piqûres ni cratères.
Quand vous fondez l'apport dans la pièce, le mouvement du chalumeau influence l'avancement du bain et le type de cordon laissé dans le joint.
PLUS : Qu'est-ce que le soudage ?
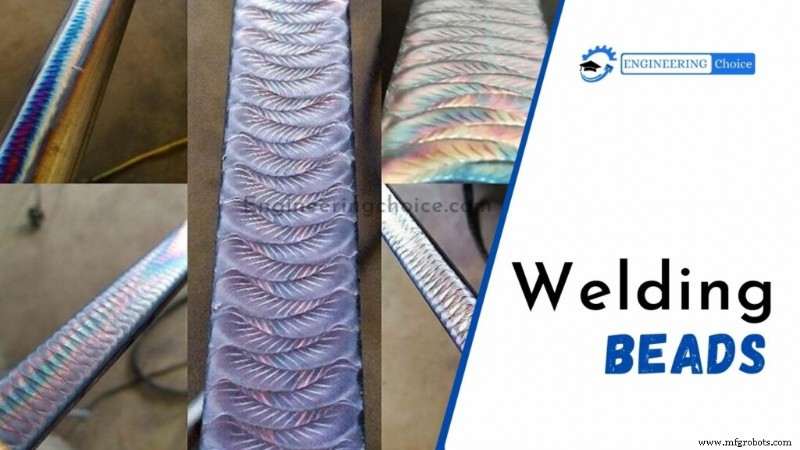
Types de cordons de soudage
1. Cordons TIG
Les cordons TIG ressemblent généralement à une « pile de dimes ». Le soudeur ajoute des « touches » régulières de métal d'apport de l'autre main pendant que l'arc TIG avance. Chaque goutte forme un cercle empilé sur le précédent.
Le rythme des touches affecte l'apparence : apport plus rapide = dimes plus rapprochées. Les soudures TIG peuvent être parmi les plus belles par leur aspect.
Elles n'ont pas toujours cet aspect. Parfois le soudeur « roule le godet » (walk the cup) : le fil fourré repose sur la pièce, le godet TIG oscille latéralement en avançant. Cela fond l'apport et l'étale — comme du fromage frais sur un bagel ! Technique prisée des soudeurs de tuyauterie. Parfois 2 ou 3 baguettes simultanées pour augmenter l'apport. Imaginez le godet en « tissage » (weave) au lieu d'un cordon droit.
2. Cordons à la baguette (Stick)
Les cordons stick peuvent avoir diverses propriétés. La famille bas hydrogène est très polyvalente. Une baguette 7018 bas hydrogène peut tirer un cordon droit (« stringer ») : régulier et étroit.
Populaire en position plate, horizontale et plafond. En vertical montant, un motif de tissage (weave) aide à répartir l'apport dans le chanfrein. Le tissage facilite le vertical, mais certains inspecteurs (CWI) n'autorisent que des passes filées.
Ci-dessous notre tableau de référence des symboles de soudage. Les icônes indiquent le type de joint requis — ce qui détermine taille et style du cordon.
Les baguettes cellulosiques (6010, 7010) exigent la technique spéciale « fouet et pause » (whip and pause). Résultat proche d'un beau cordon TIG, avec effet « dimes » visible.
Technique : le soudeur amorce l'arc et maintient la baguette pour créer une dime, puis fouette hors du bain et revient pour la suivante. Pour racines ouvertes sur tube et plaque, les 6010 cellulosiques peuvent être tirés comme des 7018 et fonctionnent bien.
PLUS : Qu'est-ce que le soudage à la baguette ?
3. Cordons MIG
Le MIG fil plein (hardwire) est très polyvalent avec de nombreuses techniques. Certains poussent le bain, d'autres le tirent. Débat éternel : pousser ou tirer pour la résistance ? Comme le MIG fil plein n'a pas d'enrobage flux, pas besoin de traîner le bain.
Dicton : « S'il y a de la scorie, il faut traîner » (drag). Avec baguette ou MIG fourré, traîner laisse la scorie se former derrière le bain et durcir en avançant.
Beaucoup de soudeurs MIG ne tissent pas : cordon filé droit. Solide, mais le tissage aide pour joints larges et soudures verticales : étale l'apport, cordon plus plat.
Tendance récente : « MIG comme TIG » — certains réglages MIG donnent un cordon imitant les dimes TIG, grâce à une technologie à vitesse fil basse.
Ces cordons sont moins résistants (faible chaleur = faible pénétration), mais standard en culture off-road pour leur aspect propre.
PLUS : Qu'est-ce que le soudage MIG ?
4. Cordons MIG fourré (Flux Cored)
Le MIG fourré (surtout double protection) dépose beaucoup d'apport rapidement. La plupart sont des cordons filés simples. En vertical, le tissage est souvent nécessaire pour gérer le bain.
Tisser un cordon fourré évite le « goutte-à-goutte » à mi-soudure : le métal fondu tombe de la pièce au sol par surchauffe.
PLUS : Qu'est-ce que le soudage à l'arc fourré ?
Techniques de cordons de soudure
La manipulation du chalumeau est globalement similaire quelle que soit l'alimentation (baguette séparée, fil mécanique, électrode enrobée). Mais certaines techniques sont associées à un procédé. Principales techniques :
- Cordons filés (stringer)
- Cordons tissés (weave)
1. Cordons filés
Parallèles au joint, utilisés pour tuyaux inox (moins de précipitation de carbures). Recommandés pour avancer tous tubes carbone et faiblement alliés en position verticale fixe.
Pour un cordon filé : tirez l'électrode droit le long du joint. Pas de tissage ni mouvement autre que traction.
Cordon filé opposé au cordon tissé. En rechargement, le tissage produit moins de dilution car le bain reste en contact avec le cordon précédent plutôt que le métal de base.
2. Cordons tissés
Produits en oscillant le chalumeau sur le joint, utilisables sur aciers carbone et faiblement alliés en position roulée ou horizontale fixe. Avantage : moins de temps pour compléter les soudures.
Le tissage couvre une zone plus large. On l'utilise pour les passes de couverture sur cordons filés (soudage multipasse). C'est-à-dire pour superposer des cordons sur le même joint.
Risque d'un mauvais tissage : sous-coupe (undercut) sur le bord du cordon et mauvaise fusion.
Limitation du tissage :
Généralement limité à 3 fois le diamètre de l'âme de l'électrode. Ex. : électrode 3,2 mm → oscillation max 9,6 mm, selon spécifications de procédure (WPS).
Comment innover alors dans nos opérations de soudage ?
Bien fait, le tissage empêche l'inclusion de scorie et réduit la porosité en donnant plus de temps aux gaz pour s'échapper du bain lors de la solidification. Il améliore aussi la fusion aux bords. Le métal doit être déposé ou renforcé selon la ligne désirée par le tissage utilisé.
L'amplitude de tissage est 보통 limitée à 2,5-3 fois le diamètre de l'âme. Un tissage excessif peut causer des cordons poreux. Le tissage augmente la dilution avec le métal de base et doit être minimisé sur aciers alliés.
Processus de fabrication
- Soudage MIG expliqué : principes et maîtrise du procédé
- Comprendre le soudage à l'arc : types, fonctionnement et avantages
- Laminage : Types de laminoirs, procédés et applications
- Soudage laser : Techniques, types et applications industrielles
- Soudage par résistance : Types, procédés et avantages
- Commande Numérique Directe (DNC) : Définition, Fonctionnement et Types Principaux
- Ventilation en soudage expliquée : types, avantages et exemples pratiques
- Comprendre les cordons de soudure : types, formation et indicateurs de qualité
- Symboles de soudage essentiels : tableaux, interprétation et guide d'utilisation