



Optimiser la qualité de l'acier : gestion des inclusions et production d'acier propre
Inclusions, ingénierie des inclusions et aciers propres
Les inclusions sont des composés et précipités non métalliques qui se forment dans l'acier pendant sa production et sa transformation ; ce sont des sous-produits de la sidérurgie issus de différentes chimies et procédés. Elles varient largement en taille et composition, engendrant une gamme étendue d'effets et nécessitant des équipements analytiques sophistiqués pour leur caractérisation.
Les inclusions sont constituées de phases vitro-céramiques embarquées dans la matrice métallique. Le contrôle des inclusions vise à favoriser leur élimination et à réduire leurs effets néfastes sur la qualité et le traitement de l'acier. C'est un aspect important de la pratique sidérurgique. Cependant, la présence de certains types d'inclusions peut aussi avoir des effets bénéfiques.
La source, l'élimination et les conséquences mécaniques des inclusions dépendent de leurs types et de leur ingénierie. La composition chimique et la fraction volumique des inclusions sont déterminées par la gestion des différentes étapes de production : fusion, affinage et coulée. La population d'inclusions dépend donc de la relation entre les paramètres opératoires appliqués et les caractéristiques des grades à produire.
Facteurs influençant l'évolution des inclusions en poche
L'évolution de la population d'inclusions en poche est influencée par plusieurs facteurs : type et distribution en taille des inclusions mères au robinage, teneur en oxygène au robinage, quantité de laitier reporté du four, type, quantité et timing des ajouts de laitier synthétique, type et timing des ajouts de désoxydants, timing et intensité du brassage en poche. La forme des inclusions peut être globulaire, lamellaire, dendritique ou polyédrique.
La forme globulaire est souhaitable. Certaines inclusions comme le MnS (sulfure de manganèse), les oxysulfures formés lors de la solidification dans les espaces inter-dendritiques, les alumino-ferrites et silicates sont globulaires. La forme lamellaire est indésirable. Les aciers désoxydés à l'aluminium contiennent du MnS sous forme de films minces le long des joints de grains. Les inclusions polyédriques sont peu nuisibles. Les formes sont décrites ci-dessous. La forme globulaire est la plus désirée car son effet sur les propriétés mécaniques est modéré. La forme sphérique résulte de leur formation à l'état liquide à faible teneur en aluminium.
Les inclusions lamellaires existent dans les aciers désoxydés à l'aluminium. Elles contiennent du MnS et des oxysulfures sous forme de films minces (lamelles) le long des joints de grains. Elles résultent d'une transformation eutectique lors de la solidification. Elles affaiblissent considérablement les joints de grains et causent des effets néfastes sur les propriétés mécaniques, notamment à chaud (fragilité à chaud).
Les inclusions dendritiques sont dues à l'usage excessif de désoxydant fort (aluminium). Elles forment des inclusions oxydes et sulfures dendritiques (séparées ou agrégées) avec un point de fusion supérieur à celui de l'acier. Leurs arêtes et angles vifs provoquent une concentration locale de contraintes internes, diminuant fortement la ductilité, la ténacité et la résistance à la fatigue.
Les inclusions polyédriques se forment quand la morphologie dendritique est améliorée par ajout (après désoxydation profonde à l'aluminium) de petites quantités de terres rares (cérium, lanthane) ou d'alcalino-terreux (calcium, magnésium). Leur forme proche du globulaire les rend moins nuisibles que les dendritiques.
On distingue les micro-inclusions (1 à 100 µm) et les macro-inclusions (> 100 µm). Les macro-inclusions sont nuisibles. Les micro-inclusions sont bénéfiques : elles limitent la croissance des grains, augmentent la limite d'élasticité et la dureté. Elles agissent comme noyaux pour la précipitation de carbures et nitrures. Les macro-inclusions doivent être éliminées. Les micro-inclusions peuvent améliorer le renforcement par dispersion uniforme dans la matrice.
La nocivité dépend de la composition chimique, fraction volumique, dispersion et morphologie. Les grosses inclusions indéformables à haut point de fusion sont les plus indésirables. Les petites, déformables ou à bas point de fusion sont préférées car elles se déforment, se fragmentent ou disparaissent lors des opérations de mise en forme à chaud/froid (effet du procédé et du rapport de réduction) ou des traitements thermiques après coulée et solidification.
Le comportement mécanique de l'acier est largement contrôlé par la fraction volumique, la taille, la distribution, la composition et la morphologie des inclusions et précipités, qui agissent comme concentrateurs de contraintes. La distribution en taille est particulièrement importante car les macro-inclusions sont les plus nuisibles. Parfois, un défaut catastrophique provient d'une seule grosse inclusion dans toute la coulée. Bien que les grosses inclusions soient largement en minorité, leur fraction volumique totale peut être plus grande.
Acier propre : définition et exigences
Les aciers propres sont ceux qui contiennent des inclusions limitées en taille, forme, composition, distribution et fréquence. Ils surpassent ainsi d'autres matériaux et excellent sous états de contrainte élevés (équipements de transport, etc.).
La propreté de l'acier est un facteur clé de qualité et la demande d'aciers plus propres augmente chaque année. Le terme « acier propre » est utilisé avec prudence par les métallurgistes pour trois raisons : (i) exigences variables selon applications, (ii) propreté variable selon procédés, (iii) interprétation littérale erronée comme absence totale d'inclusions. La propreté a des implications tant opérationnelles que sur les performances produit.
Les exigences croissantes de qualité poussent les producteurs à accorder une grande attention à la propreté. Différents grades sont produits pour divers besoins. Le niveau de propreté requis dépend du nombre, morphologie, composition et distribution en taille des inclusions pour chaque grade. Par exemple, dans les aciers à usinage facile ou resulfurés, l'objectif n'est pas d'éliminer totalement les inclusions mais de les modifier pour améliorer l'usinabilité. Un avis équilibré sur le niveau acceptable d'inclusions ou de propreté pour chaque grade est d'une importance technique et économique majeure pour le producteur et l'utilisateur. L'acier propre doit avant tout répondre aux spécifications client concernant les caractéristiques des inclusions non métalliques.
Avec des exigences de propreté plus strictes et le développement de nouveaux grades, comprendre la formation et l'évolution des inclusions et développer des méthodes pour améliorer leur élimination de l'acier liquide est crucial. L'élimination est favorisée non seulement par une grande taille d'inclusion, mais aussi par une énergie interfaciale élevée entre inclusion et acier et de grands angles de contact dans un système acier-inclusion-gaz.
Les exigences d'inclusions pour l'acier propre varient selon le grade, l'application, et l'objectif de l'ingénierie des inclusions est de réduire les inclusions nuisibles et favoriser celles aux effets bénéfiques.
Avancées dans les aciers propres et ultra-propres
Les avancées en sidérurgie ces dernières décennies ont produit des grades à très bas niveaux d'impuretés. Récemment, de nouveaux aciers « propres » et « ultra-propres » ont été développés et commercialisés mondialement, répondant aux demandes actuelles et futures d'aciers aux propriétés mécaniques grandement améliorées (ex: résistance à la fatigue, ténacité à l'impact) et résistance à la corrosion améliorée. Ces aciers peuvent avoir des teneurs extrêmes en oxygène (< 10 ppm) et soufre (< 10 ppm). La force motrice : développer de nouveaux aciers supportant des applications très exigeantes (composants de transmission automobile, pièces de construction et tubes pour environnements agressifs et corrosifs).
Bien que les aciers à haute propreté actuels aient d'excellentes propriétés mécaniques et/ou résistance à la corrosion, ces avancées se sont faites au prix d'une rupture de copeau plus difficile et, dans certains cas, d'une durée de vie d'outil considérablement réduite en usinage.
L'usinage d'aciers à haute propreté est généralement associé à une consommation d'énergie élevée, une usure accrue de l'outil de coupe et des coûts de production élevés. On estime que plus de 40 % du coût total de production d'un composant automobile provient des opérations d'usinage. L'enjeu principal est d'optimiser les grades actuels pour combiner usinabilité et performances. Les inclusions sont donc dans une certaine mesure nécessaires pour une bonne usinabilité. Cependant, leur teneur et leurs caractéristiques doivent encore garantir les hautes performances de l'acier.
Facteurs clés de la métallurgie secondaire
Les caractéristiques importantes du procédé de métallurgie secondaire sont : procédé de production, acier liquide, réfractaires de poche, additifs, laitier, température, temps et méthode de traitement. Ce sont des facteurs cruciaux affectant les diverses caractéristiques des inclusions (figure 1).
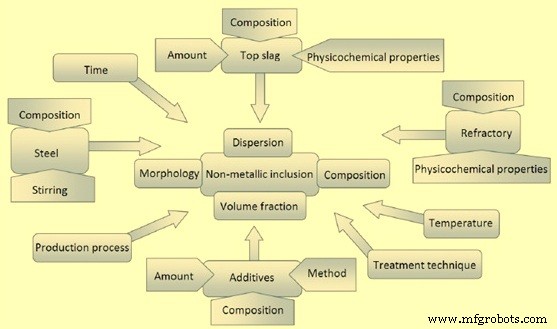
Figure 1 : Facteurs affectant les caractéristiques des inclusions lors de l'élaboration de l'acier
Trois stades de formation des inclusions
Il y a trois stades dans le processus de formation : (i) nucléation, (ii) croissance, (iii) coalescence et agglomération.
Nucléation : Les noyaux de la nouvelle phase se forment par sursaturation de la solution (acier liquide ou solide) en solutés (ex: aluminium et oxygène) due à la dissolution des additifs (agents de désoxydation ou désulfuration) ou au refroidissement. Le processus est déterminé par la tension superficielle à la frontière inclusion/acier liquide. Plus la tension est faible, plus la sursaturation nécessaire est faible. La nucléation est plus facile en présence d'autres phases (autres inclusions) dans l'acier liquide. La formation de la nouvelle phase est alors déterminée par l'angle de mouillage entre un noyau et l'inclusion substrat. Une condition de mouillage (faible angle) favorise la nucléation.
Croissance : Les noyaux croissent jusqu'à l'équilibre chimique (plus de sursaturation). La croissance dans l'acier solide est très lente, permettant de retenir un certain niveau de sursaturation hors équilibre.
Coalescence et agglomération : Le mouvement du liquide par convection thermique ou brassage forcé cause des collisions d'inclusions, résultant en coalescence (fusion d'inclusions liquides) ou agglomération (fusion d'inclusions solides). Le processus est piloté par l'avantage énergétique dû à la diminution de la surface de frontière inclusion/acier liquide. Les inclusions à énergie superficielle plus élevée ont plus de chance de fusionner à la collision.
Élimination des inclusions de l'acier liquide
L'élimination implique la flottation vers l'interface acier-laitier, la séparation de l'acier et l'absorption dans le laitier. Le mécanisme fondamental est la loi de Stokes. Pour une inclusion sphérique d'alumine de 20 µm, le temps estimé pour flotter sur 2 mètres est d'environ 120 minutes. Ce temps diminue avec la taille de l'inclusion et est amélioré par le brassage à l'argon et l'attachement aux bulles de gaz. Exemple : des inclusions d'alumine de 100 µm flottent en 5 minutes. Le brassage à l'argon favorise aussi la croissance par collision et agglomération/coalescence subséquente.
Les grosses inclusions flottent plus vite. Elles sont normalement flottantes et passent aisément de l'acier au laitier. Les plus petites, moins flottantes, mettent plus de temps. Les inclusions flottantes sont absorbées par le laitier. La flottation peut être intensifiée par un brassage modéré. Un brassage vigoureux casse les grosses inclusions en plus petites. Les bulles de gaz montant favorisent aussi la flottation et l'absorption par le laitier.
Classification des inclusions
Les inclusions sont produites dans l'acier liquide pendant l'affinage à haute température et/ou par précipitation lors de la solidification. Celles produites pendant l'affinage sont des inclusions primaires ; celles formées pendant la solidification sont des inclusions secondaires. Une fois formées, leurs caractéristiques (taille, quantité, composition, morphologie) restent identiques ou évoluent par réactions physico-chimiques dans l'acier liquide, entre l'acier et le laitier/réfractaire environnant, et par déformation. Selon leurs caractéristiques finales, elles peuvent nuire à la coulée, réduire les propriétés mécaniques, dégrader la qualité de surface et globale. Les inclusions, dont la présence définit la pureté de l'acier, sont classées par contenu chimique et minéralogique, par stabilité, et par origine.
Classification traditionnelle par origine
Deux classes principales selon l'origine : (i) inclusions endogènes, (ii) inclusions exogènes.
Les inclusions endogènes se forment par précipitation dans la phase liquide due à la diminution de la solubilité des espèces chimiques contenues dans l'acier. Cette classe ne peut être complètement éliminée, mais la diminution de leur fraction volumique et de leur taille moyenne doit être strictement contrôlée pour éviter l'activation de phénomènes dommageables.
Les inclusions exogènes résultent du piégeage de matériaux non métalliques provenant du laitier, fragments de réfractaires, ou poudres de protection utilisées lors de la coulée. Elles peuvent être de grande taille et leur origine n'est pas immédiatement reconnaissable, bien que leur présence compromette fortement la santé microstructurale et la fiabilité mécanique. Comme elles sont toujours liées au procédé, elles peuvent être éliminées par des procédures adaptées.
Inclusions endogènes
Les inclusions endogènes (aussi appelées indigènes) se produisent dans l'acier liquide, précipitant pendant le refroidissement et la solidification. Elles résultent des additifs à l'acier : produits de désoxydation ou inclusions précipitées lors du refroidissement/solidification. Les inclusions d'alumine (Al₂O₃) dans les aciers LCAK (faible carbone tué à l'aluminium) et de silice (SiO₂) dans les aciers tués au silicium, générées par réaction entre oxygène dissous et désoxydants ajoutés (Al, Si), sont des inclusions de désoxydation typiques.
Les inclusions d'alumine sont dendritiques en environnement à haut oxygène (figure 2). Les agrégats d'alumine de type cluster issus de désoxydation ou réoxydation (figure 2) sont typiques des aciers tués à l'aluminium. L'alumine forme facilement des agrégats tridimensionnels par collision et agrégation grâce à son énergie interfaciale élevée. Les inclusions individuelles dans l'agrégat font 1 à 5 µm. Avant collision, rupture ou agrégation, elles peuvent être en forme de plaque fleurie ou polyédriques (agrégées). Les inclusions d'alumine coralliennes résulteraient du « mûrissement d'Ostwald » d'inclusions dendritiques ou en agrégats. Les inclusions de silice sont normalement sphériques du fait de leur état liquide/vitreux dans l'acier liquide. La silice peut aussi s'agglomérer en agrégats.
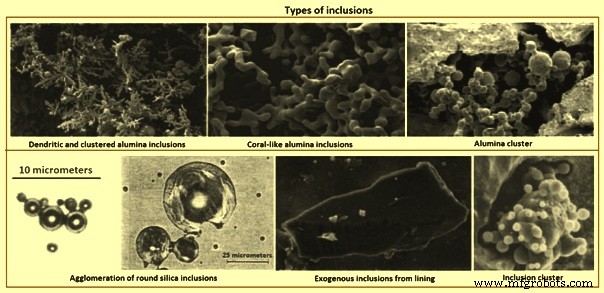
Figure 2 : Types d'inclusions
Les inclusions précipitées se forment pendant le refroidissement et la solidification. En refroidissant, la concentration d'oxygène/azote/soufre dissous augmente tandis que leur solubilité diminue. Ainsi précipitent alumine, silice, nitrure d'aluminium et sulfures. Les sulfures se forment inter-dendritiquement pendant la solidification, nucléant fréquemment sur des oxydes déjà présents. Ces inclusions sont normalement petites (< 10 µm).
Les inclusions endogènes sont typiquement plus uniformément réparties que les exogènes (piégeages de matériaux des interfaces réfractaires, laitier, autres matériaux en contact avec l'acier liquide). Les oxydes primaires et endogènes (alumine, spinelle magnésien) colmatent les tuyères d'immersion et leurs formes irrégulières agissent comme concentrateurs de contraintes pendant la déformation, diminuant la résistance mécanique.
Inclusions exogènes
Les inclusions exogènes proviennent d'interactions chimiques et mécaniques non intentionnelles de l'acier liquide avec son environnement. Elles sont normalement nuisibles aux propriétés mécaniques sensibles à la rupture du fait de leur grande taille et localisation près de la surface. La majorité se forme par réoxydation : l'acier liquide, contenant des désoxydants « libres » (Al, Si, Mn, Ca) dissous, capte de l'oxygène au contact de l'air pendant le versement et le transfert. En plus, des inclusions peuvent se former par réaction avec des gaz ou vapeurs d'eau provenant de poches mal préchauffées. Les inclusions exogènes sont piégées accidentellement pendant la coulée, le versement et la solidification, donnant une distribution aléatoire. Elles agissent comme sites de nucléation hétérogène pour la précipitation de nouvelles inclusions pendant leur mouvement.
Les inclusions exogènes proviennent principalement d'interactions chimiques (réoxydation) et mécaniques accidentelles avec l'environnement (entraînement de laitier, érosion du revêtement). En usinage, elles produisent des vibrations, causant piqûres et entailles sur les surfaces usinées, casses fréquentes et usure excessive d'outil. Elles ont les caractéristiques communes suivantes :
- Grande taille : inclusions d'érosion réfractaire > inclusions d'entraînement de laitier.
- Composition composée/multiphasée causée par : (i) réaction entre acier liquide et SiO₂, FeO, MnO du laitier et réfractaire générant des inclusions d'alumine restant à leur surface ; (ii) les inclusions exogènes, par leur grande taille, piègent des inclusions de désoxydation (alumine) à leur surface en se déplaçant ; (iii) elles agissent comme sites de nucléation hétérogène pour de nouveaux précipités ; (iv) inclusions de laitier ou réoxydation peuvent réagir avec les réfractaires ou détacher d'autres matériaux.
- Forme irrégulière, sauf si sphériques par entraînement de laitier ou silice de désoxydation. Les inclusions exogènes sphériques sont normalement grandes (> 50 µm) et multiphasées, tandis que les inclusions sphériques de désoxydation sont petites et monophasées.
- Petit nombre comparé aux petites inclusions.
- Distribution sporadique, non bien dispersée. Piégées pendant la coulée et solidification, leur incidence est accidentelle. Elles flottent facilement, donc se concentrent dans les zones se solidifiant le plus vite ou où leur évasion est entravée. Fréquemment trouvées près de la surface.
- Plus nuisibles aux propriétés de l'acier que les petites inclusions du fait de leur grande taille.
Un problème majeur : pourquoi de si grosses inclusions ne flottent-elles pas rapidement une fois formées ? Raisons possibles : (i) formation tardive pendant l'élaboration, le transfert ou l'érosion dans les véhicules métallurgiques, temps insuffisant pour remonter avant la coulée ; (ii) manque de surchauffe suffisante ; (iii) écoulement pendant la solidification induit piégeage de laitier de moule ou ré-entraînement d'inclusions flottées avant qu'elles n'entrent pleinement dans le laitier.
Les inclusions exogènes sont toujours liées à la pratique ; leur taille et composition mènent souvent à l'identification de leurs sources : réoxydation, entraînement de laitier, érosion du revêtement, réactions chimiques.
La forme la plus courante de grosses macro-inclusions de réoxydation (agrégats d'alumine) est montrée figure 2. L'air est la source la plus commune de réoxydation, pouvant se produire de plusieurs façons : (i) l'acier dans la lingotière se mélange à l'air au début du versement par forte turbulence, les films d'oxydes à la surface du flux sont repliés dans le liquide, formant des plans faibles de particules d'oxydes ; (ii) l'air est aspiré aux jonctions poche-lingotière et lingotière-moule ; (iii) l'air pénètre dans l'acier par la surface supérieure dans la poche, la lingotière et le moule pendant le versement.
Pendant cette réoxydation, les éléments désoxydants (Al, Ca, Si, etc.) sont préférentiellement oxydés et leurs produits deviennent des inclusions, normalement une à deux ordres de grandeur plus grandes que les inclusions de désoxydation. La solution pour prévenir cette réoxydation est de limiter l'exposition de l'air au processus de coulée par : (i) gainage par rideau de gaz inerte (anneau métallique ou réfractaire poreux autour des jonctions) ; (ii) purgage de gaz dans la lingotière avant et pendant le versement ; (iii) contrôle de l'injection de gaz en poche pour éviter la formation d'œil.
Une autre source de réoxydation : silice, oxyde de manganèse et FeO dans les laitiers et réfractaires. Par ce mécanisme, les inclusions dans l'acier grossissent en approchant l'interface laitier/revêtement par la réaction SiO₂/MnO/FeO + [Al] = [Si]/[Mn]/[Fe] + Al₂O₃. Cette réaction mène à de plus grosses inclusions d'alumine à composition variable. Elle affecte aussi les inclusions exogènes de deux façons : (i) elle peut éroder et rendre inégale la surface du revêtement, modifiant l'écoulement près des parois et induisant une érosion accélérée ; (ii) une grosse inclusion exogène de revêtement brisé ou laitier entraîné peut piéger de petites inclusions (produits de désoxydation) et agir comme noyau hétérogène pour de nouveaux précipités, complexifiant la composition.
Pour prévenir la réoxydation par laitier et réfractaire, maintenir une faible teneur en SiO₂, MnO, FeO est crucial. Des briques à haute alumine ou zircone à faible silice libre sont plus adaptées.
Les opérations de transfert impliquent un mélange turbulent laitier/métal, surtout pendant les transferts entre véhicules, produisant des particules de laitier en suspension. Les inclusions de laitier (10 à 300 µm, riches en CaO ou MgO, normalement liquides à la température de l'acier, donc sphériques). L'utilisation d'une lingotière en « H » et le versement par deux poches diminue l'entraînement de laitier pendant le changement de poche. Les facteurs affectant l'entraînement de laitier pendant la coulée continue : (i) opérations de transfert poche-lingotière et lingotière-moule, surtout pour le versement libre ; (ii) tourbillonnage à la surface de l'acier, évitable par arrêt du versement avant le tourbillonnage ; (iii) émulsion et entraînement de laitier à la surface, surtout sous brassage gazeux au-dessus d'un débit critique ; (iv) turbulence au ménisque dans le moule ; (v) propriétés du laitier : tension interfaciale et viscosité. Exemple : le laitier de moule peut être entraîné par (i) turbulence au ménisque, (ii) tourbillonnage, (iii) émulsion induite par bulles acier→laitier, (iv) aspiration le long de la paroi de la tuyère par différence de pression, (v) écoulement à haute vitesse cisailant le laitier, (vi) fluctuations de niveau.
La tension interfaciale entre l'acier et la poudre de coulée liquide détermine la hauteur du ménisque et la facilité d'entraînement du flux. Une tension de 1,4 N/m pour un laitier chaux-silice-alumine au contact de fer pur donne une hauteur de ménisque ~8 mm. La tension interfaciale est réduite par des espèces surfactives (soufre) ou par réaction d'échange (oxydation de l'aluminium par l'oxyde de fer du laitier). Une tension très faible associée à une réaction chimique peut provoquer une turbulence spontanée à l'interface (effet Marangoni), créant une émulsion et des billes de laitier indésirables dans l'acier.
L'érosion des réfractaires (sable de bloc-tuyère, saletés, briques brisées, particules céramiques) est une source très commune de grosses inclusions exogènes, typiquement solides et liées aux matériaux de poche et lingotière. Elles sont normalement grandes et de forme irrégulière. Les inclusions exogènes peuvent agir comme sites de nucléation hétérogène d'alumine et inclure la particule centrale ou s'agréger avec d'autres inclusions indigènes. L'occurrence de produits d'érosion ou d'inclusions introduites mécaniquement peut ruiner la qualité d'un acier par ailleurs très propre.
L'érosion du revêtement se produit aux zones d'écoulement turbulent, surtout combinée à réoxydation, températures de coulée élevées, réactions chimiques. Paramètres influençant fortement l'érosion :
- Certains grades sont corrosifs (haut manganèse, grades peu tués à forte teneur en oxygène dissous) et attaquent les briques.
- Réactions de réoxydation : l'aluminium dissous réduit le SiO₂ du réfractaire, générant des inclusions à base de FeO très réactives mouillant le revêtement, érodant le réfractaire aux zones de forte turbulence. L'étendue se quantifie en surveillant la teneur en silicium de l'acier. Cet oxygène peut aussi venir du monoxyde de carbone, le carbone du réfractaire réagissant avec liants et impuretés.
- Composition et qualité des briques ont un effet significatif. Une usine a testé trois matériaux (haute Al₂O₃, Al₂O₃-SiC-C, MgO-C avec taux d'usure 1,0 ; 0,34 ; 0,16 mm/chauffe) à la ligne de laitier, où le réfractaire est endommagé par flux et laitier érosifs. La brique MgO-C montre la plus haute durabilité. L'oxyde de manganèse attaque préférentiellement les parties siliceuses du réfractaire. Grains d'alumine et zircone très purs résistent à l'attaque par MnO.
- L'érosion rapide par aciers à haut Mn peut être contrainte par : (i) réfractaires alumine/zircone très purs (coûteux), (ii) minimiser l'oxygène en tuant totalement l'acier avec désoxydant fort (Al ou Ca) et empêcher l'absorption d'air. Revêtements de lingotière à base de silice < magnésie projetée. Réfractaires haute alumine suggérés comme les plus prometteurs. Incorporer CaO dans le réfractaire de tuyère peut aider en liquéfiant les inclusions d'alumine à la paroi, si la diffusion du CaO est assez rapide et l'érosion de la tuyère n'est pas un problème. L'érosion de tuyère peut être contrée par contrôle de la composition (éviter Na, K, Si) ou revêtement par alumine pure, nitrure de bore, ou autre matériau résistant. Le réfractaire à la surface des manchons doit minimiser les réactions avec l'acier créant inclusions et colmatage.
- Vitesse excessive de l'acier le long des parois dans la lingotière (zone d'entrée). Un coussin peut protéger le fond de l'érosion et contrôler l'écoulement. Vitesses > 1 m/s dangereuses pour l'érosion.
- Contact prolongé et haute température aggravent l'érosion. Pendant les longs séjours en poche, les grosses inclusions peuvent flotter dans le laitier de poche. Mais plus l'acier reste au contact du revêtement, plus il y a de produits d'érosion. Solutions : développer des réfractaires très stables pour un grade donné, des inserts résistants à l'usure pour zones de fort écoulement, prévenir la réoxydation.
Les réactions chimiques produisent des oxydes par modification d'inclusions quand le traitement au calcium est mal effectué. Identifier la source n'est pas toujours facile : inclusions contenant CaO peuvent aussi provenir de laitier entraîné.
L'agglomération d'inclusions solides peut se produire sur toute surface aidée par effets de tension superficielle, y compris surfaces réfractaires et bulles. Le fort angle de contact de l'alumine dans l'acier encourage l'inclusion à s'attacher au réfractaire pour minimiser le contact avec l'acier. Les hautes températures (1 530 °C) permettent le frittage de l'alumine. Grand angle de contact et grande taille favorisent l'agglomération. Par collision et agglomération, les inclusions tendent à grossir avec le temps et la température. La simulation numérique de la nucléation partant de l'ajout de désoxydant et croissance par collision et diffusion de nano à micro est rapportée. Les fondamentaux du frittage de l'alumine en agrégats nécessitent plus d'investigation, bien que certaines études aient utilisé la théorie fractale pour décrire la morphologie des agrégats.
Classification par composition chimique
Autre classification : (i) sulfures, (ii) aluminates, (iii) silicates, (iv) oxydes, (v) nitrures, (vi) combinaisons complexes de deux ou plusieurs types. La majorité des inclusions sont oxydes et sulfures (teneur en phosphore très faible). Les silicates sont très néfastes, surtout si traitement thermique ultérieur. Les nitrures sont présents dans les aciers spéciaux contenant un élément à forte affinité pour l'azote.
Sulfures : FeS, MnS, Al₂S₃, CaS, MgS, Zr₂S, etc. Fréquemment conséquence du traitement au calcium pour modifier les oxydes, les fines inclusions CaS très réfractaires peuvent être néfastes pour la coulée (colmatage) et endommager l'acier. En revanche, les inclusions MnS (souvent modifiées par combinaison avec CaS) sont exploitées pour améliorer l'usinabilité. Dans ce cas, les inclusions MnS sont intentionnellement formées dans la matrice pour rendre le copeau friable pendant le travail de l'outil. Cela implique une fraction volumique significative, excluant l'application de la norme EN10247:2003 pour l'estimation de la propreté de cette classe d'aciers.
Aluminates : normalement aluminates de calcium après traitement au calcium. Les aluminates 12CaO·7Al₂O₃ (C12A7), 3CaO·Al₂O₃ (C3A), CaO·Al₂O₃ (CA) sont liquides aux températures d'élaboration, tandis que CaO·2Al₂O₃ (CA2) et CaO·6Al₂O₃ (CA6) sont solides.
Silicates : présents comme verre de SiO₂ pur ou avec adjuvants (Fe, Mn, Cr, Al, W) et silicates cristallins. Plus grand groupe parmi les inclusions non métalliques. Dans l'acier liquide, elles sont solides ou liquides selon leur température de fusion.
Oxydes : principalement produits pendant la désoxydation, mais aussi par réoxydation et entraînement laitier/réfractaire. Peuvent être mono ou multiphasés, sphériques ou irréguliers, solides ou liquides selon leur point de fusion.
Nucléation homogène (sans surfaces étrangères) ou hétérogène (sur surfaces étrangères). Sources de surfaces étrangères : matériaux entraînés, réfractaire de poche, inclusions préexistantes, alliages non dissous. Pour former un oxyde stable, la contribution de l'énergie libre de volume doit dépasser l'énergie interfaciale, ce qui se produit à une taille critique. Inclusions < taille critique = instables, se redissolvent ; > taille critique = croissent. Pour la nucléation hétérogène, la présence d'une surface existante réduit la taille critique et l'énergie libre nécessaire. La nucléation hétérogène est plus favorisée.
Caractéristiques importantes : taille, quantité, composition, morphologie. Après formation d'un oxyde stable, les inclusions croissent et peuvent changer de composition par réactions dans l'acier et entre acier, laitier et réfractaire. Croissance par diffusion d'oxygène et désoxydant vers l'inclusion, et par agglomération et coalescence après collision.
Oxydes : FeO, MnO, Cr₂O₃, SiO₂, Al₂O₃, TiO₂, etc. Par contenu minéralogique, deux groupes : (i) oxydes libres (FeO, MnO, Cr₂O₃, SiO₂ quartz, Al₂O₃ corindon, etc.) ; (ii) spinelles = oxydes composés formés par éléments divalents et trivalents. Ferrites, chromites, aluminates dans ce groupe. L'outil fondamental pour décrire la composition des inclusions oxydes est le diagramme de phase ternaire (CaO-SiO₂-Al₂O₃), système principal régissant la formation de ces composés. Cette classe est formée par les éléments désoxydants ajoutés pour éliminer l'oxygène.
La composition, taille et distribution des oxydes précipités sont fortement influencées par les désoxydants, conditions de l'acier liquide et processus de solidification. L'aluminium est largement accepté comme désoxydant. Son ajout est commode et réduit efficacement l'oxygène à bas niveaux. Cependant, la plupart des problèmes d'acier viennent de l'alumine ou oxydes riches en Al. Les inclusions solides d'alumine dans l'acier liquide tendent à s'agglomérer rapidement par leur morphologie dendritique. Les agrégats d'alumine flottent difficilement vers le haut du fait de leur densité apparente élevée (agrégats + acier liquide emprisonné). Ils sont néfastes à l'aptitude à la coulée et à la qualité de l'acier coulé en continu.
Le colmatage commence quand une inclusion d'alumine s'attache à la paroi de la tuyère. Certains réfractaires, surtout magnésie stabilisée graphite, favorisent l'agglomération d'alumine. Le fort angle de contact alumine/acier favorise aussi l'agglomération sur réfractaires. De plus, la présence significative d'alumine et MnS impacte négativement les performances. En général, les inclusions oxydes peuvent causer déchirement lamellaire et dégrader ténacité, pliabilité et ductilité.
Quand l'aluminium est ajouté pour désoxydation, il réagit avec l'oxygène pour former des inclusions dendritiques d'alumine (galaxie d'alumine). Selon la taille, les inclusions de désoxydation peuvent être divisées en macro et micro-inclusions. La substitution partielle ou complète de Ti, Zr et/ou terres rares à l'aluminium est de plus en plus poursuivie pour améliorer l'aptitude à la coulée et la qualité par génération d'oxydes finement dispersés servant de sites de nucléation hétérogène efficaces pour transformation et précipitation. Le contrôle de la quantité, taille, composition et distribution des inclusions est donc crucial.
Nitrures : ZrN, TiN, AlN, CeN, etc. dans aciers alliés avec éléments fortement nitrogénogènes (Ti, Al, V, Ce, etc.). Les nitrures sont normalement formés par nitrure de titane (TiN) et ont un effet néfaste aggravé par leur forme angulaire particulière amplifiant les contraintes à l'interface inclusion/matrice. Quand le TiN est présent en grand nombre, uniformément distribué et de taille relativement petite, il favorise la formation de grains équiaxes améliorant la résistance mécanique de l'acier coulé. De plus, la présence d'un oxyde spécifique CaO·Al₂O₃·2SiO₂ (anorthite) dans l'acier inoxydable 316L améliore la durée de vie de l'outil d'usinage. Ces inclusions agissent comme lubrifiant en enduisant la pointe de l'outil et favorisent la rupture des copeaux.
Exemples de combinaisons complexes : FeO·Fe₂O₃, FeO·Al₂O₃, FeO·Cr₂O₃, MgO·Al₂O₃, 2FeO·SiO₂, FeS·FeO, MnS·MnO, Nb(C,N), V(C,N), etc.
Trois mécanismes d'endommagement par les inclusions
Trois mécanismes principaux expliquent les effets dommageables de ces phases non métalliques sur la matrice métallique :
- Éléments d'entaille amplifiant le champ de contrainte autour des inclusions.
- Réservoirs sous pression de gaz : l'hydrogène migre progressivement dans les inclusions générant un champ de contrainte.
- Phases non métalliques générant des contraintes résiduelles dues aux différents coefficients de dilatation thermique entre phase métallique et structures vitro-céramiques.
Le premier mécanisme est associé à un processus ductile de formation de fissure partant de l'interface inclusion/acier. Les vides sont précurseurs de fissures ; au niveau macroscopique, l'effet coopératif des vides formés par un grand nombre d'inclusions diminue la contrainte ultime de rupture. Les facteurs nuisant à la ténacité et la ductilité macroscopique : (i) augmentation de la fraction volumique, (ii) diminution du rayon de courbure, (iii) fracture des inclusions non métalliques.
La coalescence des vides nucléés est très dangereuse : vides d'inclusions adjacentes peuvent coalescer en une grande fissure. La formation de bandes allongées d'inclusions représente une situation extrême. Les inclusions en phases céramiques fragiles formant des bandes fracturées allongées doivent être soigneusement évitées. Ce mécanisme est ductile à l'échelle microscopique, mais son effet macroscopique diminue la ténacité et la ductilité.
Le second mécanisme est lié à la solubilité maximale de l'hydrogène dans les sulfures. Les inclusions deviennent des réservoirs sous pression tirant sur la matrice et créant un champ de contrainte s'ajoutant à celui de la force externe pendant le service.
Le troisième mécanisme résulte des différents coefficients de dilatation thermique entre l'acier et les structures vitro-céramiques des inclusions. Silicates, aluminates, et normalement tous les oxydes (sauf CaO et MgO) ont un coefficient plus faible que la matrice métallique, tandis que les sulfures ont un comportement opposé. L'action néfaste vient de la contrainte résiduelle à l'interface inclusion/matrice.
Plus l'inclusion est grosse, plus l'effet néfaste est grand. La limitation de la taille est donc fondamentale pour prévenir ce mécanisme, tandis que la fraction volumique globale ne joue pas un rôle significatif ici.
Stabilité des inclusions
Par stabilité, les inclusions sont soit stables, soit instables. Instables = se dissolvent dans acides dilués (< 10 %). Inclusions instables : sulfures de fer et manganèse, et certains oxydes libres.
La formation et le contrôle de la composition chimique des inclusions impliquent les différentes étapes des processus de production et les systèmes industriels. Le processus doit être soigneusement mis en œuvre à chaque étape pour éviter : (i) difficultés pendant la coulée liées au colmatage des tuyères entre lingotière et moule (coulée continue) ou entre poche et colonne de coulée (coulée en lingots) ; (ii) effets néfastes sur les propriétés mécaniques.
Quatre mécanismes principaux d'élimination des inclusions
- Flottation : selon la loi de Stokes, la différence de densité entre inclusions et acier liquide entraîne l'élimination. Le taux d'élimination par flottation est calculable théoriquement.
- Brassage magnétique et injection d'argon : ces deux techniques assistent l'élimination. Le taux de piégeage par injection d'argon est calculable.
- Traitement au calcium : moyen efficace pour faciliter l'élimination. En ajoutant du calcium (souvent sous forme de silicure de calcium), on modifie les inclusions riches en Al-Mg non fondues (spinelles) en gros aluminates de calcium et sulfures de calcium isotropes, sphériques, à bas point de fusion. Cela aide l'élimination des inclusions liquides. Problème si certaines de ces grosses inclusions restent ou sont piégées.
- Optimisation des propriétés du laitier de surface : un laitier de surface optimisé améliore l'élimination en four à poche. Les trois mécanismes ci-dessus amènent les inclusions du milieu/fond vers le haut. Sans laitier de surface adéquat, l'élimination est inefficace. Il faut un laitier liquide optimisé à forte capacité d'absorption, bonnes propriétés de mouillage et viscosité adaptée.
Ingénierie des inclusions
Les inclusions de phase solide peuvent s'agglomérer pour colmater les tuyères et systèmes de contrôle de flux, menaçant les opérations. Certaines chimies d'inclusions réduisent la ductilité, la résistance à la fatigue ou la ténacité globale. L'absence d'inclusions pose aussi problème : les « aciers propres » sont plus difficiles à usiner, diminuant la durée de vie des outils de coupe et augmentant la consommation d'énergie. Comprendre leur nature est crucial en sidérurgie, et l'« ingénierie des inclusions » doit être un focus opérationnel.
L'« ingénierie des inclusions » signifie concevoir les inclusions pour atténuer leurs effets nuisibles sur les propriétés du produit. Elle ne vise pas l'élimination mais la modification (composition chimique ou forme) pour convertir les effets nuisibles en amélioration des propriétés. Elle implique aussi une distribution uniforme dans la matrice pour générer des propriétés composites. Dans certains cas, on forme délibérément de très fines inclusions (ex: nitrures, carbonitrures dans aciers de trempe) par réaction entre W, Ti, Al avec O, N, S, C.
L'approche pour réduire les effets nuisibles consiste à adapter le procédé pour éviter les macro-inclusions tout en contrôlant la population, taille, distribution et morphologie des micro-inclusions résiduelles. L'application de nouvelles technologies et les retours des utilisateurs finaux sur les performances des produits sont des informations précieuses pour concevoir une stratégie d'acier propre. La science de la modification et du contrôle de forme des inclusions découle du besoin de changer leur chimie pour améliorer les performances en service et assurer l'aptitude à la coulée continue. Cependant, les macro-inclusions doivent être éliminées. Dans tous les autres cas, selon l'application, les inclusions peuvent être modifiées pour minimiser leurs effets nuisibles.
Concernant la modification et le contrôle de forme, les inclusions d'intérêt sont le type endogène, particulièrement celles issues de la désoxydation et les inclusions de type sulfure. Oxydes et sulfures sont les deux inclusions prédominantes. Leurs sources sont inhérentes au procédé. L'oxygène réagit avec les éléments d'impureté (Si, Mn) et le carbone pour générer l'énergie chimique de fusion. Cependant, une quantité significative d'oxygène se retrouve dissoute dans l'acier liquide. Cet oxygène dissous doit être éliminé pendant l'affinage pour son effet néfaste sur l'intégrité structurelle du produit fini. Des désoxydants forts (Al, Si) sont normalement utilisés. Cependant, les aciers tués à l'aluminium colmatent régulièrement les tuyères de lingotière et les tuyères d'immersion pendant la coulée continue à cause des inclusions résiduelles d'alumine.
L'élément à ajouter pour modifier les inclusions doit répondre à trois exigences : (i) forte affinité chimique pour l'inclusion, (ii) capacité à modifier la composition pour la rendre liquide, (iii) capacité à modifier la forme (arêtes et angles vifs → sphérique).
La formation des phases non métalliques est régie par les relations thermodynamiques. Le système oxyde est le plus difficile à étudier du fait de la présence de différentes espèces d'oxydes. L'addition de calcium pour modifier les inclusions rend encore plus difficile la compréhension des interactions dans le bain. Une bonne procédure d'ingénierie vise à développer des oxydes non métalliques à bas point de fusion pour éviter le colmatage et maintenir une structure vorwiegend vitreuse pendant le refroidissement et les réchauffages successifs pour la déformation plastique, évitant la formation de phases céramiques fragiles. La nécessité de stabiliser la structure vitreuse rend intéressante la formation de système silicate basé sur la présence d'anorthite et de pseudo-wollastonite, particulièrement favorables.
La prédiction et l'ingénierie des inclusions oxydes peuvent s'appuyer sur un modèle thermodynamique puissant et simple, divisé en trois étapes : (i) calcul du potentiel d'oxygène associé au laitier, (ii) évaluation de la possibilité de développement de réactions créant des composés non métalliques purs, (iii) définition d'une hiérarchie des réactions selon les potentiels d'oxygène associés, basée sur la composition chimique de l'acier.
La ductilité diminue notablement avec l'augmentation des oxydes ou sulfures. La ténacité à la rupture diminue quand les inclusions sont présentes dans des alliages à haute résistance/faible ductilité. Dégradation similaire observée dans les tests reflétant des taux de déformation lents, rapides ou cycliques (fluage, impact, fatigue). Les inclusions créent des vides, qui peuvent induire des fissures. Les grosses inclusions exogènes causent : surface inférieure, faible polissabilité, résistance à la corrosion réduite, cas exceptionnels de lignes de laitier et lames. Les inclusions abaissent aussi la résistance aux fissures induites par l'hydrogène (HIC). La source de la plupart des problèmes de fatigue sont les oxydes durs et fragiles, surtout grosses particules d'alumine > 30 µm. Baisser la teneur en grosses inclusions en réduisant l'oxygène à 3-6 ppm a prolongé la vie de pièces (ex: roulements) de près de 30 fois vs aciers à 20 ppm O. Pour éviter ces problèmes, la taille et la fréquence des inclusions néfastes doivent être soigneusement contrôlées. Surtout, aucune inclusion dans la coulée au-dessus d'une taille critique.
Bien que la morphologie de solidification des inclusions soit importante dans les pièces moulées, la morphologie dans les produits forgés est largement contrôlée par leur comportement mécanique pendant la transformation de l'acier, c.-à-d. s'ils sont « durs » ou « mous » par rapport à la matrice. Le comportement de différents types d'inclusions pendant la déformation est illustré schématiquement figure 3. La formation de « filières » (types b et c) augmente la directionnalité des propriétés mécaniques, affectant négativement ténacité et ductilité. Les pires inclusions pour ténacité et ductilité, particulièrement en direction traversante des produits plats, sont celles se déformant avec la matrice (type d).
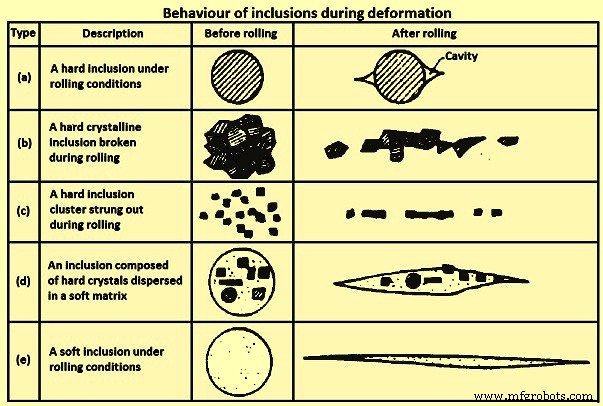
Figure 3 : Comportement des inclusions pendant la déformation
De nombreuses informations existent sur l'effet des inclusions sur les performances produit et les phénomènes cinétiques/thermodynamiques associés à leur évolution et formation. Une analyse soignée permet de développer une bonne pratique à chaque étape pour la production d'acier propre. Cependant, il n'est ni possible ni nécessaire d'éliminer toutes les inclusions, car certaines néfastes pour une application peuvent être inoffensives pour une autre. Les aciers doivent donc avoir des degrés de propreté variables selon leur application.
Une classification de ce qui constitue une macro-inclusion n'est définie dans aucune norme. D'autre part, cette information est difficile à fournir : pour une inclusion sphérique, un diamètre de 14-20 µm peut être dangereux, mais pour des inclusions angulaires (ex: TiN) la taille dangereuse peut être encore plus basse (2-4 µm) du fait de l'amplification de contrainte plus élevée. Le traitement est compliqué par le fait que le niveau de danger est fortement affecté par la configuration du système non métallique régi par la composition chimique des phases participantes. Une ingénierie correcte peut permettre de réaliser une couronne de sulfure précipitée sur un noyau d'oxyde, cette configuration compensant mutuellement les coefficients de dilatation des phases non métalliques, approximant celui de la matrice métallique.
Traitement au calcium
Le processus de réduction des effets nuisibles des micro-inclusions en contrôlant leur taille, forme et propriétés est la modification d'inclusions. Une approche courante pour modifier les inclusions oxydes et sulfures afin de prévenir le colmatage et minimiser les effets négatifs sur l'intégrité structurelle est l'injection de calcium pendant l'affinage secondaire. La figure 4 donne le schéma de modification par traitement au calcium.
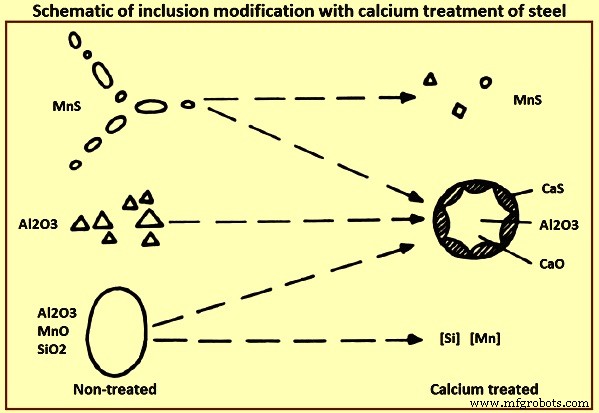
Figure 4 : Schéma de modification des inclusions par traitement au calcium
Le calcium a une forte affinité pour l'oxygène et peut servir de désoxydant. Cependant, son utilisation comme tel est freinée par son bas point d'ébullition (1 439 °C), sa solubilité limitée (0,032 % à 1 600 °C) et sa forte pression de vapeur (1,81 atm à 1 600 °C). Ces propriétés rendent son usage comme désoxydant difficile et peu économique. En revanche, les combinaisons Ca-Al ou Ca-Si/Mn forment des inclusions primaires modifiées à activité et points de fusion plus bas. En sidérurgie, le calcium est ajouté davantage comme modificateur que comme désoxydant. La plupart des grades sont traités au calcium via alliage Ca-Si ou mélange Ca-Fe(Ni) selon spécifications. Normalement après ajouts de finition et rinçage argon.
L'étendue de la modification par traitement au calcium est une caractéristique essentielle de l'affinage secondaire. Une partie du calcium ajouté réagit et reste dissous sous forme d'inclusions ou passe dans le laitier ; le reste s'échappe en vapeur. Il est vital que le calcium ajouté soit consommé au maximum par l'acier liquide pour une injection efficace et rentable.
Effets généraux du traitement au calcium sur la modification : (i) sulfures de manganèse réduits en nombre et taille, transformés en sulfures calcium-manganèse à propriétés variables ; (ii) oxydes d'aluminium (normalement durs, angulaires, en agrégats) réduits ou éliminés, remplacés par inclusions complexes CaO-Al₂O₃ ou CaO-Al₂O₃-SiO₂ ; (iii) silicates éliminés, remplacés par inclusions CaO-Al₂O₃-SiO₂ ; (iv) inclusions globulaires complexes CaO-Al₂O₃-SiO₂ formées, fréquemment entourées d'une bordure sulfureuse.
Le calcium est fréquemment utilisé pour traiter les aciers tués à l'aluminium afin d'éviter la formation d'alumine solide. Le traitement améliore efficacement l'aptitude à la coulée et la qualité de l'acier coulé en continu, mais est limité pour tous les produits nécessitant soit une haute résistance à la fatigue en service, soit une haute formabilité à froid en très faibles épaisseurs. Ceci à cause de la présence d'oxydes globulaires calcium-aluminium. L'aluminium, le calcium et les oxydes calcium-aluminium font normalement plusieurs à dizaines de micromètres de diamètre.
Les terres rares (cérium, lanthane) ont aussi été utilisées pour modifier les inclusions, mais sont moins efficaces que le calcium du fait de la flottation lente (dues à leur poids) des inclusions modifiées. De plus, le lanthane et le cérium corrodent facilement les réfractaires de poche. Quand le traitement au calcium est efficace, deux objectifs primaires sont atteints :
- Conversion des inclusions d'alumine et silice en aluminates et silicates de calcium liquides, globulaires par effet de tension superficielle. Ce changement de composition et forme = contrôle de morphologie des inclusions.
- Les inclusions d'aluminate de calcium retenues dans l'acier liquide suppriment la formation de filières de MnS pendant la solidification en modifiant le MnS en inclusions sphériques de CaS. Ce changement de composition et mode de précipitation des sulfures = contrôle de morphologie/formes des sulfures.
La conversion en forme globulaire joue un rôle significatif sur le taux de séparation. Par exemple, les inclusions d'alumine sont non mouillantes dans l'acier et ont un taux de séparation plus élevé comparé aux CaO-SiO₂-Al₂O₃. Cela implique qu'en modifiant l'alumine par le calcium, leur capacité à s'agglomérer est entravée car les inclusions liquides globulaires formées sont mouillées par l'acier. Cependant, la forte pression de vapeur du calcium avec le brassage intense favorise la collision et coalescence des inclusions d'alumine. Avec l'aide de la vapeur de calcium et la coalescence qui en résulte, leur élimination est améliorée comparée aux petites inclusions d'alumine non flottantes qui doivent d'abord s'agglomérer seules (sans convection forcée) avant de se séparer. C'est pourquoi les petites inclusions d'alumine non modifiées se séparent et s'attachent au réfractaire de la lingotière bien après la fin de l'affinage en poche.
Après traitement au calcium efficace, toutes les inclusions oxydées contiennent normalement du calcium. La modification efficace dépend de la teneur en aluminium et oxygène dissous avant traitement. Pour une modification essentielle, une limite inférieure de calcium de 15 à 20 ppm est nécessaire. Avec un ratio CaO-Al₂O₃ de 12:7, les inclusions d'aluminate de calcium à bas point de fusion (1 455 °C) se forment. Elles sont liquides aux températures d'élaboration.
L'agglomération d'alumine, aluminate de calcium et CaS sur les réfractaires de tuyère de lingotière pendant la coulée continue peut entraîner un arrêt prématuré par colmatage complet. Selon la population d'inclusions, le colmatage complet peut survenir en quelques minutes. L'analyse du matériau colmaté montre typiquement la présence d'inclusions solides d'aluminate de calcium riches en Al₂O₃ ou CaO. Pour éviter le colmatage, il est important d'assurer un bas potentiel d'oxygène pendant l'affinage avant traitement au calcium. L'aptitude à la coulée est directement liée à la teneur en oxygène.
Quand le traitement est efficace, l'alumine est convertie en aluminates de calcium fondus globulaires. Les inclusions d'aluminate retenues suppriment la formation de MnS nuisibles pendant la solidification en modifiant le MnS en inclusions sphériques de CaS. La séquence de réaction avec ajouts additionnels de calcium : Al₂O₃ → CA6 → CA2 → CA → C12A7. La présence d'aluminates de calcium liquides (CA2, CA, C12A7) aux températures d'élaboration (~1 600 °C) donne des inclusions beaucoup plus faciles à flotter que l'alumine solide et réduit la tendance au colmatage des tuyères de poche et coulée.
La pratique consiste à introduire des agents porteurs de calcium (CaSi, CaFe, CaAl, CaC, etc.) en fin d'affinage sous forme de poudre ou fil injecté par tubes métalliques creux. Quelle que soit l'agent, la quantité de calcium requise pour un poids d'acier donné dépend de la teneur en alumine, et des niveaux d'oxygène et soufre. Une quantité suffisante doit réagir avec l'alumine pour former des composés d'aluminate de calcium liquides aux températures d'élaboration. Pour des inclusions complètement modifiées, les réactions d'équilibre sont : (i) [Ca] + [O] = (CaO), (ii) [Ca] + [S] = (CaS), (iii) 7(Al₂O₃) + 12[Ca] + 12[O] = 12CaO·7Al₂O₃, (iv) [MnS] + 2[O] + CaSi = (CaS) + (SiO₂) + [Mn].
La réaction (iv) pour la précipitation de MnS dans le bain est possible dans les aciers à haute teneur en soufre. La figure 5 montre le diagramme de phase binaire CaO-Al₂O₃. La zone surlignée montre la composition désirable des inclusions d'aluminate de calcium. Hors zone, les phases sont solides aux températures d'élaboration. Ces phases peuvent être prédominantes en cas de sur- ou sous-injection de calcium. Si les inclusions MnS sont indésirables, la formation d'inclusions solides CaS l'est tout autant. Pour le colmatage, les inclusions solides d'aluminate de calcium ou CaS pur sont tout aussi néfastes que l'alumine. Elles frittent et s'agglomèrent aussi sur les réfractaires de tuyère.
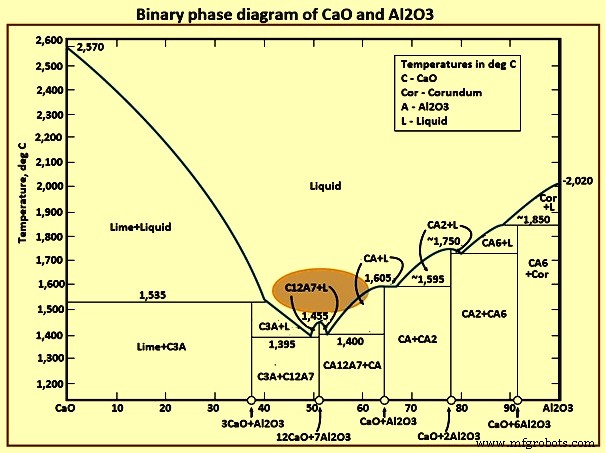
Figure 5 : Diagramme de phase binaire CaO-Al₂O₃
L'efficacité du traitement au calcium dépend de plusieurs facteurs : type, quantité et taux d'injection de l'agent porteur de calcium. Globalement, en classant les inclusions d'alumine et MnS selon composition et forme, l'efficacité peut être évaluée comme suit :
- Classe A : hauts niveaux de calcium, inclusions liquides tout au long. Phases sulfure et aluminate entremêlées solidifiées simultanément. Sulfure = composition CaS. Aluminate = CaO·Al₂O₃ ou 12CaO·7Al₂O₃. Indique aluminates de calcium aux points de fusion les plus bas et hauts niveaux de calcium.
- Classe B : type « œil de bœuf » le plus prévalent. Phase aluminate centrale foncée solidifiée première, puis phase sulfure externe précipitée dessus. Sulfure = (Ca,Mn)S. Aluminate = CaO·Al₂O₃ ou CaO·2Al₂O₃.
- Classe C : traitement incomplet. Phase MnS non modifiée, déformable au laminage à chaud. Aluminate central = CaO·6Al₂O₃ (plus faible teneur en calcium, non déformé au laminage).
- Classe D : agrégats d'inclusions oxydes type alumine avec un peu de calcium. Pas assez de calcium pour fluxer complètement la galaxie d'alumine.
- Classe E : inclusions MnS présentes quand le soufre n'est pas complètement lié par le calcium.
- Classe F : inclusions MnS inter-dendritiques quand le soufre n'est pas complètement lié par le calcium et le potentiel d'oxygène est haut.
Résultats finis d'un traitement au calcium optimisé : (a) alumine modifiée en aluminate de calcium liquide, soufre lié en CaS précipitant sur les inclusions d'aluminate ; (b) flottation améliorée par formation et agglomération d'inclusions oxydes et sulfures sphériques.
Plusieurs études ont tenté de déterminer la quantité de calcium requise pour une propreté optimale. Ex: ratios Ca/S corrélés à la réduction de section en direction Z et propriétés d'impact. Cette approche ne se généralise pas à tous les niveaux de soufre. Le ratio Ca/S acceptable dans les aciers à bas soufre peut être plusieurs fois plus élevé que dans les aciers à haut soufre, bien que les quantités absolues de calcium dans les aciers à bas soufre soient moindres. Une bonne pratique d'affinage en poche et un traitement au calcium efficace donnent la majorité des inclusions d'alumine converties en aluminate de calcium liquide et la plupart du soufre lié en CaS. Le CaS précipite sur l'aluminate pour produire la forme « œil de bœuf » souhaitable.
Améliorations des propriétés rapportées pour l'acier traité au calcium : (i) propriétés mécaniques améliorées surtout en direction transversale et traversante par modification du MnS en (Ca-Mn)S ou CaS globulaires non déformés ; (ii) usinabilité améliorée à grande vitesse par film protecteur sur l'outil prolongeant la vie de l'outil carbure ; (iii) qualité de surface et polissabilité améliorées ; (iv) minimisation du déchirement lamellaire dans grandes structures soudées contraintes et sensibilité à la fissuration de réchauffage (zones affectées thermiquement) ; (v) aptitude à la coulée améliorée en prévenant ou minimisant le colmatage des tuyères.
Processus de fabrication
- Comprendre les aciers séries 300, 400 et 500 : composition, propriétés et applications
- Inconel vs Acier Inoxydable : Choisir le Bon Alliage pour Applications Haute Température et Résistance à la Corrosion
- Comment les inclusions influencent la performance et la résistance de l'acier
- Acier à outils résistant aux chocs : Caractéristiques clés et applications
- Comprendre les grades d'acier à outils : propriétés et applications
- Acier à outils expliqué : propriétés clés et applications dans la construction et la fabrication
- Acier à outils démystifié : composition, fabrication et applications industrielles
- Acier à outils : types, propriétés et applications industrielles clés
- Gunna Engineering : Usinage Expert sur Tous les Métaux et Alliages Majeurs