



Automatisation avancée et modélisation dans la coulée continue de l'acier
Automatisation, instrumentation et modélisation de la coulée continue d'acier
Le procédé de coulée continue pour l'acier liquide solidifie celui-ci en produit semi-fini (brame, blume, poutre-ébauche, rond, ou dalle) pour laminage ultérieur. L'opération de base d'une machine de coulée continue convertit l'acier liquide d'une composition donnée en un brin de forme et taille souhaitées à travers un groupe d'opérations : zone de refroidissement primaire, zone de refroidissement par aspersion, redresseur, etc.
Le procédé comprend essentiellement : (i) une lingotière au-dessus du moule, recevant l'acier de la poche et l'alimentant au moule à débit régulé ; (ii) une zone de refroidissement primaire avec moule en cuivre refroidi à l'eau, où l'acier est alimenté pour générer une coquille solidifiée externe suffisamment résistante pour maintenir la forme du brin en entrant dans la zone de refroidissement secondaire ; (iii) une zone de refroidissement secondaire avec section de confinement sous le moule, où le brin (encore majoritairement liquide) passe et est aspergé d'eau ou mélange eau/air (brouillard) pour solidification supplémentaire ; (iv) une section de dé-cambrage et redressage ; (v) une section de coupe avec chalumeaux ou cisailles mécaniques pour couper les brins solidifiés aux longueurs désirées ; (vi) une table de rouleaux de sortie vers lits de refroidissement ou zone de transfert produit.
La coulée continue est un processus technologique complexe incluant transfert de chaleur, solidification de l'acier liquide, écoulement de l'acier, transitions de phase liquide-solide. Cela rend difficile la création d'un système de contrôle optimal intégrant tous les phénomènes physico-chimiques. Le contrôle de la coulée continue est l'une des tâches les plus difficiles en sidérurgie.
Phénomènes physiques dans la coulée continue
La complexité s'accompagne de plusieurs phénomènes physiques. La solidification dans le moule et après sa sortie en zone de refroidissement secondaire concentre les plus importants.
Zone de refroidissement primaire : (i) écoulement turbulent de l'acier à travers une géométrie complexe et une tuyère d'immersion (SEN) ou manchot, causé par convection ; (ii) transfert de chaleur dans la zone d'acier liquide ; (iii) transfert de chaleur dans le moule entre la coquille en formation et la paroi ; (iv) flux de chaleur à travers la couche de laitier solide/liquide ; (v) formation de contraintes thermiques ; (vi) retrait de la coquille solidifiée lié aux transitions pendant la solidification ; (vii) effet thermique accompagnant la solidification ; (viii) impact mécanique des parois du moule sur le brin solidifiant ; (ix) formation d'un espace d'air entre paroi et brin ; (x) formation de cristaux dans la zone de solidification avec ségrégation d'éléments.
Zone de refroidissement secondaire : Formation des défauts de surface. Processus : (i) transfert de chaleur dans le noyau liquide (conduction, convection) ; (ii) conduction dans la coquille solidifiée ; (iii) effet thermique de solidification ; (iv) transfert de chaleur multi-étages par aspersion, lié au nombre de zones et type de refroidissement ; (v) retrait du brin solidifiant ; (vi) formation de zones de solidification individuelles (zone cristaux dendritiques, zone cristaux équiaxes) ; (vii) formation de contraintes liées au contact galets/brin et possibilité de bombage entre galets.
Pilotes de l'automatisation, instrumentation et modélisation
Plusieurs drivers : exigences qualité clients accrues, concurrence accrue, réglementations environnementales plus strictes, exigences sécurité accrues. Le système global de production à la machine de coulée doit assurer la cohérence avec les unités amont et aval. Le système d'automatisation doit aussi effectuer les tâches essentielles : planification et ordonnancement production, assurance qualité, fonctions de contrôle supervisé classiques.
Le contrôle du procédé nécessite une instrumentation élaborée pour le contrôle complet de la solidification. Le système de mesure fournit beaucoup d'informations. Cependant, des informations clés manquent : évolutions de l'épaisseur de coquille à points individuels et longueur métallurgique (longueur du noyau liquide). Les modèles mathématiques sont donc cruciaux pour le système de contrôle. Leur précision permet de les utiliser pour prendre des décisions technologiques pendant le processus.
L'automatisation, l'instrumentation et les modèles mathématiques améliorent et garantissent la qualité des produits de coulée continue et réduisent les arrêts machine. Des systèmes experts intégrant les modèles mathématiques ont été développés. De nouveaux défis (qualité croissante, nouvelles idées pour problèmes connus) ont mené à plusieurs avancées en automatisation et contrôle.
Systèmes d'automatisation modernes
Les systèmes modernes utilisent plusieurs modèles mathématiques pour simuler les différentes phases. Les données d'entrée sont obtenues en temps réel par un adaptateur de transport spécifique depuis l'automatisation niveau 1. Le paramètre cible est spécifié par le programme de production ou l'opérateur. Un système expert calcule les valeurs optimales des paramètres de procédé, contrôle la qualité, exécute la modélisation à la volée des différents états, vérifie la configuration des galets et segments. Le système expert fait partie de l'automatisation niveau 2. Une architecture logicielle claire et une plateforme middleware stable pour le transfert de données sont cruciales pour l'interaction réussie entre systèmes d'automatisation, système expert et opérateurs.
L'IHM (interface homme-machine) guide les opérateurs. L'interaction du personnel se limite aux activités liées à la qualité et la sécurité. Une vue d'ensemble des informations importantes est présentée sur l'écran principal, détails accessibles via écrans dédiés. Les écrans sont dans la langue et unités comprises par le personnel. Le système comprend un ensemble configurable d'applications ; l'utilisateur peut sélectionner des textes prédéfinis au lieu de les saisir. Figure 1 : système d'automatisation typique.
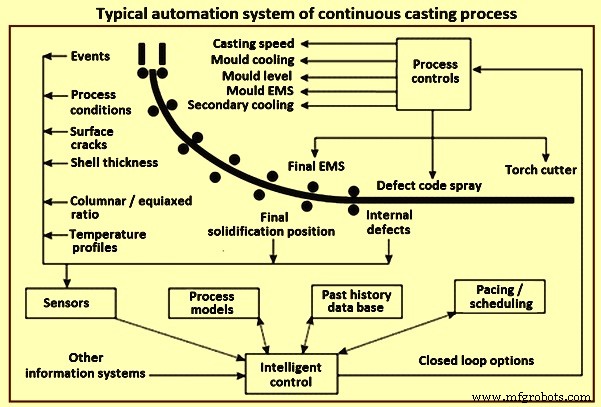
Figure 1 : Système d'automatisation typique de coulée continue
Hiérarchie du système d'automatisation
Classification des niveaux de responsabilité, exigences et réponses du système automatisé pour la conception et développement de systèmes d'automatisation et contrôle sur machine de coulée continue.
Niveau 0 : Contrôle d'unités individuelles
Unités individuelles contrôlées via capteurs, transducteurs, codeurs, entraînements, commandes, circuits. Contrôle manuel direct via l'unité, entraînements, verrouillages gérés par le niveau 0. La plupart des mécanismes de sécurité sont stockés à ce niveau.
Niveau 1 : Contrôle de groupes d'unités par PLC
Contrôle de groupes via automate programmable (PLC). Tâches : systèmes de contrôle de plusieurs dispositifs dans une zone automatisée. Contrôle par modules PLC et microcontrôleurs en temps réel, temps de réponse 20-150 ms (PLC), 10-20 ms (microcontrôleurs, ex: contrôleurs de mouvement). Du fait de la limitation stricte du temps de réponse, les modèles complexes de procédé ne peuvent être implémentés (ex: suivi matériau, planification couverture avec unités mobiles délégués à d'autres niveaux).
Fonctions niveau 1 pour machine de coulée : (i) contrôle touret, chariot barre factice, lingotière ; (ii) détermination position barre factice ; (iii) réglage galets d'entraînement ; (iv) réglage largeur, conicité moule, contrôle niveau moule ; (v) régulation air/eau selon points de consigne en refroidissement primaire et secondaire.
Niveau 2 : Contrôle de procédé
Rôle crucial pour l'efficacité et l'assurance qualité. Gère et surveille le processus via instructions et paramètres pré-définis par l'ingénieur d'exploitation ou normes. Chaque instruction de coulée inclut paramètres d'évaluation qualité indiquant les meilleures conditions pour la qualité cible. L'utilisation de modèles métallurgiques permet une automatisation complète, minimisant l'intervention opérateur. Le modèle de procédé connecte toutes les facultés pour optimiser la performance globale.
Responsabilités niveau 2 : (i) assurance qualité production ; (ii) contrôle de procédé et transmission commandes/paramètres au niveau 1 ; (iii) acquisition automatisée données production ; (iv) simulation et prévision état système via modèles mathématiques intégrés ; (v) suivi matériau ; (vi) optimisation manutention et planification couverture avec équipements mobiles ; (vii) système alarme et indication défaut, évaluation défaut production et réglage temps.
Exigences niveau 2 pour coulée continue : (i) collecte et affichage paramètres pendant coulée ; (ii) calcul distribution 3D température dans brin, surface, bords ; (iii) calcul croissance coquille, longueur solidification, retrait bords, calamine, autres caractéristiques ; (iv) positionnement dynamique système refroidissement secondaire ; (v) ajustements dynamiques segments (réduction souple) ; (vi) suivi changements matériau et position solidification ; (vii) acceptation et transmission interventions opérateur.
Programmes et modèles normalement inclus : (i) contrôle écoulement acier avec mécanisme bouchon ; (ii) contrôle niveau moule ; (iii) contrôle niveau poudre moule ; (iv) démarrage automatique coulée ; (v) système prévention bris de moule ; (vi) agitation moule, brin, finale ; (vii) oscillation hydraulique moule ; (viii) modèle suivi thermique ; (ix) évaluation qualité temps réel ; (x) modèle optimisation coupe ; (xi) modèle solidification brin temps réel ; (xii) calculateur courbes solidification en ligne/hors ligne ; (xiii) réduction mécanique dynamique souple ; (xiv) contrôle dynamique refroidissement secondaire ; (xv) machine marquage produit ; (xvi) système reconnaissance optique produit ; (xvii) analyse et simulation procédé ; (xviii) gestion données métallurgiques ; (xix) détection retards production ; (xx) suivi durée de vie équipements ; (xxi) logistique manutention produits coulés, incluant refroidissement tertiaire.
Implémentation des fonctions niveau 2 : structures de données complexes modélisant les termes techniques du domaine. Mapping du domaine via plans d'aspersion, plans air, courbes température référence, poudres de coulée, jeux de paramètres, nuances acier, analyses chimiques référence, groupes nuances, fissures, coupes d'échantillon, examinés sous angles différents pour problèmes métallurgiques types. Modèles mathématiques, mécanismes contrôle, interfaces utilisateur nécessitent une description simplifiée, standardisée du procédé où les propriétés des objets réels pertinentes sont clairement définies : guidage brin, moule, segment, galet, buse aspersion, circuit contrôle refroidissement secondaire, segments refroidissement. Ces termes peuvent être décrits par des langages spécifiques au domaine concis.
Les tâches niveau 1 ou 2 ne peuvent pas toujours être classées clairement. Conclusions sur placement et distribution de chaque tâche déterminées par : localisation paramètres entrée et données processus, temps de réponse possibles du modèle embarqué, espace stockage nécessaire, degré d'autonomie. Exigences fréquemment distribuées entre les deux systèmes (suivi matériau) et certaines dupliquées (verrouillages sécurité). Les deux systèmes ont leurs propres IHM conçues pour leurs tâches respectives.
Niveau 3 : Planification production
Génération plans production : programme de coulée, ordonnancement travail, préparations, gestion stocks, planification maintenance, arrêts, tâches maintenance.
Architecture logicielle du système d'automatisation niveau 2 distribué
Exigence importante : communication stable et sécurisée des modèles mathématiques intégrés avec le contrôle niveau 1, planification niveau 3, bases de données connectées, personnel d'exploitation. Lors de la conception et configuration, la variété des composants, interfaces et sources de données est importante, et la logique comportementale de chaque composant ne doit pas être sous-estimée.
Les modèles mathématiques intégrés forment le cœur du système de contrôle. En surveillant l'état réel, les modèles sont alimentés en valeurs réelles du niveau 1. Les données sont aussi complétées par résultats de planification court terme, données matériau et ordre du niveau 3. Résultats de calcul et vue globale affichés sur IHM pour le personnel. Interventions nécessaires par personnel via masques niveau 1 (réglages vitesse) et IHM niveau 2 (changement régime : température référence, contrôle plan aspersion).
Variété de patrons architecturaux : modèles (architecture multi-agents), répartiteurs événements/messages (architecture événementielle), services distribués (architecture orientée services).
Instrumentation
Instruments utilisés sur machines de coulée continue depuis les débuts. Sur chaque composant majeur entre touret/chariot poche et table rouleaux sortie. Utilisés extensivement pour surveiller variables dans poche, lingotière, moule, zone refroidissement secondaire, zone rayonnement, table rouleaux sortie (figure 2). L'usage accru d'instruments pour mesurer et contrôler les paramètres est un contributeur majeur aux gains de productivité et qualité.
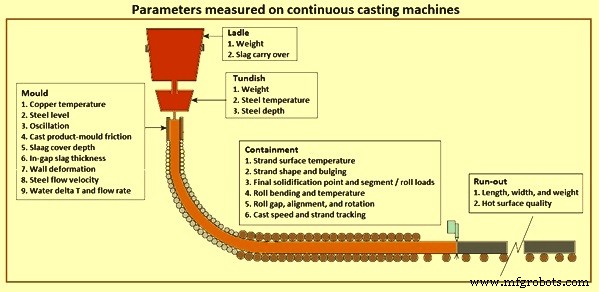
Figure 2 : Paramètres mesurés sur machines de coulée continue
Les instruments sont cruciaux pour tout système de contrôle/automatisation ; leur contribution aux standards modernes de productivité et qualité ne peut être surestimée. Ils sont les « yeux » du système ; avec la technologie actuelle, l'instrumentation permanente permet au système de « voir » les variables importantes de poche, lingotière, moule.
Fonctions principales : (i) mesurer paramètres pour contrôler performance fonctions mécaniques et métallurgiques ; (ii) attribuer note qualité à chaque section coulée ; (iii) diagnostiquer problèmes exploitation/machine ; (iv) développer connaissances corrélant qualité/productivité à la conception/exploitation machine.
Nombre et sophistication des instruments croissent rapidement. Raisons : demandes croissantes productivité/qualité produit brut, disponibilité ordinateurs numériques en ligne. Particulièrement vrai pour machines à dalles, où exigences sont les plus strictes. L'accent était mis sur l'instrumentation du moule (impact majeur sur qualité/productivité). Mais progrès significatifs récents sur instrumentation poche, lingotière, confinement, table rouleaux sortie.
Étant donné l'environnement dangereux dans la chambre d'aspersion de la zone de refroidissement secondaire, il n'est pas surprenant que le système de contrôle soit fréquemment « aveugle » aux changements de variables critiques (ex: température surface brin) dans cette zone. L'instrumentation y est normalement temporaire, utilisée à titre expérimental. Autres instrumentations importantes : mesure bombage inter-galets, épaisseur coquille solidifiée, frottement moule/brin.
Modélisation du procédé de coulée continue
Modéliser la coulée continue d'acier est très complexe, réalisable par divers types de modèles mathématiques. Actuellement, impossible de capturer simultanément tous les effets du processus complet dans un modèle numérique unique et complet. La division naturelle appliquée est liée à l'identification du problème pendant la coulée réelle, ou à la focalisation sur une section sélectionnée pour améliorer la technologie existante.
Au stade initial de résolution, le choix correct du type de modèle et ses possibilités d'adaptation à la classe du problème est un défi. Théoriquement, un modèle plus complexe (« intelligent ») répond facilement aux questions sur les paramètres technologiques primaires. Mais en pratique, limitations : (i) extension inutile du temps de calcul (calcule plus de paramètres que nécessaire) ; (ii) vérification des paramètres du modèle et corrélation avec données processus : plus le modèle est théorique, plus il y a de paramètres et risque de paramètres non mesurables ; (iii) stratégie d'acquisition des valeurs de paramètres requis. L'expérience montre que le meilleur choix est la mesure expérimentale de tous les paramètres mesurables (chaleur spécifique en fonction température, conductivité thermique, viscosité, etc.).
Modélisation physique
Modélisation physique (ex: eau simulant l'acier) donne un aperçu considérable du comportement d'écoulement de l'acier liquide. La compréhension précédente de l'écoulement vient principalement d'expériences sur modèles physiques à l'eau. Technique utile pour tester et comprendre effets de nouvelles configurations avant implémentation. Un modèle à échelle réelle a l'avantage supplémentaire de formation opérateur et compréhension.
Construction basée sur critères de similitude entre modèle et procédé réel : géométrie et bilans de forces gouvernant les phénomènes d'intérêt. Pour reproduire l'écoulement avec modèle eau, tous les ratios entre forces dominantes doivent être identiques dans les deux systèmes. Cela assure que les ratios de vitesse sont identiques à chaque emplacement. La taille d'un groupe adimensionnel indique l'importance relative de deux forces. Groupes très petits ou très grands peuvent être ignorés, mais tous les groupes de taille intermédiaire doivent être matchés. Géométrie et fluide appropriés choisis pour atteindre ces matches.
Heureusement, eau et acier ont des viscosités cinématiques très similaires. Donc nombres de Reynolds et Froude peuvent être matchés simultanément par modèle eau à échelle réelle. Satisfaire ces deux critères suffit pour précision raisonnable en modélisation écoulement monophasique isotherme (tuyère, moule), fait avec grand succès.
Modèle à échelle réelle : test facile composants machine, formation opérateur. Modèle eau à toute échelle géométrique donne résultats raisonnables pour la plupart systèmes d'écoulement, si vitesses assez hautes pour écoulement pleinement turbulent et nombres de Reynolds très élevés. L'écoulement dans lingotière et buses étant gravitaire, le nombre de Froude est normalement satisfait dans tout modèle eau où charges hydrauliques et géométries sont toutes mises à la même échelle.
Modèles physiques doivent parfois satisfaire critères de similitude thermique. Dans modèles d'écoulement permanent en poches et lingotières, la flottabilité thermique est grande par rapport à l'écoulement inertiel dominant, indiqué par la taille du nombre de Froude modifié, qui doit être identique dans modèle et système acier. En poche, où vitesses difficiles à estimer, on examine le carré du Reynolds divisé par Froude modifié = nombre de Grashof. L'inertie domine dans le moule, donc flottabilité thermique ignorable. L'amplitude relative des forces de flottabilité thermique peut être matchée dans modèle eau chaude à échelle réelle. Pas facile, car phénomènes régissant pertes de chaleur dépendent de propriétés (conductivité fluide, chaleur spécifique, conductivité paroi) différentes entre modèle et vessel acier. Dans autres systèmes (faibles vitesses, transitoires, solidification), satisfaire simultanément plusieurs critères de similitude pour transfert de chaleur est virtuellement impossible.
La complexité du procédé et phénomènes (figure 3) rend difficile un modèle physique. Mais avec la puissance croissante du matériel et logiciel informatique, la modélisation mathématique est devenue un outil important pour contrôler tous les aspects.
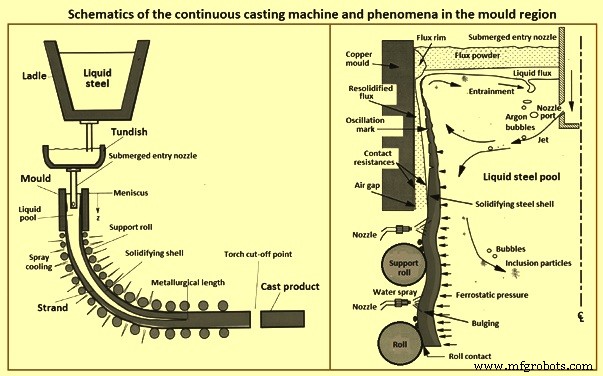
Figure 3 : Schémas de la coulée continue et phénomènes dans la région du moule
Modélisation computationnelle ou mathématique
Actuellement, coûts de calcul décroissants et puissance croissante des logiciels commerciaux facilitent l'application de modèles mathématiques comme outil supplémentaire pour comprendre les étapes complexes du procédé. Avantages : extension facile à d'autres phénomènes (transfert chaleur, mouvement particules, écoulement diphasique), difficile avec modèles eau isothermes. Représentation plus fidèle des conditions d'écoulement vécues par l'acier : pas de fond physique interférant avec l'écoulement sortant d'un modèle brin à l'eau, présence de la coquille solidifiante mobile prise en compte.
Les modèles mathématiques simulent maintenant la plupart des phénomènes importants : (i) mouvement fluide turbulent transitoire géométrie complexe (buse entrée, bassin liquide brin), affecté par bulles argon, flottabilités thermique/solutale ; (ii) réactions thermodynamiques intra/inter phases poudre/acier ; (iii) écoulement et transport chaleur dans couches flux liquide/solide flottant sur surface acier ; (iv) mouvement dynamique surfaces/interfaces libres, incluant effets tension superficielle, oscillation, ondes gravité, écoulement multiphasique ; (v) transport surchauffe à travers acier turbulent ; (vi) transport soluté (incl. intermélange changement nuance) ; (vii) transport inclusions géométrie complexe à travers liquide, incluant flottabilité, interactions turbulentes, piégeage possible sur parois tuyère, bulles gaz, parois acier solidifiant, surface supérieure ; (viii) interactions thermiques, fluides, mécaniques région ménisque entre ménisque solidifiant, bord laitier solide, flux liquide infiltrant, acier, couches poudre, particules inclusions ; (ix) transport chaleur à travers coquille solidifiante, interface coquille/moule (couches poudre, espaces air croissants), moule cuivre ; (x) transport masse poudre dans espace coquille/moule ; (xi) distorsion et usure parois moule et galets support ; (xii) nucléation cristaux solides, dans bain et contre parois moule ; (xiii) solidification coquille : croissance dendrites, grains, microstructures, transformations de phase, formation précipités, micro-ségrégation ; (xiv) retrait coquille par contraction thermique, transformations de phase, contraintes internes ; (xv) génération contraintes dans coquille par forces externes (frottement moule, bombage entre galets, traction, gravité) ; (xvi) déformations thermiques, fluage, plasticité (variant avec température, nuance, taux refroidissement) ; (xvii) formation fissures ; (xviii) ségrégation couplée, échelles microscopique et macroscopique.
La complexité staggering rend impossible de modéliser tous ces phénomènes ensemble. Nécessaire de faire hypothèses raisonnables, découpler ou négliger phénomènes moins importants. La modélisation quantitative nécessite l'incorporation de tous phénomènes affectant le problème spécifique. Chaque modèle a un but spécifique. Équations gouvernantes choisies, discrétisées, résolues par différences finies ou éléments finis. Validation numérique adéquate importante.
Erreurs numériques : domaine calcul trop grossier ou convergence incomplète résolution équations non-linéaires. Résolution problème test connu et études raffinement maillage pour solutions indépendantes du maillage sont importantes pour valider. Finalement, modèle doit être vérifié contre mesures expérimentales (échelle labo et usine) avant prédictions quantitatives fiables pour étude paramétrique.
Test final : résultats implémentables avec améliorations (ex: évitement défauts produit). Essais usine nécessaires. Essais basés sur insights de toutes sources : modèles physiques, mathématiques, littérature, expérience. Comme la puissance de calcul continue d'avancer, la modélisation joue un rôle croissant dans les avancées futures de la coulée continue haute technologie. La modélisation peut augmenter les méthodes de recherche traditionnelles pour générer et quantifier la compréhension nécessaire à l'amélioration de tout aspect. Domaines où la modélisation computationnelle avancée jouera un rôle crucial : (i) simulation écoulement transitoire, (ii) comportement flux moule, (iii) design conicité, (iv) prédiction et contrôle qualité en ligne, surtout pour nouveaux problèmes/procédés : coulée rapide brames, coulée dalles minces, coulée bandes.
Les avancées futures ne viendront pas des modèles, expériences, ou essais seuls. Elles viendront d'idées générées par des gens comprenant le procédé et les problèmes. Cette compréhension est enracinée dans la connaissance, confirmable, approfondissable, quantifiable par outils incluant modèles computationnels. Alors que les outils s'améliorent, leur importance augmente pour remplir ce rôle, menant aux avancées futures.
L'objectif de calcul et la précision requise sont clés pour sélectionner le modèle. Dans plusieurs cas, l'information désirée est la longueur métallurgique du brin et la dynamique d'évolution de l'épaisseur de coquille. Cas pour déterminer l'endroit pour la réduction souple. Si la vitesse de coulée doit changer, procédure pour nouvelle intensité de refroidissement nécessaire. Un tel problème ne nécessite pas de répondre à questions sur contraintes dans brin, structure formée, défauts potentiels. Le modèle est donc naturellement simplifié à une forme donnant encore une réponse crédible.
Modèles importants pour l'automatisation et le contrôle
Modèles normalement incorporés au niveau 2.
Contrôle dynamique du refroidissement secondaire
Une troisième dimension dans le contrôle dynamique. Le modèle élève précision et contrôle à la dimension supérieure, permettant nouvelles philosophies pour refroidissement secondaire et réduction souple. Pour configurer le système, il faut considérer tous paramètres connus influençant le calcul du profil 3D température du brin. Tous types de buses mesurés au banc d'essai pour évaluer distribution eau. Info dérivée entrée dans système maintenance et configuration (MSS) du modèle 3D. Distribution visualisée visible dans MSS.
Positions exactes buses dans zones entrées. Distribution aspersion d'une zone visible dans MSS. Évacuation chaleur d'une zone calculée considérant eau aspersion, galets, rayonnement. MSS permet configuration de tous réglages refroidissement pour optimiser distribution eau et pratiques pour machines de coulée. Savoir métallurgique facilement incorporable. Système simulation hors-ligne intégré permet test complet nouveaux paramètres avant application production.
Le système niveau 2 fournit modèle mathématique calculant températures surface et intérieur brin en fonction : plan aspersion, points interpolation courbe température référence, ou variations temporelles quantités eau sur machine complète. Système contrôle dynamique gère trois régimes : (i) contrôle température, (ii) âge brin, (iii) contrôle plan aspersion.
Régime contrôle température : calcule volumes eau refroidissement secondaire nécessaires pour maintenir température référence spécifiée sur surface brin. Régime âge brin : contrôle tenant compte évolution paramètres sur période. Régime plan aspersion : plan produit où volumes eau prédéfinis correspondent à vitesse coulée spécifique. Au changement vitesse, volumes eau modifiés immédiatement, températures résultantes affichées à l'opérateur. Si pyromètres utilisés, système adapte coefficients calcul champ température aux valeurs mesurées.
Système dynamique de refroidissement secondaire 3D
Première génération : calcul température 2D centre brin. Coins largement négligés. Améliorations performance ordinateur permettent maintenant calcul température en tout point du brin en temps réel, mode 3D complet, discrétisation fine donnant profils très détaillés surface et centre.
Modèle basé sur approximation volumes finis explicite résolvant équation transfert chaleur, tenant compte propriétés matériaux température-dépendantes (densité, épaisseur/largeur position-spécifiques). Évalue précisément transfert chaleur surface produit : rayonnement, transfert galets, convection naturelle, eau aspersion. Applicable aspersion et air-brouillard, tenant compte distribution aspersion buses et température eau réelle. Assure prédiction précise transfert chaleur aspersion below 700 °C (disparition phénomène Leidenfrost). Résultat : détermination encore plus précise profil température surface et point final solidification.
Basé sur calculs précis, permet de spécifier température surface désirée non seulement le long du brin, mais aussi à travers sa largeur. Contrôle individuel débit eau et positionnement chaque buse possible. Algorithmes calculent consignes débit pour atteindre températures cibles surface. Mesures pyrométriques montrent excellent accord entre calculé et mesuré profil latéral température.
Application permet nouvelles philosophies pour pratiques refroidissement face aux défis à venir. Combinaison avec buses mobiles (aspersion 3D) donne résultats qualité sans précédent.
Modèle avancé dynamique 3D détermine débits corrects même en situations transitoires : changements nuance, variations vitesse, températures lingotière différentes, changements lingotière, début/fin séquence. Débit chaque zone calculé pour maintenir profil température surface défini toute la séquence. Système maintenance permet ingénieur procédé changer pratiques facilement et introduire expertise spécifique atelier. Simulation hors-ligne test effet nouveaux réglages dans diverses situations avant production.
Calcul dynamique de phase des propriétés matériaux
Pour calculer profil température 3D, propriétés matériaux (enthalpie, fraction solide, densité, conductivité) en fonction température doivent être connues. Si expérimentalement connues pour une nuance, entrées par ingénieurs dans MSS (très chronophage). Normalement ingénieur ne connaît pas ces propriétés thermophysiques. Modèle logiciel calcule toutes données thermophysiques utilisées par modèle 3D. Calcul dynamique phase propriétés matériaux = outil en ligne pour déterminer propriétés pour analyse nuance actuelle.
Approche traditionnelle : définir propriétés pour groupes nuances avec plage concentration pré-définie. Avec calcul dynamique, données calculées pour chaque nuance individuelle. Rend prédiction point solidification complète et distribution température plus précise, permettant traitements métallurgiques précis → qualité améliorée. Modèle indique si analyse actuelle est péréctique ou non, alerte opérateur en cas de nuance péréctique inattendue. Réduit risque bris de moule, améliore qualité.
Calcul dynamique basé sur modèles thermodynamiques. Transformation liquide-solide haute température décrite par modèle énergie libre Gibbs + modèle micro-ségrégation. Transformations solide-solide basse température : modèle type Avrami. Paramètres libres déterminés avec quantités mesurées expérimentalement. Simulations hors-ligne calcul dynamique + modèle 3D permettent développement métallurgique nouveaux grades.
Traditionnellement : grades groupés, analyse type pour groupe utilisée pour propriétés matériaux. Avec calcul dynamique, propriétés dérivées de l'analyse réelle. Calculs montrent différence point solidification finale de 0,5 m ou plus comparant analyse réelle vs groupe. Montre importance calcul en ligne nuance réelle pour améliorer qualité produits coulés.
Réduction souple d'écart dynamique
Réduction souple d'écart dynamique = réglage dynamique écart rouleaux en coulée continue. Rendu possible par segments guides spécialement conçus (« segments intelligents ») où écarts rouleaux ajustables à distance pour changements épaisseur brin et qualité interne améliorée. Sur base informations en ligne du modèle thermique 3D, calcule dynamiquement consignes écart réglable.
Supervision engagement rouleaux selon état solidification (liquide, pâteux, solide) et profil épaisseur calculé = facteur décisif pour ajustements précis → qualité améliorée. Engagement optimisé réduit forces excessives sur brin et usure galets. Contrôle plus précis écarts permet stratégies additionnelles : réduction cœur liquide, réduction souple par bombage intentionnel. Augmentation dynamique intentionnelle écart avant zone réduction permet réduction épaisseur plus forte dans cette zone. Améliore flexibilité coulée et qualité produit.
Permet définir librement scénarios démarrage, changement lingotière, fin de coulée basés sur épaisseur brin, nuance, statut. Évite dommages rouleaux et interruptions production dus aux comportements différents de tête/queue brin froid.
Expert tuyères pour détection précoce colmatage
Eau refroidissement aspergée par buses sur brin pour refroidissement uniforme. Si une ou plusieurs buses colmatées, section brin non uniformément refroidie → défauts surface, produit posiblemente déclassé. Changement segments aussi source difficultés : tuyaux rupture/coincement. Maintenance passe heures à vérifier buses.
L'expert tuyères détecte buses colmatées et tuyaux cassés, assurant refroidissement uniforme pour production acier haute qualité. Surveille automatiquement état buses pendant coulée. Peut être activé manuellement pendant arrêts. Avantage : vérification état après maintenance/changement segments, réparation immédiate avant redémarrage.
Calcul considère : type buse (résultats banc d'essai), hauteur dispositif mesure pression, pression eau, longueurs/diamètres tuyaux, positions buses. Modifications système refroidissement (ex: types buses différents) nécessitent changement configuration expert pour résultats corrects.
Basé sur modèles statistiques, indique ratio colmatage par zone (ex: zone 2 buses colmatées 10 % probabilité 96 %). Opérateurs n'inspectent que zones avec alarme. Calculs démarrent automatiquement signal démarrage coulée, surveillance continue. Plusieurs alarmes détectent fuites, buses colmatées, même buses mal installées.
Expert intermélange
Améliore rendement par simulations préalables. Pendant coulée en séquence, mélange nuances dans lingotière → brin à chaque changement poche. Basé sur composition chimique, calcule si zones mélangées utilisables pour application prévue ou si acier doit être déclassé/ferraillé. Infos expériences écoulement lingotière + analyses échantillons produits solidifiés = haute précision prédictions intermélange vs composition réelle zones mélangées.
Détermine traces chauffe précédente dans chauffe actuelle. Mélange pas seulement en lingotière mais aussi moule et parties supérieures brin. Évalué par sous-modèle type boîte mélange permettant calcul composition à toute position le long brin.
Changements lingotière ou plaques séparatrices traités individuellement. Calculs cycliques pour éléments chimiques sélectionnés à partir « événement ouverture poche » nouvelle chauffe. Décision finale compatibilité chaufes coulées en séquence par fonction affectation chauffe. Profils concentration éléments critiques impactant disposition produit (premier choix, déclassé, rejet) déterminés. Déviation si élément critique ne correspond pas spécification nuance.
Bénéfice complet modèle intermélange en combinant sortie avec modèle rendement (yield expert) assurant rendement maximal qualité premier choix par optimisation longueur coupe sur zones incompatibles désignées ferraille.
Ingénieurs travaillent avec environnement simulation puissant : simuler toute combinaison nuances. Paramètres entrée (analyse, poids lingotière, dimensions brin) facilement entrés/modifiés, résultats visibles IHM. Graphiques pour éléments simples ou combinaisons. Infos précieuses : concentration volumique, longueur acier mélangé, longueur ferraille, plages chaufes sur brin affichées bas graphiques.
Configuration facile dans MSS. Ingénieur choisit éléments chimiques pour déterminer intermélange pour tout lien nuance. Environnement simulation puissant : comportement mélange deux nuances, concentration volumique calculée, analyse calculée le long brin, plages chaufes incluant sections ferraille possibles affichées.
Expert vitesse
Modèle vitesse optimale pour toute situation. Sélection vitesse appropriée sur machine = haute importance. Plusieurs aspects (qualité, sécurité, limites machine, exigences production) influencent choix. Souvent contradictoires : production appelle vitesse haute, sécurité limite vitesse. Normalement, ateliers ont solutions logicielles maison calculant vitesse considérant différents aspects. But expert vitesse : couvrir la plupart aspects, fournir outil maintenance facile permettant ingénieur ajuster comportement aux besoins spéciaux.
Calcule cycliquement vitesse optimale. Calcul basé sur règles considérant différents aspects, spécifiées dans pratique expert vitesse. Chaque règle détermine plage vitesse satisfaisant ses exigences. Expert détermine intersection de toutes plages. Si intersection non vide, sélectionne vitesse selon stratégie prédéfinie : vitesse max, vitesse visée, ou éviter changements tant que vitesse actuelle dans plage valide. Si conflit (intersection vide), stratégie résolution conflit appliquée : (i) priorité (règles priorité inférieure négligées jusqu'à solution), ou (ii) minimum des vitesses max (la plus petite des vitesses max sélectionnée).
Sur IHM en ligne, opérateur voit plages vitesse de toutes règles et vitesse optimale dérivée. Opérateur peut changer priorités, stratégie, résolution conflit pour affiner. Consignes vitesse envoyées niveau 1, exécutables automatiquement.
MSS définit pratique expert vitesse considérant : (i) règles qualité : règle expert qualité, vitesse min/visée/max pour nuance, surchauffe, ratio Mn/S, poids lingotière bas, réduction souple optimale ; (ii) règles production : cadencement chaufes, démarrage, purge ; (iii) règles sécurité : protection machine, prévision calcul vitesses min/max.
Réduction souple optimale si point solidification finale à fin segment. Pré-calcul conditions stationnaires détermine vitesses requises pour chaque segment.
Expert rendement
But : minimiser ferraille, optimiser rendement. Considère portions ferraille, défauts qualité, restrictions poids, coupes échantillons, changements largeur, en produisant max produits planifiés. Fonctionnalités : (i) optimisation longueur/poids produit en cas sections ferraille ou défauts qualité ; (ii) planification ajustements largeur moule ; (iii) algorithmes allocation sections ferraille ; (iv) étapes optimisation commutables en ligne/hors ligne ; (v) relecture étapes optimisation coupe-longueur, même en production réelle.
Expert qualité
Détermine définitions paramètres processus liés qualité, suit données réelles production, prédit qualité produits, détermine automatiquement disposition ultérieure. Supporte opérateurs par alertes qualité en ligne et aperçu qualité brins dans machine. Deux types distincts : capacité notation qualité basique ou complète.
Toutes infos suivies et résultats calculs transférables du module production expert qualité vers système « discovery » dédié archivage long terme et évaluation énorme quantité infos suivies.
Processus de fabrication
- Détection et contrôle des inclusions dans l'acier à coulée continue pour une qualité supérieure
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Optimisation des fours à arc électrique : automatisation et modélisation
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Poudres de moulage pour coulée continue premium pour une production d'acier supérieure
- La poche de coulée (tundish) : clé de la qualité dans la coulée continue de l'acier
- Guide essentiel du coulée continue de l'acier : processus et avantages
- Moulage sous pression (die casting) : principe, types et applications industrielles