



Optimisation des fours à arc électrique : automatisation et modélisation
Automatisation, contrôle et modélisation du four à arc électrique
Le four à arc électrique (FAE) constitue le procédé principal de la sidérurgie à base de ferraille et de fer réduit direct (FRD), et représente la deuxième voie de production d'acier la plus importante au monde en termes de volume. C'est le procédé majeur pour le recyclage de la ferraille. Inventé en 1889 par Paul Héroult, il servait initialement à produire des aciers spéciaux, avant de s'imposer comme l'un des principaux procédés sidérurgiques à la fin du XXe siècle.
Comparé à la voie haut-fourneau / convertisseur à oxygène, la route FAE réduit la consommation d'énergie jusqu'à 61 % et les émissions de carbone d'environ 77 %. L'efficacité et la productivité ont progressé grâce à des améliorations techniques : utilisation accrue d'oxygène, de carbone et d'autres sources d'énergie chimique ; pratique de la mousse de laitier ; post-combustion du monoxyde de carbone. Pourtant, un potentiel d'optimisation subsiste, comme le montre l'écart entre la demande énergétique théorique (~ 400 kWh/t pour la fusion et le chauffage de la ferraille) et la consommation réelle moyenne (~ 375 kWh/t d'énergie électrique et une quantité similaire d'énergie chimique), soit un rendement global d'environ 50 %.
Les FAE modernes fonctionnent avec des tensions d'arc et des courants secondaires plus élevés pour accroître la productivité, atteignant des puissances jusqu'à 300 MVA. Une telle puissance exige un contrôle précis de la fusion. Un arc dirigeant son énergie vers les parois cause des dommages considérables. Pour l'éviter, une régulation en boucle fermée de la puissance est nécessaire, capable de réagir aux événements de la fusion, notamment aux parois non protégées par la ferraille ou par une mousse de laitier adéquate. L'enjeu clé est d'obtenir cette information sur le processus.
Nécessité de la modélisation
Les paramètres requis pour l'analyse et l'optimisation ne peuvent souvent être mesurés directement en raison des conditions extrêmes à l'intérieur du four. La température et la composition du bain et du laitier ne sont accessibles que par des mesures ponctuelles, avec un délai dû à l'analyse d'échantillons. Les méthodes de mesure continue et directe sont encore en développement et peu déployées. Les essais en usine, coûteux et risqués, sont souvent impossibles. Les modèles mathématiques deviennent alors une source précieuse d'information sur les paramètres inaccessibles. Les simulations offrent une alternative moins coûteuse, plus rapide et plus sûre. Pour le FAE, une large gamme de modèles a été développée selon divers objectifs et approches.
Le FAE peut être décrit comme un réacteur chimique utilisant l'électricité pour transformer la ferraille en acier liquide. La tendance est d'augmenter la productivité en relevant la tension d'arc et le courant pour fondre plus vite et plus efficacement. Mais une tension et un courant plus élevés peuvent endommager gravement le réfractaire si les arcs ne sont pas couverts par le laitier. Le contrôle conventionnel de la fusion repose sur le changement de prise du transformateur en fonction de l'énergie apportée, sans information en ligne ; les opérateurs ajustent manuellement les consignes à partir de diagrammes opérationnels.
La complexité croissante du procédé FAE, couplée aux exigences de productivité et de réduction de l'impact environnemental, impose des stratégies de contrôle tenant compte de la dynamique du système et adaptant les points de consigne statiques en temps réel. Avec l'augmentation de la productivité, l'opérateur doit prendre des décisions plus rapides. Dans le FAE « état de l'art », l'automatisation doit assister l'opérateur.
Automatisation conventionnelle et systèmes modernes
L'automatisation conventionnelle du FAE cible principalement : (i) l'automatisation du régime électrique, (ii) l'automatisation du régime thermique, et (iii) le positionnement des électrodes. Un système de contrôle moderne assure une exploitation sûre et conviviale même en conditions difficiles, avec une haute fiabilité et disponibilité.
Les solutions d'automatisation conviennent aux FAE neufs ou existants, de toute taille. Elles optimisent la production d'une large gamme de nuances (aciers au carbone, inoxydables, spéciaux) en accommodant des ratios de charge variables (ferraille, FRD, fonte). Cela se traduit par moins de corrections en traitement secondaire, un minimum de coulées déclassées et le respect exact des plannings serrés pour une livraison juste-à-temps aux unités aval.
Le contrôle automatisé repose sur des mesures temps réel : température du circuit de refroidissement, bruit du four, distorsion harmonique du courant, vibration de la cuve, analyse des gaz de four. Il permet de réduire le temps sous tension, d'optimiser le carbone injecté, de stabiliser l'arc et de réduire le temps hors tension.
Compte tenu de la complexité des procédures spécifiques, l'exploitation de cet agrégat technologique implique systématiquement : (i) la quantification et le maintien d'un état technologique prescrit (état d'inertie) réalisable par l'automatisation classique, et (ii) l'automatisation complexe du FAE, qui repose sur le contrôle des processus pour maximiser la fonction critère selon le modèle mathématique.
La solution d'automatisation combine les avantages des systèmes basés sur API (qualité et stabilité éprouvées, faible coût matériel, évolutivité fine, contrôle fiable, exploitation conviviale, visualisation claire, outils d'ingénierie puissants) avec des solutions technologiques spécifiques adaptées aux besoins de l'usine.
L'automatisation de base utilise des systèmes à microprocesseurs rapides pour les contrôles technologiques et séquentiels. Le système est divisé en plusieurs unités d'automatisation coordonnées, chacune connectée à sa périphérie électrique via E/S déportées pour la détection et l'action. L'interface homme-machine (IHM) prépare la quantité croissante d'informations pour en donner une représentation claire et compréhensible à l'opérateur, supportant une exploitation simple et systématique.
Le système de contrôle de niveau 1 inclut l'automatisation de base et les fonctions de contrôle technologique pour une production efficace et sûre. Une configuration IHM conviviale et redondante, associée à des dispositifs de contrôle à sécurité intégrée de dernière génération, assure une haute disponibilité. Les fonctions typiques comprennent :
- Profils ajustables – Définition de schémas de production individuels pour le changeur de prise du transformateur, du réacteur, les courbes de contrôle d'électrodes, brûleurs, RCB (burners combinés de raffinage) et injecteurs, minimisant les interventions de l'opérateur.
- Structure modulaire – Solutions standardisées facilitant l'implémentation de la logique et de la communication vers des systèmes externes (parc à ferraille, dépoussiérage, manutention, injection carbone/chaux, contrôle mousse de laitier, analyseur de gaz, centrale électrique).
- Diagnostic système et processus – Surveillance d'état, rapports chaleur/jour/mois, enregistrement de tendances pour une exploitation fiable.
- Simulation logicielle – Toutes les fonctions sont simulées selon des règles opérationnelles spécifiques (station hydraulique, mouvements, opérations de processus). La simulation du cycle complet de chauffe vérifie la fonctionnalité du logiciel d'automatisation.
Équipements de mesure avancés
L'automatisation moderne intègre des équipements de mesure de pointe. Le système de mesure de température sans contact, pleinement intégré à la technologie RCB, permet de prédire l'instant exact de la coulée pendant la phase sous tension. La température mesurée est évaluée par des modèles de contrôle pour des résultats répétables et un processus constant. Ce système assure trois fonctions :
- Mode brûleur : pendant la phase sous tension, il préchauffe la ferraille avec divers niveaux de puissance.
- Mode lance : dès que la ferraille est assez chaude pour réagir (carbone, fer, oxygène), le système bascule pour fournir un jet d'oxygène supersonique.
- Mode température : lorsque le niveau d'homogénéisation de la phase liquide est atteint, le cycle de mesure de température démarre.
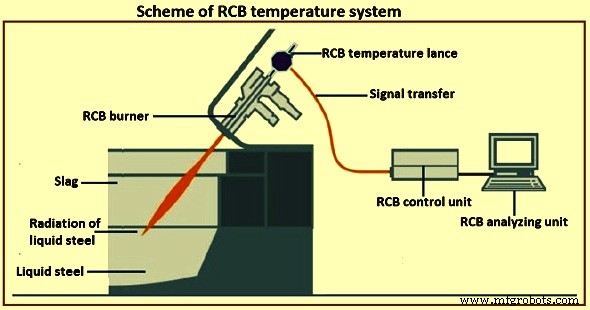
Cette méthode supprime le besoin de lances pour la mesure de température, augmentant la sécurité des opérateurs et réduisant les coûts de consommables. La consommation d'énergie diminue. Les bénéfices incluent : (i) gain de productivité par réduction du temps hors tension, (ii) résultats répétables pour un processus constant, (iii) baisse des coûts d'exploitation et de consommables, (iv) réduction de la consommation d'énergie par une coulée précise.
Le système d'analyse continue des gaz de four réalise une analyse gazométrique entièrement automatique en continu. La sonde d'échantillonnage est placée dans le conduit primaire refroidi à l'eau. L'analyse se fait en continu pendant la phase sous tension ; pendant la phase hors tension, un purge et nettoyage automatiques de la sonde sont effectués. Le système permet un fonctionnement quasi sans maintenance, même dans l'environnement très chaud, corrosif et extrêmement poussiéreux juste après le coude du FAE.
Architecture du système d'automatisation
Le système d'automatisation a normalement une structure modulaire couvrant tous les niveaux : du contrôle de base de l'usine (niveau 1) à l'intégration avec le suivi de production et la gestion des ordres de fabrication en cours (niveaux 3 et 4). Des modules de contrôle spécifiques optimisent les opérations et fournissent aux ouvriers et technologues de l'atelier un soutien essentiel. Les systèmes d'automatisation de la ligne métier peuvent être combinés avec des solutions technologiques de pointe pour l'optimisation des économies d'énergie et de la productivité. De plus, les solutions d'automatisation emploient des capteurs innovants travaillant avec des modèles de contrôle sophistiqués pour un contrôle dynamique en temps réel.
Le contrôle de processus du FAE fournit une solution entièrement automatique de bout en bout pour le contrôle d'électrodes dans les FAE triphasés. Il régule et ajuste dynamiquement l'arc électrique et optimise l'utilisation des électrodes. La solution repose sur l'intelligence artificielle pour optimiser le processus de fusion. Elle inclut un module de contrôle de fusion avec des programmes de fusion pour assurer une reproduction précise du processus et une productivité maximale du four. Le contrôle d'électrodes et ses modules additionnels s'intègrent dans tout environnement et architecture système. Trois systèmes de contrôle de base existent :
- Système de contrôle d'électrodes
- Système de contrôle de mousse de laitier
- Système de fusion de ferraille basé sur l'état
Système de contrôle d'électrodes
C'est le système de contrôle clé du FAE. Les approches d'automatisation de la puissance reposent généralement sur l'évaluation du courant et de la tension d'arc. D'autres techniques de mesure sont souvent inapplicables en raison des conditions extrêmes.
Le système de contrôle d'électrodes est un système en boucle fermée. Sa tâche de base est de contrôler la position des électrodes, plus précisément de maintenir le point de fonctionnement électrique. Sa performance affecte directement plusieurs indicateurs clés (KPI) : consommation électrique spécifique, consommation d'électrodes, productivité. Elle est aussi cruciale pour réduire les contraintes sur les systèmes mécaniques et hydrauliques et limiter les perturbations du réseau électrique. Le contrôle d'impédance est reconnu comme offrant la meilleure performance pour cette tâche de base. Les fonctions additionnelles de réduction des surintensités, courts-circuits et casses d'électrodes sont de l'état de l'art et maintiennent les arrêts au minimum. L'adaptation aux caractéristiques du système d'actionnement (vannes hydrauliques) est nécessaire pour une performance optimale.
Ces fonctions de base influencent la performance du FAE. Cependant, celle-ci dépend largement du choix des points de fonctionnement électriques. En tenant compte de la conception globale du four, des diagrammes opérationnels (profils de fusion, programmes de puissance) sont établis pour fournir les consignes électriques : prise transformateur, prise réacteur, consignes d'impédance. Ces diagrammes dépendent normalement de l'énergie totale apportée. Cette fonctionnalité est couverte par les systèmes de niveau 2 ou solutions similaires. La sélection et la séquence des consignes dans ce diagramme ont un impact direct sur les KPI du FAE.
Aujourd'hui, des modules additionnels pour le contrôle d'électrodes adaptent les consignes des diagrammes opérationnels aux conditions réelles de fusion, par exemple en évaluant la charge thermique des panneaux refroidis à l'eau. Des modules d'optimisation peuvent augmenter la puissance apportée en ajustant dynamiquement les consignes d'impédance selon la progression de la fusion. L'opérateur reste toutefois responsable d'actions supplémentaires basées sur sa perception subjective des émissions sonores et son impression visuelle du four.
Système de contrôle de mousse de laitier
Pour une opération automatisée de mousse de laitier, plusieurs approches utilisent des mesures sonores. Le système de contrôle de mousse de laitier est un système capteur basé sur le bruit de structure pour évaluer la quantité de mousse de laitier dans le FAE. Cette méthode a prouvé sa capacité à suivre la situation réelle de mousse de laitier avec reproductibilité.
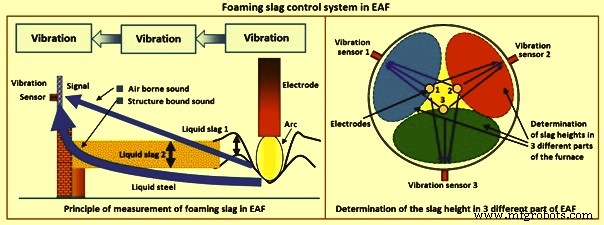
Le système évalue la propagation du son depuis les arcs électriques (source acoustique) jusqu'à la coque du four, où la vibration résultante est détectée par des accéléromètres (capteurs de bruit de structure). En calculant l'amortissement de la propagation sonore, la hauteur de la mousse de laitier est déterminée.
L'avantage majeur est de déterminer non seulement une hauteur moyenne autour des électrodes, mais une hauteur spécifique dans toute la zone entre chaque électrode et la paroi. La vue unidimensionnelle s'étend à une mesure bidimensionnelle de la distribution de la hauteur de laitier. Grâce à trois capteurs montés face aux électrodes correspondantes, la hauteur de laitier est déterminée indépendamment dans trois zones du four. La distribution spatiale peut être évaluée et affichée dans la visualisation. Sur l'échelle temporelle, la mousse est divisée en périodes caractérisées par des consignes de hauteur de référence différentes, déterminées par l'énergie spécifique apportée.
Trois capteurs de bruit de structure, chacun assigné à un segment d'électrode, enregistrent les signaux. Ils sont montés sur la coque par soudage de trois plaques d'adaptation sur les panneaux face aux phases/électrodes respectives, à environ 800 mm au-dessus du niveau du bain. Les capteurs sont connectés par câbles blindés thermiquement, protégés de la chaleur excessive et de la destruction mécanique. Pour permettre un changement facile de la cuve, les câbles sont connectés via des connecteurs Harting ou boîtiers de connexion montés sur ou près de la cuve. En plus des signaux de bruit de structure, les signaux de courant sont enregistrés par des bobines de Rogowski. Les signaux échantillonnés à haute vitesse sont transmis au module d'acquisition et de calcul.
Le niveau de mousse de laitier est calculé par combinaison des signaux de bruit de structure et de courant. Cette méthode de détection permet au personnel d'exploitation de vérifier la qualité et la reproductibilité du contrôle de processus en phase de mousse de laitier avec une grande précision. Le processus peut être optimisé quant à la stabilité, le temps de processus et la consommation d'énergie.
La mesure spatiale correcte de la hauteur de laitier permet de réguler l'injection de carbone par un contrôle individuel des vannes de carbone pour obtenir une distribution uniforme. Un système de contrôle basé sur des algorithmes flous a été développé à cet effet. Il permet d'implémenter aisément des règles adaptées aux situations spécifiques de chaque configuration de four. Comme les vannes de carbone ne sont normalement pas conçues pour un contrôle analogique continu, le signal de sortie est transformé en modulation de largeur d'impulsion (MLI), assurant un apport de carbone approprié.
Le carbone est injecté en mode MLI pulsé, où largeur et fréquence d'impulsion sont contrôlées par le système de mousse de laitier pour injecter la juste quantité depuis chacune des trois vannes. Cela permet d'appliquer exactement le carbone nécessaire pour chaque vanne afin d'obtenir une hauteur de laitier la plus uniforme, suffisante et stable. En période finale, où la mousse est partiellement évacuée, la hauteur baisse et fluctue.
Le système assure des niveaux de mousse uniformément élevés tout au long du processus. Résultat : l'efficacité énergétique des arcs augmente tandis que la quantité de carbone injecté diminue. Le système fournit aussi une base fiable pour le contrôle en boucle fermée de la mousse de laitier et des signaux pour déclencher les lances carbone/oxygène ou brûleurs cohérents installés dans le four.
Système de fusion de ferraille basé sur l'état
Ce système contrôle dynamiquement l'apport d'énergie électrique pendant la période de fusion de la ferraille et partiellement pendant la période de bain plat, en réagissant immédiatement à l'état de la ferraille et du bain. Cela produit une optimisation conditionnelle du processus de fusion.
Il utilise le même matériel que le système de contrôle de mousse de laitier. De manière similaire, il mesure la propagation du son depuis les arcs jusqu'à la coque, où la vibration est détectée par des accéléromètres. En mesurant le courant des trois arcs et la vibration de la paroi face aux électrodes, deux signaux d'état conditionnels sont calculés dynamiquement : (i) le blindage des panneaux par la ferraille ou le laitier, (ii) l'état de la ferraille au pied de l'arc, notamment l'apparition de ferraille lourde « froide ».
Ces deux signaux caractérisent le processus de fusion. Combinés avec des informations supplémentaires sur le four (charge thermique des panneaux, énergie spécifique apportée, données électriques, autres conditions limites), un nouveau contrôle conditionnel de l'apport d'énergie électrique est réalisé. Un régulateur ajuste la tension secondaire en changeant la prise du transformateur, calcule de nouvelles consignes d'impédance individuelles pour les trois phases, et commute la réactance série. Le régulateur maximise l'apport de puissance en tenant compte du blindage réel des parois et de la charge thermique.
L'avantage principal est la capacité de détecter une perte de blindage bien plus tôt (environ 60 secondes d'avance) que la montée de température des panneaux qui en résulte. Cette avance permet de réagir en redistribuant la puissance et le rayonnement des trois arcs, modérant ou évitant l'impact thermique sur les panneaux correspondants.
Le régulateur réagit de deux façons :
- À long terme : quand la perte de blindage et l'augmentation de température attendue ou mesurée persistent ou sont marquées, le transformateur est décalé vers le bas (adaptation de la tension secondaire). La prise est augmentée quand les conditions de fusion le permettent (fort blindage d'arc, basses températures des panneaux). La commutation est activée par une boucle d'hystérésis pour éviter les commutations inutiles.
- À court terme : les mêmes signaux d'entrée contrôlent les consignes d'impédance des trois phases individuellement, réalisant une opération électrique asymétrique. Un régulateur flou calcule une distribution optimale de la puissance de rayonnement. En utilisant un nouveau modèle de rayonnement et un modèle électrique analytique, les consignes d'impédance correspondantes sont calculées par une boucle itérative pour satisfaire au mieux la distribution optimale. Une redistribution quasi immédiate de la puissance de rayonnement modère ou évite l'impact thermique instantanément.
L'avantage principal est une exploitation plus souple et plus stable, avec moins de commutations de prise de transformateur et un apport d'énergie accru chaque fois que la situation de fusion le permet.
Système expert FAE
Le système expert FAE est conçu comme un superviseur de contrôle de processus intégré. Il reconnaît automatiquement les écarts par rapport au comportement attendu et réajuste le programme de fusion, agissant sur la planification de la puissance électrique, le paquet chimique, la métallurgie du laitier et de l'acier. Les contraintes d'équipement sont intégrées au contrôle. Il agit comme un superviseur de processus intégrant l'automatisation de base et les fonctions technologiques pour une production efficace et sûre, soutenant chaque opération du chargement à la coulée. Grâce à sa surveillance extensive basée sur capteurs et caméras, les nouvelles générations de pupitres de commande peuvent être installées à position arbitraire sans fenêtres dédiées pour le retour visuel direct, augmentant la sécurité de l'opérateur et la conscience du processus.
Le système expert peut intégrer des technologies autonomes pour maximiser le temps productif, le facteur d'utilisation et la sécurité, via des unités mécatroniques commandées à distance. C'est la dernière évolution du concept FAE pour contrôler automatiquement chaque étape du processus de fusion, de la planification de la puissance électrique à l'optimisation de la combustion ainsi que la gestion de la métallurgie du laitier et de l'acier pour chaque opération du cycle FAE.
Le système expert effectue un précalcul de la chauffe complète, traçant la pratique de fusion définie. Il donne un aperçu du processus de fusion et de l'état de l'acier à la coulée et ajuste automatiquement le profil de puissance et les apports de matières pour optimiser le processus. Il décide le point de consigne de charge pour le chargement optimal du panier à ferraille. Le calcul d'optimisation des coûts sélectionne les types de ferraille, détermine les quantités nécessaires et la quantité totale de FRD à ajouter. Il détermine aussi les agents formateurs de laitier pour une masse de laitier minimale et une basicité cible. Il calcule les quantités optimisées en coûts d'additifs d'alliage pour le four ou la poche de coulée.
Le système expert détermine l'énergie électrique nécessaire pour fondre les matières préparées et charger et chauffer le bain jusqu'à la température de coulée, en tenant compte de l'apport énergétique de l'oxygène soufflé. Il assure la surveillance en ligne de la consommation de puissance et la transmission de la consommation prédite pour prévenir les pics de charge et les tarifs élevés. Pour les fours avec alimentation continue en FRD, le débit de FRD est contrôlé dynamiquement pour cibler une température d'acier constante, en tenant compte de la température du FRD.
Le système expert dispose d'un puissant moteur de fouille de données, développé et adapté spécifiquement pour l'application de contrôle. Les variables de données pertinentes sont collectées et classées automatiquement en relations structurées. Des analyses statistiques étendues sont appliquées à une grande quantité d'informations, distinguant le comportement cohérent attendu des anomalies. Les écarts persistants mènent à l'optimisation continue de la combustion du monoxyde de carbone et à l'utilisation efficace du carburant, en adaptant le profil de fusion aux conditions opérationnelles variables. Le contrôle intégré du processus de fusion dans son ensemble, avec le suivi temps réel des variables du four soulignant les écarts pertinents, offre une opportunité significative d'améliorer l'efficacité énergétique et la productivité.
L'analyse en ligne temps réel des gaz de four, par le système laser in-situ, favorise le suivi du processus et permet une optimisation supplémentaire par un contrôle en boucle fermée agissant sur le carburant et l'oxygène de post-combustion. L'analyse rapide des gaz de four fournit l'information de rétroaction rapide pour la régulation de l'injection d'oxygène pendant l'étape de raffinage, contrôlant la décarburation de l'acier et limitant l'oxydation du bain.
Le cœur du système expert est le « modèle de fusion » qui identifie automatiquement les écarts des variables de contrôle du processus et les corrige pour éviter les pertes ou le gaspillage des sources d'énergie disponibles. Il coordonne les données collectées en temps réel par de multiples capteurs embarqués et les variables de processus calculées basées sur les profils de fusion statiques préétablis. Le « modèle de fusion » coordonne un contrôle en boucle fermée intégré par le modèle pour la puissance électrique et le modèle pour le paquet chimique. Il gère l'interaction des profils de fusion électrique et chimique pour atteindre l'optimisation de l'utilisation de l'énergie, ainsi que le contrôle de la métallurgie du laitier et de l'acier, impliquant notamment : gestion de la couverture d'arc par mousse de laitier, optimisation de la post-combustion, réduction de la consommation d'énergie électrique, optimisation de la consommation d'oxygène et de carbone.
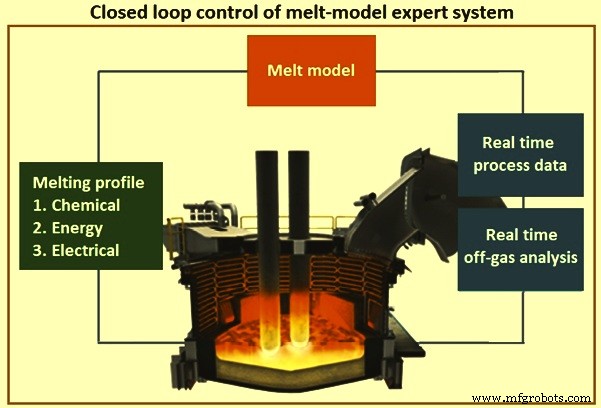
Le système expert FAE s'adapte aux conditions d'exploitation en évolution continue tout en maintenant la performance du FAE au sommet. Il intègre le système de contrôle d'électrodes, le système de contrôle de mousse de laitier et le système de fusion de ferraille basé sur l'état.
Les principaux bénéfices du système expert sont : (i) réduction du temps chauffe-à-chauffe jusqu'à 10 %, (ii) réduction de la consommation d'énergie jusqu'à 5 %, (iii) réduction des coûts des matériaux d'alliage jusqu'à 5 %, et (iv) réduction des coûts énergétiques en évitant les tarifs de pointe.
Modélisation du procédé de sidérurgie au FAE
Un modèle de processus est un « algorithme pour prédire le comportement d'un système ouvert ou fermé ». Il permet le contrôle prédictif et l'assistance à l'opérateur, l'optimisation hors ligne du processus, une meilleure compréhension des phénomènes physiques sous-jacents, et l'estimation en ligne de paramètres indéterminables par mesure directe. Le terme modèle de processus désigne les modèles déterministes basés sur des relations physiques et thermodynamiques, excluant les approches purement statistiques.
Actuellement, la majorité de la sidérurgie au FAE utilise des systèmes d'automatisation de niveau 1 et 2. Au sein de ces systèmes, il existe un besoin de modèles de processus. Pendant le cycle de production, plusieurs quantités importantes sont inconnues ou non mesurables pour des raisons fondamentales : (i) la température actuelle (moyenne) de la matière solide (ferraille, FRD, etc.) n'est pas observable, (ii) la température actuelle du bain et du laitier est difficile à mesurer, (iii) la masse actuelle du bain dans le four ne peut être mesurée.
Le modèle de processus (pour usage en ligne et hors ligne) est une partie importante du cycle d'optimisation de l'opération et du processus FAE (Fig 4). L'instrumentation du four (pesée de la ferraille, du FRD, etc.) fournit en continu des données de mesure pendant l'opération, qui sont injectées dans le modèle. Pour améliorer la capacité des modèles à prédire des paramètres importants comme la masse et la température du bain, de nouvelles mesures plus précises peuvent être implémentées. Des données plus précises offrent de meilleures opportunités pour tester et améliorer le modèle. De tels modèles plus détaillés ou précis permettent un meilleur contrôle pendant l'opération (modèle en ligne) ou le développement de modes d'opération optimisés.
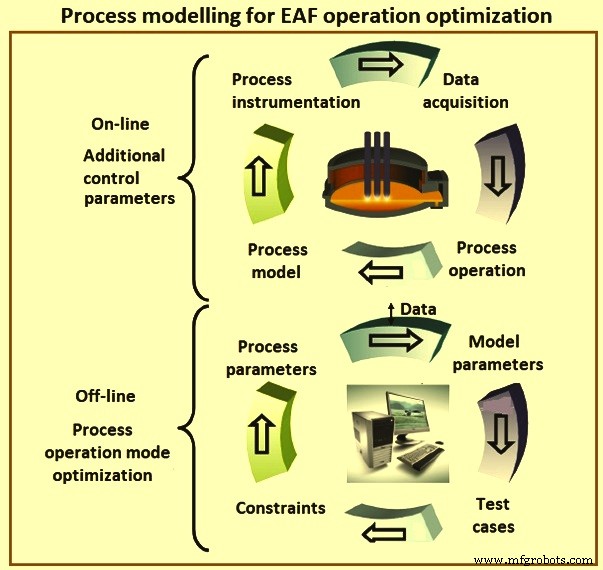
L'instrumentation du FAE permet une mesure quantitative temporelle des apports d'énergie et de masse. Ces données peuvent servir à la modélisation en ligne ou hors ligne du processus de fusion. Les modèles de processus FAE se sont avérés utiles pour améliorer la compréhension et le contrôle du processus ainsi que l'efficacité énergétique et des ressources, en fournissant des informations impossibles à mesurer directement pendant le processus en raison des conditions extrêmes à l'intérieur du four.
L'utilisation de modèles de processus en ligne améliore la connaissance de l'état actuel du processus et soutient une opération optimisée en fournissant des données d'entrée supplémentaires pour le contrôle de processus. De plus, ces modèles peuvent utiliser des données d'entrée extrapolées pour prédire les tendances futures des variables de processus. Les mêmes modèles peuvent être utilisés hors ligne avec des données d'opération réelles ou artificielles pour optimiser l'exploitation de l'usine ou analyser l'impact d'innovations de processus. Lors de l'installation et de l'optimisation d'un tel modèle, les exigences du modèle justifient et soutiennent l'implémentation de systèmes de mesure avancés, par exemple pour obtenir des données précises sur les apports d'énergie et de masse dans le four.
Pour des processus complexes comme le FAE, les modèles analytiques sont normalement plus difficiles à développer que les modèles statistiques et peuvent n'atteindre pas le même degré de précision. Ils permettent toutefois l'extrapolation et sont transposables car la description physique et thermodynamique est plus universelle.
Le développement des modèles FAE a débuté en 1974 sous des formes simples et ils sont devenus l'état de l'art dans les décennies suivantes. Les développements ont suivi plusieurs directions : (i) détermination des caractéristiques globales du processus et contrôle de processus, (ii) modélisation CFD (dynamique des fluides computationnelle) du système de gaz de four ou du transfert de chaleur à l'intérieur du four, (iii) modélisation de la fusion et de la chimie du laitier et de la mousse de laitier.
La modélisation et l'optimisation du processus FAE constituent une tâche complexe en raison du grand nombre de variables : matériaux de charge différents, parts de différents vecteurs énergétiques, composition et température cibles. Les différentes phases de processus, changements discontinus lors du chargement et nombreuses variations selon les types de fours, matières premières, qualités d'acier désirées et stratégies d'exploitation ont conduit au développement de diverses approches de modélisation. De nombreux modèles ont été développés avec différentes approches, tant pour le processus complet que pour des phénomènes locaux ou des phases uniques.
Compte tenu de la large gamme d'applications de la modélisation FAE et de la complexité du processus, de nombreuses approches ont été appliquées pour dériver des modèles. Il existe des modèles purement statistiques ou pilotés par les données, incluant les réseaux de neurones, utilisés par exemple pour évaluer la consommation de puissance ou le système électrique d'un FAE. Une autre classe de modèles pour l'évaluation de la consommation d'énergie FAE utilise une approche statistique basée sur des paramètres déterminés par des relations physiques, comme la puissance attendue de l'utilisation d'oxygène ou de gaz naturel.
Des modèles de processus ont été développés non seulement pour le processus complet mais aussi pour décrire des phénomènes spécifiques dans le FAE : transfert de chaleur à l'arc électrique, réaction du carbone injecté avec le laitier, influence et potentiel de récupération d'énergie dans le système de gaz de four. Dans certains cas, ils ont été incorporés dans des modèles de processus FAE plus complets.
Les modèles de processus sont normalement basés sur des zones concentrées sans discrétisation spatiale, sauf pour la charge de ferraille qui est discrétisée en zones multiples dans certains modèles. Des flux de chaleur et de masse sont échangés entre ces zones et l'environnement, et les réactions chimiques sont normalement considérées dans certaines zones. Les bilans d'énergie et de masse suivent alors la température et la composition de chaque zone. Bien que la plupart de ces modèles soient dynamiques, des approches pseudo-dynamiques basées sur des étapes de processus prédéfinies ont aussi été proposées.
Les modèles utilisent différentes approches mais partagent d'importantes propriétés communes : (i) les lois de conservation physiques de la masse, de l'énergie et des espèces sont dérivées et résolues, (ii) la méthode numérique générale consiste à établir et résoudre un ensemble d'équations différentielles ordinaires non-linéaires (généralement avec un schéma d'intégration explicite petit), (iii) les modèles nécessitent des valeurs initiales et des données (généralement temporelles) pour les entrées temporelles : apports électriques, chimiques et de masse (ferraille, FRD, etc.).
Processus de fabrication
- Pinces ampèremétriques Fluke 772/773 : Une approche moderne pour le dépannage des boucles d'automatisation
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
- Automatisation, mesure et contrôle haute performance des hauts-fourneaux
- Systèmes avancés d'automatisation et de contrôle pour installations de sintering
- Systèmes avancés d'automatisation et de contrôle pour fours à coke
- Four à arc électrique DC : technologie efficace de sidérurgie à électrode unique
- Procédés de soudage à l'arc électrique : types et applications
- Maîtriser le soudage à l'arc électrique : types, équipements, avantages et inconvénients