



Automatisation, contrôle et modélisation avancés en sidérurgie au convertisseur basique
Automatisation, contrôle et modélisation de la sidérurgie au convertisseur basique
Dans le procédé de sidérurgie au convertisseur basique (basic oxygen steelmaking), le four basique ou convertisseur produit l'acier liquide en réduisant la teneur en carbone de la fonte brute (issue du haut fourneau) d'environ 4,5 % à 0,03-1,0 %. Le convertisseur souffle de grandes quantités d'oxygène pur dans la fonte et l'affine en acier en peu de temps. Actuellement, le procédé emploie le soufflage combiné (soufflage par le haut et par le bas). Le soufflage par le bas utilise un gaz inerte. Divers matériaux sont utilisés par le convertisseur pendant l'affinage. Outre la fonte et la ferraille comme matières premières principales, les autres matériaux sont : chaux vive, dolomie calcinée ou magnésite calcinée pour formation de laitier approprié, et différents réfrigérants (minerai, fer éponge, etc.) pendant le processus. L'opération du convertisseur nécessite une température de gaz élevée et génère une grande quantité de poussières.
Le but est d'affiner le métal liquide (ferraille fondue + fonte) et d'ajuster la composition et la température de l'acier liquide. Pour cela, le système d'automatisation et contrôle utilisé comprend normalement un système d'automatisation de base et un système de contrôle de procédé.
Les installations d'ingénierie sont en réalité la conception et l'assemblage de divers sous-systèmes. L'équipement principal est un vessel convertisseur revêtu de réfractaire (four basique) où se déroule l'élaboration. Outre le vessel, le procédé comporte plusieurs sous-systèmes : (i) entraînement basculement convertisseur, (ii) système lance oxygène, (iii) système agitation fond gaz inerte, (iv) refroidissement, nettoyage, analyse, récupération gaz haut (gaz convertisseur), (v) système mesure sous-lance, (vi) système prévention débordement (slopping), (vii) système manutention matériaux, (viii) système chargement ferraille, (ix) système chargement fondants/réfrigérants, (x) système chargement ferro-alliages, (xi) système mesure température horizontale et prélèvement échantillons, (xii) système vidange automatique, (xiii) système arrêt laitier, (xiv) système dépoussiérage secondaire, (xv) système verrouillages et alarmes, (xvi) système IHM (interface homme-machine).
En plus, la sidérurgie à l'oxygène doit être opérée de façon intégrée avec processus amont et aval. Aussi liée aux systèmes externes : (i) laboratoire atelier acier (spectromètres émission optique, fluorescence X, autres équipements analyse), (ii) systèmes SCADA (contrôle supervisé et acquisition données).
Contrôle du soufflage : méthodes et modèles
La sidérurgie basique est un processus physico-chimique complexe à nombreux facteurs d'influence. Deux méthodes pour le contrôle du soufflage : (1) mesure indirecte par gaz d'échappement, (2) mesure directe par sous-lance. La seconde permet mesure directe température (°C) acier liquide simultanément pendant soufflage. Utilisée aussi pour : nivellement bain, nivellement laitier, mesure concentration oxygène, échantillonnage laitier.
Le modèle de procédé classique reste valable : l'opérateur doit connaître au maximum les entrées, paramètres, sorties, et avoir cette information librement pour faire les ajustements requis et produire un produit de qualité prime. Pour cela, diverses techniques de contrôle et estimation doivent fonctionner de façon organisée pour fournir l'information nécessaire à l'action de l'opérateur.
Sous-systèmes dans cette hiérarchie : (i) mesure masse fonte, (ii) analyse fonte, (iii) agitation fond gaz inerte, (iv) alimentation oxygène, (v) température et analyse charge, (vi) système chargement fondants/réfrigérants, (vii) système chargement ferro-alliages, (viii) ordinateurs contrôle procédé, (ix) ordinateurs gestion. Mesures nécessaires : (i) température, (ii) carbone bain, (iii) profondeur bain, (iv) analyse chimique complète. Normalement obtenu en arrêtant le processus, basculant le convertisseur, prenant températures et échantillons manuellement.
Le contrôle de procédé est important car les temps de production des chaufes sont affectés. Plusieurs stratégies disponibles, utilisées selon installations et besoins. Modèles contrôle procédés divisibles en deux catégories : (i) statiques, (ii) dynamiques.
Modèle statique
Forme la plus simple : ensemble de bilans chaleur, oxygène, fer, laitier, combinés avec équation d'état. Cette dernière décrit relation entre teneur fer dans laitier, teneurs réelles Mn et C dans acier, basicité laitier. Modèles statiques déterminent quantité oxygène à souffler et charge au four, donnés informations initiale/finale chauffe, mais ne donnent aucune info sur variables pendant soufflage. Comme tirer une flèche : plus de contrôle une fois partie.
Modèle dynamique
Nécessite information précise sur l'état réel du soufflage. Idéalement, info continue sur compositions acier, laitier, gaz et température disponible en ligne pour supervision. Toute déviation du processus anticipé détectée et, basée sur modèles, alimentation oxygène adaptée ou fondant additionnel ajouté. Dans convertisseur basique, possible seulement en situation idéale. En pratique, situation totalement différente. Fortes limitations pratiques pour mesures continues : vibrations, poussières, haute température, phases métal liquide/laitier. Modèles dynamiques font ajustements pendant soufflage basés sur certaines mesures en cours de soufflage.
Exigences processus dynamiquement contrôlé : (i) ne pas interrompre processus, (ii) obtenir mesures temps réel. Système sous-lance gérant conditions et utilisant capteurs jetables à la pointe utilisé pour cela. Capteurs caractérisés par fonctions mesure : (i) température bain, (ii) carbone bain, (iii) niveau bain. Toute combinaison utilisable.
Fonctions des systèmes d'automatisation et contrôle
Fonctions principales automatisation de base : contrôle lance oxygène, contrôle matériaux, contrôle agitation fond, contrôle détection sous-lance, contrôle point final. Système contrôle procédé : gestion production, modèles contrôle, contrôle procédé, gestion données. Contrôle procédé pilote automatisation base. D'abord, collecte info fonte et détections sous-lance. Puis juge statut fonte selon résultats calculs modèles. Enfin, envoie signaux automatisation base pour contrôler paramètres ajustés.
L'automatisation et contrôle considèrent non seulement fonctions process spécifiques au convertisseur, mais aussi paramètres pertinents matériaux de charge : préparation fonte, gestion parc ferraille, logistique ordonnancement. Solutions optimisation procédé (Niveau 2) basées sur équations algorithmiques avancées représentant précisément réactions thermodynamiques métallurgiques complexes. Adaptées à large gamme conditions : ratios ferraille/fonte variables, pratique laitier minimum, teneurs phosphore variables.
Objectifs clés
Objectifs clés : (i) répondre exigences sidérurgie, (ii) assistance opérationnelle. Automatisation et contrôle : moyen efficace pour (i) fournir info processus complète/consistante guidant opérateur, (ii) assurer opérations standardisées pour qualité homogène acier liquide, (iii) améliorer performance processus, (iv) améliorer précision contrôle point final, (v) raccourcir cycle chauffe, (vi) améliorer productivité par sidérurgie optimisée, (vii) réduire coûts par modèles procédé pour usage optimisé matériaux/énergie. Automatisation/contrôle repose principalement sur ordinateurs et inséparable de la mécanisation.
Architecture générale
Structure architecturale générale intègre : (i) système information entreprise, (ii) système information gestion atelier fusion, (iii) contrôle procédé, (iv) instruments et équipements terrain.
Des sous-systèmes et interfaces existants, il apparaît que l'interconnexion requise ne peut être réalisée avec circuits conventionnels (analogiques). Large usage d'équipements contrôle numérique offrant avantages : (i) ajouts/changements système aisés, (ii) stratégies contrôle avancées gérables, (iii) intelligence programmable, (iv) sauvegardes effectives, (v) interface opérateur écran CRT avec options affichage grand format, (vi) données stockées, (vii) accès facile info/données, (viii) communication entre hiérarchies supérieures/inférieures. Figure 1 : système automatisation base et contrôle procédé.
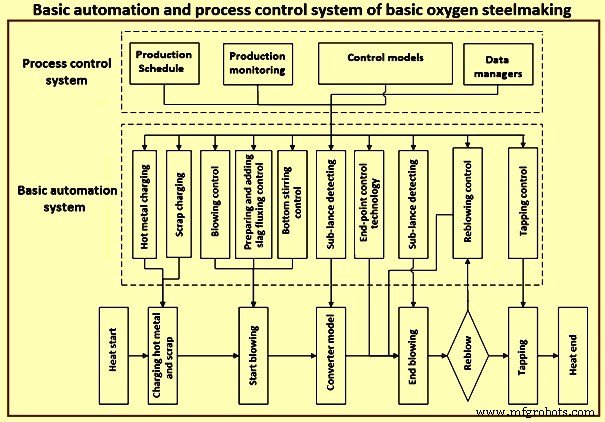
Figure 1 : Système d'automatisation de base et contrôle de procédé de la sidérurgie basique
Vitesse/capacité ordinateurs accrues, adoption PLCs dans systèmes électriques/contrôle, passage analogique→numérique → amélioration remarquable précision contrôle. Application contrôle numérique direct récent → accélération automatisation.
Avec avancées ordinateurs procédé et technologie mesure périphérique, contrôle soufflage convertisseur passé de statique à dynamique ou entièrement automatique. Avancées systèmes électriques/contrôle → contrôleurs déplacés panneaux instruments vers écrans CRT → opérateurs surveillent/contrôlent sur écrans. Modèles mathématiques et systèmes experts (IA) → automatisation/contrôle plus conviviaux.
Systèmes contrôle sous-systèmes fréquemment configurés DCS (système contrôle distribué) et PLC se connectant sans couture au DCS four basique pour surveillance/contrôle intégrés. Avantage unique : couvre stabilité processus, qualité produit, flexibilité opération, environnement travail amélioré, tout en garantissant efficacité/rentabilité.
Instrumentation contrôle distribué accommodant : (i) consoles opérateurs production, (ii) mimiques temps réel, (iii) affichages/contrôle instruments, (iv) graphiques tendances, (v) journaux. Ordinateurs distribués sur autoroute données avec E/S requis pour : (i) systèmes eau, (ii) systèmes pesage, (iii) agitation fond, (iv) systèmes oxygène, (v) communication ordinateur hôte. Ordinateur gestion/contrôle = grande capacité pour : (i) fournir info (rapports équipe/jour/mois), (ii) gestion production interactive, (iii) ordonnancement aval/amont, (iv) préparation charge (pré-chargement ferraille), (v) modèles statiques : bilan thermique, détermination fondants (chaux/dolomie) et réfrigérants (fer éponge/minerai), quantités et moment chargement, bilan oxygène (débit, durée, schéma soufflage), (vi) modèle dynamique opérationnel après info temps réel sous-lance. Système génère affichage actif permettant opérateur finir processus sur cible, calculer résultats finaux, suggérer modifications mineures, ajouter alliages finaux.
Modèles de contrôle : cœur du système
Les modèles de contrôle sont la partie centrale du système de contrôle automatique. Ils intègrent connaissance mécanisme fusion, statistiques mathématiques, principes experts, apprentissage adaptatif. Équations contrôle dérivées connaissance mécanisme fusion ; paramètres clés définis par statistiques et principes experts. Paramètres modifiables régulièrement par apprentissage adaptatif. Modèles : modèle contrôle statique, modèle matières principales, modèle formation laitier, modèle température, modèle consommation oxygène, modèle contrôle dynamique, modèle débordement, modèle alliage, modèle point final, etc. Aussi modèle apprentissage adaptatif. Équipements détection : sous-lance, spectromètre masse, spectromètre flamme, mesureur distance micro-ondes, dispositif surveillance vibrations lance oxygène, etc.
Présentement plusieurs modèles contrôle : modèle mécanisme, modèle statistique, modèle incrémental, etc. Modèle mécanisme : basé conservation chaleur/masse. Détermine relations variables par dérivation mathématique. Pas adapté application du fait complexité fusion. Modèle statistique : théorie boîte noire. Procédé physico-chimique ignoré. Seulement relation statistique entrée/sortie. Précision non maintenue si condition fusion change. Modèle incrémental : paramètres affinés par comparaison données productivité. Surmonte influence changements conditions. Défaut principal : faible précision calcul. Figure 2 : fonctions systèmes contrôle et modèles procédés.
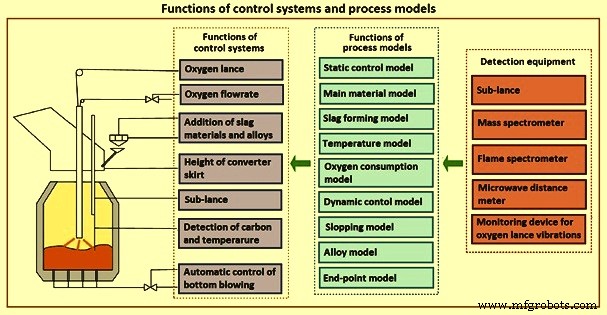
Figure 2 : Fonctions des systèmes de contrôle et modèles de procédé
Prédiction du carbone en point final
Initialement basée sur expérience/habileté opérateur. Méthode inefficace/difficile, surtout aciers moyen/fort carbone. Avec développement informatique/IT, étude contrôle par ordinateur. Modèle charge statique basé calcul ordinateur exploité d'abord par Jones & Laughlin Steel Corp, calculant quantité fonte chargée, ferraille, matériaux laitier, guidant contrôle carbone point final.
Avec développement rapide méthodes auto-détection, modèles mathématiques, algorithmes, prédiction dynamique/intelligente carbone point final disponible. Selon caractéristiques données collectées pour calcul carbone point final, prédiction divisée en trois stades : statique, dynamique, intelligente.
Prédiction statique
Pendant tout le processus, opérateurs assistés par système guidance informatique proposant paramètres/actions basés calculs bilans masse/énergie et thermodynamiques. Prédiction statique carbone point final repose principalement sur modèle mathématique établi sur bilans masse/chaleur, calculant carbone point final dans acier liquide basé paramètres charge initiale (fonte/ferraille chargées, composition/température fonte). Figure 3 : modèle statique prédiction point final.
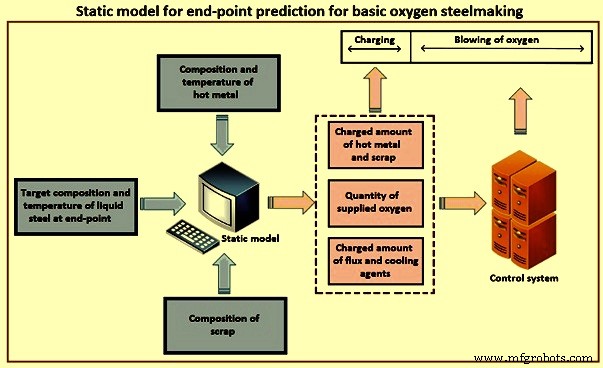
Figure 3 : Modèle statique pour prédiction point final en sidérurgie basique
Point clé : établissement raisonnable modèle mathématique et acquisition données quantités initiales. Comparé à aléatoire/incertitude prédiction par expérience, prédiction statique permet calcul quantitatif oxygène soufflé et carbone point final, améliorant précision. Modèles normalement utilisés : modèle théorique, modèle statistique.
Modèle théorique : calcule quantité oxygène soufflé et carbone point final basé calculs bilans masse/chaleur. Du fait interactions complexes facteurs influents, calcul bilans normalement complété par valeurs empiriques et imprécis → performance relativement pauvre pour prédiction carbone point final convertisseur basique.
Modèle statistique : ne concerne que relation variables entrée/sortie par analyse statistique données collectées, sans considérer mécanisme réaction chimique dans bain, décrit par équation X = F(W, S, T, t, Z), où F fonction linéaire/non-linéaire, W poids chargé fonte/ferraille, S valeurs cibles composition point final, T température initiale fonte, t temps soufflage oxygène, Z autres facteurs influents (hauteur lance, pression oxygène).
Comme type modèle statistique, réseau neuronal rétropropagation (back propagation) combiné algorithmes largement appliqué prédiction point final ces dernières années. Comparé modèle théorique, réseau neuronal spécialisé analyse déviation aléatoire et élimine influence facteurs aléatoires → référence plus fiable prédiction carbone point final. Figure 4 : réseau neuronal rétropropagation.
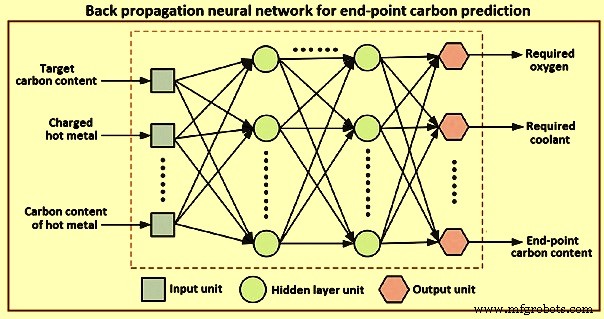
Figure 4 : Réseau neuronal rétropropagation pour prédiction carbone point final
Cependant, modèles théorique/statistique ci-dessus construits seulement sur conditions initiales et données statiques (petit dataset sans série temporelle ne représentant pas production réelle) → prédiction statique inadaptée production réelle car précision limitée. Défi particulier : établissement raisonnable modèles prédiction sur grand dataset production avec caractéristique série temporelle. Basé ce défi, prédiction dynamique développée rapidement sur base statique.
Prédiction dynamique
Diffère contrôle statique : prédiction dynamique carbone point final prédit carbone point final dans acier liquide et remplit ajustement paramètres opératoires en ligne avec calcul modèles dynamiques établis sur données séries temporelles (mouvements lance, teneurs CO/CO₂ gaz évacué, caractéristiques spectrales flamme) collectées par dispositifs surveillance. Présentement, systèmes principaux pour prédiction dynamique : système sous-lance, système analyse gaz évacué, système analyse spectrométrique flamme. Figure 5 : prédiction dynamique avec sous-lance.
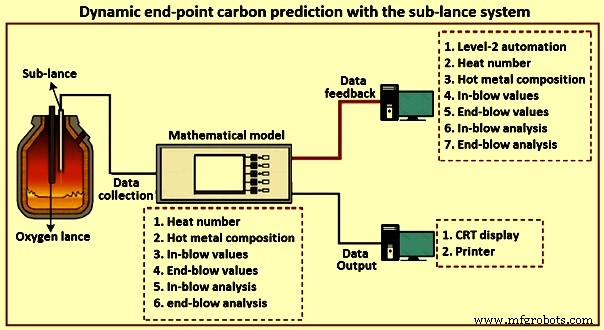
Figure 5 : Prédiction dynamique carbone point final avec système sous-lance
Prédiction dynamique avec sous-lance : mesure directe teneur carbone acier à stade tardif soufflage, construit modèle prédiction en ligne, prédit dynamiquement carbone avec différents temps soufflage. Application sous-lance réduit influence déviation initiale matériaux chargés, prédiction plus précise/précise vs statique. Certains ateliers japonais atteignent précision prédictive carbone > 90 % avec tolérance erreur ±0,02 %.
Surveillance info gaz évacué (évolution CO/CO₂ pendant soufflage) : carbone acier déduit dynamiquement par modèle mathématique basé info gaz, carbone point final prédit/contrôlé par rétroaction résultats. Méthode estimation indirecte → précision données collectées (contenu/débit gaz) et temps réponse modèle affectent grandement précision. Donc analyse gaz évacué normalement utilisée avec sous-lance pour contrôler carbone point final précision requise.
Caractéristiques spectrales flamme à gueule convertisseur liées teneur carbone acier → changent pendant processus. Basé caractéristiques spectrales info rayonnement flamme, système analyse spectrométrique flamme développé pour prédire carbone point final. Prédiction en ligne carbone acier complétée par analyse relation spectre flamme différents temps soufflage et statut bain convertisseur.
Capteurs optiques utilisés pour prédiction dynamique carbone chaufes bas carbone (carbone point final cible < 0,06 %) en sidérurgie basique dans atelier, amélioration considérable.
Bien que prédiction dynamique améliore significativement vs statique, collecte dataset réel, taille complète, riche représentant comportement global processus, auto-apprentissage, auto-adaptation modèle sont défis particuliers. Donc prédiction intelligente construite sur base dynamique.
Prédiction intelligente
Avec développement collecte données et modèles intelligents, prédiction intelligente carbone point final maintenant disponible. Établie sur base dataset taille complète, riche, caractéristiques diverses, forte capacité auto-apprentissage améliorant précision. Outre sous-lance, système automatique sidérurgie basique adopte principalement : (i) détection laitier en ligne pendant soufflage guidant opération laitier, (ii) système analyse gaz évacué estimant dynamiquement carbone et température acier pendant soufflage, (iii) modèles intelligents forte capacité auto-apprentissage/auto-adaptation. Figure 6 : établissement modèle intelligent.
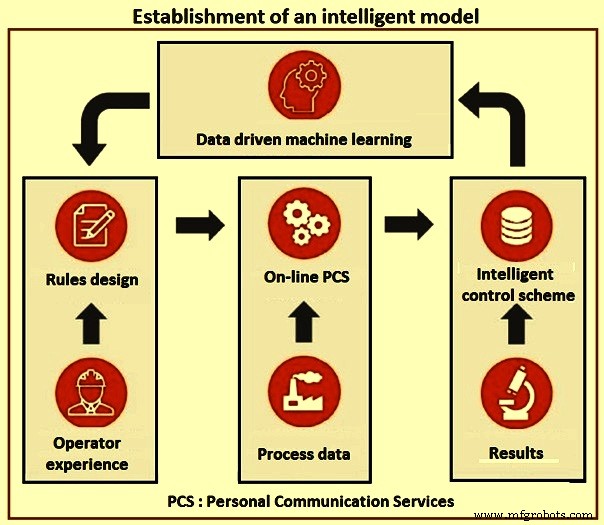
Figure 6 : Établissement d'un modèle intelligent
Avec application techniques ci-dessus, prédiction intelligente carbone point final implémentable automatiquement/efficacement par ordinateur vs manuel, précision grandement améliorée. Application pratique dans atelier a réduit ratio re-soufflage de 14 % à 1 %, temps robinage-robinage de 37 à 29 min, améliorant grandement efficacité.
Pas de doute : prédiction intelligente améliore grandement précision. Récemment, plus techniques auto-détection développées/appliquées contrôle carbone point final : système robotisé prélèvement/mesure température, système mesure composition sans fil, etc. Parallèlement, IIoT (Internet Industriel Objets) développé rapidement avec 5G et analytique big data, progressivement appliqué fabrication acier intelligente. Donc prédiction intelligente carbone point final gagne plus d'attention futur.
Vue implémentation industrielle, modèle prédiction intelligente haute précision installable sur système processus existant, prédisant continuellement carbone processus et guidant opérateurs basé événements réels/planifiés pendant processus.
Système expert
Système expert = groupe complet modèles processus imageant et optimisant sidérurgie. Surveille processus métallurgique/thermique, calcule cycliquement condition réelle bain acier/laitier. Fournit analyse et température bain/laitier à tout moment ; calculs modèles points de consigne toujours basés situation réelle.
Modèles processus système expert optimisent/contrôlent sidérurgie pendant tout traitement convertisseur. Système Niveau 2 assiste opérateur selon calculs modèles basés schémas production stockés par nuance. Informe en continu personnel sur statut global chauffe (poids, température, analyse) pendant traitement.
Groupe étendu modèles points de consigne détermine point de consigne système expert, responsable détermination fournitures nécessaires matières premières, volumes gaz, énergie pour différentes étapes. Quelques modèles décrits :
- Calcul première charge : scénarios données entrée variables (ferraille variable/fonte variable, ferraille variable/fonte fixe, ferraille fixe/fonte variable). Optimisation coût ferraille possible. Sortie : mélange charge optimal pour atteindre cibles suivant nuance planifiée planning production.
- Calcul seconde charge : immédiatement après réception données réelles fonte/ferraille chargées, poids partiels types ferraille. Modèle calcule ajouts vessel nécessaires et volume oxygène pour atteindre analyse cible et température cible acier fin soufflage.
- Calcul correction en cours soufflage : par modèle sous-lance. Selon disponibilité données (température, carbone) modèle cyclique en ligne reprend valeurs mesurées et applique mesures correctives du fait mesure sous-lance près point chaud. Calcule oxygène restant requis, agents chauffage/refroidissement, fondants additionnels.
- Calcul correction re-soufflage : démarré si propriétés bain (température, carbone, phosphore) pas dans limites cibles fin soufflage. Analyse réelle et température depuis mesure température ou échantillon réel. Calcule oxygène requis, agents chauffage/refroidissement, fondants additionnels pour re-soufflage.
- Modèle alliage : calcule coût optimisé alliages et matériaux désoxydation à ajouter poche vidange. Analyses agents alliage et pertes spécifiques prises en compte.
- Modèle prédiction : simule processus complet production par résultats supervision et modèles points consigne. Fournit prévision progression et condition finale chauffe. Prédit tous ajouts/actions requis et optimise processus. IHM typique : sections écran affichent cibles/données entrée, résultats modèles, analyses calculées acier/laitier, consommations spécifiques.
- Modèle pré-calcul : simule processus complet avant/après chargement ferraille/fonte. Détermine stratégie optimale soufflage/agitation, moment exact et partitionnement ajouts vessel. Basé liste pré-définie étapes (chargement, soufflage principal, agitation, vidange) et valeurs cibles pratique opératoire standard (SOP) définie par ingénieur procédé.
Modèle pré-calcul cinq parties : (i) calcul entrée fonte/ferraille, (ii) calcul/répartition agents chauffage/refroidissement, alliages, ferrailles, fondants pour atteindre poids cible, analyse, basicité, (iii) calcul points consigne soufflage pour atteindre carbone cible et température, (iv) calcul réactions en cours pour prédire poids/analyse acier, laitier, gaz évacué après chaque étape, (v) info/alertes opérateur si valeurs cibles phase processus non atteintes.
Modèle supervision : modèle en ligne calculant cycliquement réactions en cours dans bain et laitier pendant soufflage. Inclut réactions oxydation/réduction, capture O/N/H, distribution S/P entre acier/laitier, post-combustion CO₂/H₂. Ainsi effet différents schémas soufflage/agitation/ajouts matériaux et dissolution matériaux chargés pris en compte pour déroulement processus.
Contrôle dynamique système expert (partie modèle supervision) : prédiction dynamique fin soufflage carbone basée données gaz évacué réelles. Données gaz réelles (débit, analyse CO/CO₂/O₂/N₂) + données processus réelles → prédit carbone fin soufflage à partir profil typique données gaz près fin soufflage. Résultat : carbone prédit fin soufflage (typiquement < 0,3 %) et demande fin soufflage pour atteindre carbone cible. En combinaison modèle cyclique en ligne (supervision) → prédiction complète acier/laitier (température, analyse, poids) où carbone pris du contrôle dynamique, autres données calculées par supervision.
Dans système expert, calcul carbone mesure en cours soufflage basé données brutes (température liquidus Tliq) dispositif mesure sous-lance au lieu carbone calculé par dispositif. Carbone en cours = a0 + a1×Tliq + a2×Tliq². Paramètres réglage a0, a1, a2 maintenus base données Niveau 2, ajustés par paires température liquidus/carbone échantillons en cours.
Carbone calculé mesure en cours repris par modèle en ligne → corrige modèle prédiction carbone. Pour compléter fonctionnalité arrêt soufflage auto existante pour convertisseurs basiques basée mesure dynamique gaz évacué, fonctionnalité adoptée aussi pour systèmes sous-lance. Prolonge/raccourcit phase finale soufflage pour atteindre température et carbone visés fin soufflage.
Modèle processus cyclique (modèle saturation) considère concentrations saturation laitiers complexes par CaO (chaux) et MgO (magnésie). Dissolution chaux/dolomie suspendue quand concentration saturation correspondante atteinte, reprend quand composition laitier permet dissolution additionnelle fondants. Modèle suit quantité laitier liquide et analyse ainsi que fondants non dissous. Calcul ratio distribution phosphore équilibre basé modèle basicité optique. Pour basicité optique, seule composition phase laitier liquide employée, portion fondants non dissous considérée dans calcul coefficients transfert masse. Normalement, modèle saturation permet optimiser basicité (CaO/SiO₂) et MgO pour éviter trop de fondants non dissous fin soufflage.
Modèle processus système expert tient compte craquage thermique fondants chargées avant chargement fonte. Pour ces ajouts, portion CO₂ et vapeur eau retirée complètement. Évite surestimation effet refroidissement fondants pré-chargés (calcaire, dolomie brute) → améliore calcul température. De plus, laitier résiduel convertisseur chauffe précédente partiellement réduit par silicium après chargement fonte selon réactions : 2(FeO)+[Si]=2[Fe]+(SiO₂), 2(Fe₂O₃)+3[Si]=4[Fe]+3(SiO₂), 2(MnO)+[Si]=2[Mn]+(SiO₂) et dans une moindre mesure par carbone. Si quantités résiduelles considérables, réduction FeO, Fe₂O₃, MnO affecte profil température.
Alors que modèles ajustés spécifiquement aux exigences particulières sous-systèmes, principe système expert combinant prédiction, supervision, modèles points consigne pour qualité parfaite appliqué tout au long automatisation sidérurgie.
Processus de fabrication
- Sidérurgie à l'oxygène basique : Le procédé dominant de production d'acier dans le monde
- Maîtriser l'entrée/sortie Java : Afficher, lire et formater vos données
- Pinces ampèremétriques Fluke 772/773 : Une approche moderne pour le dépannage des boucles d'automatisation
- ISA publie la 3e édition mise à jour du livre Évaluation de la sécurité et fiabilité des systèmes de contrôle
- Conception et planification stratégiques pour la mise à niveau des systèmes de contrôle
- Construire un système domotique et de sécurité intelligent avec 1Sheeld
- Guide de configuration et d'utilisation facile pour le système de contrôle SYNTEC
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Huit étapes éprouvées pour diagnostiquer et corriger votre système de contrôle de process