



Systèmes avancés d'automatisation et de contrôle pour fours à coke
Système d'automatisation, contrôle et mesure de l'usine de cokerie
Le coke métallurgique est utilisé dans l'industrie sidérurgique (principalement hauts-fourneaux) pour la réduction du minerai de fer en fer et en fonderie. Plus de 90 % de la production totale de coke est dédiée aux opérations de haut-fourneau. Le coke de fonderie constitue la majeure partie du reste, utilisé pour la fusion de métal pour coulée. La production de coke de fonderie utilise un mélange différent de charbons cokéfiables, temps de cokéfaction plus longs, températures plus basses que pour le coke métallurgique.
Le coke représente jusqu'à 50 % des coûts de production de fonte. La production rentable de coke de haute qualité est donc primordiale pour la compétitivité de la production de fer. La majorité du coke mondial est produite dans des batteries de fours à coke à sous-produits, la plupart des usines étant intégrées à la production sidérurgique. Dans les conditions actuelles de forte concurrence et de bases charbonneuses fluctuantes, la réduction des coûts de production de coke est l'un des défis les plus importants pour l'industrie sidérurgique.
Le processus de base de production de coke (cokerie) est assez complexe. La distillation thermique se fait dans des groupes de fours appelés batteries. Une batterie comprend plusieurs fours adjacents avec parois communes en briques réfractaires de silice haute qualité et autres types. La paroi séparant fours adjacents, ainsi que chaque paroi d'extrémité, est composée d'une série de canaux de chauffe. À tout moment, la moitié des canaux d'une paroi donnée brûlent du gaz tandis que l'autre moitié évacue la chaleur fatale des canaux de combustion vers un échangeur « briques à damier » puis vers la cheminée. Toutes les 20 à 30 minutes, la batterie « renverse » : les canaux de chaleur fatale deviennent canaux de combustion et vice versa. Ce processus assure un chauffage plus uniforme de la masse de charbon.
L'opération de chaque four est cyclique, mais la batterie contient suffisamment de fours pour produire un flux essentiellement continu de gaz de cokerie brut. Les fours individuels sont chargés et vidés à intervalles approximativement égaux pendant le cycle de cokéfaction. La cokéfaction dure normalement 15 à 18 h pour produire du coke de haut-fourneau. Pendant cette période, la matière volatile du charbon distille en gaz de cokerie. Le temps de cokéfaction est déterminé par le mélange de charbon, l'humidité, le taux de sous-chauffe, et les propriétés désirées du coke. Quand la demande de coke est faible, les temps peuvent être portés à 24 h. Les températures de cokéfaction varient normalement de 900 à 1 100 °C, maintenues dans la partie haute pour le coke de haut-fourneau. L'air est empêché de fuir dans les fours par maintien d'une surpression positive dans le collecteur principal de gaz. Les fours sont maintenus sous surpression ~10 mm colonne d'eau par maintien pression hydraulique élevée. Gaz et hydrocarbures émis pendant la distillation sont évacués par le système de prise et envoyés à l'usine de sous-produits pour récupération.
La cokéfaction est complète quand la température centrale du four est ~950-1 000 °C. À ce stade, le four est isolé du collecteur hydraulique et après évacuation correcte des gaz résiduels, les portes sont ouvertes pour le poussage. À la fin, la masse de coke a un retrait volumique élevé entraînant détachement des parois pour poussage facile.
Caractéristiques importantes de la production de coke : (i) processus par lots, opération de chaque four basée sur planification intégrée, (ii) temps minimum long = forte inertie, (iii) flux directionnel, dépendant température et temps, (iv) grand nombre de variables interférant, (v) non-linéaire avec nombreux paramètres affectant le processus, (vi) se déroule en chambre close avec chauffage indirect par parois chauffantes = mesure températures très complexe.
La cokerie est une unité importante produisant coke pour réduction du minerai au haut-fourneau et gaz de cokerie utilisé comme combustible dans diverses unités de l'aciérie intégrée. Qualité et rendement des produits sont importants pour la stabilité de l'aciérie. La cokerie est très énergivore et présente plusieurs enjeux environnementaux. Elle doit être équipée d'automatisation, contrôle de processus et mesure pour une efficacité optimale. La conception modulaire du système fournit flexibilité pour exigences spécifiques. L'automatisation des séquences facilite les longs ajustements pour exigences de protection environnementale.
Le système d'automatisation, contrôle et mesure est un outil moderne convivial améliorant productivité et stabilité. Il améliore la performance en répondant aux besoins de l'usine. Stabilise la production, aide à atteindre les résultats attendus, valeur pratique immense. Bénéfices : consommation d'énergie réduite (réduction consommation gaz combustible), conditions et exploitation stabilisées, qualité de coke constante, émissions environnementales réduites, durée de vie batterie augmentée, reporting et analyse données exploitation/maintenance facilités.
Structuré en niveaux classiques : niveau 0 (terrain) à niveau 3 (gestion). Conception normalement divisée en six couches d'équipement de base. Figure 1 : hiérarchie automatisation cokerie.
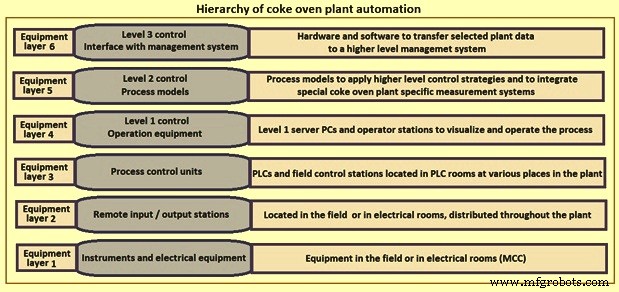
Équipements électriques, éléments de contrôle, instrumentation normalement connectés à des unités E/S déportées redondantes via interfaces standard 4-20 mA et 24 V DC. Sous-systèmes intelligents couplés via Profibus ou Modbus. Tous équipements d'automatisation connectés via réseau fibre optique traversant tous emplacements d'usine avec équipements pertinents. Toutes données collectées et distribuées par ce réseau, sources et cibles flexiblement connectables par connexions physiques (panneaux de brassage, commutateurs) et logiques (système gestion réseau). Tous systèmes communiquent entre eux.
Instrumentation et équipements de contrôle modernes connectés à API (automates programmables) ou SCD (systèmes de contrôle distribué) niveau 1 avec postes d'exploitation sont standard dans les cokeries actuelles. Certaines ont automatisation additionnelle pour contrôle avancé et optimisation. L'automatisation de l'usine de sous-produits (BPP) est normalement réalisée par un autre SCD spécialisé contrôle continu. Les deux systèmes sont normalement couplés par Modbus et conçus comme systèmes de contrôle intégrés pour contrôle équipements électriques et instrumentation.
Le système permet l'exploitation via postes opérateur dans salles de contrôle séparées. Outre postes pour toutes unités majeures, plusieurs salles de contrôle ont grands écrans vidéo (capacité écran partagé), systèmes de radiomessagerie, accès intranet. Configuration complète « réseau et système » pour cokerie et BPP : niveau E/S déportées cokerie, niveau API cokerie, niveau exploitation cokerie, niveau administration système avec serveurs/réseau. Interface vers systèmes niveau 3.
Dans la zone cokerie, un SCD intégré est utilisé au niveau contrôle de processus. De nombreuses applications sont fonctions de contrôle séquentiel, mieux exécutées par API. L'automatisation et contrôle de processus pour chauffe batterie et machines utilise un système niveau 2 effectuant divers calculs de modèles basés sur données traitées collectées du niveau 1. Le système niveau 2 fournit aux opérateurs un outil d'assistance avancé, précis, facile à utiliser, améliorant performance opérationnelle et environnementale.
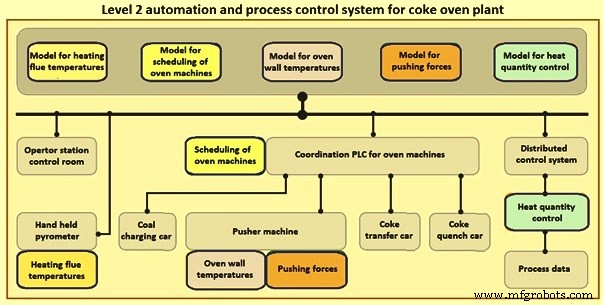
Technologies de contrôle de processus
Système de régulation de pression des fours
À tout moment, la pression dans chaque four diffère car ils sont à des stades différents du cycle. Fours fraîchement chargés = pression max ; fours près fin cycle = pression min. Deux effets : (i) fours à pression plus élevée vs collecteur = plus d'émissions fugitives, (ii) fours adjacents à pressions différentes = niveaux de contrainte différents sur parois = durée de vie réfractaire réduite considérablement. Pour surmonter ces problèmes, il faut réguler les pressions individuelles pour maintenir une légère dépression tout au long du cycle. Réalisé par installation d'un système de régulation de pression.
Dans les années 1990, première version d'un système de régulation pression mono-four développée par DMT (Deutsche Montan Technologie GmbH) en Allemagne. Amélioré continuellement depuis. Système accepté comme « meilleure technique disponible » (BAT).
Améliorations technologiques majeures : (i) pression four découplée de la pression collecteur, (ii) collecteur fonctionne en dépression, (iii) pression de chaque four contrôlée individuellement, (iv) gaz de chargement aspirés par dépression collecteur, (v) vanne conventionnelle remplacée par vanne « fix cup » (godet fixe).
Dans le système, le « fix cup » est installé entre le tubulure verticale et le collecteur brut. Bouchon de fermeture équipé dispositif régulation connecté tige de commande. En extension, le coude de la tubulure se termine en tube couronne avec fentes couronnes dans le fix cup. Deux buses pulvérisation dans le coude : refroidissement gaz brut chaud et mouillage collecteur pour prévenir encrassement goudron/dépôts. Vanne remplissage rapide permet inondation rapide du fix cup quand four déconnecté du collecteur.
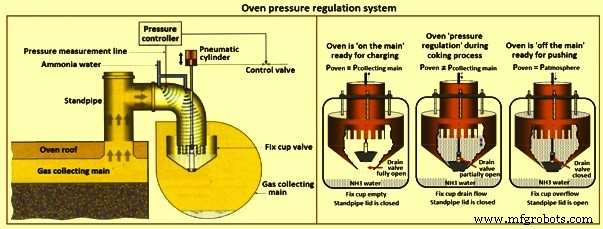
La régulation se fait par résistance de pression variable pour gaz brut généré, créée par fentes dans tube couronne. Fentes ouvertes plus/moins par niveau d'eau variable dans fix cup. Niveau influencé par dispositif régulation débordement, maintenant certain niveau selon consigne pression chambre. Niveau d'eau directement lié à position piston de passage du dispositif débordement. Entraînement = cylindre pneumatique connecté par tige. Cylindre contrôlé par positionneur double effet recevant info du système de contrôle traitant la mesure de pression.
Pression four mesurée dans le coude, transmise au système de contrôle. Pendant carbonisation, pression augmentée par paliers : ~+3 mm H2O (0,3 mbar) au début (gaz généré max, danger émissions max) → ~+16 mm H2O (1,6 mbar) à la fin (gaz généré ~0, danger très faible). Réglage final consignes normalement après mesures pression derrière portes au niveau sole lors mise en service. Objectif : pression la plus basse possible sans créer aspiration derrière portes au niveau sole.
Collecteur principal normalement côté pousseur. Trois sections, chacune avec deux purgeurs gaz pour évacuation directe en urgence. Vannes à joint d'eau = fermeture entre collecteur et atmosphère. Purgeurs pneumatiques, ouverture auto à pression max prédéfinie. Inflammation gaz bruts par système arc électrique déclenché juste avant ouverture purgeurs. Pression collecteur contrôlée par vanne de contrôle sur chaque prise. Dépression fournie par exhaureuse, étranglée en amont du clapet pour relâcher juste le gaz nécessaire au maintien de la pression définie.
IHM du système : multiples affichages opérateur pour surveillance/ajustement (mode auto) et exploitation manuelle si nécessaire (urgence). Toutes valeurs : pression four, niveau eau fix-cup, état éléments, dernier temps cokéfaction, messages état. Mode manuel : fonctions « connecter chargement », « retour régulation », « fermer couvercle tubulure » etc. initia manuellement dans séquence correcte. Certains verrouillages actifs pour éviter erreurs nuisibles. Manuel sans API/verrouillages seulement depuis panneau pneumatique devant tubulure respective. Affichage tendances par four sélectionnable : principales valeurs processus dans le temps.
Analyseur d'humidité du charbon
Plusieurs systèmes de mesure humidité disponibles. Méthode fiable pour mesure en ligne : « micro-ondes avec compensation poids surfacique ». Micro-ondes = très précises car hautement sélectives à l'eau. Pénètrent le matériau. Molécules d'eau naturellement polaires → affaiblissement et ralentissement significatifs. Constante diélectrique indique influence. Constante eau = 20x plus grande que autres matériaux → forte interaction micro-ondes/eau mesurée comme atténuation et déphasage.
Pour éviter réflexion/résonance affectant mesure, fréquences multiples utilisées et évaluées. Influences irrégulières géométrie (épaisseur couche malgré compensation poids surfacique) quasi éliminées. Mesure déphasage additionnelle nécessaire : moins influencée par perturbations → meilleure précision. Combinaison atténuation + déphasage = réduction perturbations, précision améliorée. Précision < 0,2 % atteignable, suffisante pour utiliser valeur humidité pour contrôle chauffage.
Si densité en vrac varie (différents mélanges, distributions granulométriques), unité radiométrique additionnelle nécessaire. Épaisseur couche et densité vrac impactent résultats. Largement éliminé par normalisation atténuation/déphasage à la masse surfacique, déterminée par transmission gamma. Dans cette transmission, affaiblissement intensité gamma (dépendant poids surfacique) mesuré. Résultat : signal humidité indépendant densité, précision maximale pour contrôle optimal. Si épaisseur couche mesurée près source gamma (ex. capteur ultrasons), densité vrac déterminée (poids surfacique × épaisseur = densité vrac). Figure 4 : installation mesure humidité charbon.
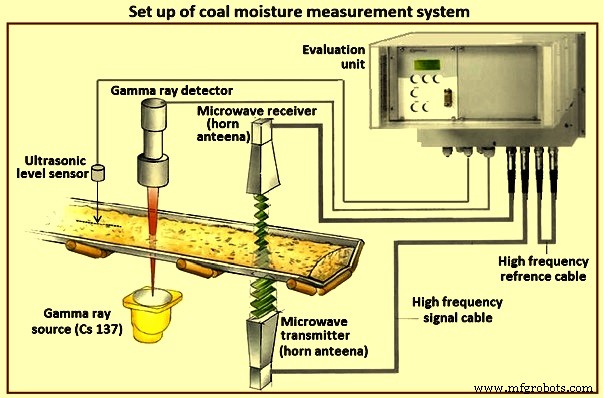
Micro-ondes transmises par paire d'antennes cornet : une au-dessus, une sous le tapis. Géométrie = grand pourcentage volume mesuré = représentation très précise humidité dans toute la couche, pas seulement surface.
Source gamma (Cs 137) sous tapis, aussi près que possible antenne cornet micro-ondes pour référencer même portion charbon même place/même temps (atténuation/déphasage corrélés poids surfacique temps réel). Détecteur gamma (scintillation) centré verticalement au-dessus. Deux antennes, source/détecteur gamma connectés par câbles HF spéciaux à unité évaluation corrélant/calculant humidité et densité vrac temps réel. Courbes référence de calibrations multiples (humidité en ligne vs labo) stockées pour multiples consistances/mélanges. Lignes référence intégrées assurent compensation fiable influences environnementales. Teneur eau et densité vrac déterminées très précisément.
Mesure optimale si surface charbon plane. Nécessaire : équipement aplatissement en amont. Aplatissement en deux étapes : (1) plaque acier lourde comme racleur, excursion max limitée par chaînes pour éviter contact bande caoutchouc. Poids ajoutables pour force raclage et chemin pavage. (2) traîneau, aussi limité par chaînes, nivelle bosses restantes. Si niveau charbon haut ou tas approchent, racleur/traîneau peuvent faire déborder charbon. Contenements en caoutchouc bande placés côtés. Surface plane nécessaire pour signaux fiables.
Système automatique de mesure température parois chambres
Système de mesure température parois par câbles fibre optique refroidis air et pyromètres fixés sur poutre bélier arrière « froide » du pousseur. Températures mesurées quand bélier traverse le four. Converties/évaluées pour supervision température et distribution chaleur dans directions longitudinale, transversale, verticale. Réalisé par vérification températures parois transverses, longitudinales batterie, distribution chaleur verticale, évolution température dans le temps, vérifications chauffage parois. Figure 5 : principe.
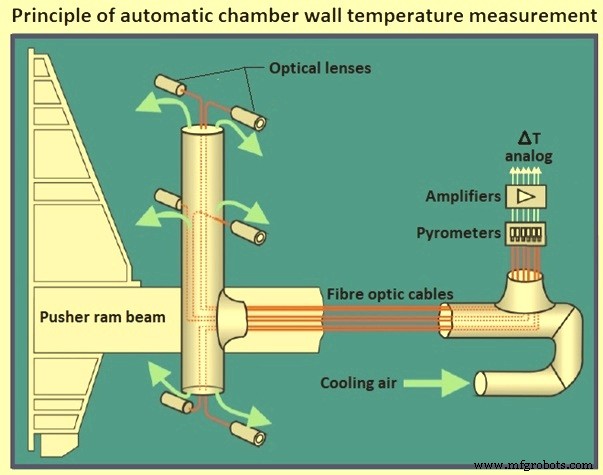
Intensité lumineuse rayonnée par paroi détectée par câble fibre optique à chaque point de mesure. Point = boîtier isolé thermiquement contre rayonnement et conduction par tête bélier. Loge : support câble, système acheminement air pour refroidissement optimal, câble, raccord air comprimé. Câble fixé par rapport au bélier. Air comprimé passe le long du câble : protection surchauffe/saleté, nettoyage passage entre guide lumière et chambre en soufflant dans le four.
Plusieurs centaines points (données brutes) mesurés par pyromètre pendant un poussage, transmis à API dans local électrique pousseur, corrélés avec info distance du système entraînement bélier. Valeurs brutes compressées pour construire une valeur moyenne par canal de chauffe par pyromètre. Ces valeurs (total 6 × nb canaux) + numéro four, heure poussage, nivellement stockées temporairement dans support stockage API station désignée sur pousseur. Valeurs transmises par fibre optique du pousseur vers API cokerie machines four qui reçoit et stocke en base de données.
Opérateur peut sélectionner/évaluer données température archive via menu complet intégré IHM API cokerie machines sur tous PCs client serveur. Alarmes auto si seuils dépassés. Opérateur vérifie à intervalles réguliers ou alerte distribution température dans bloc batterie pour détecter maladresses système sous-chauffe pouvant mener à sous-cokéfaction zones spécifiques = mauvaise qualité coke, pollution poussage.
Au-delà alerte problèmes parois transverses, distribution verticale température surtout importante chambres hautes. Obtenue par flamme longue sur hauteur complète canal. Flamme influencée par distribution gaz/air au canal qui doit être bien réglée. Changements distribution air (ex. tirage cheminée) sans contre-mesures = influence perturbatrice longueur flamme (distribution verticale chaleur) → cokéfaction inégale, carbone toit, pire : « fours collants » (sticker ovens). Système détecte rapidement problèmes chauffage vertical en prenant températures à trois niveaux pendant chaque poussage. Détection = amélioration système chauffage = meilleure protection environnement, qualité coke supérieure, efficacité production accrue (économies gaz/énergie), moins contrainte maçonnerie (durée vie batterie plus longue).
L'évaluation chauffage parois/ fours individuels : températures parois du système condensées pour fournir température moyenne batterie, utilisable comme entrée contrôle chauffage batterie.
Système automatique de surveillance de la force de poussage
En même temps que mesure températures parois, pendant que bélier pousse coke hors four, couple nécessaire mesuré sur moteur entraînement bélier. Valeurs mesurées pendant poussage coke chaud. Couple fourni par convertisseur fréquence contrôlant vitesse/couple, converti en force poussage dans API machines fours. Système = « surveillance automatique force poussage » : info exceptionnelle sur situation maintenance mécanique entraînement bélier et condition cokéfaction gâteau coke. Si force augmente sur période = problème mécanique ou chauffage attendu = attention et évaluation pour dépannage.
Graphiques surveillance force poussage accessibles sur IHM API machines fours pour contrôle processus et dépannage. Directeurs sélectionnent données archive long terme pour surveillance, optimisation, enquêtes historiques. Courbes force poussage : même profil = pic initial pour décoller coke paroi et mettre gâteau en mouvement. Après pic initial, force bien plus faible, juste assez pour maintenir mouvement. Quand sabot bélier entre four, nouveau pic plus petit : sabot glisse sur sole, friction additionnelle sur briques = augmentation force nécessaire. Situation normale chaque poussage.
Si graphique sort profil régulier avec pics multiples le long parcours : premier pic se répète multiples fois. Raisons : poussage arrêté plusieurs fois et repris pendant parcours. Problèmes mécaniques guide coke = arrêts. Chaque redémarrage = système entraînement doit regagner force pour remettre gâteau en mouvement. 4 pics = bélier arrêté/redémarré 4 fois après pic initial « décollage ». Exemple montre utilité mesure force pour détecter/documenter problèmes opérationnels pendant poussage.
Système automatique de planification et contrôle des machines fours
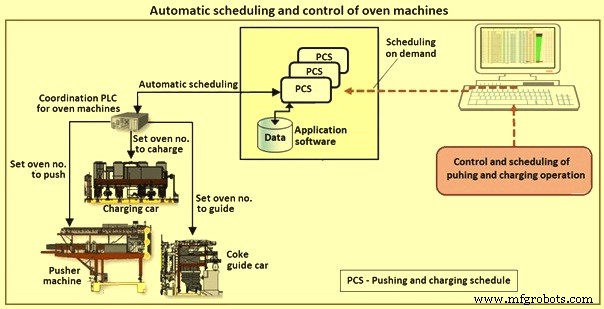
Contrôle processus et surveillance exploitation incluent préparation planning poussage et affichage performance machines fours. Programme très avancé de planning poussage/chargement « système automatique planification contrôle machines fours » comme partie automatisation cokerie. Temps poussage/chargement chaque four calculés/optimisés, transférés aux machines, signalés opérateurs. Données réelles poussage/chargement réinjectées dans système planning pour mise à jour calcul.
Le système gère planification production normale et tous types opérations spéciales (compensation panne/baisse production). Recalcul déclenché/refait à tout moment si changement données production ou problème exploitation. Plusieurs stratégies pour gérer perte production : accepter ou compenser en augmentant production via raccourcissement temps cokéfaction prudent/sécurisé pour meilleure performance chauffage et production. Changements planning influencent automatiquement chaleur nominale calculée dans modèle contrôle chauffage.
Planning poussage/chargement calculable plusieurs jours à l'avance en mode simulation pour planification production avancée. Système interverrouillé avec régulation pression fours pour gérer déconnexion collecteur poussage et reconnexion chargement. Figure 6 : fonctions principales, philosophie système, affichages. Écran droit : normalement trois affichages. (1) « État fours » : pour chaque four, prochains temps poussage/chargement, derniers temps, temps dans cycle graphiques barres multicolores, poids chargement. (2) Planning calculé : cycles poussage/chargement ordre chronologique prochains jours. (3) Historique poussage/chargement comme rapport.
Système automatique de contrôle chauffage batterie
Modèle de calcul théorique déterminant énergie nécessaire chauffage batterie. Modèle mis à jour dynamiquement par performance production réelle (adaptation retards, « accélération », production perdue) et performance chauffage réelle (adaptation basée températures réelles canaux chauffage, coke, parois hors plage cible). Exigences énergie déterminées = consigne système chauffage. Énergie contrôlée en changeant temps chauffage (variation temps pause entre renversements).
Figure 7 : système contrôle chauffage + graphe tendances résultats. Quand temps cokéfaction change (flèche verte), contrôle quantité énergie réagit nouvelle consigne apport énergie (flèche jaune), principalement en changeant temps pause (flèche bleue). Exemple : temps pause augmenté ~200 s → ~275 s par modèle pour correspondre demande énergie déclinante (courbe rouge) due augmentation générale temps cokéfaction (courbe verte) 28,9 h → 30,1 h. Hausse « température moyenne batterie » mesurée par système mesure température parois (flèche pointillée rose) = réduction chaleur supplémentaire, consigne énergie baissée davantage. Réduction totale énergie (courbe jaune) → réduction température moyenne batterie (flèche rose). Avec délai temporel dû temps réaction pour amener énergie canaux chauffage au coke.
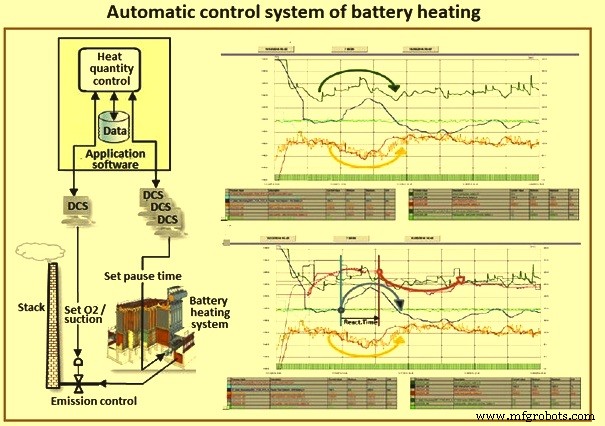
Pour rendre comparables températures mesurées à différents endroits dans maçonnerie, températures canaux chauffage extrapolées par taux transfert chaleur vers températures parois four. Modèle maintient quantité énergie sous contrôle, assure consommation moindre et réponse rapide/auto aux problèmes exploitation maintenant températures batterie en équilibre, réduisant problèmes chauffage et émissions poussage.
Processus de fabrication
- Biosignal PI : Plateforme open-source abordable et fiable de surveillance ECG et respiration
- Maîtriser le contrôle des capteurs et actionneurs sur Raspberry Pi : Accéléromètre, Servo et Streaming de données
- L'automatisation globale de Hotraco : Contrôle à distance fluide avec IXON Cloud
- Pinces ampèremétriques Fluke 772/773 : Une approche moderne pour le dépannage des boucles d'automatisation
- ISA publie la 3e édition mise à jour du livre Évaluation de la sécurité et fiabilité des systèmes de contrôle
- Maîtriser l'automatisation en injection : guide étape par étape pour booster la productivité
- Conception et planification stratégiques pour la mise à niveau des systèmes de contrôle
- Guide de configuration et d'utilisation facile pour le système de contrôle SYNTEC
- Automatisme d'usine expert : conception, implémentation et solutions clé en main