



Systèmes avancés d'automatisation et de contrôle pour installations de sintering
Système d'automatisation et de contrôle de l'usine de sintering
Le processus de sintering (Fig 1) est un processus métallurgique réalisé sur une machine de sintering. C'est un processus d'agglomération thermique. Énergivore, il implique de nombreux paramètres à prendre en compte. Le processus est complexe et fait intervenir divers phénomènes physiques et chimiques : transferts de chaleur, masse, quantité de mouvement couplés à des réactions chimiques. Ces phénomènes se produisent simultanément, augmentant considérablement la complexité. La complexité du processus se répercute sur celle de son système de contrôle.
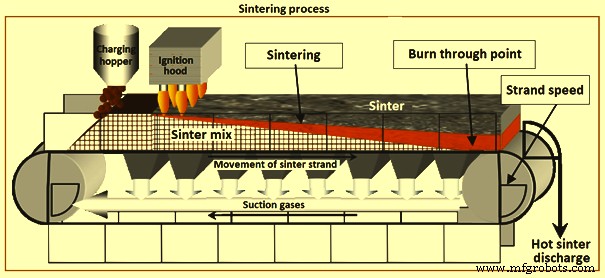
Le sintering est une étape de pré-traitement pendant la sidérurgie, utilisée pour agglomérer un mélange de fines de minerai, fines de retour, fondants et coke de soufflerie, de granulométrie < 10 mm, de sorte que le sinter résultant, de taille criblée 5-30 mm, résiste aux conditions de pression et température du haut-fourneau. L'agglomération est réalisée par combustion. L'air est aspiré au travers du lit de mélange sur le strand. Les particules de combustible en surface sont d'abord enflammées dans un fourneau ; au fur et à mesure que le strand avance, le front de combustion progresse graduellement vers le bas jusqu'à la fin.
Le sintering est une étape essentielle de la préparation de la charge du haut-fourneau où l'aggloméré (sinter) doit avoir des propriétés appropriées pour une production optimisée de fonte. Il est aussi très important de contrôler les émissions gazeuses de l'usine de sintering, produites en grands volumes et contenant de nombreux polluants de toxicité variable.
Le processus implique plus de 500 paramètres, chacun exerçant une influence plus ou moins grande, devant être contrôlés dans les limites possibles pour optimiser productivité, stabilité, et standardiser composition et qualité du sinter. Pour respecter les exigences environnementales, un système de contrôle de pollution surveille les particules et gaz émis. De plus, le processus présente les caractéristiques de continuité, non-linéarité, variance temporelle, incertitude, complexité et hystérésis importante. Chaque année, des améliorations sont apportées grâce à l'expérience accumulée des opérateurs et à l'évolution du savoir-faire.
Longtemps, le sintering a été largement contrôlé par l'expérience des opérateurs, causant des fluctuations. Fluctuations indésirables inévitables dues à : hystérésis, fluctuations d'acquisition et détection des écarts, différences de connaissances et capacité de décision des opérateurs, répartition des responsabilités, facteurs physiologiques, psychologiques, environnementaux. L'impact de ces facteurs augmente avec la capacité de la machine. Cela a créé la nécessité de développer l'automatisation et le contrôle du sintering.
Objectifs et bénéfices de l'automatisation
L'automatisation et le contrôle sont nécessaires pour : contrôle efficace des sous-systèmes, information de processus en temps opportun, minimisation du coût total, tout en respectant les exigences de production et qualité. Aussi pour construire une base de données nécessaire à l'analyse et y incorporer des outils analytiques.
Un système d'automatisation de base fiable et éprouvé est la colonne vertébrale de l'exploitation moderne d'une usine de sintering. Objectifs principaux : (i) minimiser la consommation de combustible (facteur clé des coûts), (ii) éviter les actions de contrôle lourdes (actions mineures stabilisent considérablement la performance), (iii) éviter les situations critiques (réaction précoce à mélange inhomogène, allumage de surface médiocre, combustion incomplète = processus plus fluide, qualité plus uniforme), (iv) décisions opérationnelles coordonnées sur toutes les équipes = conditions constantes, durée de vie accrue des équipements, coûts réduits, (v) réduction des émissions (mode boucle fermée = optimisation des paramètres dans les limites d'émission, notamment SO2).
Le système est un outil moderne convivial améliorant productivité et stabilité. Il améliore la performance en répondant aux besoins de l'usine. Il stabilise la production, aide à atteindre les résultats attendus et a une immense valeur pratique. Bénéfices : (i) haute productivité – performance maximale en minimisant énergie électrique et combustible, (ii) qualité du produit – propriétés chimiques, physiques, mécaniques du sinter maintenues aux niveaux désirés, (iii) consommation de combustible réduite – mélange précis des matériaux chargés et contrôle idéal de la quantité de fines de retour selon conditions thermiques du sinter sur le strand, (iv) exploitation stable et indépendante des équipes – production efficace, (v) intégration facile d'une gamme complète de modèles métallurgiques, (vi) réponse rapide aux demandes du haut-fourneau, (vii) amortissement rapide – période standard < 1 an.
Dans le sintering, paramètres chimiques et physiques (basicité, tailles) doivent satisfaire des valeurs cibles dans des écarts-types définis pour respecter les exigences qualité du haut-fourneau. La qualité commence par la sélection et le mélange des matières premières dans la cour de mélange et l'usine de dosage, intégrées dans un modèle de contrôle commun. Les propriétés chimiques sont homogénéisées par adaptation automatique du mélange. Un contrôle amélioré du « point de burn-through » (BTP) tenant compte des propriétés physiques et chimiques du mélange doit être incorporé. Le système doit contrer les changements dus aux fluctuations, réalisé par un contrôle en boucle fermée.
L'optimisation du processus nécessite un système de contrôle innovant élevant l'automatisation à un niveau nouveau. Basé sur un système de base bien testé assurant haute disponibilité et combinant efficacement acquisition, traitement, visualisation des données. Large spectre de sources brutes (signaux frontaux, quantités chargées, données labo, événements, résultats modèles, données coûts) stocké sur toute la vie de l'usine. Outils spécialisés pour lier information de processus à données d'analyse et recettes de mélange.
Le système d'automatisation a été développé pour : améliorer la productivité du travail, améliorer le rendement, obtenir une qualité optimale (physique, mécanique, chimique, métallurgique), réduire la consommation d'énergie. Système vital assistant les opérateurs dans la surveillance de chaque étape de la production de sinter.
Comme les caractéristiques des matières premières (composition, granulométrie) ont un élément intrinsèque de fluctuation, méthodes statistiques nécessaires pour l'évaluation des données. Cela requiert le développement de plusieurs modèles. Le développement est compliqué par la complexité du processus. Mais des modèles utilisables en ligne sont nécessaires. L'exploitation doit aussi avoir de la flexibilité pour minimisation des coûts par économies d'énergie, tout en accommodant les fluctuations de matières premières et répondant aux exigences d'amélioration continue de la sidérurgie au haut-fourneau.
Le système assure une exploitation optimale et stable tout au long du sintering. Il assiste l'augmentation de productivité et la baisse des coûts. Pour garantir une exploitation optimale et stable, il faut comprendre les phénomènes dans le lit et piloter le processus vers l'optimum. Principales techniques de contrôle : contrôle de densité de charge pour sintering uniforme sur la largeur du strand, contrôle de vitesse des palettes pour productivité et qualité optimales.
L'efficacité de l'automatisation dépend fortement de l'instrumentation appropriée. Les bons instruments aux bons endroits, intégrés sans faille. Techniques établies comme la virtualisation de serveurs augmentent flexibilité et disponibilité, économisant matériel et maintenance. Dernières technologies Ethernet industrielles et architecture matérielle éprouvée permettent performance maximale avec haute sécurité IT.
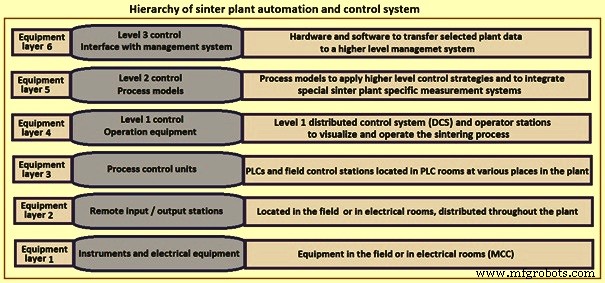
Dans le but ultime de stabiliser le processus, augmenter la productivité, baisser les coûts, l'automatisation est nécessaire pour assurer exploitation optimale et stable. Plusieurs efforts ont été faits pour comprendre les phénomènes dans le lit et piloter vers l'optimum. Principales techniques : contrôle de densité de charge (uniformité sur largeur du strand) et contrôle de vitesse des palettes (productivité et qualité optimales). La conception d'automatisation est normalement divisée en six couches d'équipement de base. Figure 2 : hiérarchie du système d'automatisation et contrôle.
Historique du développement
Les technologies d'automatisation et contrôle pour le sintering ont été développées avec la technologie du sintering pour répondre aux exigences de qualité pour les besoins de performance croissants du haut-fourneau. Ordinateurs introduits au début des années 1960 aux USA et Europe (France, Belgique) pour détection, alarme, enregistrement, impression. Plus tard, contrôle en boucle ouverte puis fermée étape par étape. Années 1970 : le Japon devient centre de développement. Organisations japonaises (Kawasaki Steel, Sumitomo Metal, Kobe Steel, Nippon Steel, Nippon Kokan Keihin) ont mené des projets importants. Liste d'exemples de travaux :
- Système de contrôle d'énergie de sintering (SECOS) par Kawasaki Steel : détection et contrôle rapide du niveau d'énergie thermique dans plage admissible. Deux paramètres : (i) quantité de carbone brûlé sur palettes (calculée par bilan carbone via volume et composition gaz de four), (ii) ratio zone chaude de la section transversale du gâteau de sinter à la sortie mesuré par caméra. Ajustement du ratio de coke après évaluation. Améliorations qualité et productivité.
- Système de guidage d'exploitation (OGS) par Kawasaki Steel : pour perméabilité stable du lit = qualité optimale. Après saisie données production, système principal évalue perméabilité, qualité, productivité. Deux sous-systèmes : évaluation perméabilité, auto-ajustement valeur standard.
- Autres : « contrôle opération sous-portes » (Kobe, NKK, Kawasaki), « nouveau contrôle BTP sur vitesse strand » (NKK), « système artificiel dextre agile » (ADONIS) par Nippon Steel, « contrôle automatique Kawasaki sinter » (K-SAC) par Kawasaki, « système exploitation sans personnel » (NKK).
Depuis les années 1980, l'IA est étudiée pour le sintering, améliorant fiabilité et précision du contrôle.
Architecture du système de contrôle
Structuré en niveaux classiques : niveau 0 (terrain) à niveau 3 (gestion). Système hiérarchique à trois niveaux utilisant : système de contrôle distribué (DCS), système d'ordinateur de processus centralisé (PCS), systèmes informatiques centraux (CCS) de l'usine. DCS : mesure distribution vitesse vent et température gaz le long du strand, contrôle numérique direct (DDC). PCS : collecte et traite données du DCS, réalise contrôle par valeurs de consigne et guidage complet selon instructions du CCS. CCS : niveau supérieur, bases de données du système de sidérurgie, collecte et stocke info des ordinateurs subordonnés, utilisée pour planification achats et production, rapports production, analyse technique. Ainsi : ressources humaines économisées, coûts d'exploitation réduits, gestion améliorée. Systèmes intelligents rendent le sintering moins dépendant de l'expérience des opérateurs.
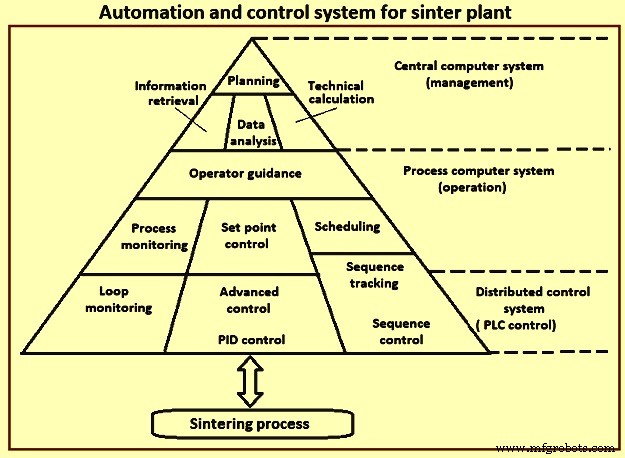
L'application de modèle mathématique pour le contrôle de processus global est limitée par la complexité. Le développement des modèles a progressé par zones, aboutissant à une approche modulaire pour l'automatisation et le contrôle.
Le système se caractérise par une structure modulaire. En plus des fonctions de base (acquisition, exécution consignes), les contrôles technologiques (boucles principales) sont implémentés dans l'automatisation de base : contrôle ratio mélange brut, contrôle alimentation mélange, contrôle humidité, contrôle niveau trémie de surcharge, contrôle alimentateur tambour, contrôle hotte d'allumage, contrôle refroidisseur gaz d'échappement, contrôle refroidisseur sinter. L'objectif : assurer processus fluide et fiable, permettre optimisation continue.
Interfaces flexibles, modularisation, architecture logicielle moderne permettent d'adapter et maintenir aisément le système face aux changements : matières premières, philosophie d'exploitation, connectivité tiers. Avec le système de base robuste, de nombreux modèles de processus interactifs soutiennent opérateurs et ingénieurs métallurgistes. Besoins spécifiques incorporés dans les modèles. Transparence de bout en bout en temps réel via visualisation à jour et modèles métallurgiques = meilleure collaboration, flux améliorés, erreurs réduites, soutien à la décision.
Exemples spécifiques de développement
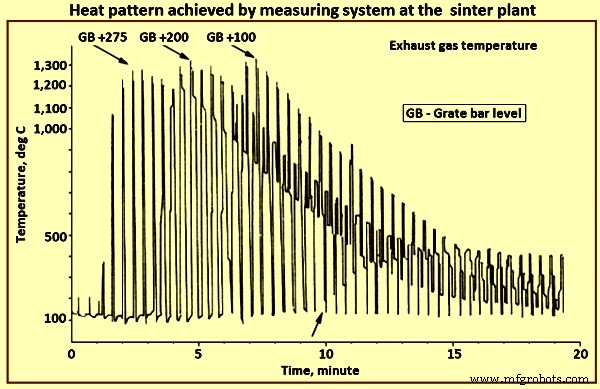
Capteurs de motifs thermiques (Kawasaki Steel)
Kawasaki a développé des capteurs surveillant les indices de motifs thermiques dans le lit. Permettent contrôle plus élaboré : évaluation conditions d'exploitation par transition perméabilité, qualité, rendement, données temporelles conventionnelles, mais aussi estimation directe des changements de conditions du lit et contrôle de la distribution du volume d'air et de la distribution de coke dans le lit.
Système expert ArcelorMittal / CRM (1992)
ArcelorMittal avec Centre de Recherches Métallurgiques (Belgique) a développé un système expert avec logiciel Nexpert Object et matériel VAX VMS contrôlant 200 paramètres toutes les 15 s. Bénéfices : réduction écart-type teneur FeO, amélioration RDI (indice de dégradation par réduction), amélioration contrôle BTP (point où température gaz de four atteint maximum = front de flamme atteint fond du lit), profil température dans boîtes à vent.
Système de contrôle strand ArcelorMittal (1994)
Basé sur analyse CO, CO2, O2 dans gaz d'échappement boîtes à vent, couplé au modèle de bilan thermique étagé développé par IRSID. L'expérience a montré variation de productivité, BTP, température max front flamme, fraction de fonte à température max, en fonction de variations de paramètres. Productivité théorique dépend principalement bilan fines retour et débit mélange brut. Évaluation différence productivité réelle/mesurée : effet bilan fines retour bien tracé.
BTP calculé dépend débit et composition chimique mélange brut (teneur carbone mélange minéral, humidité combustible) et CO2 gaz d'échappement. Écart BTP calculé vs mesuré (température sous grille) : variations autour écart moyen 1-2 m. Augmentation = alerte. Température max front flamme et fraction fonte dépendent apports/besoins chaleur liés composition chimique mélange.
British Steel Corporation (1994)
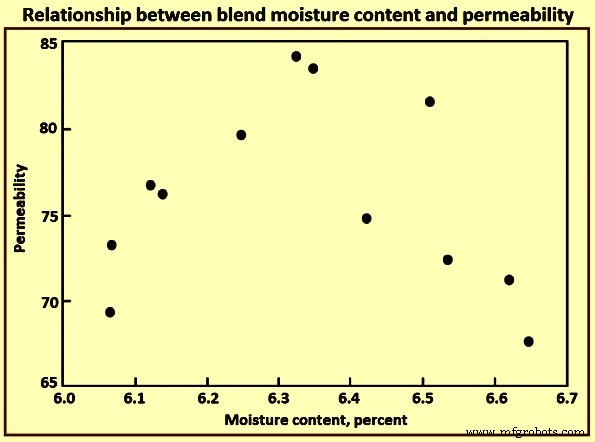
Installation VAX 4000/500 central pour journalisation 4500 signaux + deux MicroVAX 3100 modèle 80 comme auxiliaires pour terminaux/imprimantes. Amélioration détermination humidité optimale mélange après changement lit. Surveillance constante données = calcul perméabilité continu basé sur flux gaz/air four d'allumage. Figure 5 : relation humidité mélange / perméabilité. Optimum humidité facilement observable. Influence forte connue de l'humidité sur perméabilité visible.
Mesure FeO et contrôle BTP
Système bobine ceinture autour du convoyeur produit pour mesure FeO. Contrôle FeO amélioré = économie coke 1 kg/t sinter. Amélioration contrôle processus et efficacité strand par mesure/contrôle BTP (point température max). Modèle BTP sur ordinateur usine calcule/détecte BTP le long du strand par mesure température sous-strand dernières 8 boîtes à vent. Modèle calcule vitesse strand proposée pour aligner BTP réel sur consigne utilisateur, notifié à l'opérateur. Contrôle vitesse strand par ce modèle = augmentation utilisation strand ~1 %.
Wuhan Iron & Steel (WISCO) / Voest-Alpine (VAI)
Modèle calculant 700 valeurs à deux niveaux d'automatisation + modules d'optimisation. Objectifs : (i) +5 % production, (ii) -2 % consommation coke, (iii) disponibilité > 99,5 %.
Niveau 1 : toutes données principales (analyses matières premières, sinters) présentées efficacement (graphique). Analysées par opérateur en format graphique. Niveau 2 : contrôle boucle fermée (sans interaction humaine). Plusieurs consignes calculées simultanément et vérifiées applicables : débit mélange brut, ratios matériaux, ajout eau, vitesse strand pour contrôle BTP. Basculement niveau 1 → niveau 2 possible ; si niveau 2 impossible, reprise par niveau 1.
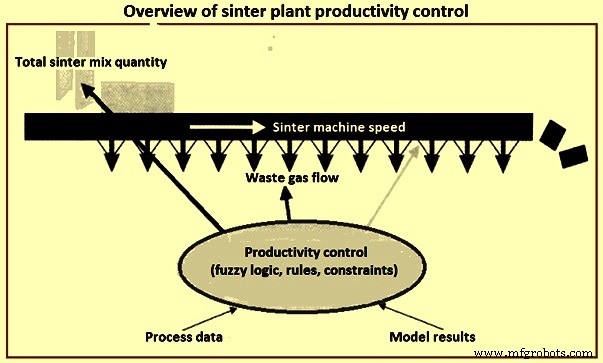
Si régulation vitesse strand pas idéale, variations vitesse = exploitation instable. Nécessaire : sintering complet avant fin strand, BTP au plus près fin strand pour production max. Figure 6 : aperçu contrôle productivité usine sintering.
POSCO Pohang : surveillance visuelle intégrée
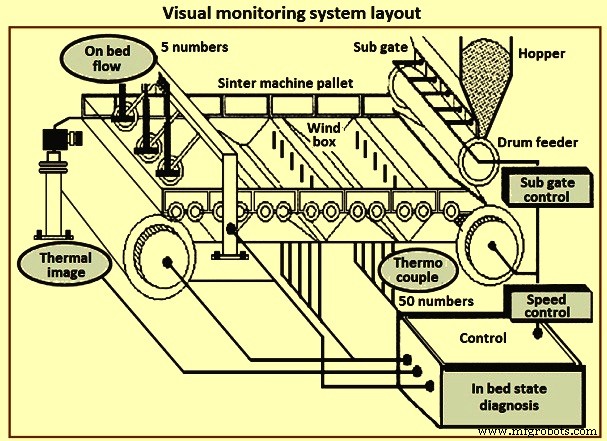
Système de surveillance et guide visuel intégré : 50 thermocouples, 5 débitmètres sur lit, imagerie thermique, contrôle ouverture sous-portes. Figure 7 : disposition. Thermocouples sous boîtes à vent 15-25, 5 débitmètres boîte à lit 6. L'opérateur maintient processus optimal et stable. Visualisation état strand = info vitesse palette, densité chargement, teneur carburant. Résultat : fluctuations température gaz sous palette diminuent considérablement. Après contrôle automatique ouverture sous-portes : moins de fines retour, rendement produit plus élevé.
POSCO Gwangyang : mesure en ligne humidité
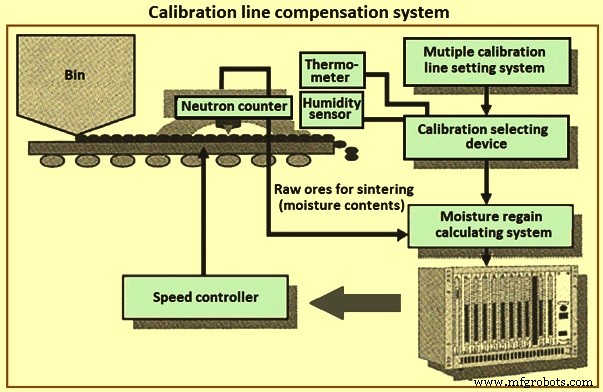
Système mesure en ligne humidité minerais et coke envoyés aux trémies mélangeur tambour. Basé sur source neutrons rapides. Neutrons rapides heurtent atomes d'hydrogène dans eau minérale → perdent énergie proportionnellement au nombre d'atomes H → teneur humidité déterminée par capteur détectant neutrons lents résultants (Fig 8). Système étalonné pour variations température/humidité ambiante annuelles.
Développement de modèles pour le processus de sintering
Pendant le sintering, plusieurs réactions chimiques et transformations de phase se produisent, non seulement par changements de front thermique, mais aussi par modifications de composition gazeuse locale et températures de fusion initiales du mélange. Quand température et composition locales des solides atteintes, transformations de phase principalement pilotées par apport chaleur et diffusion dans le lit de particules, mécanisme formation liquide jouant rôle majeur. Matériaux fondent partiellement quand température locale atteint fusion ; au déplacement, contact gaz froid favorise re-solidification → agglomération particules → gâteau poreux continu. Propriétés finales du gâteau dépendent fortement du cycle thermique, composition chimique initiale, propriétés thermophysiques développées. Les modèles mathématiques simulent les phénomènes dans la machine.
La méthode de modélisation est basée sur équations de transport multi-phase, multi-composants de quantité de mouvement, masse, énergie pour phases gaz, solide, liquide en tenant compte des phénomènes locaux de formation de sinter poreux (Fig 9). Le modèle considère les phases interagissant simultanément ; espèces chimiques de chaque phase calculées par équations de conservation des espèces. Descriptions précises des taux d'échange pour quantité de mouvement, énergie, réactions chimiques sont essentielles pour l'exactitude complète.
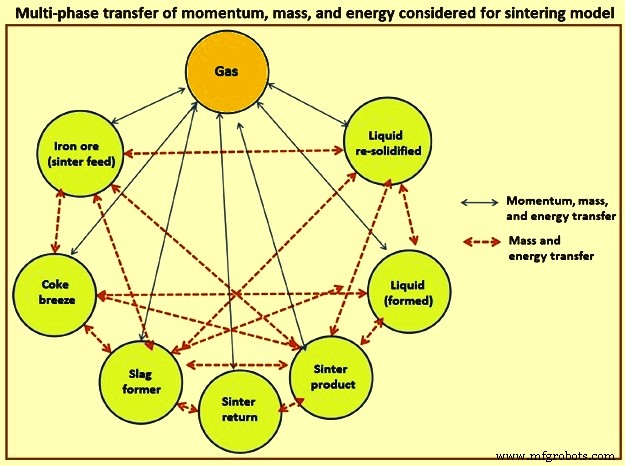
Espèces chimiques prises en compte individuellement par résolution équation transport de chaque espèce des phases gaz et solide. Phase solide = mélange minerai sinter, sinter fin (retour), coke de soufflerie (autre combustible solide), calamines (fines aciérie), fondants. Phase liquide = composants fondus/formés en phase liquide. Phase re-solidifiée = liquides re-solidifiés et phases formées pendant re-solidification, dépendant fortement composition locale liquide et échange chaleur. Gâteau final = mélange de ces matériaux ; qualité dépend compositions finales, fractions volumiques, distribution dans structure mosaïque.
Dans le modèle, on suppose que la phase liquide formée se déplace avec la phase solide restante (viscosité) et que le liquide se forme attaché à la surface des particules non fondues ; équations transfert quantité de mouvement et enthalpie solides tiennent compte de ce mélange liquide visqueux/solides. Propriétés thermophysiques température-composition dépendantes suivent règle de mélange pour tenir compte propriétés individuelles par fractions volumiques de phase.
2012 : modèle prédictif profil température boîtes à vent et position/température BTP (Hauck et al) intégré dans système de contrôle stabilisation. Stabilisation paramètres qualité, augmentation productivité, réduction dosage combustible.
2012 : simulation computationnelle prédisant phénomènes importants dans lit. Modèle concept multi-phase multi-composants par équations conservation couplées quantité de mouvement, réactions, transfert chaleur. Validation : comparaison prédictions vs données industrielles moyennes et mesures locales température dans strand. Bon accord avec valeurs moyennes mesurées sur processus industriel.
2013 : modèle mathématique sinter (Saiz et Posada) pour contrôle BTP (position, température). BTP stable = sintering stable = amélioration qualité et productivité. Appliqué à usine ArcelorMittal Asturies (vitesse strand et consommation coke variables contrôle, position/température BTP algorithme). Résultats : +4-5 % productivité, -5,2-5,5 % coke, -37-45 % fines retour.
Logique floue : coordination connaissance objective (modèles mathématiques) et subjective (info linguistique non quantifiable par maths traditionnelles, info opérateurs). Utilisée récemment. Nouvelle approche basée sur inférence floue pour contrôle portes chargement étudiée 2014. Deux stratégies : (1) plus invasive, usines faible productivité (ex. redémarrage après arrêt) pour maximiser productivité ; (2) plus conservative, maximise productivité mais machine sensible aux changements portes.
2016 : logiciel optimisation coûts sinter basé caractéristiques qualité. Index Tumbler et RDI estimés par système inférence flou type Sugeno. Données historiques 6 ans utilisées en statistiques multivariées → logiciel donnant mélange le moins cher satisfaisant exigences qualité. Économies réalisées, qualité améliorée.
Modélisation et simulation permettent d'évaluer l'effet de variables dans les processus, concrètement sintering, sans utiliser l'usine réelle. Effet taux combustion coke sur distribution température sintering minerai et croissance vides/fissures gâteau sinter étudiés par simulation. 2015 : récupération chaleur fatale refroidissement sinter simulée et optimisée.
Processus de fabrication
- Frittage des poudres de métaux réfractaires : procédés, classifications et résultats de performance
- Pinces ampèremétriques Fluke 772/773 : Une approche moderne pour le dépannage des boucles d'automatisation
- ISA publie la 3e édition mise à jour du livre Évaluation de la sécurité et fiabilité des systèmes de contrôle
- Conception et planification stratégiques pour la mise à niveau des systèmes de contrôle
- Construire un système domotique et de sécurité intelligent avec 1Sheeld
- Guide de configuration et d'utilisation facile pour le système de contrôle SYNTEC
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Automatisme d'usine expert : conception, implémentation et solutions clé en main
- Huit étapes éprouvées pour diagnostiquer et corriger votre système de contrôle de process