



Sidérurgie verte : révolutionner l'industrie pour une planète plus fraîche
La sidérurgie verte
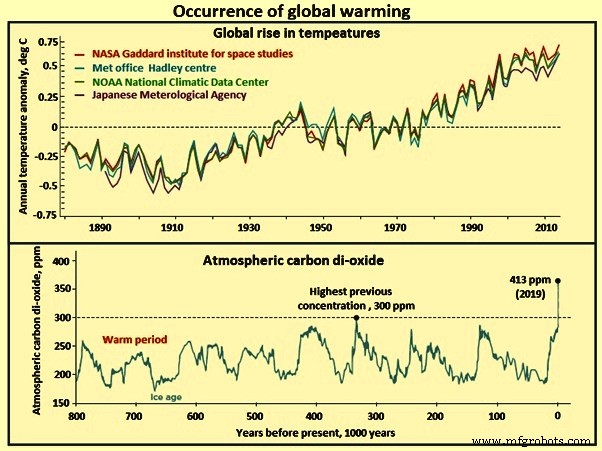
La température moyenne annuelle de la Terre augmente depuis la révolution industrielle, principalement due à la combustion des combustibles fossiles qui accroît les émissions de dioxyde de carbone (CO2) dans l'atmosphère. Avant la révolution industrielle, 280 ppm (0,028 %) de l'air atmosphérique étaient du CO2 ; ce taux est passé à environ 413 ppm (0,0413 %) début 2019. La figure 1 montre l'élévation globale de la température annuelle et de la concentration de CO2 au cours des 800 000 dernières années. Les données de CO2 atmosphérique proviennent de la NOAA (National Oceanic and Atmospheric Administration) américaine. Faute de mesures directes, l'information a été dérivée de carottes de glace via le projet européen EPICA (European Project for Ice Coring in Antarctica).
Le réchauffement climatique est en fait le résultat de « trop de bonnes choses ». Sans atmosphère, la surface terrestre serait presque entièrement gelée. La lumière solaire entrant dans l'atmosphère est absorbée par les océans et continents, qui se réchauffent. Une grande partie de la chaleur est ensuite rayonnée vers l'espace sous forme d'infrarouge riche en énergie. C'est là qu'interviennent les « gaz à effet de serre » : vapeur d'eau, CO2, méthane, qui interagissent avec l'infrarouge et l'empêchent de quitter l'atmosphère. Conséquence : l'atmosphère retient la chaleur – le « bon » effet. Mais trop de cet effet réchauffe excessivement l'atmosphère.
La figure 1 montre que le CO2 atmosphérique est passé de 280 à 413 ppm depuis la révolution industrielle. La datation au carbone montre que cette augmentation est liée à la combustion des combustibles fossiles (charbon, pétrole, gaz naturel). Sur la même période, les températures moyennes globales ont augmenté d'environ 1 °C. Bien que 1 °C paraisse peu, toute augmentation supplémentaire peut avoir de graves conséquences : disparition de la glace de mer, recul des glaciers entraînant une élévation du niveau de la mer (actuellement ~3,3 mm/an en moyenne). Pour éviter les effets néfastes du changement climatique, le réchauffement doit être maintenu sous 2 °C.
L'industrie sidérurgique est le plus grand secteur émetteur en termes d'émissions fossiles et industrielles totales, représentant 7 à 9 % des émissions de gaz à effet de serre (GES). C'est le plus grand émetteur industriel et responsable d'environ 8 % de la demande finale d'énergie mondiale. C'est donc une priorité pour les gouvernements. D'un autre côté, l'acier est vital pour les économies modernes et la demande mondiale devrait croître pour répondre aux besoins socio-économiques croissants. C'est aussi un intrant critique pour la transition énergétique propre. La production et l'utilisation d'électricité dépendent en partie des propriétés ferromagnétiques de l'acier et de ses alliages. L'acier est un matériau clé pour éoliennes, infrastructures de transport et distribution, centrales hydroélectriques et nucléaires, parmi d'autres actifs critiques du secteur énergétique.
Défis de la décarbonation
Facilitatrice de la transition énergétique propre, la sidérurgie est aussi un grand contributeur au défi actuel d'atteinte des objectifs climatiques. Les émissions directes de CO2 du secteur sont d'environ 2,6 Gt CO2/an, soit environ un quart des émissions industrielles de CO2, en raison de sa forte dépendance au charbon et au coke comme combustibles et agents réducteurs. 1,1 Gt CO2 supplémentaires sont attribuables à l'utilisation de ses gaz de four, avec d'autres combustibles, pour produire l'électricité et la chaleur importée qu'il consomme.
La forte dépendance au charbon dans la production primaire actuelle, les actifs d'investissement à long terme et l'exposition au commerce international et à la compétitivité rendent la transition vers des émissions quasi nulles de CO2 ardue. C'est pourquoi le secteur est parfois qualifié de « difficile à décarboner » (« hard to abate »).
Répondre à la demande de produits sidérurgiques pose des défis alors que le secteur cherche une voie plus durable tout en restant compétitif. Les producteurs ont la responsabilité majeure de réduire la consommation d'énergie et les émissions de GES, de développer des produits plus durables et d'améliorer leur compétitivité par l'innovation, le déploiement de technologies bas-carbone et l'efficacité des ressources.
Des études récentes estiment que ~14 % de la valeur potentielle des organisations sidérurgiques mondiales est en jeu si elles ne réduisent pas leur impact environnemental. La décarbonation doit donc être une priorité absolue pour rester économiquement compétitif et conserver le permis d'exploitation de l'industrie. De plus, les cycles d'investissement longs (10-15 ans), les besoins de financement de plusieurs milliards et les capacités limitées des fournisseurs rendent cet enjeu encore plus pertinent et verrouillent des délais significatifs pour relever le défi.
L'industrie a reconnu que des solutions à long terme sont nécessaires pour s'attaquer aux émissions de CO2 produites pendant la production d'acier. Elle a été très proactive dans l'amélioration de l'efficacité énergétique et la réduction des émissions. Les gains d'efficacité ont réduit d'environ 50 % l'énergie nécessaire pour produire une tonne d'acier brut depuis 1975 dans la plupart des grands pays producteurs. D'autres améliorations sont en cours en exploitant au maximum les technologies de pointe.
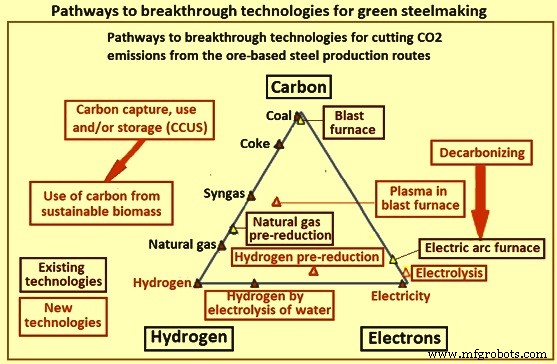
La sidérurgie verte consiste en l'utilisation de processus réduisant les émissions de CO2. Les travaux de développement se font dans l'UE, USA, Canada, Brésil, Japon, Corée du Sud, Australie, Chine. Pour les technologies de sidérurgie verte, cinq directions clés sont explorées : (i) technologies impliquant l'usage du charbon, (ii) technologies impliquant l'hydrogène, (iii) technologies impliquant les électrons (électrolyse), (iv) technologies impliquant la biomasse, (v) technologies de captage, utilisation et/ou stockage du carbone (CCUS). Les voies vers les technologies de rupture pour réduire les émissions de la production d'acier à base de minerai sont montrées en figure 2.
Programmes mondiaux de développement
Union européenne : programme ULCOS
Les technologies de rupture sont développées sous le programme ULCOS (Ultra-Low CO2 Steelmaking). Les travaux portent sur : (i) « haut-fourneau à recyclage de gaz de sommet » (TGR-BF) avec CCUS, (ii) procédé HIsarna avec CCUS impliquant la réduction par fusion, (iii) ULCORED avec CCUS impliquant un nouveau concept de réduction directe (RD), (iv) électrolyse. ULCOS travaille aussi sur l'utilisation de carbone issu de biomasse durable et la sidérurgie à base d'hydrogène.
États-Unis : partenariat public-privé
Développement via partenariat entre AISI (American Iron and Steel Institute), DOE (Department of Energy) et Office of Industrial Technology. Deux projets significatifs : (i) réduction par hydrogène en suspension de concentré d'oxyde de fer, (ii) électrolyse d'oxyde fondu (MOE). À plus court terme, les membres de l'AISI développent le « four à sole droite jumelé », un procédé DRI au charbon et métal fondu pour remplacement à long terme des hauts-fourneaux et fours à coke.
Japon : programme COURSE50
Impliquant six organisations sidérurgiques et d'ingénierie, la Fédération japonaise de la sidérurgie et le NEDO (New Energy and Industrial Technology Development Organization). Objectifs R&D : (i) réduction des émissions de CO2 du haut-fourneau par agents réducteurs alternatifs (hydrogène), (ii) reformage du gaz de four à coke pour enrichir en hydrogène en utilisant la chaleur fatale, (iii) coke haute résistance et haute réactivité pour réduction à l'hydrogène. Travaux aussi sur le captage de CO2 du gaz de haut-fourneau : (i) absorption chimique et physique pour capturer, séparer, récupérer le CO2, (ii) réduction de l'énergie nécessaire au captage, séparation, récupération en utilisant la chaleur fatale de l'usine.
Corée du Sud
Impliquant POSCO, RIST, POSLAB, POSTECH. Trois voies prometteuses de rupture identifiées : (i) sidérurgie bas-carbone : procédé FINEX bas-carbone, pré-réduction et récupération de chaleur du sinter chaud, (ii) captage et stockage du CO2 : absorption par solution d'ammoniaque, séquestration en champ gazier océanique, (iii) sidérurgie à l'hydrogène : réduction de minerai dans FINEX par syngaz enrichi en hydrogène, et haut-fourneau enrichi en hydrogène.
Catégories de technologies émergentes
Les technologies émergentes pour réduire ou éliminer les émissions de carbone de la sidérurgie se divisent en deux catégories : (i) CCUS (captage, utilisation et/ou stockage du carbone), (ii) réduction alternative du minerai de fer.
Le CCUS utilise différentes méthodes pour capturer le CO2. Il le stocke (ex. formations géologiques comme réservoirs gaziers sous-marins épuisés) ou traite les émissions pour utilisation ultérieure. Seul, le CCUS ne peut atteindre la neutralité carbone. Mais il peut aboutir à un bilan CO2 négatif si les combustibles fossiles sont remplacés par la biomasse.
Le second type implique le remplacement du coke ou gaz naturel par des agents réducteurs alternatifs : hydrogène et courant électrique direct. L'avantage : théoriquement, ils peuvent rendre la production d'acier entièrement verte. Mais la plupart nécessitent probablement plus de temps et de fonds que le CCUS.
Les technologies CCUS et de réduction alternative les plus prometteuses, ainsi que la réduction directe à l'hydrogène, sont détaillées ci-dessous.
Technologies avec CCUS
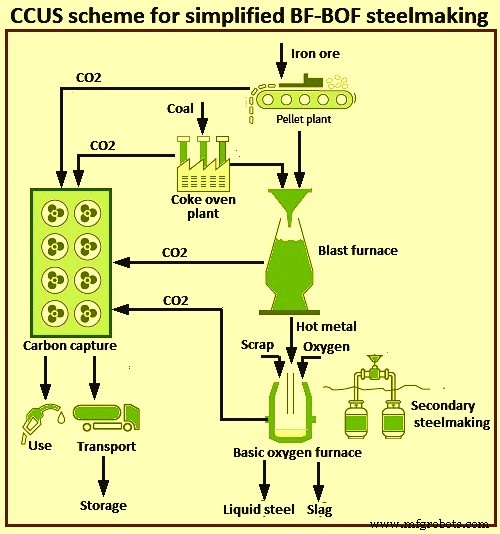
Le CO2 émis pendant le processus est séparé des autres gaz et capturé. Le CO2 capturé est transporté par pipeline ou navire vers un site de stockage terrestre ou offshore, ou utilisé. Processus CCUS : capture post/pré-combustion, compression, transport, stockage/utilisation. La figure 3 montre le schéma CCUS pour la route simplifiée haut-fourneau / convertisseur à oxygène (HF-COX).
Avantages : les systèmes CCUS s'intègrent assez facilement dans les usines brunes conventionnelles existantes. La technologie n'étant pas spécifique à la sidérurgie, d'autres industries peuvent partager les coûts de développement et d'infrastructure. Les coûts d'exploitation futurs sont largement prévisibles.
Inconvénients : le CCUS n'est pas entièrement neutre en carbone, la capture seule ne captant qu'environ 90 % du CO2. Autres défis : l'acceptation publique du stockage n'est pas certaine, désavantageant les premiers acteurs. Actuellement, hors sites terrestres mineurs, la mer offre le seul grand site de stockage, nécessitant des transports considérables. L'utilisation des émissions doit aussi garantir aucune libération de carbone ultérieure pour la neutralité. Les équipements CCUS augmentent les charges de maintenance et temps d'arrêt avec impact significatif sur les coûts d'exploitation.
Des projets pilotes traitent les émissions (CO2 en carburant synthétique), mais ce n'est pas encore neutre car le CO2 est émis ultérieurement.
Sidérurgie à la biomasse avec CCUS
L'idée : la biomasse neutre en carbone remplace partiellement les combustibles fossiles en pré-traitement ou comme agent réducteur. Exemples : « chars » riches en carbone issus de biomasse brute (algues, herbe, bois) pour produire un coke de substitution, ou biogaz injecté dans un four à shaft au lieu de gaz naturel. Procédés : pyrolyse et carbonisation hydrothermale. Le CCUS gère les émissions résiduelles.
La biomasse seule peut réduire de 40 à 60 % les émissions de CO2 ; combinée au CCUS, elle peut atteindre la neutralité carbone. À court terme, c'est un remplacement partiel instantané des combustibles fossiles, permettant des réductions rapides dans les usines existantes. Le CO2 des émissions peut aussi être recyclé via CCUS pour produire de la biomasse fraîche.
Cependant, la culture de biomasse est difficile. Environnementalement : déforestation, pollution, perte de biodiversité. Socialement : impact sur prix alimentaires et usage des terres agricoles. Risque politique et social élevé. De plus, la biomasse a un pouvoir calorifique inférieur aux combustibles fossiles, limitant son usage dans les grands hauts-fourneaux ou réduisant les rendements. Sa teneur élevée en eau la rend aussi trop lourde pour les grands hauts-fourneaux.
Une étude du groupe suédois SWEREA à l'usine SSAB de Luleå a identifié un potentiel de réduction de 28 % des émissions de CO2 avec la sidérurgie à la biomasse.
Four à shaft à hydrogène pour fer réduit direct (FRD)
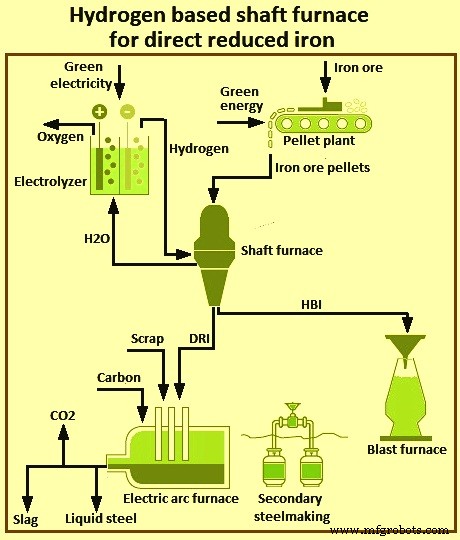
Au lieu d'un agent réducteur carboné (gaz naturel reformé), l'hydrogène réduit les pelletes de minerai en « fer réduit direct » (FRD ou fer éponge). La réaction se déroule dans un four à shaft. Le FRD produit est alimenté dans un four à arc électrique et, par ajout de carbone, transformé en acier. Le FRD peut aussi être alimenté dans un haut-fourneau sous forme de « fer briqueté à chaud » (FBC ou HBI), augmentant significativement l'efficacité du haut-fourneau et réduisant la consommation de coke. Les procédés similaires les plus courants sont Midrex et Energiron.
Dans la réduction à l'hydrogène, le minerai est réduit par réaction gaz-solide, similaire à la route FRD. Le facteur différenciant : l'agent réducteur est de l'hydrogène pur au lieu de CO, syngaz ou coke. La réduction par l'hydrogène se fait en deux ou trois stades. Au-dessus de 570 °C : hématite (Fe2O3) → magnétite (Fe3O4) → wüstite (FexO) → fer métallique. En dessous de 570 °C : magnétite → fer directement car la wüstite n'est pas thermodynamiquement stable.
Réactions : (i) 3 Fe2O3 + H2 = 2 Fe3O4 + H2O, (ii) x Fe3O4 + (4x-3) H2 = 3 FexO + (4x-3) H2O, (iii) FexO + H2 = x Fe + H2O (x = 0,95). La réduction libère de la vapeur d'eau (H2O) inoffensive au lieu de CO2. Réaction globale pour hématite : Fe2O3 + 3 H2 = 2 Fe + 3 H2O, réaction endothermique (ΔH à 298 °C = 95,8 kJ/mol, négatif pour le bilan énergétique, exigeant un apport d'énergie avec le gaz réducteur injecté). Le développement se concentre sur l'optimisation : température de réduction, cinétique, composition des pelletes, technologie de préchauffage du gaz réducteur.
Consommation stœchiométrique d'H2 pour réduire l'hématite : 54 kg/t de fer. Une usine de 1 Mt/an a besoin d'une usine d'hydrogène de ~70 000 m³/h (CNTP). Avec l'hydrogène comme gaz réducteur, il faut anticiper le changement de comportement du réacteur vs mélanges H2-CO. Plusieurs facteurs interagissent : cinétique, thermodynamique, transfert de chaleur, écoulement gaz.
Le procédé rend toute la route primaire neutre en carbone et sans combustibles fossiles si l'électricité verte est entièrement utilisée. Autres avantages : grande flexibilité de production (facile à démarrer/arrêter, unités plus petites = scalabilité accrue). La capacité d'alimenter le FRD en FBC dans un système HF-COX conventionnel permet d'utiliser les usines brunes existantes pendant la montée en puissance de la production shaft/Four à arc.
Le procédé nécessite encore des pelletes de minerai, dont la production peut causer des émissions significatives selon la source de chaleur de l'usine de pelletisation. Fournir l'hydrogène nécessaire est un défi ; des électrolyseurs à grande échelle efficaces doivent être développés. Comme le procédé repose sur de vastes quantités d'énergie verte bon marché, les pays producteurs devront importer de l'hydrogène ou du fer pré-traité s'ils n'augmentent pas leur propre production d'énergie verte, nuisant à leurs chaînes de valeur. Incertitude aussi sur les coûts d'exploitation futurs (prix de l'hydrogène et de l'électricité).
Procédé HYBRIT
Utilise un four à shaft à hydrogène pour la production de FRD. HYBRIT = « HYdrogen BReakthrough Ironmaking Technology ». Le 4 avril 2016, trois entreprises suédoises (SSAB, LKAB, Vattenfall AB) ont lancé un projet étudiant la faisabilité d'une production de FRD à base d'H2 avec électricité sans CO2 comme source d'énergie primaire. Une coentreprise, HYBRIT Development AB, a été formée. Cela donne accès à la compétence de pointe sur toute la chaîne de valeur : production d'énergie, extraction, bénéficiation et pelletisation, réduction directe, fusion, production d'acier brut. Une pré-étude de faisabilité en 2017 a conclu que la route proposée est techniquement faisable et, vu les tendances futures des coûts d'émissions CO2 et d'électricité, économiquement attractive pour le nord de la Suède/Finlande.
HYBRIT remplace le charbon par l'hydrogène pour la réduction directe du fer, combiné à un four à arc électrique. Le procédé est quasi entièrement sans combustibles fossiles et entraîne une réduction substantielle des émissions de GES. Il fait partie des initiatives utilisant une configuration réduction directe à l'hydrogène / four à arc, combinant la réduction du minerai par hydrogène avec un four à arc pour transformation en acier. Le produit de la réduction directe à l'hydrogène est le FRD ou fer éponge, alimenté dans un four à arc, mélangé avec des parts adaptées de ferraille, et transformé en acier.
Le schéma de principe du processus HYBRIT est en figure 5. Caractéristiques principales : (i) pas de combustibles fossiles dans la pelletisation, (ii) hydrogène produit par électrolyse avec électricité sans fossiles, (iii) stockage d'hydrogène dans une unité dédiée comme tampon réseau, (iv) four à shaft pour réduction du minerai, (v) pelletes sur mesure comme alimentation, (vi) gaz réducteur préchauffé avant injection, (vii) produit : FRD ou FBC sans carbone ou carburé, (viii) FRD/FBC fondu avec ferraille recyclée dans un four à arc.
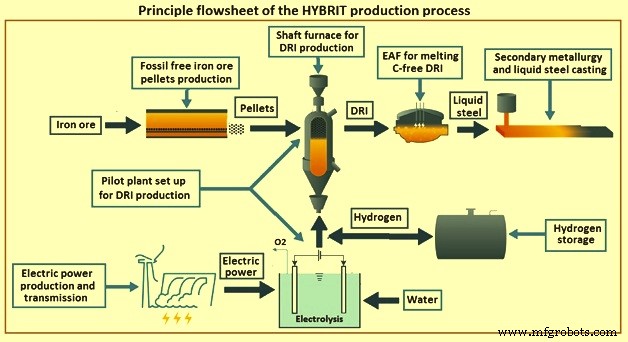
L'utilisation d'hydrogène produit par électrolyse de l'eau avec électricité sans fossiles pour réduire des pelletes de minerai dans un four à shaft est l'alternative principale choisie pour HYBRIT. L'initiative inclut la conversion vers une chaîne de valeur sans fossiles de la mine à l'acier fini, en tenant compte des conditions locales de marché et géographiques. La Suède a une situation unique : surcapacité électrique dans le nord, proximité des mines de minerai, bon accès à la biomasse et aux aciéries, réseau fort entre industrie, instituts de recherche et universités.
HYBRIT relève de concepts technologiques substantiellement plus proches du déploiement commercial. Basé sur l'hydrogène comme agent réducteur, produit par électrolyse sur électricité renouvelable. Du point de vue environnemental, l'avantage majeur : le rejet est de l'eau (H2O) au lieu de CO2, avec réduction consécutive des GES. Comme pour la sidérurgie FRD conventionnelle, le fer produit par la route FRD à l'hydrogène peut être transformé en acier via la technologie de four à arc électrique commercialement disponible. Les étapes de production d'hydrogène et de sidérurgie au four à arc peuvent être sans carbone si l'électricité et l'hydrogène sont produits par sources renouvelables : PV solaire/éolien/hydroélectrique, production photochimique d'hydrogène, ou séparation thermochimique de l'eau solaire.
Procédé à lit fluidisé à hydrogène pour FRD
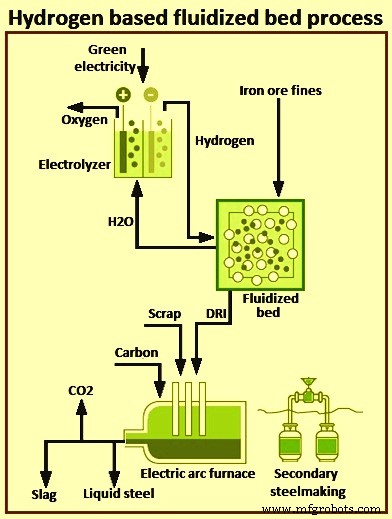
Comme la version shaft, cette technologie utilise l'hydrogène pour réduire le minerai et produire du FRD pour four à arc. Différences : réduction dans un lit fluidisé (pas four), et minerais fins/concentrés finement traités (pas pelletes). Les lits fluidisés sont des chambres réactrices mélangeant continuellement des matières solides avec un gaz pour produire un solide. Procédés similaires : FINEX et Circored.
L'utilisation de fines au lieu de pelletes supprime le besoin de pelletisation, réduisant coûts et fortes émissions de CO2 du procédé. De plus, les réacteurs à lit fluidisé ont moins de problèmes de collage interne que les fours à shaft, atteignant une métallisation plus élevée (~90-95 %).
Le procédé partage les mêmes problèmes d'approvisionnement en hydrogène, d'électrolyseurs et de coûts d'exploitation que la méthode shaft. L'électricité doit être 100 % verte pour la neutralité carbone. De plus, l'utilisation de réacteurs à lit fluidisé en sidérurgie est moins développée que les fours à shaft, nécessitant des investissements plus élevés.
Procédé HYFOR (Hydrogen based Fine-Ore Reduction)
Premier procédé de réduction directe au monde pour concentrés de minerai issus de la bénéficiation, ne nécessitant aucun pré-traitement (sintering, pelletisation). Réduit CAPEX et OPEX. Capable de traiter une grande variété de minerais (hématite, magnétite).
Développé par Primetals Technologies. Applicable à tous types de minerais bénéficiés. Fonctionne avec tailles < 0,15 mm pour 100 % de l'alimentation, taille max 0,5 mm. Grâce à la grande surface particulaire, le procédé atteint des taux de réduction élevés à basses températures et pressions.
Agent réducteur principal : hydrogène. Peut provenir d'énergie renouvelable, ou gaz riches en H2 d'autres sources (pyrolyse gaz naturel, reformeurs vapeur conventionnels). Autre alternative : HYFOR peut fonctionner sur gaz résiduaires riches en H2. Selon la source, cela mène à de faibles voire nulles émissions de CO2 pour le FRD résultant.
Une usine pilote a été mise en service en avril 2021 chez voestalpine Stahl Donawitz, Autriche. Conception modulaire, capacité nominale 250 000 t/module/an, adaptée à toutes tailles d'usines. But : fournir des preuves pratiques de ce procédé de rupture et servir d'installation de test pour collecter données pour une usine industrielle ultérieure.
Premiers tests réussis en avril et mai 2021. Échelle d'un test : ~800 kg de minerai. L'usine pilote fonctionnera au moins 2 ans en campagnes multiples pour tester divers minerais et évaluer les paramètres optimaux pour l'étape d'échelle supérieure suivante. Si exploitation fluide, une unité de briquetage à chaud sera ajoutée pour vérifier l'étape de briquetage et la qualité du FBC attendue de la technologie HYFOR.
HYFOR réduit drastiquement les émissions de CO2 et aide les producteurs à gérer le défi de la qualité réduite du minerai, de plus en plus aigu, augmentant le besoin de bénéficiation. La demande croissante de pelletes pour hauts-fourneaux et usines de réduction directe a fait monter les prix, surtout la prime pelletes. Avec HYFOR, on peut utiliser directement le minerai fin pour pelletisation et bénéficier de l'offre mondiale croissante d'ultra-fines.
L'usine pilote HYFOR à voestalpine Donawitz comprend trois parties : (i) unité de préchauffage-oxydation, (ii) usine de traitement du gaz, (iii) cœur = nouvelle unité de réduction unique. Dans l'unité de préchauffage, le concentré de minerai fin est chauffé à ~900 °C et envoyé à l'unité de réduction. Le gaz réducteur est 100 % H2 d'un fournisseur extérieur. Un système de récupération de chaleur fatale sur les gaz de four assure une utilisation optimale de l'énergie ; un système de dépoussiérage sec gère les émissions de poussières. Le FRD chaud (HDRI) quitte l'unité de réduction à ~600 °C avant d'être refroidi et déchargé.
Le HDRI (~600 °C) peut être transporté directement et alimenté dans un four à arc ou utilisé pour produire du FBC. Le FBC est pour la vente. Prochaine étape : ajout d'une installation de test de briquetage à chaud pour tester les caractéristiques du FBC.
L'objectif de l'usine pilote HYFOR est de vérifier ce procédé de rupture et de servir d'installation de test pour fournir la base de données pour le passage à une usine prototype industrielle comme prochaine étape de développement.
Sidérurgie par suspension (Flash Ironmaking)
Également appelée « technologie de sidérurgie flash ». Débute par le broyage ultrafin de minerai de bas grade pour produire un concentré. Le minerai est broyé à < 100 µm. Les ultrafines sont réduites par hydrogène dans un réacteur « flash » à haute température pendant quelques secondes, produisant directement du fer une fois le carbone ajouté. Le concentré peut aussi être pré-réduit à plus basse température dans un réacteur séparé avant d'être ajouté au réacteur flash.
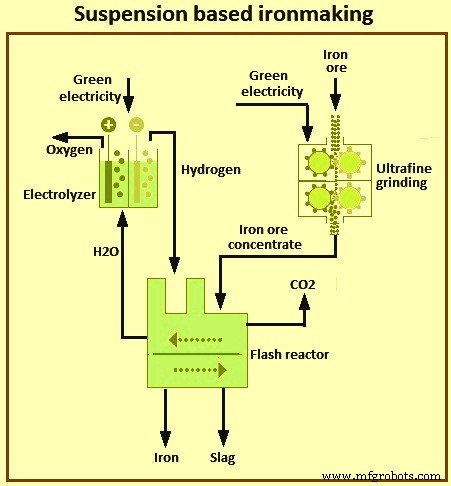
La technologie transformative de sidérurgie flash est développée par un consortium d'organisations et instituts aux USA sous soutien financier de l'AISI. Basée sur la réduction gazeuse directe de concentré d'oxyde de fer en processus de réduction flash. Potentiel : réduction de la consommation d'énergie de 32 à 57 % et baisse des émissions de CO2 de 61 à 96 % vs exploitation moyenne actuelle par HF. Adaptée à une opération industrielle convertissant le concentré (< 100 µm) en acier sans traitement supplémentaire.
Produit du fer en contournant la pelletisation/sintering et la cokéfaction. Procédé intensif : fines particules réduites rapidement à 1 150-1 350 °C. Temps de résidence : secondes vs minutes/heures pour pelletes et fines. 90-99 % de réduction en 2-7 s à 1 200-1 500 °C. Besoin énergétique avec H2 : 5,7 GJ (1 360 Mcal)/t de fer liquide.
La réduction directe du minerai en acier en un seul réacteur élimine la sidérurgie et le sintering/pelletisation. Avantages coûts et émissions considérables. Produit aussi un acier « plus propre » car températures élevées et temps de réaction rapides assurent moins d'impuretés.
Avec H2 comme gaz réducteur, émissions de CO2 : 0,04 t CO2/t fer liquide = 2,5 % des émissions de la route HF. Le processus flash se fait à température assez élevée pour que les particules aient l'énergie de refermer les pores créés par l'élimination de l'oxygène. Particules bien moins sujettes à l'inflammation par oxydation rapide. L'Université de l'Utah a recherché sur petits échantillons de poudre et déterminé qu'ils ne sont pas pyrophoriques.
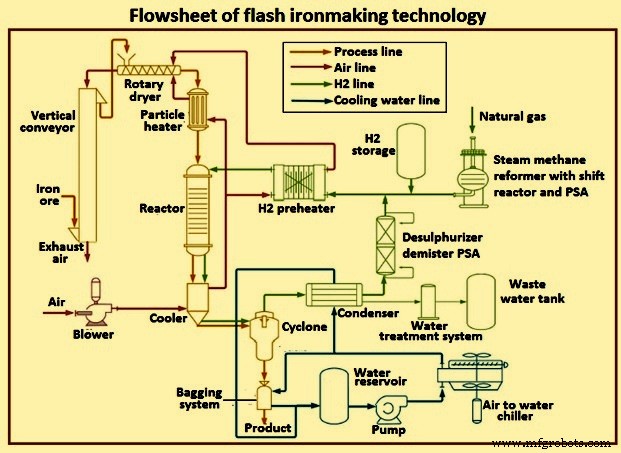
Le procédé s'applique à la production de fer comme aliment pour la sidérurgie ou comme partie d'un processus continu de sidérurgie directe. Justifié par données expérimentales, le développement d'échelle est en cours à l'Université de l'Utah. Tests en four flash de laboratoire : base de données cinétiques sur larges plages de conditions et conception complète d'un réacteur banc plus avancé. Objectif : développer une technologie flash industriellement viable. Campagne de tests banc complète planifiée. Livrables attendus : détermination de la scalabilité, résultats de simulation substantiels, données d'ingénierie fondamentale pour conception et construction d'une usine pilote industrielle. Flowsheet de la technologie flash en figure 8.
Production directe d'acier par plasma
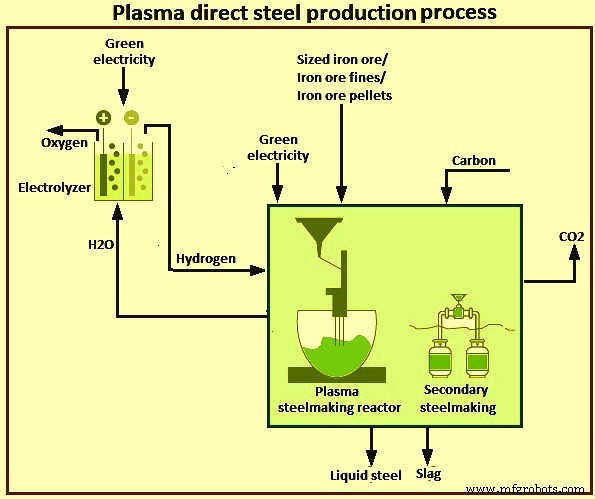
Le minerai, brut ou sous forme de fines ou pelletes, est réduit par plasma d'hydrogène dans un réacteur de sidérurgie plasma. Simultanément, du carbone est ajouté pour produire de l'acier. Le plasma d'hydrogène est du gaz hydrogène chauffé ou électriquement chargé pour le séparer/ioniser en particules constitutives. Le procédé peut utiliser plasma thermique (chauffage direct de l'hydrogène) ou plasma non-thermal (courant continu ou micro-ondes traversant l'hydrogène).
Le procédé élimine le pré-traitement du minerai et permet des températures de réacteur plus basses. Il est hautement intégré, certaines méthodes (ex. réduction par fusion plasma d'hydrogène) ne nécessitant qu'une seule étape. Cela le rend commercialement attractif. Potentiel de réduction significative des coûts. Offre aussi meilleure qualité de produit et flexibilité de production.
Technologie à un stade très précoce, procédé optimal et conception complète de réacteur encore à développer. Faisabilité commerciale à prouver. Dans le cadre de son projet SuSteel (Sustainable Steel), l'aciériste autrichien voestalpine a construit un petit réacteur pilote de réduction par plasma d'hydrogène sur son site de Donawitz.
Procédés électrolytiques
Deux types : (i) électrolyse, (ii) électro-affinage. Variantes appelées ULCOWIN et ULCOLYSIS sous ULCOS.
ULCOWIN : opère légèrement au-dessus de 100 °C dans solution alcaline aqueuse avec petits grains de minerai. Le minerai est broyé en concentré ultrafin, lessivé puis réduit dans un électrolyseur à ~110 °C. Les plaques de fer résultantes sont alimentées dans un four à arc pour devenir de l'acier.
ULCOLYSIS : opère à température de sidérurgie (~1 550 °C) avec électrolyte fondu de sel fait de laitier (pyro-électrolyse). Transforme le minerai en acier liquide en utilisant l'électricité comme agent réducteur.
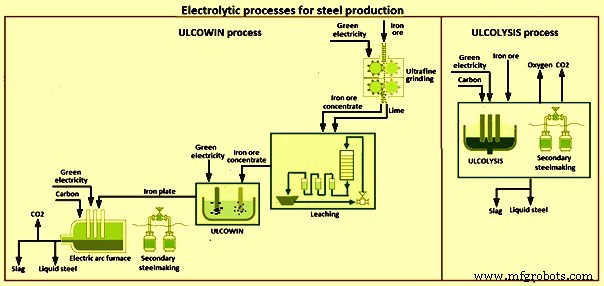
L'électrolyse a été développée de zéro dans ULCOS, opérant encore à l'échelle laboratoire. Bien qu'elle promette zéro émission avec électricité verte, 10-20 ans sont nécessaires pour l'échelle commerciale. ULCOWIN = électrolyse alcaline du minerai. L'électrolyse produit normalement d'autres métaux que l'acier et nécessite beaucoup d'électricité. Doit dépendre d'une source électrique bas-CO2 (renouvelable, hydro, nucléaire). ULCOLYSIS = électrolyse d'oxyde fondu. Fonctionne en faisant passer un courant dans du laitier fondu alimenté en oxyde de fer. L'oxyde se décompose en fer liquide et oxygène gazeux. Pas de CO2 produit. Émissions réduites avec source électrique bas-CO2.
Comme les procédés électrolytiques sautent les étapes amont des autres routes (production de coke ou H2 comme agents réducteurs), ils ont le potentiel de devenir les technologies de sidérurgie les plus écoénergétiques, surtout l'électrolyse. Ils promettent aussi de réduire significativement le CAPEX (très peu d'équipements pour l'électrolyse). Le procédé est cependant relativement inflexible vs la réduction directe à l'hydrogène car il ne peut pas être arrêté facilement.
Processus de fabrication
- Alliages tungstène-molybdène-fer : améliorer la résistance de l'acier et l'efficacité de production
- Laine d'acier : Histoire, production et sécurité
- Le thé vert : des racines anciennes à la santé moderne
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Zinc : propriétés, applications et processus de production
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Choisir les bons grades d'acier à outils pour une performance optimale