



Vers une production d'acier neutre en carbone : innovations et stratégies
La sidérurgie neutre en carbone
L'industrie de la production de fer et d'acier est le secteur unique le plus important en émissions fossiles et industrielles mondiales, représentant 7 % à 9 % des émissions de gaz à effet de serre (GES). L'acier reste le matériau principal des sociétés industrielles modernes. La consommation va augmenter pour étendre/améliorer les infrastructures et élever les standards de vie mondiaux. Défi : trouver des voies permettant l'usage sociétal de l'acier tout en évitant les impacts environnementaux négatifs de sa production.
Constat : émissions élevées et objectifs Paris
Les procédés traditionnels sont associés à de très hautes émissions GES. Émissions actuelles : ~1,8 t CO₂/t d'acier brut (tCO₂/tAB). Malgré efforts significatifs ces dernières décennies pour réduire les émissions, des percées technologiques majeures sont encore nécessaires si le secteur sidérurgique doit suivre les réductions d'émissions transversales requises par l'Accord de Paris : limiter la hausse de température mondiale à bien en dessous de 2 °C vs niveaux préindustriels, en visant 1,5 °C.
Les émissions CO₂ de la sidérurgie sont parmi les plus difficiles à réduire : le carbone est utilisé comme agent réducteur stœchiométrique dans la plupart des usines. Ce carbone finit en mélange CO/CO₂ dans les gaz d'usine, combustés pour générer chaleur, électricité, et plus de CO₂. Stratégies de capture et stockage (CSC), capture et utilisation (CSU), ou évitement CO₂ existent, mais dépendent fortement de la disponibilité d'électricité renouvelable pour produire de l'hydrogène (H₂).
Demande future et décarbonation
Estimations futures de demande d'acier variables : croissance annuelle projetée 1,4 % à 3,3 %. À ce rythme, demande projetée 2025 : jusqu'à 2,4 milliards de tonnes. Une décarbonation partielle de cette industrie croissante ne peut être atteinte que par améliorations d'efficacité et intégration d'électricité renouvelable dans les voies conventionnelles. La décarbonation complète nécessite de nouvelles technologies zéro carbone et/ou à émissions négatives. Les tentatives de décarbonation n'ont pas atteint l'adoption industrielle à grande échelle, malgré R&D substantielle. Faisabilité et applicabilité du CSC en sidérurgie restent hautement douteuses aujourd'hui.
Voie conventionnelle HF-COB : largement optimisée
Dans la voie HF-COB conventionnelle, le carbone (coke, charbon) pilote les réactions de réduction endothermiques et fournit les hautes températures nécessaires. HF-COB typique : 1,6 à 2,2 tCO₂/tAB. Différences régionales considérables : certains pays producteurs ont empreinte CO₂ bien plus élevée que pays OCDE. Différences significatives entre voies : HF-COB, FRD-FEA, ferraille-FEA. Par améliorations technologiques, usines ont réduit régulièrement leur taux de consommation combustible ces 5 décennies → HF-COB maintenant considéré comme largement optimisé. HF les plus efficaces opèrent à ~5 % au-dessus du minimum théorique en émissions CO₂.
Transition vers décarbonation profonde : deux routes distinctes
La transition de l'industrie lourde, particulièrement sidérurgie, vers la décarbonation n'a, jusqu'à récemment, pas reçu beaucoup d'attention de la recherche énergie/climat. Mais avec émissions industrielles presque aussi hautes que production d'électricité, mesures d'atténuation pour décarbonation profonde doivent être poursuivies vigoureusement. Deux routes distinctes :
- Changer les procédés existants pour éliminer les dépendances intrinsèques aux combustibles fossiles. Repose fortement sur électricité, directement ou via H₂ par électrolyse.
- Garder les procédés existants et adresser émissions par combinaison CSC/CSU + passage à sources renouvelables pour l'énergie de process.
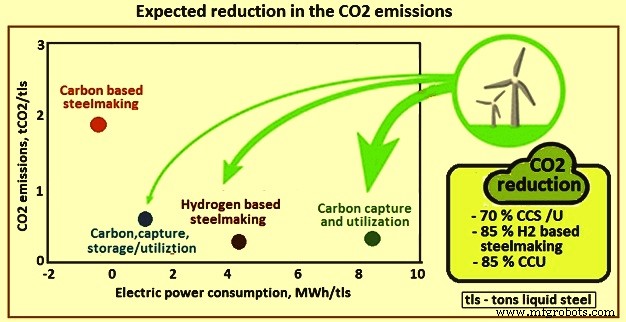
La Fig. 1 montre les réductions attendues d'émissions CO₂ pour diverses alternatives.
Route 1 : Changer les procédés existants
Avec la disponibilité croissante d'électricité renouvelable à bas coût, différentes formes d'électrification sont de plus en plus vues comme options attractives pour décarboner la sidérurgie. Plusieurs solutions technologiques suggérées. Parmi les plus prometteuses : l'électrolyse ou « électro-gagnage » du minerai de fer. Utilise l'électricité comme agent réducteur, similaire à la production d'aluminium (Al) à partir d'alumine (Al₂O₃). Encore au stade précoce, testée seulement en laboratoire, mais option à haute efficacité avec promesse de grandes réductions d'émissions long terme.
Électro-gagnage : principe et état de l'art
L'électro-gagnage est une des plus vieilles techniques électrolytiques d'extraction de métaux de leurs minerais par électricité. Utilisé pour plomb, cuivre, terres rares. Technologies commerciales spécifiques au minerai pour fer : (i) procédé Boucher, électro-affinage en solution FeSO₄-FeCl₂, (ii) procédé Eustis, électro-gagnage en solution FeCl₂ avec minerai sulfure de fer, (iii) procédé Pyror, électro-gagnage en solution FeSO₄ avec minerai sulfure de fer. Mais l'électro-gagnage généralement applicable du Fe à partir de minerai de fer n'est établi qu'à l'échelle laboratoire. Selon l'empreinte carbone du mix électrique, cette voie peut être potentiellement sans carbone. Dans un scénario futuriste où l'approvisionnement énergétique primaire mondial est dominé par les renouvelables, cette technologie offre un potentiel significatif de réduction carbone. L'initiative européenne SIDERWIN (projet Horizon 2020, cible : réduction 87 % émissions CO₂ et 31 % consommation énergie vs HF-COB) vise à valider cette technologie à l'échelle pilote et démontrer un TRL (niveau de maturité technologique) d'ici 2022.
Électrolyse d'oxyde fondu (pyro-électrolyse)
Autre voie électrolytique récemment intéressante pour la sidérurgie : électrolyse d'oxyde fondu de minerai de fer (pyro-électrolyse). Similaire à la méthode standard de réduction d'Al à partir d'Al₂O₃ par procédé Hall-Héroult : Al₂O₃ dissous dans bain cryolite fondue (fluorure sodium aluminium) à 800 °C, électrolysé entre anodes graphite (haut) et cathode aluminium fondu (bas). Opération similaire pour réduction minerai de fer à très hautes températures → diminution potentielle consommation énergétique vs électrolyse basse température. Preuves de concept démontrées, mais faisabilité technique avec rendements acceptables encore elusive. Défis : corrosivité électrolytes fondus, manque matériaux d'anode adaptés, compréhension mécanistique limitée des processus électrolytiques très haute température. Bien que production acier par électrolyse d'oxyde fondu offre avantages économiques/environnementaux potentiels vs métallurgie extractive classique, sa faisabilité est loin d'être démontrée comme alternative zéro-carbone immédiate.
Comparaison de quatre voies de production
Une étude a comparé besoin énergétique et émissions CO₂ de quatre voies : (1) HF-COB référence, (2) HF-COB avec capture carbone (HF-CSC), (3) H₂-FRD, (4) électro-gagnage. L'électro-gagnage : besoin énergétique 50 % inférieur au HF-COB référence, suivi par H₂-FRD et HF-CSC à 28 % et 13 % inférieurs. Important : analyse conclut que réduction > 50 % émissions CO₂ impossible par HF-CSC, alors que H₂-réduction et électro-gagnage peuvent mener à décarbonation complète. Entrées marché attendues : H₂-FRD ~2035, électro-gagnage ~2040.
Voie H₂ : production massive et réduction directe
Consommation stœchiométrique H₂ pour réduction hématite : 54 kg/t fer. Usine 1 Mt/an acier → usine H₂ capacité ~70 000 m³/h (STP). Production massive H₂ actuelle : reformage vapeur méthane. Option conservable/optimisable pour sidérurgie H₂ (pureté 97-98 % vs 99,9 %+ normal). Mais basée ressource fossile → performance atténuation CO₂ moyenne, sauf ajout unité capture CO₂ (stratégie différente). Option préférable : électrolyse eau avec électricité sans fossile. Défi : production massive H₂ bas carbone économiquement acceptable. Taille usine par multiplication cellules électrolytiques. Technologies améliorées identifiées : membranes échange protons, électrolyse haute pression/haute température.
Réduction H₂ en four à shaft
Réduction gaz-solide, similaire FRD. Différence : agent réducteur = H₂ pur vs CO, syngaz, coke. HYBRIT (HYdrogen BReakthrough Ironmaking Technology) : coentreprise SSAB, LKAB, Vattenfall. Vise élimination complète carbone en sidérurgie via réduction H₂. HYBRIT relève de concepts technologiques substantiellement plus proches du déploiement commercial.
Basé sur H₂ comme agent réducteur, produit par électrolyse sur électricité renouvelable. Avantage environnemental majeur : rejet = eau (H₂O) au lieu de CO₂ → réduction GES. Comme FRD conventionnel, fer produit par H₂-FRD transformable en acier via technologie FEA commercialement disponible. Production H₂ et sidérurgie FEA sans carbone si électricité et H₂ produits par sources renouvelables : PV/éolien/hydro-électrolyse, production photo-chimique H₂, thermolyse solaire eau.
Procédé HYBRIT : détails
Remplace charbon par H₂ pour RD fer + FEA. Quasi complètement sans fossile → réduction substantielle GES. Parmi initiatives H₂-RD/FEA : réduction directe minerai par H₂ + FEA pour acier. Produit H₂-RD = FRD ou fer éponge sans C, alimenté en FEA, mélangé ferraille, traité en acier. Flux type H₂-RD/FEA en Fig. 2.
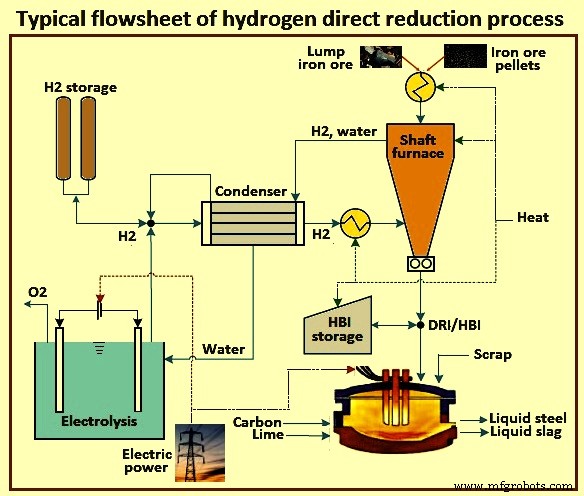
Cette combinaison spécifique n'a pas été implémentée à l'échelle commerciale, mais plusieurs composants individuels sont déjà largement utilisés : FEA = ~30 % production mondiale annuelle ; FRD = ~7 % production mondiale fer totale, normalement intégré FEA. H₂ pur utilisé commercialement comme agent réducteur en RD, mais capacité FRD existante repose sur GN reformé → mélange CO+H₂. Récemment, procédé ZR (zero reform) développé → consommation GN substantiellement réduite.
Coût GN = facteur clé viabilité économique configuration H₂-RD/FEA → production FRD concentrée régions riches GN bas coût. Malgré composants testés/déployés industriellement, défis clés persistent : intégration procédé, qualités produit, montée en échelle infrastructure H₂ (production/stockage), intégration usine H₂-RD/FEA dans système énergétique renouvelable. Un défi principal : comment introduire du carbone dans le fer pour en faire de l'acier.
Route 2 : Garder les procédés existants (CSC/CSU)
CSC = sujet important étude contrôle émissions GES. Intérêt grandi années 1990 avec analyses approfondies. Concept entré discussions politiques climat début 2000s comme technologie potentielle pour usage continu combustibles fossiles sans contribuer aux niveaux GES atmosphériques. Technologie capture carbone plutôt mature, commercialisée mi-20e siècle industries alimentaire/chimique. Stockage testé avec succès en réservoirs gaz naturel. Phase précoce études CSC pour atténuation changement climatique : focus prédominant applications secteur production électricité, surtout charbon. Malgré longue liste usines pilotes/projets essais, CSC commercial n'a pas abouti. Causes : dépassements coûts, opposition publique stockage souterrain CO₂, baisse coûts alternatives moins polluantes (renouvelables, gaz naturel).
CSC dans l'industrie vs secteur électrique
Attentes rôle CSC secteur électrique diminuées, mais développements récents capture carbone production électricité gaz naturel (cycle Allam) prometteurs. Reste option clé pour réduire GES industrie lourde (incl. sidérurgie) sans changements majeurs procédés existants. CSC industrie a caractéristiques distinctes pour conditions implémentation :
- Avantage : flux CO₂ purs en industrie vs production électrique → séparation/capture moins compliquée.
- Avantage : opposition publique moins sévère (peu d'alternatives renouvelables pour certaines industries, ex. ciment).
Mais sidérurgie a caractéristiques rendant CSC difficile :
- Concurrence globale → plus vulnérable aux hausses coûts, plus problématique répercuter sur clients.
- Site industriel = multiples sources CO₂ concentrations/volumes variables. Évaluations CSC focus source majeure seulement → capturer tout CO₂ usine = plus difficile, reconstruction majeure. Capturer/stocker 50-60 % émissions site : ~70-80 $/t CO₂. Pour parts plus élevées, structure coûts plus incertaine. Aucune estimation fiable pour > 90 % capture.
Projet ULCOS et TGR-HF
Projet ULCOS a identifié technologies supportant CSC en sidérurgie. L'une, TGR-HF (Top Gas Recycling – Blast Furnace), testée avec succès en usines pilotes → potentiel réduction 24 % émissions CO₂. Mais capture/stockage CO₂ réel pas inclus dans pilote.
En résumé : CSC semble solution plus prometteuse en industrie qu'en production électrique, mais problèmes inhérents persistent :
- Réductions potentielles GES limitées à ~50 % (sources petites/diffuses, manque espace installations, autres problèmes).
- Problèmes stockage : surveillance, intégrité long terme réservoirs non résolus.
- Peu de co-bénéfices → présence co-bénéfices identifiée comme facilitateur clé accélération transitions → frein adoption large.
- Si capture combinée utilisation CO₂ (CSU) : opportunités plus grandes, mais beaucoup développement processus nécessaire. Même si CO₂ utilisé comme matière première (chimie spéciale, carburant), finit par retourner dans atmosphère.
Le rôle de la biomasse
Historiquement, biomasse = ressource clé sidérurgie. Charbon de bois : agent réducteur nécessaire pour libérer minerai fer de son oxygène + source énergie hautes températures. Vers 1875, coke (charbon) a pris le relais, bien que charbon de bois utilisé jusqu'aux années 1950. Charbon de bois d'eucalyptus à croissance rapide encore utilisé comme agent réducteur principal dans petites aciéries Brésil, mais pas faisable grandes usines : résistance compressive inférieure au coke. Quantités nécessaires importantes + défis qualité → passage total coke vers bio-coke hautement improbable.
Options biomasse pour décarbonation
Mais biomasse peut jouer rôle important décarbonation secteur, plusieurs options suggérées :
- Incrémental : mélanger 5-10 % charbon de bois avec charbon cokéfiable pour coke métallurgique HF existants.
- Biomasse dans traitement minerai fer brut : carburant process ou pellets composites bio-carbone-minerai pour FRD.
- Essais gazéification biomasse en FRD : faisable mais nécessite essais/études supplémentaires.
- Höganäs AB (Suède, FRD charbon pour poudres fer) : essais réels gazéification bois → bio-coke (agent réducteur) + syngaz (énergie process, potentiellement réduction).
Bio-méthane = option bas carbone importante chauffage métallurgie secondaire si gaz cokerie (four coke + usine sous-produits) plus disponible. Usine intégrée : gaz cokerie utilisé chauffage métallurgie secondaire. Concept H₂-RD : cette énergie doit être remplacée. Long terme : options chauffage électrique existent, mais bio-méthane remplace directement GN et gaz cokerie actuel, modifications process minimales.
Défis systémiques biomasse
- Ressources biomasse non concentrées (vs charbon = mine) → coûts approvisionnement élevés (collecte, traitement, transport zones géographiquement dispersées).
- Demande croissante bois → concurrence utilisateurs existants (industrie forestière) + autres secteurs visant biomasse pour ambitions atténuation → prix plus hauts, sauf recentrage sur résidus forestiers moins demandés.
- Crucial : biomasse sourcée forêts gérées durablement pour garantir réductions GES.
Synthèse : biomasse dans les deux routes
Biomasse peut jouer rôle important dans les deux routes (renouvelable et CSC). Les deux ont besoin grandes quantités chaleur : traitement minerai fer, métallurgie secondaire, laminage à chaud. Fourni par combustion bio-méthane. Route CSC : charbon bois peut substituer partiellement coke, si stabilité mécanique charge HF maintenue. Concept HYBRIT : biomasse prévue aussi comme source carbone procédés fer/acier et potentiellement transformation métallique aval.
Processus de fabrication
- Alliages tungstène-molybdène-fer : améliorer la résistance de l'acier et l'efficacité de production
- Fer vs Acier : différences clés expliquées
- Fiix Atteint la Neutralité Carbone : Guide Pratique en 5 Étapes
- Acier au carbone vs acier inoxydable : choisir le bon matériau pour votre projet
- Acier au carbone vs acier inoxydable : différences clés et choix du bon matériau
- Comprendre l'acier inoxydable à haute teneur en carbone : propriétés, usages et avantages
- Acier à carbone moyen : propriétés, usages et avantages
- ASTM A595 Grade A Acier au Carbone – Alliage Faible en Carbone Premium
- Vue d'ensemble complète des techniques de fabrication de l'acier