



Optimiser l'efficacité des ferroalliages dans la production d'acier
Les ferroalliages sont des alliages fer avec haut pourcentage un/plusieurs éléments (Si, Mn...). Fragiles, impropres usage direct fabrication produits. Matières premières importantes sidérurgie. Utilisés principalement désoxydation et alliage aciers.
Ferroalliages : plages fusion plus basses éléments purs, densité plus faible → incorporation plus aisée acier liquide qu'éléments purs. Ajoutés acier liquide pour désoxydation (élimination O₂ excès). Haute affinité O₂ → forment oxydes sous forme laitier.
Classification deux groupes : (i) ferroalliages de base (bulk), (ii) ferroalliages nobles/spéciaux. Base : ferro-manganèse (Fe-Mn), ferro-chrome/chrome de charge (Fe-Cr), ferro-silicium (Fe-Si). Nobles : inputs vitaux aciers spéciaux/alliés. Haute valeur, faibles volumes : ferro-molybdène (Fe-Mo), ferro-vanadium (Fe-V), ferro-tungstène (Fe-W), ferro-titane (Fe-Ti), ferro-niobium (Fe-Nb). Certains alliages (silicomanganèse, Fe faible %) classés base.
Pratiques d'addition
Bonne pratique sidérurgie : ferroalliages généralement PAS ajoutés four fusion. 60–90 % ajouts poche pendant vidange acier liquide, reste laminage secondaire. Tendance : plus ajouts laminage secondaire ou même lingotière via fils spéciaux.
Pendant addition ferroalliage bain acier liquide : immersion nécessaire. À l'addition, coquille acier gèle surface ferroalliage. Chaleur transférée bain refond coquille → surface originale ferroalliage. Transfert chaleur convectif = f(agitation bain, surchauffe) → gouverne fonte coquille.
Plusieurs propriétés physico-chimiques ferroalliages affectent dissolution acier liquide. Point fusion = facteur principal vitesse dissolution. Autres propriétés importantes : densité, conductivité thermique, chaleur massique, enthalpie mélange. Densité détermine si addition flotte (ferrosilicium), coule (ferromanganèse) ou s'entraîne bain (ferrochrome). Conductivité thermique + chaleur massique + densité → épaisseur coquille acier sur addition froide. Réaction exothermique forte ferroalliage/acier liquide (enthalpie mélange) → réduit substantiellement temps assimilation (75 % ferrosilicium).
Minimiser taille ferroalliages améliore taux dissolution, contraire pratique historique (gros morceaux pour traverser couche laitier). Malheureusement, petite taille = plus surface transport gaz indésirables/humidité + pertes poussières + difficultés manutention. Taille optimale déterminée : 3–20 mm. Injection fil/poudre = moyens surmonter limites taille fine.
Procédés sidérurgie efficaces reposent sur mouvement acier liquide pour : (i) dissoudre ferroalliages, (ii) faire flotter inclusions, (iii) éliminer inhomogénéités chimiques/T. Forces naturelles induisent mouvement : convection gradient T ou énergie jet chute vidange. Convection naturelle lente, mouvement vidange limité temps. Forces externes (injection gaz lance, bouchon, tuyère) → mouvement bien plus intense. Injection gaz lances/bouchons poreux = méthode prédominante brassage sidérurgie.
Pratiques désoxydation
But désoxydation idéal : lier O₂ libre acier liquide, éliminer inclusions oxydes formées désoxydation vidange, augmenter efficacité éléments désoxydants. Désoxydation acier liquide = phénomène particulier. Augmentation concentration ferroalliages au-delà valeur critique → réoxydation acier liquide.
Trois méthodes principales désoxydation vidange : (i) acier effervescent (rimming) = pas de tué acier liquide, (ii) acier semi-tué (semi-killed) = partiellement tué, (iii) acier totalement tué (fully killed). Aciers effervescents/semi-tués impropres coulée continue ; visent produire inclusions Mn-Al-silicate déformables laminage à chaud, éviter inclusions cristallines dures Al₂O₃, MgO·Al₂O₃.
Majorité pratiques actuelles visent tué complet aciers liquides. Sous-tué → bulles O₂ bain → trous soufflure produit coulé, écoulement bouchon lingotière. Sur-tué → réoxydation bain + surcoût. Optimisation désoxydation nécessaire pour O₂ dissous minimum avant coulée.
Ferroalliages ajoutés aciers liquides poche pour : (i) désoxyder (réagir O₂ → oxydes absorbés laitier), (ii) ajuster composition chimique finale, (iii) obtenir propriétés mécaniques spécifiées en modifiant inclusions. Coût majeur sidérurgie. Source perturbations production et comportement processus inattendu.
Pendant addition, reprise autres éléments (ex: carbone) aussi. Important connaître/calculer effet autres composants ferroalliages sur composition globale acier. Reprise C critique certains aciers bas C/ultra-bas C. Nécessite ferroalliages bas C/haute pureté plus chers.
Additions normalement poche. Peuvent être vidange, et chaque unité laminage secondaire (station rinçage argon, four poche, CAS-OB, dégazage vide). Généralement : ajouts gros ferroalliages vidange poche, ajouts « retouche » étapes ultérieures.
Important : additions poche ne changent PAS instantanément composition acier, temps fini dissolution. Temps mélange (mixing time) suffisant requis. Points importants temps mélange : (i) grosses particules dissolvent plus lent que poudres/fils/fines, (ii) brassage poche (bullage argon) accélère dissolution ET essentiel homogénéiser composition, (iii) temps mélange augmente quand T baisse.
Récupération ferroalliages
Coût substantiel sidérurgie = ajouts ferroalliages. Comprendre facteurs déterminant récupération et améliorer contrôle chimie finale = essentiel pour utilisation optimisée.
Précision pratique moderne → additions plus soignées. Pratique moderne = résultats répétables/consistants, hauts taux récupération. Pratique sidérurgie joue rôle taux récupération final, degré désoxydation, turbulence poche, autres facteurs. MAIS propriétés physico-chimiques ferroalliages TRÈS importantes (effet majeur récupération).
Taux récupération ferroalliage = quantité élément réellement augmentant composition acier liquide vs perdu laitier. Récupération importante économie ET produits haute qualité propriétés mécaniques hautement reproductibles. Récupération dépend vaste spectre paramètres, résumés trois groupes : (i) type éléments additifs (concentration, activité chimique, affinité O₂, densité, taille/forme particules, concentration impuretés...), (ii) méthodes addition (four, poche, injection fil...), (iii) technologie sidérurgie (type/taille four, composition/état/quantité laitier, T chauffe, durée chauffe).
Facteurs affectant récupération
Oxydation ferroalliage = cause primaire récupération faible/erratique. Récupération = f(vitesse dissolution, densité alliage, O₂ dissous acier liquide (alliages nitrurants : N₂ dissous aussi)). Augmentation O₂ dissous acier → baisse récupération ET baisse vitesse dissolution ferroalliages point fusion > acier.
Vitesse dissolution = propriété LA PLUS IMPORTANTE déterminant récupération. Plus vite ferroalliage en solution, moins pertes. Densité ferroalliage aussi facteur important. Densité idéale : 6,2–7,6 g/cm³. Mais si acier liquide mal désoxydé, récupération faible même haute vitesse dissolution + densité idéale.
Transfert ferroalliage solide → liquide = fusion OU dissolution. Fusion = chaleur appliquée. Dissolution = contact solide/liquide T < point fusion solide. Dissolution = deux étapes consécutives : (1) réaction surface : solide changement phase → liquide. (2) transport atomes soluté interface → volume acier liquide par diffusion couche limite. L'une ou l'autre étape peut être limitante.
Outre valeur éléments additifs, ferroalliages contiennent fer et énergie chimique potentielle. Fer ferroalliage = valeur substantielle (bien défini, forme grumeleuse fusion rapide). Énergie chimique = valeur potentielle, mais peut être problème/coût. Ferroalliages peuvent contenir inclusions et éléments tramp. Éléments tramp = limitations spéciales (influence inclusions oxydes/autres précipités nitrures/carbures). Impuretés possibles : S, P, gaz O₂, N₂, H₂, humidité.
Général : acier propre → désoxyder acier liquide + éliminer produits désoxydation + prévenir réoxydation laitier efficacement. Vidange four primaire : désoxydation complexe Si/Mn/Al ferroalliages → inclusions oxydes bas point fusion molles (déformées laminage) + éviter inclusions Al₂O₃ solides désoxydation Al ou désoxydants individuels.
Équations universelles réaction : x[M] + y[O] = MₓOᵧ. M = élément additif, O = O₂ dissous acier liquide. Constante équilibre = f(énergie libre variation réaction désoxydation, éléments dissous acier, activité « a » élément additif (a[M] = fM × %[M], fM = coefficients activité élément additif état standard 1 % Fe), coefficients activité O₂ état standard 1 % Fe, activité produit désoxydation = 1 état solide généralement). Composition acier T donnée → coefficients activité éléments additifs constants → constante équilibre chaque élément formateur oxyde calculable. Réactions désoxydation courantes avec constantes équilibre et valeurs données ci-dessous.
Ferroalliages = effet rafraîchissement acier liquide. Ajout → baisse T acier liquide. Réduction T = f(capacité chaleur, chaleur solution solutés). Exception importante : Al, réagit exothermiquement avec tout O₂ présent (dissous acier ou injecté lance) → chauffe acier. Désoxydation Al plus efficace basses T. Attention : acier refroidit après désoxydation, « produit solubilité » Al-O (courbe équilibre Fig 1) baisse aussi → Al et O continuent réagir, possibilité particules Al₂O₃ très fines formant. Sans temps flotter, piégées produit final.
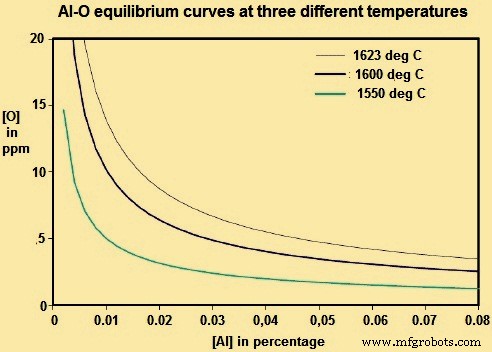
Fig 1 Courbes équilibre Al-O à trois températures différentes
Processus de fabrication
- Alliages tungstène-molybdène-fer : améliorer la résistance de l'acier et l'efficacité de production
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- L'évolution des baignoires : des bains antiques à la fabrication moderne
- Zinc : propriétés, applications et processus de production
- Hélicoptère : Aéronef à Voilure Tournante Polyvalent pour Décollage Vertical et Vol Stationnaire Précis
- Acier inoxydable : propriétés, fabrication et applications futures
- Choisir les bons grades d'acier à outils pour une performance optimale