



Revêtement émaillé sur acier : histoire, techniques et applications modernes
Revêtement émaillé sur acier
L'art et la science de la fusion de verres (maintenant connus sous le nom d'émaux de porcelaine ou simplement émaux) sur les surfaces des métaux remontent aux civilisations des Égyptiens et des Perses de l'Antiquité. La première utilisation était pour la joaillerie où l'émail était fusionné à l'or. Au Moyen Âge, la gamme de métaux capables d'être revêtus de verre a progressé des métaux nobles aux métaux communs tels que l'or suivi de l'argent, du bronze, du cuivre et, au début des années 1800, de la fonte. L'émail a été appliqué pour la première fois sur la tôle de fer et d'acier en Autriche et en Allemagne peu après 1850. Dans les années 1900, l'industrie de l'émail a connu une croissance rapide, avec de nombreuses nouvelles applications telles que les appareils électroménagers, les chauffe-eau et les panneaux architecturaux.
Les procédés d'émaillage d'aujourd'hui ont été développés au cours du 20e siècle, reflétant les progrès dans la production d'acier, mais aussi en suivant le rythme de normes environnementales de plus en plus strictes. Aujourd'hui, l'émaillage de l'acier est devenu un processus de haute technologie utilisant des matériaux hautement sophistiqués et des techniques de pointe. L'acier émaillé est un matériau qui répond aux exigences modernes de longévité, de qualités esthétiques, d'hygiène et de respect de l'environnement. Cet art ancien a également trouvé de nouvelles applications dans l'électronique industrielle.
L'acier émaillé possède de nombreuses propriétés qui en font un matériau de premier ordre pour de nombreuses applications. Ses caractéristiques résultent de la combinaison des propriétés de ses deux éléments constitutifs : l'acier et l'émail. L'acier contribue à la résistance mécanique et à la formabilité, tandis que l'émail fournit la durabilité et un bel aspect brillant.
L'émail est un revêtement inorganique substantiellement vitreux ou verreux lié au substrat d'acier par fusion thermique. Ce revêtement est appliqué pour la protection des produits en acier des environnements environnants. Ce revêtement fournit non seulement un extérieur esthétique mais aussi d'excellentes propriétés d'ingénierie, telles que la résistance mécanique de la surface émaillée, la multiplicité et la stabilité de la couleur, la résistance à la corrosion, la résistance à l'usure et à l'abrasion, la résistance chimique et thermique, la résistance au choc thermique et au feu, l'hygiène et la facilité de nettoyage, etc.
Constituants des émaux
Les différents constituants de l'émail peuvent être classés en cinq groupes principaux, selon les propriétés qu'ils confèrent à l'émail. Ce sont : (i) les réfractaires, (ii) les fondants, (iii) les agents d'adhérence, (iv) les opacifiants, et (v) les agents de coloration.
Les réfractaires donnent à l'émail une structure amorphe, et donc une résistance mécanique. Ceux-ci incluent, par exemple, l'alumine (Al₂O₃), qui sert à abaisser le coefficient de dilatation, augmenter la résistance à la température, aux produits chimiques et à l'abrasion, et faciliter l'action des opacifiants.
Les fondants abaissent le point de fusion et la température de cuisson et augmentent le coefficient de dilatation. Les réfractaires réagissent avec les fondants pour former du verre. Les fondants sont principalement composés de borax (tétraborate de sodium sous sa forme anhydre (Na₂B₄O₇) ou hydratée (Na₂B₄O₇, 10 H₂O)) et d'oxydes alcalins tels que les oxydes de sodium (Na₂O), potassium (K₂O), lithium (Li₂O), calcium (CaO), magnésium (MgO) et strontium (SrO). Ces constituants produisent des borosilicates de sodium, potassium, lithium, calcium, magnésium ou strontium, qui ont un point de fusion plus bas que le SiO₂ (environ 1400 °C au lieu de 1720 °C). Le point de fusion peut également être abaissé en ajoutant du fluor (F₂) ou de l'oxyde de bore (B₂O₃). Les fondants, tels que les oxydes alcalins, augmentent le coefficient de dilatation en comblant les « vides » dans la structure de la silice.
Les agents d'adhérence sont des oxydes métalliques qui sont impliqués dans des réactions chimiques redox pour favoriser l'adhérence entre la surface de l'acier et le revêtement d'émail. Ces réactions impliquent également le fer (Fe) et le carbone (C) dans l'acier, ainsi que l'oxygène atmosphérique (O₂). Les agents d'adhérence sont présents dans l'émail de fond, principalement sous la forme d'oxyde de molybdène (MoO), d'oxyde de cobalt (CoO), d'oxyde cuivrique (CuO), d'oxyde de manganèse (MnO₂) et d'oxyde chromique (Cr₂O₃). L'oxyde de nickel (NiO) est définitivement l'agent d'adhérence le plus efficace. Cependant, les producteurs d'émail en ont interdit l'utilisation pour des raisons liées à la sécurité du contact alimentaire et à la conformité REACH.
Les opacifiants et les agents de coloration contribuent aux qualités visuelles et tactiles des pièces émaillées. Les opacifiants servent à augmenter l'opacité de l'émail et sont présents dans l'émail de couverture. Les opacifiants les plus courants sont le dioxyde de titane (TiO₂), l'oxyde d'antimoine (Sb₂O₅), l'oxyde de zirconium (ZrO₂) et l'oxyde d'étain (SnO).
Les agents de coloration sont obtenus en combinant des oxydes minéraux. La couleur de l'émail dépend du type d'agent de coloration, de sa concentration dans l'émail, de la composition chimique de l'émail et des conditions de cuisson dans le four d'émaillage. La procédure la plus courante pour l'agent de coloration est qu'il doit être mélangé mécaniquement sous forme de particules fines avec l'émail pendant l'étape de broyage, avant l'application sur le substrat d'acier.
Types d'émaux
Il existe différents types d'émaux. Les émaux ont des compositions différentes selon le type de substrat à revêtir et selon le processus d'émaillage utilisé. La composition des émaux est variée afin d'adapter la température de cuisson de l'émail au substrat. Plus la température de cuisson est élevée, meilleure est la qualité des pièces émaillées. En ce qui concerne l'acier, cependant, la température de cuisson est limitée par le substrat. Par exemple, les changements de phase dans l'acier doivent être pris en compte. De plus, le coefficient de dilatation de l'émail doit être compatible avec celui du substrat. Les différents types d'émail pour l'acier sont : (i) émail de fond, (ii) émail auto-nettoyant, et (iii) émail de couverture.
L'émail de fond contient des oxydes métalliques (Co, oxydes de Cu), qui favorisent l'adhérence de l'émail à l'acier en créant des alliages avec le Fe dans l'acier. Puisque les oxydes métalliques sont sombres de couleur, l'émail de fond blanc n'existe pas. Il existe des émaux de fond plus réactifs qui contiennent une proportion plus élevée d'oxydes métalliques. Cela évite le besoin de décapage de l'acier avant l'émaillage. Ces émaux sont utilisés, par exemple, pour le processus d'émaillage deux-couches/une-cuisson. L'émail de fond protège également contre la corrosion de la pièce émaillée. Aussi, selon le type de pièce à émailler, d'autres constituants doivent être ajoutés pour obtenir : (i) des propriétés résistantes aux acides (cavités de four, plateaux de récupération) par l'ajout de TiO₂, (ii) des propriétés résistantes aux alcalins (articles sanitaires, machines à laver) par ajout de ZrO₂, et (iii) une résistance à la corrosion améliorée pour les applications de chauffe-eau par ajout de ZrO₂ et Al₂O₃.
Les émaux auto-nettoyants sont utilisés dans les fours domestiques et aident à éliminer les graisses produites lors de la cuisson des aliments. Il existe deux types d'émaux auto-nettoyants : (i) catalytique, et (ii) pyrolytique. Le nettoyage catalytique a lieu pendant que le four fonctionne (généralement autour de 200 °C). L'émail contient des oxydes qui catalysent la décomposition des graisses, formant de l'eau et du CO₂ (dioxyde de carbone). De plus, ce type d'émail est très réfractaire, donc poreux, ce qui a pour effet d'augmenter la surface de contact entre l'émail et la graisse, facilitant ainsi son élimination par la réaction CxHyOz + catalyseur = yH₂O (g) + xCO₂ (g). L'efficacité de cette réaction diminue avec le temps en raison du colmatage progressif des pores. Le nettoyage pyrolytique a lieu pendant que le four est vide, à environ 520 °C. Les graisses et résidus déposés sur les parois pendant la cuisson sont brûlés à cette température, ne laissant qu'un dépôt de C qui peut être essuyé. La réaction qui a lieu est CxHyOz + chaleur = xC + yH₂O (g). Ce type d'émail a un point de ramollissement supérieur à la température pyrolytique. Il est brillant, non poreux et hautement résistant aux acides et aux alcalins.
Les émaux de couverture donnent aux pièces émaillées leur qualité esthétique et aident également à augmenter leur résistance chimique. Puisque ces émaux ne contiennent absolument aucun agent d'adhérence, ils ne peuvent en aucun cas être utilisés seuls sur un substrat métallique.
Production de l'émail
Il y a plusieurs étapes dans la production de l'émail. La première étape est de vérifier, peser et mélanger les divers constituants de l'émail qui peuvent être jusqu'à 15. Cela est suivi par l'étape de fusion. Le but du processus de fusion est de rendre la structure amorphe finale de l'émail uniforme et d'abaisser la température de cuisson. Cela nécessite que le « verre » soit fondu à une température entre 1100 °C et 1300 °C, selon la composition désirée de l'émail. Le processus le plus courant implique l'utilisation d'un four tunnel (gaz ou électrique), où le mélange est introduit à une extrémité et sort à l'autre. Le mouvement à travers le four se fait par gravité. Le mélange reste dans le four environ une heure.
Lorsqu'il en sort, il est refroidi rapidement, d'abord en étant passé à travers un laminoir refroidi à l'eau pour former une feuille de verre, puis dans un refroidisseur. Le concassage complète le cycle de refroidissement. Ce processus de trempe rapide, à partir d'une haute température, fixe la structure du verre et empêche toute séparation de phase. Un processus de fusion alternatif implique l'utilisation d'un four rotatif dans lequel les constituants sont versés, mélangés et chauffés. L'émail liquide est ensuite versé dans une fosse et trempé à l'eau. Après refroidissement et concassage, on obtient du frit d'émail.
Le frit d'émail ne peut pas être utilisé tel quel. Il doit d'abord être mélangé avec d'autres ingrédients, puis broyé. L'émail peut également être appliqué sous forme liquide. Dans ce cas, après l'ajout de certains ingrédients (suspension, réfractaires, agents de coloration, électrolytes et opacifiants), le frit d'émail est broyé et mélangé avec de l'eau pour former une boue. Cette boue est ensuite utilisée pour les applications par trempage ou pulvérisation. Les émailleurs, qui font de longues séries de production dans une seule couleur, sont de plus en plus réticents à préparer l'émail eux-mêmes. Cela a conduit à l'introduction de poudre « prête à l'emploi » dans les années 1980 pour simplifier la préparation de la boue. La poudre est préparée par les producteurs d'émail en ajoutant des produits spécifiques avant le broyage. Les émailleurs n'ont qu'à ajouter des agents de coloration (optionnel) avant de mélanger la poudre avec de l'eau pour obtenir la boue.
L'émail peut également être appliqué sous forme de poudre, obtenue par broyage du frit d'émail. Le temps de broyage est déterminé expérimentalement. La poudre broyée doit ensuite être tamisée pour éliminer les grumeaux et divers résidus, puis passée à travers un séparateur magnétique (aimant permanent ou électroaimant) pour éliminer toute particule de fer dans la poudre. Les particules de fer ont tendance à créer des « trous » dans l'émail, ce qui réduit la protection contre la corrosion de l'acier. Finalement, les grains d'émail sont enduits de silicium, leur permettant d'adhérer au substrat d'acier entre les étapes d'application et de cuisson. La poudre d'émail obtenue ne nécessite aucun additif ou traitement supplémentaire chez l'émailleur et peut être utilisée directement dans les pistolets à pulvérisation de poudre. Il faut un investissement assez important pour mettre en place une unité de poudre, car elle doit être électrostatique pour être financièrement viable. Cependant, ce processus est plus économique à long terme.
Le processus d'émaillage
Le processus d'émaillage implique l'application et la cuisson d'une ou plusieurs couches d'émail sur un ou les deux côtés d'un substrat d'acier approprié. Un émaillage réussi se caractérise par : (i) une bonne adhérence de l'émail à l'acier, et (ii) un bon aspect de surface après cuisson de l'émail. La teneur en C de l'acier peut entraver le processus d'obtention de ces deux propriétés. La teneur en C de l'acier est importante pour assurer l'adhérence de l'émail. Cependant, si la teneur en C est trop élevée, elle peut affecter négativement l'aspect de surface de l'émail en raison de la libération de CO₂ et CO (monoxyde de carbone) gazeux produits pendant la cuisson. Cette contradiction explique la variété des processus d'émaillage qui existent.
Le processus d'émaillage comprend normalement plusieurs étapes (Fig. 1) : (i) préparation de la surface de la pièce après formage, (ii) préparation de l'émail, (iii) application de l'émail sur l'acier, (iv) séchage, et (v) cuisson à haute température. Il existe plusieurs processus d'émaillage, selon le type de pièce et l'aspect final requis. Ces processus sont : (i) émaillage sur substrat d'acier laminé à chaud, (ii) émaillage conventionnel (deux couches/deux cuissons), (iii) émaillage de fond (une couche/une cuisson), (iv) émaillage direct sur blanc, et (v) émaillage deux-couches/une-cuisson.
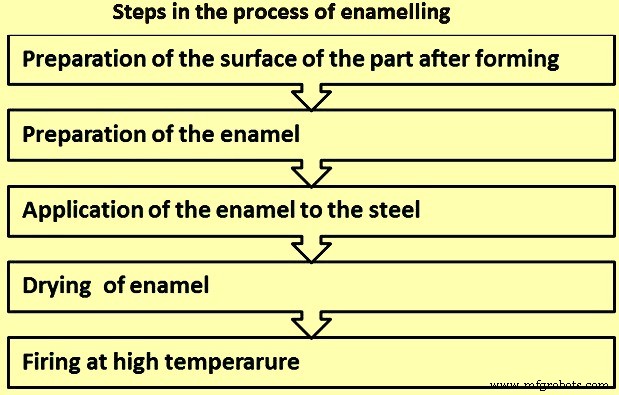
Fig. 1 : Étapes du processus d'émaillage
Préparation de surface avant émaillage
Le but du traitement de surface est d'obtenir une surface compatible avec le processus d'émaillage. Le traitement de surface consiste en plusieurs étapes. Le nombre d'étapes diffère selon le processus d'émaillage utilisé. Les diverses étapes de traitement de surface sont : (i) grenaillage, (ii) dégraissage, (iii) rinçage, (iv) décapage, (v) rinçage acide, (vi) dépôt de nickel, (vii) rinçage, (viii) neutralisation, et (ix) séchage.
Le but du traitement par grenaillage du substrat d'acier laminé à chaud est d'augmenter la rugosité de surface de l'acier. Cela fournit un meilleur ancrage de l'émail, car pendant le cycle de cuisson de l'émail, les réactions chimiques émail-métal sont favorisées par la surface de contact plus élevée qui en résulte, augmentant ainsi l'adhérence de l'émail à l'acier. Ensemble avec les pièges à hydrogène chimique (H₂) créés pendant la production d'acier, cela améliore la résistance au défaut connu sous le nom de « écailles de poisson ». Le grenaillage est effectué sur un substrat d'acier non huilé pour éviter la contamination du grenaillage. Si le grenaillage est contaminé par l'huile, il est moins efficace et salit la surface de l'acier. Cette salissure peut causer le rejet de l'émail lorsque le processus d'application humide doit être utilisé.
Le but du dégraissage est d'éliminer les matières exogènes telles que les huiles de protection contre la rouille, les huiles de déformation et divers types de poussière présents sur la surface de l'acier et provenant des étapes antérieures. C'est donc une étape très importante dans le processus de préparation de surface. Différents paramètres qui doivent être vérifiés sont : (i) type d'agent dégraissant, (ii) température de dégraissage, qui doit être dans la gamme de 60 °C et 90 °C, selon le processus utilisé, (iii) concentration de l'agent dégraissant normalement dans la gamme de 45 grammes par litre (g/l) à 50 g/l, (iv) pH des bains de dégraissage, (v) temps de traitement consistant en 15 minutes d'immersion et quelques minutes de pulvérisation, et (vi) action mécanique possible (agitation du bain ou pression de pulvérisation).
Le processus de dégraissage alcalin est le processus le plus utilisé. Les solutions alcalines peuvent avoir trois actions physico-chimiques différentes : (i) action de saponification où les substances grasses sont dissoutes en présence d'une solution aqueuse de soude ou de potasse, formant des savons solubles, (ii) action d'émulsification où les graisses sont dispersées en fines gouttelettes par des phosphates ou des silicates, et (iii) action de diminution de la tension superficielle où les molécules de graisse sont enrobées d'agents organiques, ce qui affaiblit les liens entre elles et le substrat d'acier.
Deux méthodes sont employées : (i) immersion (ou trempage), et (ii) pulvérisation. Dans le cas du dégraissage par immersion, plusieurs bains sont disposés en série. L'action mécanique (agitation du bain, pression de pulvérisation) augmente l'efficacité du dégraissage. Un dégraissage inadéquat cause des imperfections de surface, démontrant l'importance de surveiller les conditions dans lesquelles ce processus est réalisé. Une autre chose à surveiller est le phénomène de résinification de l'huile sur la pièce à dégraisser, qui lorsqu'elle est exposée à la lumière rend le dégraissage très difficile, voire impossible. Enfin, les imperfections de surface dans l'acier (rayures, pores, etc.) peuvent piéger des résidus d'huile qui peuvent former des gaz pendant le cycle de cuisson de l'émail.
Le rinçage suit le dégraissage et est effectué en une ou plusieurs étapes telles que : (i) un rinçage unique à l'eau chaude (à des températures de 60 °C à 70 °C) s'il y a des processus de traitement de surface ultérieurs (décapage, etc.), (ii) rinçage chaud, rinçage froid et un rinçage final en eau déminéralisée (DM) s'il n'y a pas d'autres processus de traitement de surface.
Le décapage de l'acier est effectué dans le but d'attaquer la surface de l'acier afin d'augmenter sa micro-rugosité et donc sa réactivité. Cela favorise l'adhérence de l'émail. Le décapage est généralement effectué en utilisant de l'acide sulfurique concentré (H₂SO₄) et l'effet est principalement centré sur les joints de grains. L'intensité du décapage est mesurée par la perte de fer (Fe). Selon le processus utilisé pour l'émaillage, le décapage peut être léger avec une perte de Fe d'environ 5 grammes par mètre carré (g/m²) par face ou fort avec une perte de Fe d'environ 25 g/m² par face. La réaction chimique qui a lieu pendant le décapage est : fer + acide sulfurique = fer en solution dans l'acide + gaz hydrogène (Fe + H₂SO₄ = FeSO₄ + H₂).
Pendant le processus de décapage, les conditions standard consistent en : (i) température du bain d'acide à environ 75 °C, (ii) concentration de H₂SO₄ à environ 7 %, (iii) temps de décapage dans la gamme de 10 minutes à 15 minutes, et (iv) concentration de Fe dans le bain de décapage à environ 2 g/l. La moindre variation par rapport à ces conditions standard peut causer une variation significative de la perte de Fe, et donc de l'adhérence de l'émail.
L'analyse chimique de l'acier est également un paramètre extrêmement important pour vérifier la perte de fer. Certains éléments tels que le phosphore, le cuivre ou le molybdène ont une influence majeure sur sa valeur. Il est donc vital de vérifier avec précision la concentration des différents éléments chimiques dans l'acier. Dans le cas de l'émaillage direct sur blanc, le décapage est l'étape clé pour obtenir des pièces de bonne qualité. Après le décapage, le motif de surface observé varie selon la perte de Fe mesurée.
Dans le cas de l'émaillage direct sur blanc, il est essentiel que le nickel soit déposé sur la pièce après le décapage pour assurer une bonne adhérence de l'émail blanc à l'acier. La quantité de nickel qui peut être déposée sur une pièce à une température donnée, le temps de dépôt de nickel et la concentration de nickel dans le bain varient selon le pH. La quantité maximale est atteinte au niveau de pH de 2,8. Cependant, il a été constaté qu'après le processus de décapage, le pH à la surface de la pièce est inférieur à 1. Si le rinçage n'est pas effectué après le décapage, le niveau de pH reste trop bas et une quantité insuffisante de nickel est déposée. Si la pièce est rincée à l'eau, le résultat reste le même. Donc, le but du rinçage acide est d'augmenter le pH de la pièce, sans dépasser la valeur optimale.
Le nickel joue un rôle important dans le processus d'émaillage direct sur blanc en favorisant l'adhérence de l'émail. Si nécessaire, il peut être utilisé en petites quantités dans les processus conventionnels (éclair de nickel). La méthode populaire utilisée pour déposer le nickel est la précipitation du nickel métallique par déplacement des ions Fe comme représenté par l'équation 2Fe + NiSO₄ + H₂SO₄ = 2FeSO₄ + Ni + H₂. Pendant le processus de dépôt de nickel, les conditions standard consistent en : (i) NiSO₄ dans la gamme de 12 g/l à 15 g/l, (ii) niveau de pH à 2,8, (iii) température à 70 °C, et (iv) temps à 7 minutes. Les conditions de dépôt de nickel ont une influence significative sur la quantité de nickel déposée. Une légère variation peut avoir des effets sérieux sur l'adhérence de l'émail.
Pour s'assurer que le processus d'émaillage direct sur blanc produit un émail avec une bonne adhérence et un aspect attrayant, il est essentiel qu'une combinaison optimale existe entre la perte de Fe à obtenir (dans la gamme de 25 g/m² à 50 g/m²) et la quantité de nickel déposée (revêtement de nickel dans la gamme de 1 g/m² à 2 g/m² par face).
Le but du rinçage final est d'éliminer toutes les traces d'acide encore présentes sur la surface de la pièce. Deux bains sont généralement utilisés pour le rinçage final. Le premier bain a des paramètres de valeur de pH dans la gamme de 2,5 à 3,2 et la température dans la gamme de 30 °C à 35 °C. Le rinçage est fait pendant 7 minutes. Le second bain a des paramètres de valeur de pH dans la gamme de 3,5 à 4 et la température d'environ 25 °C. Le rinçage est également fait dans le second bain pendant 7 minutes.
Le but de la neutralisation est d'éliminer complètement tout résidu d'acide. Le bain de neutralisation a des paramètres de valeur de pH dans la gamme de 10,5 à 11,5 et la température d'environ 70 °C. La neutralisation est également faite pendant 7 minutes.
Une fois la préparation de surface terminée, les pièces doivent être séchées pour les empêcher de rouiller avant l'émaillage.
Application de l'émail
L'émail peut être appliqué en utilisant soit le procédé humide, soit le procédé sec. Il existe de nombreuses méthodes d'application de l'émail par le biais du procédé humide. Ces méthodes sont décrites ci-dessous.
Dans le cas du revêtement par trempage, les pièces à revêtir sont plongées dans une boue d'émail (mélange de poudre d'émail et d'eau), la densité et la viscosité desquelles sont étroitement surveillées. Les pièces sont ensuite suspendues pour permettre à l'excès d'émail appliqué de s'égoutter, assurant ainsi une épaisseur de revêtement uniforme. Ce processus est fréquemment utilisé pour les pièces qui ont une forme complexe, telles que les cavités de four. Un inconvénient de ce processus est que l'affaissement de l'émail peut se produire. Une variation du revêtement par trempage, la méthode « tremper et secouer », qui implique de déplacer les pièces autour de différents axes lorsqu'elles sortent du bain, minimisant ainsi l'affaissement et l'épaisseur excessive du revêtement d'émail.
Dans le cas du procédé de revêtement par écoulement, le processus consiste à pulvériser toute la surface de la pièce avec de l'émail à travers une ou plusieurs buses rondes.
Dans le cas de la pulvérisation assistée par air, l'émail est pulvérisé sur les pièces à revêtir en utilisant un pistolet de pulvérisation alimenté par un jet d'air comprimé à une pression variant de 3 kg/cm² à 4,5 kg/cm². Le processus est généralement effectué dans une cabine, les pièces étant suspendues sur un convoyeur à bande métallique. La pulvérisation manuelle nécessite des opérateurs hautement expérimentés pour éviter l'affaissement et l'épaisseur excessive du revêtement d'émail. Ce processus peut être automatisé et tend à être réservé pour les courtes séries de production.
Dans le cas du procédé de pulvérisation électrostatique, une différence de charge est appliquée entre l'émail chargé négativement et les pièces à revêtir chargées positivement. Le pistolet de pulvérisation d'émaillage consiste en un tube central à travers lequel l'émail passe, entouré par une buse annulaire à travers laquelle l'air d'atomisation passe plus vite que le flux d'émail. Cette différence de vitesse cause l'atomisation de la boue d'émail en fines gouttelettes. Au bout du pistolet de pulvérisation, les gouttelettes passent à travers une atmosphère qui a été ionisée dans un champ électrique et deviennent chargées négativement avant d'être déposées sur la pièce à émailler. Une fois les couches initiales appliquées, les gouttelettes sont de moins en moins attirées par la pièce et une force répulsive se produit. Cela s'oppose à la force attractive jusqu'à ce que l'équilibre soit atteint, contrôlant ainsi l'épaisseur du revêtement. Le revêtement d'émail résultant est uniforme et les pertes sont minimisées.
Le processus d'électrophorèse également connu sous le nom de trempage électrostatique d'émaillage ou processus ETE (Elektro-Tauch-Emaillierung) est principalement utilisé pour l'émaillage direct sur blanc. Les particules d'émail, en suspension colloïdale dans une solution saline, sont transportées sous l'effet d'un champ électrique. Ces particules deviennent chargées négativement à la surface et sont transportées vers l'anode de la cellule électrolytique, qui est la pièce à émailler. Ce processus résulte en une épaisseur d'émail très uniforme (limitation automatique du dépôt) et un aspect de surface exceptionnel. C'est une technique très efficace pour les pièces plates. Les inconvénients du processus sont : (i) c'est un processus coûteux, (ii) il nécessite l'utilisation d'une cathode ayant la forme de la pièce à émailler, et (iii) la surveillance des propriétés électriques de la boue d'émail est assez complexe.
L'application d'émail par le procédé sec est faite par pulvérisation électrostatique de poudre. Le principe de la pulvérisation électrostatique de poudre est le même que pour la méthode humide. Un champ électrique est formé entre l'électrode de la buse et la pièce à émailler. Les particules d'émail, propulsées hors du pistolet de pulvérisation par un flux d'air, deviennent chargées négativement, migrent vers la pièce à émailler (électrode positive) et s'y déposent. Une fois la première couche déposée, les particules commencent à perdre leur force attractive. Une force répulsive est alors générée. Lorsque celle-ci devient égale à la force attractive, les particules ne sont plus déposées. Ce processus fournit ainsi un revêtement d'émail uniforme et limite automatiquement son épaisseur.
Les particules d'émail doivent être enduites (enveloppe organique, généralement silicium) afin de prévenir l'hydratation, qui peut avoir l'effet de réduire leur résistance électrique, empêchant ainsi le dépôt correct de l'émail sur la pièce. La qualité de l'enrobage organique, la taille des grains et la rhéologie de la poudre sont des facteurs clés pour obtenir un dépôt uniforme de l'émail et un aspect de surface attrayant après cuisson. Ce processus est très efficace pour les pièces plates, mais il est plus difficile d'émailler les pièces creuses – par ex. cavités de four – en raison de l'effet de cage de Faraday. Le processus offre plusieurs avantages tels que : (i) réduction des déchets, (ii) économie de matériau, et (iii) uniformité de l'épaisseur du revêtement.
Séchage et cuisson de l'émail
Le séchage de l'émail est une étape vitale après l'application humide de l'émail. L'humidité, qui représente 40 % à 50 % de la masse déposée, peut en fait causer un retrait localisé de l'émail pendant la cuisson. Le revêtement sec obtenu est appelé « biscuit ». Le séchage à l'air n'est pas souhaitable car les pièces peuvent être contaminées par des particules de poussière dans l'air et l'humidité résiduelle peut rester dans l'émail, favorisant la formation de défauts « écailles de poisson ». Des séchoirs ou fours doivent être utilisés à une plage de température de 70 °C et 120 °C. Le rayonnement infrarouge ou le séchage par convection est la méthode la plus sûre pour préparer les pièces pour la cuisson.
La cuisson de l'émail est généralement réalisée à une plage de température de 780 °C à 850 °C, ce qui est bien au-dessus de la température de ramollissement de l'émail (500 °C à 600 °C). Elle peut être faite dans un four à chambre ou dans un four tunnel continu. Le temps et la température de cuisson dépendent de l'épaisseur de l'acier et du type d'émail. La cuisson est réalisée dans une atmosphère oxydante.
Les fours à chambre sont normalement utilisés pour les courtes séries de production et les petites pièces. Les fours tunnel sont rectilignes, en U ou en L et conviennent pour les longues séries de production. Ils sont divisés en trois zones consistant en préchauffage, cuisson et refroidissement. Cela permet une augmentation et une diminution contrôlées de la température. Les pièces, disposées sur des berceaux, passent à travers ces sections, suspendues à un convoyeur. Des joints d'étanchéité à l'air, situés à l'entrée et à la sortie du four, empêchent les pertes de chaleur. Les fours sont principalement électriques ou à tubes radiants à gaz. Les éléments chauffants sont disposés sur les parois et le fond du four. L'énergie thermique est transmise aux pièces par rayonnement et convection.
Mécanismes d'adhérence émail-acier
L'adhérence de l'émail à l'acier non revêtu est réalisée au moyen de réactions chimiques qui ont lieu pendant les cycles de cuisson et de refroidissement. Le processus peut être divisé en quatre étapes.
Dans la première étape qui va jusqu'à 550 °C, l'humidité et l'O₂ présents dans l'air pénètrent l'émail poreux et oxydent le Fe dans l'acier. Cela cause la formation d'une couche d'oxyde de fer à l'interface émail/acier. L'H₂ atomique provenant de la décomposition de H₂O diffuse dans l'acier, se recombine en H₂ moléculaire et remplit les trous dans l'acier. La solubilité de H₂ dans l'acier augmente avec la température.
Dans la deuxième étape qui est dans la plage de température de 550 °C à 830 °C, l'émail se ramollit puis fond, formant une couche semi-perméable. Cela réduit les échanges gazeux avec l'atmosphère du four. L'oxyde de fer présent à l'interface émail/acier est dissous par l'émail.
La troisième étape est autour de 830 °C. À cette température, des réactions chimiques redox ont lieu entre la couche d'oxyde de fer à l'interface émail/acier, les oxydes métalliques dans l'émail et le C dans l'acier. Des alliages Fe-Co précipitent à l'interface émail/acier. Ceux-ci sont au cœur de l'adhérence de l'émail à l'acier. L'adhérence est favorisée par la rugosité de l'acier. L'O₂ dissous se recombine avec le C dans l'acier, libérant du CO/CO₂ gazeux. L'intensité de ces libérations doit être surveillée. La quantité de H₂ dans l'acier est à des niveaux maximaux.
La quatrième étape consiste en le refroidissement. L'émail se solidifie, arrêtant les échanges gazeux. La solubilité de H₂ dans l'acier diminue quand la température baisse. L'acier devient sursaturé et le H₂ s'accumule sous le revêtement d'émail. Une quantité excessive de H₂ à l'interface cause des défauts « écailles de poisson ».
Défauts du revêtement d'émail
Les défauts qui causent le rejet concernant les normes de qualité pour la production de matériaux à revêtement d'émail sont appelés défauts d'émail. Ces défauts peuvent être des interruptions localement limitées de la compacité ou de la structure du revêtement verreux. Lorsque les revêtements d'émail sont discutés, les processus de réparation ou de recyclage sont assez difficiles à réaliser pour les revêtements d'émail défectueux. Bien que la formation de défauts puisse souvent être attribuée à une combinaison de plusieurs paramètres défavorables, ce qui mène à un nombre pratiquement infini de fautes individuelles, très souvent un facteur domine un type de défaut typique. Donc, les défauts sont classés en groupes donnés ci-dessous selon les matériaux de base sous-jacents et les processus d'application.
Écailles de poisson
Ce sont des défauts liés à l'acier qui sont des fissures en demi-lune dans les couches de fond ou de couverture, qui se produisent immédiatement ou même des heures ou des jours après l'opération de cuisson. Ces défauts peuvent se produire individuellement avec une taille typique de 1 mm à 5 mm de diamètre. Les défauts sont le résultat de la diffusion de H₂ à travers l'acier et dans la couche d'émail. Les défauts ne se produisent que sur les pièces émaillées des deux côtés. Le H₂ est formé à la surface de l'acier pendant la cuisson selon la réaction Fe + H₂O = FeO + H₂. Le H₂ est dissous sous forme atomique et après le refroidissement reste dans l'acier comme solution sursaturée. La séparation de H₂ de l'acier a lieu par recombinaison en molécules à la limite de phase acier/émail, construisant alors des pressions allant jusqu'à 200 kg/cm², ce qui cause l'écaillage.
Mauvaise adhérence
L'adhérence du revêtement d'émail est expliquée avec deux mécanismes d'adhérence de base : (i) théorie chimique, et (ii) théorie mécanique. La théorie chimique indique qu'un changement continu du type de liaison doit être réalisé dans la région de la limite de phase depuis la liaison métallique du métal de base via une couche d'adhérence d'oxyde vers la liaison ionique de la couche d'émail. La théorie mécanique est définie par le prérequis pour une bonne adhérence est le rugueux de la surface d'interface menant à un accrochage mécanique serré de l'émail à la surface de l'acier. L'adhérence de la couche d'émail peut être vérifiée en la détruisant par déformation mécanique. La mauvaise adhérence de l'émail est un problème de qualité très grave gâchant l'apparence qui peut mener à la destruction rapide du composite acier/émail. La mauvaise adhérence peut avoir des origines très différentes, allant des nuances d'acier non adaptées au mauvais pré-traitement, l'application d'émaux avec une teneur trop faible en oxyde de cobalt/nickel à la sous- ou sur-cuisson.
Cloques
Les cloques sont des trous creux à travers l'émail cuit, ayant un diamètre jusqu'à 1 mm, qui peuvent rester intacts dans la surface de l'émail, mais peuvent aussi éclater en laissant un creux en forme d'entonnoir. La cause commune de ce défaut, également appelé re-bouillonnement ou ébullition au C, est un développement local fort de gaz pendant la cuisson, le gaz contenant du H₂ ainsi que du CO. Les résidus de décapage, par leurs produits de décomposition (gazeux) peuvent provoquer une ébullition très forte avec l'émail et l'acier. En raison de la diffusion du H₂ ainsi généré, des impuretés peuvent également être observées sur le côté opposé de la tôle d'acier. Souvent, les cloques sont observées avec la vaisselle creuse où dans des anneaux scellés ou des poignées mal formées, des résidus obstinés d'acide de décapage s'accumulent.
Impuretés
Les impuretés dans l'émaillage de couche de fond peuvent aller de la contamination de la tôle d'acier aux dépôts de calamine. Souvent, il est très difficile et long de trouver l'origine car les impuretés peuvent être introduites à toutes les étapes du processus d'émaillage. Les plus fréquentes sont : (i) fines particules de fer provenant de la coupe et du soudage, (ii) résidus d'agents de pré-traitement, (iii) particules grossières du broyage et des billes (points blancs), (iv) ajouts de moulin grossiers (non broyés), (v) poussière d'émail de couverture, et (vi) dépôts de calamine des outils de cuisson.
Brûlures
Les brûlures sont des zones localisées d'éruptions d'oxyde de fer à travers le revêtement d'émail. Les causes principales de ces défauts sont une épaisseur d'émail trop fine ou une quantité insuffisante d'additions de moulin réfractaires. Dans le premier cas, l'excès d'oxyde de fer qui n'est pas solubilisé dans l'émail de base pénètre de la limite de phase à la surface.
Propriétés des aciers émaillés
L'acier émaillé a plusieurs propriétés utiles qui sont principalement dues à la nature vitreuse de l'émail. La composition chimique de l'émail diffère selon son utilisation finale pour répondre pleinement aux caractéristiques requises. Les propriétés sont données ci-dessous.
Adhérence de l'émail
L'émail doit adhérer au substrat d'acier pour assurer que l'acier émaillé a les propriétés requises pour chaque utilisation finale. L'adhérence est déterminée au moyen d'un test d'impact, qui implique la déformation d'un échantillon de tôle émaillée en utilisant un poinçon hémisphérique en laissant tomber un poids de 1,5 kg sur le poinçon depuis une hauteur appropriée pour l'épaisseur du substrat d'acier. Le degré d'adhérence est déterminé par comparaison avec des photos de référence. La valeur attribuée varie de 1 (adhérence très bonne) à 5 (adhérence très mauvaise).
Résistance à la corrosion
L'émail est un revêtement qui fournit à l'acier une résistance exceptionnelle à la corrosion, même à des températures élevées. Les surfaces émaillées sont non poreuses et donc imperméables à tous les liquides. Les tests de brouillard salin effectués sur des pièces émaillées avec un substrat d'acier laminé à froid ou aluminisé montrent que les pièces émaillées peuvent résister au brouillard salin pendant plus de 500 heures sans montrer aucun signe de rouille rouge. Les tests effectués par l'Institut de l'émail de porcelaine ont montré que les panneaux émaillés peuvent durer 30 ans sans aucun signe de corrosion sur le substrat d'acier.
Résistance chimique de l'émail
Les propriétés chimiques de l'émail peuvent être personnalisées pour l'environnement dans lequel il doit être utilisé. L'émail a ainsi une résistance extrêmement bonne aux produits chimiques (acides, alcalins, détergents et solutions organiques). L'acier émaillé est également extrêmement résistant à l'attaque atmosphérique. Donc, la pluie, la pollution atmosphérique (dioxyde de soufre, oxyde nitrique), les atmosphères côtières chargées de sel, les rayonnements ultraviolets (UV) et les changements brusques de température ne conduisent à aucun changement dans l'apparence, la couleur ou la brillance de la surface émaillée.
Résistance mécanique de la surface
Comme le verre, la surface de l'acier émaillé est très dure, ce qui signifie qu'elle est extrêmement résistante aux rayures, à l'abrasion, aux chocs et à l'usure. La dureté des aciers émaillés est entre 5 et 7 sur l'échelle de Mohs. Un des avantages de la dureté de surface de l'acier émaillé est qu'il est extrêmement résistant à l'abrasion. La résistance à l'abrasion est déterminée au moyen d'un test de frottement.
Stabilité aux températures élevées et basses
En raison de la nature vitreuse, les surfaces émaillées ont une stabilité de température exceptionnelle. Certaines applications des aciers émaillés nécessitent des températures de fonctionnement d'environ 450 °C à 500 °C. L'acier émaillé peut également être soumis à des températures de moins 60 °C sans effets néfastes sur l'émail.
Résistance au choc thermique
Les revêtements d'émail peuvent supporter de larges différences de température excédant 100 °C sans subir de dommages. Donc, il peut être utilisé dans des applications où de telles variations existent.
Résistance au feu
Une flamme ou toute autre source de chaleur ne cause aucun dommage à une surface émaillée. De plus, les revêtements d'émail ne produisent aucune fumée toxique en cas d'exposition prolongée à la chaleur. La résistance au feu des panneaux émaillés est classée A1.
Hygiène et facilité de nettoyage
La surface lisse, dure et vitreuse de l'acier émaillé n'a pas de pores ou de fissures. Cela empêche la croissance des bactéries et l'accumulation de poussière. Donc, l'acier émaillé peut être utilisé dans des zones sensibles. De plus, l'acier émaillé est un matériau de qualité alimentaire qui ne dégage pas d'odeurs. Aussi, les surfaces émaillées sont très faciles à nettoyer. La surface lisse, scellée de l'émail et sa composition exclusivement minérale signifient que des solvants disponibles dans le commerce peuvent être utilisés pour le nettoyage, le rendant beaucoup plus facile et moins coûteux à nettoyer.
Stabilité de la couleur
L'acier émaillé existe dans une gamme presque infinie de couleurs, motifs et textures avec une finition brillante, semi-mate ou mate. De plus, il est possible de reproduire n'importe quelle image avec une extrême précision par sérigraphie, par ex. panneaux de signalisation, affiches, œuvres d'art ou photographies. Si le processus est effectué à haute température, ces images durent aussi longtemps que le reste du panneau émaillé. Puisque les couleurs sont créées en utilisant des pigments minéraux, elles affichent une stabilité considérable dans le temps. Une caractéristique particulière est qu'elles ne sont pas sensibles aux rayonnements UV.
Utilisations de l'acier émaillé
Les aciers émaillés peuvent être utilisés à la fois pour des applications intérieures et extérieures. Les utilisations domestiques de l'acier émaillé incluent : (i) articles sanitaires, (ii) chauffe-eau électriques, et (iii) appareils électroménagers et ustensiles de cuisine.
L'acier émaillé est, en fait, le seul matériau capable de résister aux nombreuses contraintes auxquelles les appareils électroménagers sont soumis, particulièrement dans les applications de cuisson. Donc, il est devenu indispensable pour des applications spécifiques où il est inégalé en raison de ses nombreuses propriétés utiles. Certaines de ces propriétés utiles sont : (i) meilleure résistance aux rayures et à l'abrasion, (ii) l'acier émaillé ne retient ni n'absorbe les odeurs, donc il ne peut pas les transmettre, (iii) résistant aux produits normalement utilisés dans la cuisine, qu'ils soient acides ou alcalins, (iv) excellente résistance à la corrosion, (v) résistant aux flammes et peut supporter une température élevée, (vi) sûr pour le contact alimentaire et empêche la croissance des bactéries, (vii) très résistant à la vapeur, donc peut être facilement utilisé pour cette méthode de cuisson, et (viii) qualités esthétiques exceptionnelles.
L'acier émaillé a de nombreuses applications dans la construction. Il peut être utilisé comme revêtement pour les bâtiments ou les tunnels et dans les intérieurs des lieux publics, tels que les gares ferroviaires et de métro, les aéroports et autres bâtiments, comme revêtement mural et pour les faux plafonds, cloisons et ascenseurs. L'acier émaillé est également un matériau exceptionnel pour l'aménagement de salles blanches.
L'acier émaillé est la solution idéale pour les applications extérieures car il est résistant aux intempéries et aux rayonnements UV, avec une portée pratiquement illimitée pour la décoration. Les panneaux émaillés sont particulièrement adaptés pour les murs de séparation ou pour le revêtement de bâtiments en briques plus traditionnels. Ils sont préfabriqués pour correspondre aux dimensions exactes du bâtiment. Les panneaux peuvent être installés par tous les temps.
L'utilisation de l'acier émaillé pour le revêtement des tunnels est recommandée, car cela les rend plus faciles et moins chers à nettoyer, assure une meilleure illumination et améliore la résistance au feu.
L'acier émaillé est un choix très populaire pour l'aménagement des lieux publics. Résistant aux flammes, anti-vandalisme, facile à entretenir et offrant une portée pratiquement illimitée pour la décoration, il est idéal comme revêtement mural et pour les plafonds, cloisons, cabines d'ascenseur, etc. Comme il est exempt de bactéries et n'est pas affecté par l'humidité, c'est aussi la solution parfaite dans les hôpitaux, salles blanches et systèmes sanitaires.
L'acier émaillé a aussi d'importantes applications dans l'industrie, même dans les atmosphères les plus corrosives, par ex. dans les industries chimiques et agroalimentaires. Sa résistance aux produits chimiques et à la fermentation en fait un excellent revêtement pour les silos, réacteurs chimiques, sécheurs, réservoirs fermés et autres systèmes de stockage des stations de traitement d'eau. De plus, en raison de sa résistance aux températures élevées et de ses propriétés de réflexion de la chaleur, il peut être utilisé dans les colonnes et les échangeurs de chaleur. Sa résistance à la corrosion causée par les gaz de combustion en fait également un excellent matériau pour la fabrication de gaines de cheminée et de collecteurs d'échappement.
L'acier émaillé est une solution idéale pour les panneaux de signalisation et de communication intérieurs et extérieurs. La surface n'est pas endommagée par la pollution urbaine, la météo, ou les rayonnements UV. Il est résistant au feu et offre une multitude de possibilités décoratives, en faisant le meilleur matériau possible pour les créations graphiques les plus sophistiquées.
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Qu'est-ce que l'acier A2 ? Une nuance d'acier à outils polyvalente et rentable pour applications industrielles et menuiserie
- Choisir les bons grades d'acier à outils pour une performance optimale
- EN 10326 Nuance S550GD : Acier structural laminé à froid haute résistance avec revêtements par trempage
- EN 10326 S250GD : Acier structural laminé à froid – Revêtements par trempage à chaud, limite d'élasticité 250 MPa
- EN 10326 S280GD : Acier structural laminé à froid – Revêtements multiples, limite d'élasticité 280 MPa
- EN 10326 S320GD : Acier structural laminé à froid – Grade élevé, options de revêtement variées
- EN 10326 S350GD : Acier structural laminé à froid – Non allié, haute résistance, revêtements premium
- EN 10326 S220GD Acier Structurel Laminé à Froid – Haute Qualité, Revêtements Résistants à la Corrosion