



Revêtement époxy fusionné premium pour acier – Protection anticorrosion ultime
Revêtement époxy fusionné (FBE) de l'acier
Le revêtement époxy fusionné (FBE) des matériaux en acier est un revêtement en poudre époxy thermodurcissable, monocomposant, sans primaire, durcissable à chaud, conçu pour offrir une protection anticorrosion maximale au substrat d'acier. Il s'agit d'un revêtement en poudre protectrice thermodurcissable à durcissement très rapide qui utilise la chaleur pour faire fondre et adhérer le matériau de revêtement au substrat d'acier. Il est basé sur des résines époxy et des durcisseurs spécialement sélectionnés. L'époxy est formulé pour répondre aux spécifications liées à la protection de l'acier en tant que revêtement anticorrosion. Les revêtements FBE durcis à chaud sont des matériaux thermodurcissables à 100 % solides qui obtiennent une forte adhérence à la surface métallique grâce à une réaction chimique générée par la chaleur. Les revêtements FBE peuvent être appliqués par lit fluidisé, flocage (pulvérisation à l'air) ou pulvérisation électrostatique.
Applications et historique
Le revêtement FBE est largement utilisé pour le revêtement de tubes en acier, raccords de tuyauterie, pompes et vannes utilisés pour le transport de pétrole, gaz, boues et eau. Les produits typiques revêtus de FBE sont illustrés à la figure 1. Le revêtement FBE est utilisé pour les pipelines souterrains depuis les années 1960 et possède un excellent historique pour les applications de tuyauterie souterraine. Il est également utilisé pour le revêtement de barres d'armature en acier utilisées dans la construction de ponts, routes et bâtiments afin de prévenir la corrosion lorsqu'elles sont noyées dans le béton.
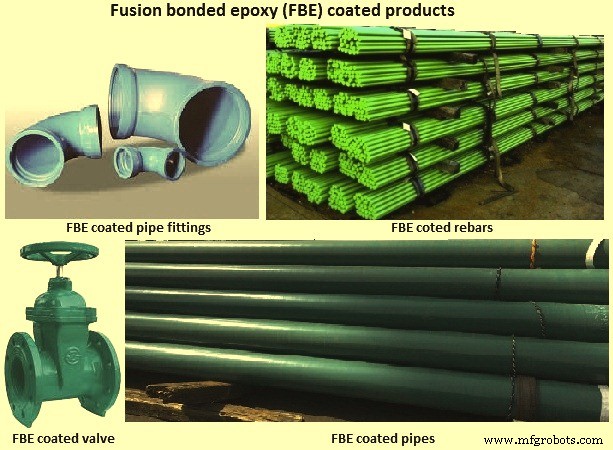
Caractéristiques et avantages des revêtements FBE
- Protection anticorrosion dans les environnements agressifs
- Application productive grâce au durcissement rapide
- Ne coule pas, pas de fluage à froid, ne ramollit pas en stockage, permettant un stockage à long terme
- Léger
- Bonne résistance chimique
- Respectueux de l'environnement : sans composés organiques volatils (COV)
- Résiste au décollement cathodique
- Forte adhérence et ténacité élevée
- Facilement réparable
Système de revêtement FBE et matériaux
Le système de revêtement FBE est un système de revêtement activé par la chaleur et durci chimiquement, appliqué sur de l'acier préchauffé. La formulation typique comprend la résine époxy, l'agent de durcissement, le catalyseur, l'accélérateur, le pigment de renforcement et les agents de contrôle qui régulent le flux et la stabilité. La catégorie de résine est de type « époxy ». La perméabilité, la dureté, la couleur, l'épaisseur, la résistance au gougeage et autres caractéristiques sont contrôlées par ces composants. L'épaisseur standard des revêtements FBE varie entre 250 et 500 micromètres, ajustable selon les conditions de service. La poudre fondue devient un revêtement solide en quelques secondes après l'application. Les revêtements FBE sont normalement utilisés conjointement avec la protection cathodique. Dans la plupart des cas, les zones décollées sous le revêtement FBE sont protégées par la protection cathodique.
Matériaux de revêtement FBE
Les revêtements FBE sont des revêtements polymères thermodurcissables. Le nom « époxy fusionné » provient du réticulage de la résine et de la méthode d'application, différente de la peinture conventionnelle. Les composants résine et durcisseur dans la poudre FBE sèche restent non réactifs aux conditions normales de stockage. Aux températures d'application typiques (180 °C à 250 °C), le contenu de la poudre fond et se transforme en forme liquide. Le film FBE liquide mouille et s'écoule sur la surface d'acier, devenant rapidement un revêtement solide par réticulation chimique assistée par la chaleur. Ce processus est connu sous le nom de fusionnement. La réaction de réticulation chimique est irréversible. Une fois le durcissement effectué, le revêtement ne peut pas retrouver sa forme originale. Un chauffage supplémentaire ne fait pas fondre le revêtement, d'où le terme « thermodurcissable ».
De nouvelles technologies sont en développement continu pour optimiser les propriétés des revêtements FBE. Le ratio stœchiométrique doit être contrôlé par l'équilibre entre le groupe durcisseur et le groupe époxy. Par exemple, augmenter le niveau d'agent de durcissement peut réduire la densité de réticulation et augmenter la flexibilité, tout en diminuant la résistance chimique.
La résistance à l'impact ou la dureté dépend de la densité de réticulation. Des densités plus élevées peuvent être obtenues avec des agents de durcissement de faible poids moléculaire présentant des structures étroitement réticulées. L'ajout de diluants non réactifs peut interférer avec cette structure, offrant plus de flexibilité mais moins de ténacité au produit final.
L'adhérence mécanique résulte de la rugosité du substrat d'acier (pics et vallées). Le passage d'un profil arrondi à angulaire et l'augmentation de la profondeur des vallées améliorent ce type d'adhérence. L'adhérence polaire est la liaison hydrogène entre le substrat d'acier et le revêtement époxy. Les liaisons chimiques se forment par partage d'électrons entre les groupes sur le substrat d'acier et la résine époxy ; ce sont les plus fortes et contribuent le plus à l'adhérence. Des groupes comme l'azote et l'oxygène peuvent se lier au fer et à la silice.
Revêtement FBE et corrosion
Les revêtements FBE réduisent généralement la corrosion d'un substrat en acier soumis à un électrolyte de deux manières : (i) ils agissent comme une couche barrière physique pour contrôler l'entrée d'espèces délétères, et (ii) ils peuvent servir de réservoir pour des inhibiteurs de corrosion afin d'aider la surface d'acier à résister à l'attaque par des espèces agressives telles que les anions chlorure.
Le revêtement FBE fournit une barrière physique empêchant le contact du substrat d'acier avec l'humidité, l'oxygène et les ions chlorure. En tant que revêtement diélectrique, il résiste au flux d'électrons et d'ions entre le métal et l'électrolyte, entravant ainsi le transfert de charge entre anode et cathode.
Le contrôle de la corrosion par le revêtement FBE dépend de sa capacité à fournir une barrière contre l'eau, l'oxygène, le chlorure et autres éléments agressifs, empêchant leur perméation à travers le film de revêtement pour attaquer le substrat d'acier. Les propriétés critiques pour la protection anticorrosion incluent l'adhérence et la capacité de mouillage de l'acier revêtu. Une réduction de la résistance adhésive augmente le taux de délamination. Une étude sur la délamination des revêtements FBE en environnement de solution de pores simulée a suggéré le mécanisme suivant :
- Le délai avant l'initiation de la délamination observable dépend de la pénétration de l'eau à travers le revêtement FBE vers la région interfaciale ou interphasiale revêtement/substrat.
- La délamination du revêtement FBE du substrat d'acier est principalement causée par les ions hydroxyle.
- Le taux de délamination FBE est contrôlé par les processus de transport depuis un pore dans le revêtement et le long de l'interface revêtement/substrat délaminée jusqu'au front de décollement.
- La localité de la défaillance de l'adhérence du revêtement se situe dans la région interfaciale ou interphasiale revêtement/substrat.
- Le taux de délamination FBE en conditions quasi-passives est contrôlé par la migration des ions hydroxyle depuis la solution externe en vrac vers le front de décollement revêtement/substrat.
- Le taux de délamination FBE en condition de corrosion sous film est contrôlé par le mouvement des cations hydratés vers le site cathodique.
Processus d'application des revêtements FBE
Les étapes importantes à contrôler lors du processus de revêtement FBE (Figure 2) comprennent : (i) préparation et propreté de la surface, (ii) grenaillage, (iii) procédure de nettoyage, (iv) nettoyage final et inspection, (v) conditionnement de surface, (vi) préchauffage, (vii) application du revêtement FBE, (viii) post-traitement, (ix) inspection finale et contrôle qualité, (x) procédures de réparation, (xi) manipulation du produit revêtu FBE. Le temps total écoulé entre les activités de préparation de surface (étapes i à v) doit être minimisé pour éviter la formation d'oxydes sur la surface. L'oxydation de l'acier avant revêtement sous quelque forme que ce soit est inacceptable. La formation visuelle de tels oxydes entraîne la répétition des activités de préparation de surface.
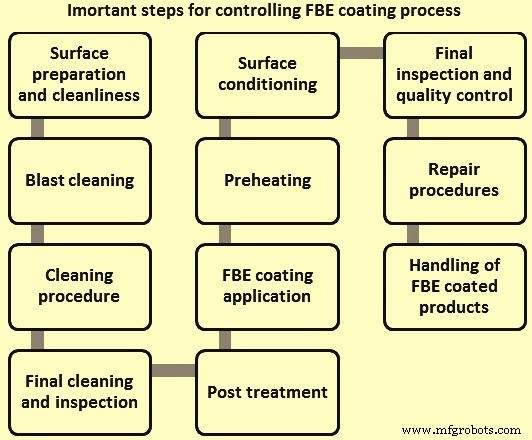
Préparation et propreté de la surface
Une attention particulière au nettoyage et à la préparation de la surface du substrat d'acier avant le nettoyage abrasif a un effet considérable sur la qualité finale du revêtement FBE. Les éléments de base du pré-nettoyage sont : (i) élimination des contaminants de surface, (ii) décollement de la calamine (sur acier fraîchement laminé), et (iii) élimination du givre et de l'humidité.
L'acier à revêtir FBE peut être contaminé par des sels, graisses, huiles et autres matériaux délétères. Ces contaminations visibles et non visibles peuvent survenir pendant le transport, la manutention et le stockage. Il est impératif d'éliminer tous ces contaminants avant la première étape de nettoyage abrasif. L'échec de cette élimination peut contaminer le média abrasif, causant une mauvaise performance du revêtement FBE appliqué ensuite. Les sels profondément incrustés et certains contaminants organiques, s'ils ne sont pas complètement éliminés, causent des défaillances d'adhérence et des problèmes de formation de film. Ils doivent être éliminés par nettoyage au solvant, lavage détergent ou nettoyage à la vapeur. Aucun résidu affectant l'adhérence ne doit rester sur la surface d'acier. Il est souhaitable de préchauffer l'acier avant le grenaillage à une température d'au moins 5 °C au-dessus du point de rosée.
Grenaillage
Le but du nettoyage abrasif par grenaillage est d'obtenir une surface propre, avec un profil angulaire d'une profondeur moyenne entre 50 et 100 micromètres. La surface doit être nettoyée selon une finition « métal quasi blanc » minimum. Cela est réalisé le plus efficacement avec des équipements de grenaillage centrifuge utilisant de la grenaille d'acier comme média abrasif. Les résidus abrasifs doivent être éliminés à l'air comprimé ou par tout autre moyen approprié. Le mélange abrasif de travail doit être maintenu propre de contaminants. La grenaille d'acier doit avoir une dureté de 50 à 60 Rockwell C. La dureté et la distribution granulométrique de la grenaille employée doivent être contrôlées en continu par tamisage pour assurer le profil de surface après nettoyage. Pour une finition de surface constante, un mélange de travail stabilisé doit être maintenu par des ajouts fréquents et petits de nouvel abrasif proportionnels à la consommation ; les ajouts importants et infrequents sont à éviter.
Procédure de nettoyage
Si deux chambres de grenaillage sont disponibles, la grenaille peut être utilisée dans la première pour le pré-nettoyage et la grenaille dans la seconde. Il n'est pas souhaitable de mélanger grenaille et grenaille dans la même chambre. Lorsqu'une seule unité de grenaillage est en service, il est préférable d'utiliser uniquement de la grenaille d'acier.
La première étape de nettoyage établit la propreté de base et révèle les défauts du matériau tels que bavures, feuillets, écailles et entailles. Le meulage à disque ou d'autres méthodes appropriées doivent corriger ces défauts. Si des défauts graves existent, le matériau doit être rejeté à ce stade.
L'étape suivante est un second processus de nettoyage abrasif utilisant de la grenaille d'acier de dureté 50-60 Rockwell C. Le but principal est d'atteindre la propreté finale désirée et le profil d'ancrage souhaité. Souvent, un léger grenaillage suffit pour une performance optimale si la première étape a été efficace. Quel que soit le type d'opération, il est important que les turbines centrifuges aient une puissance adéquate et soient correctement positionnées pour un nettoyage de haute qualité et efficace. Les résidus abrasifs doivent être éliminés à l'air comprimé ou par d'autres moyens appropriés. Un média abrasif de bonne qualité doit être utilisé et renouvelé régulièrement pour assurer un mélange de travail équilibré.
Nettoyage final et inspection
Après le nettoyage abrasif et avant le revêtement, la surface à revêtir doit être soigneusement inspectée pour détecter les défauts métalliques pouvant affecter l'application du revêtement : écailles, feuillets, entailles ou stratifications. Toute poussière abrasive doit être éliminée, généralement par aspiration ou couteau à air, et le niveau de propreté vérifié périodiquement en pressant un ruban adhésif transparent sur la surface d'acier et en examinant le verso pour les particules de saleté. Il est crucial que le profil d'ancrage requis soit atteint. Le profil doit être angulaire mais sans « sous-coupes » pouvant résulter d'un sur-grenaillage, d'un abrasif inadapté ou d'un mauvais positionnement des turbines centrifuges. Toutes les opérations de revêtement FBE exigent une qualité de grenaillage « métal quasi blanc ». Dans la plupart des cas, un opérateur expérimenté peut reconnaître visuellement la norme requise à l'aide de standards visuels.
Conditionnement de surface
Parfois, un pré-traitement chimique de la surface d'acier est nécessaire en raison de la présence de sels solubles résiduels. Ce pré-traitement a l'avantage secondaire d'éliminer les résidus de poussière. Une solution d'acide phosphorique faible dans l'eau s'est avérée performante. Il est critique pour le succès de ce pré-traitement que l'acide résiduel soit éliminé par un rinçage à l'eau approfondi immédiatement après le traitement. L'eau de rinçage doit être de qualité osmose inverse (OI) ou déionisée.
Le lavage acide est obligatoire si l'acier a subi une attaque corrosive en présence d'ions chlorure ou sulfate avant le traitement à l'usine de revêtement. Une cause courante est l'exposition à l'eau de mer pendant le stockage de l'acier en zone côtière ou dans une atmosphère contenant du SO2 ou du CO2 industriel, ou lors du transport maritime de l'acier de l'usine sidérurgique à l'usine de revêtement. Dans ces conditions, des sels ferreux se forment et sont retenus sur la surface d'acier, particulièrement dans les piqûres, même après un nettoyage abrasif normal.
Un bon test pour détecter la présence de sels ferreux utilise le ferricyanure de potassium ou le test à la phénanthroline. Tout acier montrant la présence de sels ferreux doit être traité de manière appropriée. Un traitement de surface correct assure que la surface d'acier est exempte de contaminants nocifs provenant du transport ou des opérations de l'usine de revêtement. Une amélioration supplémentaire de la performance du revêtement peut être obtenue en traitant les surfaces d'acier propres avec une solution de chromate avant le préchauffage final. Une solution de chromate dans l'eau est appliquée en la répartissant uniformément sur la surface d'acier, à l'aide d'une raclette en caoutchouc ou d'un pinceau. Si le processus est bien contrôlé, il n'y a pas de ruissellement. Il est important que tout déchet soit collecté pour élimination appropriée selon les réglementations locales.
Préchauffage
Le chauffage correct de l'acier est l'une des étapes les plus importantes pour une application réussie des revêtements FBE. L'acier doit atteindre la température d'application recommandée par le fournisseur de matériau de revêtement FBE pour une performance optimale. La température de préchauffage peut varier selon le grade de matériau. À aucun moment la température du métal ne doit dépasser 275 °C, ce qui pourrait causer des défauts métallurgiques ou de surface. Un bleuiement ou noircissement prononcé de la surface d'acier indique une surchauffe. Avec l'introduction d'aciers de haute qualité, il existe des restrictions supplémentaires sur la température maximale de chauffage.
Les sources de chaleur acceptables sont : (i) chaleur rayonnante au gaz, (ii) flamme directe au gaz, et (iii) induction électrique. Il est important que les systèmes de chauffage au gaz soient bien réglés pour éviter le dépôt de produits de combustion incomplète sur la surface d'acier. L'atmosphère du four doit être telle que la surface d'acier propre ne soit pas contaminée. Avec le chauffage par induction, il est important d'utiliser la fréquence appropriée pour assurer un chauffage en profondeur. Le chauffage de surface intense est à éviter. Plusieurs bobines d'induction sont normalement nécessaires pour un chauffage stable, surtout pour les matériaux épais.
Une température uniforme de l'acier aux niveaux spécifiés doit être maintenue pour les meilleurs résultats. La température doit être contrôlée à l'entrée de la chambre de revêtement. Les bâtonnets indicateurs de température (Tempilstiks) sont les plus couramment utilisés et peuvent être très efficaces entre des mains expérimentées. Le pyromètre infrarouge est un outil de contrôle satisfaisant, mais nécessite un étalonnage régulier pour garantir la précision de la mesure.
Application du revêtement FBE
L'application de la poudre de revêtement FBE est optimale par pulvérisation électrostatique avec des pistolets de pulvérisation. Il est important d'utiliser un système d'alimentation en poudre fluidifiée et un système de récupération approprié. Le nombre de pistolets d'application peut varier selon l'épaisseur de film requise et les dimensions du matériau en acier. Lorsque les pistolets sont correctement réglés, il y a relativement peu de surpulvérisation dans la chambre à poudre. Les points importants à considérer sont : (i) le matériau en acier doit être bien mis à la terre pendant tout son parcours dans la chambre de revêtement, (ii) une charge appropriée sur la poudre pulvérisée doit être maintenue (généralement 50 à 100 kV), et (iii) les pistolets de pulvérisation doivent être positionnés de manière appropriée dans la chambre de revêtement pour donner un dépôt de poudre uniforme.
Les pistolets doivent être à une distance de la surface d'acier permettant une utilisation optimale des propriétés électrostatiques et un minimum de surpulvérisation. Cette distance est généralement de 125 à 250 mm de la surface d'acier et dépend quelque peu de la pression nécessaire pour transporter uniformément la poudre dans la ligne. Comme point de départ, les pistolets sont positionnés à 200 mm du matériau d'acier, puis ajustés selon les exigences d'épaisseur de film, la taille du matériau et la vitesse de ligne.
Le tuyau de livraison de poudre doit avoir un diamètre approprié (généralement 12 mm ou plus) et une longueur aussi courte que possible avec un minimum de restrictions entre les pistolets et le lit fluidisé. L'effet de gravité sur le flux de poudre dans le tuyau doit être évité par un routage soigneux du tuyau d'alimentation. Des réglages incorrects peuvent entraîner le colmatage du pistolet de pulvérisation, causé soit par une proximité trop grande des pistolets avec la surface chaude, soit par de la surpulvérisation partiellement durcie entrant dans les diffuseurs. Une conception et une sélection appropriées des diffuseurs peuvent minimiser ces problèmes.
Le meilleur positionnement des pistolets est sur le côté du matériau en acier en rotation, avec la surface d'acier se déplaçant vers le haut. Cela minimise les effets néfastes de la chaleur rayonnante et le colmatage des pistolets. Le taux de dépôt doit être ajusté pour donner une accumulation régulière du film requis sans inonder le matériau d'acier. Un test doit être effectué pour mesurer la livraison de poudre nécessaire pour une taille de matériau et une vitesse données. Cette information permet de déterminer l'efficacité de dépôt et l'efficacité des réglages d'équipement.
Il est important que l'air utilisé dans la chambre de revêtement et les systèmes de support soit sec et propre. L'humidité peut causer des problèmes de dépôt et des défauts de revêtement tels que porosité et micro-trous. De graves problèmes peuvent résulter d'air contaminé par l'huile. En plus de causer des défauts de revêtement, la contamination par l'huile est une cause majeure de fusion par impact, pouvant entraîner le colmatage du système et des motifs de pulvérisation erratiques. Une porosité excessive peut aussi être causée par un taux de dépôt de poudre trop élevé. Une charge électrostatique excessive doit être évitée car elle peut causer une ionisation inverse et d'éventuels défauts de film. Un mauvais positionnement peut entraîner des spirales ou des rayures sur la surface.
Un tamis de 60 ou 80 mailles est souhaitable dans les systèmes de récupération pour éliminer les particules surdimensionnées. Pour le tamisage de la nouvelle poudre, un tamis de 50 ou 60 mailles est plus souhaitable. Des séparateurs magnétiques doivent être utilisés dans le système d'alimentation en poudre pour aider à éliminer les contaminants métalliques. La chambre de revêtement doit être équipée de systèmes appropriés de détection d'incendie et d'explosion.
Post-traitement
Pour obtenir des propriétés mécaniques et protectrices optimales, la trempe doit avoir lieu après le durcissement complet du revêtement. Le temps minimum requis dépend de la température de préchauffage et de la taille du matériau. L'humidification des roues de convoyage pour minimiser le « marquage » doit être effectuée.
Inspection finale et contrôle qualité
Une inspection exhaustive et une coordination avec les autres étapes d'application sont nécessaires pour un revêtement de qualité. L'inspection doit être considérée comme faisant partie de l'opération de contrôle de processus et non seulement comme un point de décision pour approuver ou rejeter les revêtements. Si chaque étape de traitement est correctement effectuée, un revêtement de haute qualité est assuré. Les tests de contrôle qualité réguliers pendant l'application incluent l'épaisseur de film, la détection de pores (holiday detection) et le durcissement.
Le durcissement de la couche époxy est généralement évalué par le test de frottement MEK (test de résistance aux solvants par frottement) pour une évaluation rapide en ligne et confirmé par l'évaluation DSC (calorimétrie différentielle à balayage) de la température de transition vitreuse. Des tests à plus long terme sont également effectués périodiquement pour s'assurer que le système fonctionne de manière optimale. Ceux-ci incluent, sans s'y limiter : (i) trempage à l'eau chaude, (ii) test d'impact, (iii) test de décollement cathodique, et (iv) test de flexibilité.
Procédures de réparation
Tous les défauts de revêtement constatés lors de l'inspection doivent être réparés. Lorsque l'acier est exposé, la réparation doit utiliser un composé de réparation époxy bicomposant à 100 % solides. Les bâtonnets de réparation thermoplastiques ne doivent pas être utilisés.
Les micro-trous (défauts de moins de 1 mm de diamètre) ne nécessitent pas de préparation de surface supplémentaire. Le matériau à réparer doit être nettoyé pour éliminer toute saleté et tout revêtement endommagé ou décollé. Les bords du revêtement d'origine doivent être abrasés autour de la zone à revêtir sur 15 à 25 mm à partir du micro-trou et toute poussière essuyée avant d'appliquer le revêtement de réparation. Les limes ne doivent pas être utilisées.
Les pores importants (jusqu'à 80 mm maximum) nécessitent une préparation de surface de l'acier. Tout métal exposé doit être traité pour éliminer les contaminants tels que produits de corrosion, sels, saletés, etc., par grenaillage abrasif ou autres moyens. Le revêtement FBE doit également être abrasé autour des zones à revêtir sur 15 à 25 mm à partir du bord du pore et toute poussière éliminée avant d'appliquer le revêtement de réparation. Le revêtement de réparation doit être appliqué selon les recommandations du fournisseur de matériau FBE à une épaisseur minimale de 0,65 mm avec un recouvrement du revêtement existant sain d'au moins 25 mm.
Les zones nouvellement réparées doivent être laissées à durcir complètement selon les spécifications du fournisseur de matériau FBE avant manipulation. Après durcissement, tous les patchs doivent être inspectés visuellement et testés à l'électrode à baguette de laiton fin à une tension d'au moins 4000 volts/mm et testés pour l'adhérence par soulèvement au couteau. L'utilisation d'un détecteur à éponge humide réglé aux paramètres recommandés par le fournisseur FBE est également acceptable. Le matériau réparé doit être exempt de pores et ne pas se décoller lorsqu'il est soulevé au couteau.
Manipulation du produit revêtu FBE
Une manipulation soignée de l'acier revêtu est nécessaire pour éviter les dommages mécaniques lors de l'empilage, du chargement, du transport, de l'alignement et de la descente. Toutes les flèches, crochets, pinces, fourches, supports et patins utilisés pour la manutention ou le stockage du matériau revêtu doivent être conçus et entretenus de manière à prévenir tout dommage au matériau ou au revêtement. Les exigences de base sont : (i) tous les points de contact de manutention doivent être rembourrés et une poutre d'écartement de charge doit être utilisée pour le levage du matériau en acier revêtu, (ii) des séparateurs doivent être utilisés lors de l'empilage, (iii) le matériau en acier revêtu doit toujours être soulevé et non traîné, et (iv) le choc des extrémités du matériau doit être évité.
Avantages et inconvénients des revêtements FBE
Avantages
- Meilleur contrôle qualité car le revêtement est effectué sur lignes de revêtement
- Épaisseur de revêtement uniforme
- Bonne adhérence du revêtement à l'acier (propriétés adhésives excellentes)
- Grâce à sa flexibilité, le revêtement n'est pas endommagé quand l'acier droit est plié lors de la fabrication sur mandrin spécial
- Agit comme isolant pour les cellules électrochimiques et offre une protection barrière à l'acier, empêchant le passage des ions chlorure
- Critères d'acceptation bien établis dans différentes normes
- Les barres revêtues FBE offrent une protection anticorrosion très efficace aux matériaux en acier
Inconvénients
- Réduction de la résistance d'adhérence entre le matériau revêtu et le béton dans le cas de revêtement FBE sur barres d'armature
- Technologie basée en usine, nécessitant double manutention et transport des matériaux en acier
- Manutention des matériaux revêtus avec le plus grand soin pour éviter d'endommager le revêtement
- Performance fortement dépendante du moindre défaut car le patching dans la zone défectueuse n'est pas toujours efficace
- Même un petit dommage au revêtement peut initier la corrosion en environnement sévère, sans protection cathodique, créant des cellules de corrosion dans la zone endommagée menant à la délamination puis à la rouille
- En tant que revêtement barrière, il facilite la corrosion par piqûres localisée à travers les micro-trous
- Dégradation du matériau revêtu FBE sous exposition prolongée au soleil
- Les barres d'armature revêtues FBE montrent généralement une mauvaise résistance aux alcalis
Processus de fabrication
- Laine d'acier : Histoire, production et sécurité
- Tuyaux en acier : Types, histoire et fabrication moderne
- Choisir les bons grades d'acier à outils pour une performance optimale
- EN 10326 Nuance S550GD : Acier structural laminé à froid haute résistance avec revêtements par trempage
- EN 10326 S250GD : Acier structural laminé à froid – Revêtements par trempage à chaud, limite d'élasticité 250 MPa
- EN 10326 S280GD : Acier structural laminé à froid – Revêtements multiples, limite d'élasticité 280 MPa
- EN 10326 S320GD : Acier structural laminé à froid – Grade élevé, options de revêtement variées
- EN 10326 S350GD : Acier structural laminé à froid – Non allié, haute résistance, revêtements premium
- EN 10326 S220GD Acier Structurel Laminé à Froid – Haute Qualité, Revêtements Résistants à la Corrosion