



Optimisation de la qualité de l'acier : le rôle critique de la désoxydation
Le processus de fabrication de l'acier consiste en l'affinage du métal chaud en acier qui est fait sous atmosphère oxydante. Pendant le processus d'affinage, l'oxygène se dissout dans l'acier. Les sources principales d'oxygène dans l'acier sont les suivantes :
- Soufflage d'oxygène
- Utilisation de laitiers oxydants et de minerai de fer pendant les processus de fabrication de l'acier
- Prélèvement d'oxygène atmosphérique par l'acier liquide pendant l'opération de coulée en poche
- Réfractaires oxydants du revêtement
- Ferraille rouillée et humide.
La désoxydation est la dernière étape de la fabrication de l'acier. Pendant la fabrication de l'acier, le bain d'acier au moment du transfert contient 400 à 800 ppm d'activité d'oxygène. La désoxydation est réalisée pendant le transfert en ajoutant dans la poche de coulée des quantités appropriées de ferro-alliages ou d'autres désoxydants spéciaux. Si à la fin du soufflage la teneur en carbone de l'acier est en dessous des spécifications, l'acier liquide est également recarburé dans la poche de coulée. Cependant, de gros ajouts dans la poche de coulée ont un effet négatif sur la température de l'acier liquide.
Solubilité de l'oxygène et conséquences
La solubilité de l'oxygène dans l'acier est négligeable. Pendant la solidification de l'acier fondu, l'oxygène en excès est rejeté par l'acier en solidification. La solubilité de l'oxygène dans l'acier liquide est de 0,23 % à 1700 °C. Elle diminue pendant le processus de refroidissement et puis chute brutalement pendant la solidification de l'acier liquide atteignant 0,003 % dans l'acier solide.
L'oxygène en excès libéré de la solution solide oxyde les composants de l'acier tels que C, Fe et éléments d'alliage, résultant en soufflures et inclusions non métalliques piégées dans la structure de l'acier coulé. Les soufflures et les inclusions ont toutes deux un effet considérable sur les propriétés mécaniques et affectent négativement la qualité de l'acier.
Afin de prévenir l'oxydation des composants de l'acier pendant la solidification, la teneur en oxygène de l'acier liquide doit être réduite. Cela est fait par la désoxydation de l'acier qui est une opération technologique de fabrication de l'acier, dans laquelle la concentration (activité) d'oxygène dissous dans l'acier liquide est réduite à un niveau requis. En plus de la production d'acier sain en éliminant les soufflures et en minimisant les inclusions non métalliques, la désoxydation est également employée pour le contrôle de la taille de grain pour améliorer la ténacité de l'acier.
Stratégies de désoxydation
Plusieurs stratégies ont été développées pour la désoxydation de l'acier. Cela peut être accompli en ajoutant des agents désoxydants métalliques à l'acier liquide soit avant, soit après qu'il soit transféré, ou par traitement sous vide, dans lequel le carbone dissous dans l'acier est le désoxydant. Outre la désoxydation par désoxydants métalliques et la désoxydation par vide, une autre méthode de désoxydation, à savoir la désoxydation par diffusion, est parfois employée.
Selon le degré de désoxydation, il y a quatre types de désoxydation allant de la désoxydation complète à la désoxydation légère. Aucun des différents types n'est meilleur que l'autre, mais chacun est utile à sa manière. Selon le degré de désoxydation, les aciers au carbone peuvent être subdivisés en quatre groupes :
Aciers à crête (Rimming steels)
Ces aciers sont des aciers à faible teneur en carbone partiellement désoxydés ou non désoxydés évoluant une quantité suffisante de monoxyde de carbone pendant la solidification. Les lingots d'aciers à crête sont caractérisés par une bonne qualité de surface et une quantité considérable de soufflures. Les aciers à crête sont généralement transférés sans avoir fait d'ajouts de désoxydants à l'acier dans le fourneau ou seulement de petits ajouts à l'acier liquide dans la poche de coulée, afin d'avoir suffisamment d'oxygène présent pour donner l'évolution de gaz désirée en réagissant dans le moule avec le carbone. Les procédures exactes suivies dépendent de savoir si l'acier a une teneur en carbone dans les gammes plus élevées (C = 0,12 % à 0,15 %) ou dans les gammes plus basses (C = 0,10 % max). Lorsque l'acier liquide dans le moule à lingot commence à se solidifier, il y a une évolution vive de gaz monoxyde de carbone (CO), résultant en une peau externe de lingot d'acier relativement propre, faible en carbone et autres solutés. De tels lingots sont les mieux adaptés pour la fabrication de baguettes d'électrode et de tôles d'acier.
Aciers calottés (Capped steels)
La pratique de l'acier calotté est une variation de la pratique de l'acier à crête. L'action de crête est autorisée à commencer normalement, mais est ensuite terminée après une minute ou plus en scellant le moule avec un chapeau en fonte. Cette pratique est généralement appliquée dans les aciers avec une teneur en carbone supérieure à 0,15 %. La pratique du lingot calotté trouve généralement application dans la production de tôle, bande, fil et barres.
Aciers semi-tués (Semi-killed steels)
Ces aciers sont des aciers incomplètement désoxydés contenant une certaine quantité d'oxygène en excès, qui réagit avec le carbone formant une quantité suffisante de monoxyde de carbone pendant la solidification de l'acier liquide pour contrebalancer le retrait de solidification. Ces aciers ont généralement une teneur en carbone dans la plage de 0,15 % à 0,30 % et trouvent une large application dans les formes structurales.
Aciers tués (Killed steels)
Ces aciers sont désoxydés à un tel point que pendant la solidification, il n'y a pas de formation et d'évolution de monoxyde de carbone. Les lingots et pièces moulées d'acier tué ont une structure homogène et pas de porosité gazeuse (soufflures). L'aluminium est utilisé pour la désoxydation, ensemble avec les ferro-alliages de manganèse et de silicium. Dans certains cas, le silicure de calcium ou d'autres désoxydants forts spéciaux sont utilisés. Afin de minimiser la pipette, presque tous les aciers tués sont coulés dans des moules à tête chaude, grand bout en haut. Pour la coulée continue, l'acier liquide doit être entièrement tué pour un moulage sans défaut. Les aciers tués sont généralement utilisés lorsque une structure homogène est requise dans les aciers finis. Les aciers alliés, les aciers de forge et les aciers pour cémentation sont de ce type, lorsque la qualité essentielle est la solidité. Dans la production de certains aciers d'emboutissage profond extra, un acier à faible carbone (C = 0,12 % max) est tué, généralement avec une quantité substantielle d'aluminium qui est ajoutée dans la poche, dans le moule ou les deux. Bien que la désoxydation de l'acier par l'aluminium supprime la formation de monoxyde de carbone pendant la solidification, et donc supprime les soufflures, il y a de nombreuses opérations de traitement de l'acier où le tueage de l'acier par l'aluminium est indésirable.
Éléments désoxydants principaux
Il y a principalement trois éléments utilisés dans la désoxydation de l'acier. Ce sont le manganèse (Mn), le silicium (Si) et l'aluminium (Al). Le manganèse et le silicium sont ajoutés sous forme de ferro-alliages soit à haute teneur en carbone, soit à basse teneur en carbone, ou comme alliage silico-manganèse (Si-Mn). L'aluminium qui est ajouté pour la désoxydation a un niveau de pureté d'environ 98 %. Parfois, le calcium (Ca) est aussi utilisé pour la désoxydation.
Le calcium est le désoxydant le plus efficace et le Si n'est pas aussi efficace comparé au Ca. L'Al est aussi un élément désoxydant fort comparé au Si. Bien que le Ca et l'Al soient des désoxydants très efficaces, ils s'oxydent très vite et de plus, leur densité est beaucoup plus faible que l'acier. Aussi le Ca a un point d'ébullition de 1485 °C ce qui signifie que le Ca est en phase gazeuse à la température de sidérurgie. Des méthodes d'injection ou d'addition appropriées sont nécessaires pour la désoxydation avec le Ca.
La désoxydation peut être réalisée soit par un seul élément tel que Si, Al, Mn, etc. ou par un mélange d'éléments tels que Si + Mn, Ca-Si-Al, etc. La désoxydation par un seul élément est connue sous le nom de désoxydation simple.
Alors que la désoxydation par un mélange d'éléments est connue sous le nom de désoxydation complexe. Dans les deux désoxydations simple et complexe, un oxyde est formé ; donc c'est aussi appelé désoxydation par précipitation. La désoxydation est aussi réalisée par le carbone sous vide ; ce qui est appelé désoxydation sous vide. Les éléments sont ajoutés sous forme de ferroalliages Fe-Si, Fe-Mn ou Fe-Si + Fe-Mn, etc. Dans la désoxydation complexe où un mélange de Si + Mn, Ca + Si, Ca + Si + Al est utilisé, les avantages suivants sont rapportés par rapport à la désoxydation simple :
- L'oxygène dissous est plus bas.
- En raison de la formation de produit de désoxydation liquide, l'agglomération du produit en grande taille peut être obtenue facilement et peut être flottée facilement.
Désoxydation avec Fe-Mn
Lorsque l'acier est partiellement désoxydé avec Mn, le fer participe également aux réactions, formant du Mn (Fe) O liquide ou solide comme produit de désoxydation.
[Mn] + [O] = MnO
[Fe] + [O] = FeO
L'état d'équilibre de l'acier avec le produit de désoxydation Mn (Fe) O est montré à la Fig 1.
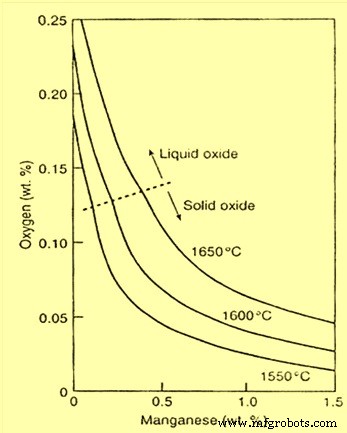
Fig 1 Teneurs en manganèse et oxygène du fer en équilibre avec FeO – MnO solution liquide ou solide
Désoxydation avec Si et Mn
La désoxydation par Si est beaucoup plus complète que celle par Mn et la désoxydation simultanée par ces deux éléments donne un oxygène résiduel en solution beaucoup plus bas, en raison de l'activité réduite du Si. Selon la concentration de Si et Mn ajoutés à l'acier dans la poche de coulée, le produit de désoxydation sera soit du silicate de manganèse fondu (MnO·SiO₂) soit de la silice solide (SiO₂).
[Si] + 2[O] = SiO₂ (1)
[Mn] + [O] = MnO (2)
L'une des premières études pionnières des équilibres réaction laitier-métal est celle attribuée à Korber et Oelsen pour leur mesure de la distribution d'équilibre de Mn et Si entre le fer liquide et la scorie MnO-FeO-SiO₂ saturée en SiO₂. Les résultats de leurs expériences à 1600 ± 10 °C sont montrés à la Fig 2.
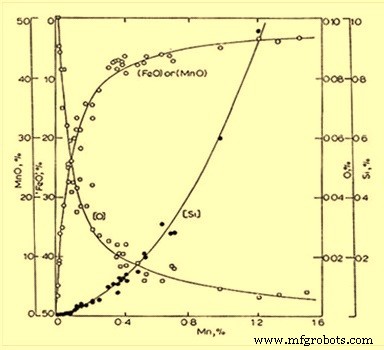
Fig 2 Concentration de Mn, Si et O dans le fer liquide équilibré avec SiO₂. Silicate de manganèse fondu saturé à 1600 ± 10 °C
Désoxydation avec Si, Mn et Al
Les aciers semi-tués avec de l'oxygène dissous résiduel dans la plage de 40 à 23 ppm sont faits en désoxydant l'acier dans la poche de coulée avec l'addition d'une petite quantité d'aluminium ensemble avec du silico-manganèse ou une combinaison de ferrosilicium et ferromanganèse. Dans ce cas, le produit de désoxydation est du manganèse-alumino-silicate liquide ayant une composition similaire à 3MnO·Al₂O₃·SiO₂. Avec une petite addition d'aluminium, par exemple environ 15 kg pour 100 t de coulée ensemble avec Si/Mn, presque tout l'aluminium est consommé dans cette désoxydation combinée avec Si et Mn. L'aluminium dissous résiduel dans l'acier sera inférieur à 10 ppm. Les équilibres de désoxydation avec Si et Mn comparés avec Al, Si et Mn pour le produit de désoxydation saturé en Al₂O₃ est montré à la Fig 3.
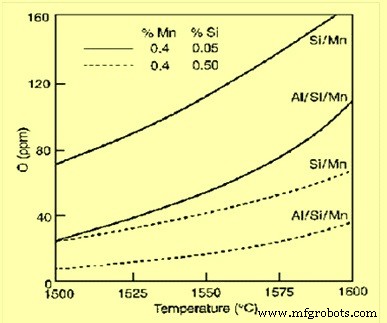
Fig 3 Équilibres de désoxydation avec Si et Mn comparés avec Al, Si et Mn pour le produit de désoxydation saturé en Al₂O₃
Désoxydation avec Al
L'aluminium est un désoxydant très efficace qui est utilisé dans la plupart des opérations de sidérurgie. Habituellement, la désoxydation à l'aluminium est réalisée dans la poche de coulée. Dans certains cas, les ajouts d'Al sont aussi faits dans le moule pendant le lingotage ou la coulée continue. Les relations d'équilibre apparentes pour les produits de désoxydation : Al₂O₃ pur et aluminate de calcium fondu avec rapport CaO/Al₂O₃ de 1 sont montrées à la Fig 4.
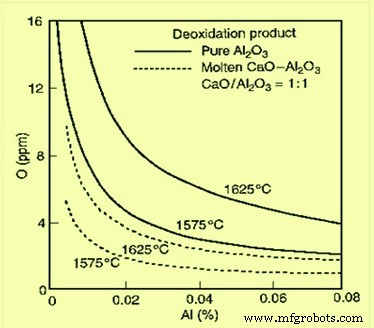
Fig 4 Désoxydation avec Al en équilibre avec Al₂O₃ ou aluminate de calcium fondu avec CaO/Al₂O₃ = 1
Lorsque l'acier tué à l'Al est traité avec Ca-Si, les inclusions d'alumine sont converties en aluminate de calcium fondu. Pour le rapport CaO/Al₂O₃ de 1, l'activité de Al₂O₃ est de 0,064 par rapport à Al₂O₃ pur à des températures dans la plage 1500-1700 °C.
Processus de fabrication
- Acier au carbone dans les produits du quotidien : usages, avantages et considérations de coût
- Laine d'acier : Histoire, production et sécurité
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Acier au carbone vs acier inoxydable : différences clés et choix du bon matériau
- Types d'acier 101 : guide d'achat de référence
- Comprendre l'acier inoxydable à haute teneur en carbone : propriétés, usages et avantages
- Acier à carbone moyen : propriétés, usages et avantages
- ASTM A595 Grade A Acier au Carbone – Alliage Faible en Carbone Premium
- ASTM A595 Grade B Acier au Carbone : Aperçu Complet des Propriétés