



Tôle étamée & étamage : Le processus d'étamage expliqué
Tôle étamée et processus d'étamage
L'étamage ou étamage est le processus de revêtement mince de tôle ou de bande d'acier avec de l'étain (Sn), le produit résultant étant connu sous le nom de tôle étamée. La tôle étamée est une tôle ou bande d'acier à faible teneur en carbone, de faible épaisseur, réduite à froid, revêtue sur les deux faces d'étain commercialement pur. Elle combine la résistance et la formabilité de l'acier avec la résistance à la corrosion, la soudabilité et le bel aspect de l'étain. Dans cette description large, il existe aujourd'hui une gamme extrêmement étendue de produits en tôle étamée, sur mesure pour répondre à des exigences d'utilisation finale particulières.
Les tôles étamées sont largement utilisées pour fabriquer divers types de boîtes par soudage ou soudure. Elles se caractérisent par un éclat métallique attrayant. Des tôles étamées avec divers types de rugosité de surface sont produites en sélectionnant la finition de surface de la tôle d'acier de base. Elles ont une excellente aptitude à la peinture et à l'impression. L'impression est magnifiquement réalisée en utilisant divers vernis et encres. Une formabilité appropriée est obtenue pour diverses applications ainsi que la résistance requise après formage en sélectionnant un grade de trempe approprié. De plus, une résistance à la corrosion appropriée est obtenue contre le contenu du conteneur en sélectionnant un poids de revêtement approprié.
La tôle étamée est utilisée pour fabriquer tous types de contenants tels que boîtes de conserve alimentaires, boîtes de boissons et boîtes artistiques. Ses applications ne se limitent pas aux contenants. La tôle étamée a également été utilisée pour fabriquer des pièces de machines électriques et de nombreux autres produits.
La production de la base en acier et son revêtement ultérieur à l'étain sont indépendants l'un de l'autre, de sorte qu'en théorie, tout ensemble de propriétés de l'acier peut être combiné avec tout revêtement d'étain. La composition de l'acier utilisé pour la tôle étamée est étroitement contrôlée et, selon le grade choisi et son mode de traitement, divers types avec différentes formabilités (également appelés trempes) peuvent être produits. La tôle étamée est vendue dans une gamme d'épaisseurs d'acier, généralement comprises entre 0,15 mm et 0,6 mm.
Variétés de revêtement et finitions
Les tôles d'acier peuvent être revêtues avec différentes épaisseurs d'étain. Même des épaisseurs différentes sur les deux faces (revêtements différentiels) peuvent être produites pour répondre aux conditions variables aux surfaces internes et externes d'un conteneur. Plusieurs finitions de surface sont également produites pour des applications diverses. La tôle étamée bénéficie d'un traitement de passivation spécial pour stabiliser la surface et améliorer l'adhérence des vernis. Elle porte également un film très mince d'huile pour améliorer ses propriétés de manutention et de fabrication. Cette huile est, bien sûr, compatible avec les produits alimentaires. La grande variété de matériaux résultante offre à l'utilisateur une grande flexibilité de choix et la capacité de sélectionner précisément le bon matériau pour une utilisation finale donnée.
Tôle étamée et emballage alimentaire
L'étain est présent dans l'alimentation seulement en petites quantités d'ions Sn(+2) complexés. Il se trouve dans la plupart des aliments. Les niveaux d'étain doivent être aussi bas que possible en raison de la possibilité d'irritation gastrique. Les niveaux sont généralement inférieurs à 1 mg/kg dans les aliments non transformés. Des concentrations plus élevées se trouvent dans les aliments en conserve en raison de la dissolution de la tôle étamée pour former des composés ou complexes d'étain inorganiques. En général, une limite maximale de 250 mg/kg pour l'étain dans les aliments solides en conserve et un niveau maximal de 200 mg/kg pour les aliments liquides en conserve sont spécifiés. Le chlorure d'étain(II) est autorisé comme additif alimentaire pour les produits en conserve jusqu'à 25 mg/kg (en étain).
La principale source actuelle d'étain dans l'alimentation est les matériaux de contact alimentaire, en particulier la libération depuis les boîtes en étain vers les aliments acides. Les boîtes en étain sont en fait des boîtes en acier avec un mince revêtement d'étain métallique (tôle étamée). Il y a souvent un revêtement interne à base de résine sur la tôle étamée. La tôle étamée est principalement utilisée dans les boîtes, fonds de boîtes et fermetures principalement pour bouteilles et bocaux en verre. Cependant, l'utilisation de boîtes en étain diminue. L'étain est également utilisé pour revêtir les ustensiles de cuisine.
L'étain est amphotère, réagissant avec les acides et bases forts, mais relativement inerte vis-à-vis des solutions presque neutres. La présence d'oxygène accélère considérablement la réaction en solution. La tôle étamée utilisée dans les contenants alimentaires ne s'oxyde que lentement. La teneur en étain dans les aliments dépend de : (i) si les boîtes en étain sont vernies, (ii) la présence d'agents oxydants ou d'accélérateurs de corrosion, (iii) l'acidité du produit alimentaire dans la boîte, (iv) la durée et la température de stockage des boîtes avant ouverture, et (v) la durée de conservation du produit dans la boîte après ouverture.
L'oxydation de la tôle étamée suivie par la migration inévitable des ions étain formés dans l'aliment est le mécanisme physicochimique, connu sous le nom d'effet anode sacrificielle, qui protège l'acier sous-jacent de la corrosion par l'aliment. La dissolution de l'étain protège la boîte d'une perforation possible et protège le contenu de la dégradation (changements de couleur et de saveur) pendant la stérilisation thermique et le stockage, avec une durée de conservation typique de 2 ans.
Les concentrations d'étain dans les aliments dans des boîtes non vernies peuvent dépasser 100 mg/kg, tandis que les aliments stockés dans des boîtes vernies ont des niveaux d'étain généralement inférieurs à 25 mg/kg. Cependant, le stockage d'aliments dans des boîtes non vernies ouvertes entraîne des augmentations substantielles de la concentration d'étain dans les aliments. Les légumes et fruits en conserve dans des boîtes non vernies ne représentent qu'un faible pourcentage en poids de l'apport alimentaire total, mais ils peuvent contribuer à 85 % de l'apport total d'étain. L'épaisseur du revêtement de vernis affecte grandement la performance de la boîte alimentaire vernissée.
Tôle étamée - sa corrosion et ses utilisations
Pour l'étain trempé à chaud et électrolytique, un film d'oxyde se forme sur l'étain dans l'air. Ce film est assez stable et fournit une barrière à une oxydation ultérieure. Aux valeurs de pH entre 3 et 10 et en l'absence d'agents complexants, la barrière d'oxyde protège le métal de l'aliment. En dehors de cette plage de pH, cependant, la corrosion de l'étain se produit.
Une certaine corrosion peut être attendue de l'étain ou des revêtements d'étain exposés en extérieur. En exposition intérieure normale, l'étain est protecteur sur le fer, l'acier et leurs alliages. La corrosion peut être attendue aux discontinuïté du revêtement (tels que les pores) en raison de couples galvaniques formés entre l'étain et l'acier sous-jacent à travers les discontinuïtés, surtout dans les atmosphères humides.
L'étamage est un processus extrêmement rentable, car l'étain est facilement disponible et beaucoup moins cher. Il offre également une excellente soudabilité, ainsi qu'une protection supérieure contre la corrosion.
L'étamage peut produire une couleur blanc-grisâtre préférable lorsque l'aspect mat ou terne est désiré. Il peut aussi produire un aspect brillant et métallique quand un peu plus d'éclat est préféré. L'étain offre un niveau décent de conductivité, rendant l'étamage utile dans la fabrication de divers composants électroniques. L'étain est également utilisé pour l'emballage alimentaire. En raison de plusieurs avantages, l'étain est le métal de choix pour les applications de placage dans une large gamme d'industries telles que : (i) aérospatiale, (ii) emballage alimentaire, (iii) électronique, (iv) télécommunications, et (v) fabrication de bijoux.
Formation de whiskers d'étain
La formation de whiskers d'étain peut se produire pendant le processus d'étamage et affecter négativement le résultat final. L'étain a une forte tendance à former des whiskers. Les whiskers d'étain sont de petites protubérances pointues qui peuvent se former sur la surface des tôles étamées en étain pur longtemps après la fin du processus de placage. Les whiskers ont un diamètre de 1 à 2 mm et peuvent atteindre une longueur d'environ 3 mm. Ils peuvent causer des dommages significatifs aux tôles étamées finies. Étant électriquement conducteurs, ils peuvent provoquer des courts-circuits dans les composants électroniques. Bien que le mécanisme exact de la croissance des whiskers ne soit pas encore compris en détail, les whiskers d'étain ne peuvent se produire que dans les revêtements d'étain pur électrolytiques. Comme mesure préventive, du plomb doit être ajouté à l'étain à au moins 2 %, ou le placage d'étain pur doit être chauffé au-dessus de la température de fusion de l'étain.
Processus d'étamage
La tôle étamée étant essentiellement un produit en acier, c'est-à-dire une bande d'acier de faible épaisseur revêtue d'étain sur les deux surfaces, sa production se divise commodément en deux étapes principales : (i) la production de bande ou tôle d'acier à faible teneur en carbone, mince, ayant les dimensions et propriétés mécaniques requises, et (ii) le processus de revêtement d'étain. Seul le processus de revêtement d'étain est décrit ici. La bande ou tôle d'acier à faible teneur en carbone sur laquelle le revêtement d'étain est appliqué est appelée « black plate » (tôle noire).
De grandes quantités de tôle étamée relativement résistante sont maintenant fabriquées par la technique de double réduction. Une tôle étamée plus mince mais plus résistante peut être produite par la méthode de double réduction, qui permet une utilisation plus efficace du matériau dans la fabrication de boîtes. Après un laminage à froid initial et un recuit, au lieu du laminage de finition, l'acier reçoit une seconde réduction à froid avec lubrification, d'environ 10 % à 50 %. L'effet d'écrouissage donne à l'acier une résistance supplémentaire, tandis que la bande conserve une ductilité suffisante pour être formée en fonds et corps de boîtes. L'épaisseur finale peut être aussi basse que 0,12 mm, la plage typique étant de 0,14 mm à 0,24 mm. Un laminoir à deux ou trois cages peut être utilisé pour la double réduction. Dans certaines usines, un laminoir à double usage est utilisé qui peut produire du matériau doublement réduit et fonctionner comme un laminoir de trempe (skin pass) conventionnel. L'acier doublement réduit montre des propriétés directionnelles très marquées et le sens du grain doit toujours être indiqué et pris en compte lors des opérations de formage avec la tôle étamée finale.
Avant d'entrer dans la ligne d'étamage, la bande est normalement rognée sur les bords et inspectée sur une ligne de préparation de bobines. Un jauge d'épaisseur de bande peut également être installé pour éliminer les tôles noires hors tolérance ou sous-standard. Des bobines de poids optimal sont produites en soudant des longueurs de bande ensemble.
Il existe deux procédés pour l'étamage des tôles noires : (i) le procédé d'étamage par trempage à chaud et (ii) le procédé d'électrolyse.
Procédé d'étamage par trempage à chaud
Le procédé d'étamage par trempage à chaud consiste à immerger la tôle noire d'acier dans un bain d'étain pur fondu à une température supérieure à 232 °C. Le revêtement produit consiste en une très fine couche intermétallique qui se forme d'abord à l'interface du matériau de base et de l'étain (par exemple, lors du trempage de la tôle noire, un alliage fer/étain se forme) suivie d'une couche d'étain pur.
La bande d'acier à étamer est d'abord déroulée puis soumise à un cycle de nettoyage approfondi et, optionnellement, de décapage. Ensuite, toute sa surface est mouillée avec un agent fluxant approprié pour l'application, généralement un produit commercial standard. Ce flux ou « fluide à souder » active la surface de la bande en préparation du processus d'étamage. Le bain de fluxage est suivi par le bain d'étain chauffé. Typiquement, il s'agit d'une cuve à résistance chauffée, mais pour des débits élevés, l'utilisation d'une cuve à induction chauffée peut également être envisagée. Ici, l'étain fondu est maintenu à la température spécifiée, et l'énergie enlevée par la bande revêtue est compensée. Un système de chauffage au gaz peut aussi être utilisé mais tend à être désavantageux en raison de la complexité de l'installation.
Les vitesses de bande atteignent jusqu'à 200 mètres par minute (m/min). Le bain d'étain a une température d'environ 250 °C à 290 °C (la température de fusion de l'étain est d'environ 230 °C). Compte tenu de la conductivité thermique relativement faible de l'étain, la gestion de la température du bain doit être soigneusement abordée. En aval du bain d'étain, qui doit être dimensionné adéquatement, le cœur du système est la conception et l'intégration du processus de l'unité d'essuyage et de soufflage, car elle est décisive pour l'épaisseur et l'uniformité du revêtement sur la largeur et la longueur de la bande. En option, l'essuyeur à air peut être couplé à une jauge de revêtement en ligne non destructive. Cela forme une boucle de contrôle fermée assurant une qualité de produit uniforme. Depuis l'essuyeur à air, la bande nouvellement revêtue entre dans une zone de refroidissement par convection sans contact à haute efficacité, puis passe par la jauge de revêtement avant d'être enroulée à nouveau sur l'enrouleur. Le régime de fonctionnement spécial de la ligne d'étamage en mode arrêt-marche permet une réduction dramatique des rebuts de matériel étamé.
Les avantages du procédé d'étamage par trempage à chaud sont : (i) aucun déchet du processus de production, (ii) aucune substance dangereuse (telle que cyanogène, plomb, etc.) n'est utilisée dans le processus de production, (iii) la vitesse de placage est très élevée (plusieurs fois supérieure au placage électrolytique), (iv) les revêtements épais et minces peuvent être produits à peu près à la même vitesse, (v) l'épaisseur de la couche d'étain est réglée par un système de couteaux à air piloté par ordinateur, un processus sans contact qui assure des qualités de surface particulièrement élevées, (vi) le revêtement d'étain et le métal de base sont fortement liés car une couche intermétallique se forme pendant le processus de trempage à chaud, (vii) le risque de croissance de whiskers est très faible car le processus de trempage à chaud rend la structure cristalline de l'étain uniforme et minimise sa contrainte interne, ce qui minimise le risque de croissance de whiskers. Les avantages de l'étamage par trempage à chaud par rapport au revêtement d'étain électrolytique incluent : (i) moins poreux que l'électrolyse, (ii) plus ductile que l'électrolyse, (iii) pratiquement sans contrainte, (iv) plus économique que l'électrolyse, et (v) meilleure résistance à la corrosion que l'électrolyse. L'inconvénient de l'étamage par trempage à chaud est que l'épaisseur du revêtement fourni n'est pas aussi bien contrôlée que celle fournie par les méthodes d'électrolyse. L'étamage par trempage à chaud ne doit pas être utilisé lorsque des tolérances serrées sont nécessaires.
Étainage par électrolyse
Dans l'électrolyse, l'article à revêtir est placé dans un récipient contenant une solution d'un ou plusieurs sels d'étain. L'article est connecté à un circuit électrique, formant la cathode (négative) du circuit, tandis qu'une électrode généralement du même métal à plaquer forme l'anode (positive). Lorsqu'un courant électrique traverse le circuit, les ions métalliques dans la solution sont attirés vers l'article. Pour produire une surface lisse et brillante, la tôle électrolytique est ensuite brièvement chauffée au-dessus du point de fusion de l'étain.
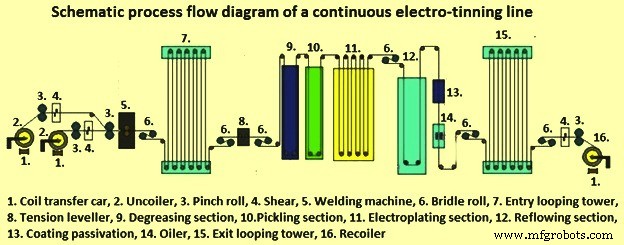
Actuellement, la tôle étamée est virtuellement produite uniquement par l'électrolyse de l'étain sur la base d'acier par un processus continu (Figure 1). La raison majeure du remplacement de l'étamage par trempage à chaud par l'électro-étamage de la bande d'acier est qu'il offre un degré très élevé de contrôle d'épaisseur, y compris des épaisseurs différentielles de revêtement sur les deux faces de la tôle d'acier. Le processus d'électro-étamage donne également des rendements plus élevés de tôle étamée avec une qualité supérieure et à un coût de production inférieur. De plus, avec les améliorations de la technologie de placage et de la chimie de la base d'acier, les épaisseurs de la base d'acier et du revêtement d'étain ont été progressivement et significativement réduites. De nos jours, une épaisseur de revêtement typique se situe dans la plage de 0,1 à 1,5 microns selon l'utilisation finale.
Choix des procédés de placage électrolytique
Il existe quatre choix de base de procédés de placage électrolytique pouvant être utilisés pour déposer l'étain : (i) stannate alcalin, (ii) sulfate acide, (iii) fluoborate acide, et (iv) sulfonate acide. Le procédé au stannate est basé sur le stannate de sodium ou de potassium. Pour les applications de placage à haute vitesse, le stannate de potassium est utilisé car il a une solubilité très élevée comparée au sel de sodium. Pour atteindre des densités de courant jusqu'à 1600 ampères par mètre carré (A/m²), une formulation contenant 210 grammes par litre (g/L) de stannate de potassium et 22 g/L d'hydroxyde de potassium est utilisée. La concentration de stannate de potassium peut être doublée pour atteindre une densité de courant de 4000 A/m². Les rendements à l'anode de 75 % à 95 % et à la cathode de 80 % à 90 % sont typiques pour le procédé alcalin.
Parmi tous les procédés de placage d'étain, le procédé alcalin a un pouvoir de projection supérieur. Le processus ne nécessite pas l'utilisation d'agents d'addition organiques mais doit fonctionner à des températures élevées (70 °C à 90 °C). L'aspect le plus important du placage alcalin d'étain est le besoin critique de contrôle approprié de l'anode. Si les anodes d'étain ne sont pas correctement contrôlées pendant le processus de placage, des dépôts rugueux et poreux en résultent. Un film jaune-vert doit être présent sur l'anode pendant l'opération de placage pour assurer un excellent placage.
Les solutions de placage basées sur le sulfate d'étain(II) (7 g/L à 50 g/L) et l'acide sulfurique (50 g/L à 150 g/L) peuvent déposer soit un dépôt décoratif brillant, soit une finition mate selon le type de système de raffinage de grain/éclaircissement utilisé. Une finition étain semi-brillante mate peut être obtenue en utilisant de la gélatine et un composé organique, le bêta-naphtol. Une grande variété d'éclaircissants organiques sont commercialement disponibles pour produire des dépôts brillants, décoratifs et adhérents à partir de l'électrolyte au sulfate d'étain(II). Ces additifs sont généralement basés sur des aldéhydes aliphatiques et une amine aromatique. Des versions améliorées consistent en des agents mouillants tels que le polyéthylène glycol soluble dans l'eau et un dérivé soluble dans l'eau de l'éthylène comme agent d'éclaircissement primaire. Le bain brillant a plusieurs avantages sur le procédé mat qui incluent une résistance à la corrosion améliorée, une porosité réduite, une résistance aux empreintes digitales, une soudabilité améliorée ainsi que son apparence cosmétique.
Le procédé au sulfate acide fonctionne entre 20 °C et 30 °C à des rendements à l'anode et à la cathode essentiellement de 100 %. Le bain acide n'a pas besoin de la surveillance attentive de l'anode du bain au stannate alcalin mais nécessite des agents d'addition organiques. Cependant, le pouvoir de projection du bain acide est normalement inférieur comparé au procédé au stannate alcalin.
Un autre procédé de placage acide basé sur le fluoborate d'étain (75 g/L à 115 g/L) et l'acide fluoborique (50 g/L à 150 g/L) est conçu pour déposer des dépôts d'étain pur mat. Un avantage majeur de ce procédé sur le sulfate d'étain est qu'il peut fonctionner à des densités de courant cathodique beaucoup plus élevées, jusqu'à 10 000 A/m² (dans des solutions de placage agitées). La gélatine et le bêta-naphtol sont généralement utilisés comme raffineurs de grain dans ce procédé, qui fonctionne dans la plage de température de 20 °C à 30 °C. Les rendements à l'anode et à la cathode sont d'environ 100 %.
Récemment, les formulations de placage d'étain basées sur l'acide méthanesulfonique (15 % à 25 % en volume) gagnent en acceptation car les solutions nécessitent un traitement des déchets simple, ne contiennent pas de fluorures ni de bore, et sont moins corrosives que les électrolytes basés sur l'acide fluoborique. Les électrolytes méthanesulfoniques, similaires aux bains fluoborates, peuvent contenir de hautes concentrations de métal en solution (jusqu'à 100 g/L d'étain) permettant le placage à haute vitesse. Un inconvénient majeur du procédé à l'acide méthanesulfonique est son coût de composition chimique élevé.
Tous les électrolytes de placage d'étain acides mentionnés ci-dessus déposent l'étain à partir de l'état divalent (+2) comparé à l'état +4 pour les solutions de stannate alcalin. Les procédés acides déposent ainsi l'étain deux fois plus vite que le procédé au stannate et fonctionnent à un rendement cathodique essentiellement de 100 %. Les procédés acides d'étain sont plus faciles à contrôler et à maintenir que la solution de stannate. Ils ont l'avantage supplémentaire de fonctionner à températures ambiantes.
Flux de processus dans la ligne d'électro-étamage continue
En considérant le flux de processus dans la ligne d'électro-étamage continue (Figure 1), les bobines de tôle noire sont introduites sur la ligne d'étamage, chargées sur le dérouleur. Deux dérouleurs sont nécessaires pour un fonctionnement continu. La fin de la bobine en cours de traitement est soudée au début de la prochaine bobine à traiter, ce qui nécessite que les deux bobines soient immobiles pendant le soudage. Pour éviter l'arrêt pendant le soudage, les lignes sont équipées de tours de bouclage ou d'accumulateurs pouvant contenir des quantités variables de tôle noire déroulée (souvent jusqu'à 600 mètres). Les lignes d'électro-étamage modernes intègrent des cisailles latérales après l'accumulateur pour couper la bande à la largeur correcte. De plus, de nombreuses lignes intègrent maintenant des niveleurs de tension ou d'étirage, qui appliquent une tension contrôlée sur la bande pour éliminer les distorsions.
Dans les lignes d'électro-étamage continues, le temps de nettoyage est très court (environ 1 à 2 secondes). D'où la nécessité d'un nettoyage efficace de la bande de tôle noire. Ce besoin est satisfait par l'utilisation de l'électrolyse pour aider la dissolution chimique des résidus d'huile de laminage et autres contaminants organiques. Un courant intense passé pendant l'électrolyse produit des gaz à la surface de la bande. Cela entraîne le soulèvement de la saleté et des résidus de la bande. L'agent de nettoyage est généralement une solution à 1 % - 5 % dans l'eau d'un mélange de phosphates, agents mouillants et émulsifiants dans une base d'hydroxyde de sodium/carbonate. La température est généralement dans la plage de 80 °C à 90 °C avec une densité de courant de 1000 A/m² normalement adéquate.
Après le nettoyage, la bande est soigneusement lavée, idéalement à l'eau chaude (70 °C) en utilisant des jets à haute pression. Le décapage élimine les couches d'oxyde et de rouille et laisse la surface gravée pour un meilleur dépôt d'étain. Pendant le processus, la bande est généralement rendue anodique puis cathodique avec des densités de courant variant entre 500 A/m² et 3000 A/m².
Différents types d'électrolytes peuvent être utilisés dans la section d'étamage. Les cellules de placage consistent en une série de cuves verticales à travers lesquelles la bande passe de manière serpentine. Le nombre de passages de cuves de placage en service, la longueur de l'anode et la largeur de la bande déterminent la surface de placage effective. Ceci, avec le courant de placage disponible, décide de la vitesse de ligne maximale pour un poids de revêtement particulier. Les lignes d'étamage actuelles atteignent des vitesses de 600 m/min ou plus avec des largeurs de bande typiques entre 1000 mm et 1250 mm. La bande d'acier est guidée à travers les cuves par des rouleaux de fond situés au fond des cuves et des rouleaux conducteurs avec des rouleaux de maintien revêtus de caoutchouc au sommet. Ceux-ci collectent l'électrolyte de la bande et le renvoient à la cellule de placage. Les rouleaux conducteurs doivent avoir une bonne conductivité électrique et une faible résistance de contact entre le rouleau et la bande mouillée. Ces rouleaux sont généralement faits d'acier revêtu de cuivre puis de chrome.
Chaque cuve de placage a quatre barres omnibus d'anode et quatre bancs d'anodes, un pour chaque face des passages descendant et montant de la bande. Traditionnellement, les anodes sont faites d'étain pur à 99,9 % et mesurent 76 mm de large, 50 mm d'épaisseur et environ 1,8 m de long. L'anode est consommée dans le processus et remplacée quand elle est réduite en épaisseur d'environ 70 %. Une anode usée est retirée d'une extrémité du banc et une nouvelle insérée à l'autre, les autres étant déplacées pour faire de la place. Ces dernières années, des anodes inertes en titane revêtu de platine ou d'oxyde d'iridium sont devenues plus populaires. Nippon Steel a été le premier à utiliser des anodes inertes dans une ligne d'électro-étamage. Dans ce cas, les ions étain(II) sont produits hors ligne dans une usine de génération où de l'oxygène à haute pression est bullé à travers la solution d'électrolyte contenant des billes d'étain pur, dissolvant l'étain et créant un électrolyte frais.
Les anodes inertes sont positionnées parallèlement à la bande d'acier en position fixe. Il n'y a pas nécessité de renouvellement fréquent de ces anodes. Cela entraîne des variations minimales de l'épaisseur du revêtement d'étain sur la largeur de la bande. Des masques de bord réglables assurent une largeur d'anode correcte pour éviter l'accumulation d'étain sur les bords de la bande. Comme il n'y a pas besoin de couler et remplacer les anodes d'étain, l'utilisation d'anodes inertes réduit aussi le besoin de main-d'œuvre.
Un système alternatif d'anodes d'étain parallèles a également été utilisé. Dans ce système, les ponts d'anode sont alignés parallèlement à la bande et chargés avec des anodes d'étain conventionnelles. Le banc d'anode est placé près de la bande, réduisant les tensions initiales requises. Au fur et à mesure que les anodes se dissolvent lentement, la tension est augmentée pour maintenir un courant donné. Lorsque les anodes ont été réduites à une épaisseur spécifiée, tout le banc est remplacé. Ce système est réputé donner un contrôle similaire de l'épaisseur d'étain qu'avec les anodes inertes.
À la fin de la section de placage, il y a une section de contrôle du ruissellement qui élimine essentiellement l'électrolyte résiduel de la bande pour récupération ultérieure. L'étain est déposé sous forme de revêtement blanchâtre avec un léger éclat métallique. Là où c'est nécessaire, il est fondu par chauffage par induction ou résistance (ou une combinaison) pour produire une finition brillante comme un miroir. Dans le chauffage par résistance, un courant alternatif de haute intensité est passé à travers la bande via les rouleaux conducteurs. Avec le chauffage par induction, la bande passe à travers une série de bobines de cuivre refroidies internement à travers lesquelles passe un courant de haute fréquence. Le courant de Foucault induit et les pertes par hystérésis chauffent la bande et font fondre le revêtement d'étain. Ce processus de fusion améliore la résistance à la corrosion du produit par la formation d'une couche d'alliage étain-fer inerte.
Avant la fusion, la tôle est fluxée en la traitant avec de l'électrolyte dilué ou des produits chimiques propriétaires pour prévenir l'apparition de défauts de surface sur la tôle. La tôle d'étain fondue a un mince film d'oxyde d'étain sur la surface, qui, s'il n'est pas traité, peut croître pendant le stockage. Afin d'améliorer la résistance au ternissement et la vernissabilité, une passivation chimique ou électrochimique est appliquée à la bande. La forme la plus courante de passivation implique un traitement cathodique à des températures entre 50 °C et 85 °C dans une solution de dichromate ou d'acide chromique contenant 20 g/L de dichromate (d'autres traitements maintenant rarement utilisés sont l'utilisation de phosphates ou carbonates). Ce traitement dépose une couche complexe de chrome et de ses oxydes hydratés, qui inhibe la croissance des oxydes d'étain, prévient le jaunissement, améliore l'adhérence de la peinture et minimise les taches par les composés soufrés. Avant l'huilage, la tôle étamée doit être soigneusement séchée. L'huilage avec du sébacate de dioctyle ou du citrate d'acétyl tributyle est effectué par un processus de pulvérisation électrostatique.
L'inspection qualité se fait par inspection en ligne avant le rebobinage et implique la vérification de l'épaisseur de la bande, la détection de micro-trous et l'épaisseur d'étain.
Ligne d'électro-étamage à cuves horizontales
Il existe un autre procédé d'électro-étamage qui utilise des cuves de placage horizontales plutôt que verticales. Cette configuration, avec les densités de courant élevées utilisées (6500 A/m²), permet de faire fonctionner les lignes rapidement, avec des vitesses supérieures à 600 m/min étant courantes. Les cuves de placage sont sur deux niveaux, chaque niveau contenant jusqu'à 18 cuves de placage (1,8 m de long sur 300 mm de profondeur) avec des bancs de petites anodes supportées sur des appuis en carbone conducteurs, sur lesquels passe la bande. Les anodes s'étendent d'environ 130 mm au-delà du bord de la bande et les supports sont inclinés à un angle à travers la largeur de la cuve, ce qui assure un espacement constant entre les surfaces de la bande et de l'anode pour des anodes d'épaisseur progressivement décroissante. À l'entrée et à la sortie de chaque niveau de placage et entre les cellules de placage adjacentes, la bande passe entre une paire de rouleaux, le rouleau conducteur supérieur étant appelé le rouleau cathode. L'étain est plaqué sur la face inférieure dans le premier niveau. L'acier est ensuite tourné de 180° et entre dans le second niveau où l'autre face est plaquée.
Le pH de ce système (environ 3) est élevé pour un système acide, mais aucun acide libre n'est ajouté au bain. Le bain contient du chlorure d'étain (environ 35 g/L en Sn²⁺), des fluorures de sodium et potassium, du chlorure de sodium et du fluorure d'hydrogène de potassium ainsi que des additifs organiques tels que les poly-alkylene oxides ou l'acide naphthalène sulfonique. L'électrolyte circule continuellement dans le système, déborde les extrémités des cuves et est recirculé. Dans le niveau inférieur, l'électrolyte est pulvérisé sur le dessus de la bande pour la mouiller. Après le placage, la bande passe par des cuves de rinçage, des rouleaux essoreurs et un sécheur à air chaud, tous situés dans un troisième niveau supérieur. Dans ce processus, la fusion est généralement par chauffage par induction. L'électrolyte contient du fluoborate d'étain (30 g/L en Sn²⁺), de l'acide fluoborique et de l'acide borique pour prévenir l'hydrolyse des ions fluoborate. Aussi, des additifs propriétaires sont utilisés. Il est affirmé que ces lignes peuvent fonctionner sur une plage de densité de courant plus large permettant une plus grande flexibilité de ligne. Bien que les premières lignes construites étaient horizontales, les lignes ultérieures sont verticales, contenant jusqu'à 16 cuves de placage et fonctionnant à des vitesses de ligne de 640 m/min ou plus.
Dans la production de tôle étamée, la fabrication de la base d'acier et l'application du revêtement d'étain sont indépendantes l'une de l'autre, de sorte que théoriquement tout revêtement d'étain, ou combinaison de revêtements, peut être appliqué à toute base d'acier. Ainsi, la gamme de matériaux classés comme tôle étamée peut se compter en milliers ; en effet, la tôle étamée est disponible en plus de qualités que pratiquement tout autre produit en tôle mince. En pratique, la gamme d'épaisseur de la base d'acier va de 0,13 mm à 0,60 mm et le revêtement d'étain de 0,5 g/m² à 15,2 g/m² d'étain par surface. Il existe des normes internationales et nationales qui spécifient les gammes et tolérances pour les diverses caractéristiques, et les méthodes de les vérifier.
Processus de fabrication
- Barres d'armature TMT – Trempées et revenues pour une résistance et une durabilité optimales
- Facteurs clés qui façonnent le processus de frittage dans la production de minerai de fer
- FASTMET et FASTMELT : Technologies avancées de réduction du fer pour une production efficace
- Production de tôle étamée et d'acier sans étain : aciers revêtus de haute qualité
- Comprendre les procédés de fabrication : définitions, types et composants clés
- Services de rectification de surface de précision : processus expert et qualité
- Machines et méthodes de fraisage CNC : précision et automatisation
- Laminage à chaud vs à froid : comprendre les procédés de formage des métaux
- Maîtriser l'usinage : procédés, outils et applications