



Barres d'armature TMT – Trempées et revenues pour une résistance et une durabilité optimales
Barres d'armature trempées et revenues
Les barres d'armature en acier (fers à béton) sont produites aujourd'hui par application de la technologie de trempe et de revenu pendant leur fabrication au laminoir. Les barres produites par cette technologie sont communément appelées barres d'armature TMT (traitement thermomécanique).
Composition et spécifications
Les barres TMT sont essentiellement fabriquées à partir d'aciers à faible teneur en carbone et sont spécifiées pour leur limite d'élasticité, leur ductilité, leur teneur en carbone ou équivalent carbone, et leur rapport limite d'élasticité/résistance à la traction. Les teneurs maximale et minimale en carbone visent à garantir la soudabilité et la trempabilité. Une teneur trop faible en carbone ne permet pas une trempabilité suffisante, nécessitant une trempe plus sévère qui affecte la conception du laminoir (vitesse de laminage, longueur et efficacité de la chambre de refroidissement). Un acier au carbone avec une teneur en carbone de 0,13 % à 0,24 % et un équivalent carbone (CE) inférieur à 0,48 % s'est avéré être le meilleur compromis pour satisfaire ces exigences.
Adaptation aux structures en béton
La barre TMT est un matériau approprié pour l'armature des structures en béton, car son coefficient de dilatation thermique est similaire à celui du béton. De plus, le matériau est compatible lorsqu'il est lié au béton. La barre a également la capacité de supporter la contrainte de traction maximale agissant sur la structure. Outre son rôle clé dans l'industrie de la construction, les barres TMT sont des matériaux de haute qualité qui répondent aux exigences des consommateurs concernant les propriétés mécaniques standards pour cette application. Elles sont également utiles dans les travaux de fabrication générale, où le pliage, l'usinage et le soudage sont nécessaires.
Avantages économiques du procédé
Le procédé de production des barres TMT est une méthode économique pour produire des barres à haute résistance. Comparé aux barres torsadées à froid (CTD), le procédé TMT présente des avantages évidents en termes d'économie du coût du traitement mécanique de torsion, coûteux surtout pour les petits diamètres. Un autre avantage provient de la réduction des besoins en éléments d'alliage, des coulées hors qualité, des produits hors qualité, des frais de stockage et d'autres facteurs mineurs de la sidérurgie. Le seul facteur augmentant le coût est l'opération de laminage liée à l'installation et à l'exploitation de la trempe.
Principaux procédés de production
Il existe deux principaux procédés pour la production de barres TMT : le procédé Tempcore et le procédé Thermex. Le procédé Tempcore a été développé dans les années 1970 par le Centre de Recherches Métallurgiques (CRM) en Belgique pour fabriquer des barres d'armature en béton à haute limite d'élasticité et soudables à partir de brames d'acier doux. Le procédé Thermex a été développé et breveté par le bureau d'ingénierie allemand Hennigsdorfer Stahl Engineering (HSE) également dans les années 1970.
Principe du traitement thermomécanique
Le procédé de production des barres TMT repose sur le traitement thermomécanique, un procédé métallurgique qui combine la déformation plastique avec des processus thermiques tels que le traitement thermique, la trempe à l'eau, le chauffage et le refroidissement à différents taux en un seul processus. Ce procédé confère une haute résistance aux barres par la technique de traitement thermomécanique, contrairement au travail mécanique par torsion à froid utilisé pour les barres Torsteel. La résistance de la barre provient de la couche de martensite revenue, tandis que sa ductilité provient de la couche ferrite-perlite.
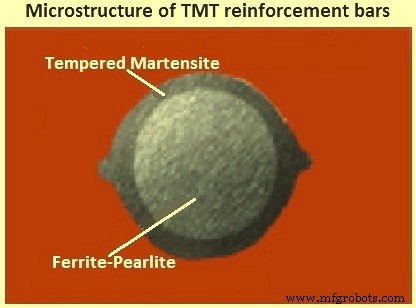
Le traitement thermomécanique convertit la surface de la barre en une structure durcie (martensite), puis la phase évolue par refroidissement à température ambiante pour permettre au cœur chaud de revenu la surface par échange thermique. Cela résulte en une microstructure composite unique composée de martensite revenue dans la zone périphérique, d'une zone de transition perlite-bainite juste après la périphérie martensitique, et d'une structure ferrite-perlite à grain fin au cœur (Fig. 1). En raison du procédé de trempe et d'auto-revenu, les barres produites sont également appelées « barres trempées et auto-revenues (QST) ».
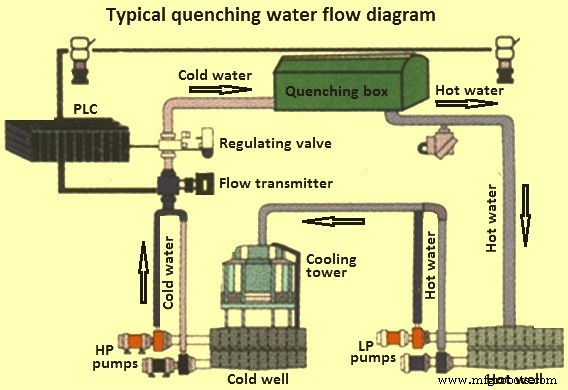
Les deux procédés Tempcore et Thermex sont similaires par nature et basés sur le principe de traitement thermomécanique ci-dessus. Le procédé Tempcore utilise une boîte de trempe où l'eau s'écoule d'une extrémité à l'autre, tandis que dans le procédé Thermex, l'eau est pulvérisée sur la barre laminée à chaud dans la boîte de trempe.
Description du procédé
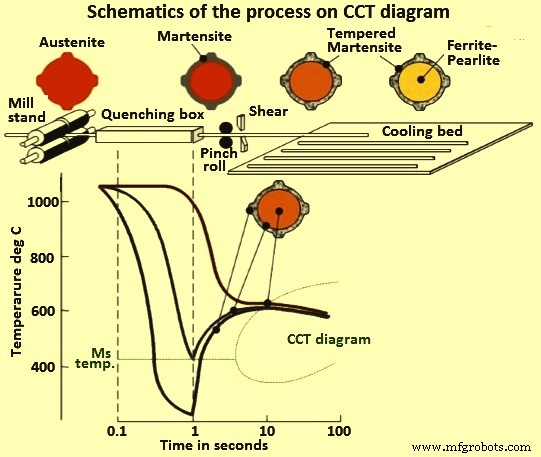
Le traitement thermomécanique des barres est effectué après que les brames d'acier chauffées ont été laminées au laminoir jusqu'à la taille et la forme finales de la barre d'armature. Les paramètres opérationnels influençant ce procédé sont la température en fin de laminage, le taux de refroidissement, le temps de refroidissement rapide et la composition chimique de l'acier. Le flux de procédé (Fig. 2) se déroule en trois étapes successives :
Première étape : Trempe rapide
Dès la sortie du dernier cage de laminage, la barre subit un refroidissement rapide et énergique à l'eau dans une installation de refroidissement, où elle subit un durcissement de surface. L'efficacité de l'installation doit être suffisante pour atteindre un taux de refroidissement de la surface supérieur à la vitesse critique de formation de martensite. À la fin de cette opération, la barre a une microstructure composée de structure austénitique entourée d'une couche de mélange martensite-austénite. L'obtention d'une couche martensitique d'épaisseur requise est l'objectif de cette étape.
Deuxième étape : Auto-revenu
Dès la sortie de la zone de refroidissement à l'eau (boîte de trempe), la barre se dirige vers la zone de refroidissement à l'air. À ce stade, la température du cœur est supérieure à celle de la surface. En raison de ce gradient thermique, la chaleur commence à circuler du cœur vers la surface, revenant ainsi la couche martensitique formée lors de la première étape. La couche martensitique de surface est revenue en utilisant la chaleur résiduelle du cœur (auto-revenu de la couche martensitique). Le procédé Tempcore tire son nom de cette étape (Tempcore illustre que la couche martensitique est « REVenue » par la chaleur restante dans le « CŒUR » à la fin de l'étape de trempe). Le cœur reste encore en phase austénitique. Le processus de revenu assure la ductilité appropriée du matériau, tout en conservant sa haute limite d'élasticité.
Troisième étape : Refroidissement libre et transformation du cœur
Cette étape se produit pendant le refroidissement libre des barres sur le lit de refroidissement et consiste en la transformation de l'austénite en structure ferrite-perlite ductile au cœur de la barre. Ainsi, une barre d'acier TMT est essentiellement un matériau composite composé d'une couche externe dure et d'un cœur tendre disposés concentriquement, avec une couche intermédiaire à dureté intermédiaire.
La structure finale consiste en une structure de martensite revenue forte dans la couche externe en surface et une structure ferrite-perlite ductile au cœur. Cela confère aux barres d'armature une propriété unique de résistance combinée à la ductilité. La morphologie des composants structuraux dépend de la composition chimique de l'acier, du diamètre de la barre, du temps et de l'efficacité du refroidissement.
Propriétés des barres TMT
Les barres TMT produites par le procédé ci-dessus possèdent d'excellentes propriétés supérieures à celles des barres CTD :
- Haute résistance due à la couche de martensite revenue en périphérie. La résistance peut être modulée en contrôlant l'épaisseur de cette couche.
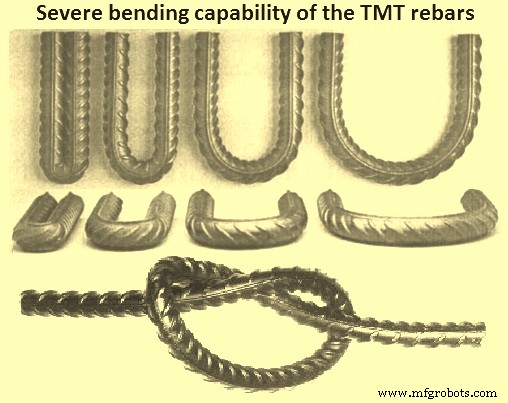
- Haute ductilité due à la structure ferrite-perlite au cœur. Les barres peuvent être pliées facilement sur chantier. Elles peuvent être pliées et re-pliées, galvanisées et redressées sans fissuration ni perte de propriétés de traction. La capacité de pliage sévère est illustrée Fig. 4.
- Bonne adhérence au béton, idéales pour les structures en béton armé.
- Haute ductilité et ténacité à basse température même en cas d'endommagement mécanique ou par arcs de soudage.
- Absence d'embrittlement par vieillissement sous contrainte significatif après pliage et galvanisation.
- Entièrement soudables – produites à partir d'aciers à faible « équivalent carbone » (CE).
- Compatibles avec tous les épissures mécaniques d'armatures normalement disponibles pour la compression et la traction.
- Résistance à la perte de résistance à haute température – crucial en cas d'incendie. Les barres TMT conservent plus de 70 % de leur limite d'élasticité (415 N/mm²) et 40 % (500 N/mm²).
- Résistance à la fatigue conforme aux normes européennes.
- Résistance au cisaillement vers le haut de la fourchette (60-80 % de la résistance à la traction).
- Absence de contraintes de torsion résiduelles (contrairement aux barres CTD), meilleure résistance à la corrosion. L'échelle bleue secondaire est conservée en surface, protégeant de la corrosion atmosphérique.
- Propriétés sismiques supérieures – performance sous chargement cyclique inverse avec déformations inélastiques (séisme) : dissipation d'énergie uniforme et ductilité maintenue jusqu'à la rupture.
- Autres propriétés : bonne ténacité à basse température, faible sensibilité aux dommages de surface.
Une section transversale typique attaquée chimique montre trois régions métallurgiques : martensite revenue sous forme de paquets de lames minces (couche durcie), mélange de bainite et ferrite polygonale (couche intermédiaire), et ferrite polygonale et perlite (cœur). La microstructure est généralement fine en raison du refroidissement rapide au cœur et du traitement thermomécanique.
Si la couche de martensite est plus épaisse, la chaleur résiduelle est moindre pendant la trempe, le revenu est modéré et la barre montre une limite d'élasticité plus élevée et un allongement plus faible. Les paramètres de procédé et les compositions d'acier influencent les propriétés finales. Un temps de trempe plus long, une température de finition plus basse et une intensité de trempe plus élevée donnent une couche martensitique plus épaisse et une température de revenu plus basse. Une teneur plus élevée en carbone et manganèse augmente la trempabilité, formant plus de martensite. De plus, la résistance de la martensite revenue augmente avec la teneur en carbone.
La plage typique de limite d'élasticité des barres TMT est de 415 à 550 N/mm², avec un allongement sur longueur de jauge 5d de 30 % à 25 % dans le même ordre. Le rapport contrainte d'élasticité/résistance à la traction est d'environ 0,85.
Avantages
Les barres d'armature produites par trempe et revenu présentent plusieurs avantages :
- Qualité constante grâce à un procédé en ligne.
- Combinaison haute résistance / haute ductilité apportant sécurité aux structures.
- Activités de fabrication simples et faciles.
- Haute résistance permettant une économie d'acier.
Processus de fabrication
- EN 10137-2 Grade S890QL – Acier trempé revenu haute résistance pour applications lourdes
- EN 10137-3 Nuance S500A : Acier à grain fin trempé et revenu pour applications structurelles
- Acier trempé et revenu DIN 1.5217 : propriétés clés et données de performance
- JIS G4311 SUH600 : Acier inoxydable martensitique trempé et revenu – Performances et propriétés
- JIS G4311 SUH616 : Acier trempé et revenu – Nuance martensitique premium
- JIS G4311 Nuance SUH1 – Acier Inoxydable Martensitique Trempé et Revenu
- JIS G4303 Nuance SUS 431 Trempé et Revenu – Acier Inoxydable Martensitique Premium
- Acier Inoxydable Martensitique JIS G4303 Grade SUS403 : Trempé et Revenu
- ASTM A541 Grade 1A Trempé et Revenu – Haute Résistance, Excellente Tenacité et Résistance à la Corrosion