



Production de tôle étamée et d'acier sans étain : aciers revêtus de haute qualité
Le revêtement d'étain est le processus de revêtement mince de feuilles d'acier avec de l'étain (Sn), et le produit résultant est connu sous le nom de tôle étamée. Il est le plus souvent utilisé pour prévenir la rouille. La feuille d'acier sur laquelle le revêtement d'étain est fait est connue sous le nom de noir de fer. Lorsque le chrome (Cr) et les oxydes de chrome sont utilisés pour le revêtement à la place de l'étain, la feuille revêtue est connue sous le nom d'acier sans étain (TFS - Tin Free Steel).
L'acier sans étain est produit en appliquant un traitement électrolytique à l'acide chromique sur des feuilles d'acier. Sur l'acier sans étain, des films de polyéthylène téréphtalate (PET) ou de polypropylène sont parfois stratifiés afin d'éliminer les processus de peinture et de nettoyage lors de l'utilisation de l'acier sans étain.
Historique
L'industrie de la tôle étamée est fondée sur l'invention du processus de conservation des aliments stérilisés pour de longues périodes par Nicolas Appert en 1810. Le processus Appert a été adapté à la conservation des aliments dans des contenants en tôle étamée par John Hall en 1812 à Londres. Dans les années 1820, les aliments en conserve étaient largement vendus au Royaume-Uni et en France, et en 1839, des aliments étaient mis en conserve aux États-Unis.
À partir des années 1880, une série d'innovations techniques a transformé l'industrie de la tôle étamée. Celles-ci incluaient le remplacement du fer forgé par le noir de fer en acier vers 1880, le développement de la réduction à froid continue en 1927 qui a éliminé le laminage à chaud en paquet, l'introduction de l'étamage électrolytique continu à petite échelle en Allemagne en 1934 et à échelle commerciale aux États-Unis en 1937 qui a remplacé le procédé par trempage à chaud, l'invention de la double réduction à froid en 1960, et l'invention de l'acier sans étain au début des années 1960 au Japon et aux États-Unis.
Actuellement, il existe deux procédés pour l'étamage des noirs de fer : (i) le procédé par trempage à chaud et (ii) le procédé d'électrodéposition.
Procédé par trempage à chaud
Le procédé par trempage à chaud était la première technique moderne de fabrication de tôle étamée. Il consiste en le trempage à chaud de feuilles individuelles d'acier dans un bain d'étain fondu. Ce procédé a maintenant été abandonné dans de nombreux pays et ne représente qu'un très faible pourcentage de la production mondiale de tôle étamée.
Les trains à bandes à chaud ne produisent pas de bande d'acier adaptée à l'étamage. Donc, l'épaisseur de la bande laminée à chaud est réduite dans les laminoirs à froid pour que les noirs de fer adaptés à l'étamage soient produits.
La tôle étamée faite par le procédé de trempage à chaud consiste en le laminage à froid des noirs de fer, le décapage acide pour l'élimination de toute calamine, le recuit pour éliminer tout écrouissage, et ensuite le revêtement avec une mince couche d'étain. À l'origine, cela se faisait en produisant des paquets individuels ou de petits paquets de plaques, ce qui est devenu connu sous le nom de procédé de laminoir à paquet. À la fin des années 1920, les laminoirs à bande ont commencé à remplacer les laminoirs à paquet, car ils pouvaient produire les noirs de fer en plus grandes quantités et plus économiquement.
L'ensemble d'étamage comprend au moins un pot d'étain fondu, avec un flux de chlorure de zinc (ZnCl₂) sur le dessus, et un pot de graisse. Le flux sèche la plaque et la prépare pour que l'étain adhère. Si un deuxième pot d'étain est utilisé, appelé pot de lavage, il contient de l'étain à une température plus basse. Cela est suivi par le pot de graisse, qui contient de l'huile et une machine à étamer. La machine à étamer a deux petits rouleaux qui sont chargés par ressort ensemble de sorte que lorsque la plaque étamée est insérée, les rouleaux pressent tout excès d'étain. Les ressorts sur la machine à étamer peuvent être réglés à différentes forces pour donner différentes épaisseurs d'étain. Finalement, l'huile est nettoyée avec du son fin et dépoussiérée.
Le processus ci-dessus de production de tôle étamée par trempage à chaud a été employé au 20e siècle. Le processus a quelque peu gagné en complexité avec le temps, car on a découvert progressivement que l'inclusion de procédures supplémentaires était nécessaire pour améliorer la qualité.
Procédé d'étamage électrolytique
Les tôles étamées sont maintenant principalement produites par l'électrodéposition d'étain sur une base d'acier dans un processus continu.
- L'étamage électrolytique continu a été développé dans les années 1930 et 1940 dans le but de réduire la quantité d'étain requise par unité de surface, ainsi que pour profiter des grandes longueurs de bande (bobines) qui sont laminées dans le train à bandes à chaud et le laminoir à froid.
- Les premières lignes d'étamage électrolytique ont commencé à fonctionner en Allemagne en 1934 et à échelle commerciale aux États-Unis en 1937. Les pénuries d'étain pendant la Seconde Guerre mondiale ont stimulé une augmentation à grande échelle de l'électro-étamage, qui est rapidement devenu la technique de fabrication dominante de la tôle étamée.
Certains des facteurs qui ont donné l'avantage au procédé d'étamage électrolytique sur le procédé par trempage à chaud sont listés ci-dessous :
- Procédé continu à haute vitesse par opposition au procédé feuille par feuille à basse vitesse du trempage à chaud.
- Contrôle simple et précis de l'épaisseur de revêtement sur une large plage par opposition à l'épaisseur de revêtement minimum comparativement élevée obtenue par le procédé de trempage à chaud, qui n'est pas nécessaire pour la plupart des utilisations finales.
- Possibilité de produire de la tôle étamée avec une masse de revêtement différente sur chaque face afin de répondre aux différentes conditions de corrosion existant à l'intérieur et à l'extérieur d'une boîte ou d'un conteneur en tôle étamée.
- Cohérence fonctionnelle et visuelle du produit obtenu.
La séquence d'opérations qui se produit dans une ligne d'étamage électrolytique, à des vitesses allant jusqu'à 10 mètres par seconde, est la suivante :
- Chargement de la bobine – La bobine de noir de fer est placée sur un mandrin de déroulement et introduite dans la section d'entrée de la ligne d'étamage. L'extrémité de tête de la nouvelle bobine est ensuite soudée à l'extrémité de queue de la bobine précédente afin de faire fonctionner l'installation en continu. Les tours d'accumulation accumulent une longueur de matériau qui est variée pour permettre la soudure de deux bobines sans arrêter l'opération dans la section de traitement.
- Coupe des bords – La bande de noir de fer est coupée sur les bords à la largeur finale. La ferraille est automatiquement pressée en balles, enlevée et recyclée dans l'atelier de fusion de l'acier.
- Nettoyage et décapage – La bande est ensuite nettoyée électrolytiquement, décapée et rincée en passant à travers une série de bacs pour assurer que la surface de la bande de noir de fer est propre et apte à accepter l'électrodéposition d'étain.
- Électrodéposition – La bande passe à travers des bacs contenant des anodes d'étain de chaque côté de la bande et dans l'électrolyte. L'étain se dissout de l'anode et est transporté à travers l'électrolyte pour se déposer sur la bande. La quantité d'étain qui se dépose sur la bande est déterminée par la quantité de courant électrique circulant entre l'anode et la bande. Pour produire des revêtements différentiels, différents réglages de courant sont utilisés pour chaque banc d'anodes. La tôle étamée terne telle que déposée est parfois appelée ayant une finition mate.
- Tour de refusion – Dans cette tour de refusion, le processus de refusion de l'étain a lieu tandis que la tôle étamée électrolytique passe à travers la tour. Dans la section de la tour de refusion, la température de la bande est élevée par chauffage par résistance ou induction juste au-dessus du point de fusion de l'étain (231,9 °C) et puis la bande est immédiatement trempée à l'eau froide. L'étain commence à fondre et se refond uniformément sur la bande. Le produit prend maintenant l'apparence de surface brillante ou luisante plus typique. Dans le cas où une finition mate (non fondue) d'étain est nécessaire, la tour de refusion est éteinte. Lorsque de la tôle étamée à revêtement différentiel est produite, une marque d'identification est normalement placée sur l'un ou l'autre côté de la bande juste avant la refusion.
- Traitement chimique – Une solution de dichromate de sodium est ensuite appliquée sur la tôle étamée électrolytique pour créer un film protecteur léger d'oxyde de chrome. Ce processus de passivation protège la surface de la tôle étamée de la formation d'oxydes d'étain, ce qui diminue son aptitude au laquage. Deux traitements chimiques couramment utilisés pour la tôle étamée électrolytique sont le trempage au dichromate de sodium (SDCD) et le dichromate de sodium cathodique (CDC). Dans le cas du SDCD, il y a une résistance modérée à la formation d'oxyde d'étain avec une stabilité de stockage limitée et est utilisé là où une surface d'étain hautement passivée n'est pas requise ou est préjudiciable à l'utilisation finale. Le trempage au dichromate de sodium a pour objectif de ne pas dépasser 1,6 milligrammes de chrome/m² de surface. Dans le cas du CDC, avec l'ajout d'un courant électrique cathodique, une surface hautement passivée contre la formation d'oxyde d'étain est fournie. Le traitement au dichromate de sodium cathodique a normalement un objectif de 5,4 milligrammes de chrome/m² de surface.
- Huilage – Un film très mince d'huile est ensuite appliqué électrostatiquement sur la tôle étamée finie. L'huile est appliquée pour minimiser les rayures de la surface d'étain pendant le transport et la manipulation. La fonction primaire de l'huilage n'est pas d'interdire la formation de rouille comme c'est le cas avec les produits non revêtus. L'huile appliquée sur la tôle étamée électrolytique est normalement le citrate d'acétyl tributyle (ATBC). L'huile est appliquée uniformément sur les deux faces.
- Renroulement – La bande de tôle étamée électrolytique finie est finalement renroulée à la sortie de la ligne d'étamage électrolytique sur un mandrin de reprise qui a un diamètre intérieur standard.
- Inspection qualité – L'ensemble du processus est surveillé automatiquement et manuellement pour assurer que la tôle étamée revêtue est conforme aux spécifications et répond aux attentes des clients.
Dans le cas de l'acier sans étain, les revêtements de chrome et d'oxyde de chrome offrent une adhérence supérieure du laqueur et de bonnes propriétés de stockage. Ces revêtements sont des mélanges de chrome métallique et d'oxydes de chrome. Contrairement à la tôle étamée avec sa multiplicité de masses de revêtement, seul un seul produit revêtu de chrome standardisé est normalement produit. La production d'acier sans étain suit la même séquence de traitement que pendant la production de tôle étamée électrolytique. Les lignes de revêtement sont mécaniquement similaires. Pendant le processus de dépôt électrolytique, le chrome et l'oxyde de chrome sont déposés. Le revêtement de chrome métallique sur chaque surface appliqué est d'environ 55,0 mg/m² de surface. Le film d'oxyde varie de 7 à 22,0 mg/m², mais est généralement sur la partie basse de cette plage.
Contrairement à l'étain, les couches de chrome ne peuvent pas être refondues. Donc, une ligne de revêtement dédiée au revêtement d'acier sans étain n'a pas de tours de refusion comme celles utilisées sur la ligne de revêtement d'étain électrolytique pour refondre l'étain dans un état brillant.
Le produit est également huilé électrostatiquement avant de sortir de la ligne de revêtement. Historiquement, l'huile de stéarate de butyle (BSO) est utilisée à cette fin. Cette huile a été développée pour sa lubrifiance afin de prévenir les rayures. Dans certains cas, il a été remarqué que l'huile citrate d'acétyl tributyle (ATBC) comme utilisée sur la tôle étamée électrolytique est plus compatible avec certains systèmes de laquage et de peinture spécifiques. L'ATBC est préféré dans ces cas au détriment de la plus grande lubrifiance du BSO.
Une ligne de revêtement d'étamage électrolytique typique est montrée à la Fig. 1.
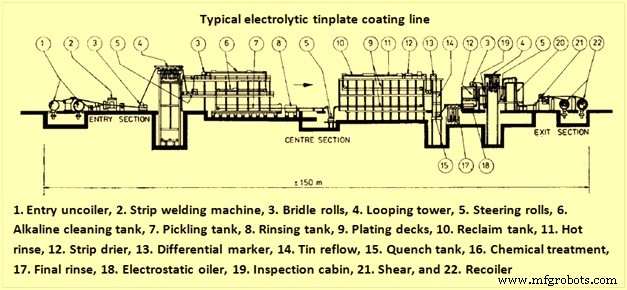
Fig 1 Ligne de revêtement d'étamage électrolytique typique
Produits tôle étamée et acier sans étain
Les produits tôle étamée et acier sans étain sont produits avec certaines caractéristiques de produit standardisées, y compris la terminologie, la composition, les propriétés mécaniques, la finition de surface et les masses de revêtement, etc. La tôle étamée et les produits acier sans étain sont décrits dans les articles dont les liens sont : https://www.ispatguru.com/tinplate/ et https://www.ispatguru.com/tin-free-steel/.
Processus de fabrication
- Comprendre les inclusions dans l'acier : causes, types et maîtrise en métallurgie secondaire
- Automatisation avancée et modélisation dans la coulée continue de l'acier
- Analyse du cycle de vie de l'acier : moteur d'une croissance industrielle durable
- Procédé CAS-OB : métallurgie secondaire avancée avec traitement à l'argon et à l'oxygène
- Laminage de l'Acier : Procédé de Fabrication de Précision Expliqué
- Production experte de tubes sans soudure de haute qualité
- Optimisation de l'efficacité énergétique dans la production de fer et d'acier
- Procédé CLU pour acier inoxydable : élimination efficace du carbone et alliage
- Traitement thermique de l'acier : trempe, revenu, recuit pour couteaux durables