



Laminage à froid de précision de l'acier : épaisseur, finition et performance
Le but principal du laminage à froid des aciers est de réduire l'épaisseur des bandes d'acier laminées à chaud (normalement dans la plage de 1,5 mm à 5 mm) en épaisseurs plus minces (généralement dans la plage de 0,12 mm à 2,5 mm) qui ne peuvent normalement pas être atteintes lors du laminage à chaud dans un train à bandes à chaud. Outre la réduction d'épaisseur, le laminage à froid est effectué pour améliorer la finition de surface des aciers, améliorer les tolérances d'épaisseur, offrir une gamme de « tempers », améliorer les caractéristiques physiques et préparer la bande pour le revêtement de surface.
Avantages du laminage à froid
Le laminage à froid fait des tôles laminées à froid un produit grandement amélioré. Les produits en acier laminé à froid offrent un bon contrôle de l'épaisseur, de la forme, de la largeur, de la finition de surface et d'autres caractéristiques de qualité spéciales qui répondent aux besoins d'applications finales hautement conçues. Pour répondre aux diverses exigences des utilisateurs finaux, les tôles laminées à froid sont conçues métallurgiquement pour fournir des attributs spécifiques tels que haute formabilité, grande aptitude à l'emboutissage profond, haute résistance, haute résistance aux bosses, bonnes propriétés magnétiques, soudabilité, émaillabilité et aptitude à la peinture, etc.
Processus de laminage à froid
Le laminage à froid des bandes d'acier laminées à chaud est effectué en dessous de la température de recristallisation, normalement à température ambiante. Dans le processus de laminage à froid, généralement aucune chaleur n'est appliquée à la bande laminée à chaud avant le laminage. Cependant, l'énergie de frottement aux surfaces de contact de la bande en cours de laminage se convertit en chaleur. Cette chaleur peut augmenter la température de la bande laminée dans un processus adiabatique rapide à un niveau de 50 °C à environ 250 °C.
Pendant le processus de laminage à froid, la réduction d'épaisseur est due à la déformation plastique qui se produit par le mouvement des dislocations. L'acier se durcit en raison de l'accumulation de ces dislocations. Cela augmente la résistance et l'écrouissage jusqu'à 20 %. Ces dislocations réduisent la ductilité de l'acier laminé à froid, le rendant inutilisable pour les opérations de formage. Pour récupérer la ductilité, les aciers laminés à froid doivent subir un processus de recuit pour soulager les contraintes qui se sont accumulées dans la microstructure pendant le processus de laminage à froid.
L'épaisseur de la bande laminée à chaud est importante car les propriétés du produit final laminé à froid et recuit sont influencées par le pourcentage de réduction à froid. Cela signifie que l'épaisseur de chaque bobine laminée à chaud est soigneusement contrôlée pour fournir au laminoir à froid une épaisseur spécifique pour atteindre le bon pourcentage de réduction à froid. Parmi d'autres choses, le pourcentage de réduction à froid affecte le comportement de formage du produit après recuit.
Grâce au laminage à froid, des aciers de qualité emboutissage profond, emboutissage profond extra et emboutissage profond extra plus sont produits pour répondre aux exigences d'emboutissage profond pour les applications automobiles dans l'industrie en aval.
Quatre étapes du laminage à froid des aciers au carbone ordinaires
- Décapage : À cette étape, la calamine formée sur la surface de la bande d'acier laminée à chaud est éliminée car sa non-élimination a plusieurs effets néfastes sur le traitement ultérieur de l'acier pendant le laminage à froid. Cette étape est décrite en détail dans un article séparé.
- Laminage à froid de la bande décapée : Il est effectué pour la réduction d'épaisseur de la bande d'acier laminée à chaud.
- Recuit : Après le laminage à froid, le recuit de la bande laminée à froid est effectué pour soulager les contraintes qui se sont accumulées dans la microstructure pendant le processus de laminage à froid. Cette étape est décrite en détail dans un article séparé.
- Laminage de temper ou skin-pass de la bande recuite : Il est effectué pour donner les propriétés mécaniques, la forme et la rugosité de surface souhaitées, et la finition aux bandes laminées à froid.
Laminage à froid de la bande décapée
Le laminage à froid de la bande décapée laminée à chaud est accompli en traitant la bande d'acier à travers un laminoir qui a un mandrin d'entrée pour dérouler la bobine décapée laminée à chaud et un mandrin de sortie pour l'enroulement de la bande laminée à froid. Entre les deux, il y a un ou plusieurs (normalement jusqu'à 6) cages de laminoir pour effectuer la réduction à froid. Chaque cage a des rouleaux empilés verticalement qui sont alimentés par d'énormes moteurs pour impartir de fortes contraintes de compression dans la bande. Les cages peuvent être à 2 cylindres, 4 cylindres ou 6 cylindres. Les cages à 4 cylindres sont plus largement utilisées car elles offrent un avantage maximal par rapport aux deux autres types.
Les laminoirs à froid à une ou deux cages sont normalement des laminoirs réversibles. Un laminoir réversible est un laminoir où l'acier entre d'un côté, passe de l'autre côté et revient ensuite à travers le laminoir. À chaque passage dans le laminoir, le sens de rotation des rouleaux est inversé. Dans cette opération du laminoir réversible, la bande décapée est passée d'avant en arrière entre les mandrins de chaque côté de la cage unique ou double. La bande est réduite en épaisseur à chaque passage jusqu'à ce que l'épaisseur finale requise soit atteinte.
Les laminoirs multi-cages (normalement trois à six cages) sont généralement des laminoirs tandem continus. La bande décapée laminée à chaud est introduite dans le laminoir tandem à froid continu depuis un mandrin d'entrée et réduite progressivement en épaisseur par un pourcentage prédéfini dans chaque cage pour atteindre l'épaisseur finale désirée lorsque la bande sort de la dernière cage. Après la dernière cage, la bande est renroulée dans l'enrouleur.
Pour le laminage des aciers alliés et inoxydables de haute teneur, un laminoir Z ou Sendzimir est utilisé qui fonctionne avec un rouleau de travail de très petit diamètre, normalement environ 50 mm, soutenu par un certain nombre de rouleaux (6 à 20 en nombre) dans une pile en forme de pyramide. Cette configuration de rouleaux permet d'exercer des forces extrêmement élevées à travers le rouleau de travail et pourtant d'empêcher le rouleau de travail de fléchir excessivement. Le rouleau de reprise sur le laminoir Sendzimir exerce également une tension sur la bobine lorsqu'elle passe à travers le laminoir. La combinaison de haute pression et de tension rend le laminoir capable de laminer le matériau mince et plat.
La réduction typique de la bande laminée à chaud dans un laminoir à froid peut varier de 50 % à 90 %. La réduction dans chaque cage ou passage doit être répartie uniformément sans tomber bien en dessous de la réduction maximale pour chaque passage. Normalement, le pourcentage de réduction le plus bas est pris dans le dernier passage pour permettre un meilleur contrôle de la planéité, de l'épaisseur et de la finition de surface.
Le laminage à froid réduit l'épaisseur de la bande par compression dans les rouleaux. Du côté entrée, les entraînements des rouleaux ont besoin d'un apport d'énergie correspondant. En raison des forces de rouleau élevées appliquées, la bande est chauffée par la chaleur de formage à un niveau allant jusqu'à 250 °C. Afin de refroidir les rouleaux et aussi la bande laminée, ils sont lubrifiés et refroidis par de l'huile, de l'eau ou des émulsions. Exemples d'huiles de laminage : huile de graisse, huile minérale ou huile de palme ; les huiles de laminage sans eau doivent avoir des points d'éclair supérieurs à 300 °C. Les principales raisons de la lubrification sont la réduction des forces et moments de rouleau, la réduction de l'usure des outils et l'amélioration de la surface de la bande.
Les laminoirs tandem à froid continus modernes sont capables de laminer des bandes décapées laminées à chaud jusqu'à une épaisseur minimale de 0,12 mm à une vitesse de laminage allant jusqu'à 2500 m/min. Les laminoirs tandem continus peuvent avoir une capacité allant jusqu'à 2,5 millions de tonnes par an.
Les laminoirs tandem à froid continus modernes sont normalement équipés des caractéristiques suivantes :
- Système de vissage hydraulique pour maintenir une pression de rouleau constante et/ou une position de rouleau constante.
- Système de contrôle automatique de l'épaisseur hydraulique informatisé (HAGC). Le système maintient automatiquement et de manière cohérente des tolérances extrêmement serrées sur toute la longueur de chaque bobine, quelle que soit la vitesse.
- Système de cambrure variable continue (CVC) et système de décalage amélioré
- Système de contrôle de la chute de bord
- Systèmes de mesure et d'inspection de bande en ligne
- Système de bande sèche après la dernière cage pour minimiser la quantité d'huile résiduelle sur la bande
Après le laminage à froid, la bande est fortement écrouie et peu utile pour la plupart des applications. Elle doit être recuite pour ramollir l'acier et le rendre plus formable.
Schéma typique d'un laminoir tandem à froid à 5 cages est montré à la Fig 1.
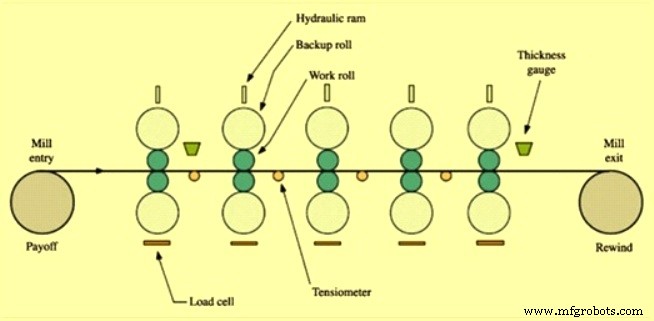
Fig 1 Schéma typique d'un laminoir tandem à froid à 5 cages
Laminage de temper ou skin-pass de la bande recuite
Les bobines laminées à froid après avoir été retirées du four de recuit sont dans leur état « mort doux » et subissent donc un laminage skin-pass ou de temper dans un laminoir skin-pass. Cela implique une réduction légère contrôlée de la tôle d'acier laminée à froid et est effectué pour les raisons suivantes :
- La planéité de la bande est une propriété importante pour les organisations qui effectuent un traitement ultérieur. C'est parce que de bonnes valeurs de planéité permettent un fonctionnement sans problème de leur usine et équipement. Le skin-pass améliore la planéité de la tôle d'acier.
- Pour minimiser l'étirement de l'acier
- Pour minimiser la déformation
- Le skin-pass fait en sorte que la plage de limite d'élasticité instable, connue sous le nom de bandes de Lüders, soit transformée en une limite d'élasticité définie. Cela sert à améliorer le comportement d'écoulement pendant l'opération d'emboutissage profond et à prévenir les lignes de contrainte indésirables.
- Pour obtenir la texture de surface d'acier désirée. Le réglage de la rugosité désirée de la surface de la bande améliore le rendement du processus d'emboutissage profond ainsi que l'adhérence des peintures.
- Pour obtenir les propriétés mécaniques désirées
- Pour corriger les incohérences d'épaisseur dans l'acier
Le laminage de temper impartit une petite quantité de réduction à froid, généralement dans la plage de 0,25 % à 1,0 %. Le laminage de temper résulte en une surface lisse et le phénomène de limite d'élasticité (étirement excessif et plissage dans les opérations ultérieures) est éliminé. Cela rend l'acier plus ductile pour les opérations de formage et d'étirement ultérieures. Après le laminage de temper, la tôle laminée à froid est huilée avec de l'huile antirouille.
Un laminoir skin-pass unique est une installation de laminage indépendante qui suit généralement l'étape de recuit par lots et peut être mise en œuvre très flexiblement. Ce laminoir peut traiter à la fois la bande dure et la bande ultra-douce. Il fournit également la finition parfaite pour la bande d'acier laminée à froid.
Un cas particulier est représenté par ce qu'on appelle le laminoir DCR, ou laminoir de temper DCR. DCR signifie « Double réduction à froid ». Cette installation à deux cages combine la réduction d'épaisseur dans la première cage avec le skin-pass dans la deuxième cage. Il est également possible d'utiliser les deux cages pour le skin-pass. Dans ce cas, les propriétés de l'acier, telles qu'une limite d'élasticité définie, sont fixées dans la première cage tandis que dans la deuxième cage, les caractéristiques de surface désirées sont transférées à la bande.
Les laminoirs skin-pass peuvent également être installés directement en ligne dans la section de sortie d'une ligne de recuit continu. La bande peut être terminée dans la ligne de processus et cela présente plusieurs avantages car les efforts et dépenses de manipulation de bobines sont considérablement réduits.
La bande laminée à froid peut être produite dans diverses conditions telles que skin-rolled, quart dur, demi-dur et plein dur selon la quantité de travail à froid qui a été effectuée. Ce travail à froid (dureté) est souvent appelé temper, bien que cela n'ait rien à voir avec le temper du traitement thermique.
Les tôles quart dur peuvent être pliées (perpendiculairement au sens de laminage) sur elles-mêmes sans se fracturer. Les tôles demi-dur peuvent être pliées à 90° tandis que les plein dur peuvent être pliées à 45°. Ainsi, ces matériaux peuvent être utilisés pour des applications impliquant de grandes quantités de pliage et de déformation, sans se fracturer.
Processus de fabrication
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Ciseau à Froid (Cold Chisel) : Définition, Usages et Avantages
- Durabor® 30MnB5 – Acier au bore trempable haute performance pour dureté supérieure et microstructure uniforme
- Durabor® 20MnB5 – Acier au bore trempable avancé pour dureté et performance supérieures
- Durabor® 22MnB5 : Acier au bore trempable haute performance
- Durabor® 28MnB5 : Acier au bore trempable haute performance pour dureté supérieure
- AuAg20Cu10 : Alliage Premium Or-Argent-Cuivre 0% Écroui pour Applications de Contact Durables
- Or (Au) écroui à 30 % : Résistance accrue, ductilité et potentiel d'alliage
- Or (Au) écroui à 50 % : Résistance accrue et alliages polyvalents