



Évolution des trains de laminage : Aperçu historique
Développement historique des trains de laminage
En métallurgie, le laminage est un procédé de mise en forme où le métal est passé entre une ou plusieurs paires de cylindres pour réduire l'épaisseur, la rendre uniforme, donner une forme désirée, et/ou conférer une propriété mécanique souhaitée. En laminage, le matériau est déformé par forces compressives entre cylindres en rotation constante. En d'autres termes, le métal passe entre cylindres rotatifs et la force appliquée réduit l'épaisseur. La forme et la structure interne du métal sont modifiées. Le laminage peut être comparé au laminage de pâte avec un rouleau. C'est l'un des procédés de fabrication les plus importants du monde moderne. La grande majorité des produits métalliques produits aujourd'hui subissent un laminage à un moment de leur fabrication.
Les trains de laminage modernes sont entièrement automatisés, à haute vitesse, haute capacité, et incluent fréquemment un traitement métallurgique des matériaux laminés pour atteindre la microstructure et/ou les propriétés mécaniques désirées. Ce niveau de perfection n'a pas été atteint par une seule invention mais est le fruit d'un grand nombre de petites améliorations continues au fil du temps.
Origines anciennes
Le laminage existe depuis des centaines d'années. Les premiers cylindres étaient petits, actionnés manuellement, utilisés pour aplatir l'or et l'argent dans la fabrication de bijoux et d'art. Des trains de laminage ont été trouvés au Moyen-Orient et en Asie du Sud dès 600 av. J.-C. Ces trains étaient de forme brute mais utilisaient les mêmes principes de base du laminage. La première conception connue en Europe date de 1485, attribuée à Léonard de Vinci. Dans un dessin, il décrivait pour la première fois la possibilité de « faire passer un matériau » entre deux cylindres à axes parallèles pour modifier son épaisseur. Également prévu pour le laminage à froid de matériaux ductiles, surtout plomb et étain. Cette conception était très avancée pour l'époque et il n'est pas certain qu'un train basé sur ce design ait jamais été construit.
Évolution des sources d'énergie
L'énergie pour entraîner les trains de laminage a traversé quatre phases :
- Phase manuelle : Source d'énergie faible, cylindres actionnés à la main pour aplatir métaux pour bijoux et art. Plus tard, des hommes actionnaient une croix ou manivelle ajustable attachée aux cylindres. Puissance manuelle limitée aux métaux tendres (or, argent, étain, plomb).
- Phase hydraulique : Exploitation de l'énergie de l'eau courante des rivières, puissance gratuite assez forte pour laminer des métaux plus durs comme le fer. Inconvénients : sécheresses et froid réduisant le débit ; cylindres ne tournant que dans un sens.
- Phase vapeur : Apparue fin 1700s avec l'invention de James Watt. La machine à vapeur créa la puissance physique remplaçant la puissance manuelle/animale. Les trains de cette époque exploitèrent la puissance des machines à vapeur. Communément utilisés dans les années 1800, et fin 1800s, la vapeur était la source la plus populaire. Malgré sa force, les machines à vapeur étaient largement inefficaces.
- Phase électrique : Avantage : production d'énergie déliée des trains, l'électricité étant commodément transmise depuis générateurs distants vers moteurs directement accouplés. Premier train à énergie électrique vers 1900. L'électricité reste le choix aujourd'hui.
Débuts de la production industrielle
La production antérieure de fer en tôle en Europe était par forgeage, non par trains de laminage. Le vrai tournant dans la production de tôles eut lieu avec l'introduction du train de laminage. Vers 1600s, des trains, plutôt que petits cylindres manuels, étaient en opération et le fer commençait à être introduit comme métal laminable. Rapports de deux trains vers 1501 : un pour obtenir feuilles d'or d'épaisseur uniforme pour monnaies, l'autre pour couper feuilles préformées en bandes. Tous deux utilisés comme « dispositifs de finition » plutôt que pour réduction d'épaisseur.
Les premiers trains industriels étaient des fendoirs (slitting mills), introduits en 1590. Ils passaient des barres plates entre cylindres pour former une plaque de fer, puis entre cylindres cannelés (fendeurs) pour produire des barres de fer. En 1590, le train de Léonard de Vinci prend vie avec deux gros cylindres pressant différents métaux pour en altérer l'épaisseur. Première usine industrielle certaine en 1615 pour plaques de plomb et étain. D'autres suivirent, entraînés par force manuelle ou hydraulique.
Les premiers trains servaient aussi à laminer des « black plates » pour la production de fer blanc. Le fer blanc était fait en laminant l'acier (anciennement fer) dans un train, éliminant la calamine par décapage acide, puis revêtant d'une fine couche d'étain. Les black plates étaient produites individuellement ou en petits groupes, dans ce qu'on appelait un « train à paquet » (pack rolling mill). Premiers essais de laminage de fer pour fer blanc vers 1670. En 1697, le Major John Hanbury érigea un train à Pontypool pour laminer les « plaques de Pontypool » (black plates). Plus tard, ces plaques furent relaminées et étamées pour faire du fer blanc.
Fin 1700s, premiers trains de laminage à chaud apparurent, rendant le fer plus populairement laminé. La Révolution Industrielle (~1760s-1840s) créa une demande sans précédent de fer. Nouvelles technologies inventées pour fabriquer fer puis acier, utilisés dans nouveaux produits : machines, chemins de fer, navires à vapeur. Avec l'augmentation de la disponibilité de matériaux ferreux, le laminage à froid de l'acier démarra simultanément. En 1682, un train à froid de taille notable était présent à Newcastle, Angleterre. Première description détaillée quelques années plus tard : usine au Pays de Galles traitant barres de 700 mm x 100 mm, obtenant tôles de 1500 x 700 mm. Première preuve certaine du laminage d'acier pour tôles, force motrice par roues hydrauliques. Le Pays de Galles resta principal producteur européen de tôles minces jusqu'à fin 1700.
Déjà à cette époque, on comprenait que le laminage était un procédé très productif capable de satisfaire l'énorme demande de semi-produits, dont la tôle. Cependant, les trains nécessitaient encore beaucoup de travail manuel.
Les dimensions des produits augmentèrent continuellement. À la « Grande Exposition Britannique » de 1851, une tôle de plus de 6 m long, 1 m large, 11 mm d'épaisseur, pesant plus de 500 kg fut exposée.
Le progrès des trains suivit les demandes de l'époque pour la production des matériaux requis. En 1600, feuilles de plomb pour toitures très demandées, possibilité développée. Fin 1700, au milieu de la Révolution Industrielle, rails et semi-produits acier nécessaires, trains développés pour satisfaire cette demande. Début 19e siècle, la structure du train était essentiellement l'actuelle : caisse robuste en fonte avec deux cylindres en acier et possibilité d'ajuster l'écartement par vis.
Henry Cort et le laminage moderne
La pratique moderne du laminage peut être attribuée aux efforts pionniers de Henry Cort des Funtley Iron Mills, près de Fareham, Hampshire, Angleterre. En 1783, un brevet fut délivré à Henry Cort pour son utilisation de cylindres cannelés pour laminer le fer en barres. Dans les cylindres cannelés, une cannelure de dimensions requises permettait de laminer barres rondes, carrées, plates, ou autres sections. Bien que Cort ne fut pas le premier à utiliser des cylindres cannelés, il fut le premier à combiner de nombreuses meilleures caractéristiques de divers procédés de fabrication et mise en forme du fer connus alors. Les auteurs modernes l'appellent « père du laminage moderne ». Depuis le train initial de Cort, il y a eu un développement continu du processus et de la taille des trains. Au 18e siècle, le laminage de formes plus complexes (ronds, carrés, rails, poutres double-T) débuta.
Avec ce nouveau design, les trains produisaient 15 fois plus de production par jour qu'un marteau de forge. Avec l'invention de Cort, le petit train de Funtley produisait plus de 10 000 tonnes de barres par an (équivalent 200 t/semaine). À partir de là, ces productions montèrent jusqu'à ce qu'aux USA seuls, la quantité laminée en 1890 (excluant produits plats) était d'environ 5 millions de tonnes de fer et acier (100 000 t/semaine), et en 1899, plus de 8 millions de tonnes (167 000 t/semaine), chaque livre passant par des cylindres cannelés comme ceux du « petit train de Funtley ».
Développements aux États-Unis
1810 : établissement des Brandywine Iron Works and Nail Factory aux USA, exploitant un train. Succès grâce à la production de tôles de chaudière très demandées et produit de qualité. 1867 : George Fritz, ingénieur en chef de Cambria Iron Company, Johnson, Pennsylvanie, USA, inventa le train à bloom (blooming mill) où les lingots d'acier étaient laminés au lieu d'être réduits par forgeage.
Le train de Cort était un train 2 cylindres ordinaire. Modification après modification succéda au train 2 cylindres de Cort, engendrant toutes sortes de types : trains réversibles, 3 cylindres, tous évolués par les demandes de la civilisation en combinaisons infinies pour quelque chose de plus grand, meilleur, plus long, plus fort. M. Fritz construisit son premier train 3 cylindres régulier en 1871. Cette rupture avec l'ancienne pratique augmenta grandement la production. Les configurations 3 cylindres apparurent avec le cylindre intermédiaire de diamètre bien plus petit pour réduire la puissance requise et permettre le laminage dans deux sens sans inverser le moteur. Jusqu'à la configuration 4 cylindres (déjà hypothesée par Léonard de Vinci) avec deux cylindres externes supportant les deux internes pour laminage de plats. Des trains avec plus de cylindres (jusqu'à 20) furent aussi développés.
Améliorations de l'alimentation et continuité
Autre amélioration : appareils mécaniques ajoutés aux cylindres. Auparavant, la matière était alimentée manuellement par crochets et pinces. Plusieurs inventeurs avaient cherché à automatiser, mais aucun n'avait été construit. En 1884, des tables à rouleaux entraînées furent introduites devant les cylindres de finition du train à rails de Albany and Rensselaer Iron and Steel Company, Troy, New York. Cela fonctionna si bien qu'un dispositif automatique fut mis devant les cylindres de dégrossissage.
Brevet délivré en 1766 à Richard Ford d'Angleterre pour le train en tandem. Train où le métal est laminé en cages successives. Celui de Ford était pour laminage à chaud de fils machine.
L'évolution suivante fut le développement du train continu et la grande famille d'auxiliaires qui en découlèrent. Comme toute invention, débuts modestes. Tentatives en France. Premier brevet enregistré et première utilisation réelle pour un train continu semble être celui de l'Américain J. E. Serrell, 1842-43, restreint au laminage de tuyaux de plomb et cuivre. Un autre Américain, Henry B. Comer, 1859, brevet pour train continu, mais jamais construit. Par toute considération, le crédit du premier train continu va à M. George Bedson de Manchester, Angleterre pour l'avoir mis en service pour fer et acier, combiné avec succès ses éléments essentiels, et obtenu l'application large qu'il connut.
Ce train travaille continuellement sur le métal. Les cylindres sont placés rapprochés en tandem et le métal est guidé directement de passe en passe sans intervention humaine. Pas d'interruptions, pas d'attente ou de bouclage, mais transit continu depuis la morsure des cylindres de dégrossissage jusqu'à la décharge de la cage de finition. Chaque paire de cylindres, par engrenage soigneusement arrangé, est entraînée selon la réduction de chaque passe successive, pour reprendre l'allongement correspondant. Phénomènes propres à ce train durent être combattus, mais la porte s'ouvrit pour longueur, poids, vitesses largement augmentés. L'Europe laminait aisément des billettes de 50 livres par le système belge ou à boucles, contre 15 livres sur trains 2 et 3 cylindres ordinaires aux USA. Le train Bedson géra dès le début des billettes de 70-80 livres, rapidement augmenté jusqu'à 300 livres normalement. Dans les trains continus inventés par Bedson, des bobines de fil machine de 281 livres, 530 yards, furent laminées depuis une seule billette.
Le premier de ces trains continus aux USA, conçu et construit par Bedson, érigé et mis en service au printemps 1869, est montré Fig 1. 16 cages en tandem, laminant billettes 1 1/8 pouce, 70-80 livres. Le laminage continu d'une billette dans un plan toujours au même angle à son axe produit seulement l'aplatissement. Pour obtenir l'allongement, compression dans plans variant en angle avec l'axe nécessaire, similaire à la rotation du métal par le forgeron sur le bec de l'enclume entre chaque coup. Dans le train Bedson, cela fut accompli en plaçant chaque paire de cylindres (à la manière du train universel) à 90° de sa prédécesseure. Cela assurait le résultat désiré mais entraînait vastes ennuis dans l'entretien et la gestion. Nécessita un système d'engrenage au-dessus du niveau du sol et un autre dans une fosse en dessous. L'accessibilité à ces éléments, ainsi qu'aux cylindres pour changement et réglage, était sérieusement entravée. Dans le train continu suivant conçu en 1878, tous les cylindres furent placés dans un plan horizontal, tout l'engrenage dans un plan unique, et la variation essentielle du plan de compression assurée par guides de torsion, tournant le métal de 90° en voyageant entre passes successives, dispositif universellement adopté.
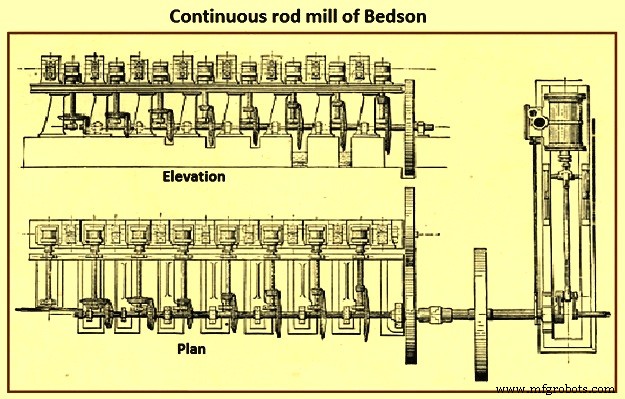
Fig 1 Train continu à barres de Bedson
Il est impossible de tracer chaque développement minute. Comme dans toutes nouvelles choses, surprises constantes durent être rencontrées et surmontées. Le réglage devint inséparablement une caractéristique des trains continus. L'appariement exact des vitesses et passes correspondantes des cylindres était difficile. Sans cela, inévitable : livraison à une passe plus vite que sa capacité de réception (bouclage latéral), ou plus lente (étirement). Du second, préférable, car le soulagement par bouclage était interféré par les guides. Cumulatif, causait danger sérieux pour sécurité du train et opérateurs. L'étirement imposait une demande au métal chauffé plus grande que beaucoup de grades de bon fer ne pouvaient supporter, par leurs faibles résistances à la traction et manque d'homogénéité. Pour cette raison, l'utilisation du train continu tel qu'initialement installé fut grandement réduite pour laminer grades courants de fer, au point que le train suivant construit par Washburn & Moen en 1877 fut un train 3 cylindres adapté au système belge. Cependant, avec les améliorations des aciers Bessemer et Martin-Siemens, avec leurs plus grandes résistances à la traction et homogénéité, apporta finalement un produit pour lequel le train continu était bien adapté.
Avec l'augmentation du poids et la diminution de la section du produit fini, apparut la pratique du laminage continu ou simultané en trains 3 cylindres par bouclage serpentine de chaque côté. Distingué du laminage « aller-retour ». Le métal était déchargé libre des cylindres à chaque passe. Ce type fut utilisé par l'Europe, prétendument d'abord en Belgique, d'où le nom « belge » pour train à boucles. Ce fut l'usage de ces trains qui permit aux fabricants européens de laminer billettes de 30-50 livres contre 15-20 livres sur trains 3 cylindres « aller-retour ». Plan d'un train continu de ce type Fig 2. Dans un tel train, le dégrossissage sur train 2 cylindres capable de billettes 4 pouces, réduisant à 1 1/8 pouce. De cette taille, passage au train à boucles (belge) pour laminer jusqu'au fil machine ordinaire. Ce système utilisé dans plusieurs trains pour fils machine et produits marchands.
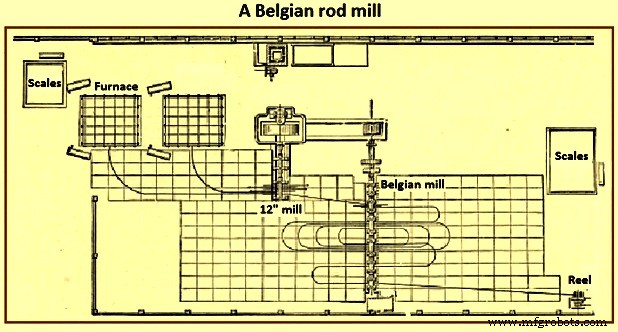
Fig 2 Un train à barres belge
La combinaison train continu-belge (Fig 3) fut l'effort pour consolider les mérites des deux types. Train de ce type mis en service en 1881 chez Washburn and Moen. Dégrossissait billettes ~100 livres de 1 3/16 à 3/8 pouce sur train continu, finissait de 3/8 pouce sur train belge jusqu'au fil machine ordinaire. Premier train de ce type construit. Un mérite principal : laminait le fer commun aussi bien que le système belge/boucles, avec moins de main-d'œuvre. Avec l'augmentation de taille et poids des billettes, les accessoires du train grandirent, bien que le besoin de quelque chose de nouveau à la livraison suivit bientôt. Le saut de billettes/bobines de 15-20 livres à 70-80 livres força une « politique d'expansion ». Le train avait capacité non développée, la limitation étant dans le chauffage et le bobinage, deux fonctions collatérales à croissance rapide et intéressante.
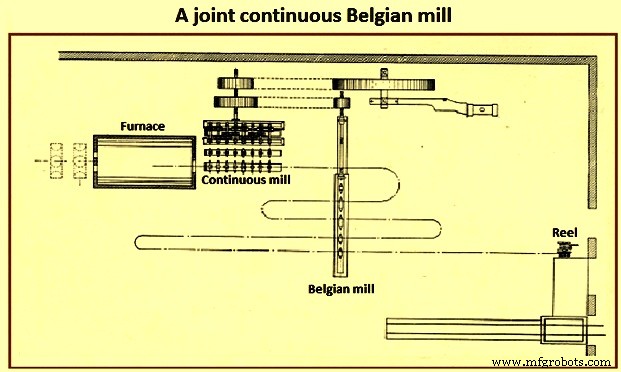
Fig 3 Un train combiné continu-belge
Évolution vers les grandes largeurs et l'acier
Dans les années 1880-1890, deux développements changèrent le paysage des trains aux USA. Premièrement, demande croissante d'acier plutôt que fer (plus résistant). Deuxièmement, préférence émergente pour tôles plus larges, réduisant le nombre de joints rivetés dans les navires. Les rivets créaient points faibles, sources de défaillance pour chaudières et navires. Les compagnies adoptèrent des trains plus grands pour tôles plus larges, réduisant les joints rivetés.
1882 : Worth Brothers commença exploitation d'un train 90 pouces à Coatesville, augmentant grandement la concurrence. Pendant trois décennies, Worth Brothers et Lukens Iron and Steel se disputèrent le train le plus large. 1890 : Lukens commissionna train 120 pouces. 1896 : Worth Brothers train 132 pouces. 1900 : Lukens 134 pouces. 1903 : Lukens 140 pouces, suivi par Worth Brothers 152 pouces aussi en 1903. Concurrence terminée en 1915 quand Midvale Steel and Ordnance acquit Worth Brothers. 1918 : Lukens mit en service le plus grand train à tôles du monde.
Plans originaux de Lukens : train 3 cylindres 180 pouces, juste assez large pour le titre. Mais aucun fabricant de cylindres ne pouvait produire la taille/poids requis. Lukens collabora avec United Engineering and Foundry (UE&F) de Pittsburgh. Ingénieurs Lukens et UE&F produisirent un train 4 cylindres de 204 pouces de large. Premier laminage le 22 mai 1918, élargi à 206 pouces en 1919. Gardit le titre de plus grand train à tôles pendant plus de 40 ans. Cylindres de travail 34 pouces (3 tonnes chacun), cylindres d'appoint 50 pouces (60 tonnes chacun). Capable de laminer lingots jusqu'à 90 000 livres et tôles jusqu'à 192 pouces. Capacité hebdomadaire jusqu'à 4 000 tonnes. Puissance : machine à vapeur tandem compound twin 20 000 ch. Caisse en acier en 4 parties, > 42 pieds de haut, tables de transfert réduisant le travail manuel.
Pendant cette période, sel gemme et sacs de jute étaient jetés sur le lingot pour briser la calamine extérieure au passage dans les cylindres.
Trains à rails et poutres
Premier train à rails établi par John Birkenshaw à Bedlington ironworks, Northumberland, Angleterre en 1820, produisant rails en fer forgé à ventre de poisson de 15-18 pieds. Trains 3 cylindres pour sections lourdes introduits en 1853.
Méthode de production de poutre I (IPN) laminée à partir d'une seule pièce d'acier, brevetée par Alphonse Halbou de Forges de la Providence en 1849. Bethlehem Steel fut fournisseur majeur de profilés structurels laminés de diverses sections pour ponts et gratte-ciels américains du milieu du 20e siècle.
Trains à large bande à chaud
Développés première moitié du 20e siècle. Innovation majeure, premier érigé à Ashland, Kentucky en 1923. Procédé continu, éliminant le besoin de repasser les tôles sur les cylindres et de les doubler comme dans un train à paquet. À la fin, la bande coupée par cisaille guillotine ou enroulée en bobine. Premiers trains ne produisaient pas bande pour fer blanc, mais en 1929 le laminage à froid commença pour réduire davantage l'épaisseur. Premier train à large bande au Royaume-Uni à Ebbw Vale en 1938, production annuelle 200 000 tonnes. En 1961, premiers trains mis à niveau ou remplacés par trains semi-continus et continus plus grands, capacités 400 000 à 3 millions de tonnes/an.
Coulée continue et élimination des trains à billettes/blooms
Avec la commercialisation de la coulée continue dans les années 1950, les trains à billettes (slabbing mills) et trains à blooms disparurent lentement. Maintenant, brames, blooms, billettes sont coulées en continu pour laminage ultérieur en produits finis (Fig 4). En octobre 1989, le procédé de coulée et laminage de brames minces fut commercialisé, éliminant même le train de dégrossissage du train à large bande.
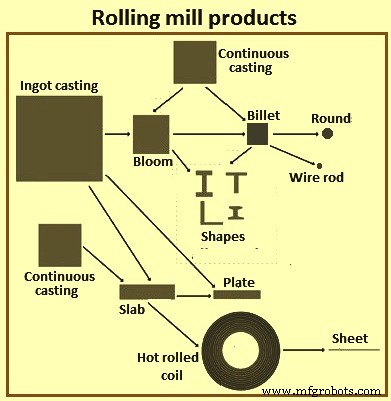
Fig 4 Produits de trains de laminage
Trains modernes et conclusion
Les trains continuèrent à se développer et le développement continue. Trains actuels : continus, hautes capacités, hautes vitesses. Capables de laminer matériaux plus lourds, grandes dimensions, sections plus minces. Les trains modernes ne laminent pas seulement mais effectuent aussi des fonctions métallurgiques par traitement thermique en ligne des matériaux laminés. Entièrement automatisés. Haute productivité et rendement. Main-d'œuvre réduite. Produits laminés avec meilleures tolérances dimensionnelles. Cependant, il convient de mentionner que le laminage tel qu'il existe aujourd'hui ne peut être attribué à un seul inventeur mais est le fruit de nombreuses petites améliorations continues qui en ont fait le procédé le plus utilisé en métallurgie. Actuellement, environ 90 % des métaux utilisés dans l'industrie ont, tôt ou tard, subi un processus de laminage.
Processus de fabrication
- Comment les laminoirs façonnent l'acier : À l'intérieur du procédé garantissant résistance et constance
- Surmonter les obstacles du développement de nouveau produit : Un plan éprouvé
- Robot réveil roulant : Système mobile intelligent piloté par Raspberry Pi et Google Calendar
- Laminage : Types de laminoirs, procédés et applications
- Durabor® 30MnB5 – Acier au bore trempable haute performance pour dureté supérieure et microstructure uniforme
- Durabor® 20MnB5 – Acier au bore trempable avancé pour dureté et performance supérieures
- Durabor® 22MnB5 : Acier au bore trempable haute performance
- Durabor® 28MnB5 : Acier au bore trempable haute performance pour dureté supérieure
- Laminage : types de laminoirs et défauts courants des métaux laminés