



Laminage de précision des tôles : Fabrication de tôles d'acier de haute qualité dans notre usine
Laminage des tôles d'acier dans un train à tôles
L'acier en tôle est défini comme un produit plat, laminé ou traité thermiquement, d'épaisseur d'au moins 5 mm et de largeur d'au moins 1 200 mm. C'est un produit sidérurgique largement utilisé, relevant normalement des catégories : acier au carbone, acier HSLA (haute résistance faible alliage), et acier allié. Pour applications structurelles, l'acier en tôle ne dépasse normalement pas 0,3 % de carbone et 1,5 % de manganèse. Des tôles de plus forte épaisseur sont nécessaires pour : gratte-ciel, plates-formes de forage en mer, ponts à grandes portées, éoliennes élancées, pipelines, gazomètres sous pressions énormes, excavatrices, grues mobiles, porte-conteneurs, paquebots de luxe, etc. Ces applications exigent haute qualité et haute résistance pour la fiabilité.
La tendance la plus importante dans la tôle d'acier est la demande de tôles à résistances de plus en plus élevées, haute ténacité, dureté, et bonne soudabilité. Une qualité premium en termes d'épaisseur, largeur, profil, planéité, rectangularité, et microstructure homogène est attendue pour tous les grades et même dimensions extrêmes. Simultanément, des tolérances de plus en plus serrées sont exigées pour la précision dimensionnelle et la planéité. Pour répondre à ces exigences, les trains à tôles doivent avoir des capacités de large gamme de produits avec une forte proportion de tôles à haute résistance, et les nouveaux trains sont conçus pour une grande variété de technologies de production. En outre, la compilation sans restriction des campagnes de laminage est requise avec de grandes variations d'épaisseur, largeur, et nuances d'acier d'une tôle à l'autre sans effets négatifs sur la productivité (laminage sans planning fixe).
Exigences normalement imposées aux tôles lourdes
- (i) Dimensions spécifiées dans des tolérances étroites et bonne planéité (épaisseurs 5-500 mm, largeurs ~1 200-5 500 mm)
- (ii) Limites d'élasticité et résistances à la traction requises par les concepteurs (limites d'élasticité ~235 MPa à > 1 100 MPa)
- (iii) Valeurs de ténacité requises, y compris souvent ténacité à basses températures
- (iv) Bonne aptitude au travail (déformabilité, soudabilité)
- (v) Si requis, résistance à la corrosion (ex: attaque par hydrogène dans gaz H₂S - gaz acide, ou résistance à la corrosion atmosphérique - auto-patinable)
Pour la fabrication de tôles pour tuyauteries en service gaz acide, la résistance à la fissuration induite par l'hydrogène est le facteur le plus important. Pour applications offshore marines, surtout dans régions aux hivers très rigoureux, les tôles doivent avoir : résistance plus élevée, épaisseurs plus grandes, ténacité à températures ultra-basses (excellentes caractéristiques de joint soudé à basses températures). Ces propriétés, parfois contradictoires, sont devenues atteignables par des combinaisons extrêmes de technologies d'alliage et de traitement. Récemment, plusieurs technologies pour le contrôle des propriétés des tôles ont été développées pour les trains à tôles afin de répondre aux exigences de résistance et ténacité plus élevées.
Conception des trains à tôles modernes
Pour répondre à la demande de large gamme de produits avec forte proportion de tôles à haute résistance, les trains modernes sont normalement conçus avec capacités pour une grande variété de technologies de production. La production de tôles à haute résistance a des implications pour toutes les sections d'un train à tôles lourdes. Les cages de laminage et systèmes de refroidissement des tôles ainsi que toutes les sections en aval doivent être conçus pour produire et traiter des tôles à haute résistance et obtenir des produits finis de qualité supérieure. Cela nécessite des technologies de laminage, refroidissement, planage, et cisaillement améliorées pour atteindre des standards de haute qualité. La reproductibilité des processus de production et un taux de production élevé nécessitent aussi un haut degré d'automatisation. Les trains modernes sont conçus pour avoir des solutions intégrées incluant équipements mécaniques, électriques et d'automatisation, créant les conditions pour un contrôle de processus optimal.
Pour la production de tôles lourdes, il faut : opérateurs qualifiés, installations efficaces, systèmes de contrôle et d'instrumentation adaptés pour toutes les étapes. Des procédures systématiques basées sur le savoir-faire à jour et des quantités considérables d'énergie (gaz de chauffage, énergie pour systèmes d'entraînement) sont les entrées du train de laminage, la sortie consistant, outre les tôles, en données de processus complètes enregistrées pour le suivi et l'évaluation de la qualité, et en échantillons d'essai pour essais mécaniques et technologiques par le personnel d'inspection de réception. La Fig 1 montre une disposition typique d'un train à tôles.
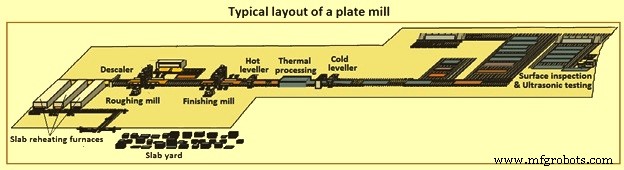
Fig 1 Disposition typique d'un train à tôles
Équipements principaux du train à tôles
- Fours de réchauffage : Chauffent les brames inspectées et conditionnées du parc à brames pour le laminage. Dans les usines modernes, les fours à poutre mobile sont préférés (efficacité énergétique, chauffage uniforme). Le four doit avoir toutes les installations pour la récupération de chaleur résiduelle et les contrôles de combustion pour le contrôle de la température des brames et autres contrôles pour son exploitation efficace. Normalement 2-3 fours, chacun avec dispositif de chargement/déchargement. Un modèle mathématique contrôle les brûleurs pour la courbe de réchauffage optimale par nuance. À la sortie, les brames chauffées passent par une table à rouleaux vers le train à tôles via un décapage haute pression.
- Unité de décapage : Élimination de la calamine primaire par jets d'eau haute pression. Un système à vis permet d'adapter la position de l'en-tête supérieur à l'épaisseur d'entrée de la brame pour une pression d'impact constante.
- Cages de laminage (élément central) : Composées de cages à 4 cylindres avec commande par calculateur de procédé, où le laminage s'effectue en passes d'élargissement et d'allongement. Train soit à cage unique, soit à deux cages (cage de dégrossissage et cage de finition). Les cages ont un système de vis de descente rapide en plus du système de réglage hydraulique de l'écartement des cylindres. Un cage verticale à la sortie assure le réglage précis de la largeur. La longueur des cylindres détermine les largeurs de tôles produites. Équipées de systèmes d'entraînement haute puissance avec moteurs synchrones triphasés.
Les cages peuvent avoir des caisses monoblocs éprouvées ou basées sur le concept de conception soudée multipartites. Pour les caisses multipartites boulonnées, les jougs et montants finis sont connectés par tirants haute résistance. Cette approche simplifie la coulée de la caisse, et le préchargement contrôlé des tirants assure une déformation mineure sous charge, donc très bon déplacement de la tôle et excellente géométrie. Les caisses sont équipées de contrôle automatique hydraulique de l'épaisseur (HAGC), mécanismes de vis électromécaniques ou hydrauliques, et cellules de charge. Décapage haute pression installé sur les deux cages à l'entrée et sortie pour qualité de surface optimale.
- Planeur à chaud : Installé avant les équipements de traitement thermique pour le planage de la tôle avant refroidissement.
- Planeur à froid : Installé après la section thermo-traitement pour rectifier la forme détériorée par le refroidissement pour transfert aisé aux processus suivants. Planeurs normalement hydrauliques, 4 cylindres, 9 rouleaux, avec cassettes interchangeables.
- Système de refroidissement : Nécessaire pour le développement des propriétés des tôles à haute résistance. Conçu pour atteindre des taux de refroidissement élevés (jusqu'à 80°C/s). Combine pulvérisation et refroidissement laminaire éprouvé. Pulvérisation installée en amont de la section laminaire. Système de pulvérisation atteint taux très élevés grâce à station d'eau haute pression puissante avec buses spéciales. Pour bonne planéité aussi en pulvérisation aux taux les plus élevés, des rouleaux de pincement sont installés entre les en-têtes de refroidissement pour réguler le flux d'eau sur la tôle, améliorant la distribution de température et l'efficacité de refroidissement.
Le système de refroidissement est séparé en deux zones pour trempe directe ou refroidissement accéléré. Trempe directe : plusieurs en-têtes haute pression (5 bar) placés au-dessus et en dessous de la table à rouleaux, séparés par rouleaux de pincement. Taux de refroidissement : 80 à 3°C/s. Refroidissement accéléré : plusieurs en-têtes en U au-dessus de la tôle et en-têtes de pulvérisation pour le dessous. Taux : 40 à 2°C/s. La température de la tôle et le taux de refroidissement approprié sont définis pour assurer les caractéristiques métallurgiques des produits finis. Le modèle de refroidissement basé sur la cartographie des processus physiques contrôle le refroidissement pour que les propriétés métallurgiques soient précisément atteintes.
- Ligne de cisaillement et finition : Conçue pour le rognage latéral et la coupe à longueur de tôles normalement jusqu'à 50 mm d'épaisseur. Toutes les cisailles sont généralement de type basculant assurant tolérances dimensionnelles finales optimales et qualité de bord supérieure. La ligne inclut aussi : lits de refroidissement, station d'inspection par ultrasons, lits d'inspection de surface, dispositif de retournement de tôles, marquage et estampillage, empilage et manutention.
- Électrique et automatisation : Tous les systèmes d'automatisation de base et technologiques Niveau 1 et Niveau 2, avec modèles mathématiques pour contrôle supérieur du profil et de la planéité, fournissant un système d'automatisation hautement intégré et optimisé assurant résultats précis et reproductibles en qualité produit et efficacité d'usine améliorée.
Procédé de laminage
Les brames après inspection sont chauffées dans un four de réchauffage à ~1 200°C, température propice à la déformation plastique de l'acier et donc au laminage. Décapage haute pression effectué avant laminage.
La brame chauffée est ensuite laminée dans le train à tôles. Normalement un train à 4 cylindres réversible avec configuration à cage unique ou deux cages. En configuration deux cages : cage de dégrossissage et cage de finition. Les cages ont normalement des cylindres de bordure pour contrôler la largeur. Les tôles sont normalement laminées à l'épaisseur prescrite dans la cage réversible (passages répétés avant-arrière) en réduisant progressivement l'écartement entre cylindres supérieur et inférieur par paliers, nécessitant plusieurs passes. L'action de passer une tôle dans l'écartement s'appelle une passe, et la réduction d'épaisseur à chaque passe est la réduction de laminage. La réduction d'épaisseur est répartie sur plusieurs passes. Le processus de décision du nombre de passes et de la réduction par passe de l'épaisseur de brame à l'épaisseur produit est le planning de passes. La température de fin de laminage affecte le nombre de passes nécessaire selon les propriétés du matériau, le matériau plus froid devenant plus dur.
Pour produits d'épaisseur normale (tôles planes), la même épaisseur est obtenue sur toute la longueur en contrôlant le train pour que l'écartement ne change pas pendant une passe.
Pour le laminage de tôles minces, le train doit être équipé pour contrôle automatique de forme, planéité, et épaisseur. Nécessite un instrument de mesure d'épaisseur en ligne. Les températures de début et fin de laminage déterminent la stabilité du procédé : matériau plus froid nécessite plus de force que plus chaud. Donc tôle mince avec taux de refroidissement plus élevé que tôle épaisse peut rendre le procédé instable, surtout pour faible épaisseur où la chute de température est forte.
Cages, systèmes de refroidissement et sections en aval doivent être conçus pour produire et traiter des tôles à haute résistance et obtenir des produits finis de qualité supérieure. Vis de descente et contrôle automatique de l'écartement sont les parties principales pour ajuster l'écartement selon l'épaisseur programmée. Chaque dimension de tôle a son propre calcul de planning de passes incluant écartement, force de laminage, et module du train appropriés.
La tôle laminée est soumise au planage dans le planeur à chaud avant la section thermo-traitement et dans le planeur à froid après. Une bonne planéité est souhaitée car pendant le refroidissement, la planéité influence la distance pour l'eau d'atteindre la tôle et influence l'écoulement de l'eau sur la tôle. Le planeur à chaud (avant traitement thermique) aplatit la tôle avant refroidissement. Le planeur à froid (après thermo-traitement) redresse la forme détériorée par le refroidissement pour transfert aisé.
La section thermo-traitement est cruciale car les propriétés finales de l'acier y sont atteintes. Après le thermo-traitement nécessaire pour les propriétés désirées de résistance, dureté, ténacité, la tôle est redressée à nouveau dans le planeur à froid, puis les opérations de finition : cisaillement, découpe, prélèvement d'échantillons, essais et inspection, et si requis grenaillage, revêtement et marquage. La tôle subit une inspection finale avant expédition.
Pendant les essais, tous les tests selon les normes sont requis pour garantir la conformité aux valeurs spécifiées : dimensions, tolérances, microstructure, résistance, dureté, ténacité. Le laboratoire du train doit être équipé pour tous les essais et inspections requis. Le diagramme de flux du laminage et traitement de la tôle est montré Fig 2.
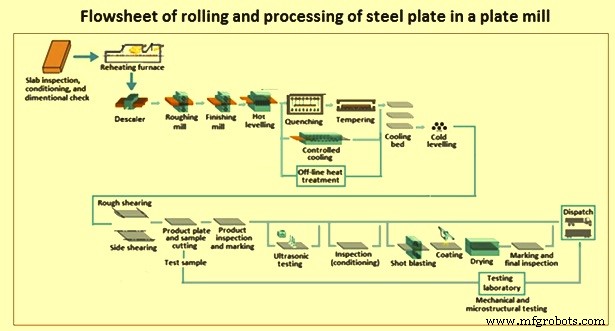
Fig 2 Diagramme de flux du laminage et traitement de la tôle dans un train à tôles
Technologies utilisées dans les trains à tôles
Le processus de production pour tôles lourdes inclut de nombreuses combinaisons diverses d'étapes de procédé. Pendant le laminage, de nombreux paramètres impactent la qualité : déformation des équipements, température, force de laminage, vitesse, etc. À partir de compositions d'acier définies, des mécanismes métallurgiques permettant d'atteindre les propriétés mécaniques et technologiques sont nécessaires. Ces mécanismes doivent être activés dans différentes étapes. Les étapes métallurgiquement pertinentes contribuent non seulement à la mise en forme (géométrie) mais aussi aux propriétés mécaniques et technologiques par modification de la structure. Certaines technologies majeures développées pour le contrôle des paramètres de laminage :
Contrôle de l'épaisseur des tôles
Effectué par système de contrôle automatique de l'épaisseur (AGC). Dans un système typique, la surveillance AGC utilise un jauge d'épaisseur gamma-ray de proximité. Les charges générées par le laminage et les changements d'écartement causés par ces charges (flexion des cylindres, déformation de la caisse, etc.) sont prédits par prédiction de la charge de laminage et modèle de jauge, et l'écartement avant laminage est réglé avec haute précision. Les changements d'écartement dus aux fluctuations de charge pendant le laminage sont corrigés par AGC, réduisant les écarts d'épaisseur, et la différence entre l'épaisseur cible et l'épaisseur mesurée immédiatement après laminage est réinjectée dans l'écartement, permettant de contrôler la longueur totale de la tôle à l'épaisseur cible.
Contrôle de la planéité (contrôle de forme)
Atteindre une haute précision de planéité est une tâche importante pendant le laminage. Le contrôle strict du bombé de la tôle à chaque passe est nécessaire. Dans les trains sans système de contrôle de forme, la plus grande partie du contrôle du bombé est réalisée par le profil des cylindres de travail et le contrôle de la répartition de la réduction à chaque passe. Technologies pour le contrôle de forme : couronne variable continue (CVC) avec cintrage des cylindres de travail et cintrage des cylindres de support. La technologie utilise aussi logiciels/capteurs : (i) modèle de couronne haute précision considérant la déformation 3D du matériau laminé, (ii) capteur de planéité de proximité, (iii) contrôle feed-forward/feed-backward basé sur la planéité mesurée.
Austénitisation et transformations de structure
L'austénitisation, incluant homogénéisation et dissolution des micro-alliages, se produit pendant le chauffage de la brame jusqu'à une température définie dans la plage 1 050-1 200°C. Selon le régime de température, un certain renforcement et affinement du grain se produit pendant le laminage et s'intensifie par les transitions de structure et processus de précipitation pendant le refroidissement suivant, selon le taux de refroidissement. Les tôles sont normalement empilées à chaud dans la plage de refroidissement inférieure pour assurer l'effusion d'hydrogène. Des modifications de structure définies peuvent être accomplies par l'application d'étapes de traitement thermique de types divers.
Propriétés améliorées par différentes technologies de laminage
Les technologies sont : laminage contrôlé et refroidissement accéléré. Dans le laminage conventionnel sans exigences de température spécifiques (« laminage normal »), le laminage est purement un processus de mise en forme. La brame chauffée à haute température est convertie en géométrie de tôle en phase de laminage et le refroidissement s'effectue à l'air.
Dans le laminage normal, pas de contrôle spécial de température. La tôle lourde est livrée en condition non traitée thermiquement (« as rolled ») sans modification de structure par traitement thermique. Cependant, une structure avec combinaison typique de propriétés peut être atteinte par des procédés technologiques combinant traitement à températures spécifiées et refroidissement. Plusieurs procédés technologiques sont employés pour répondre aux exigences de propriétés pour différentes spécifications. La Fig 3 résume ces procédés.
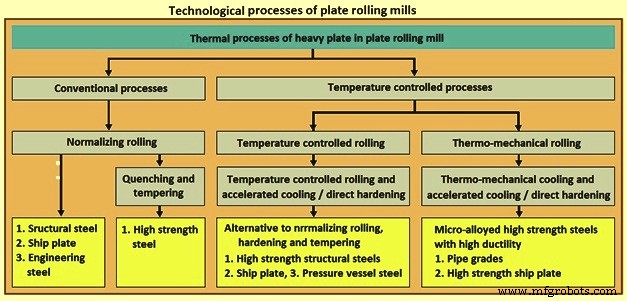
Fig 3 Procédés technologiques du train à tôles
Laminage normalisé
Laminage normal avec traitement thermique : chauffage de la tôle à température d'austénitisation (supérieure à Ac3, ~900°C) puis refroidissement à l'air. Effectué dans fours dimensionnés en continu (ex: four à poutre mobile double) ou sur base stationnaire (ex: four chargeable latéralement). Résultat : structure prédominante ferrite polygonale et perlite. Avec ce traitement, des limites d'élasticité et résistances à la traction plus élevées pour aciers normalisés ne peuvent être atteintes que par teneurs plus élevées en éléments d'alliage. Il y a donc des limites aux combinaisons de propriétés possibles. Un état équivalent peut être atteint par laminage normalisé : laminage avec déformation finale dans la plage de température de normalisation.
Variante : trempe et revenu
Chauffage à la région d'austénitisation (supérieure à Ac3) puis trempe à l'eau. Effectué en combinaison four à sole à rouleaux + trempe à rouleaux, ou stationnaire en boîtes de trempe. Du taux de refroidissement extrêmement élevé résulte une structure dure prédominante martensite et bainite. La ténacité est augmentée en modifiant les zones de martensite initialement dure et fragile par revenu ultérieur (dans un autre four à sole à rouleaux), ex: à ~Ac1 - 100°C (~600°C). Structure traitée thermiquement avec combinaison de dureté/limite d'élasticité/résistance à la traction encore relativement élevée avec ténacité systématiquement ajustée. Tôles trempées-revenues utilisées particulièrement où exigences de résistance ou résistance à l'usure sont très élevées.
Laminage à température contrôlée
Largement pratiqué pour augmenter la résistance et améliorer la ténacité à la rupture de l'acier en tôle. Pratique de laminage qui adapte le procédé temps-température-déformation en contrôlant les paramètres. Paramètres d'importance primaire : (i) température de début du laminage contrôlé en cage de finition, (ii) pourcentage de réduction du début du laminage contrôlé à l'épaisseur finale, (iii) température de fin de laminage. Implique déformation à températures de fin bien plus basses que le laminage à chaud, normalement 705-815°C. En contraste, le laminage à chaud normal profite de la meilleure ouvrabilité à chaud à températures plus élevées. Tôles laminées à chaud finies aussi vite que possible, fréquemment à 1 000°C et plus. Pour laminage contrôlé, une attente est normalement prise pour laisser la brame partiellement laminée atteindre la température intermédiaire désirée avant le début du laminage final.
Les pratiques de laminage contrôlé (Fig 4) sont conçues spécifiquement pour nuances micro-alliées, profitant de l'influence de l'élément d'alliage sur la recristallisation et la croissance des grains, en combinaison avec le planning de réduction spécifique. Pour raisons pratiques (charge du train, temps d'attente), tôles laminées contrôlées ne sont normalement pas produites au-dessus de 25 mm d'épaisseur.
Le terme « laminage à température de finition contrôlée » différencie du « laminage contrôlé ». C'est une pratique beaucoup moins sévère, visant principalement à améliorer la ténacité à la rupture pour tôles jusqu'à 75 mm. Températures de finition (~870°C) plus hautes que pour laminage contrôlé. Mais comme tôles plus lourdes, des attentes au train pour atteindre la température désirée sont encore rencontrées. En contrôlant la température de finition, une taille de grain fine est obtenue avec ténacité à la rupture excellente.
Refroidissement accéléré
Cycle de refroidissement contrôlé (refroidissement à l'eau à ~540-600°C, suivi de refroidissement à l'air) immédiatement après l'opération de laminage final (Fig 4). Le refroidissement accéléré après laminage contrôlé ou laminage à température de finition contrôlée mène à un affinement structural additionnel et donc à une combinaison de propriétés améliorée. Peut améliorer les propriétés des tôles dans la gamme d'épaisseur approximative 12-100 mm.
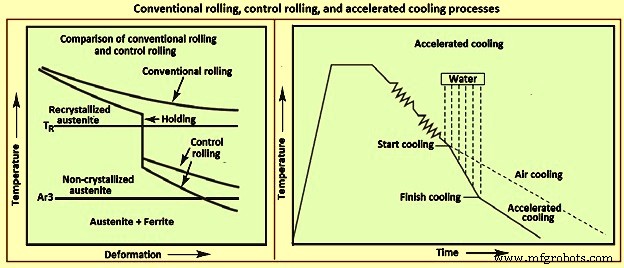
Fig 4 Procédés de laminage conventionnel, laminage contrôlé, et refroidissement accéléré
Laminage thermomécanique (TMCP)
Dans le scénario actuel, le laminage thermomécanique est le processus de production le plus important pour la fabrication de tôles à haute résistance. Utilisé pour répondre à la demande de limites d'élasticité et autres résistances élevées dans tuyaux de grand diamètre (faibles épaisseurs parois, hautes pressions de transport pour gaz naturel), combinées à haute ténacité à basses températures et bonne soudabilité. Le laminage thermomécanique peut être regroupé sous le terme « Thermo-Mechanical Control Process » (TMCP). La différence essentielle avec les autres procédés : le laminage n'est pas seulement utilisé comme processus de mise en forme mais systématiquement pour atteindre la combinaison spécifique de propriétés requise. Définition : processus visant à atteindre une structure à taille de grain effective fine, permettant une combinaison favorable de propriétés d'emploi, adaptée à la composition de l'acier. Composé d'une séquence d'étapes contrôlées en temps et température :
- Réchauffage de la brame dans le four avec température de sortie définie
- Laminage sur base d'une séquence de passes spécifiée avec finition dans la zone d'austénite non-recristallisée ou (alpha + gamma) deux phases
- Refroidissement soit à l'air ou en tas, ou accéléré dans la ligne de refroidissement, jusqu'à température finale définie
- Éventuellement, traitement thermique additionnel (revenu)
Cette définition brève nécessite explication. Les bénéfices essentiels sont basés sur les effets des micro-alliages, ex: niobium, qui atteint son plein effet même à faibles teneurs de 0,02-0,05 %. Le niobium retarde ou supprime la recristallisation de l'austénite (reformation des grains entre passes). L'effet de déformation d'un grand nombre de passes à ~< 850°C est ainsi accumulé, permettant la formation de grains très fins pendant la transformation. Pendant le processus, le niobium forme des précipités carbonitrures bloquant les déplacements dans le réseau atomique, augmentant limite d'élasticité et résistance à la traction.
Ces deux effets du niobium peuvent être exploités par adaptation du procédé, permettant de réduire les teneurs en éléments d'alliage et carbone pour atteindre des valeurs de ténacité élevées et bonne soudabilité à limite d'élasticité et résistance à la traction identiques ou supérieures. L'exploitation des mécanismes de renforcement pour atteindre le profil de propriétés spécifié par « élevage de microstructure » peut être accomplie par une gamme appropriée d'équipements dans le train. Aussi, les températures sont spécifiées et réglées exactement pour la finition de laminage et le refroidissement dans les systèmes de refroidissement.
Le contrôle ciblé de ces processus complexes nécessite une interaction étroite entre équipements mécaniques et systèmes d'automatisation.
Automatisation et contrôle de processus
Le train à tôles lourdes est contrôlé par le système électrique, instruments et automatisation. Ce système inclut : systèmes de mesure technologiques, instruments, systèmes sensoriels, automatisation Niveau 1 et Niveau 2 avec modèles de processus, et IHM (interface homme-machine) pour tout le train. L'électrique inclut la technologie d'entraînement complète : transformateurs, convertisseurs, entraînements principaux et auxiliaires, moteurs des tables à rouleaux.
Éléments essentiels pour l'automatisation du train : (i) suivi du matériau du four de réchauffage au pileur de tôles, (ii) cadencement du train pour débit optimal, (iii) calcul du planning de passes pour cages de dégrossissage et finition, (iv) systèmes de contrôle technologiques : contrôle largeur et épaisseur pour cages, (v) modèle de mise en place, contrôle volume de refroidissement et masquage des bords pour refroidissement des tôles, (vi) modèle de mise en place et réglage hydraulique des cylindres des planeurs à chaud et froid (contrôle d'entraînement). Les modèles de processus technologiques sont cruciaux pour productivité et qualité. Principaux modèles : « calcul du planning de passes », « contrôle profil et planéité », modèles de refroidissement et planage.
L'exploitation complète du train est contrôlée par application de modèles mathématiques-physiques décrivant précisément les divers processus. Le suivi du matériau rend la logistique interne parfaitement transparente. Combiné au modèle de planning de passes et au contrôle profil/planéité, il facilite le laminage thermomécanique en multi-tôles, assurant haute productivité. Le pupitre de commande a normalement un design ergonomique. Les systèmes IHM sont arrangés pour correspondre à la vue de l'opérateur, donnant une représentation orientée production montrant tous les systèmes pertinents.
Le processus de laminage passe par plusieurs étapes. Initialement, une brame est réchauffée à température de recristallisation (~1 200°C) au four, et laminée en tôle cible finale après plusieurs passes. Ensuite, la microstructure est contrôlée par la transformation de phase de l'austénite pendant les processus de refroidissement. Après extraction de la brame du four, les séquences d'opérations dans la section de laminage sont déterminées par un algorithme de calcul de passes, qui calcule les séquences d'opérations nécessaires et prédit les caractéristiques de la tôle après chaque passe. La Fig 5 montre les séquences de laminage à chaque passe en trois étapes : (i) étape de calcul avant, (ii) étape de contrôle temps réel (phase de laminage), (iii) étape de calcul après.
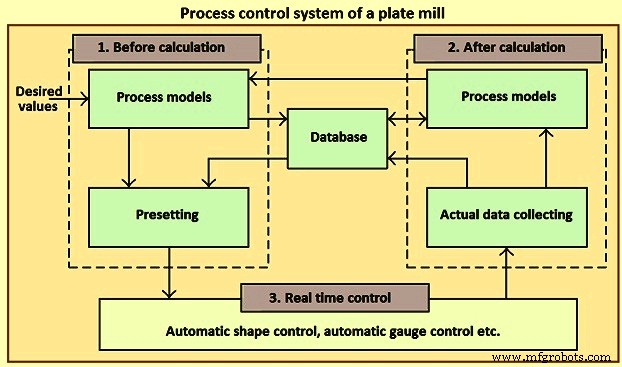
Fig 5 Système de contrôle de processus d'un train à tôles
Le processus de laminage est complexe avec variables multiples, non-linéarité, et fort couplage. En raison de la complexité de l'environnement (changements de constante de matériau, coefficient de frottement, rugosité de surface des cylindres, usure, épaisseur de film d'huile, conditions de lubrification), les résultats de calcul de la force de laminage, couple, glissement avant, et résistance à la déformation diffèrent du processus réel. La force de laminage est le paramètre d'équipement et technologique le plus important, base de la technologie de mise en forme plastique, conception d'optimisation d'équipement, et contrôle de processus. La précision du calcul de la force affecte directement la précision du réglage du planning de passes, et est la clé pour exploiter pleinement la capacité de régulation de l'épaisseur et de la tête de tôle.
Comme la force de laminage conventionnelle est calculée par modèle mathématique basé sur expérience et statistiques, il y a des défauts : (1) pour le contrôle en ligne, le modèle général est simplifié sous certaines hypothèses, ne fournissant pas de valeur prédictive suffisamment précise ; (2) à cause des variations d'erreurs de mesure et caractéristiques du système, les erreurs de paramètres du modèle sont grandes. Pour améliorer la précision du réglage de la force, des méthodes adaptatives et d'auto-apprentissage basées sur l'information instantanée sont utilisées pour modifier le modèle.
Le planning de passes joue un rôle important dans la production de laminage de tôles. Un excellent planning est la garantie de base de la capacité de production, améliorant la qualité. Le planning pour tôles moyennes et épaisses inclut : système de réduction (charge), système de vitesse, système de température, système de type de cylindres. Basé sur exigences techniques de l'acier, conditions matière première, conditions température, situation réelle des équipements, la conception du planning peut faire calcul artificiel ou informatique pour déterminer réduction réelle, écartement à vide, vitesse, et autres paramètres avec formules mathématiques ou graphiques ; simultanément, selon correction adaptative et traitement sous condition de laminage réel, la conception peut exploiter pleinement le potentiel des équipements, augmenter la production, garantir la qualité, faciliter l'exploitation, et sécuriser les équipements.
Pour développer le planning correct, une répartition raisonnable de la réduction (charge) doit être déterminée. En raison des caractéristiques du laminage de tôles, que ce soit méthode d'optimisation traditionnelle ou intelligente, le processus d'optimisation se résume normalement à quatre étapes : (i) détermination de la fonction objectif de répartition de la charge selon conditions réelles, (ii) détermination des conditions de contrainte selon conditions réelles, (iii) choix de la méthode d'optimisation appropriée, (iv) dérivation de la valeur extrême de la fonction objectif et obtention des paramètres de processus quand la fonction atteint son extrême.
Processus de fabrication
- Plaques acier revêtu titane : résistance à la corrosion supérieure pour applications industrielles
- Le rouleau à pâtisserie : des origines étrusques à l'artisanat moderne
- Laine d'acier : Histoire, production et sécurité
- Guide complet des plaques d'immatriculation : histoire, design et avenir
- L'art des ciseaux : des lames à ressort antiques aux outils de précision modernes
- Zinc : propriétés, applications et processus de production
- Acier inoxydable : propriétés, fabrication et applications futures
- Plaques d'Acier : Usages, Avantages, Types et Applications Clés
- Plaque d'aluminium laminé haute résistance G.AL® 7075GF – Finition de précision pour usinage rapide