



Solutions avancées de nettoyage des gaz de combustion : Technologies et systèmes pour un air plus pur
Technologies et systèmes de nettoyage des gaz de combustion
La pollution environnementale est l'un des plus grands problèmes mondiaux actuels. Face à une série de problèmes environnementaux globaux, de plus en plus de personnes réalisent que l'environnement et les ressources sont les nécessités fondamentales pour la survie et le développement de l'humanité. Les gaz de combustion, produits de la plupart des procédés technologiques, sont pollués par une variété de particules solides. Pour les réutiliser (si leur pouvoir calorifique est suffisant) ou les rejeter dans l'atmosphère, il est nécessaire de les nettoyer. Cependant, le contrôle des émissions atmosphériques coûte cher, avec rarement un retour financier pour l'exploitant.
Ces dernières années ont vu un changement complet dans les attitudes, l'éducation, la responsabilité et les réglementations en matière de contrôle des émissions dans divers pays. Les réglementations se durcissent avec le temps pour protéger les générations futures contre les effets néfastes de la pollution atmosphérique. De nombreuses organisations changent rapidement leur attitude face à la pollution atmosphérique et s'engagent proactivement dans les activités de contrôle. Elles veulent être perçues par le public comme des organisations responsables produisant des produits « propres ». Cela est partly marché-driven, les marchés exigeant de plus en plus de produits « propres ». Les clients actuels sont plus éduqués, tant dans leur responsabilité envers l'environnement que dans les bénéfices d'un environnement propre.
Objectif d'un système de nettoyage des gaz de combustion
Le but d'un système de nettoyage des gaz de combustion est de réduire les émissions atmosphériques de substances dangereuses pour l'environnement et la santé : métaux lourds, dioxines, substances causant l'acidification et l'eutrophisation. Comme certaines substances dans les gaz de combustion sont toxiques et cancérigènes, il est important de réduire leurs émissions. L'acidification des forêts et des lacs a été substantiellement réduite par l'élimination des oxydes de soufre et d'azote des gaz de combustion.
Composition des gaz de combustion
Les procédés technologiques des usines métallurgiques, chimiques et thermiques génèrent des gaz de combustion résiduels normalement chargés de poussières et à haute température. Leur composition et quantité dépendent de la nature des procédés et des matières premières. Les émissions sont le résultat des matières premières, des procédés et réactions dans ces usines. Les gaz de combustion peuvent contenir : dioxyde de carbone, monoxyde de carbone, oxydes de soufre (SO₂, SO₃) et d'azote (NOx), hydrogène, sulfure d'hydrogène (H₂S), fluor (sous forme HF), chlore (sous forme HCl), arsenic, mercure, composés organiques volatils (COV), vapeur d'eau, poussières, etc. La vapeur d'eau est inoffensive mais contribue à un panache visible à la sortie de la cheminée.
Nécessité du contrôle des émissions
Plusieurs procédés technologiques se déroulent à haute température et manipulent des matières premières sous forme de fines, les rendant propices à l'émission de gaz polluants et de matières particulaires dans l'atmosphère, affectant la qualité de l'air autour de l'usine. Pour l'améliorer et la protéger, différents dispositifs de contrôle de la pollution sont utilisés pour réduire les émissions. Autrefois, les équipements de contrôle n'étaient utilisés que pour les procédés à forts rejets polluants ou toxiques, ou là où ils avaient une valeur de récupération. Aujourd'hui, avec le durcissement des réglementations et les préoccupations sociétales croissantes, il est nécessaire d'examiner les émissions de tous les procédés et d'installer des équipements partout pour réduire les émissions au minimum possible.
Cinq groupements majeurs de sources de pollution atmosphérique
Il existe au moins cinq groupements majeurs de sources de pollution atmosphérique attribués aux procédés technologiques, chacun avec des technologies de réduction spécifiques : (i) contrôle des émissions de poussières et particules, (ii) contrôle des gaz acides (SO₂/HCl, HF), (iii) contrôle de l'abattement des NOx, (iv) contrôle des brouillards acides et autres aérosols, (v) contrôle du mercure, dioxines/furannes et COV. Pour les technologies de fixation des gaz acides, l'élimination des produits reste un défi. Dans la majorité des applications, les déchets sont simplement mis en décharge avec les coûts d'exploitation associés. Les équipements de contrôle des émissions pour ces cinq groupes sont essentiellement de deux types : (i) équipements de contrôle des émissions de poussières et particules, (ii) équipements de contrôle des émissions gazeuses. Cet article se concentre sur les systèmes de contrôle des émissions de poussières et particules.
Problématique du nettoyage des gaz à haute température
Le nettoyage des gaz à haute température est peut-être le plus déconcertant pour l'industrie. Difficile car associé à des particules extrêmement fines dispersées dans des gaz à 700-1500°C, parfois plus. En raison de l'aérosol fin et des températures élevées, les approches conventionnelles ne résolvent pas normalement le problème. Le progrès dans ce domaine n'a pas été aussi rapide. Les problèmes de base sont l'économie et les exigences fondamentales de nettoyage.
Dans certains cas, le nettoyage est nécessaire car le gaz représente une valeur matérielle substantielle, ou si les particules sont éliminées, un gaz combustible reste, récupérable sous forme de chaleur ou d'énergie utilisable dans le procédé. Dans d'autres cas, la valeur économique de l'effluent (particulaire, gazeux, ou combinaison) est si faible que le coût d'élimination représente un problème majeur. Le nettoyage nécessaire pour prévenir la pollution atmosphérique n'a alors qu'un retour intangible.
Dans cette seconde catégorie, l'industrie souhaite obtenir un nettoyage à coût minimal sans alourdir les coûts de production. Le coût de prévention de la pollution atmosphérique communautaire et des dommages aux biens ou au public n'a normalement aucun retour tangible autre que de bonnes relations publiques.
Le nettoyage efficace de ces gaz pose de sérieux problèmes techniques en raison de la variété des impuretés. Les systèmes de nettoyage de gaz à haute efficacité sont vitaux pour l'exploitation fiable et la longue durée de vie des usines métallurgiques et thermiques à haute température, et permettent aux exploitants de respecter les normes de contrôle de la pollution. Le choix des installations de refroidissement et nettoyage des gaz est critique pour la faisabilité technique, l'acceptabilité économique et la compatibilité environnementale. Les systèmes doivent être conçus pour les plus hauts niveaux d'efficacité de nettoyage, de sécurité et de fiabilité, tout en offrant la meilleure protection environnementale possible.
Critères de conception d'un système de nettoyage de gaz
Critères importants : (i) débit de gaz en Nm³/h, (ii) composition chimique des gaz, (iii) teneur en humidité, (iv) température des gaz, (v) teneur en poussières en kg/h, (vi) caractéristiques des poussières (corrosives, abrasives...), (vii) gamme de taille des particules, (viii) normes d'émission, (ix) caractéristiques d'explosion du gaz, (x) conception hygiénique, (xi) systèmes en ligne ou hors ligne, (xii) matériaux de construction.
Trois considérations majeures dans la conception : (1) la hotte doit capturer les poussières et gaz émis et prévenir une zone de travail enfumée ; (2) les gaz et poussières capturés doivent être nettoyés avant rejet dans l'atmosphère ; (3) les poussières collectées doivent être éliminées de façon à ne pas être ré-entraînées dans l'air ou un cours d'eau pour redevenir un problème de pollution.
Refroidissement des gaz de combustion
Les gaz de combustion des fours métallurgiques ont fréquemment des températures élevées (700-1500°C ou plus) et une forte teneur en poussières. Avant traitement dans le système de nettoyage, ils doivent être refroidis sous 400°C. Plusieurs méthodes de refroidissement sont utilisées : (i) chaudière à récupération de chaleur, (ii) refroidissement indirect à l'air, (iii) refroidissement indirect à l'eau, (iv) refroidissement par évaporation avec eau.
Chaudière à récupération de chaleur
Principalement utilisée pour refroidir les gaz de combustion des procédés produisant des débits de gaz continus, permettant une bonne exploitation.
Refroidissement indirect à l'air
Peu utilisé en pratique en raison de plusieurs inconvénients : (i) l'air de refroidissement a une température inférieure au point de rosée du gaz de procédé, causant condensation d'acide sur les parois du refroidisseur et corrosion, (ii) risque d'accrétions et colmatage par poussières collantes, (iii) temps de rétention long du gaz à haute température (> 550°C) formant du SO₃ additionnel et augmentant le point de rosée, (iv) difficulté à contrôler la température de sortie en cas de débit de gaz fluctuant.
Refroidissement indirect à l'eau
Fréquemment utilisé. Le conduit de gaz comporte des tubes à eau autour de sa circonférence par où circule l'eau de refroidissement. Le dimensionnement des tubes et les paramètres de l'eau (pression, débit) doivent garantir que la température de l'eau chauffée reste toujours en dessous de son point d'évaporation. Le système évite la vapeur et les problèmes réglementaires associés, mais l'inconvénient est l'encombrement de l'équipement et la gestion de volumes plus importants d'eau de refroidissement.
Refroidissement par évaporation avec eau
Alternative technique appropriée au refroidissement indirect à l'air ou aux chaudières à récupération de chaleur pour gaz à débit fluctuant. Les équipements modernes utilisent des buses bicomposants (eau et air sous pression), permettant une exploitation flexible et un contrôle sensible de la température de sortie du refroidisseur. Cette caractéristique est cruciale pour éviter toute chute excessive de température provoquant condensation de brouillard acide, mouillage des poussières et création de dépôts de boues humides dans les précipitateurs électrostatiques à chaud, ainsi que la corrosion. Avantages : (i) réduction de la formation de SO₃ additionnel grâce au court temps de rétention du gaz en amont du refroidisseur à haute température (> 550°C) en présence de composés métalliques particulaires agissant comme catalyseurs, (ii) inhibition de la formation de SO₃ en aval, (iii) conditionnement du gaz avec eau pour meilleure performance du précipitateur électrostatique (PE), (iv) pas d'internes comme aubes directrices nécessaires.
Types de dispositifs de nettoyage de gaz
Environ 40 types de dispositifs de nettoyage de gaz sont disponibles aujourd'hui, regroupés en cinq types principaux selon des caractéristiques partagées : (i) éliminateurs de brouillard, (ii) extracteurs de poussières (parfois appelés collecteurs de poussières) et cyclones, (iii) débourbeurs humides, (iv) filtres, (v) précipitateurs électrostatiques (PE). Les systèmes de nettoyage peuvent être basés sur des technologies de séparation sèche des poussières ou humides. Dans les technologies de séparation sèche, le conditionnement du gaz avec eau peut être nécessaire selon les exigences du procédé. Le conditionnement s'effectue par injection d'eau avec azote dans une tour de conditionnement pour produire une brume d'eau avec gouttelettes d'environ 150 μm. Le temps de résidence du gaz dans la tour est contrôlé pour que toutes les gouttelettes soient complètement évaporées à la sortie.
Mécanismes physiques de séparation des particules
Les dispositifs d'élimination des particules fonctionnent sur le principe qu'un flux de gaz contenant des particules traverse une région où les particules sont soumises à des forces externes ou interceptent des obstacles, les séparant du flux gazeux. Sous l'action de forces externes, les particules acquièrent une composante de vitesse dans une direction différente du flux gazeux. Pour concevoir un dispositif de séparation basé sur la séparation particulaire par forces externes, il est essentiel de calculer le mouvement d'une particule dans de telles conditions.
Une sélection préliminaire des systèmes de contrôle des émissions particulaires appropriés repose normalement sur la connaissance de quatre éléments : (i) concentration particulaire dans le flux à nettoyer, (ii) distribution de taille des particules à éliminer, (iii) débit de gaz, (iv) taux d'émission particulaire final admissible. Une fois les systèmes capables de fournir les efficacités requises aux débits donnés choisis, la sélection finale se fait généralement sur la base du coût total de construction et d'exploitation. La taille d'un collecteur, et donc son coût, est directement proportionnelle au débit volumique de gaz à nettoyer. Les facteurs d'exploitation influençant le coût : perte de charge à travers l'unité, puissance requise, et quantité d'eau nécessaire (cas d'un système de lavage humide). Les dispositifs éliminant les particules des flux gazeux reposent sur un ou plusieurs des mécanismes physiques suivants :
- Sédimentation – Le flux gazeux chargé de particules est introduit dans un dispositif ou une chambre où les particules se décantent sous la gravité vers le fond. Ces dispositifs sont appelés chambres de décantation.
- Migration de particule chargée dans un champ électrique – Le flux gazeux est introduit dans un dispositif où les particules sont chargées puis soumises à un champ électrique. La force électrostatique résultante les fait migrer vers une surface du dispositif où elles sont retenues et collectées. Ces dispositifs sont les PE.
- Dépôt par inertie – Quand un flux gazeux change de direction en contournant un objet, les particules en suspension tendent à continuer dans la direction d'origine par inertie. Dispositifs basés sur ce principe : cyclones, laveurs, filtres.
- Diffusion brownienne – Les particules en suspension dans un gaz sont en mouvement brownien permanent. Ce mouvement aléatoire les amène au contact des obstacles où elles adhèrent et sont collectées. Comme le mouvement brownien est plus prononcé pour les petites particules, les dispositifs basés sur la diffusion sont plus efficaces pour les petites particules.
Le paramètre clé influençant le choix du dispositif est le diamètre de la particule « Dp ». Les mécanismes physiques varient grandement en efficacité selon la taille des particules. Ainsi, l'efficacité des dispositifs d'élimination des particules est une fonction de la taille des particules.
L'efficacité de collecte « N(Dp) » d'un dispositif pour des particules de diamètre « Dp » est définie par : N(Dp) = 1 - (nombre de particules de diamètre Dp par m³ de gaz en sortie) / (nombre de particules de diamètre Dp par m³ de gaz en entrée). L'efficacité globale « N » basée sur le nombre de particules : N = 1 - (particules par m³ en sortie) / (particules par m³ en entrée). Ces efficacités peuvent s'exprimer en termes de fonctions de distribution de taille des particules aux entrée et sortie du dispositif.
Classes d'équipements de contrôle des particules
Le dispositif le plus simple est une chambre de décantation, grande chambre où la vitesse du gaz est ralentie, permettant aux particules de se décanter par gravité. Un cyclone fait suivre au flux gazeux un motif spiralé à l'intérieur d'un tube conique. Par force centrifuge, les particules migrent vers l'extérieur et se collectent sur la paroi, glissent vers le bas et sont éliminées au fond. Le gaz propre inverse normalement son flux et sort par le haut du cyclone.
Le PE utilise la force électrostatique sur particules chargées dans un champ électrique pour séparer les particules du flux gazeux. Une haute tension est établie entre deux électrodes, les particules acquièrent une charge en passant dans le champ électrique résultant. Les particules chargées migrent vers une plaque de charge opposée où elles sont collectées, tandis que le gaz propre traverse le dispositif. Périodiquement, les plaques sont nettoyées par secousses pour éliminer la couche de poussière accumulée.
Divers filtres fonctionnent sur le principe que le gaz chargé de particules est forcé à travers un assemblage d'éléments collecteurs (fibres, tapis filtrant). Au passage, les particules s'accumulent sur les collecteurs.
Les dispositifs de collecte humide (laveurs) fonctionnent sur la base de la collision des particules avec des gouttelettes d'eau, facilement séparables du gaz en raison de leur grande taille.
Les collecteurs mécaniques (chambres de décantation, cyclones) sont généralement beaucoup moins chers mais modérément efficaces. Beaucoup mieux pour grosses particules que fines, ils sont fréquemment utilisés comme pré-nettoyeurs pour dispositifs de contrôle final plus efficaces, surtout à fortes charges particulaires. Les PE traitent de grands débits volumiques à pertes de charge relativement faibles avec efficacités d'élimination très élevées. Cependant, ils sont coûteux et relativement inflexibles aux changements de conditions d'exploitation. Les filtres à manches (filtres à tissus) ont des efficacités très élevées mais sont coûteux et normalement limités aux conditions sèches, basses températures. Le lavage peut atteindre de hautes efficacités et offre l'avantage d'éliminer simultanément polluants gazeux et particules. Cependant, les laveurs peuvent être coûteux à exploiter (perte de charge élevée, production de boues humides à traiter ou éliminer).
Chambres de décantation
La décantation gravitaire est le moyen le plus évident de séparer les particules d'un flux gazeux. Une chambre de décantation est simplement une chambre horizontale où le gaz chargé de particules s'écoule et où les particules de poussière se décantent au fond. En principe, une grande boîte où le flux gazeux s'écoule et où les particules se décantent au fond par gravité. Les vitesses de gaz doivent être assez basses pour que les particules en décantation ne soient pas ré-entraînées. La vitesse est normalement réduite en élargissant le conduit en une chambre assez grande pour obtenir des vitesses suffisamment basses. Bien qu'en principe les chambres puissent éliminer même les plus petites particules, les limitations pratiques de longueur limitent leur applicabilité aux particules > 50 μm. Elles sont normalement utilisées comme pré-nettoyeurs pour éliminer les grosses particules potentiellement abrasives avant le passage dans d'autres dispositifs de collecte.
Avantages : (i) construction simple et faible coût, (ii) faibles pertes de charge, (iii) collecte sans eau. Inconvénient principal : grande surface nécessaire. La chambre peut contenir plusieurs plaques horizontales rapprochées pour réduire la distance de décantation. La Fig 1 montre une conception simple de chambre de décantation gravitaire.
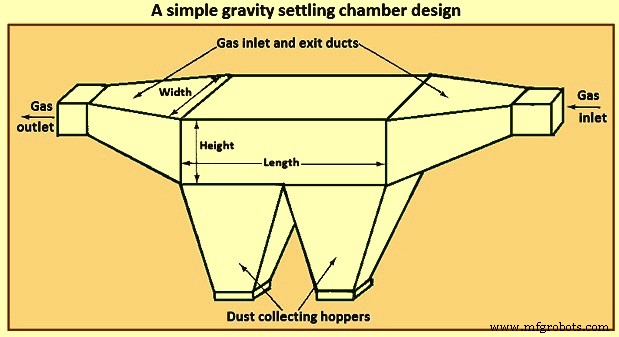
Fig 1 Conception simple d'une chambre de décantation gravitaire
Pour analyser la performance, la caractéristique clé est la nature de l'écoulement du gaz. Trois situations d'écoulement idéalisées : (i) écoulement laminaire, (ii) écoulement de type piston (vitesse uniforme) sans mélange vertical des particules, (iii) écoulement de type piston avec mélange vertical complet.
L'écoulement laminaire a un profil de vitesse parabolique, réalisé pour nombres de Reynolds inférieurs à la transition vers le turbulent. Dans un écoulement laminaire, le temps pour qu'une particule à la hauteur « h » se décante est « h/V » (V = vitesse de décantation). Pas de mélange vertical. L'effet du mouvement brownien est négligé par rapport au mouvement de décantation constant.
Dans une chambre à écoulement laminaire, le profil de vitesse est parabolique. Une particule sous la ligne de courant centrale en se décantant rencontre un fluide plus lent, augmentant son temps de résidence. Les particules au-dessus rencontrent des lignes de courant plus rapides jusqu'à passer la ligne centrale.
La deuxième catégorie : écoulement de type piston sans mélange vertical. Approximation de l'écoulement laminaire avec profil de vitesse plat. Les particules se décantent à leur vitesse de décantation. On suppose une distribution uniforme des particules à l'entrée. Une hauteur critique « h* » définit que toutes les particules entrant avec « h » ≤ « h* » sont collectées, les autres s'échappent.
La troisième catégorie : écoulement de type piston avec mélange vertical complet = écoulement turbulent. Vitesse uniforme par mélange turbulent. Le mélange turbulent dans le cœur du bassin submerge la tendance des particules à se décanter et maintient une concentration uniforme verticalement. L'élimination par décantation se produit dans une mince couche au fond.
L'écoulement dans un canal rectangulaire est turbulent si le nombre de Reynolds > 4000. Dans la chambre laminaire, les particules se décantent à toutes les hauteurs, la clé étant de calculer le temps de résidence global pendant leur chute à travers les lignes de courant. Le mécanisme de collecte dans la chambre turbulente, bien que basé sur la décantation gravitaire, diffère de la chambre laminaire. Dans le flux principal, le mélange turbulent est assez vigoureux pour que les particules soient submergées par le flux et ne se décantent pas. On suppose que le mélange turbulent maintient une concentration uniforme sur la hauteur. Très près du fond, une mince couche existe où les particules se décantent sur la courte distance vers le fond. Ainsi, une particule, vigoureusement mélangée dans le cœur, entrant dans cette couche, se décante au fond.
Séparateurs cycloniques
Les séparateurs cycloniques sont des dispositifs de nettoyage de gaz utilisant la force centrifuge créée par un flux gazeux en rotation pour séparer les particules du gaz. Un cyclone standard à entrée tangentielle et flux inverse vertical est montré Fig 2. Le flux gazeux suit la géométrie courbe du cyclone tandis que l'inertie des particules les fait se déplacer vers la paroi externe, où elles entrent en collision et sont collectées. Une particule de masse « m » se déplaçant sur un chemin circulaire de rayon « r » avec vitesse tangentielle « vA » subit une force centrifuge de « m(vA)²/r ». À vA = 10 m/s, r = 0,5 m, cette force est 20,4 fois la gravité sur la même particule. On voit ainsi qu'une force substantiellement accrue par rapport à la décantation seule peut être atteinte avec la géométrie du cyclone.
Dans un cyclone, les particules dans le flux gazeux en rotation se rapprochent progressivement de la paroi externe en traversant le dispositif. Le flux gazeux peut effectuer plusieurs tours complets d'une extrémité à l'autre. Pour la conception, donnés le débit de gaz et les rayons interne/externes, la longueur du corps du cyclone doit assurer l'efficacité de collecte souhaitée pour des particules de taille donnée. La longueur du corps étant liée au débit de gaz au nombre de tours, la conception consiste souvent à calculer le nombre de tours nécessaire pour atteindre l'efficacité spécifiée.
Il existe divers designs de cyclones différant par la manière dont le mouvement de rotation est imparti au flux gazeux. Cyclones conventionnels en trois catégories : (i) cyclones à flux inverse (entrée tangentielle et axiale), (ii) cyclones à flux direct, (iii) collecteurs à turbine.
La Fig 2 montre un cyclone conventionnel à flux inverse avec entrée tangentielle. Le gaz sale entre au sommet et reçoit un mouvement de rotation par son entrée tangentielle. Les particules sont forcées vers la paroi par force centrifuge et tombent le long de la paroi par gravité. Au fond, le flux gazeux s'inverse pour former un noyau interne qui sort au sommet. Dans un cyclone à flux inverse à entrée axiale, le gaz d'entrée est introduit le long de l'axe, le mouvement centrifuge étant imparti par des aubes permanentes au sommet.
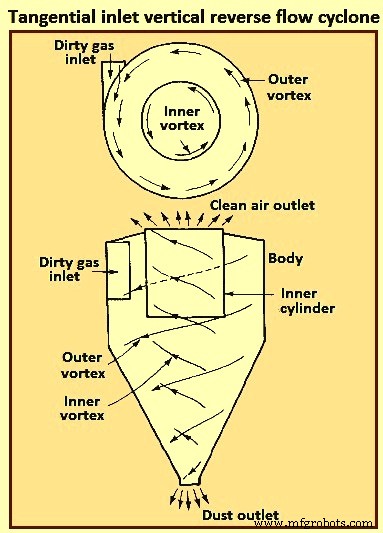
Fig 2 Cyclone à flux inverse vertical à entrée tangentielle
Dans les cyclones à flux direct, le vortex interne d'air sort par le bas (au lieu de s'inverser), le mouvement centrifuge initial étant imparti par les aubes au sommet. Ce type est fréquemment utilisé comme pré-nettoyeur pour éliminer les grosses particules. Avantages principaux : faible perte de charge et hauts débits volumiques.
Dans le collecteur à turbine, les gaz entrent normalement sur une turbine à nombreuses pales et sont balayés vers l'extérieur par la turbine autour de sa circonférence tandis que les particules sont projetées dans une fente annulaire autour de la périphérie. Avantage principal : compacité. Inconvénient principal : tendance au colmatage par accumulation de solides.
Les cyclones peuvent être construits en tout matériau, métal ou céramique. Ils supportent hautes températures, particules abrasives, atmosphères corrosives. La surface intérieure doit être lisse pour que les particules collectées glissent facilement vers la trémie. Pas de pièces mobiles, exploitation simple et maintenance réduite. Leur faible coût d'investissement et exploitation sans maintenance les rend idéaux comme pré-nettoyeurs pour dispositifs de contrôle final plus efficaces (PE). Bien que traditionnellement considérés comme collecteurs à efficacité relativement faible, certains cyclones actuels atteignent des efficacités > 98 % pour particules > 5 μm. Normalement, les cyclones atteignent routinièrement 90 % pour particules > 15-20 μm.
La Fig 3 montre une particule entrant tangentielle sur un plan horizontal d'un flux gazeux en rotation à r3. Par force centrifuge « m(vA)²/r », la particule suit un chemin vers l'extérieur à travers les lignes de courant. Son vecteur vitesse a une composante tangentielle (vA), radiale (Vr), et axiale (vZ).
Le cyclone dit à écoulement laminaire n'a pas d'écoulement laminaire au sens de la chambre de décantation, mais un écoulement sans frottement où les lignes de courant suivent les contours du cyclone (Fig 3).
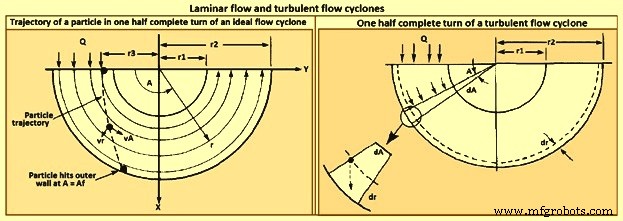
Fig 3 Cyclones à écoulement laminaire et turbulent
Le modèle du cyclone à écoulement turbulent est montré Fig 3. Par mélange turbulent, la concentration des particules est supposée uniforme à travers le cyclone, et comme pour la chambre de décantation à écoulement turbulent, l'élimination se produit à travers une mince couche à la paroi externe.
L'efficacité de collecte du cyclone augmente avec : (i) taille des particules, (ii) densité des particules, (iii) vitesse du gaz d'entrée, (iv) longueur du corps du cyclone, (v) nombre de tours du gaz, (vi) lisse de la paroi. Elle diminue avec : (i) diamètre du cyclone, (ii) diamètre du conduit de sortie, (iii) surface d'entrée du gaz. Pour un cyclone spécifique aux ratios de dimensions fixés, l'efficacité augmente quand le diamètre diminue. La conception représente un compromis entre efficacité, perte de charge, et taille. Efficacités plus élevées nécessitent pertes de charge plus élevées (vitesses d'entrée plus hautes) et tailles plus grandes (longueur du corps). La Fig 4 montre les dimensions pour spécifier un cyclone à entrée tangentielle, flux inverse.
Outre l'efficacité, l'autre considération majeure est la perte de charge. Efficacités plus élevées en forçant le gaz à des vitesses plus hautes augmentent la perte de charge. Comme l'augmentation de la perte de charge nécessite plus d'énergie, il y a un compromis économique entre efficacité et coût d'exploitation. Pertes de charge cycloniques typiques : 250-4000 Pa.
Précipitateurs électrostatiques (PE)
Le PE est l'un des dispositifs de contrôle des particules les plus utilisés. Il a de larges gammes de tailles. La chambre du PE comprend deux électrodes : l'électrode de décharge et l'électrode de collecte. Entre les électrodes, le gaz contient des électrons libres, ions, et particules chargées. Les espèces contribuant à la densité de charge d'espace sont les ions, électrons, et particules chargées. Les molécules de gaz capturent tous les électrons libres, seuls les ions et particules chargées contribuent à la densité de charge d'espace. En réalité, un courant ionique circule dans la direction du champ électrique, constitué d'ions chargés de la même polarité que l'électrode de charge et se déplaçant vers l'électrode de collecte. Les ions migrent vers l'électrode de collecte avec une vitesse suffisante pour ne pas être affectés par l'écoulement turbulent dans la chambre.
Le principe de base : les particules sont chargées, puis un champ électrique est imposé sur la région traversée par le gaz chargé de particules, exerçant une force attractive et les faisant migrer vers l'électrode de charge opposée à angle droit par rapport à la direction du flux gazeux. Le PE diffère des méthodes mécaniques de séparation des particules en ce que la force externe est appliquée directement aux particules individuelles plutôt qu'indirectement via des forces appliquées à l'ensemble du flux gazeux (ex: cyclone). Les particules se collectent sur l'électrode. Si liquides, elles coulent par gravité et sont éliminées au fond. Si solides, la couche collectée est éliminée périodiquement par secousses de l'électrode.
Le chargement des particules est réalisé en générant des ions par une corona établie autour d'une électrode hautement chargée comme un fil. Le champ électrique est appliqué entre cette électrode et l'électrode de collecte. Si la même paire d'électrodes sert au chargement et à la collecte, le dispositif est un PE à un seul étage (Fig 4). Un fil servant d'électrode de décharge est suspendu le long de l'axe d'un tube et maintenu par un poids au fond. Les parois du cylindre forment l'électrode de collecte. Les particules collectées formant une couche sur l'électrode de collecte sont éliminées vers la trémie à poussières par secousses de l'électrode de collecte. Dans un PE à deux étages, des paires d'électrodes distinctes assurent les fonctions de chargement et de collecte.
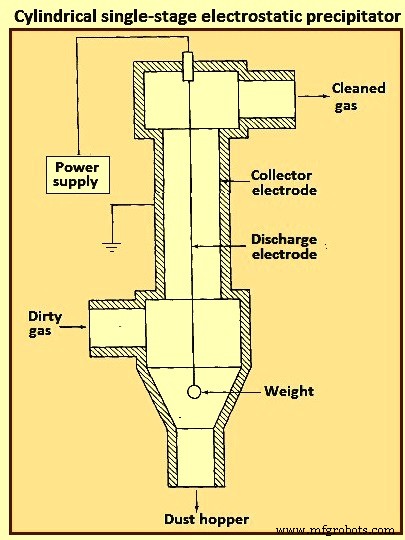
Fig 4 Précipitateurs électrostatique cylindrique à un étage
La plupart des particules générées industriellement sont chargées lors de leur formation par ionisation de flamme et friction, mais normalement à faible ou modéré degré. Ces charges naturelles sont bien trop faibles pour la précipitation électrostatique. La corona haute tension DC (courant continu) est le moyen le plus efficace pour le chargement des particules et est universellement utilisée. La corona se forme entre une électrode active haute tension (fil fin) et une électrode passive de masse (plaque ou tube). La corona autour de l'électrode de décharge peut mener à la formation d'ions positifs ou négatifs migrant vers l'électrode de collecte. Les ions, en migrant de l'électrode de décharge à l'électrode de collecte, entrent en collision avec la matière particulaire et chargent les particules.
Comme les ions moléculaires de gaz sont d'ordres de grandeur plus petits que les plus petites particules et en grand nombre,virtuellement toutes les particules traversant le dispositif se chargent. Les particules chargées sont transportées vers l'électrode de collecte, où elles sont maintenues par l'attraction électrostatique. Les particules forment une couche épaississante sur l'électrode. La charge s'égoutte lentement des particules vers l'électrode. À mesure que la couche grandit, les charges des particules les plus récemment collectées doivent être conduites à travers la couche des particules précédemment collectées. La résistance de la couche de poussière est appelée résistivité des poussières.
À mesure que la couche grandit en épaisseur, les particules les plus proches des plaques perdent la majeure partie de leur charge vers l'électrode. L'attraction électrique entre l'électrode et ces particules s'affaiblit. Cependant, les particules nouvellement arrivées sur la couche externe ont une charge complète. En raison de la couche isolante, ces nouvelles particules ne perdent pas leur charge immédiatement et maintiennent ainsi toute la couche contre l'électrode. Finalement, la couche est éliminée par secousses, se brisant et tombant dans une trémie de collecte. Les PE sont normalement employés pour le nettoyage de gaz quand le débit volumique est élevé.
Mécanisme de chargement des particules dans un PE
Le mécanisme est la génération d'une réserve d'ions qui s'attachent aux particules. La corona est le mécanisme de formation des ions. Elle peut être positive ou négative. Un gaz a normalement quelques électrons libres et un nombre égal d'ions positifs, situation exploitée pour générer une corona. Quand un gaz est placé entre deux électrodes, un faible courant résulte de la migration des électrons libres vers l'électrode positive et des ions positifs vers l'électrode négative.
Dans la corona positive, le fil du PE cylindrique (Fig 4) est à un potentiel positif. Les quelques électrons libres présents migrent vers le fil. En s'approchant, leur énergie augmente par l'augmentation de la force d'attraction. Ces électrons entrent en collision avec des molécules de gaz, éjectant dans certains cas un électron de la molécule, produisant deux électrons libres et un ion positif. Les deux électrons continuent vers l'électrode positive, gagnant de l'énergie, jusqu'à collision avec deux autres molécules, produisant quatre électrons libres et deux ions positifs. Ce processus est une « avalanche d'électrons ».
Les ions positifs formés migrent vers l'électrode négative. Ce sont ces ions qui migrent à travers tout le dispositif vers l'électrode négative qui entrent en collision et s'attachent aux particules dans le gaz. La région entourant immédiatement le fil où l'avalanche d'électrons est établie est la corona. Avec une corona positive, les particules deviennent chargées positivement. Le terme « corona » vient du fait que l'avalanche d'électrons est fréquemment accompagnée de production de lumière. Dans la corona négative, l'électrode de décharge est maintenue à un potentiel négatif.
L'avalanche d'électrons commence à la surface externe du fil et se propage radialement vers l'extérieur. Près du fil, les électrons sont suffisamment énergétiques pour former des ions positifs par collision avec les molécules de gaz, initiant l'avalanche. Les ions positifs formés migrent sur la courte distance vers le fil. À mesure que les électrons migrent vers l'extérieur dans une région de force de champ électrique plus faible, ils sont ralentis par collisions avec les molécules de gaz. Ces électrons ont finalement une énergie inférieure à ceux accélérés vers l'électrode positive dans la corona positive. Ces électrons à énergie relativement faible, au lieu d'éjecter un électron de la molécule de gaz par collision, sont absorbés par les molécules pour produire des ions négatifs. La formation d'ions négatifs, commençant au bord externe de la corona, absorbe essentiellement tous les électrons libres produits dans l'avalanche à la surface du fil. Ces ions négatifs migrent vers l'électrode positive, s'attachant aux molécules de gaz et formant des ions négatifs.
Pour qu'une corona négative soit efficace, il faut que les molécules de gaz puissent absorber les électrons libres pour former des ions négatifs. Le dioxyde de soufre est l'un des meilleurs gaz absorbant les électrons parmi ceux présents dans les gaz de combustion. L'oxygène, CO₂, et H₂O sont aussi des absorbants d'électrons efficaces. La corona négative est normalement plus stable que la positive, donc préférée dans la plupart des applications industrielles. Sous-produit de la corona négative : production d'ozone (O₃). La corona positive n'a pas besoin de gaz absorbant les électrons.
Au fur et à mesure que le PE fonctionne, une couche de matériau collecté s'accumule sur l'électrode de collecte. Les dépôts sur la surface de collecte doivent posséder au moins un faible degré de conductivité électrique pour conduire les courants ioniques de la corona vers la terre. Conductivité minimale : environ 10⁻¹⁰ par ohm-cm (résistivité 10¹⁰ ohm-cm). Cette conductivité est faible comparée aux métaux mais bien supérieure aux bons isolants (silice, plastiques). La résistivité d'un matériau est déterminée en établissant un courant à travers une dalle d'épaisseur connue.
Tant que la résistivité de la couche de poussière collectée est inférieure à ~10¹⁰ ohm-cm, la couche cède sa charge à l'électrode. À température ambiante, une poussière typique a une résistivité d'environ 10⁸ ohm-cm, due à une couche d'eau à la surface des particules. Au-delà de 100°C, l'eau s'évapore et la résistivité augmente à une valeur caractéristique des solides collectés. Quand la résistivité dépasse ~10¹⁰ ohm-cm, le potentiel à travers la couche augmente, la tension maintenue à travers le PE diminue, et l'efficacité de collecte diminue. La résistivité électrique des particules collectées dépend de leur composition chimique, des constituants du gaz, et de la température.
Le chargement des particules dans le PE se produit dans l'espace gazeux entre les électrodes où les ions générés par la corona bombardent et s'attachent aux particules. Les ions gazeux peuvent atteindre des concentrations de 10¹⁵ ions/m³. Le niveau de charge atteint par une particule dépend de la concentration d'ions gazeux, de la force du champ électrique, des propriétés conductives de la particule, et de sa taille. Une particule de 1 μm acquiert typiquement ~300 charges électroniques, une particule de 10 μm peut en atteindre 30 000. Prédire le niveau de charge est nécessaire pour prédire la vitesse de migration, base du calcul de l'efficacité de collecte pour des conditions d'exploitation données.
Il existe en réalité deux mécanismes de chargement des particules dans un PE. Premier mécanisme : le chargement se produit quand les ions migrant vers l'électrode de collecte rencontrent des particules auxquelles ils s'attachent. En migrant entre les électrodes, les ions suivent les lignes de flux électrique, courbes partout tangentes au vecteur champ électrique. Quand la particule entre non chargée, les lignes de flux se déversent vers elle, capturant plus d'ions que si elles avaient suivi leur chemin normal. À mesure que la particule se charge, les ions commencent à être repoussés, réduisant le taux de chargement. Finalement, la particule atteint une charge de saturation et le chargement cesse. Ce mécanisme est appelé bombardement ionique ou chargement par champ.
Second mode : chargement par diffusion, où la particule acquiert une charge par le mouvement thermique aléatoire des ions et leur collision/adherence aux particules. Le chargement par diffusion se produit quand les ions dans leur mouvement thermique aléatoire entrent en collision avec une particule et cèdent leur charge. Ce mécanisme est identique à la diffusion de molécules de vapeur non chargées vers la surface d'une particule. Cependant, comme la particule et les ions sont chargés, le mouvement thermique aléatoire des ions près d'une particule est influencé par une force électrostatique. Cette force donne une tendance des ions à migrer loin de la particule à mesure que sa charge augmente. Le flux global d'ions vers une particule est donc à la fois mouvement diffusif aléatoire et migration électrique.
Les théories du chargement par champ et par diffusion, dans leur généralité complète, sont complexes et ont reçu beaucoup d'attention. Strictement, les deux se produisent simultanément dès l'entrée d'une particule dans un PE, et pour prédire la charge globale, il faut considérer les deux mécanismes ensemble. Cependant, comme le chargement par diffusion prédomine pour particules < 1 μm et le chargement par champ pour particules > 1 μm, les deux sont fréquemment traités dans la conception des PE comme s'ils se produisaient indépendamment. On estime alors la charge totale comme la somme des charges de chaque mécanisme séparé.
Filtration des particules des flux gazeux
Une classe majeure de dispositifs de contrôle de la pollution atmosphérique par particules repose sur la filtration des particules des flux gazeux. Divers médias filtrants sont employés : lits fibreux, lits compacts, tissus. Les lits fibreux pour collecter les particules aéroportées sont généralement peu compacts, seulement ~10 % du volume étant des fibres. Les filtres à lit compact consistent en un compactage solide normalement dans un tube et ont des densités de compactage plus élevées que les filtres fibreux. Les deux sont largement utilisés dans les systèmes de ventilation. Les filtres à tissus sont fréquemment utilisés pour éliminer les particules solides des gaz industriels : le gaz poussiéreux traverse des sacs en tissu et les particules s'accumulent sur le tissu.
Les mécanismes physiques de filtration varient selon le mode. Les lits fibreux peu compacts conventionnels peuvent être vus comme des assemblages de cylindres. Dans un tel filtre, l'espacement caractéristique entre fibres est bien plus grand que la taille des particules collectées. Le mécanisme n'est pas simplement le tamisage (particules piégées dans les espaces entre fibres). L'élimination se produit par transport des particules du gaz vers la surface d'un seul élément collecteur. Comme les mécanismes dans un lit fibreux peuvent être analysés en termes de collecteur unique, ils peuvent être décrits en détail théorique.
Les filtres à lit compact sont parfois vus comme des assemblages de collecteurs sphériques interagissants mais essentiellement séparés, bien que la proximité des éléments de compactage jette le doute sur la validité de cette approche. En raison du compactage plus serré et de la difficulté de décrire le processus de collecte en termes théoriques propres, la prédiction de la collecte est plus empirique que pour les filtres fibreux. Les efficacités des filtres à tissus doivent être prédites strictement empiriquement car c'est la couche de particules accumulée qui effectue la collecte.
Un lit fibreux est vu comme un assemblage lâche de cylindres isolés. Même si les fibres sont orientées dans toutes les directions, théoriquement le lit est traité comme si chaque fibre était normale au flux gazeux. La fraction solide est de l'ordre de 10 %. Chaque fibre agit plus ou moins indépendamment comme collecteur. Pour calculer l'élimination des particules par un lit filtrant, il faut déterminer le nombre de fibres par unité de volume et multiplier par l'efficacité d'une fibre unique.
La base de la prédiction de l'efficacité de collecte d'un lit filtrant est l'efficacité de collecte d'un seul élément filtrant. L'élément est considéré comme un cylindre isolé normal au flux gazeux. Trois mécanismes distincts permettent aux particules d'atteindre la surface du cylindre :
- Diffusion brownienne : Les particules subissent une diffusion brownienne amenant certaines au contact du cylindre par leur mouvement aléatoire. Un gradient de concentration s'établit après collecte de quelques particules, agissant comme force motrice augmentant le taux de dépôt. Comme la diffusivité brownienne augmente quand la taille des particules diminue, ce mécanisme est le plus important pour les très petites particules. En analyse, les particules sont traitées comme des points sans masse diffusants.
- Interception : Se produit quand une particule, suivant les lignes de courant autour d'un cylindre, a une taille suffisante pour que sa surface et celle du cylindre entrent en contact. Si la ligne de courant sur laquelle se trouve le centre de la particule est à une distance Dp/2 du cylindre, l'interception se produit (Dp = diamètre de la particule).
- Impact inertiel : Se produit quand une particule ne peut suivre les lignes de courant se courbant rapidement autour d'un obstacle et, par inertie, continue vers l'obstacle sur un chemin moins courbé. La collision se produit par la quantité de mouvement de la particule. L'impact inertiel suppose que la particule a une masse mais pas de taille, tandis que l'interception suppose une taille mais pas de masse.
La collecte peut aussi résulter de l'attraction électrostatique quand particules ou fibres (ou les deux) possèdent une charge statique. Forces soit directes (les deux chargés), soit induites (un seul chargé). Ces charges ne sont normalement pas présentes sauf si délibérément introduites lors de la production de la fibre.
Gammes de tailles où les mécanismes sont importants : (i) Impact inertiel > 1 μm, (ii) Interception > 1 μm, (iii) Diffusion < 0,5 μm, (iv) Attraction électrostatique 0,01-5 μm. Normalement, on analyse les mécanismes séparément puis combine les efficacités individuelles pour l'efficacité globale du cylindre ou obstacle.
La plupart des développements de collecte de particules supposent, faute de mieux, que les particules transportées à la surface d'une fibre sont retenues. Des expériences ont montré que pour diverses substances et médias, la fraction de particules frappant la surface du collecteur qui adhèrent est généralement < 1 et peut être aussi basse que 0,5.
La filtration industrielle par tissus s'effectue normalement dans une « manche à filtre » où les gaz chargés de particules sont forcés à travers des sacs filtrants. Les particules sont normalement éliminées des sacs par gravité. La Fig 5 montre trois conceptions de manches à filtre, avec nettoyage par vibration (Fig 5a), jet d'air (Fig 5b), ou anneau mobile (Fig 5c).
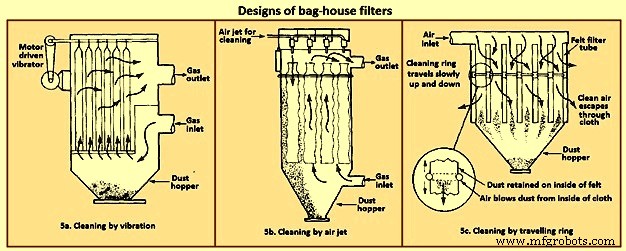
Fig 5 Conceptions de manches à filtres
Le procédé de filtration par tissus comprend trois phases. Première : les particules se collectent sur les fibres individuelles par les mécanismes décrits. Deuxième : stade intermédiaire où les particules s'accumulent sur les particules déjà collectées, reliant les fibres. Troisième : les particules collectées forment un gâteau sous forme de couche de poussière agissant comme filtre à lit compact pour les particules entrantes. À mesure que la couche s'accumule, la perte de charge à travers le filtre augmente, et périodiquement la couche doit être décrochée dans la trémie au fond pour « régénérer » le sac filtrant. De hautes efficacités sont atteignables avec les filtres à tissus, particulièrement pour les gaz de combustion des procédés technologiques. Dans la mesure où l'exploitation efficace d'un PE dépend de la présence de SO₂ comme espèce ionisable, les filtres à tissus peuvent opérer sans perte d'efficacité avec de faibles teneurs en soufre.
Les filtres à tissus consistent en matériaux tissés ou feutrés semi-perméables constituant un support pour les particules à éliminer. Un tissu tissé neuf a des fibres d'environ 100-150 μm de diamètre avec espaces ouverts de 50-75 μm. Initialement, l'efficacité est faible car la plupart des particules passent directement à travers. Cependant, les particules déposées s'accumulent rapidement, et c'est la couche déposée qui permet l'élimination à haute efficacité une fois une couche de surface uniforme établie.
Bien que les filtres à tapis de fibres soient similaires aux filtres à tissus, ils ne dépendent pas de la couche de particules accumulée pour la haute efficacité. Les filtres à tapis de fibres ne sont généralement pas nettoyés mais jetés. Utilisés normalement quand les concentrations de particules sont faibles, pour une durée de vie raisonnable avant élimination.
Dans un filtre à tissus, la couche de particules effectue la tâche d'élimination. À mesure que la couche grandit, la perte de charge à travers la couche et le tissu sous-jacent augmente. Les deux considérations majeures dans la conception d'un assemblage de filtre à tissus sont l'efficacité de collecte et la perte de charge en fonction du temps d'exploitation (depuis le dernier nettoyage). L'efficacité dépend de la vitesse locale du gaz et du chargement particulaire sur le tissu.
Les filtres à tissus offrent plusieurs avantages : (i) efficacités de collecte très élevées même pour particules très fines, (ii) utilisables pour une grande variété de particules, (iii) fonctionnement sur une large gamme de débits volumiques, (iv) pertes de charge modérées seulement. Limitations : (i) exploitation à températures inférieures à celle détruisant le tissu ou réduisant sa vie à un degré antéconomique, (ii) constituants gazeux ou particulaires attaquant le tissu ou empêchant le nettoyage (particules collantes difficiles à décrocher) à éviter, (iii) les manches à filtres nécessitent de grandes surfaces au sol. Les avantages l'emportent clairement sur les limitations.
Collecteurs humides (laveurs)
Les collecteurs humides, ou laveurs, utilisent le lavage à l'eau pour éliminer les particules directement d'un flux gazeux. Les laveurs se regroupent en deux classes principales : (i) ceux où un réseau de gouttelettes liquides (pulvérisation) forme le milieu collecteur, (ii) ceux où des surfaces mouillées de divers types constituent le milieu collecteur. La première classe inclut tours de pulvérisation et laveurs Venturi ; la seconde inclut tours à plateaux et tours garnies.
Le lavage est un moyen très efficace d'éliminer les petites particules d'un gaz. L'élimination résulte des collisions entre particules et gouttelettes d'eau. Dans l'environnement humide d'un laveur, les petites particules sèches grossissent aussi par condensation d'eau, devenant plus faciles à éliminer. La ré-entraînement des particules est évité car elles sont piégées dans les gouttelettes ou dans une couche liquide. Un laveur offre aussi la possibilité d'éliminer simultanément des polluants gazeux solubles. Le liquide de lavage chargé de particules doit être éliminé, problème absent dans les méthodes sèches.
Un laveur par pulvérisation est un dispositif où un flux liquide est brisé en gouttes (~0,1-1 mm de diamètre) et introduit dans le flux gazeux chargé de particules. Le réseau de gouttes en mouvement devient un ensemble de cibles pour la collecte des particules. L'efficacité est calculée en considérant l'efficacité d'un collecteur sphérique unique puis en sommant sur le nombre de gouttes par unité de volume de flux gazeux. Le mouvement relatif entre gouttes et particules est important car la capture se fait par impact et interception directe. La diffusion est aussi importante pour les petites particules.
Deux types généraux de laveurs par pulvérisation : (1) pulvérisation préformée où les gouttes sont formées par buses atomiseurs et pulvérisées dans le flux gazeux : tour gravitaire à contre-courant (gouttes se décantent verticalement contre le gaz montant), tour à courant croisé (gouttes se décantent à travers un flux horizontal), tour à co-courant (pulvérisation horizontale dans flux horizontal) ; (2) celles où le liquide est atomisé par le flux gazeux lui-même : liquide introduit en vrac dans un flux gazeux à haute vitesse qui le brise en gouttes. Ces dispositifs sont appelés laveurs Venturi car la haute vitesse est atteinte dans un Venturi (rétrécissement). La Fig 6 montre quatre types d'équipements de collecte humide.
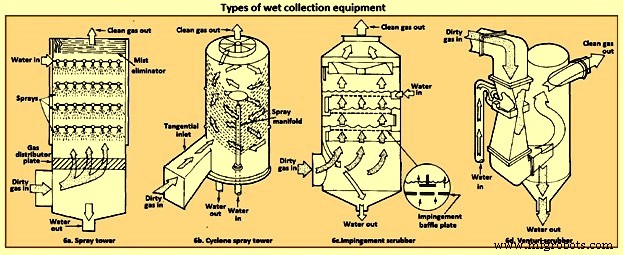
Fig 6 Types d'équipements de collecte humide
Le type le plus simple de collecteur humide est une tour de pulvérisation où l'eau est introduite par buses (Fig 6a). L'écoulement gazeux est en contre-courant au liquide, configuration menant à l'efficacité maximale. L'efficacité peut être améliorée par une tour de pulvérisation cyclonique (Fig 6b) : pulvérisation dirigée vers l'extérieur depuis des buses dans un tuyau central. Une section non pulvérisée au-dessus des buses permet aux gouttes avec particules collectées d'atteindre les parois avant la sortie du gaz. Un laveur à plaques d'impact (Fig 6c) : tour contenant des couches de plaques à baffles avec trous (5 000-50 000/m²) par où le gaz doit monter et sur lesquelles l'eau doit tomber. Les plus hautes efficacités sont obtenues dans un laveur Venturi (Fig 6d) : eau introduite à angle droit dans un flux gazeux à haute vitesse dans un tube Venturi, formant de très petites gouttelettes par l'écoulement et vitesses relatives élevées eau/particules. La haute vitesse gazeuse cause la fragmentation du liquide. Outre la petite taille des gouttes et les vitesses d'impact élevées, la collecte est améliorée par la croissance des particules par condensation. Différents types de dispositifs de lavage de particules sont décrits ci-dessous.
Laveur à plaques
Tour verticale contenant un ou plusieurs plateaux horizontaux. Le gaz entre par le bas et doit passer par les perforations de chaque plateau en contrecourant au flux d'eau descendant. Nommés selon le type de plaques (ex: tour à plaques à crible). L'efficacité augmente quand le diamètre des perforations diminue. Un diamètre de coupure (50 % efficacité) d'environ 1 μm diamètre aérodynamique peut être atteint avec trous de 3,2 mm dans une plaque à crible.
Laveur à lit garni
Fonctionne comme un absorbeur de gaz à lit garni. L'efficacité augmente quand la taille du garnissage diminue. Diamètre de coupure de 1,5 μm atteignable dans colonnes garnies d'éléments de 2,5 cm.
Laveur par pulvérisation
Particules collectées par gouttes liquides atomisées par buses. Écoulements gazeux horizontaux et verticaux, pulvérisation co-courant, contre-courant, ou croisé. L'efficacité dépend de la taille des gouttes, vitesse du gaz, rapport liquide/gaz, et trajectoires des gouttes. Pour gouttes tombant à leur vitesse terminale, le diamètre optimal pour collecte de particules fines se situe dans 100-500 μm. Laveurs à décantation gravitaire : diamètres de coupure ~2 μm. Rapport liquide/gaz : 0,001-0,01 m³ par m³ de gaz traité.
Laveur Venturi
Flux gazeux en mouvement utilisé pour atomiser les liquides en gouttelettes. Vitesses gazeuses élevées (60-120 m/s) menant à hautes vitesses relatives gaz/particules et favorisant la collecte.
Laveur cyclonique
Gouttes introduites dans le flux gazeux d'un cyclone pour collecter les particules. Pulvérisation dirigée vers l'extérieur depuis un collecteur central ou vers l'intérieur depuis la paroi.
Laveur à baffles
Changements de vitesse et direction du flux gazeux induits par des surfaces solides.
Laveur par impact-entraînement
Le gaz est forcé d'impacter une surface liquide pour atteindre une sortie. Une partie du liquide s'atomise en gouttes entraînées par le gaz. La sortie est conçue pour minimiser la perte de gouttes entraînées.
Laveur à lit fluidisé
Zone de garnissage fluidifié où gaz et liquide se mélangent intimement. Gaz passe vers le haut à travers le garnissage, liquide pulvérisé vers le haut depuis le bas et/ou s'écoule vers le bas par le sommet de la couche fluidifiée.
L'efficacité de collecte des collecteurs humides peut être reliée à la perte d'énergie totale dans l'équipement. Plus la puissance du laveur par unité de volume de gaz traité est élevée, meilleure est l'efficacité. Presque toute l'énergie est introduite dans le gaz, la perte d'énergie mesurable par la perte de charge du gaz à travers l'unité. Avantage majeur : grande variété de types permettant la sélection d'une unité adaptée au problème d'élimination particulier. Inconvénients : pertes de charge élevées (besoins énergétiques) à maintenir, et gestion/élimination de grands volumes de liquide de lavage.
Dans le cas du lavage par pulvérisation, le dispositif conceptuellement le plus simple est une chambre de pulvérisation gravitaire. Gouttes d'eau introduites au sommet d'une chambre vide par buses atomiseuses et tombant librement à leur vitesse de décantation terminale en contre-courant à travers le flux gazeux montant. Le liquide chargé de particules s'accumule dans un bassin au fond, pompé pour traitement pour éliminer les solides, le liquide nettoyé étant normalement recyclé vers la tour. L'efficacité globale augmente avec l'efficacité de collecte d'une goutte unique, la longueur de la chambre, le rapport débit volumique eau/gaz, et diminue avec le diamètre des gouttes.
Les laveurs Venturi sont utilisés quand de hautes efficacités sont nécessaires et que la plupart des particules sont < 2 μm. Il existe des cas où le laveur Venturi est le seul dispositif pratique. Si les particules sont collantes, inflammables, ou hautement corrosives, PE et filtres à tissus ne peuvent être utilisés. Les laveurs Venturi sont aussi les seuls collecteurs particulaires à haute efficacité pouvant éliminer simultanément des espèces gazeuses du flux d'effluent.
La caractéristique distinctive d'un laveur Venturi est une section transversale rétrécie (gorge) où le gaz est forcé à s'écouler à haute vitesse. Une configuration typique est montrée Fig 7 : section conique convergente (accélération à la vitesse de gorge), gorge cylindrique, expanseur conique (ralentissement). Le liquide peut être introduit par trous tangentiels dans le cône d'entrée ou dans la gorge elle-même. Dans le premier cas, le liquide entre en film sur la paroi et s'écoule vers la gorge, où il est atomisé par le flux gazeux à haute vitesse. Dans le second, le liquide est injecté perpendiculairement au flux gazeux dans la gorge, atomisé, puis accéléré. Vitesses gazeuses 60-120 m/s. La haute vitesse relative entre flux gazeux chargé et gouttelettes favorise la collecte. Le processus est essentiellement terminé à la fin de la gorge. Fonctionnant à des vitesses bien plus élevées que PE ou manches à filtres, les laveurs Venturi sont physiquement plus petits et peuvent être économiquement fabriqués en matériaux résistants à la corrosion. Les Venturi ont la configuration la plus simple des laveurs et sont les plus petits. La Fig 7 montre la comparaison de l'efficacité du laveur Venturi avec d'autres dispositifs.
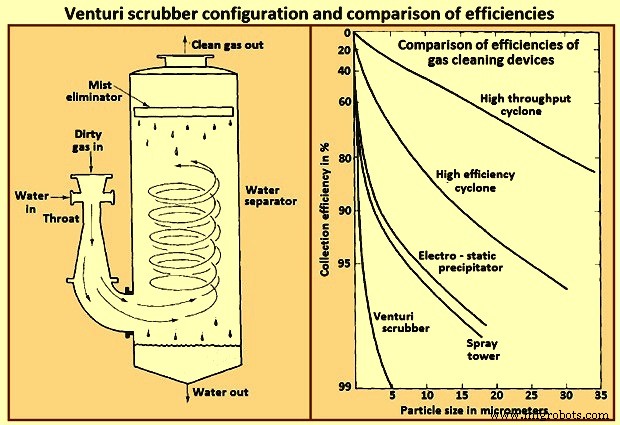
Fig 7 Configuration du laveur Venturi et comparaison des efficacités
Gamme typique de rapports débit liquide/gaz pour un laveur Venturi : 0,001-0,003 m³ liquide par m³ gaz. Aux rapports plus élevés, la vitesse du gaz à perte de charge donnée est réduite ; aux rapports plus bas, la vitesse augmente. Pour débits gazeux > 1000 m³/min, les laveurs Venturi sont normalement construits en configuration rectangulaire pour maintenir une distribution égale du liquide sur la surface de la gorge.
Processus de fabrication
- Choisir le bon fournisseur RTLS pour votre établissement de santé : technologies, ROI, meilleures pratiques
- Système de contrôle d'accès intégré QR, RFID et vérification de température
- Maîtriser le contrôle des capteurs et actionneurs sur Raspberry Pi : Accéléromètre, Servo et Streaming de données
- Débloquer la précision : Comment l'inspection robotique améliore la qualité et l'efficacité dans la fabrication
- Systèmes de nettoyage et lavage pièces iFP : rationaliser la production et réduire les déchets
- Gaz de soudage : pourquoi ils sont importants et les types à connaître
- Comment les solutions de surveillance de gaz améliorent la sécurité dans les environnements industriels et automobiles
- 5 industries clés qui dépendent de systèmes avancés de détection de gaz
- Systèmes SCADA et Industrie 4.0 : révolutionner le contrôle de processus à distance