



Post-moulage : Secouage, nettoyage et usinage des moulages métalliques
Libérer le nouveau moulage du moule
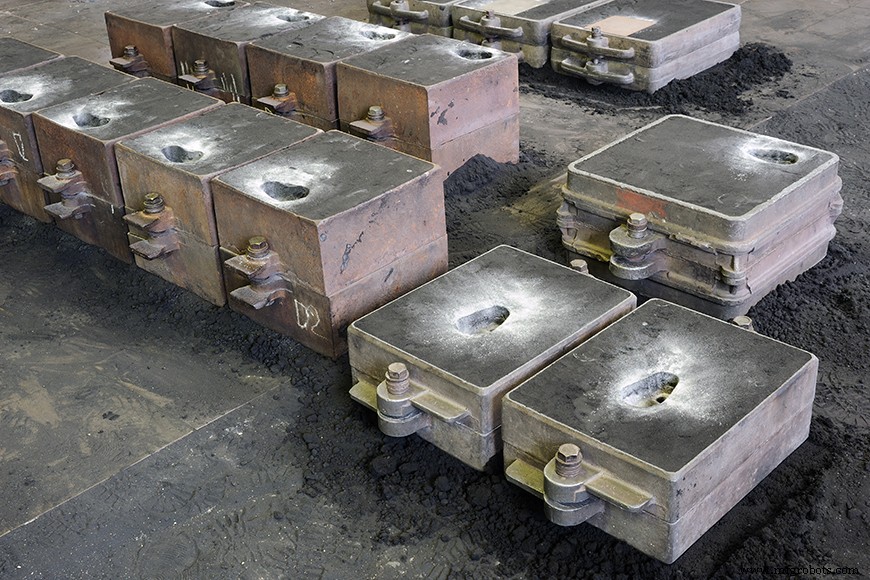
Bien que moins visuellement dramatique que la fusion et la coulée, le secouage d'un nouveau moulage métallique est encore une expérience impressionnante. Quand un moulage est tiré pour la première fois en fumant du moule, il est couvert de débris de sable et de matériel métallique en excès. Il doit passer par le secouage, le nettoyage, l'enlèvement des cheminées et portes, et les machines de finition, qui font un vacarme assourdissant pendant qu'elles font leur travail. Quand ce processus est fini, le moulage sera dans sa forme finale, bien que le traitement thermique, le revêtement en poudre et l'inspection puissent encore être nécessaires avant l'expédition.
Retirer le moulage du moule
Le processus pour retirer un moulage d'un moule commence par déterminer le bon moment et la bonne température pour faire le secouage. Après que le métal liquide a été versé, il doit geler avant le démoulage, mais il y a d'autres considérations de timing au-delà de la simple solidité. S'il est tiré trop tôt, la surface du métal peut réagir chimiquement à l'air frais avec des effets indésirables. Les microstructures du métal changent basées sur ses taux de chauffage et refroidissement. Tirer un moulage trop chaud dans un air relativement froid peut causer la structure à devenir plus cassante dans un processus connu sous le nom de « fragilisation par galvanisation ». Quand on moule de la fonte ductile, la fonderie s'inquiète du rapport de structures perlite, ferrite ou martensite, qui peuvent surgir du même type de métal, selon le taux auquel il refroidit.
Il y a des formules disponibles pour les fonderies pour déterminer quand un moulage d'un certain volume et grade de métal devrait être tiré du moule, mais beaucoup d'ouvriers de fonderie utilisent des indices visuels. Par exemple, la fonte ductile est généralement tirée du moule après qu'elle a tourné grise.
Avec le moulage en sable, le démoulage est connu sous le nom de « secouage (shakeout) ». Le démoulage initial peut être fait manuellement dans les petites fonderies ou avec de petits moulages, où un ouvrier de fonderie creusera dans le moule avec des pinces pour attraper une cheminée ou un canal. Il soulève le moulage pendant que le moule s'effondre derrière, tapotant généralement le moulage avec un autre outil pour faire tomber les débris en excès. Plus typiquement, cependant, ce travail est fait sur une table d'agitation/vibration qui secoue vigoureusement pendant que les moules sans châssis y sont déposés. Le secouage déloge le sable qui tombe du moulage et tamise à travers les trous dans la table. Le sable tombe généralement dans une boîte ou sur un convoyeur, pour être récupéré comme sable de moulage.
Les moulages à la cire perdue (investment castings) sont faits dans un moule dur de sable céramique. Ce moule doit être craqué manuellement ou enlevé avec de puissants jets d'eau.
Retirer les noyaux de sable
Les noyaux de sable sont faits avec de la résine ou une autre substance qui fournit une plus grande structure que le sable de fonderie de base, et à cause de cela ils peuvent avoir besoin de plus que la table vibrante pour les enlever. Les processus de retrait dépendent du type de matériau utilisé pour le noyau. Certains noyaux de sable sont construits pour être hautement collapsibles après avoir séjourné dans la chaleur du moule. D'autres maintiennent leur structure tout au long de la coulée mais peuvent être cuits à des températures plus basses pour des temps plus longs. Certains noyaux de sable sont construits autour d'une armature métallique qui devra être extraite mécaniquement. Le retrait des noyaux de sable sera aussi influencé par le placement et la profondeur du noyau.
La façon de desserrer certains liants chimiques est avec l'addition d'autres produits chimiques comme l'hydroxyde de sodium ou de potassium, ou avec le froid, l'eau ou la vapeur. Quel que soit le processus qui décompose le noyau de sable, l'objet final peut retourner à une table d'agitation pour secouer le sable final.
Nettoyer le moulage
Les moulages ne sortent pas finis de la table vibrante. Ils doivent être nettoyés dans un processus traditionnellement appelé ébarbage (fettling).
Dans tous les moulages métalliques, il y aura une cheminée et une porte laissées d'où le métal a été versé dans le moule. Il y aura généralement aussi des cheminées, portes et canaux — l'infrastructure qui était nécessaire pour faire un moulage sain. Avant de finir un moulage, la fonderie doit enlever ces portes et cheminées, ainsi que toutes petites imperfections. Les processus de nettoyage du moulage enlèvent aussi les restes finaux de sable brûlé collant.
Le « flash (flashing) » est une imperfection petite courante du moulage en sable et sous pression. Cette fine peau de métal en excès apparaît le plus souvent le long de la ligne de joint d'un moule en sable ou où les goupilles d'éjection sont dans une machine de moulage sous pression. Dans chacun de ces endroits, une petite quantité de métal en fusion fuit hors du moule. Les « bavures » sont des bords surélevés ou petits morceaux de matériau qui viennent d'un léger déplacement du métal dans le moule.
Nettoyage primaire
Très couramment, des grenailles (shot blasters) sont utilisées dans la première étape de nettoyage. Dans ces systèmes, des billes d'acier ou petites étoiles en fer sont projetées sur les moulages par une turbine. Elles enlèvent la calamine, le flash, les bavures et autres impuretés. Les machines à projection d'air (air-blast) peuvent aussi utiliser un abrasif plus petit.
Ces systèmes de projection peuvent fonctionner sur convoyeurs, tables rotatives, ou dans de grandes salles permettant à l'ouvrier de fonderie de viser les abrasifs. Une autre machine courante à ce stade de nettoyage est le tonneau rotatif (tumbler drum). Dans ces tonneaux, les moulages sont placés dans un tambour pour être retournés comme du linge dans un séchoir. De l'air ou de la grenaille est projeté dans les moulages en rotation, assurant que tous les côtés sont nettoyés.
Marteaux ou perceuses pneumatiques sont couramment utilisés pour le retrait des noyaux de sable. Ils peuvent être pilotés par robot ou par un ouvrier de fonderie.
Projection d'eau (water blast), dans sa forme la plus simple, est le lavage sous pression des moulages. Les systèmes d'hydroprojection (hydroblast) pourraient en plus ajouter des éléments abrasifs à l'eau pour aider au retrait.
Enlèvement des portes et cheminées
Certaines portes et cheminées ne seront pas enlevées par le tonnage ou la projection d'air, car le stock en excès est trop épais pour être enlevé de cette façon. Ces portes et cheminées pourraient être coupées en utilisant un chalumeau oxyacétylénique, martelées en utilisant des marteaux à piquer ou masses, ou sciées. Si l'usinage fait partie de la finition nécessaire d'une pièce, une partie de l'enlèvement des portes et cheminées pourrait attendre jusqu'au meulage fin, tournage ou sciage fait à l'étape d'usinage.
Le stock métallique enlevé des portes et cheminées sera réutilisé. Il peut être de meilleure qualité que la ferraille entrante, car il a eu la chance de brûler tout matériau produit de gaz riche en hydrogène qui a fait du stop dans le fourneau, comme la peinture ou l'huile. Le stock est donc une des façons dont une fonderie peut garder le matériau constant.
Usinage
Le moulage en sable ne fournit généralement pas une surface très fine, finie. Si un article a besoin d'être lisse, ou a besoin de tolérances dimensionnelles précises, alors il sera usiné pour correspondre aux spécifications de l'article. Puisque l'usinage est un processus coûteux, la fonderie aura optimisé le moulage pour produire un article aussi proche que possible de la spécification finale. Même ainsi, il peut y avoir des surfaces qui nécessitent une précision supplémentaire.
Approche de la fin de ligne
À la fin du secouage, nettoyage et usinage, le moulage est dans sa forme finale. Des touches de finition supplémentaires pourraient encore être nécessaires — incluant le traitement thermique, la peinture, le revêtement en poudre, ou l'assemblage — mais le travail de faire une nouvelle forme à partir de métal est fait. Dans une première série de production d'un produit nouveau ou innové, les moulages à ce stade pourraient être les prototypes de première série pour un client ou concepteur à vérifier pour la valeur esthétique ou la preuve de concept. L'inspection et le traitement thermique doivent encore fournir l'assurance qualité pour la charge mécanique de travail, mais à ce stade le client peut voir si le composant rencontre leur vision, ou s'il y a eu des problèmes à travers le processus de fabrication de modèle qui doivent être adressés. Si des défauts de conception sont illuminés par ces prototypes de production, un concepteur peut retourner à la conception de moulage métallique, plus sage et plus avisé pour avoir traversé le processus !
Processus de fabrication
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Comprendre les Moulages en Sable : Définitions, Types et Fondamentaux de la Coulée
- Moulage en Sable : Procédé, Caractéristiques et Applications Industrielles
- Moulage en sable expliqué : techniques et applications (Partie 2)
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en Sable Résine Expert : Capacités Avancées & Procédés Précis
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- Centres d'usinage CNC HMC avancés pour une efficacité de production supérieure
- Solutions de moulage en sable premium pour applications industrielles