



Moulage en sable vert horizontal vs vertical : différences clés des procédés
Les fabricants utilisent diverses techniques pour couler des pièces grandes et petites. Le moulage en sable vert utilise du sable recyclable sans additifs chimiques liants : seulement sable, argile et eau, l'humidité agissant comme liant. Ce procédé s'applique aux métaux ferreux et non ferreux.
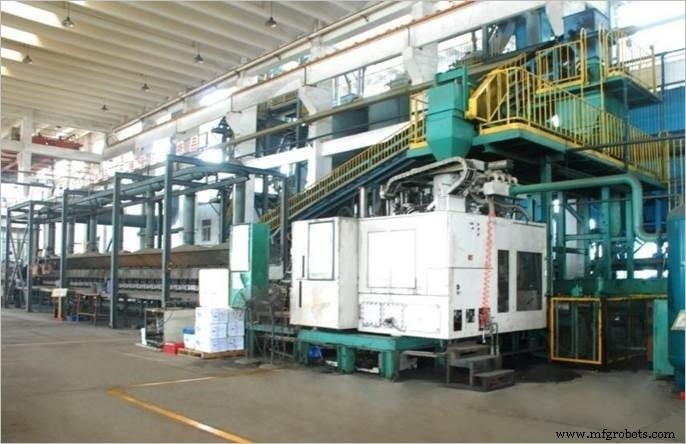
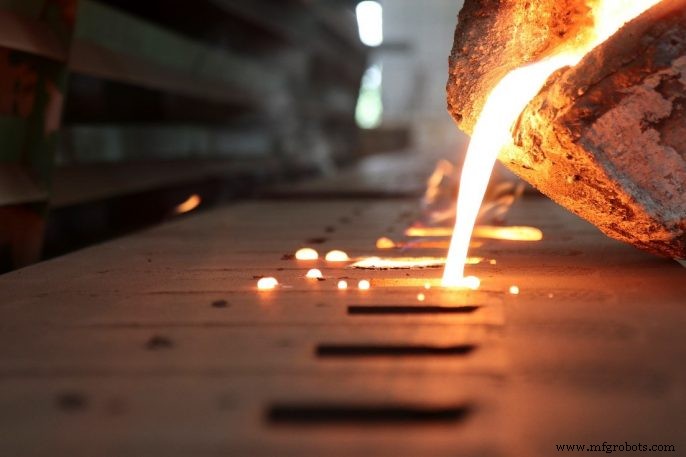
Le processus principal commence par un modèle 3D de la pièce. Le moule est créé en sable, puis le métal en fusion est coulé pour réaliser la pièce. La façon dont le moule est réalisé dépend de l'équipement : deux procédés courants sont le moulage à plan de joint horizontal et vertical.
Moulage en sable à plan de joint horizontal
Le moulage horizontal comporte un chassis (partie inférieure du moule) et un chapeau (partie supérieure). Le modèle 3D est placé dans le chassis pendant que le sable est versé. Le même processus distinct s'applique au chapeau. Une fois le sable lié, les modèles sont retirés du chapeau et du chassis. Ceux-ci sont ensuite assemblés et verrouillés. Le métal en fusion est coulé par le système d'alimentation dans le moule en sable.
Le moulage horizontal fait simplement référence à la façon dont le chapeau et le chassis sont créés puis connectés. Dans ce procédé, les deux sont remplis de sable séparément, puis le chapeau est placé sur le chassis pour former la pièce finale. Idéal pour les faibles volumes, c'est un processus économique car l'outillage de modèle est simple. Divers secteurs en bénéficient : boîtes de vitesses, pompes, blocs moteurs automobiles.
Moulage en sable à plan de joint vertical
Le moulage vertical place les plaques sur les côtés au lieu du haut et du bas. Une plaque est une plaque de pression, l'autre une plaque oscillante ; toutes deux créent la moitié du modèle de la pièce.
Les plaques de modèle sont assemblées pendant que le sable est versé par le haut. Les deux plaques pressent ensemble pour compacter le sable en demi-moule. Une fois le sable lié, la plaque oscillante s'éloigne et bascule pour permettre le retrait du demi-moule.
Le demi-moule avance sur la ligne pendant la création du suivant. Les deux moitiés sont ensuite assemblées pour former la cavité où le métal en fusion sera coulé.
Le moulage vertical convient aux séries de production élevées. Il permet de réaliser des raccords de tuyauterie, collecteurs d'échappement et disques de frein.
Pour choisir entre moulage vertical ou horizontal, considérez le volume de production et les dimensions de la pièce. Les tailles varient selon l'équipement du fabricant. Tailles typiques pour le moulage vertical : environ 500 mm × 400 mm (19" × 15") jusqu'à 1200 mm × 1050 mm (47" × 41"). Pour le moulage horizontal : 450 mm × 350 mm (17" × 13") jusqu'à 1066 mm × 812 mm (42" × 32"). Ce sont les dimensions longueur et largeur du moule.
Quel que soit le procédé choisi, vous obtiendrez des pièces hautement complexes et précises. Pour plus d'informations et discuter de votre prochain projet, contactez Impro.
Technologie industrielle
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Comprendre les Moulages en Sable : Définitions, Types et Fondamentaux de la Coulée
- Moulage en Sable : Procédé, Caractéristiques et Applications Industrielles
- Maîtriser le contrôle de la température dans la coulée sous pression pour une qualité optimale
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en Sable Résine Expert : Capacités Avancées & Procédés Précis
- Moulage en sable de fonte à graphite compacté (CGI) : capacités, limites et avantages
- Moulage en sable vert vertical vs horizontal : choisir le processus optimal pour efficacité et coût
- Choisir le moulage en sable-résine : quand et pourquoi c'est le bon procédé