



Moulage en sable de fonte ductile : aperçu du procédé, avantages et contraintes
L'acier au carbone est difficile à mouler en sable en raison de son point de fusion élevé. La fonte ductile est une alternative. Son point de fusion plus bas permet d'obtenir des propriétés métallurgiques similaires à l'acier dans une pièce moulée en sable. Passer de l'acier à la fonte ductile réduit les besoins d'usinage et peut aussi réduire le coût pièce.
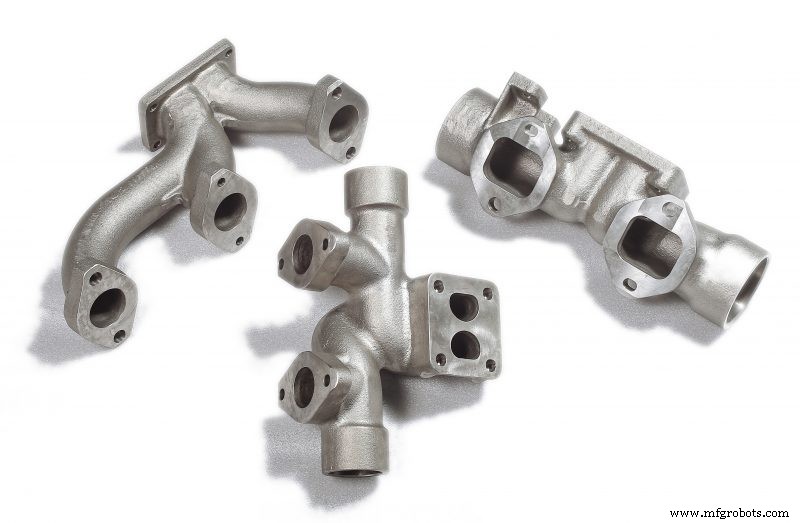
Voici une introduction à la fonte ductile et une explication de son moulage en sable.
Deux types de fonte
Les fondeurs travaillent la fonte grise depuis des siècles. Elle fond et coule aisément, a une bonne usinabilité mais son défaut est une faible résistance à la traction et ductilité.
La faible résistance vient des lamelles de graphite distribuées dans la matrice métallique. Elles créent des points d'amorçage de fissures menant à la faiblesse.
La fonte ductile, développée au milieu du XXe siècle, résout ce problème. L'ajout de petites quantités d'éléments soigneusement sélectionnés à de la fonte de haute qualité riche en carbone crée de minuscules sphères de graphite dans une matrice de ferrite et perlite (Fe3C) au lieu de lamelles. C'est pourquoi on l'appelle parfois fonte sphéroïdale ou nodulaire.
La fonte ductile est légèrement moins dense que l'acier (7,1 g/cm³ vs 7,8 g/cm³), donc plus légère, avec une résistance à la traction très similaire. Elle a une ductilité modérée, bonne résistance à l'usure et absorbe les chocs.
Le processus de moulage en sable
Le moulage en sable commence par un modèle reproduisant la pièce. Il est placé dans une boîte (flask) compactée de sable. Le modèle est retiré pour laisser une cavité remplie de métal.
La boîte, techniquement un "flask", comprend deux moitiés : un "chapeau" (cope) supérieur et un "chassis" (drag) inférieur. Des passages sont formés dans le chapeau pour l'écoulement du métal et la montée du métal en excès une fois la cavité remplie. Ce sont les canaux d'écoulement (runners) et alimentateurs (risers).
Une fois le métal solidifié, le sable est secoué, et la pièce envoyée pour enlèvement des canaux et alimentateurs avant usinage.
Fonte ductile et sable
Le sable joue un rôle vital. Légèrement perméable, il laisse sortir le gaz tout en refroidissant le métal liquide, qui se solidifie de l'extérieur vers l'intérieur. La densité de compactage et la composition du sable doivent être gérées soigneusement pour assurer un retrait métallique constant et la qualité de la pièce.
La fonte ductile est généralement coulée en sable vert contenant ~5 % de poussière de charbon. "Vert" ici ne désigne pas la couleur mais la teneur en humidité. Le sable vert n'a pas subi de séchage.
En plus du sable, le sable vert pour la coulée contient de l'argile bentonite comme liant pour maintenir le sable compacté dans le flask.
La poussière de charbon ("sea coal") est un constituant important du sable pour fonte ductile. Son rôle : créer une atmosphère réductrice qui capte l'oxygène libéré quand le fer chaud contacte le sable. Elle ralentit la dilatation et donne des surfaces de coulée plus lisses, plus propres, avec moins de sable brûlé. Le sable contenant de la poussière de charbon se reconnaît à son aspect gris ou presque noir.
Inoculation de la fonte
Deux étapes de traitement sont clés pour faire des pièces en fonte rivalisant avec l'acier : l'inoculation et le traitement au magnésium. Pour la meilleure qualité, elles sont faites juste avant la coulée.
L'inoculation traite la tendance du carbone à précipiter en lamelles de graphite. Elle ajoute de petites quantités d'alliages spécialement choisis qui fournissent des points de nucléation pour le carbone. Cela empêche la formation de lamelles nuisibles à la résistance et ductilité.
De façon similaire, le magnésium "nettoie" le soufre dans le fer. Comme l'inoculation, cela améliore les propriétés mécaniques du métal résultant.
Capacités et limites
Le moulage en sable de fonte ductile est idéal pour produire des pièces en fonte rivalisant avec l'acier. Des surcotes de retrait et angles de dépouille sont nécessaires pour des pièces de qualité, et un usinage secondaire sera presque toujours requis pour ajouter des éléments de précision comme trous et surfaces de montage. De plus, les sections minces sont impraticables. Cependant, de bonnes finitions de surface sont obtenables avec la poussière de charbon.
Le moulage en sable offre peu de limites sur la taille des pièces : de moins d'une livre (0,5 kg) à des centaines de livres et mesurées en pieds.
Technologie industrielle
- Solidification des Métaux : Mécanismes, Vitesses et Procédés de Coulée
- Sable de Moulage en Fonderie : Types, Constituants et Caractéristiques Clés
- Comprendre les Moulages en Sable : Définitions, Types et Fondamentaux de la Coulée
- Moulage en Sable : Procédé, Caractéristiques et Applications Industrielles
- Vietnam Cast Iron : Flux complet du procédé de fonderie aluminium
- Maîtriser le contrôle de la température dans la coulée sous pression pour une qualité optimale
- Moulage en Sable Résine Expert : Capacités Avancées & Procédés Précis
- Moulage en sable vs coulée centrifuge : choisir la bonne méthode de production de pièces métalliques
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique