



Maîtriser la fabrication de noyaux en fonderie : précision et complexité dans le moulage en sable
Les noyaux permettent la complexité dans le moulage en sable
Qu'est-ce qu'un noyau en fonderie ?
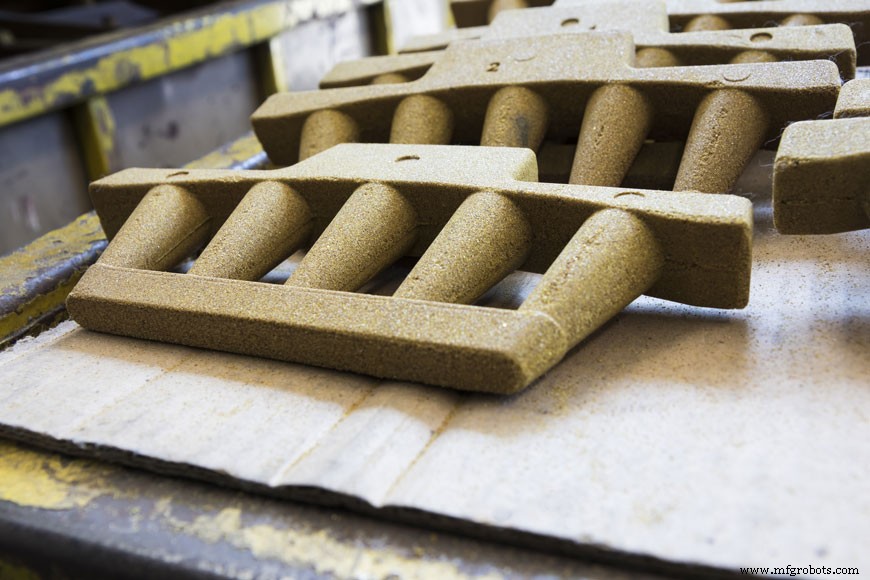
Un noyau est un insert en sable ou en métal utilisé pour façonner toute partie d'une pièce moulée qui ne peut pas être façonnée par le modèle principal amovible. Lorsque un modèle est pressé dans le sable puis extrait, il laisse une empreinte concave. Le métal liquide remplit ce vide et se solidifie. Les noyaux sont créés pour permettre plus de complexité dans la conception. Des noyaux bien construits créent des trous ou des chambres dans une pièce moulée. Les moules de moteurs automobiles peuvent contenir jusqu'à cinq noyaux pour créer les chambres nécessaires au fonctionnement d'un moteur à combustion.
Les noyaux peuvent aussi aider à créer des angles impossibles avec un modèle. Tout surplomb au-dessus d'un espace vide rendrait impossible le retrait du modèle sans casser le surplomb. Dans ces cas, un noyau peut être utilisé.
Les pièces moulées utilisant des noyaux internes ont généralement une ouverture dans la coque externe du moulage pour extraire le noyau après coulée, bien que cette ouverture puisse être bouchée mécaniquement lors de la finition.
Les noyaux en sable sont conçus pour se dégrader ; les noyaux internes sont littéralement secoués hors de la pièce à la fin du processus. L'ouverture de « décochage » (shakeout) est aussi utile pour le placement du noyau. Tout endroit où le noyau touche le moule est un endroit où le métal en fusion ne peut pas s'écouler. Pour obtenir une épaisseur de métal constante, un noyau doit « faire le pont » (bridge) l'espace à remplir sans toucher les parois. Pour y parvenir, le noyau est normalement plus long que la pièce moulée, et maintenu en place par des encoches dans le sable à l'extérieur du modèle de moulage.
Chapelets pour le support des noyaux
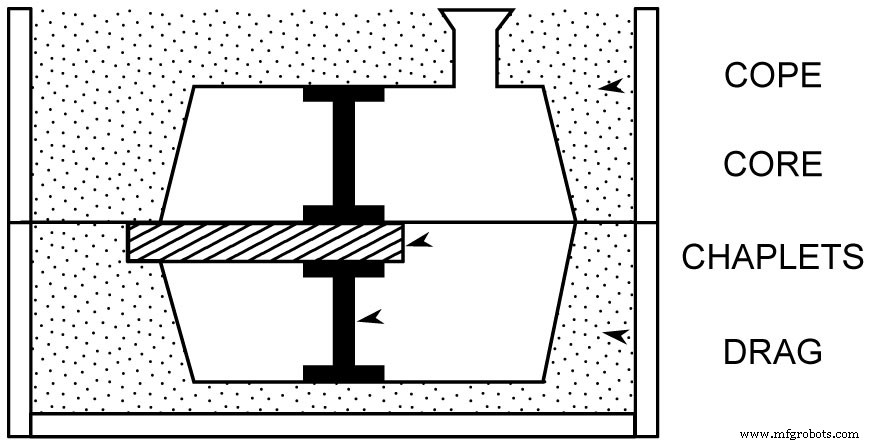
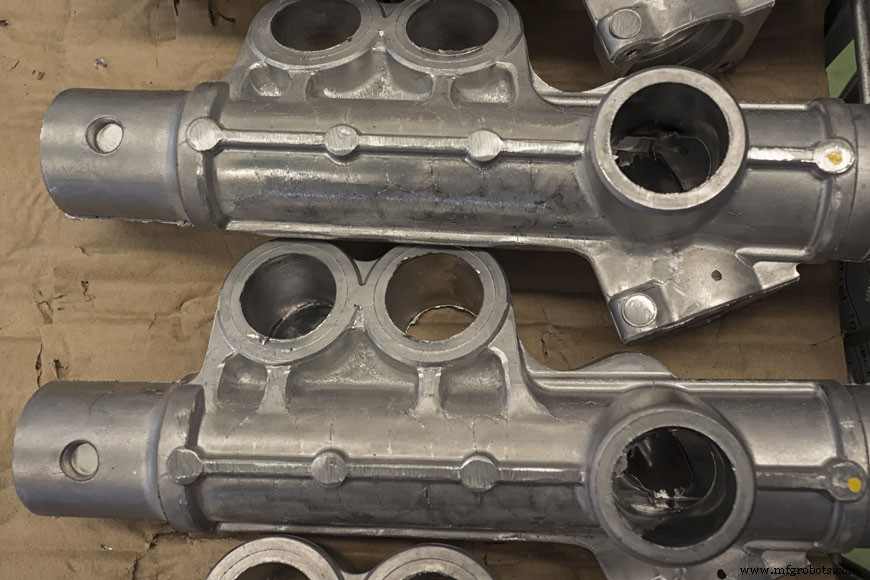
Si le noyau est très long, ou si un seul bord peut dépasser du moule, des chapelets (chaplets) sont utilisés pour aider à ancrer le noyau en place. Les chapelets sont souvent faits du même métal que la pièce moulée, car une partie du métal du chapelet sera incorporée dans la pièce elle-même. Pour se lier solidement au reste de la pièce, la surface du chapelet doit fondre — mais d'abord, il doit faire son travail de support du noyau. La conception des chapelets est donc un processus métallurgique délicat qu'on évite quand possible, car il y a toujours la possibilité d'introduire une faiblesse ou un défaut de moulage lors de l'utilisation d'un chapelet.
Cependant, les chapelets sont parfois le seul moyen de créer certaines structures à l'intérieur d'une pièce. Les noyaux en sable ont tendance à flotter sur le métal liquide, montant parfois assez pour se briser. Des chapelets placés au-dessus et en dessous peuvent aider à maintenir le noyau en position correcte. Le chapelet supérieur doit être le plus résistant, pour contrer la pression du métal et du gaz poussant vers le haut dans le moule.
Créer du sable avec de la résistance
La tendance du noyau à flotter est une raison pour laquelle la compréhension précise de la résistance mécanique du sable de noyau est importante. Des tests de résistance au cisaillement et à la traction sont effectués sur les sables de noyau, similaires à ceux explorés dans notre article sur le sable de fonderie. Si la résistance au cisaillement du sable est inférieure à la pression créée par le métal liquide remplissant le moule, le noyau pourrait se fendre et créer une distorsion dans le corps de la pièce.
Les liants sont une grande partie du processus de fabrication du sable de noyau. Les noyaux en sable vert sont faits à partir de mélanges standard de sable de moulage humide, et d'un liant, comme la dextrine. Les noyaux de ce type sont très fragiles et peuvent être faits avec une âme ou des fils intérieurs pour faciliter la manipulation. Les noyaux en sable sec ne contiennent pas d'eau. Ils sont faits de sable siliceux et d'un liant pour durcir la surface.
Une transition dans la technologie des liants de noyau a commencé dans les années 1980. Pendant des centaines d'années, l'huile de noyau (core oil) était le liant traditionnel — et est encore utilisé parfois. De l'huile de lin mélangée à de plus petites quantités de résine et un diluant, comme du kérosène de haute qualité, serait ajoutée au sable de fonderie sec pour créer le sable de noyau. Des additifs comme la farine de maïs, dextrine, sous-produits de papeterie, ou liants protéiques pourraient être ajoutés pour renforcer le noyau. Ceux-ci brûleraient généralement dans la chaleur intense de la coulée, permettant au noyau de s'effondrer et d'être facilement décoché. D'autres liants traditionnels incluaient le goudron de houille et la poix de pétrole, particulièrement stables pour les gros noyaux. Le bois et la colophane étaient aussi traditionnellement utilisés pour améliorer la collapsibilité du noyau, bien que ces colophanes aient tendance à s'agglomérer sous l'effet de la chaleur et de l'humidité. Beaucoup de ces composés traditionnels ont été remplacés par des options synthétiques, pour conserver les traits souhaitables mais éliminer les défis.
Les fonderies modernes ont donc des processus de fabrication de noyaux plus propres, qui soutiennent une meilleure qualité de l'air et sont plus faciles à mettre en œuvre sur le terrain. Ces noyaux « prise chimique » (chemical set) synthétiques offrent plusieurs avantages, notamment une cuisson à basse température, un effondrement facile lors du décochage, et moins de dégazage pendant le processus de fabrication du noyau.
Aujourd'hui, les liants de noyau les plus couramment utilisés sont les plastiques des groupes urée- et phénol-formaldéhyde, et les résines furaniques. Il existe trois catégories de procédés de liants résineux : prise à froid (cold-setting), boîte froide/durcissement au gaz (cold-box/gas-hardened), et méthodes de cuisson à chaud (hot-curing).
Procédés de prise à froid : commencent à durcir après que le dernier additif a été mélangé au sable, comme le ciment. Ce sont des procédés d'auto-prise chimique. Exemples courants : résines furaniques et résines phénol-formaldéhyde catalysées par l'acide. Elles commencent à polymériser après que l'acide sulfonique a été mélangé au sable. Le timing est crucial — le sable ne doit pas prendre si lentement qu'il interfère avec la production, ni si vite qu'il soit difficile de gérer la réaction.
Procédés boîte froide, ou durcissement au gaz : introduisent un gaz dans la boîte à noyau qui réagit chimiquement pour durcir le liant du noyau. Par exemple, des sables enrichis en résines furaniques ou époxydes peuvent être durcis en introduisant du SO2. Le verre d'eau (silicate de sodium) peut être durci par le procédé CO2.
Méthodes de cuisson à chaud : reposent sur l'introduction de chaleur pour prendre les sables de noyau. L'huile de noyau de lin, le liant traditionnel, prend par cuisson à chaud. Dans le procédé coquille (shell process), la fonderie n'a pas besoin de faire de chimie : le sable vient pré-mélangé ou enduit du distributeur et les produits chimiques dans le sable font qu'il crée une coquille dure quand il est cuit. Généralement, ceux-ci n'ont pas besoin de cuire complètement. Les méthodes boîte chaude (hot-box) et boîte tiède (warm-box) utilisent des résines furaniques ou phénoliques et un catalyseur sel-acide qui prennent quand la boîte à noyau est chauffée. (Elles ne diffèrent que par le type de résine et la température nécessaire pour prendre.)
Méthodes de fabrication des noyaux
Les noyaux sont faits par plusieurs des mêmes méthodes employées pour les moules en sable. En plus, des souffleuses à noyaux (core blowers) et des machines à vis d'extrusion (screw feed machines) sont utilisées.
Souffleuses à noyaux : forcent le sable dans la boîte à noyau par air comprimé à environ 100 lb/in2. Elles peuvent être utilisées pour fabriquer tous types de noyaux de petite et moyenne taille. Les noyaux produits sont très uniformes, et des taux de production élevés sont atteints.
Machines à vis d'extrusion : utilisées pour extruder des noyaux simples, généralement cylindriques. Le sable de noyau est poussé à travers une filière sur une plaque à noyau. L'utilisation de ces machines est limitée à la production de noyaux standards : le long cylindre extrudé créé par la machine est cuit puis coupé aux longueurs désirées.
Séchoirs à noyaux (core driers) sont comme des moules à gâteau en ce qu'ils supportent la forme d'un noyau pendant qu'il est dans le four à noyaux (core oven) en train de cuire. Ce sont généralement des squelettes légers en fer ou aluminium, dont la forme interne épouse étroitement la partie chape du noyau. Les noyaux qui s'effriteraient ou auraient des parties qui se casseraient posés sur une plaque plate passent au four dans un séchoir à noyaux.
Placement du noyau
Après qu'un noyau a fini de prendre, il sera souvent fini à la main. Le long des lignes de joint de la boîte à noyau, il peut y avoir des « bavures » à limer. Parfois, les noyaux sont faits en plusieurs parties, si la forme nécessaire est plus grande que les boîtes à noyau et fours disponibles. Un noyau segmenté est assemblé après l'étape de prise. Quand les noyaux sont lisses et assemblés, ils sont placés sur des rayonnages en attendant d'être utilisés dans le moule.
Les noyaux sont presque toujours placés soigneusement par des ouvriers de fonderie plutôt qu'insérés par une machine. Les chapelets, s'il y en a, descendent dans le cadre inférieur (drag) en premier, puis le noyau est placé. L'ouvrier s'assure que le noyau est correctement assis dans le moule et exempt de défauts. Les chapelets nécessaires sont placés sur le cadre supérieur (cope), et quand tout semble bon, le cope est placé sur le drag et serré.
Les noyaux créent de la flexibilité dans le moulage en sable
La capacité de fabriquer et placer des noyaux en sable est une partie vitale du processus de moulage.
Dans certains cas, le noyau est nécessaire pour l'utilité de la pièce finale : tubes, moteurs, et autres dispositifs mécaniques ont souvent besoin d'être creux pour fonctionner. Pour les objets décoratifs, les noyaux peuvent aussi réduire le coût total du métal. Surtout lors du moulage en fer, les noyaux peuvent substantiellement réduire le poids du produit final. Là où la résistance mécanique de l'acier massif est nécessaire, cela peut être inapproprié. Dans d'autres circonstances, cependant, un noyau est une bonne considération de conception, même s'il n'est pas nécessaire à la fonction du produit.
Article précédent : Sable de fonderie - Processus de moulage métallique | Article suivant : Fusion et Coulée
Processus de fabrication
- La puissance des compétences clés pour le succès business
- Comprendre le laminage du noyau de stator : concepts clés pour une performance fiable
- Systèmes cyber-physiques : la force motrice derrière l'Industrie 4.0
- Types d'abrasifs pour sablage : choisir le bon matériau pour votre projet
- Moulage en sable pour équipements lourds : précision, durabilité et polyvalence
- Moulage en sable vs coulée sous pression : comprendre les différences clés
- Moulage en sable dans l'automobile : haute qualité, faible coût et flexibilité de volume
- Choisir le moulage en sable-résine : quand et pourquoi c'est le bon procédé
- Comment fonctionne le radiateur de chauffage (heater core) d'un véhicule