



Maîtriser le sable de fonderie : guide expert du moulage en sable vert
Comment faire du sable vert pour le moulage métallique
Le sable de moulage est au cœur du processus de moulage en sable. Il doit bien tenir une forme et capturer les détails fins d'une pièce, tout en étant assez perméable pour laisser échapper les gaz. Sous la contrainte du retrait du modèle, ou pendant le remplissage, il ne doit ni s'effriter ni s'affaisser. Retourné, il ne doit pas perdre sa forme : les parties d'un moule doivent rester vraies quand elles sont serrées ensemble.
Dans la plupart des cas, le sable « vert » suffit à témoigner de ces propriétés. Le sable vert n'est pas appelé ainsi à cause de sa couleur — ces matériaux peuvent avoir une large gamme de couleurs selon la composition et l'usage. Il tire son nom du fait qu'il est humide, comme le bois vert.
Les aspects mécaniques du sable sont mesurés avant utilisation en fonderie. Les techniciens ou ingénieurs de fonderie tassent des cylindres de sable et effectuent des tests. De plus en plus, ces tests sont faits avec des appareils informatisés capables de nombreux points de précision.
La perméabilité du sable est le « pouvoir de ventilation » du matériau — combien de gaz il laissera s'échapper du moule. La résistance à la compression verte capture combien de compression le sable peut supporter avant de commencer à s'effriter. La résistance au cisaillement verte mesure la résistance à la défaillance structurelle sous contrainte de cisaillement : une force qui produit un glissement parallèle à sa direction. Les sables sont aussi testés pour leur résistance à sec, car ils perdent généralement de l'humidité pendant le remplissage. La résistance à chaud (comportement à températures élevées) est aussi vérifiée. La chaleur intense de la coulée fera-t-elle s'effriter le moule ?
Plusieurs tests auxiliaires sont souvent faits, incluant la teneur en humidité, la teneur en argile, et l'examen de la granulométrie. Un ingénieur de fonderie sera chargé du contrôle des propriétés du sable et pourrait faire plusieurs ajustements sur la durée de vie du sable pour le maintenir en bon état de fonctionnement.
Le mélange spécial qui crée le sable de fonderie fournit le comportement nécessaire. L'ingrédient principal est un sable minéral à granulométrie constante. La taille du grain du sable affectera la finition de la pièce, mais aussi parfois la perméabilité et la porosité du moule. Cet ingrédient seul ne suffit pas : un matériau liant, généralement de l'argile, est ajouté, et le mélange est humidifié avec de l'eau.
Les sables liés naturellement sont des mélanges de silice et d'argile tels que prélevés de la terre, bien qu'avec souvent quelques ajustements des proportions pour obtenir les bonnes propriétés de sable. Les sables liés naturellement sont utilisés en fonderie de fonte grise, fonte ductile, fonte malléable, et fonderies non-ferreuses (sauf magnésium). Les sables liés synthétiquement sont produits en combinant du sable sans argile avec des quantités précises d'argile ou de bentonite. Ils sont plus uniformes que les sables liés naturellement mais nécessitent un mélange et un contrôle plus soigneux. Les fonderies d'acier, de fonte grise et malléable, et de magnésium utilisent ce type de sable. Pour les noyaux, ou autres sables qui doivent durcir assez pour être un objet qu'on peut soulever ou déplacer, le liage synthétique est généralement nécessaire.
Il existe un certain nombre d'options pour une fonderie lors du mélange d'une recette pour le moulage en sable.
Sables minéraux
Le mélange en fonderie est généralement 75-85 % de sable, le reste étant argile, eau, et autres additifs. Le sable peut être trouvé naturellement, généralement d'un lac, ou créé après extraction et standardisation de minéraux sans argile.
Olivine
Traditionnellement, un sable d'olivine était utilisé pour le moulage métallique en fonderies ferreuses et non-ferreuses. Ce sable pouvait produire une belle finition en refroidissant le métal rapidement, et créait un environnement à très faible poussière, non dangereux à respirer. Il était considéré comme un sable de fonderie « indulgent », prenant bien les modèles et ne se dilatant pas à chaud, mais sa résistance à la traction n'est pas très élevée. Les sables de silice ont toujours été préférés pour les noyaux. Certains sables d'olivine auraient une très légère teinte verte, mais c'est une coïncidence — comme tout le reste, ils peuvent être « secs » ou « verts ».
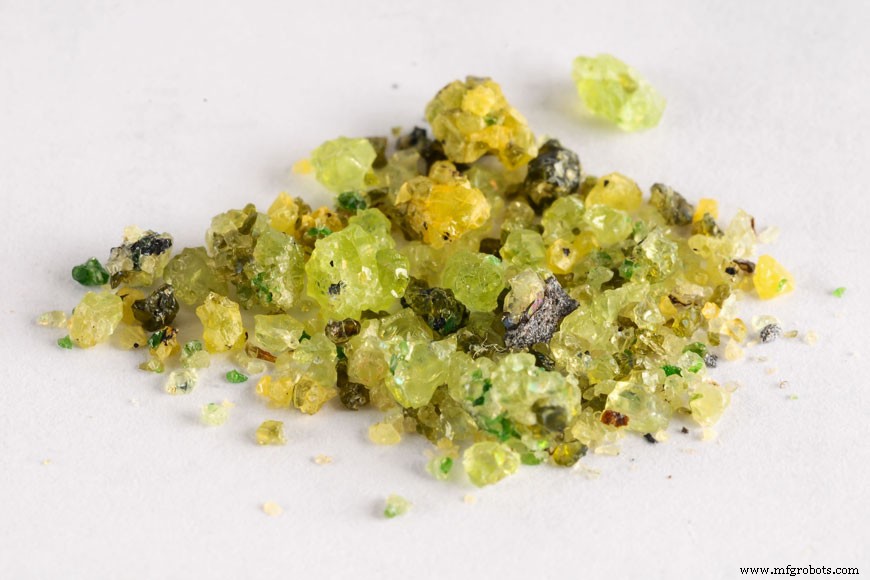
Les sables d'olivine ne sont plus extraits aux États-Unis, donc, du moins en Amérique du Nord, ce n'est plus la source primaire de sable de fonderie.
Silice
Les fonderies ferreuses (celles traitant fer et acier) utilisent généralement du sable de silice, parfois appelé sable de quartz. Le sable de silice a longtemps été utilisé dans la fabrication de noyaux, donc passer au même agrégat pour tout le processus de moulage a simplifié la gestion des approvisionnements de fonderie.
Les fonderies utilisant ce produit prennent des précautions mineures supplémentaires contre la silicose, une maladie qui peut se former dans les poumons de ceux qui ont respiré beaucoup de particules de silice. Parfois, des respirateurs ou masques de filtration sont utilisés.
Argile dans le sable vert
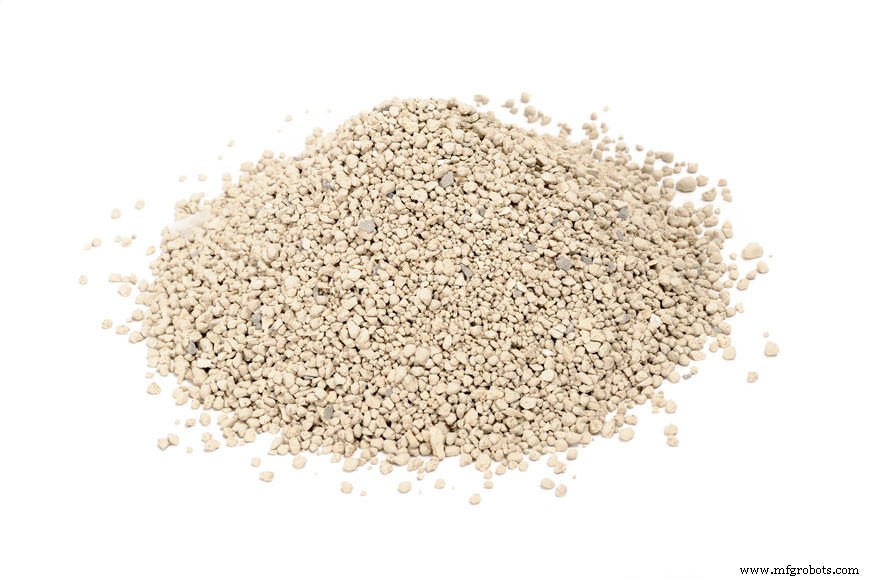
Le sable vert contient généralement 10 % d'argile bentonite. Au niveau moléculaire, cette argile contient un mélange absorbant de silice et d'aluminium, et contient communément aussi du potassium, sodium, ou calcium. La bentonite calcique est l'argile la plus couramment utilisée dans le processus de moulage vert.
L'argile bentonite est extraite et nettoyée avant d'être utilisée dans une variété d'applications. Bien qu'elle ait de nombreux usages industriels et du bâtiment, les usages grand public les plus courants de la bentonite sont dans la litière pour chats et les produits cosmétiques comme les masques visage, où elle est utilisée pour ses propriétés absorbantes.
Autres additifs pour le moulage en sable vert
L'humidité est un composant important dans tout moulage en sable vert. L'eau est généralement ajoutée à 2-5 % du poids du mélange. Les liaisons hydrostatiques entre molécules d'eau renforcent le sable : ce sont ces liaisons qui construisent les châteaux de sable du sable mouillé sur la plage, et les mêmes forces sont à l'œuvre en fonderie. C'est l'eau qui augmente la capacité du sable vert à gérer le cisaillement et la compression.
Des additifs spéciaux peuvent être utilisés en plus du sable, argile, et eau de base. Ceux-ci incluent céréales, poix broyée, charbon de mer, gilsonite, fioul, farine de bois, farine de silice, oxyde de fer, perlite, mélasse, dextrine, et matériaux propriétaires. Tous servent à modifier des propriétés spécifiques du sable pour donner les résultats désirés.
Les sables de parement (facing sands), pour donner une meilleure surface à la pièce, sont utilisés pour les moulages en fonte grise, fonte malléable, acier, et magnésium. Les sables de fer contiennent généralement du charbon de mer, un charbon finement broyé qui empêche le sable d'adhérer à la pièce en générant un film gazeux au contact du métal chaud. Pour les fonderies utilisant le charbon de mer dans tous leurs sables, le mélange tourne autour de 5 % de poussière de charbon. La gilsonite sert le même but, en produisant des gaz pour prévenir l'adhérence du sable ou les micro-trous liés à l'azote.
Les parements d'acier peuvent contenir de la farine de silice ou d'autres matériaux très fins hautement réfractaires pour former une surface dense que le métal ne peut pas facilement pénétrer. Le sable d'olivine était aussi utilisé pour les moulages en acier au manganèse, car la combinaison de sable d'olivine et manganèse donnait une belle finition.
Les lavages de moule (mold washes) sont des revêtements appliqués sur la surface du moule ou du noyau pour améliorer la finition de la pièce. Ils sont appliqués soit humide soit sec. La pratique habituelle est de brosser ou pulvériser les lavages humides et de brosser ou frotter les secs. Du graphite ou farine de silice mélangée avec argile et eau de mélasse est fréquemment utilisé. Les lavages sont généralement mélangés avec des solutions solvants à base d'eau ou d'alcool. Les solutions à base d'alcool peuvent être enflammées avec une flamme, brûlant l'alcool et polymérisant instantanément le moule. Les solutions à base d'eau nécessitent un temps de séchage au four, pendant lequel le lavage prend et l'excès d'humidité est éliminé.
Préparation et manipulation du sable
Le sable est préparé dans des malaxeurs (mullers), qui combinent le sable, l'agent liant, et l'eau. Ces malaxeurs ne se contentent pas de mélanger les différents éléments du sable de fonderie. Au lieu de cela, de la pression est nécessaire pour enrober uniformément chaque grain de sable avec l'argile ou autre matériau liant. Des aérateurs sont ensuite utilisés pour ameublir le sable à nouveau pour le rendre plus apte au moulage.
Des coupeurs de sable opérant sur une pile au sol de la fonderie peuvent être utilisés à la place des malaxeurs. La livraison du sable au sol de moulage peut se faire par camions benne ou pelles, ou par convoyeurs à bande.
Pendant le processus de moulage, le sable est formé en moules qui peuvent être placés au sol ou livrés par convoyeurs à une station de coulée. Après coulée, les pièces sont décochées du sable. Le sable usagé, à son tour, est retourné aux bacs de stockage par convoyeur à bande ou autres moyens.
Recyclage du sable de fonderie
Le sable de fonderie peut être utilisé de nombreuses fois avant de devenir épuisé et de ne plus pouvoir être réhabilité. Ce sable allait autrefois en décharge, cependant la réutilisation et le recyclage en sont devenus un point d'intérêt. L'EPA suggère que le sable de fonderie usagé provenant du processus de moulage peut être utilisé sans danger dans les sols, tant pour le terreau que la terre végétale manufacturée. Il peut aussi être utilisé comme couche de fondation pour les routes, ou comme agrégat dans la fabrication de ciment.
Une recette simple avec de nombreuses variations
Pour faire du sable vert chez soi, tout ce dont on a besoin est du sable, de l'argile, et de l'eau. De l'argile de litière pour chats agglomérante est une source bon marché de bentonite mais devra être finement broyée avant d'être ajoutée : la bentonite finement broyée est une source plus coûteuse vendue comme produit de beauté. Du sable de silice fin est disponible dans la plupart des quincailleries. 9 parts de silice pour 1 part de bentonite, plus de l'eau juste pour l'humidifier, est un ratio facile à retenir pour la maison. Le mélange doit être très minutieux et inclure beaucoup de pressage, compression, et étalage, pour enrober chaque grain de sable d'une couche d'argile.
Cette recette peut être utilisée pour du moulage en sable brut — ou pour les meilleurs châteaux de sable du quartier !
Article précédent : Modelage - Processus de moulage métallique | Article suivant : Fabrication de noyaux
Processus de fabrication
- Sable Vif (Sharp Sand) : Composition, Usages et Avantages
- Comprendre les Cribles à Sable : Filtration Clé dans le Pétrole et l'Exploitation Minière
- Moulage en sable vs coulée centrifuge : choisir la bonne méthode de production de pièces métalliques
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- AMPCOLOY® 83 Coulées en sable – Alliage cuivre-béryllium haute performance
- AMPCO® 21 : Coulées en sable haute performance à résistance à l'usure supérieure
- AMPCO® 18.23 : Pièces moulées en sable traitées thermiquement premium pour résistance et tenue à l'usure supérieures
- AMPCO® M4 : Alliages de Sable Haute Performance aux Propriétés Mécaniques Supérieures