



Maîtriser le modelage : créer des modèles en cire et bois précis pour le moulage métallique
Modèles en cire ou bois pour le moulage métallique
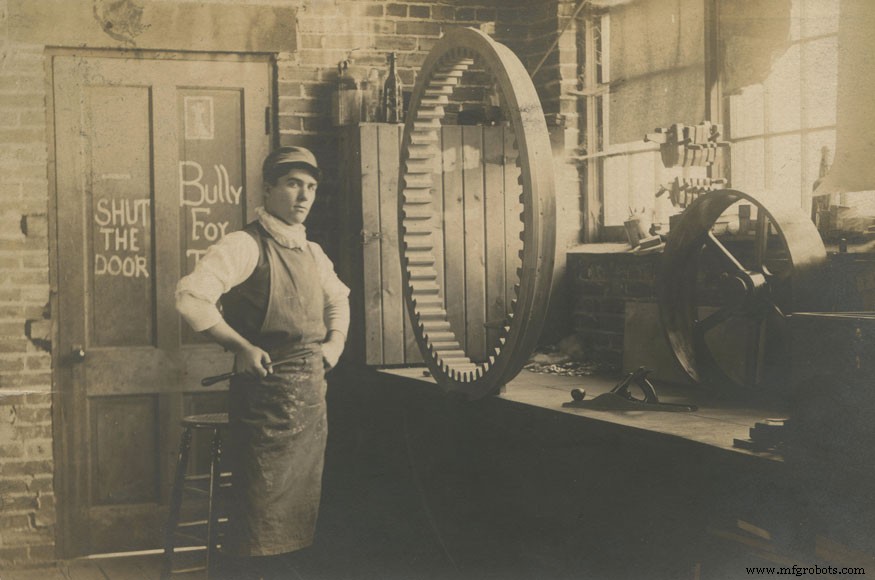
En moulage métallique, les modèles sont les objets utilisés pour créer des moules expendables. Un seul modèle peut produire jusqu'à des milliers de moules.
Il existe différents types de modèles, mais ils se divisent en deux sous-types majeurs : les modèles réutilisables pour le moulage en sable ou plâtre, qui font des empreintes dans de nombreux moules, ou les modèles expendables pour le moulage à cire perdue (investment casting), qui sont détruits avant la coulée pendant le processus de fabrication du moule. Pour l'un ou l'autre type, la préoccupation du modeleur n'est pas seulement de répliquer l'objet désiré, mais aussi d'aider à diriger le métal dans le moule au bon rythme et au bon endroit. Le refroidissement du métal est un processus de cristallisation, et la façon dont le moule se remplit peut influencer la direction de la solidification, ce qui peut être important pour la résistance de l'objet final.
Tout modèle de moulage a besoin de support
Le système de canaux pour alimenter le métal dans toutes les parties de la pièce est une infrastructure de support qui, quand bien conçue, diminuera les défauts de moulage. Ces éléments incluent :
- La cuillère de coulée (pouring cup) est une entrée effilée dans le moule. Elle aide à contrôler le flux de métal, ainsi qu'à capturer les scories pendant la coulée.
- La colonne de coulée (sprue), parfois appelée « colonne descendante », est le canal principal vers le moule depuis la cuillère. C'est la rivière de métal qui remplit le moulage.
- Les canaux de distribution (runners) sont des canaux qui permettent au métal liquide de s'écouler d'une zone du moule à une autre.
- Les portes (gates ou in-gates) sont les espaces d'entrée vers la pièce elle-même. De grandes portes sont nécessaires pour les métaux à refroidissement rapide, et de plus petites pour ceux à refroidissement lent.
- Les réserves de coulée (risers) sont de grands réservoirs de métal liquide qui font partie du moule mais ne feront pas partie de la pièce. Ils peuvent être des « réserves aveugles » (blind risers), complètement enterrées dans le moule pour alimenter les zones délicates de la pièce, ou des réserves ouvertes qui se remplissent de métal — et peuvent indiquer à l'ouvrier que le moule est plein. Les réserves ont un volume de métal plus grand que toute partie de la pièce pour qu'elles restent chaudes le plus longtemps. Par gravité, elles alimentent continuellement le métal liquide dans la pièce en refroidissement pour prévenir les trous ou retraits.
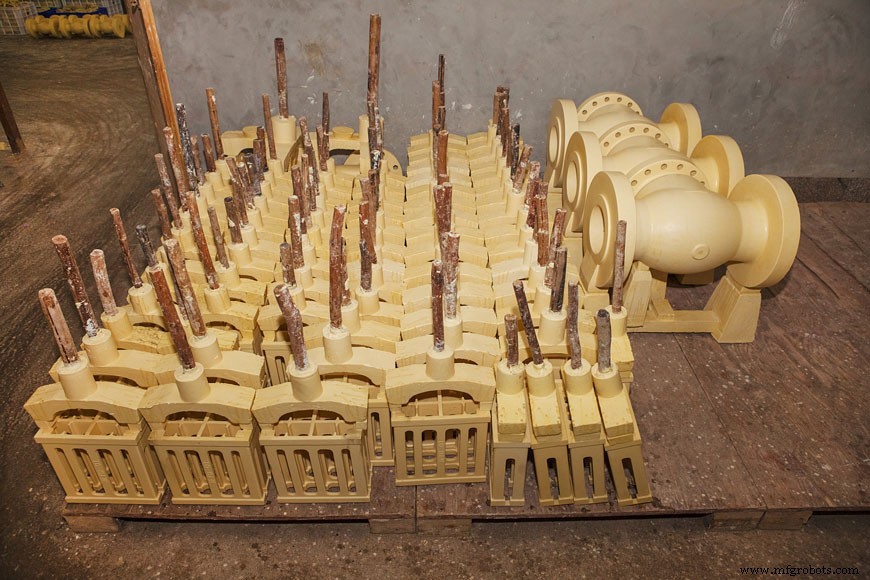
Modèles pour moulage à cire perdue (investment casting)
Les modèles pour moulage à cire perdue viennent souvent en une seule pièce qui ressemble étroitement au produit métallique final — bien que des canaux de distribution puissent être intégrés pour être retirés après la coulée.
Ces modèles sont moulés deux fois. Un modèle réplique est utilisé pour créer un moule en caoutchouc, métal, ou résine. De ce moule, un modèle est coulé dans un matériau qui peut fondre ou s'évaporer — typiquement de la cire. Ces modèles coulés sont enduits d'une résine ou d'un agrégat céramique, fait de sable et d'un liant, qui durcit en une coquille.
Après que la coquille a complètement durci, le modèle coulé est retiré par fusion ou évaporation. Le moule maintenant vide peut être rempli de métal liquide. Il sera brisé une fois la pièce refroidie.
Modèles pour moulage en sable
Il y a quelques variations pour les modèles de moulage en sable, mais ce qu'ils ont en commun est qu'ils sont tous faits d'un matériau dur qui peut être utilisé pour créer des centaines de moules quand on les presse dans le sable de fonderie. Le bois est la base de la plupart des modèles de moulage en sable, généralement d'un bois dur qui résiste à la chaleur et l'humidité de la fonderie. Ils peuvent être utilisés pour des centaines de moulages, mais finissent par se déformer ou se fendre. Cependant, ils sont relativement peu coûteux à faire, et peuvent faire de très gros moulages.
Si un modèle en bois seul se déformerait trop vite, il peut être utilisé à la place pour faire un moule pour un modèle plus fort qui sera moins susceptible de se déformer avec le temps. Des résines renforcées de fibres ou des modèles en métal coulé peuvent être faits à partir du modèle en bois original. Les modèles en métal peuvent aussi être faits par usinage. Ces processus sont plus chers, et la taille du moulage peut être contrainte, donc ils ne sont utilisés que dans certaines situations.
Qu'il soit en bois, résine, ou métal, les modèles de moulage en sable ne fondront pas après avoir créé le moule. Les modeleurs doivent savoir comment les extraire sans blesser la forme creuse qu'ils ont créée.
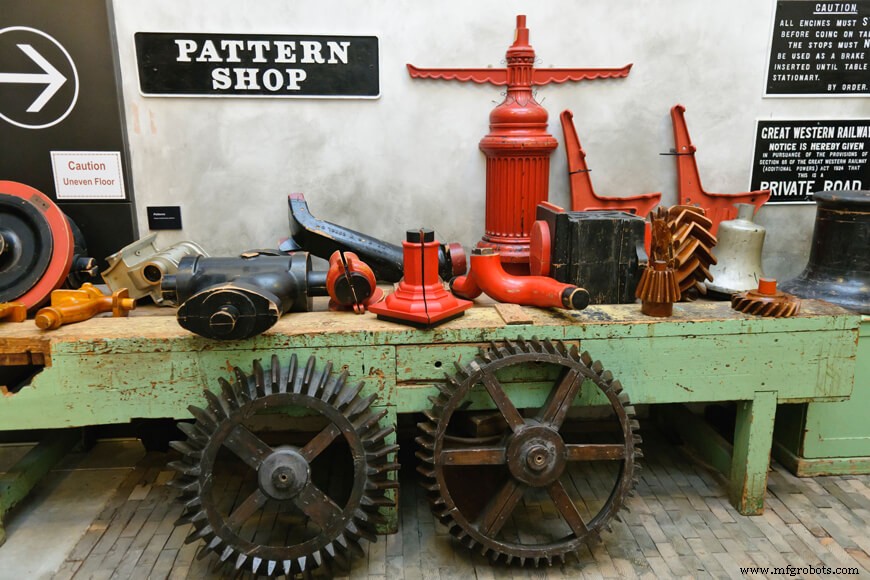
Les modèles à dos plat peuvent être pressés dans le cadre inférieur (drag) ou partie basse d'un moule en sable. Souvent, un cadre supérieur (cope) non moulé ou partie haute du moule est serré sur le drag, fournissant le « dos plat » du moulage pour aider à la coulée et au refroidissement ; il contiendra la colonne pour canaliser le métal.
Les modèles qui n'ont pas de dos plat sont souvent « divisés » (split). Cela permet à chaque partie du modèle d'être pressée dans les parties haute et basse du moule en sable et puis retirée intacte sans blesser le moule. Les différentes parties du moule sont réunies et serrées fort pour créer la forme creuse qui fera le moulage.
Les modèles libres (loose patterns) ressemblent le plus à l'objet qu'ils créeront, même quand divisés : ils capturent les détails de l'objet qu'ils moulent mais ne contiennent pas le système d'alimentation en métal pour le moule. Quand c'est le cas, le mouleur coupera les réserves, portes, et colonnes dans le sable à la main. Si le modèle inclut ces canaux, on l'appelle un modèle gaté (gated pattern).
Les parties du modèle peuvent aussi être jointes de chaque côté d'une plaque, pour faciliter le pressage des deux côtés du moule en même temps. C'est ce qu'on appelle un modèle sur plaque d'adaptation (match plate pattern), et c'est très utile pour les usines à haut taux de production. Parfois, les usines automatisées montent chaque partie du modèle sur leur propre plaque, il y a donc des plaques de modèle cope et drag individuelles.
Les modèles de moulage en sable peuvent aussi être utilisés pour creuser le sable, plutôt qu'imprimer une forme dedans. Un modèle à balayage (sweep pattern) fait tourner une lame avec un profil façonné autour d'un axe, creusant un moule. Il est utile de penser aux modèles à balayage comme un tour qui façonne l'espace négatif : les objets coulés qu'ils font auront une symétrie autour d'un axe central.
L'art délicat des retraits
Les modèles ne sont pas les mêmes que les modèles initiaux d'un design. Ce sont des prototypes de production qui reflètent la dynamique de la fabrication métallique.
Les ébénistes et menuisiers sont souvent ceux qui finissent par travailler en fonderie pour faire des modèles en bois. Bien qu'ils soient principalement des travailleurs du bois, ils doivent comprendre le comportement des métaux. Un bon modeleur sait comment ajuster son modèle pour compenser comment le métal refroidit et quelles étapes de finition pourraient être nécessaires sur la pièce.
Le retrait de solidification (Shrinkage Allowance) est une correction pour compenser le retrait de solidification du métal et sa contraction pendant le refroidissement. Ces retraits varient selon le type de métal et la taille du moulage. Retraits typiques pour la fonte : 1/10 à 5/32 pouces/pied ; pour l'acier : 1/8 à 1,4 pouces/pied ; et pour l'aluminium : 1/16 à 5/32 pouces/pied. Ces retraits incluent aussi une tolérance de taille pour le processus afin que le moulage soit dimensionnellement correct.
Les modeleurs en cire doivent en plus savoir que le processus de moulage de la cire requiert aussi un retrait. Cires de modèle, de colonne, et de machine ont tous des taux de retrait différents aux températures de coulée standard. Donc, le modeleur en cire doit créer un moule qui ajuste pour le retrait de la cire ET du métal, là où le modeleur en bois pour moulage en sable ne doit s'inquiéter que du métal.
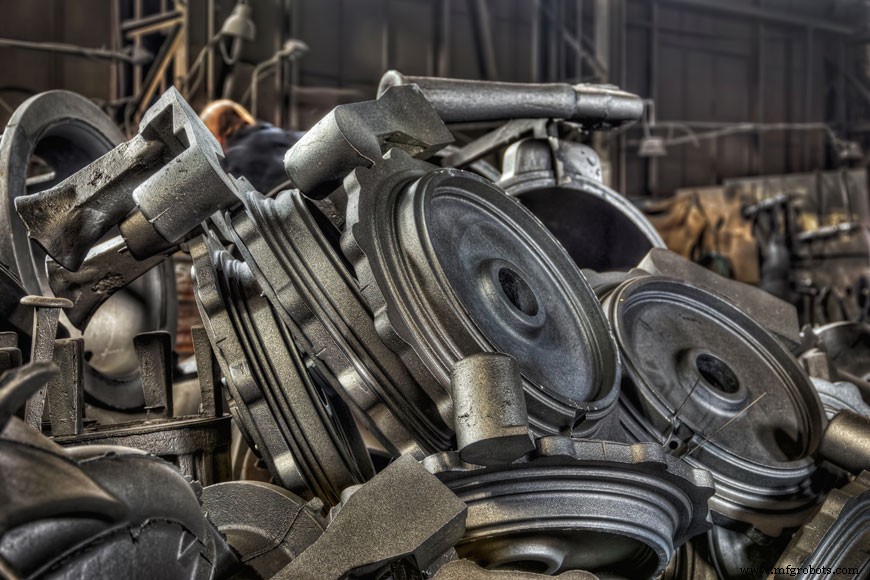
Le retrait d'usinage (Machine finish allowance) est nécessaire si l'objet moulé va être affiné après décochage. Le retrait doit fournir assez de matière pour que l'usinage ne rende pas l'objet trop petit. Parfois, savoir qu'il y aura une finition d'usinage aide un concepteur de modèle en bois à décider où placer les réserves : le métal brut peut être serré pendant que la pièce est usinée.
Le retrait de distorsion (Distortion allowance) est un ajustement artistique fait à un modèle quand le métal utilisé se déformera en refroidissant. Si les angles de déplacement sont connus, le modèle peut être fait pour compenser. Cette modification s'appelle une « cambrure » (camber) et peut faire paraître le modèle original déformé.
Le retrait de démoulage (Draft allowance) est une modification nécessaire seulement pour les modèles de moulage en sable, pas les modèles d'investment casting. Les modeleurs doivent s'assurer que leurs modèles peuvent être retirés du sable sans détruire la forme qu'ils ont laissée. Cela se fait en effilant les parois du moule, tout comme les seaux pour châteaux de sable sont généralement effilés. Les coins vifs et bords droits sont plus susceptibles de s'effriter quand le modèle est retiré de la substance de moulage.
Peinture du modèle en bois
Les modèles en bois sont souvent peints. Les modèles temporaires peuvent n'avoir qu'une couche, mais les modèles permanents ont généralement trois couches de peinture. Un vernis ou laque aide le modèle à glisser du moule, ce qui est utile même avec un modèle prévu pour un usage unique. Les peintures modernes au graphite rendent ce processus encore plus fluide.
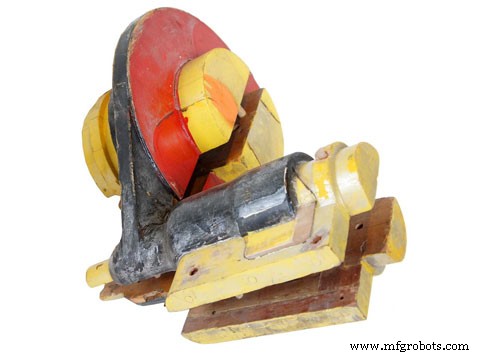
La peinture aide aussi à protéger le modèle de la chaleur et de l'humidité, surtout quand il est destiné au stockage. La peinture sur un modèle doit être sans gouttes ni fissures : toute bosse sur la surface du modèle sera capturée dans le moulage. Une goutte de peinture au mauvais endroit pourrait causer l'effritement du moule.
Traditionnellement, la peinture sur les modèles de moulage était codée par couleur, les couleurs dénotant les étapes de finition nécessaires pour le moulage. Bien que les standards ne soient plus universellement applicables, il y a encore des fonderies qui utilisent ce système de base de couleurs.
- Rouge — Indique qu'aucun usinage n'est nécessaire sur cette surface de la pièce finale.
- Jaune — Indique cette surface à usiner sur la pièce finale.
- Noir — Indique que la surface a besoin d'un noyau, et où la position du noyau pourrait se situer.
- Vernis clair ou non peint — Indique ligne de joint ou jonction sur le moulage.
Stockage et réutilisation des modèles
Un modèle peut avoir une longue vie en fonderie, utilisé pour faire des centaines ou milliers de moulages. Souvent, ces modèles sont stockés entre les séries de production, et la nécessité et l'organisation nécessaires pour maintenir une « bibliothèque » de modèles est une des préoccupations d'une fonderie. Les modèles doivent être stockés dans un endroit sec avec une bonne circulation d'air, mais les frais de stockage et d'assurance font que si les séries de production sont petites et peu fréquentes, il peut être plus facile de détruire les modèles et les refaire — ou de les renvoyer au concepteur original. Un modèle stocké en dehors de la fonderie n'a peut-être pas été bien entretenu et ne fera donc peut-être plus jamais un moulage solide. Historiquement, détruire les modèles était un processus risqué, car le modèle pouvait être la capture la plus fidèle d'un design.
La question du stockage des modèles a donc été un équilibre de préoccupations. La taille et la fréquence des séries de production doivent être pesées contre la constance d'une pièce dans le temps. L'essor du prototypage rapide et de la conception assistée par ordinateur a changé cette dynamique. Les modèles sont conçus et stockés numériquement, et des prototypes peuvent être imprimés en 3D, donc il y a moins de risque à les détruire. Donc, une fonderie et leur client décideront après avoir déterminé ce qui est plus économique : stocker le modèle long terme ou le recréer quand nécessaire.
Un art méconnu
Les modeleurs sont des techniciens et artisans qui prennent des prototypes et les ajustent soigneusement aux exigences de production et aux propriétés du métal. Avec une expérience spécialisée, ils peuvent suggérer des ajustements pour rendre le design plus efficace. L'utilisation de programmes CAO et d'algorithmes prédictifs aide le modeleur moderne à déterminer les défauts possibles en moulage métallique, ce qui aide à réduire les taux de défaut, mais les modeleurs apportent encore un œil humain et une main stable au processus.
Qu'un projet soit moulé en sable ou à cire perdue, il a commencé sa vie comme un modèle.
Article précédent : Moulage en sable - Processus de moulage métallique | Article suivant : Sable de fonderie
Processus de fabrication
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Moulage en coquille démystifié : un processus en 6 étapes pour le moulage de précision
- Moulage en moule permanent expliqué : procédé, types et avantages
- Les quatre méthodes principales de coulée en moule permanent
- La fonderie à la cire perdue : précision et production rentable
- Défauts de moulage courants et discontinuités : Causes et prévention
- Maîtriser le moulage métallique : Du métal fondu aux pièces finies
- Coulée par gravité : Simplicité, qualité supérieure et production plus rapide
- Moulage par investissement : la méthode de coulée fiable pour composants métalliques précis