



Moulage en sable vs moulage en coquille : choisir le bon procédé de coulée métallique
Le moulage en sable est un moyen économique de produire des pièces en divers métaux. Le moulage en coquille (shell mold casting) peut être un procédé alternatif à considérer selon les besoins spécifiques de conception. Cet article présente le moulage en coquille et le compare au moulage en sable pour en comprendre les forces et limites respectives.
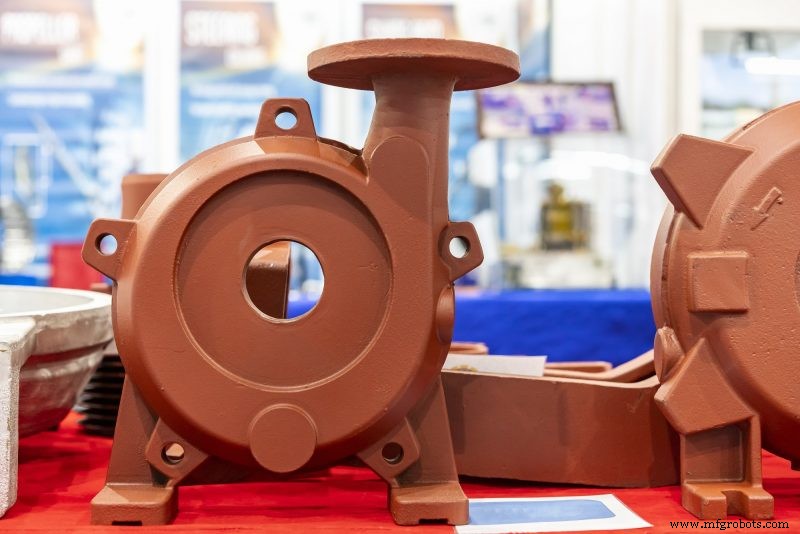
Bases du moulage en coquille
Tous les procédés de coulée nécessitent un modèle pour la forme de la pièce, et le moulage en coquille n'y fait pas exception. Comme pour le moulage en sable, la fonderie de précision et autres, le modèle crée la cavité où le métal liquide est versé.
En moulage en coquille, un modèle métallique est enduit d'une couche de sable contenant une résine qui fond sous chaleur et refroidit pour former une coquille fine (typiquement 6 à 10 mm d'épaisseur) autour du modèle. La fusion est obtenue en chauffant le modèle avant l'enduction de sable, puis en chauffant la coquille pour polymériser complètement la résine.
La coquille est faite en deux moitiés pour être démoulée du modèle. Après retrait de chaque demi-coquille (parfois appelée "biscuit"), les deux sont assemblées, formant la cavité entre elles. La coquille assemblée est placée dans un châssis (flask) où elle est supportée par un matériau granulaire comme du sable ou de la grenaille.
La coquille est remplie de métal liquide qui refroidit. Une fois solide, la coquille est sortie du châssis et brisée pour libérer la pièce métallique. Une limitation : bien qu'il ne soit pas impossible d'ajouter des noyaux pour former des régions creuses, c'est difficile.
Deux types de sable
Le moulage en coquille utilise un sable différent du sable vert, ce qui donne ses avantages. En moulage en sable, le sable "vert" (vert = non séché, pas la couleur) est maintenu par un liant d'argile, généralement de la bentonite.
La silice pour le moulage en coquille est plus fine que pour le moulage en sable. L'American Foundry Society utilise un "nombre de finesse" pour caractériser la taille moyenne des grains : plus le nombre est élevé, plus les grains sont fins. Le sable vert est typiquement 60-80 sur cette échelle, tandis que le sable de coquille est 100 ou plus. De plus, au lieu d'un liant d'argile, le sable reçoit un fin revêtement de résine phénolique qui fond pour former la coquille.
Conséquences du sable à grains fins
Le sable à grains fins se compacte plus密ement que le sable vert, ce qui réduit la perméabilité aux gaz. Le moulage en sable nécessite une perméabilité pour laisser sortir l'humidité (vapeur d'eau). Ce n'est pas un problème en moulage en coquille car la coquille est séchée et chauffée avant la coulée.
Les principaux avantages du sable fin : il épouse mieux les détails de surface fins du modèle et fournit une surface plus lisse pour le métal.
Pour une réplication encore meilleure des détails de surface et une finition plus lisse, une fonderie peut utiliser du sable de zircon. Son nombre de finesse peut atteindre 150. Il a aussi un coefficient de dilatation thermique plus bas, permettant des tolérances plus serrées.
Comment le moulage en coquille bénéficie aux pièces coulées
Finition de surface supérieure et reproduction de détails fins sont deux forces majeures. De plus, le moulage en coquille nécessite des angles de dépouille minimaux pour démouler le modèle de la coquille.
Alors que le moulage en sable nécessite typiquement 2° à 3° de dépouille, le moulage en coquille s'en sort avec 1°, et sur de courts murs verticaux, il peut être possible d'avoir zéro. Cela permet des surplus d'usinage plus petits, économisant temps et argent en finition.
Moulage en sable et moulage en coquille comparés
Moulage en sable :
- Fonctionne pour métaux ferreux et non ferreux
- Produit des pièces de quelques onces à des centaines de livres
- Ne peut pas reproduire les détails de surface fins du modèle
- Faible précision géométrique
- Laisse une finition de surface rugueuse
- Nécessite de grands surplus d'usinage
- Procédé économique
En comparaison, le moulage en coquille :
- Fonctionne pour métaux ferreux et non ferreux
- Limité à pièces pesant moins de 30 lbs (~13,6 kg)
- Inadapté pour pièces nécessitant des noyaux
- Reproduit les détails de surface fins
- Maintient des tolérances serrées
- Laisse une finition de surface lisse
En savoir plus
En termes de capacités et coûts, le moulage en coquille se situe entre le moulage en sable et la fonderie de précision. Il est plus complexe que le moulage en sable et peut produire des pièces plus complexes, mais sans la sophistication et complexité d'un procédé à modèle en cire.
Impro fabrique des pièces aérospatiales en aluminium par moulage en coquille quand c'est pertinent. Si vous souhaitez découvrir si le procédé convient à vos pièces, contactez-nous. Nos spécialistes de la coulée seront ravis de vous aider.
Technologie industrielle
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Moulage en coquille démystifié : un processus en 6 étapes pour le moulage de précision
- Prototypage rapide efficace pour le moulage en sable : accélérer la conception et la validation
- Moulage en Sable Vert vs Moulage en Sable Résine : Quel Procédé Offre la Meilleure Qualité et Rentabilité ?
- Moulage en Sable Résine Expert : Capacités Avancées & Procédés Précis
- Moulage en sable vs forgeage : choisir la bonne méthode de fabrication métallique
- Moulage en sable expliqué : une méthode de fabrication métallique éprouvée et rentable
- Explorer l'équipement de moulage en sable : types et applications
- Délais typiques pour le moulage en sable : à quoi s'attendre