



Techniques de coulée d'aluminium : comparaison complète
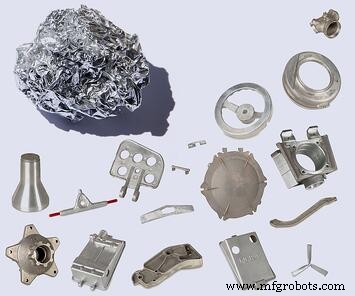
L'aluminium peut être façonné par une grande variété de procédés, notamment :
- Coulée
- Extrusion
- Forgeage
- Laminage
Pour tout type de métal, la coulée est sans doute le plus polyvalent de tous les procédés de formage, et entraîne la plus grande variété de pièces. En fait, le Département de l'Énergie américain estime que plus de 90 % de tous les biens manufacturés contiennent des produits de coulée métallique.
Les mêmes techniques de coulée utilisées pour d'autres métaux peuvent être appliquées à l'aluminium, mais certaines des méthodes les plus populaires utilisées avec l'aluminium sont la coulée en moule permanent, la coulée en sable vert et la coulée sous pression.
Coulée en moule permanent
La coulée en moule permanent implique la création d'un moule réutilisable à partir d'un métal à haute température de fusion. Si de l'aluminium est coulé, le moule est souvent fait de fonte grise ou d'acier. Les deux moitiés du moule sont connectées puis préchauffées. Le métal en fusion est versé à partir d'une louche pour remplir le moule, et est laissé prendre jusqu'à ce qu'il soit suffisamment solidifié pour retirer la pièce. Dans la plupart des cas, la pièce est retirée pour refroidir dès qu'elle est solidifiée ; sinon, le moule inflexible peut causer des défauts à mesure que la pièce refroidit et se contracte. Après le retrait de la pièce, le processus peut être répété immédiatement.
Avantages de la coulée en moule permanent :
- Puisque le moule est réutilisable, les coûts d'outillage initiaux peuvent facilement être récupérés avec des séries de grand volume
- Une grande précision dimensionnelle peut être atteinte si un moule usiné avec précision est utilisé
- La répétabilité est élevée, et peu de préparation est nécessaire entre les coulées.
Inconvénients de la coulée en moule permanent :
- Les moules « permanents » ne durent pas éternellement et peuvent devoir être remplacés au milieu d'une grande série
- Les moules inflexibles peuvent entraîner des défauts si les pièces ne sont pas retirées rapidement
- Les coûts d'outillage sont relativement élevés par rapport à la coulée en sable vert
Coulée en sable vert
La coulée en sable vert est une forme courante de moulage en sable qui utilise du sable humide lié à l'argile pour former un moule. D'abord, le sable est compacté autour d'un modèle pour former une cavité de moule. Ensuite, le modèle est retiré et la cavité du moule est placée dans un support et associée à son autre moitié, de manière similaire à la coulée en moule permanent. Ensuite, le métal en fusion est versé dans la cavité. Après que la pièce a solidifié, le moule est brisé pour retirer la pièce. La pièce est ensuite finie en meulant les caractéristiques inutiles comme les pattes et les rises. De nombreuses installations sont capables de récupérer un haut pourcentage du sable utilisé en coulée en sable vert.
Avantages de la coulée en sable vert :
- Presque n'importe quelle pièce peut être coulée en utilisant le sable vert, avec une large gamme de tailles et de poids
- Les coûts d'outillage et de matériaux sont très bas
Inconvénients de la coulée en sable vert :
- La finition de surface n'est pas aussi lisse que les autres méthodes de coulée
- La précision dimensionnelle est également inférieure aux autres méthodes de coulée
Coulée sous pression
La coulée sous pression est similaire à la coulée en moule permanent en ce qu'elle utilise un moule métallique réutilisable, plutôt que des moules jetables à base de sable. Dans la coulée sous pression, cependant, le métal en fusion est souvent injecté dans le moule à haute pression. La haute pression entraîne un plus grand détail et une finition de surface plus fine par rapport aux autres méthodes de coulée, mais la durabilité des pièces sous pression peut être compromise par des poches d'air piégées. Bien que la coulée sous pression soit préférée pour les séries de grand volume de petites pièces, la complexité des pièces sous pression est limitée. La configuration de l'appareil de coulée sous pression limite la variété des noyaux qui peuvent être insérés.
Avantages de la coulée sous pression :
- Les pièces peuvent être coulées avec un plus grand détail et une finition de surface supérieure
- Les moules, souvent usinés dans de l'acier à outils de haute qualité, durent plus longtemps que les autres moules
Inconvénients de la coulée sous pression :
- Les coûts d'outillage initiaux sont très élevés
- La complexité est limitée, en particulier pour les produits avec des sections creuses
- La résistance globale peut être compromise par la porosité et d'autres défauts
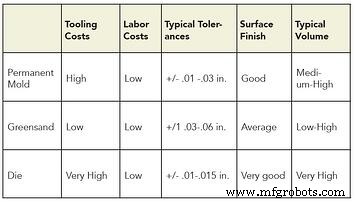
Comparaison des méthodes de coulée d'aluminium
Cet article est extrait de notre ebook, Fabrication avec l'aluminium : Histoire, techniques de formage et meilleures pratiques. Cliquez ci-dessous pour télécharger l'ebook gratuitement.
Processus de fabrication
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Moulage en moule permanent expliqué : procédé, types et avantages
- Les quatre méthodes principales de coulée en moule permanent
- Guide expert pour la fabrication de pièces en aluminium : méthodes éprouvées et meilleures pratiques
- Maîtriser la coulée d'aluminium en sable : techniques pour une finition de surface supérieure
- Production rapide de moules aluminium en moins de trois semaines : Phoenix Proto Technologies
- Maîtriser la fonderie d'aluminium : 5 techniques éprouvées pour des résultats supérieurs
- Tolérances de précision pour le moulage d'aluminium dans l'aérospatiale : composants légers et résistants
- Moulage par investissement expliqué : un procédé de fabrication intemporel