



Coulée à la cire perdue vs autres méthodes de fonderie : analyse comparative
Tous les procédés de coulée de métaux ont leurs propres caractéristiques uniques. Lors de la conception d'une nouvelle pièce pour la coulée, le processus le plus approprié doit être déterminé par un certain nombre de facteurs, notamment :
- Coûts d'outillage
- Coûts de main-d'œuvre
- Caractéristiques de conception
- Apparence souhaitée
L'objectif du fabricant et du fournisseur doit être de trouver l'équilibre optimal qui produit le coût par pièce le plus bas à une quantité donnée, tout en respectant ou en dépassant toutes les exigences de qualité.
Ici, nous comparons la coulée à la cire perdue à trois procédés de coulée de métaux : la coulée en coquille, la coulée en sable vert et la coulée en moule permanent.
Coulée à la cire perdue vs Coulée en coquille
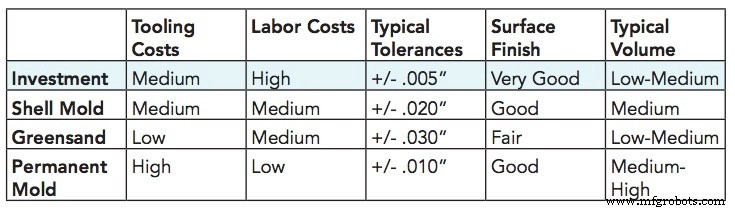
La coulée à la cire perdue est connue pour sa capacité à maintenir des tolérances serrées et à produire des pièces avec des cavités internes complexes et d'excellentes finitions de surface. La coulée en coquille, qui implique des modèles et noyaux en sable lié par la chaleur, offre également une qualité comparativement élevée dans les mêmes catégories. Cependant, la coulée à la cire perdue est capable de respecter des tolérances beaucoup plus serrées que la coulée en coquille, et peut offrir une finition de surface encore plus lisse.
Les coûts d'outillage pour la coulée à la cire perdue sont généralement inférieurs à ceux de la coulée en coquille, mais le processus nécessite une main-d'œuvre hautement qualifiée et parfois fastidieuse. À mesure que les volumes de production augmentent, les coûts par pièce pour les produits coulés à la cire perdue dépassent souvent ceux de la coulée en coquille.
Les deux procédés peuvent accommoder presque tous les alliages, y compris les métaux ferreux et non ferreux.
Coulée à la cire perdue vs Coulée en sable vert
La coulée en sable vert est une autre méthode de coulée à base de sable, mais cette fois aucune chaleur n'est appliquée. Au lieu de cela, des substances semblables à l'argile dans le sable lient les particules ensemble autour des modèles pour créer des moules. En termes de tolérances et de finition de surface, la coulée en sable vert est en retrait par rapport au moulage en coquille et à la coulée à la cire perdue.
En ce qui concerne les coûts, cependant, le sable vert est souvent le gagnant. Les coûts d'outillage pour le sable vert sont inférieurs à ceux de la coulée à la cire perdue, et le processus de sable vert n'est pas aussi intensif en main-d'œuvre, ce qui se traduit par moins d'heures-homme par pièce. Néanmoins, comme la coulée en sable vert est un processus à moule destructif, les coûts par livre augmentent rapidement à mesure que les quantités augmentent.
Comme la coulée à la cire perdue et la coulée en coquille, la coulée en sable vert peut également accommoder une grande variété d'alliages.
Coulée à la cire perdue vs Coulée en moule permanent
La coulée en moule permanent est la seule méthode de coulée non destructive de cette liste. Contrairement à la coulée à la cire perdue, au moulage en coquille ou à la coulée en sable vert, les moules en coulée en moule permanent sont réutilisés encore et encore. Au lieu d'utiliser du sable ou du matériau réfractaire pour construire les parois du moule, les moules permanents sont généralement faits d'acier ou de fonte.
Les tolérances et la finition de surface pour la coulée en moule permanent se situent quelque part entre le moulage en coquille et la coulée en sable vert. Aucune de ces méthodes n'approche la précision dimensionnelle et la finition de surface produites par la coulée à la cire perdue.
Pour les séries de grand volume, la coulée en moule permanent est souvent l'option la plus économiquement viable, mais pour les séries de faible ou moyen volume, les coûts d'outillage sont souvent prohibitifs. Malgré des coûts d'outillage initiaux élevés, les coûts de main-d'œuvre pour la coulée en moule permanent sont inférieurs à ceux des autres méthodes de coulée.
Puisque les moules permanents sont eux-mêmes faits de métaux, leurs points de fusion créent des limitations. Les métaux coulés dans des moules permanents doivent avoir des points de fusion significativement inférieurs à ceux des métaux composant le moule. Par conséquent, la coulée en moule permanent est souvent employée en utilisant de l'aluminium ou d'autres alliages non ferreux.
Tableau 1 : Coulée à la cire perdue comparée aux autres méthodes de coulée de métaux
Cet article est extrait de l'ebook, Guide du processus de coulée à la cire perdue, préparé par Eagle Precision Cast Parts, Inc. Cliquez ci-dessous pour télécharger l'ebook gratuitement :
Processus de fabrication
- Comprendre le moulage en moule non sacrificiel : types, avantages et applications
- Moulage en moule permanent expliqué : procédé, types et avantages
- Moulage à la cire perdue : comment les produits métalliques sont fabriqués
- Moulage par investissement : la méthode de coulée fiable pour composants métalliques précis
- Guide complet de la fabrication de pièces par microfusion (cire perdue)
- Coulée de précision expliquée : Procédé, avantages et applications
- Moulage à la cire perdue (investment casting) : principe de fonctionnement
- Moulage à la cire perdue : définition, applications, avantages et facteurs de choix
- Moulage par investissement expliqué : un procédé de fabrication intemporel