



Vue d'expert sur le moulage sous pression : processus, matériaux et équipements
Le moulage sous pression est un procédé de coulée de métal caractérisé par l'utilisation d'une cavité de moule pour appliquer une haute pression au métal en fusion. Les moules sont généralement usinés à partir d'alliages à haute résistance, certains étant similaires au moulage par injection.
La plupart des pièces moulées sous pression sont faites de métaux non ferreux, tels que le zinc, le cuivre, l'aluminium, le magnésium, le plomb, l'étain, et les alliages plomb-étain, ainsi que leurs alliages. Selon le type de moulage sous pression, une machine à chambre froide ou une machine à chambre chaude est requise.
Dans cet article, le sujet principal est le processus de fabrication du moulage sous pression. Pour vous donner une compréhension complète, nous vous présenterons les 2 types de base de machines de moulage sous pression et les procédés de fabrication détaillés. Après la lecture, vous optimiserez grandement le processus de production.
1. Deux types de machines de moulage sous pression
Les machines de moulage sous pression se divisent en deux types : machines à chambre chaude et machines à chambre froide. La différence réside dans la force qu'elles peuvent supporter. La pression typique varie de 400 à 4 000 tonnes.
1.1 Machines à chambre chaude
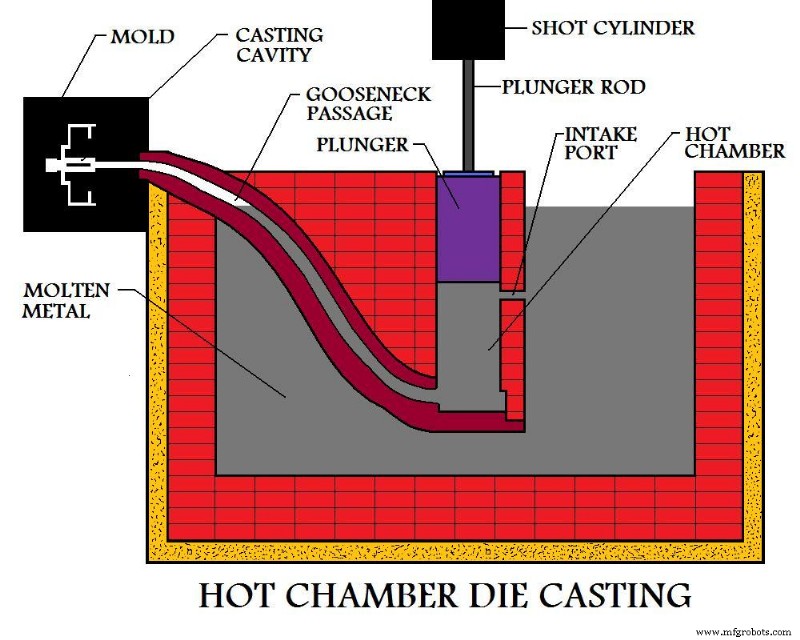
Le moulage sous pression à chambre chaude, parfois appelé moulage à col de cygne, repose sur un bain de métal en fusion pour remplir le moule sous pression. Au début du cycle, le piston de la machine est rétracté, permettant au métal en fusion de remplir le « col de cygne ».
Le piston pneumatique ou hydraulique presse le métal et le remplit dans le moule. Les avantages incluent des temps de cycle rapides (environ 15 cycles par minute), une automatisation facile, et la capacité de faire fondre le métal.
Cependant, les inconvénients incluent l'impossibilité de mouler un métal à point de fusion élevé, ainsi que le moulage de l'aluminium, car l'aluminium entraînerait le fer hors du bain en fusion.
Ainsi, les machines à chambre chaude sont couramment utilisées pour les alliages de zinc, d'étain et de plomb. De plus, le moulage à chambre chaude s'applique davantage aux petites pièces qu'aux grandes.
1.2 Machines à chambre froide
Le moulage à chambre froide peut être utilisé pour mouler des métaux inutilisables en chambre chaude, incluant l'aluminium, le magnésium, le cuivre, et les alliages de zinc à plus forte teneur en aluminium.
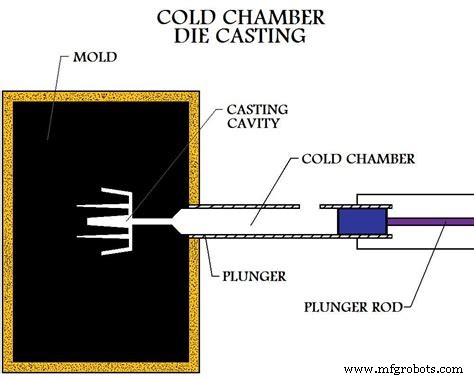
Dans ce processus, le métal doit d'abord être fondu dans un creuset séparé. Une certaine quantité de métal en fusion est ensuite transférée dans une chambre d'injection non chauffée ou une buse. Ces métaux sont injectés dans le moule par pression hydraulique ou mécanique.
Du fait de la nécessité de transférer le métal en fusion dans la chambre froide, le plus grand inconvénient est le long temps de cycle.
Les machines à chambre froide existent aussi en versions verticale et horizontale. Les machines verticales sont généralement de petites machines, tandis que les horizontales sont disponibles en divers modèles.
2. Étapes détaillées de fabrication en moulage sous pression
Le processus de moulage sous pression à haute pression comprend quatre étapes : préparation du moule, remplissage, injection et secouage, qui sont aussi la base pour divers procédés améliorés.
2.1 Préparation
Dans la préparation, il faut pulvériser un lubrifiant dans la cavité. En plus d'aider à contrôler la température du moule, le lubrifiant facilite aussi le démoulage, puis le moule peut être fermé.
2.2 Remplissage
Le métal en fusion est rempli dans le moule avec une haute pression, dans une plage d'environ 10 à 175 MPa. Lorsque le métal est rempli, la pression est maintenue jusqu'à la solidification de la pièce.
2.3 Injection
Les moules sont ensuite ouverts et la pièce (les « shots » diffèrent des pièces car il peut y avoir plusieurs cavités dans un moule, produisant plusieurs pièces par injection) est éjectée par les goupilles d'éjection.
L'injection haute pression entraîne un remplissage très rapide du moule, de sorte que le métal en fusion remplit tout le moule avant qu'aucune partie ne se solidifie. Ainsi, les discontinuités de surface peuvent être évitées même dans les sections à parois minces difficiles à remplir.
La plupart des pièces moulées sous pression peuvent être utilisées pour réaliser des structures impossibles par coulée, comme le perçage et le polissage.
2.4 Secouage
Le processus de secouage nécessite de séparer les déchets, incluant les canaux d'alimentation, les canaux de distribution, les jets et les bavures. Ce processus se fait généralement en extrudant la pièce à travers une filière de dressage spéciale. D'autres méthodes incluent le sciage et le meulage.
2.5 Inspection des défauts
Les défauts peuvent être vérifiés après le secouage. Les défauts les plus courants incluent la stagnation et le froid.
Voilà tout ce qu'il faut savoir pour fabriquer des produits de qualité par la technologie de moulage sous pression. Laissez un commentaire ci-dessous si vous avez des questions.
Note : Nous ne possédons pas les images utilisées dans cet article. N'hésitez pas à nous contacter si elles vous appartiennent, nous les retirerons dans les plus brefs délais.
Processus de fabrication
- Fabrication d'arbres experte : procédés de précision et solutions sur mesure
- Moulage sous pression : avantages, défis et points clés pour les fabricants
- Les 4 Étapes Essentielles du Procédé de Coulée en Fonderie
- Le processus de fabrication moderne : techniques clés et innovations
- Fabrication du savon : des graisses à la saponification
- Explorer les 4 types fondamentaux de processus de fabrication
- Maximiser l'efficacité de fabrication avec les fournisseurs de fonderie de fer
- Coulée par gravité : Simplicité, qualité supérieure et production plus rapide
- Maîtriser le moulage sous pression : procédés, avantages et applications